
كيفية اختيار نظام التصلد بالحث: 8 العوامل الحرجة للمصنعين
اختيار نظام تصلب الحث ليس قرارًا محددًا. يخبرك تصنيف القوة وحده بالقليل جدًا. يعتمد النظام الصحيح على هندسة قطعة العمل الخاصة بك, عمق الحالة المستهدفة, الإنتاجية, ومدى فهم المورد لعمليتك - وليس فقط معداته الخاصة.
الحصول على أي من هذه خاطئة, وينتهي بك الأمر بصلابة غير متناسقة, حرق الملف, أو آلة تظل خاملة نصف نوبة العمل. يوضح هذا الدليل الثمانية عوامل التي تحدد فعلياً ما إذا كان النظام يقدم نتائج موثوقة — أو يصبح عقبة على خطك.
1. ابدأ بعملك, ليس الجهاز
تبدأ العديد من المتاجر بمقارنة الكيلووات وبطاقات الأسعار. اقلب ذلك. ابدأ بما تصلب.
قم بتدوين نقاط البيانات الست هذه قبل التحدث إلى أي مورد:
— نوع الشغل والهندسة (رمح, تروس, سباق تحمل, السيرة الذاتية المشتركة)
— درجة المادة
— صلابة السطح المستهدف (نطاق HRC)
— عمق الحالة المطلوبة
— حجم الإنتاج السنوي
— وقت الدورة المستهدف لكل جزء
نظام الحجم الضحلة تصلب التروس في 0.8 عمق العلبة مم سيكون أقل من أ 6 تطبيق رمح مم. إن تحديد الجزء أولاً يمنعك من شراء آلة مفرطة أو ضعيفة القوة.
2. اختر الطريقة الصحيحة للتسخين
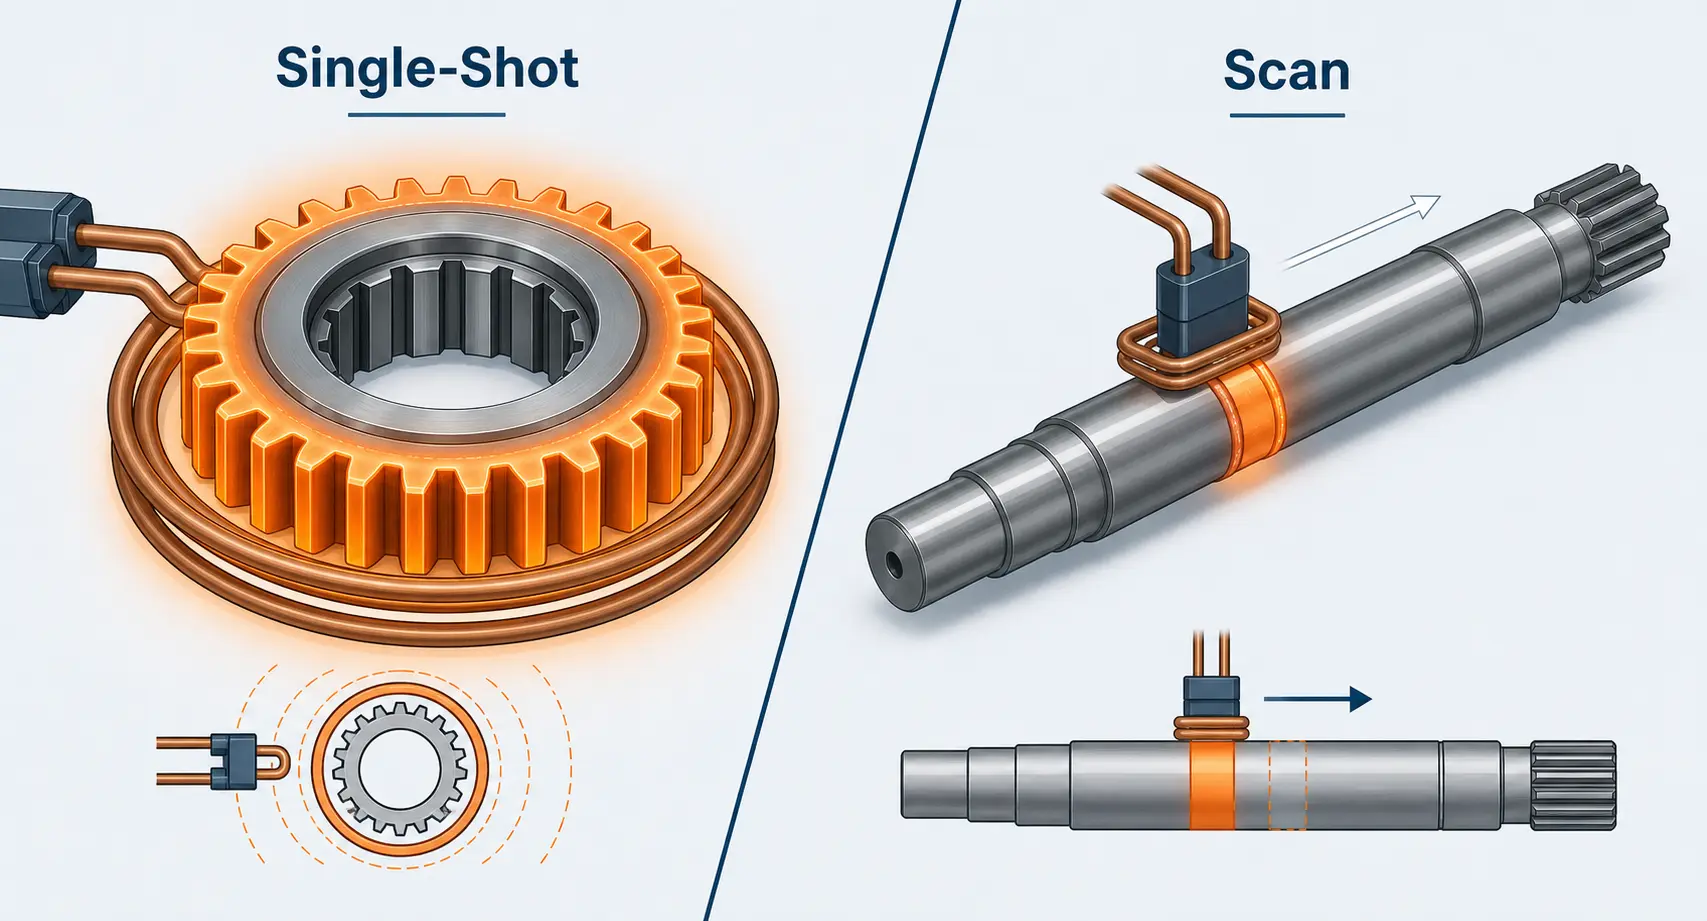
تسيطر طريقتان على تصلب الإنتاج, وهما تناسبان قطع العمل المختلفة.
التصلب بضربة واحدة يقوم بتسخين المنطقة المستهدفة بالكامل مرة واحدة باستخدام ملف ثابت يحيط بالقطعة. يوفر تجانسًا ممتازًا وفترات دورة قصيرة — مثالي للتروس, حلقات التحمل, والمكونات المزودة بحافة حيث تكون المنطقة المتصلدة مدمجة.
التصلب بالمسح يحرك الملف تدريجيًا على طول قطعة العمل بينما يتبع التبريد مباشرة خلفه. هذه هي الطريقة المثلى للأعمدة الطويلة, السكك التوجيهية, والبكرات, حيث أن تسخين السطح بأكمله دفعة واحدة يتطلب مصدر طاقة ضخم وغير عملي.
اعتمد الطريقة مبكرًا. يشكل كل شيء لاحقًا: هندسة الملف, متطلبات الطاقة, تصميم التبريد, وكيفية تثبيت الجزء.
| العامل | التصلب الفوري | التصلب بالمسح |
|---|---|---|
| الأفضل لـ | التروس, حلقات التحمل, الأجزاء المزودة بحافة — مناطق التصلب المدمجة | الأعمدة الطويلة, السكك التوجيهية, البكرات — مناطق التصلب الممتدة |
| زمن الدورة | قصير — تسخين المنطقة بأكملها دفعة واحدة | أطول — ملف يمر على طول الجزء تدريجيًا |
| uniformity heating التسخين | ممتاز — الملف الثابت يحيط بالجزء | يعتمد على شكل الملف والتحكم في سرعة المسح |
| متطلبات الطاقة | الأعلى — يجب تفعيل المنطقة الكاملة في وقت واحد | أقل — يسخن فقط نطاقًا ضيقًا في أي وقت |
| تعقيد اللفة | معتدل — لفة متعددة اللفات أو لفة مقطوعة | أقل — لفة واحدة اللفة أو لفة بانكيك, بناء أبسط |
| تكلفة المعدات | استثمار أولي أعلى | عادة أقل — مورد طاقة أصغر مطلوب |
3. مطابقة الطاقة والتردد للمهمة
الطاقة تحدد مدى سرعة التسخين. التردد يحدد مدى عمق التسخين. يجب تقييم الاثنين معًا — لا يخبر أي منهما القصة الكاملة لوحده.
ترددات أعلى (100–500 كيلوهرتز) تركيز الطاقة قرب السطح, إنتاج أعماق حالة ضحلة تبلغ 0.5–1.5 مم. الترددات المتوسطة (1–10 كيلوهرتز) دفع التيار أعمق, مناسبة لأعماق القضية 2 مم وما فوق على أجزاء أكبر. من أجل تصلب الحالة العميقة 5 مم, الترددات أدناه 3 كيلو هرتز نموذجية.
الخطأ الشائع هو ملاحقة قوة أعلى مع إهمال التردد. أ 200 سيؤدي نظام كيلوواط عند التردد الخاطئ إلى نتائج أسوأ من التردد المطابق بشكل صحيح 100 وحدات كيلوواط. إذا كنت تريد الغوص بشكل أعمق اختيار القدرة, لقد قمنا بتغطية ذلك بشكل منفصل.
4. اللفة هي التي تجعل العملية أو تكسرها
لا يوجد مصدر للطاقة — مهما كانت متقدمة — يمكن إصلاح ملف مصمم بشكل سيء. الملف هو المكان الذي تتحول فيه الطاقة الكهرومغناطيسية إلى حرارة. هندستها تحدد توحيد التدفئة, الكفاءة, وما إذا كنت قد ضربت صلابة متسقة من جزء إلى آخر.
عند تقييم المورد, اضغط عليهم على الملف:
— هل تم تصميمه حول قطعة العمل المحددة الخاصة بك؟, أم أنه شكل جاهز?
— هل يمكنهم أن يعرضوا لك محاكاة حرارية أو نتائج سابقة على أشكال هندسية مماثلة?
— كيف يتم دمج التبريد في جسم الملف?
— ما هي حياة الملف النموذجية, ومدى سرعة الحصول على البدائل?
يكلف الملف المخصص مبلغًا أكبر مقدمًا ولكنه يدفع ثمنه في خردة مخفضة, سرعات الدورات الأسرع, وأقل عيوب تصلب بسبب التدفئة غير المتكافئة.
5. التبريد ليس فكرة بعد التفكير
تسخين وتبريد الأزواج المتصلبة بالحث في عملية واحدة. يمكنك تثبيت ملف التسخين وإتلاف الجزء إذا كان تدفق التبريد غير متساوٍ, تأخير, أو غير كافية.
انظر إلى ثلاثة أشياء من ناحية الإخماد: تغطية نمط الرش, استقرار التدفق في ظل التشغيل المستمر, وإخماد الاتساق تأخير. يعد الانحراف لمدة نصف ثانية بين الدورات كافيًا لتحويل الصلابة خارج المواصفات.
ما وراء الشغل, ال نظام التبريد يحمي أيضًا الملف وإلكترونيات الطاقة. التبريد غير الكافي يؤدي إلى احتراق الملف, فشل IGBT, وتوقف غير مخطط له يكلّف أكثر بكثير من ترقية التبريد.
6. ميزات الأتمتة التي تحتاجها فعليًا
حتى المحطة المحمّلة يدويًا تستفيد من أتمتة العمليات على جانب التحكم. على الأقل, ابحث عن:
— إدارة الوصفات مع تخزين المعلمات لكل رقم جزء
— مراقبة الطاقة والتردد في الوقت الفعلي مع مخرجات الإنذار
— الاتصال بـ PLC للتكامل مع المحطات السابقة واللاحقة
— تسجيل بيانات الإنتاج للقدرة على التتبع
هذه ليست رفاهيات. إدارة الوصفات وحدها تقضي على أخطاء الإعداد عندما ينتقل المشغلون بين عائلات الأجزاء, وتسجيل البيانات يزوّدك بالسجل الورقي الذي يطالب به عملاء صناعة السيارات والطيران بشكل متزايد.
7. حكم على المورد, ليس مجرد ورقة المواصفات
الماكينة التي تبدو مثالية في ورقة البيانات تعتبر قليلة القيمة إذا لم يستطع المورد دعمها. قبل أن تلتزم, تحقق من أن المورد يقدم:
— اختبار العينات على أجزائك الفعلية (وليس مجرد قطع عمل مرجعية)
— تصميم الملف وتطوير العملية كجزء من الحزمة
— التكليف في الموقع وتدريب المشغلين
— توفر قطع الغيار مع أوقات التسليم الموثقة
المورد الذي يمتلك خبرة هندسية تطبيقية غالبًا ما يقدم نتائج أفضل باستخدام الأجهزة متوسطة المدى مقارنة ببائع الصناديق الذي يقدم مواصفات ممتازة ودعم عملية صفرية.
8. أربعة أخطاء تُعطّل قرارات الشراء
الشراء بناءً على تصنيف القدرة فقط. أ 300 نظام kW ذو ملف ضعيف ينتج أجزاء أسوأ من 150 نظام kW ذو ملف مصمم جيدًا ومطابق للتردد الصحيح.
تجاوز اختبار العينات. لا تشترِ أبدًا دون تجربة قطعك الخاصة في النظام أولاً. ما يصلح على معدات تجريبية قد لا ينجح مع هندستك, المادة الخاصة بك, أو هدفك من وقت الدورة.
معاملة الملف كسلعة. الملف العام هو أسرع طريق لصلابة غير متساوية, كفاءة منخفضة, وفشل مبكر. خصص ميزانية لهندسة ملفات مخصصة من اليوم الأول.
تجاهل المرونة. إذا شمل مزيج منتجاتك عدة عائلات من القطع, النظام الذي يتعامل مع هندسة واحدة فقط سيشيخ بسرعة. اسأل عن حوامل الملفات سريعة التبديل, سعة تخزين الوصفات, وما إذا كان مصدر الطاقة يمكنه تشغيل أنواع مختلفة من الملفات دون إعادة التكوين.
الوجبات الجاهزة الرئيسية
نظام تصلب الحث هو استثمار في العملية, وليس شراء سلعة. نادراً ما يكون النظام الأفضل هو الأقوى أو الأرخص — فهو الذي قوته, التردد, تصميم الملف, التبريد, ويتم دمج كل من هندسة التحكم في أجزائك وواقع الإنتاج الخاص بك. التسخين بالحث الأساسيات هي نفسها في كل مكان, لكن هندسة التطبيقات هي التي تحدد ما إذا كان النظام سيأخذ مكانه في الطابق الخاص بك.
س: ما هي المعلومات التي يجب أن أرسلها إلى مورد معدات التقوية بالحث؟?
أ: إرسال رسومات الشغل, درجة المادة, صلابة الهدف وعمق القضية, الحجم السنوي, وزمن الدورة. إذا كنت تستطيع شحن أجزاء العينة, افعلها — لا شيء يحل محل المحاكمة العملية الحقيقية.
س: يمكن لنظام واحد التعامل مع أنواع أجزاء متعددة?
أ: نعم — مع ملفات مخصصة لكل جزء من العائلة ونظام تحكم يقوم بتخزين الوصفات المنفصلة. تعمل المنصة المرنة المزودة بتركيبات سريعة التغيير على توفير المساحة الأرضية ورأس المال مقارنةً بتشغيل العديد من الأجهزة ذات الغرض الواحد.
س: هل القوة الأعلى هي الأفضل دائمًا؟?
أ: لا. القوة الزائدة تجعل التحكم في درجة الحرارة أصعب وترفع تكلفة التشغيل دون تحسين النتائج. حدد القوة لحجم أكبر مجموعة قطع لديك وأسرع دورة مطلوبة — أي شيء يتجاوز ذلك هو هدر.
تحتاج مساعدة في تحديد حجم نظام التصلد بالحث?
أرسل لنا رسومات و متطلبات قطعة العمل الخاصة بك. سنقوم بإجراء اختبار تجريبي وننصحك بنظام يتناسب مع قطعك — ليست مقولة تصلح للجميع.


