
汽车零部件感应加热: 实用买家指南
对于需要稳定的工厂, 生产中可重复加热—铜管钎焊, 硬质合金工具钎焊, 管道预热, 表面硬化, 或热处理—正确的 感应加热设备 直接决定产品质量, 生产速度, 和运营成本. 本指南涵盖了生产经理的内容, 自动化集成商, 采购团队在选择感应加热系统之前应该了解.
读者路线图
生产经理? 跳转到 部分 4 (应用) & 部分 6 (选择过程).
自动化集成商? 专注于 部分 3 (自动化 & 监控).
购买 / 买方? 开始于 部分 5 (常见错误) & 部分 6 (选择过程).
| 1. 为什么设备选择很重要 | 2. 该技术如何运作 |
| 3. 关键选择因素 | 4. 工业应用实例 |
| 5. 常见的购买错误 | 6. 简单的选择过程 |
1. 为什么设备选择很重要
感应加热器提供快速, 局部, 无需直接接触火焰即可控制热量. 但当设备选择错误时:
- 供热质量不稳定—零件看起来很热, 但实际关节温度, 渗层深度, 或均匀性因部分而异. 在钎焊和硬化中, 微小的差异会导致关节无力, 开裂, 或硬度不一致.
- 功率或频率错误—功率太小会降低生产速度; 太多会使控制变得更加困难并缩短线圈寿命. 错误的频率导致加热不均匀或穿透深度不足.
- 自动化和监控差距—如果 PLC 通信,在手动测试中工作的系统可能会在自动化生产中失败, 实时反馈, 菜谱管理, 且报警信号有限.
2. 技术如何运作
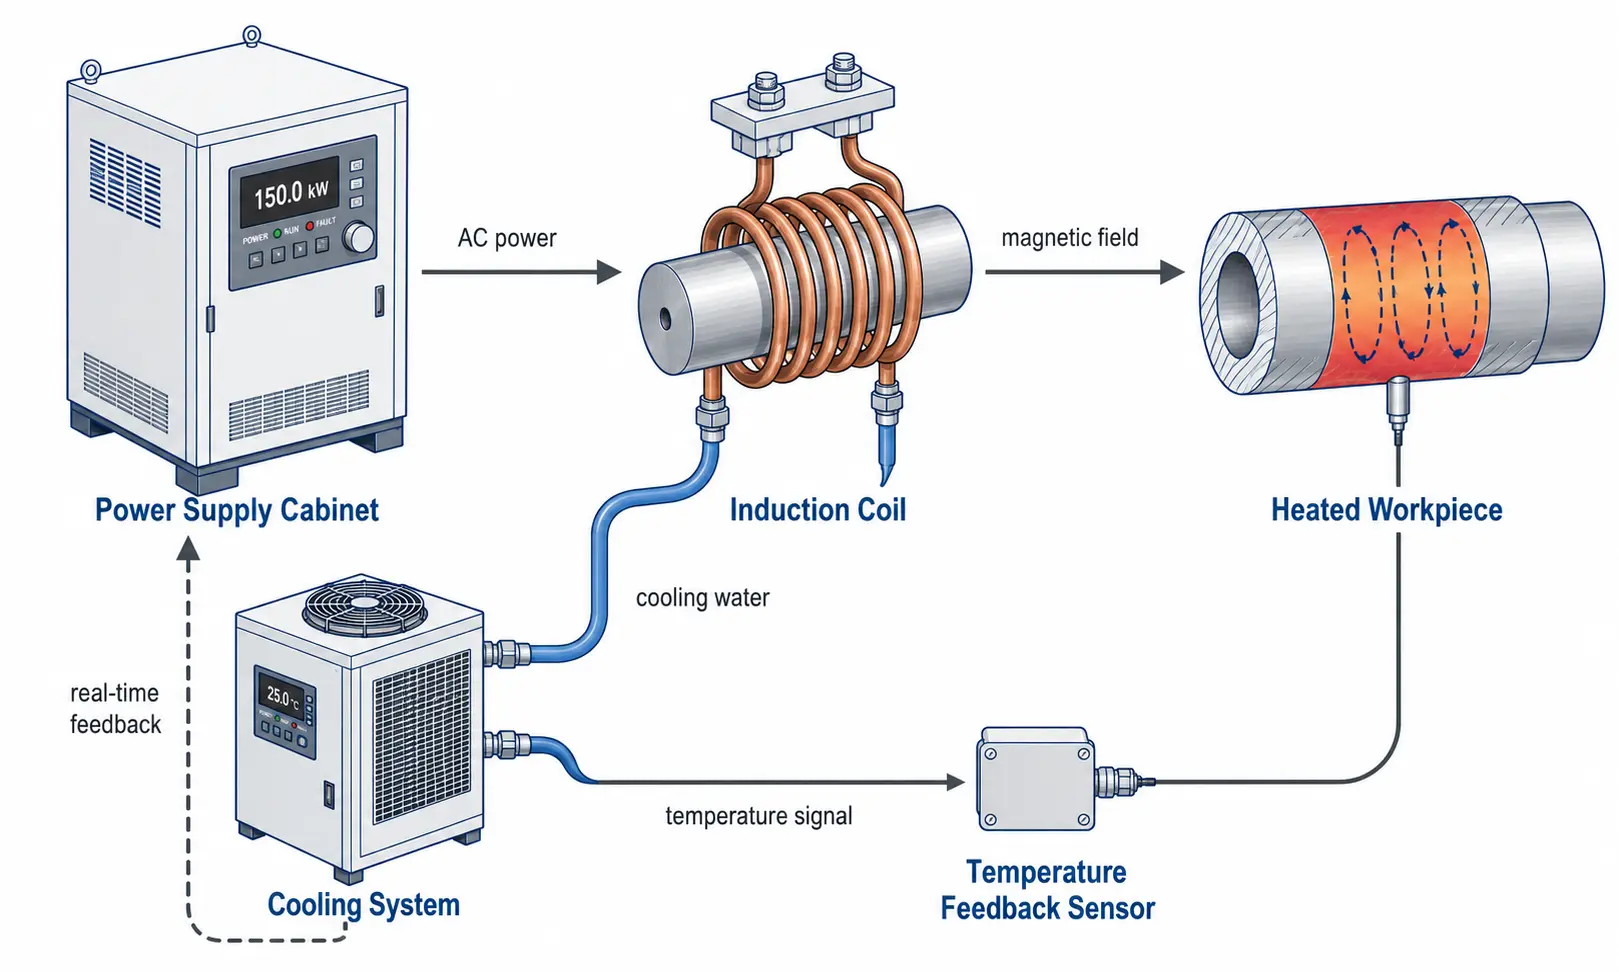
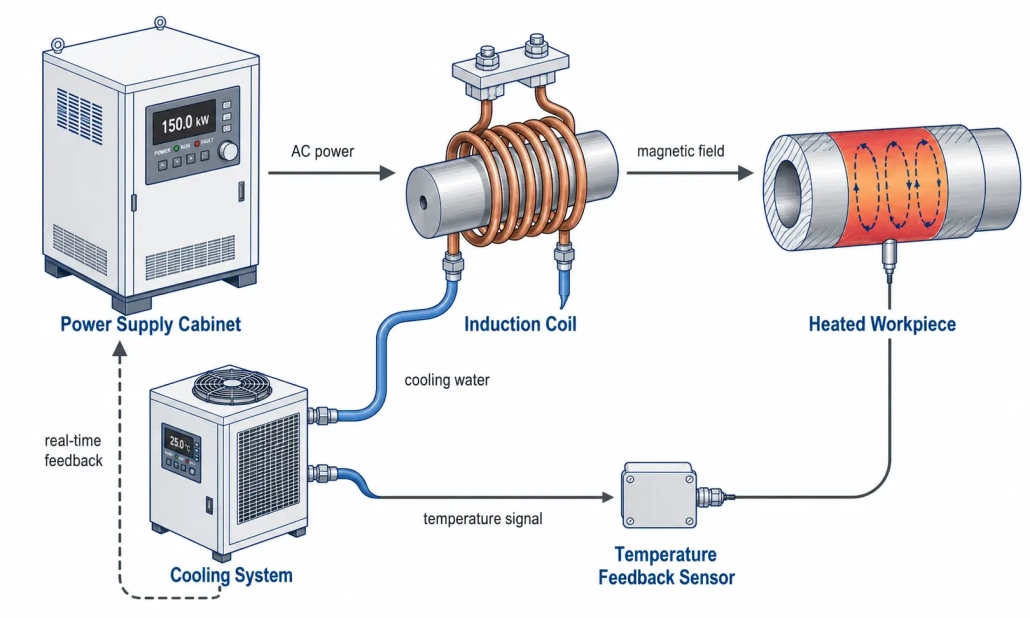
感应加热系统使用交变磁场在导电工件内产生涡流. 热量是在金属内部产生的—不从外部火焰转移. 四要素构成一个完整的系统: 电源提供受控能量, 线圈将其转换为磁场, 工件将其吸收为热量, 冷却系统使一切保持稳定. 因为加热是非接触式的, 过程干净, 可重复的, 并适用于自动化生产线. 对于基础物理, 请参阅我们的 感应加热如何工作? 指导.
3. 关键选择因素
额定功率
系统在循环时间内达到目标温度的速度有多快. 尺寸适合您 最重的现实部分, 而不是您的平均组件. 供应量为 60–70% 容量持续时间比附近固定的一个长 100% 对于全班次. 用于跨应用的详细功率计算, 请参阅我们的 完整的电源选择指南.
频率范围
控温深度. 更高的频率 (100–400 千赫) = 小零件和薄外壳的浅表面加热. 中频 (10–100 千赫) = 通用. 低频率 (1–10 千赫) = 大截面的深度穿透. 与零件尺寸和加热目标相匹配—不要单独从目录中挑选. 参见我们的 频率分类指南.
线圈设计
线圈是一种加工工具, 不是配件. 线圈形状, 轮流, 铜管尺寸, 水冷系统, 以及与工件的距离都会决定加热的均匀性和效率. 即使顶级电源也无法弥补设计不良的线圈缺陷.
工件材质 & 几何形状
钢加热效率高. 铜和铝导电性更好—它们需要更高的电流和更紧密的线圈耦合. 与供应商沟通时,请始终提供材料等级, 尺寸, 以及特定加热区域.
自动化接口
如果系统将与机器人上料, 回转工作台, 或输送线路集成, 确认远程启动/停止, PLC通讯协议, 配方存储, 故障输出, 并在订购前实时输出数据.
冷却系统
感应设备在线圈中产生热量, 电力电子, 和输出变压器. 确定冷却器的尺寸以实现持续排热, 不是峰值收视率—冷却尺寸过小会导致中班跳闸并缩短组件寿命. 参见我们的 水冷引导.
过程监控
生产中, 重复性优于最高速度. 实时电量, 活力, 和温度监控有助于标记缺失的部件, 线圈定位不良, 异常周期, 以及废料堆积之前批次间的漂移.
4. 工业应用实例
铜管钎焊
洁净, HVAC 局部联合加热, 冷藏, 和流体系统组件. 用可重复的火焰钎焊取代手动火焰钎焊, 独立于操作员的循环.
- 材料: 铜管, 黄铜或铜配件
- 尺寸: 管外径通常为 1/4″ 至 2″
- 温度: 640–730°C (BCuP银磷填料)
- 线圈: 环形或分裂线圈,间隙较小 (1–3 毫米间隙)
- 频率: 15–50 kHz 适用于一般管尺寸
硬质合金工具钎焊
硬质合金刀具感应钎焊工艺
在硬质合金-钢接口处进行受控加热,使钎料正常流动而不会对刀尖造成热损伤或形成不均匀结合.
- 材料: 钨硬质合金刀尖, 合金钢柄杆
- 尺寸: 刀尖质量 30–600 克
- 温度: 650–700°C (BAg 银基填充料)
- 线圈: 通过煎饼形或成型线圈集中加热接头
- 频率: 150–250 用于局部接口加热的千赫频率
管道加热 & 焊接预热
焊接前的均匀预热, 焊后热处理, 或涂层去除. 环周加热的均匀性至关重要.
- 材料: 碳钢, 合金钢, 不锈钢管
- 尺寸: 管道外径通常为 2″ 到 24″+
- 温度: 150–350°C (预热), 600–760°C (焊后热处理 (PWHT))
- 线圈: 用于管道接入的分体式或蛤壳式盘管
- 频率: 1–10 kHz 可更深入地穿透厚壁
感应淬火 & 热处理
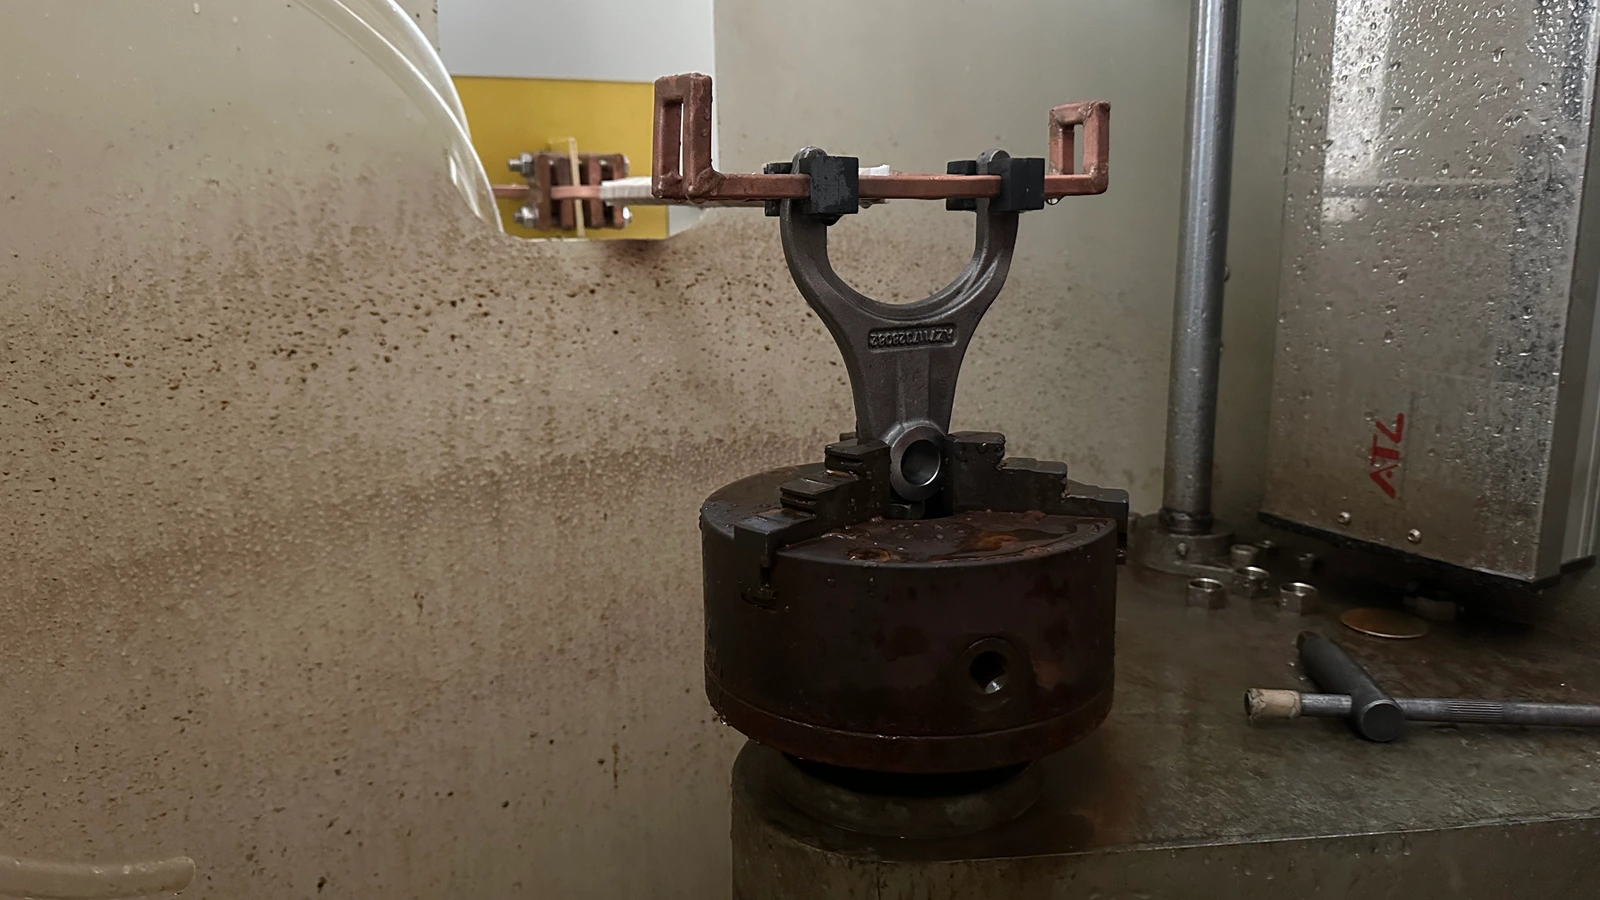
快速表面加热然后淬火以提高轴的耐磨性, 齿轮, 销钉, 滚筒, 和变速拨叉.
- 材料: 中碳钢, 合金钢 (1045, 4140, 4340)
- 尺寸: 零件直径10–80 毫米典型值
- 温度: 850–950°C (奥氏体化), 随后淬火
- 线圈: 单匝或多匝环绕线圈, 扫描或静态
- 频率: 10–50 kHz 对于渗层深度 1–3 毫米; 100–400 kHz 为 <1 毫米
5. 常见的购买错误
| 错误 | 真正的成本是多少 |
|---|---|
| 只看价格选择 | 较低的前期数字隐藏了较弱的频率匹配, 冷却尺寸过小, 或有限的控制. 长期成本体现在废品率中, 停机时间, 和维护. |
| 忽略频率 | 二 15 不同频率的 kW 感应加热器在同一零件上产生完全不同的结果. 始终将频率与零件材料相匹配, 尺寸, 和加热深度. |
| 将线圈视为事后的想法 | 最好的电源无法修复坏线圈. 线圈设计控制热量的去向. 特定应用线圈的预算, 不是通用的. |
| 期望一种设置可以处理所有事情 | 灵活的电源可以服务于多个部件系列, 但线圈, 食谱, 和固定装置通常需要为每个家庭专用. |
| 跳过进程监控 | 没有电源, 活力, 或温度数据, 在产品成为废品之前,您无法向客户证明质量或发现工艺偏差. |
6. 简单的选择过程
如果您正在评估感应加热设备并且不知道从哪里开始, 按顺序完成这五个步骤. 每一步都缩小了范围,并为您提供了与供应商讨论的具体数字.
| 步骤 | 定义什么 | 为什么它会缩小你的选择范围 |
|---|---|---|
| 1. 定义工件 | 材质等级, 尺寸, 大量的, 以及需要加热的具体区域. | 材料和质量决定最小功率. 加热区决定线圈的形状和尺寸. |
| 2. 设定加热目标 | 钎焊, 硬化, 预热, 或通过加热? 目标温度? 所需循环时间? | 温度 + 时间=功率. 工艺类型 (表面与. 透热式) 指向频率范围. |
| 3. 匹配功率 & 频率 | 根据质量计算所需的千瓦, 温升, 和时间. 根据加热深度和零件尺寸选择频率. | 消除 80% 可用型号. 现在您正在比较 3–5 可行的选择而不是 50. |
| 4. 指定线圈 & 冷却 | 用于零件访问的线圈几何形状. 冷却水流量, 压力, 和适合您工作周期的冷水机容量. | 线圈定义加热均匀性. 冷却决定正常运行时间—尺寸过小,系统会在中班时跳闸. |
| 5. 确认自动化 & 监控 | PLC协议, 远程输入/输出, 食谱数, 温度反馈, 数据记录, 报警输出. | 在手动模式下工作的电源可能无法与您的生产线集成. 订购前确认接口. |
完成这五个步骤, 您将获得一份适合您实际生产的设备候选清单—不仅仅是一堆数据表. 当您准备好讨论具体细节时, 将您的工件图纸和目标周期时间带入对话中. 更深入地了解功率大小, 请参阅我们的 感应加热功率选择 资源.
7. 要点
为汽车零部件选择感应加热系统可以归结为与您的实际生产相匹配的五件事: 功率适合您的零件质量和周期时间, 频率与您的加热深度有关, 线圈几何形状适合您的工件形状, 冷却到您的工作周期, 和控制您的自动化水平. 做好这五点, 其余的就位了. 使用真实零件样品进行早期技术评估可以防止代价高昂的选择错误,这些错误的成本远高于充足供应和正确供应之间的价格差异.
常见问题解答
如何为感应加热应用选择合适的功率?
从工件材料开始, 大量的, 目标温度, 和所需的周期时间. 计算所需的理论能量, 添加 30–50% 对于线圈耦合损耗, 然后通过真实零件测试进行验证. 目录号是一个起点, 不是最终答案.
高频好还是中频好?
没有哪种是普遍更好的. 根据所需加热深度选择: 高频下 (100–400 千赫) 用于浅表面加热 1 毫米; 中等频率 (10–100 千赫) 适用于一般钎焊,表面深度为 1–3 毫米; 低频 (1–10 千赫) 用于大截面的深度加热.
一套感应加热系统可以处理多种零件类型吗?
具有宽频率范围和存储配方配置文件的灵活电源可以为多个零件系列提供服务. 然而, 每个零件系列几乎总是需要专用线圈和夹具. 即使电源保持不变,也要预计在特定应用工具上进行投资.
在联系供应商之前我应该准备哪些信息?
带有材料等级和尺寸的工件图纸, 具体的加热区域, 目标温度, 所需的循环时间或生产率, 可用的工厂电力和冷却水, 以及任何自动化接口要求. 一个样品零件比十几封电子邮件更有价值.










