
解决 2 齿轮感应淬火的关键缺陷: 非马氏体结构 & 变形
齿轮感应淬火 经常遇到两个严重缺陷,可能会在任何人发现之前报废一批产品: 意外偏低的表面硬度 由非马氏体组织引起, 以及 淬火后变形 导致跑偏超出设计公差. 本文讲解了根本原因及最实用的解决方法——基于C45E链轮和 45# 齿圈.
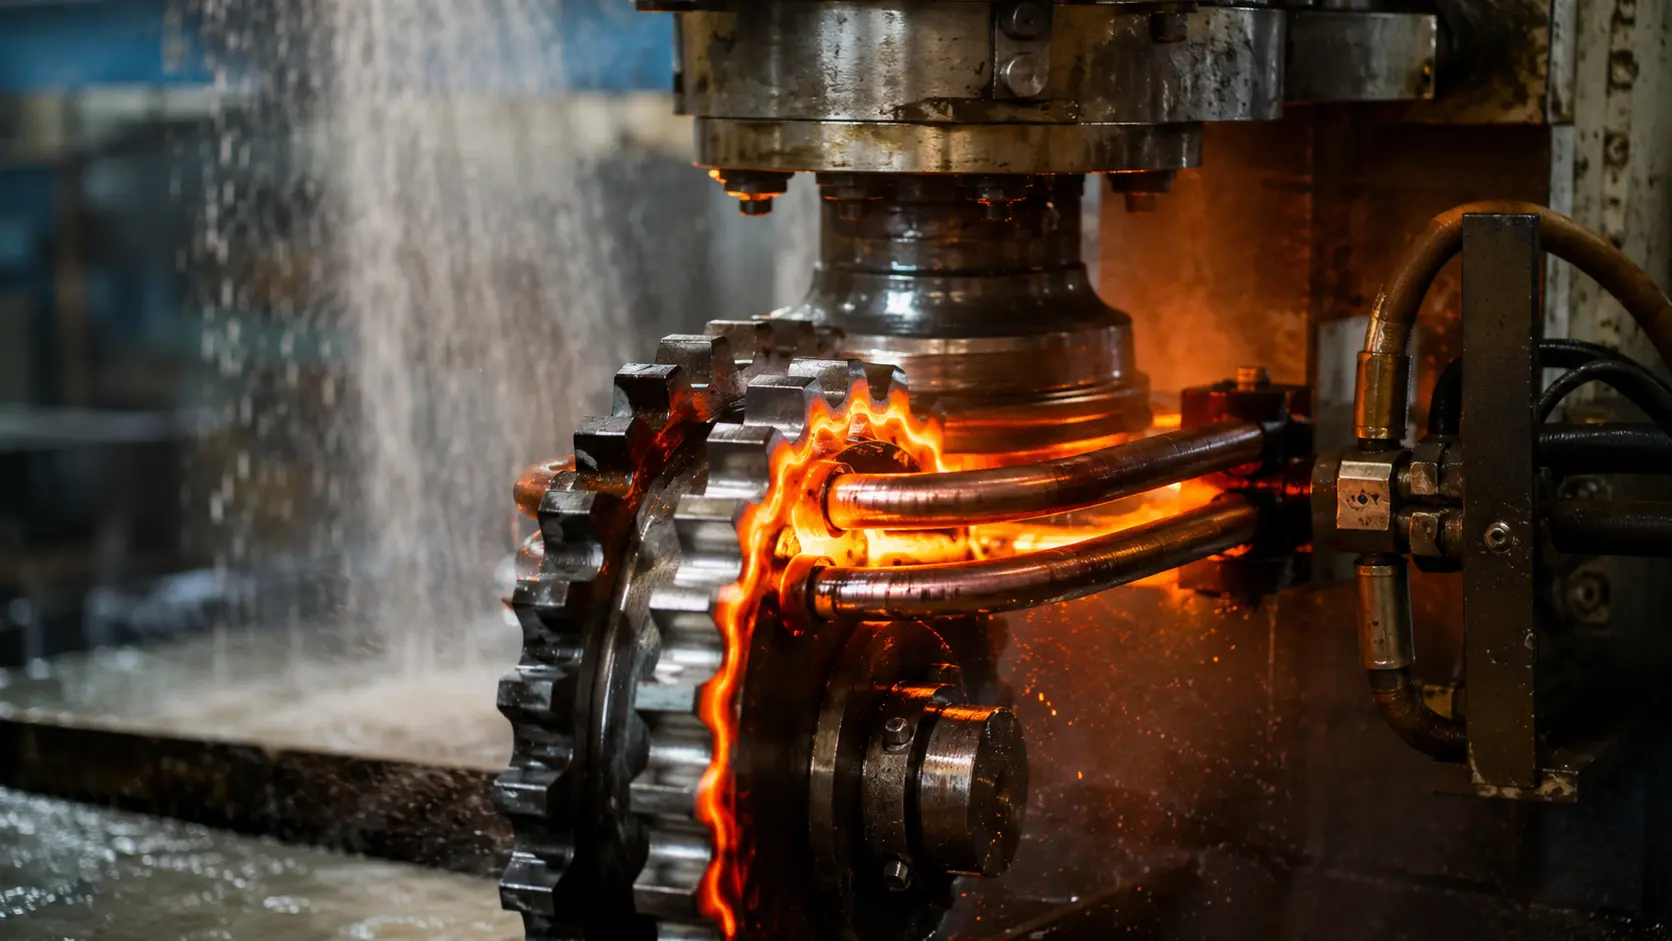
1. 发动机链轮: 非马氏体组织问题
设置
材料: C45E钢, 6 毫米齿厚. 表面硬度目标: ≥58HRC. 这些 齿轮感应淬火 设置使用 100 千瓦 / 80 kHz高频电源, 单匝铜线圈, 和旋转主轴进给.
缺陷
精冲留下一个 冷加工变形层 在齿尖处. 快速感应加热期间, 这种变形的微观结构可以抵抗奥氏体化.
结果是一条细带 非马氏体组织 在硬度最关键的表面层, 将可达到的硬度限定在远低于规格的水平. 金相分析确认在齿侧面马氏体基体中存在铁素体岛 (参考: ASM手册 卷. 4C — 感应淬火).
解决方法
最实用的方式是一个 100 °C低温回火 在淬火后立即进行. 这可以在保持淬火后峰值硬度的同时,释放使非马氏体层变脆的微应力. 对不同齿轮类型的硬化工艺策略进行更广泛的比较, 参见我们的指南 一次性加热与. 逐齿感应淬火用于驱动轮的比较.
同样关键的是 收紧加热周期: 从第一毫秒开始就全功率运行, 并控制循环时间 0.5-第二个增量. 一旦这两项措施到位, 批次之间的硬度分散度显着缩小.
2. 飞轮齿圈: 齿轮感应淬火的变形控制
设置
材料: 45# 碳钢. 典型齿圈直径: 300–500 毫米. 蓝图要求 淬火后跳动≤0.15 mm - 仅通过调整功率参数几乎不可能保持容差.
缺陷
浸入式淬火时, 环冷却不均匀 - 与夹具接触的底面比暴露的顶面冷却得慢. 这种不对称冷却产生热应力梯度,使环扭曲成椭圆形, 跳动值很容易超过 0.3 毫米.
解决方法
这需要一个 双管齐下——夹具 + 后处理:
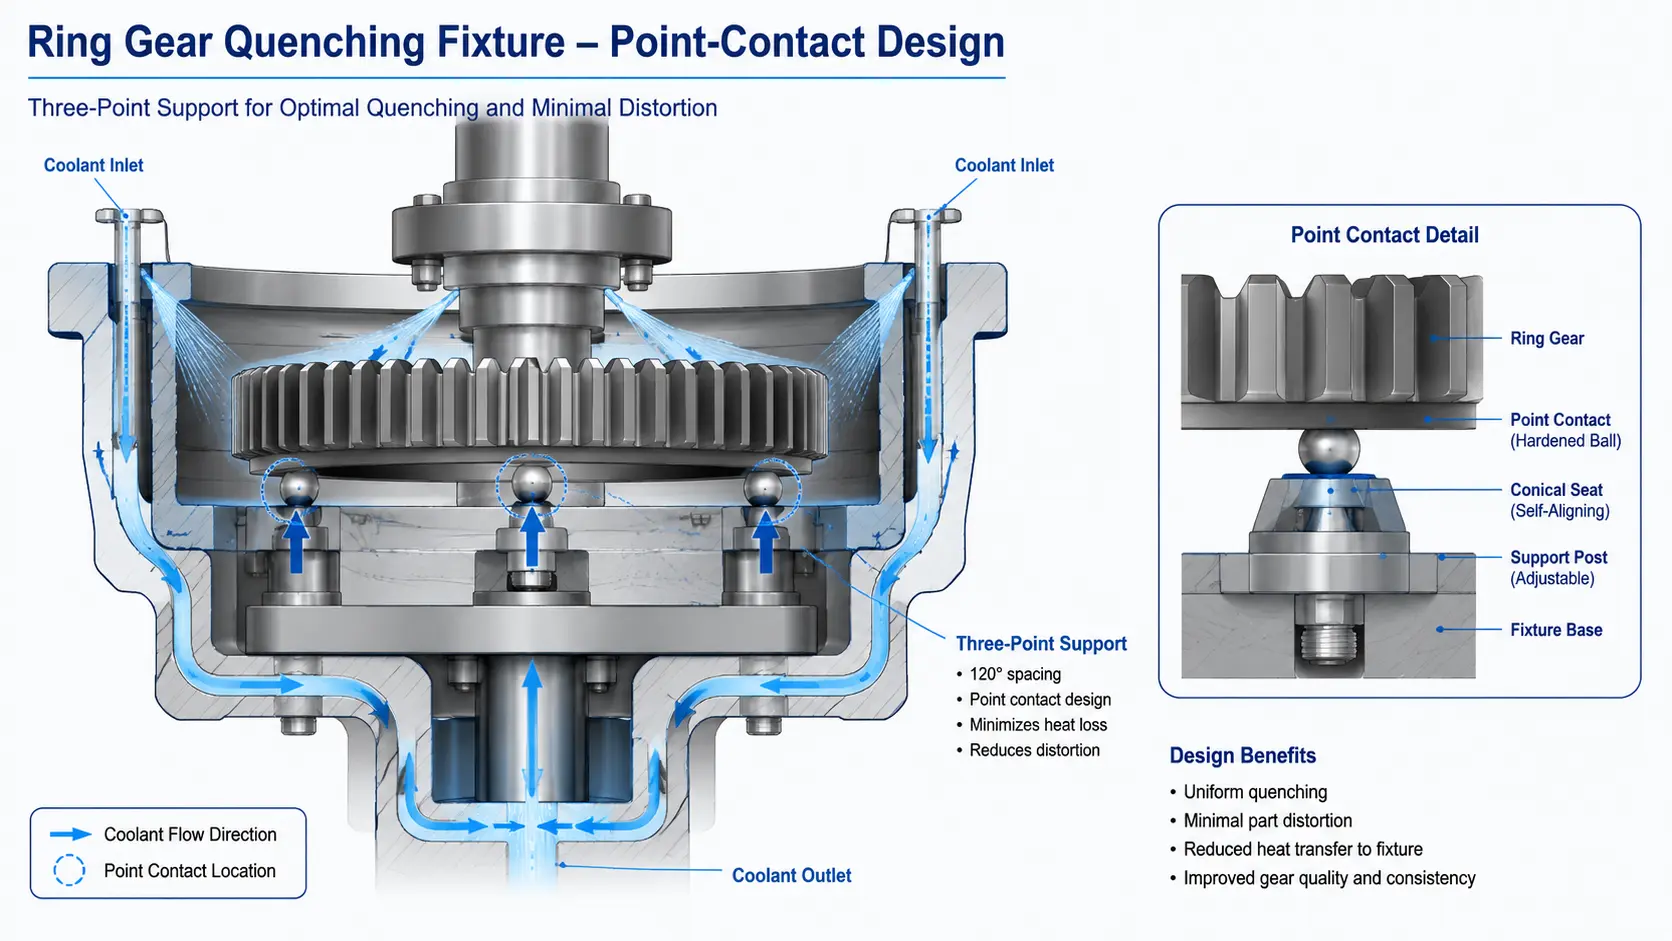
1. 点接触淬火夹具. 将全表面接触夹具替换为 三点接触设计. 通过最小化接触面积, 冷却液可以均匀地循环在整个工件周围, 消除导致翘曲的差异冷却.
夹具材料必须具有 低磁导率 ——不锈钢或特定铜合金——以避免接触点的寄生感应加热 (参见: 齿轮解决方案——感应齿轮淬火部分 2).
2. 在线CNC矫直. 即使夹具经过优化, 薄壁环仍不可避免会有一些变形. 整合一台 CNC矫直机 紧邻淬火站的下游测量每个零件的跳动,并应用受控机械校正将其恢复到正常范围内。 0.15 毫米信封.
要点
稳定的 齿轮感应淬火 过程很大程度上取决于发生的事情 前 线圈加热零件 (先前成型的微观结构) 至于发生了什么 后 (夹具设计与矫直).
用于链轮, 杠杆是 冶金的 — 通过精确回火识别并减轻精冲变形层. 对于环形齿轮, 杠杆是 机械的 — 投资点接触夹具和在线矫直. 在这两种情况下, 修复的不是更昂贵的电源; 这是围绕它的更智能的工艺工程. 相关阅读: 单次淬火与. 逐齿——如何为驱动轮选择正确的感应淬火工艺
常见问题解答: 有关齿轮感应淬火的常见问题
问1: 齿轮感应淬火精冲为何会产生非马氏体组织?
精冲在齿尖处产生强烈的冷塑性变形. 这种变形的微观结构具有 降低奥氏体化温度 比基材. 快速感应加热期间 (通常在 2 秒), 热输入太短,无法使该变形区的奥氏体完全均匀化.
结果是 铁素体岛被困在马氏体基体中 淬火后—— “非马氏体组织” - 而且因为铁素体比马氏体软几个数量级, 在最需要耐磨性的地方,表面硬度显着下降.
第二季度: 为什么要采用低温回火 (100 ℃) 而不是更高的脾气?
感应淬火齿轮的标准回火温度通常为 150–200 °C, 但在这种情况下 牺牲过多的表面硬度.
这些 100 °C低温回火是刻意的妥协: 它保留了 峰值淬火硬度 同时消除足够的残余应力,以防止非马氏体层在使用载荷下开裂——这是一个应力消除步骤,而不是完全回火.
Q3: 是什么让点接触夹具比全表面支撑更好?
当齿圈在淬火过程中平放在全表面夹具上时, 这 底面冷却速度明显减慢 比暴露的顶面 - 夹具充当热绝缘体. 这种不对称冷却使环变形为椭圆形, 轻易超过 0.3 毫米跳动.
一个 三点接触夹具 通过让淬火液在两个表面均匀循环来消除这个问题. 权衡: 点接触集中机械应力, 所以夹具材料选择——低导磁率, 高热强度——变得至关重要.
Q4: 我能仅通过调节功率和频率来解决齿轮感应淬火的变形问题吗?
不. 对于薄壁环齿轮 (直径与厚度比超过 20:1), 仅靠热处理的解决方案会达到物理极限: 所需的透淬温度梯度本质上会在淬火过程中产生不均匀的热收缩.
唯一可靠的方法是 点接触夹具固定 加上 在线数控整形 作为机械安全保障. 仅调整功率参数永远无法持续满足≤0.15毫米的径向跳动规格.
联系我们获取免费的工艺评估
如果您正在处理硬度分散或淬火后变形的问题 齿轮感应淬火 线, 请联系我们的工程团队 免费过程评估.
发送您的工件图纸给我们, 材料等级, 和当前工艺参数, 我们将提供初步诊断和优化建议 在……之内 48 小时 — 涵盖电源配置, 线圈设计, 夹具建议, 以及在适用的情况下, 在线矫直集成.
迈出下一步: 分享您的零件打印和生产要求. 我们的应用工程师将免费分析您的工艺瓶颈并提出有针对性的修复建议——无论这是否意味着低温回火, 点接触夹具固定, 或与您的产量相匹配的内联 CNC 矫直站.


