
轴感应淬火的掌握: 3 从直径到裂纹控制的关键质量挑战
轴感应淬火 跨越业内最宽的工艺窗口之一——从 6 毫米微型电机轴至 460 mm新能源驱动桥, 从普通碳钢到42CrMo合金钢, 渗碳深度要求范围为 0.8 毫米以上 10 毫米. 做好事意味着掌握三个维度: 频率与. 直径匹配, 系统的裂纹根本原因分析, 以及 复杂几何形状的工艺排序. 这篇文章涵盖了所有三个, 为每个人提供实用的决策框架.
1. 按直径分类: 频率和电感选择
在 轴感应淬火, 频率是主要过程参数, 其选择与工件直径直接相关. 理解 感应加热设备的频率分类 是任何工艺设计的基本起点.
轴承下 20 毫米: 200–600 kHz
对于小直径轴, 推荐的频率是 200–600 kHz. 一个典型的例子是一个 6 40Cr钢中的mm电机轴,需要0.8–1.2 mm的渗层深度. 带扫描淬硬的单圈电感器是标准配置. 一台 8 mm微型滚珠丝杠采用相同的方法. 合金工具钢轴周围 18 毫米直径也适用于单次硬化——小直径意味着整个圆周可以一次均匀加热.
轴 20–100 毫米: 2–15kHz
适用于中等直径轴, 频率缩小到 2–15kHz. 双匝电感器是常见的选择, 根据所需的渗层深度选择扫描或单次模式. 该直径范围涵盖了大部分通用工业轴组件, 以及 正确的电源选择 在这个频带内是至关重要的——低于电源容量会导致外壳深度不足, 而过度则浪费资金和能源.
上面的轴 100 毫米: 2–6kHz
对于大直径轴超过 100 毫米, 频率下降到 2–6kHz, 并且优先选择单回合自熄扫描电感器. 当需要更深的表面硬化深度时, 在淬火前对工件进行预热可以延长有效硬化深度. 低频率确保足够的电流渗透以达到所需深度, 虽然自熄设计简化了冷却回路.
这一分类在原理上很简单, 但在实际中,许多质量问题直接来源于频率与直径的不匹配. 频率过高会导致电流渗透不足,外壳过浅,无法满足要求. 频率过低会导致热量过度向核心扩散, 扩大硬化层与软芯之间的过渡区——对于关键使用的轴来说,这两种情况都不可接受.
2. 卡车传动轴: 破解的系统观点
卡车后桥轴是感应淬火中最易发生故障的轴类型之一. 批量开裂事件并不罕见, 而且它们通常只在索赔阶段显现——这是根本原因分析历来不足的一个表现. 与第…节中简单的频率-直径关系不同 1, 的开裂 轴感应淬火 通常涉及多种复合因素同时作用.
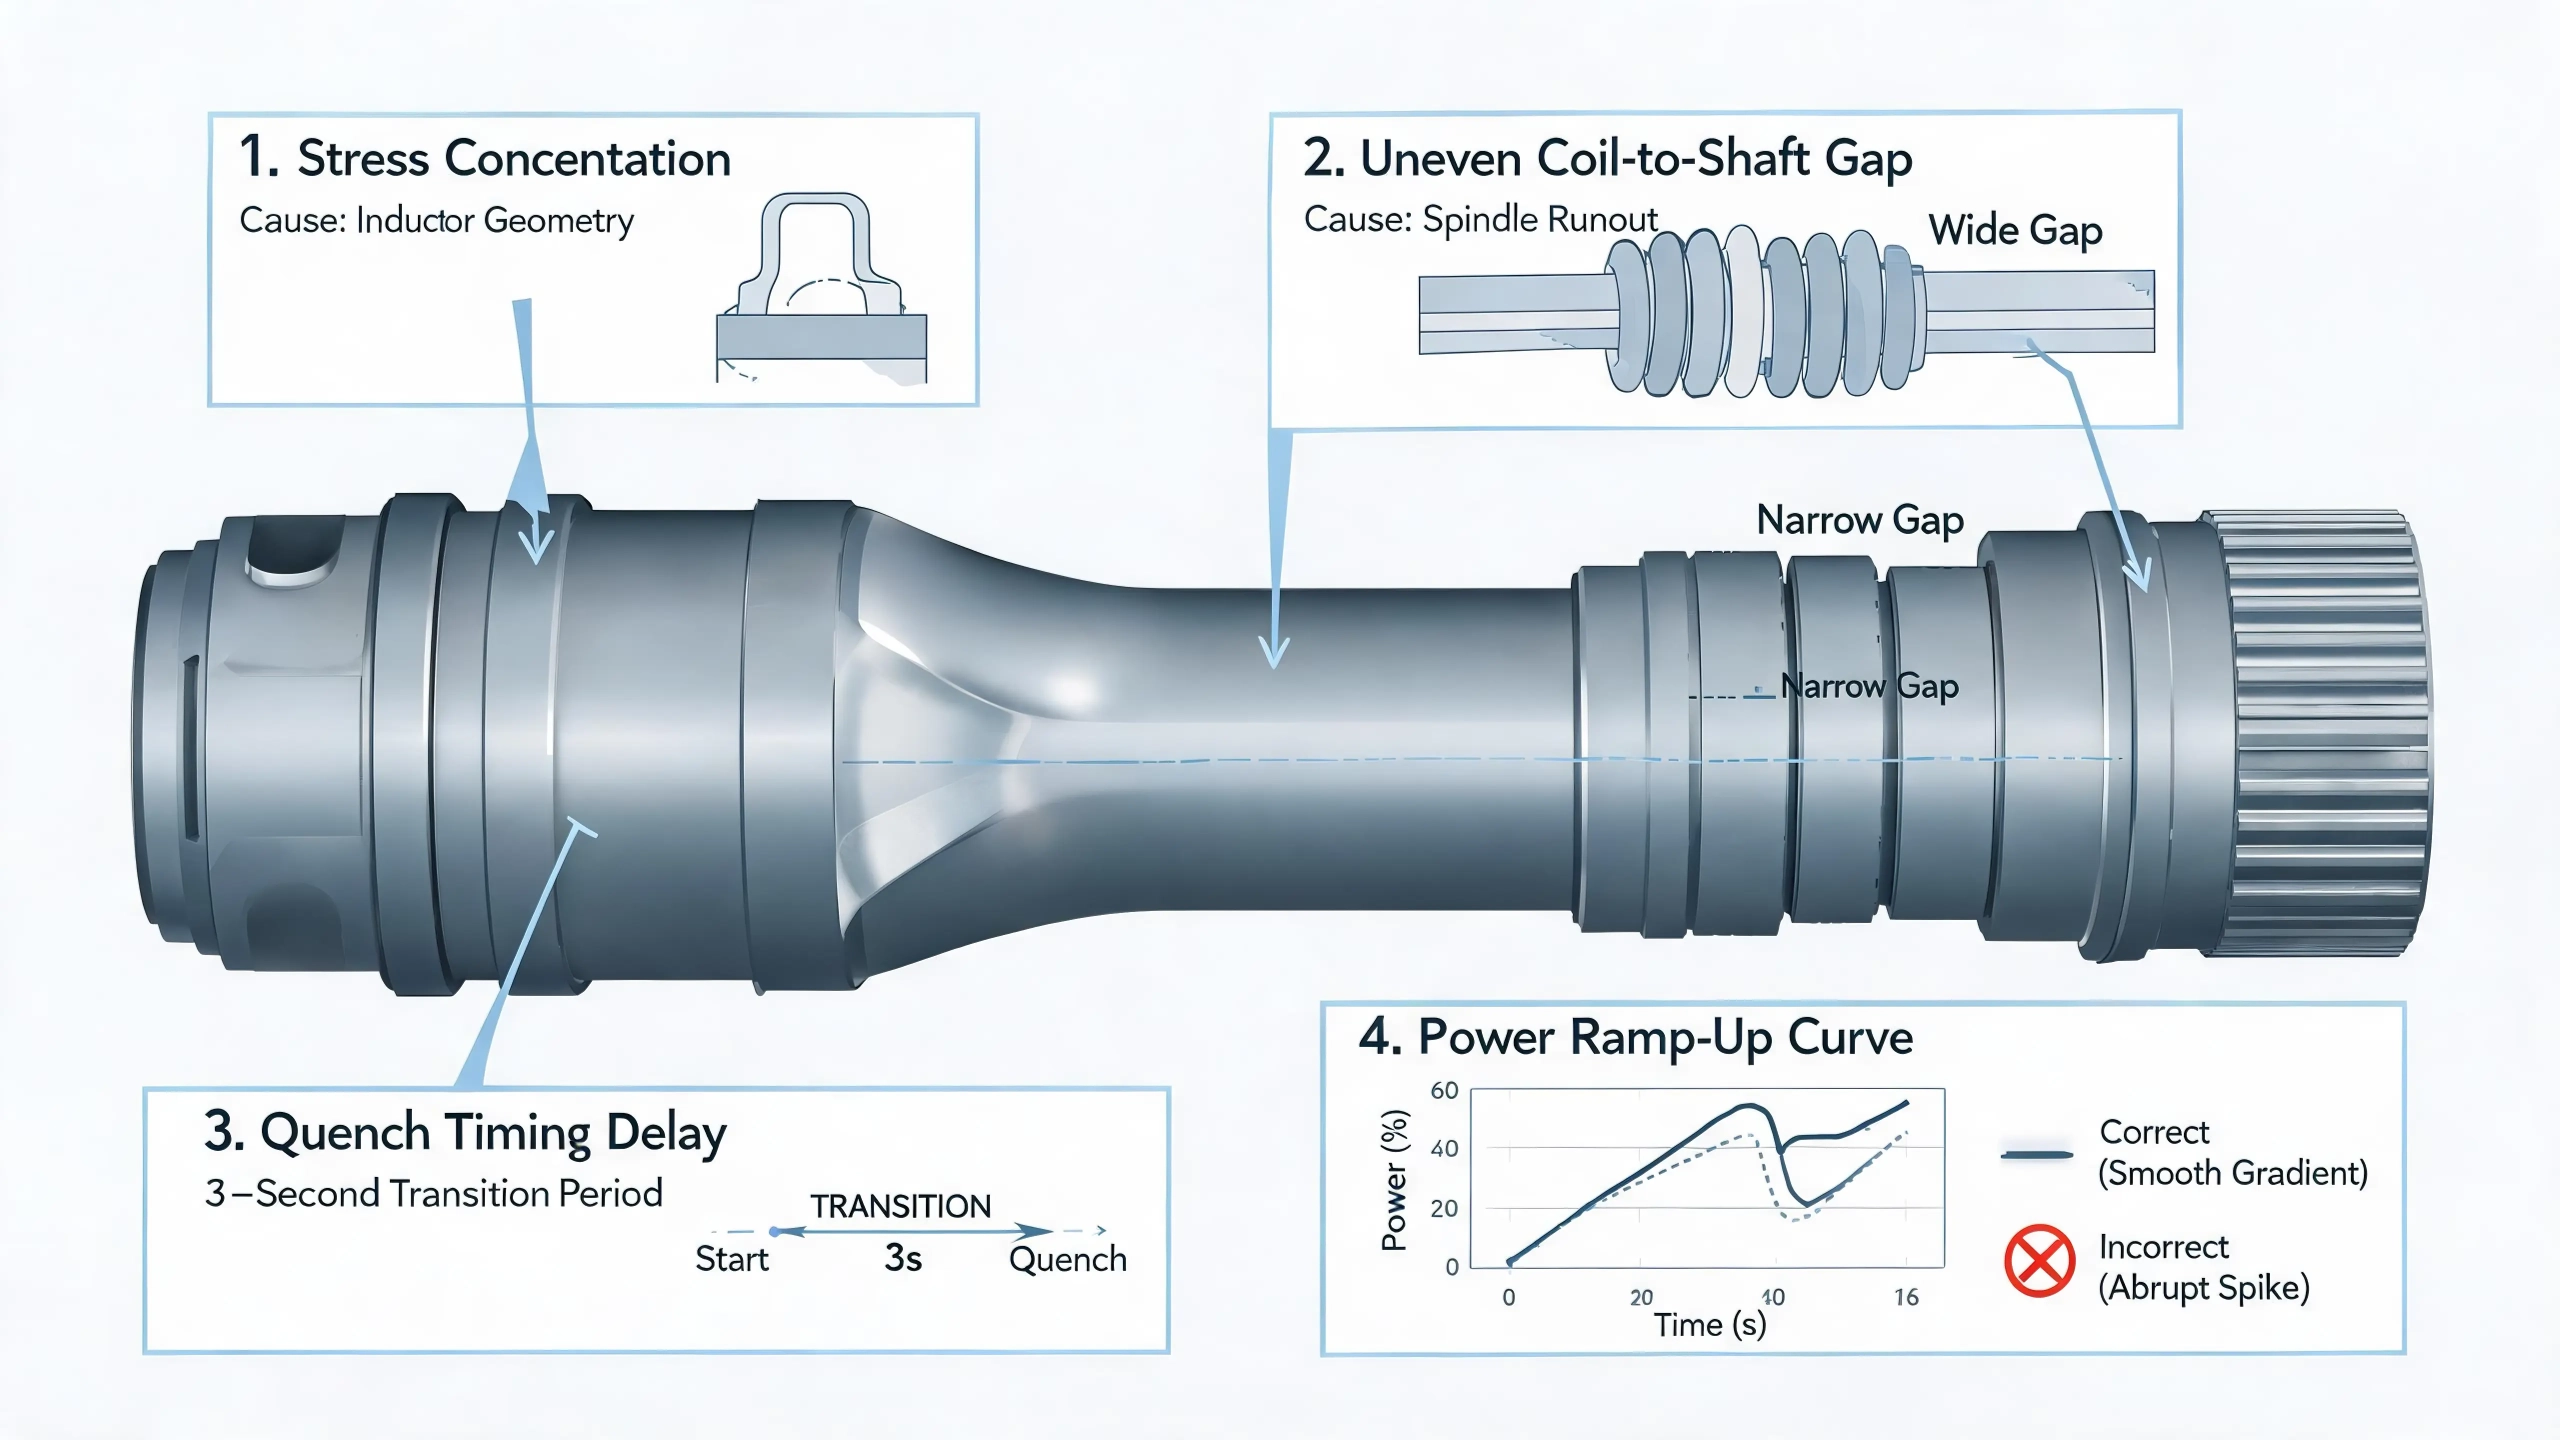
原因 1: 电感器设计缺陷
这是主要因素. 控制底盘圆角半径处的渗碳深度在技术上要求很高, 不良的感应器几何形状直接导致轴上最疲劳敏感位置处的应力集中.
通量集中器是电感器组件的一个组成部分,需要特别注意: 硅钢片应 0.15 毫米厚 和 双面高温绝缘涂层. 如果加热过程中绝缘性能下降, 叠片本身会升温, 失去磁导率, 并破坏局部加热的均匀性. 最初在一层绝缘材料上的故障可能会逐渐导致整个过渡区硬化不均.
原因 2: 设备精度不足
主轴跳动过大会在某些旋转位置缩小工件与感应器之间的间隙, 造成局部过热甚至表面熔化. 这是一个机器维护问题,由于它是逐渐发展的,往往被忽视——在数周的运行过程中间隙漂移可能不会触发警报,直到零件开始在检测中失效. 定期主轴跳动检查应成为任何轴硬化单元预防性维护计划的一部分.
原因 3: 淬火冷却不当
推荐PAG淬火介质浓度应高于 10%, 流体温度保持在 30–35°C. 然而, 最常见的淬火相关裂纹原因不是介质本身——而是 时机. 全流量淬火不应在冷却阶段开始时立即进行. 需要先有一个可控的延迟,然后是低流量的初始阶段——大约在 3 秒 之后过渡到全流量——以抑制引发淬火裂纹的表面拉应力峰值. 这个3秒的时间窗口非常狭窄且不容有失.
原因 4: 不正确的工艺参数
在扫描开始时应逐渐增加功率——瞬时跳到满功率会在轴端产生热冲击. 扫描结束时的减速不应过大, 因为缓慢退出可能会使起始区域过回火. 频率选择也必须与材料等级匹配: 像42CrMo这样的合金钢在相同直径下需要与普通碳钢不同的频率-功率组合.
这四个原因不是独立的. 批量开裂事件通常涉及多个问题同时叠加——感应器几何问题与主轴跳动和淬火时机不理想相结合, 例如. 这正是为什么 系统性的调查 ——而不是单独针对某一个因素——是唯一可靠的方法. 关于不同齿轮和轴几何形状下工艺选择的更广泛视角, 请参见我们对 一次性加热与. 逐齿感应淬火用于驱动轮的比较.
3. 新能源电机轴: 复杂几何形状的流程排序
新能源驱动电机轴代表了复杂性较高的一端 轴感应淬火. 一个典型零件大约 460 毫米长, 一端有外部花键, 另一端有内部花键, 沿轴体有多个直径过渡, 所有外径均需要全面表面硬化, 内花键也需要硬化.
外表面硬化
全长单次硬化可以在一次操作中覆盖所有外径过渡. 这种方法需要强大的力量—— 500 千瓦感应电源 是该尺寸轴的合适比例. 单次处理还可以最大限度地减少多次扫描过程中累积的热变形.
关键排序规则: 内先于外
内部花键淬火必须在外表面淬火之前完成. 此顺序不可更改. 外部淬火后, 孔内的热条件发生变化——外部淬火层改变了整个零件的热质量分布和冷却行为. 如果内部花键淬火在外部淬火之后进行, 孔的热剖面将变得不可预测, 内部花键淬火的结果将因零件而异. 反向顺序可以完全消除这个变量.
管理直径过渡
直径过渡的几何增加了额外的复杂性. 不同直径段需要不同的功率密度. 在恒定参数下扫描时, 过渡区域往往会产生不均匀的表层深度分布——较大直径部分接受的功率密度较低, 而较小部分可能过热.
此类组件需要在工艺鉴定过程中仔细逐阶段验证渗层深度和硬度分布. 在每个直径过渡处对轴进行横截面, 测量硬度分布, 并相应调整电源程序. 在前期资格认定上的投资能够通过避免仅在最终检验中发现的批量级不合格情况而得到回报.
要点
核心学科在于 轴感应淬火 是在建立正确的关系 直径, 频率, 与电感器设计之间, 然后为每个零件的具体材料和几何形状完善这一基础. 开裂, 箱体深度不足, 以及直径过渡处硬化不均匀是该类别中最常见的三大质量问题. 它们的原因各不相同, 但几乎在每一种情况下,根本原因都可以追溯到感应器设计或工艺参数选择——而不是需要更昂贵的设备.
关于一个密切相关的话题——如何处理齿轮零件中的非马氏体组织和变形——请参见我们的文章 解决齿轮感应淬火中的非马氏体组织和变形.
常见问题解答: 关于轴感应淬火的常见问题
问1: 我如何为我的轴直径选择合适的频率?
经验法则: 轴径小于 20 毫米使用 200–600 kHz, 20–100 毫米使用 2–15kHz, 以及以上 100 毫米使用 2–6kHz. 但更精确的答案取决于您所需的案例深度. 更高的频率将电流集中在表面附近 (浅层渗透), 而较低的频率穿透得更深. 首先将频率与您指定的渗碳深度相匹配, 然后选择功率以达到所需的加热时间. 详细分解, 请参阅我们的指南 感应加热设备的频率分类.
第二季度: 感应淬火导致轴开裂的最常见原因是什么?
没有单一的 “最常见的” 原因——这本身就是关键的见解. 批量破解几乎总是 多因素: 电感器的几何形状会产生应力集中, 主轴跳动放大了它, 淬火时间增加了热应力峰值, 和功率斜坡上升参数无法补偿. 危险在于挑出一个因素, “定影” 它, 并假设问题已解决. 涵盖所有四个原因类别的系统调查 - 电感器设计, 设备状况, 淬火冷却, 和工艺参数——是唯一可靠的方法.
Q3: 为什么电机轴上的内花键淬火必须先于外表面淬火?
一旦外表面硬化, 马氏体层改变了整个轴的热质量和排热行为. 如果您随后尝试硬化内花键, 孔的热分布变得不可预测——外部硬化层在某些区域充当散热器,在其他区域充当绝缘体, 取决于几何形状. 结果是零件之间的内花键硬度不一致. 首先硬化内花键可以完全消除该变量, 因为外表面仍处于退火状态, 内部操作期间的热可预测状态.
Q4: 轴感应淬火需要多大的电源容量?
这完全取决于您的轴直径, 生产速度, 和渗层深度要求. 小直径轴 (在 20 毫米) 扫描硬化可能只需要 50–100 千瓦. 中型轴 (20–100 毫米) 双转扫描通常需要 100–250千瓦. 大型轴或复杂几何形状的一次性加工可能需要 500 千瓦或更多. 关键错误是功率不足——通过延长加热时间来补偿功率不足会使热量进入核心并产生过大的过渡区. 如果您不确定您的具体需求, 请参阅我们的 感应加热功率选择指南 或带着您的零件规格咨询我们的工程团队.
联系我们获取免费的工艺评估
如果您正在处理开裂问题, 硬化层深度不一致, 或您的流程设计挑战 轴感应淬火 线, 我们的工程团队可以提供 免费过程评估. 提交您的询问 与您的工件图纸, 材料等级, 和当前工艺参数, 我们将提供初步诊断和优化建议 在……之内 48 小时 — 涵盖频率选择, 电感器设计建议, 淬火系统配置, 以及复杂轴几何形状的工艺排序.
迈出下一步: 分享您的零件打印和生产要求. 我们的应用工程师将免费分析您的工艺瓶颈并提出有针对性的修复建议——这是否意味着电感器几何优化, 淬火时间调整, 主轴维护计划, 或多功能轴的完整流程重新排序. 访问我们的 知识中心 有关整个感应淬火应用的更多技术资源 汽车工业.


