
频率如何影响感应加热: 5 对深度的关键影响, 图案 & 效率
选择错误的感应加热作业频率, 零件在淬火开始前就报废了. 频率如何影响感应加热 这不是理论细节——这是决定后续每个结果的首要决策: 渗层深度, 加热模式, 周期时间, 和功率要求. 掌握正确方法, 并快速调整工艺. 背后的物理学很简单——趋肤效应——理解它让你做出可预测的选择,而不是猜测参数. 本文详细解析了频率如何控制加热行为以及如何将其与您的应用相匹配.
1. 表皮效应: 频率为何控制加热深度
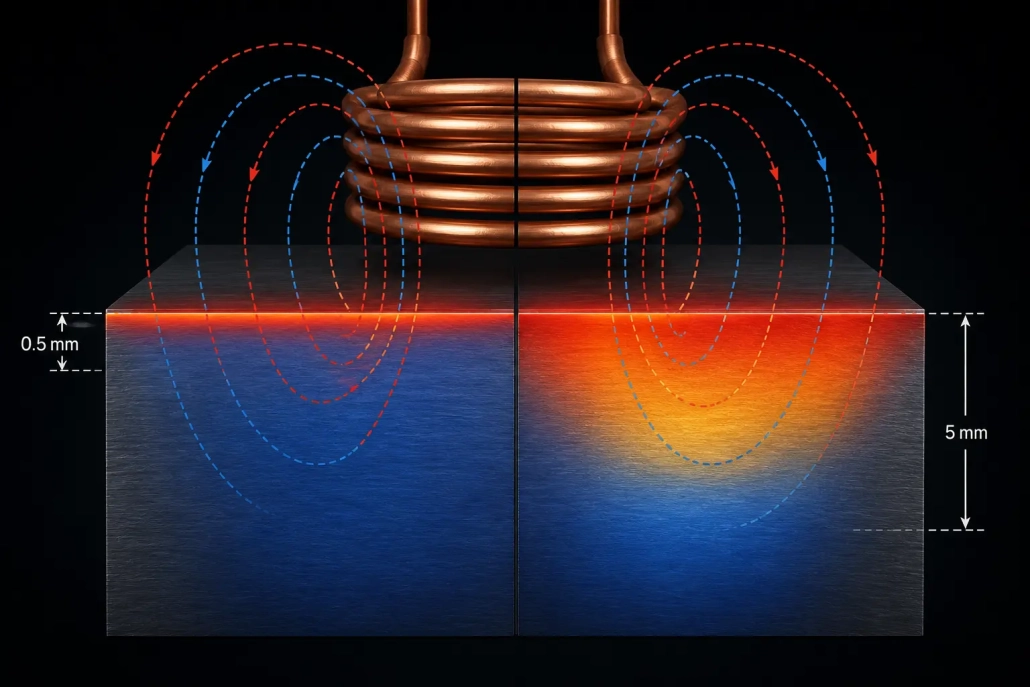
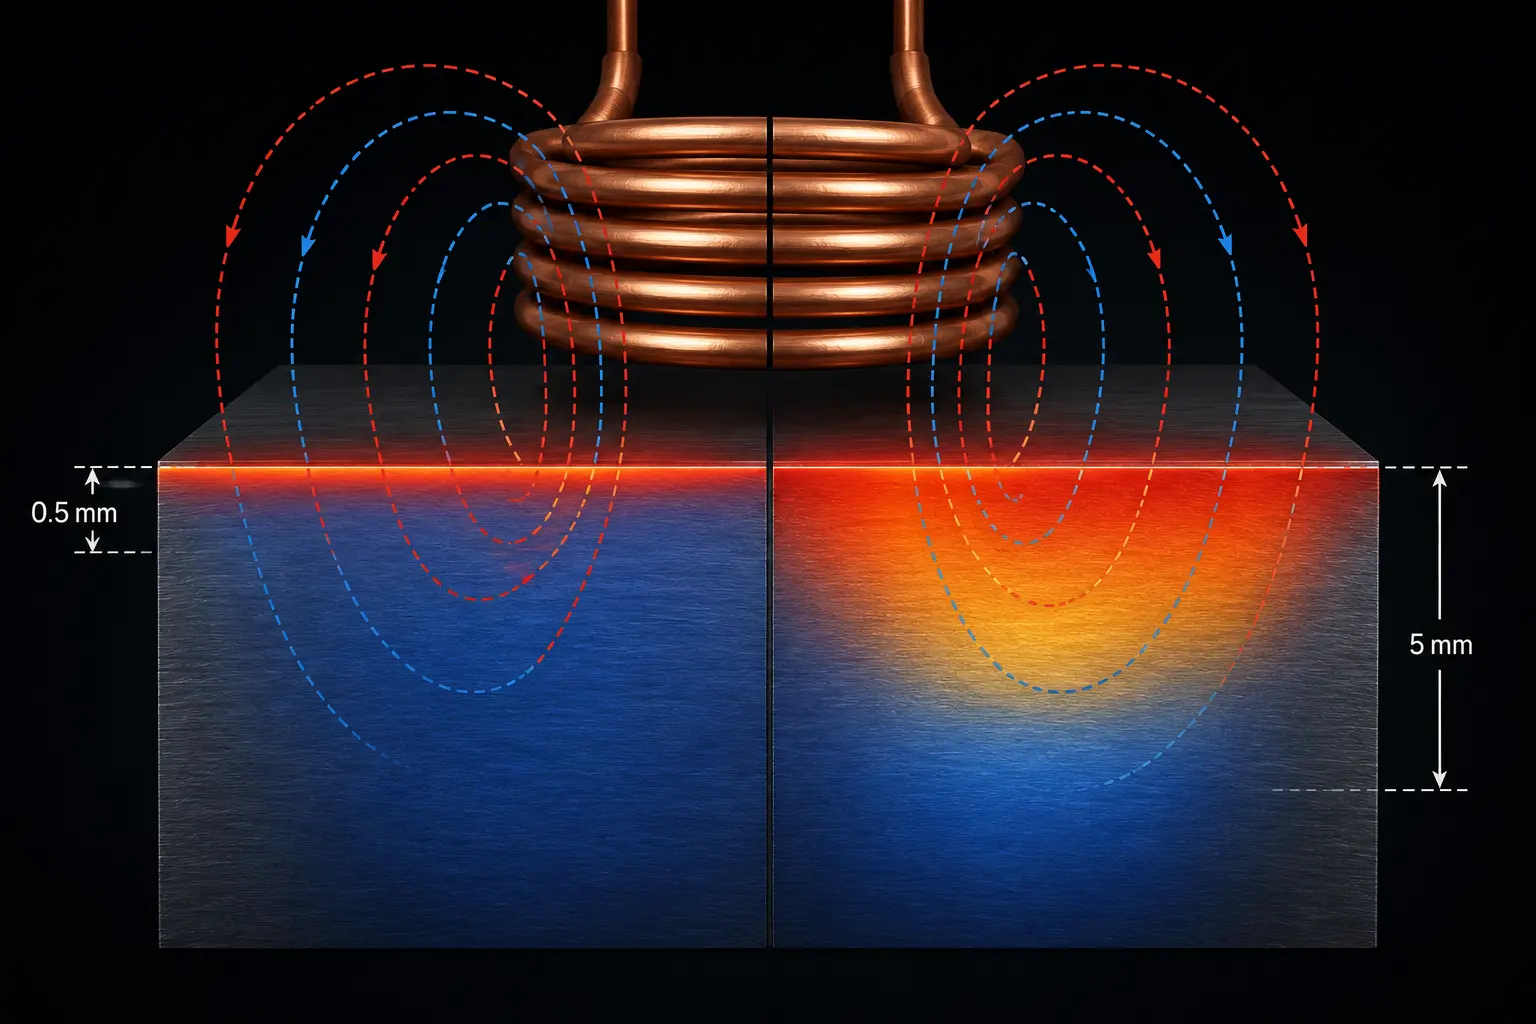
当交流电流通过导体——无论是铜线圈还是工件本身——电流不会在横截面上均匀分布. 它会向表面聚集. 这就是 表皮效应, 它是使频率成为感应加热中控制加热深度的主要调节因素的物理机制.
频率越高, 电流被推向表面的程度越强——加热层就越浅. 在 400 千赫, 钢在800°C时的载流深度大约是 0.5 毫米. 在 3 千赫, 同一深度扩大到大约 5 毫米 — 因子 10 仅由频率的差异.
此关系由以下捕获 参考深度公式 (δ = √(ρ/πfμ)), 但工程上的收获更简单: 频率和深度成反比. 加倍频率, 并且加热深度大致缩小 40%. 减半它, 并且深度按相同比例增加. 这就是为什么 感应加热的工作原理 在根本层面上与频率不可分离—皮肤效应不是一个侧面细节; 它是核心机制.
对于居里点以下的磁性钢 (≈770°C), 这种效应更强,因为磁导率 (μ) 会放大电流集中. 一旦钢材超过居里温度并变为非磁性, 电流会渗透得更深——这就是为什么在较长的加热时间中,加热模式可能会在中途发生变化的原因.
2. 频率范围及其实际效果
感应加热设备分为四个频率段. 每个频段在钢中的加热深度都有其特征,并对应特定的工业应用. 完整的分类系统在我们的指南中有介绍 感应加热频率分类 ——这里我们重点介绍每个频率范围对工件的具体作用.
低频 (50 赫兹 – 1 千赫): 深穿透
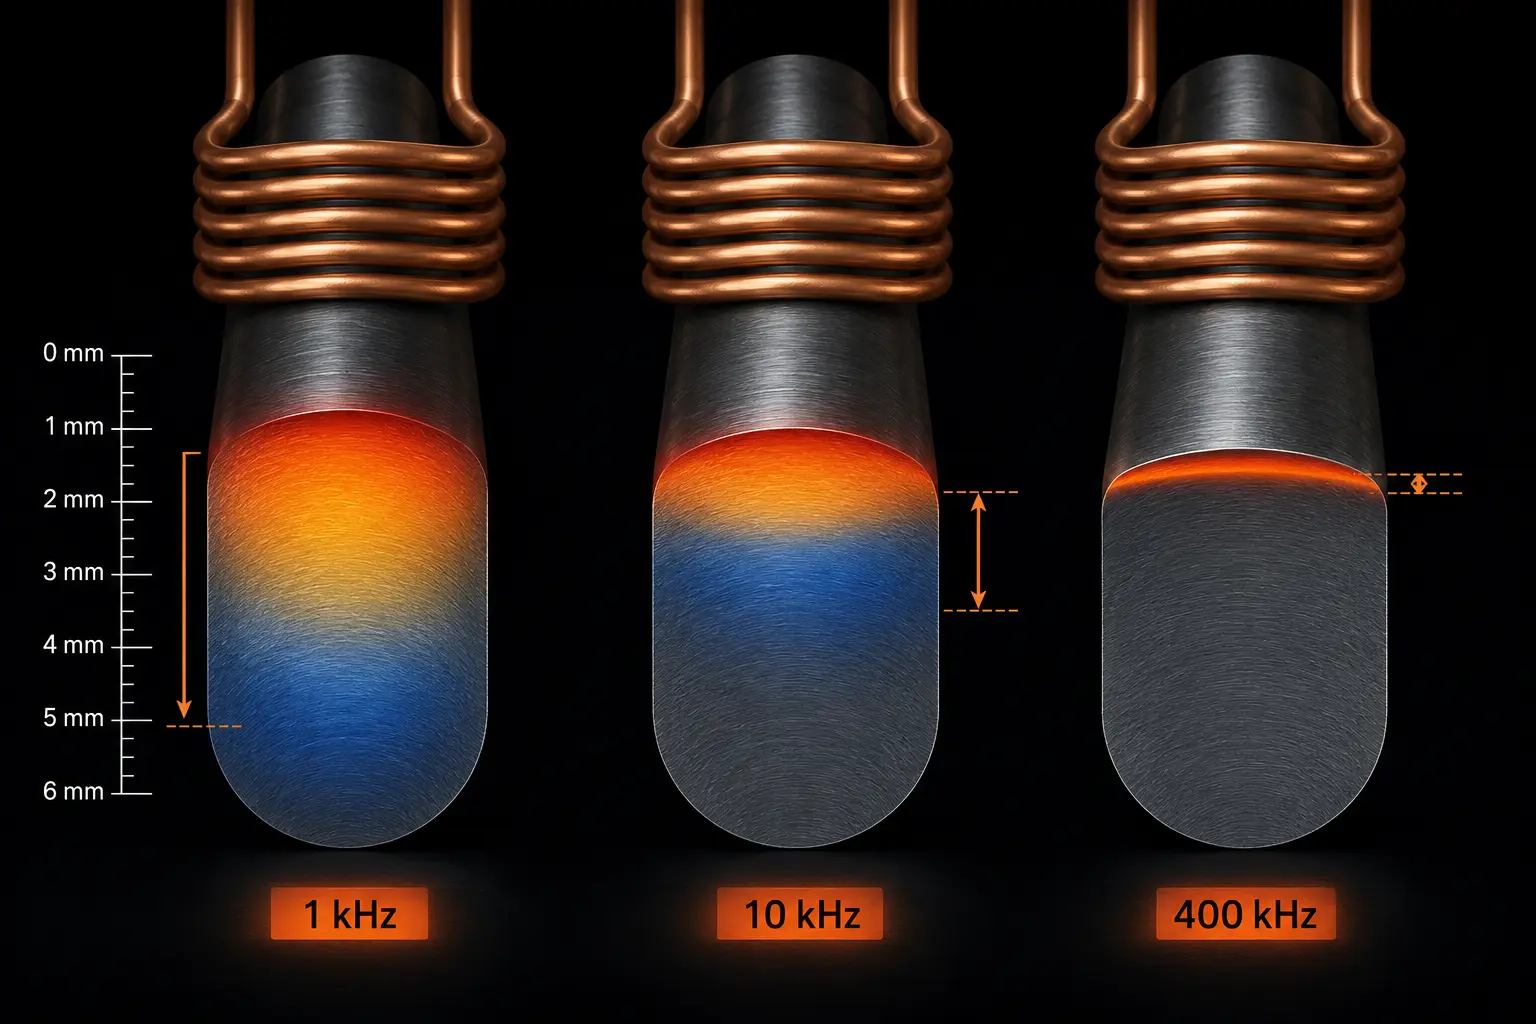
在这些频率下, 电流可穿透 5 到 10+ 毫米 钢材. 加热深入且范围广——对于大多数表面硬化应用来说范围太广. 该频率范围用于大型毛坯和钢棒的整体加热以进行锻造, 以及 工频感应炉 其目标是熔化或加热整个截面. 如果你使用低频进行表面硬化, 你会在表面达到温度之前过热核心.
中频 (1–10 千赫): 淬火的主要工作马
中频产生 2 到 5 毫米 钢中的加热深度. 这是大多数的理想点 齿轮淬火, 轴淬火, 和轴承环硬化 指定1.5–4 mm的渗碳深度的应用. 具有中等横截面的零件 — 模组以上的齿轮 4, 轴以上 30 直径毫米, 轴承环 — 在这个范围内可预测地响应. 渗透深度足够深,可以加热到指定的渗碳层,但足够浅以使核心保持冷态以支持自淬火.
超音频 (10-40 kHz): 浅到中等深度
超音频集中加热 0.8 到 2 毫米 范围. 这是默认选择 凸轮凸轮轴, 小齿轮, 薄壁轴承套圈, 和变速拨叉 — 保持硬化层紧贴表面至关重要的零件. 这个范围在汽车零部件淬硬中也占主导地位,因为它在合理的渗透性和严格的区域控制之间取得了平衡.
高频 (100–400 千赫): 仅表面加热
高频将加热限制在 0.3 到 0.8 毫米 ——本质上是零件的表面. 它用于 小直径销钉, 薄切削刃, 精密仪器零件, 以及小型模数齿轮 其中要求指定的渗层深度 1 毫米. 高频感应加热 最擅长什么? 将能量如此紧密地传递到表面,以至于核心保持完全冷却——实现非常高的表面硬度而无变形风险. 权衡: 如果你的表面硬化深度规格超过 1 毫米, 仅依靠高频无法达到——你需要增加循环时间并依赖热传导, 这会牺牲高频所提供的精度.
3. 如何将频率与您的应用相匹配
起始规则很简单: 所需的表面硬化深度应至少为 2 到 3 参考深度的倍数 在所选频率下. 如果你的表层深度规格是 2 毫米, 你需要一个能提供大约0.7–1毫米参考深度的频率——这会让你处于3–10 kHz范围内 (中等频率).
但是频率不能单独起作用. 它与 功率密度和加热时间. 在相同频率下更高的功率会更快加热表面,, 给热量向内传导留下的时间更少——产生更明显的表层到核心的过渡. 较低功率和较长周期允许热量通过传导深入, 软化过渡但增加总能量输入并可能导致表面过热.
正因为这种相互依赖性 感应加热功率选择 必须与频率选择同时进行, 而不是在之后进行. 理论上正确的频率如果与错误的功率密度配合使用,仍然会产生废品. 这两个参数是一个单一的决策.
零件几何形状也限制了频率选择. 对于 轴感应淬火, 直径与频率的关系决定了圆周加热的均匀程度 - 大直径轴上的频率太高会产生不均匀的加热,因为围绕零件圆周的电流路径相对于集肤深度变得电长. 对于 齿轮淬火, 频率也控制着牙尖和根部是否都达到温度: 太高, 并且在根部变热之前,尖端过热; 太低, 并且在等待尖端变热时,根部软化.
4. 选择错误频率的迹象
频率错误的问题并不微妙. 它们在生产中显示为三种模式之一.
频率过高: 表面快速达到温度,看起来正确, 但表面硬化层深度是 太浅. 你通过增加循环时间来让热量传导更深, 但现在循环时间不具竞争力,表面可能在目标深度达到温度之前过热. 硬化表面层也有一个 尖锐, 突然过渡 到核心 — 一种冶金应力集中器,在负载下可能导致剥落.
频率过低: 热量渗透 太深 — 进入部件的核心. 核心升温, 降低其在冷却过程中自我淬火表面的能力. 您最终会得到比指定更深的淬火层, 较软的核心, 并且可能 整体硬化 在薄截面上. 由于整个零件受到热应力而非仅表面,畸变增加. 这些问题与常见的重叠 齿轮感应淬火缺陷 其中不正确的频率往往是不均匀硬度模式的隐藏根源.
频率与零件几何不匹配: 这是最难诊断的,因为它产生了 不均匀加热 —一些区域是正确的, 其他的是不足的- 或过热. 在齿轮上, 牙尖是热的,根部是冷的 (频率太高). 在大轴上, 加热模式分为节点——热带和冷带围绕圆周交替. 解决办法不是增加功率或增加时间; 这是一个不同的频率.
频率问题 轴感应淬火 特别常见,因为轴直径差异很大,并且直径与频率的关系是不可容忍的——该频率适用于 40 毫米轴会产生不均匀的加热 80 毫米轴相同材料.
🔑 关键要点
频率是感应加热工艺设计中最重要的参数,因为它直接控制 电流穿透多深 - 因此产生热量的地方. 趋肤效应使这种关系变得可预测: 频率越高=加热越浅, 较低的频率 = 更深的加热.
首先选择频率, 第二个匹配功率, 并根据您的渗层深度规格验证结果. 一个频段出现错误的频率无法通过调整功率来补偿, 时间, 或电感器几何形状 - 这是根本性的不匹配,将显示为废品, 返工, 或现场故障.
常见问题解答
频率如何影响感应加热深度?
频率和加热深度通过趋肤效应成反比关系. 更高的频率使电流更接近表面, 产生较浅的加热层. 在 400 kHz 在热钢中, 电流大致限制在 0.5 距表面毫米. 在 3 千赫, 它大约渗透 5 毫米——深十倍. 该关系遵循平方根定律: 频率加倍会使穿透深度大约减少 40%.
感应淬火我应该使用什么频率?
选择频率以达到你的目标表层硬化深度 2–参考穿透深度的3倍 在该频率下. 对于1.5–4毫米的表层硬化深度 (齿轮, 轴, 轴承), 中等频率 (1–10 千赫) 是典型的. 对于0.8–2毫米的表层硬化深度 (凸轮凸轮轴, 小齿轮), 超声频率 (10-40 kHz) 效果最佳. 对于低于该深度的表层硬化 1 毫米, 高频下 (100–400 千赫) 适用. 对于整体加热或非常深的表层硬化超过 5 毫米, 低频 (50 Hz–1 kHz) 是必需的.
如果我选择了错误的频率会发生什么?
频率过高会产生过浅的加热层,并且核心与表层有突变——在负载下有剥落的风险. 频率过低会加热过深, 可能软化核心并导致变形. 与零件几何形状不匹配的频率会导致加热不均 (沿圆周出现冷热带, 或者齿轮齿尖高温而齿根低温). 仅通过调整功率或时间无法完全纠正这些问题——频率本身必须改变.


