
销和衬套的感应淬火: OD 与. 内径表面
工作表面如何, 电感器通路和壁厚影响硬化
销和衬套经常在机械接头中一起工作, 但他们的 感应淬火 要求可能截然不同. 销钉可能需要硬化外径 (的), 而钢衬套可能需要对其内径进行硬化处理 (内径), 外径, 或者两者都有.
选择从工作表面和组件图开始. 然后确定电感器如何到达这些表面, 如何安排淬火, 以及必须验证硬度和渗碳深度的地方.
本文重点介绍适用于感应淬火的钢销和衬套, 而不是由不可硬化轴承材料制成的衬套.
1. 销和衬套的哪些表面需要硬化?
需要硬化的表面由部件的设计和使用条件决定. 销外径硬化和衬套内径硬化是常见的布置, 但这都不是普遍规则.
销外径淬火
在许多机械关节中, 销钉的外侧接触衬套或其他配合部件. 负载下的滑动或振荡运动可能使表面磨损成为重要的设计考虑因素.
感应淬火可以在指定的接触区域产生硬化层. 该情况下的性能取决于钢材, 部件几何形状, 以及加热和淬火条件.
并非引脚的每个部分都需要相同的处理. 图纸可以指定沿轴承表面的硬度和渗碳深度, 末端有不同的要求, 肩膀或其他特征.
因此,硬化长度及其边界应来自组件规范, 不仅仅取决于电感器可以加热的长度.
衬套内径, 外径和双表面硬化
衬套则呈现出不同的情况,因为它的内表面和外表面都可能具有功能作用.
ID 通常形成与引脚的接触面. 外径也可能会经历磨损或接触负载, 取决于装配.
某些建筑机械中使用的履带衬套说明了这种区别: 孔与销相互作用, 而外表面可以接触履带驱动系统的其他部件.
因此,钢衬套可能需要内径硬化, 外径硬化或两个表面上单独的硬化区域. 指定的表面深度不必相同.
卡特彼勒 (Caterpillar) 就是一个有记录的例子 履带链衬套的硬化方法 (US6402862), 它描述了外表面的单独感应加热操作, 特定履带链衬套的内表面和端部.
这是具体的制造方法, 并非所有套管都需要. 相关问题仍然是零件图确定要处理的表面.
2. 外径和内径感应淬火布置有何不同?
冶金目标相似: 将合适钢的指定区域加热至所需的奥氏体化条件, 然后适当淬火. 实际安排, 然而, 可能完全不同.
销和衬套的外部硬化
外径淬火通常使用位于圆柱形工件周围的环形感应器.
可以在固定布置中加热短区域, 而较长的硬化长度可能需要扫描. 根据工件几何形状和所需的案例模式选择方法.
线圈与零件间隙, 对齐和加热顺序影响结果. 即使在可触及的外表面, 肩部, 凹槽和直径变化可能会导致难以获得指定的硬化区域.
衬套孔的内部硬化
内径硬化对电感器施加了更严格的限制.
线圈必须安装在孔内,同时保持加热所需的间隙. 孔径, 长度和从末端的访问会影响电感器的可用空间, 它的连接和冷却装置.
淬火也需要注意. 将液体输送到加热的内表面, 获得所需的覆盖范围并允许液体离开孔可能需要专门设计的布置.
沿着, 窄通孔呈现出与短孔或盲孔不同的进入条件.
因此,外部电感器不能简单地移动到套管内并期望产生相同的结果. 内部几何形状改变了设计要求.
内部电感器设计的更广泛的技术问题涵盖在 内孔感应淬火.
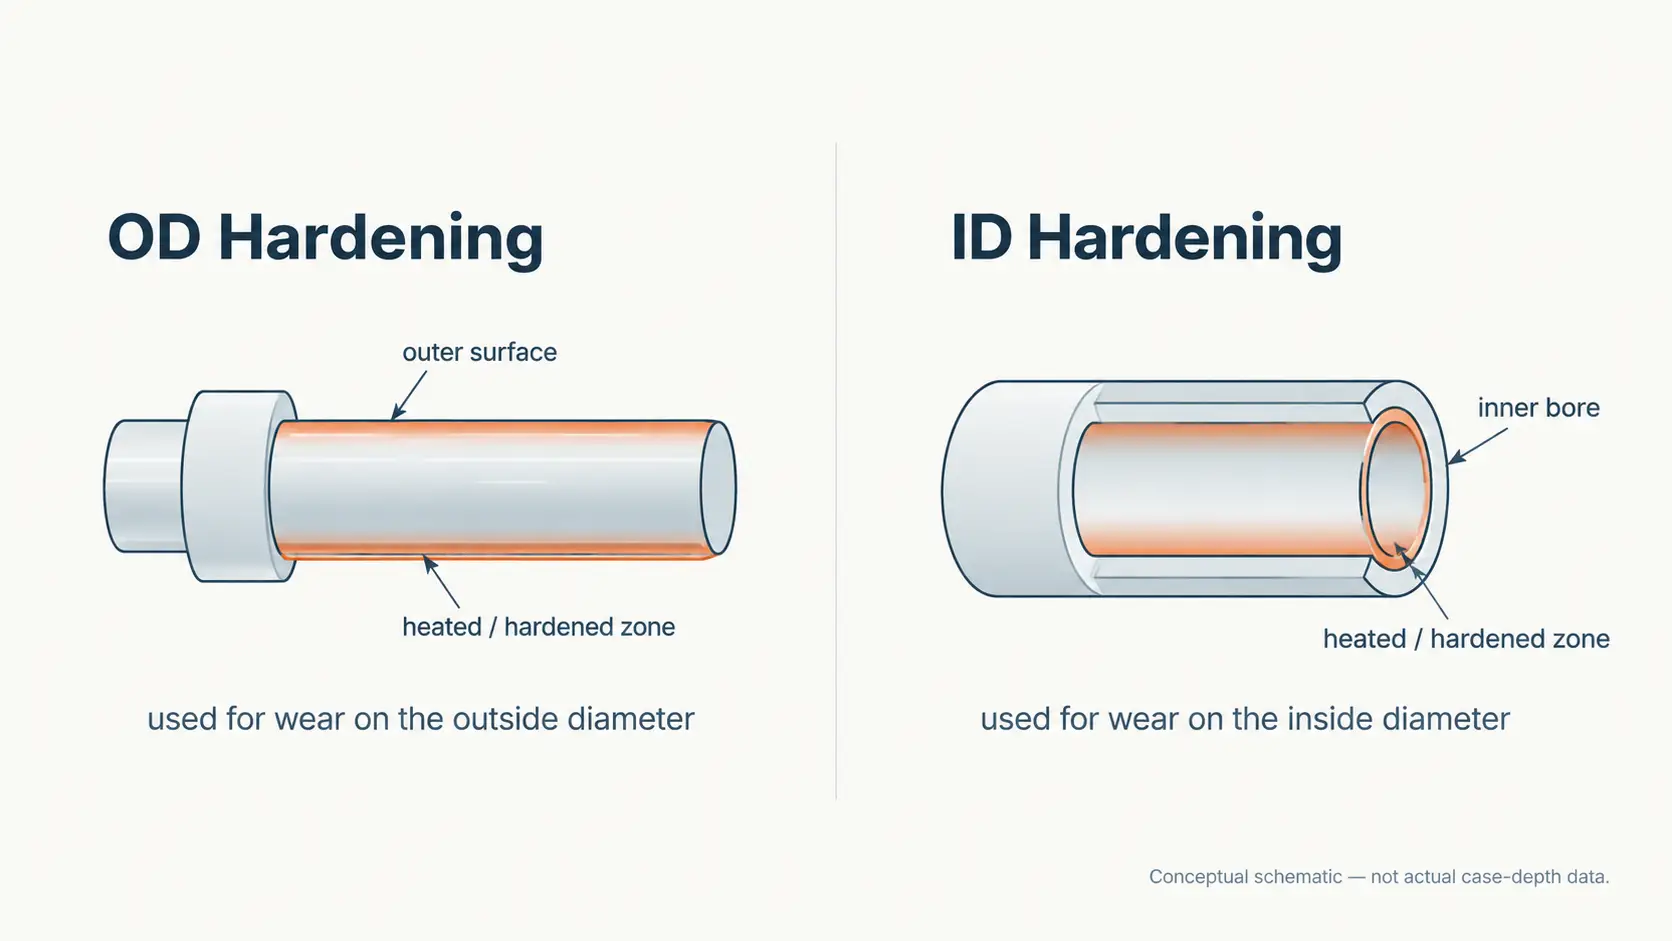
OD 和 ID 安排一目了然
| 工艺因素 | 外径硬化 | 内径硬化 |
|---|---|---|
| 电感位置 | 通常围绕外表面 | 位于孔内 |
| 可用空间 | 通常限制较少 | 受孔径限制, 长度和访问 |
| 定位 | 外部间隙和工件对准 | 内部间隙和孔对准 |
| 淬火 | 通常可从外部访问 | 内输送及引流需注意 |
这两种方法本质上都不是优选的. 所需的硬化表面决定了布置.
3. 为什么套管壁厚很重要?
当衬套两侧都需要硬化时,壁厚变得尤为重要.
感应加热可以将能量集中在选定表面附近, 但热量也可以通过钢材传导. 在薄壁部件中, 在加热循环过程中,相反的表面可能会经历显着的温升.
加热一个表面会影响另一个表面
内径加热期间, 一些热量到达外壁. 外径加热同样会影响孔表面.
这并不意味着两个表面都会自动变硬. 最终结构取决于达到的温度, 钢材的反应和随后的冷却.
实际问题是热循环是否会改变预期硬化区域之外的材料. 对于相对较薄的墙壁, 加热区域可能延伸得足够远,以影响表面壳之间所需的分离或剩余核心的性能.
较厚的壁可以在短加热周期内提供更大的热隔离, 尽管结果仍需根据实际材料和工艺确定.
单独的强化操作可以交互
需要内径和外径硬化的衬套可能会经历两次加热和淬火操作.
第二个循环可以改变第一个循环产生的属性.
如果第二次加热循环将已经硬化的区域升高到足够高的温度并持续足够长的时间, 它可以通过额外的回火改变其硬度. 程度取决于先前的热处理和第二次操作的温度-时间历史.
如果先前硬化的区域被加热到奥氏体化范围, 由此产生的结构将取决于新的加热和冷却循环.
这些影响使得操作顺序变得很重要. 在一项试验中产生可接受的 OD 病例,在另一项试验中产生可接受的 ID 病例,并不能证明两者在完成序列后仍然可以接受.
哪里有单独的ID, 外径或端面处理满足, 如果随后的加热影响现有的硬化层,也可能会出现意外的软化区域.
前面引用的卡特彼勒履带衬套方法以特定方式解决了这个问题. 其单独的端面硬化操作旨在控制加热延伸到先前硬化的内径和外径区域的程度, 限制可能形成的软化区域.
这是一个特定于工艺的问题,而不是双表面硬化的必然结果.
适用于需要不同硬化层的轴套, 最终的全壁硬度分布与各个表面读数一样重要.
尺寸变化也需要考虑
加热和淬火可以通过热效应和转变效应改变衬套尺寸.
孔径和圆度值得关注,因为它们会影响与配合销的配合. 加热或冷却不均匀可能会导致变形, 但仅从壁厚无法推断其数量.
对于紧公差衬套, 硬化和任何后续精加工操作需要一起计划.
4. 硬化表面应如何检查?
检查应遵循图纸上标识的表面和位置. 这对于两侧处理的套管尤其重要, 其中最终硬度分布可能与任一单独操作后获得的硬度分布不同.
检查硬化区域和硬化层深度
用于销外径淬火, 所需的情况可能覆盖指定的轴承长度而不是整个部件.
用于衬套内径硬化, 检查需要解决孔表面和沿其长度的指定覆盖范围. 两侧均经过处理的套管可能需要分别测量内径和外径.
有效硬化层深度根据规定的硬度标准和测试方法进行评估. 在外径硬化表面上, 深度是从外部向内测量的; 用于内径硬化孔, 它是从内表面测量到墙内的.
具有适当硬度测量的准备好的横截面可以揭示两个硬化区域如何相互关联.
对于顺序硬化衬套, 治疗区域之间的边界附近可能需要特别注意. 局部硬度测量可以帮助确定后续加热是否影响了先前硬化的区域.
详细测量步骤, 看看 如何检查感应淬火零件.
确认尺寸要求
衬套可能达到所需的内径硬度,但在淬火后会出现不可接受的孔尺寸或不圆状况.
因此,检查应涵盖指定的表面硬度, 外壳深度, 完成处理顺序后硬化边界和关键尺寸.
要点
用于销和衬套, 外径和内径 感应淬火 不是基于哪种方法更容易执行而进行竞争选择. 它们是到达指定维修表面的不同方式. 最终决定取决于完成的过程是否产生所需的硬化区域, 全壁特性和尺寸公差.
常见问题解答
单击问题以展开答案.
套管是否需要内径和外径感应淬火?
可以. 钢衬套可能需要内径硬化, 外径硬化或两个表面上单独的硬化区域. 指定的表面深度不必相同, 并且两个操作的顺序很重要,因为第二个加热循环可以改变第一个加热循环产生的性能.
外径和内径硬化层深度测量有何不同?
在外径硬化表面上, 深度是从外部向内测量的. 对于内径硬化孔, 它是从内表面测量到墙内的. 通常需要准备好的横截面来显示两个硬化区域如何相互关联.
为什么壁厚对于双面硬化很重要?
在薄壁套管中, 加热一个表面可以提高另一表面的温度. 最终结构取决于达到的温度和随后的冷却, 因此,较厚的壁通常会提供更大的热隔离 - 但结果仍必须根据实际材料和工艺进行确认.
Caterpillar 履带衬套方法是否是所有衬套的要求?
不. US6402862描述了一种用于特定履带链衬套的特定制造方法. 这不是一个普遍的要求; 相关问题是您的零件图确定了哪些表面需要处理.


