
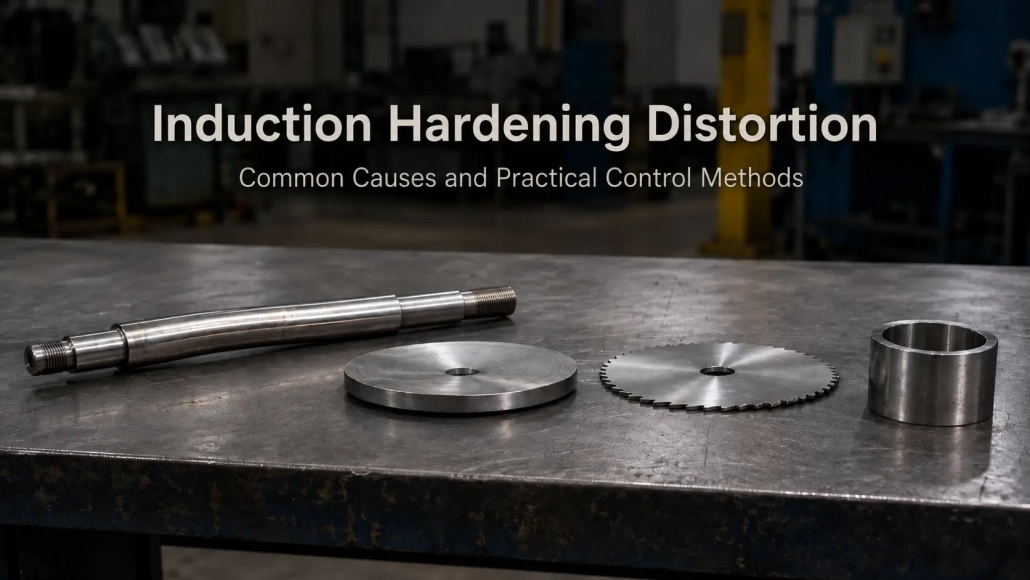
感应淬火变形: 常见原因及减少方法
轴弯出. 孔径变小. 薄板在淬火开始前就出现波纹.
这些是不同形式的 感应淬火变形, 它们的原因和解决方法并不相同.
加热分布很重要, 工件固定也很重要, 线圈位置, 喷涂校正, 零件几何形状及扫描过程中组件的支撑方式. 淬火条件也会改变最终的变形和残余应力状态. 一项关于全浮动卡车车轴的已发表研究, 例如, 研究了不同淬火速度如何影响感应淬火过程中的变形和残余应力. 参见《材料工程与性能杂志》中的研究.
用于生产故障排除, 通常先查看畸变类型,然后逆向分析工艺更有用.
| 1. 常见畸变类型 | 2. 锯片壳体: 500 × 3 毫米 |
| 3. 长轴: 克制 & 结盟 | 4. 盘子 & 条带零件 |
| 5. 孔径收缩率 & 赔偿 | 6. 首先检查什么 |
| 7. 全程观 |
1. 感应淬火后常见的变形形式
取决于部分, 尺寸变化可能表现为:
• 轴和其他细长部件的弯曲
• 条状和板状零件的翘曲
• 扩孔, 收缩或锥度
• 盘形零件的偏转
• 滚珠丝杠螺距的变化
• 与硬化区域相关的其他局部尺寸变化
即使由类似钢制成的零件也可能表现不同,因为几何形状改变了热量流过工件的方式以及材料膨胀的方式.
感应淬火AISI研究 4340 光盘还表明,变形不仅仅与加热配方有关. 在那项研究中, 初始材料硬度影响硬化深度和变形量. 该论文可通过加拿大国家研究委员会获得.
下面的例子涉及实际淬火工作中常见的一些问题.
2. 一个 500 毫米 × 3 在加热过程中变形的锯片
薄零件在淬火开始前可能会变形.
一个生产实例涉及一片木工用锯片,尺寸为 500 毫米 × 3 毫米, 其齿部通过高频感应加热硬化.
在加热过程中, 叶片出现不规则的波浪状变形. 薄片对局部温差高度敏感, 热应力导致叶片扭曲变形.
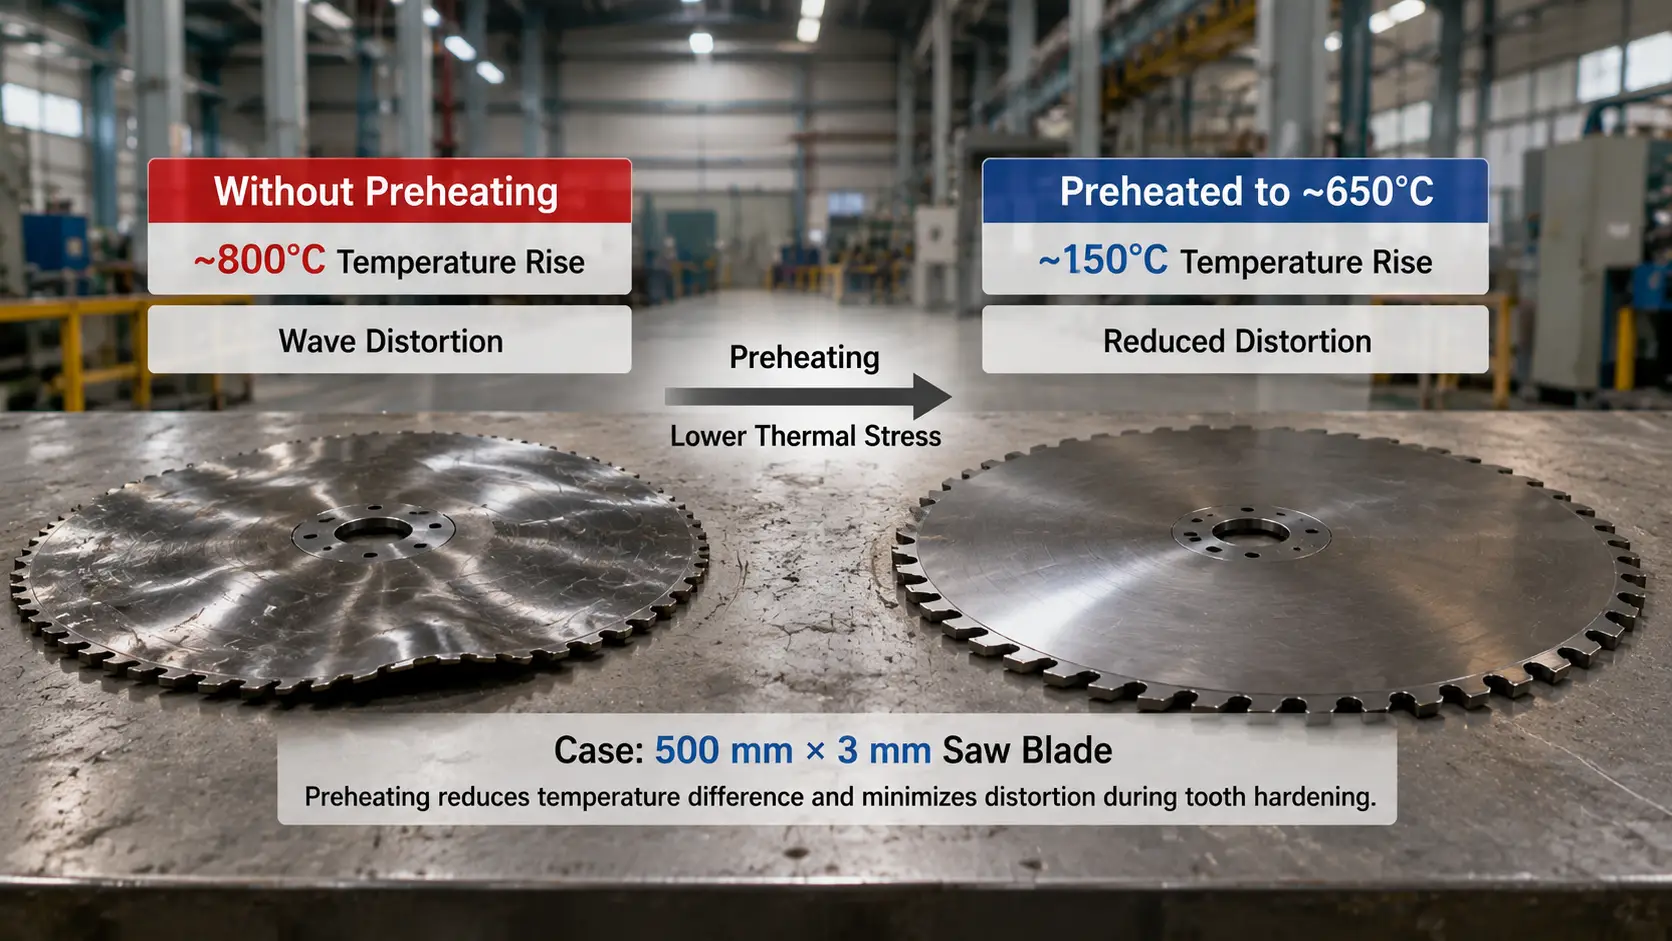
通过在传统炉中将刀片预热至大约 650℃ 诱导阶段前.
之前, 局部感应加热区域的温升必须达到约 800°C. 预热后, 感应加热过程中剩余的温升仅约为 150℃.
刀刃内温差变小很多, 热应力减少, 不规则的扭曲不再妨碍牙齿硬化手术的完成.
数量 650°C 不应被复制为一般预热规格 用于薄零件. 它属于这个特定的例子. 材料, 尺寸, 在使用类似工艺之前,必须考虑之前的热处理和所需的硬化结果.
这个例子确实表明,降低感应功率并不是对加热变形的唯一反应. 有时更大的问题是工件中已经产生了温度梯度.
3. 长轴: 不要过紧地限制热膨胀
长的, 细长轴在扫描硬化过程中特别敏感.
当加热区沿轴移动时, 工件膨胀. 如果两端固定得太紧, 这种膨胀受到限制,并且额外的应力被引入到零件中.
一个实际的解决方案是放松上部心轴或使用弹簧加载或气动心轴. 另一种安排是允许轴的一端在工件加热变长时沿轴向移动.
夹具仍然必须正确定位轴. 它只是不应阻碍正常的热膨胀.
非常细长的轴可能需要额外的支撑. 校正辊可以以类似车床定心架的方式安装. 当电感器到达支撑位置时, 滚轮在感应器通过后移开然后返回.
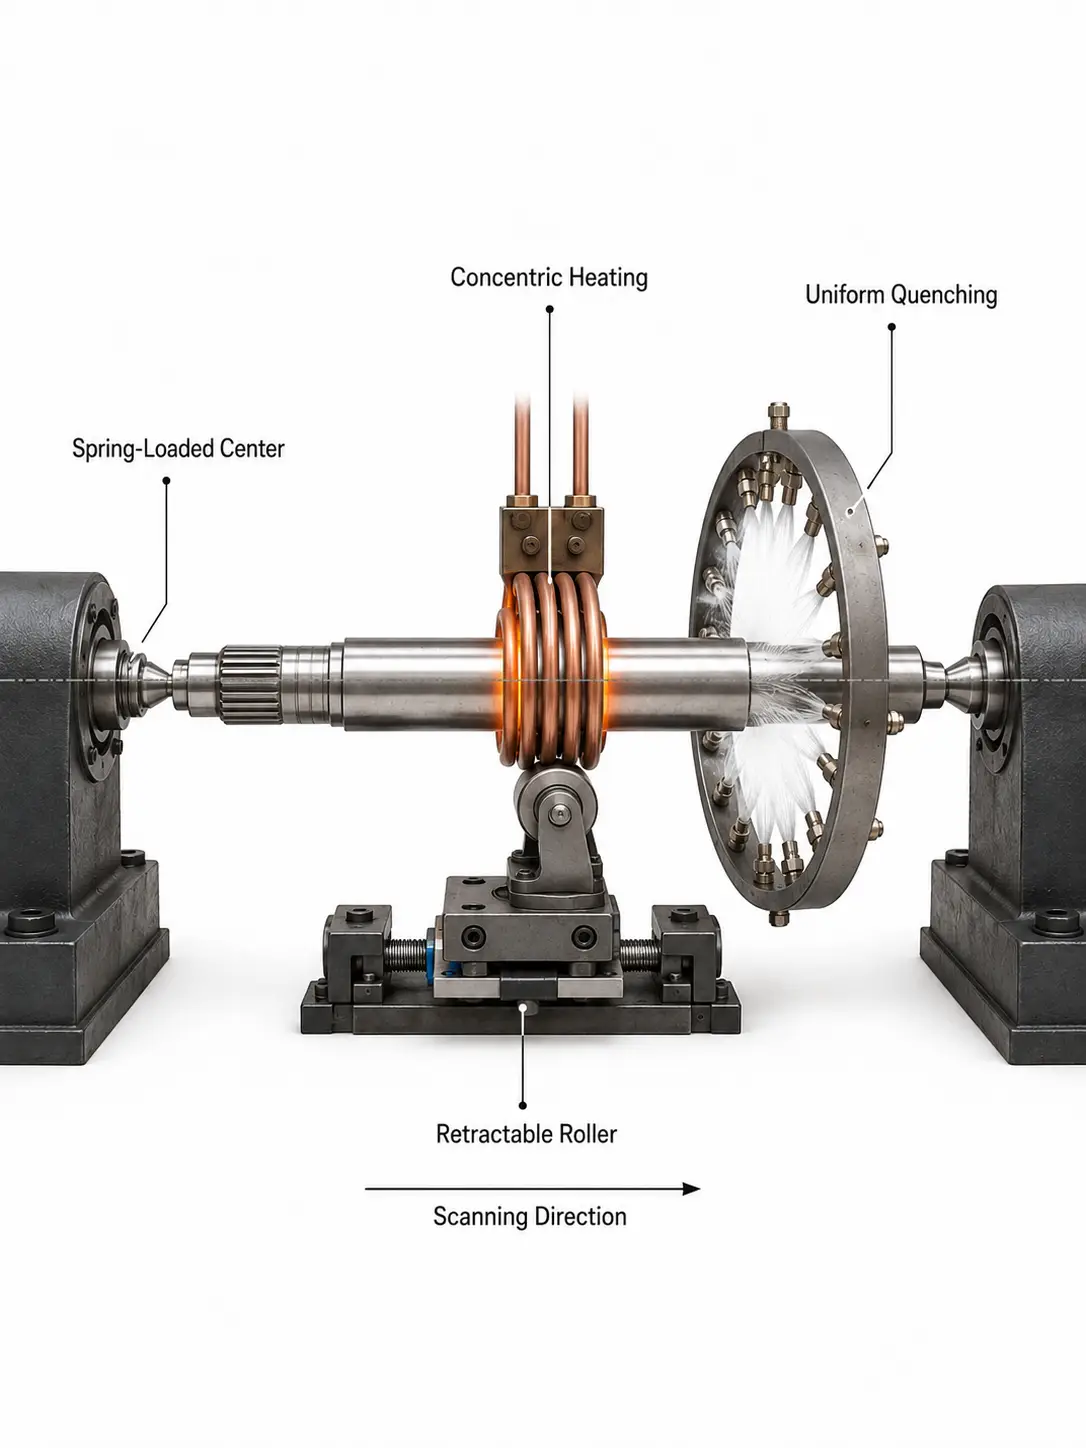
对齐同样值得高度重视.
如果有效线圈靠近轴的一侧, 周向加热将不均匀. 如果淬火喷雾不居中,也会发生同样的问题. 一侧将经历与另一侧不同的冷却条件.
保持 感应器, 淬火装置和轴尽可能同心 有助于减少这种差异.
当一台 扫描淬火轴 弯曲, 因此,改变功率或扫描速度并不总是首先要尝试的事情. 检查中心, 轴支撑, 线圈位置和喷雾位置.
4. 板带零件: 单面硬化会使零件变形
带材或板材的单面淬火通常会产生凹型变形.
厚度方向的温度场不对称. 硬化的一侧经历集中加热和随后的冷却,而另一侧则经历不同的热循环.
在零件规格允许的情况下, 两侧对称硬化 可以减少这种不平衡.
在某些应用中, 在硬化所需侧面的同时,也对相反表面进行了加热. 目的是通过部件减少温差, 不取代归纳过程本身.
另一种车间方法是预弯.
如果试生产表明部件在硬化后始终呈凹形, 未处理的部分可以首先被赋予受控的凸形状. 部分硬化变形随后补偿初始预弯.
该方法已用于钢轨表面硬化.
仅当变形可合理重复时才有意义. 如果某一部分弯曲 1 mm 在一个方向上和下一个方向上的行为完全不同, 预弯曲不太可能是真正的解决方案.
5. 孔径收缩率: 有时,这个过程可以得到补偿,而不是 “已更正”
孔变形需要与轴弯曲不同地处理.
考虑 内部硬化 气缸套的.
在此处描述的示例中, 外壁水冷,内表面硬化. 硬化后, 内径变小. 与硬化结构相关的尺寸变化不能自由地向外发展, 所以孔会受到影响.
如果重复生产说明这个收缩率是稳定的, 硬化前可考虑.
在之前的操作中,孔被加工得稍大一些, 为预期收缩留出足够的尺寸余量. 硬化后, 随后的磨削操作使孔达到最终尺寸.
当尺寸变化遵循可预测的模式时,可以考虑将相同的原理用于内齿轮的全齿淬火.
这与忽略失真不同.
是过程补偿. 它有效是因为尺寸变化是已知的,并且在可接受范围内重复出现.
6. 在改变配方之前,有几件事值得检查
当同一零件开始出现过度的 变形, 首先看看是否有任何机械部件发生变化.
☐ 轴是否仍然可以自由膨胀?
☐ 中间件是否被不同方式固定?
☐ 感应器是否仍然居中?
☐ 喷嘴环是否在同一位置?
☐ 喷嘴是否均匀供料?
☐ 细长部分是否有足够支撑?
然后检查变形本身.
如果每个部分都以大致相同的方向和相似的量弯曲, 该过程可能会有系统的尺寸变化,可以减少或补偿.
如果零件之间的变形明显变化, 更加努力地寻找定位不稳定的情况, 支持, 在添加固定尺寸校正之前加热或冷却.
零件几何形状也设定了实际限制. 一个 3 毫米厚锯片, 实心传动轴和内部硬化气缸不能期望响应相同的硬化策略.
7. 变形控制从整个过程开始
感应淬火变形通常不能仅通过电源上的某个数值来追溯.
对于细长轴, 问题可能始于约束或同心度不良. 对于板材, 不对称加热可能占主导. 孔缩可能规律性足够,可以在加工过程中进行补偿. 非常薄的零件可能需要在正常感应淬火成功前改变其温度分布.
加热参数仍然很重要, 扫描速度和淬火条件也一样. 但是它们位于更大的机械和热过程内部.
这就是为什么有用的变形研究应该包括 工件, 夹具, 感应器, 移动和淬火系统, 而不仅仅是加热功率.
要点
感应淬火变形 不是一个问题用一个方法就能解决的. 弯曲, 翘曲和孔径收缩各自追溯到工艺的不同部分——约束, 不对称加热, 或可重复的尺寸变化. 先确定变形类型, 然后在调整功率或扫描速度之前检查机械设置.


