齿轮感应淬火: 硬度分布和表面深度
齿轮几何形状, 负载要求和工艺选择定义硬化区
齿轮齿感应淬火 不仅仅是让牙齿表面变硬那么简单. 所需的结果取决于需要硬化区的位置, 它应该延伸多深, 以及齿轮在使用中如何装载. 应在选择入职流程之前定义这些要求.
2. 齿轮的齿应在哪些位置进行淬火?
3. 什么决定了所需的硬度模式?
4. 所需图案如何影响感应淬火方法
5. 表壳深度不仅仅是一个数字
6. 如何验证成品硬度图样?
7. 为什么实际图案可能与规格不同
8. 齿轮感应淬火前应注意什么?
1. 感应淬火齿轮上的硬度图案意味着什么?
硬度图案描述了齿轮齿周围硬化区域的位置和形状. 取决于设计, 它可能主要覆盖齿面, 延伸至齿根和根圆角, 或遵循牙齿轮廓的较大部分.
这不同于 硬度分布. 硬度模式回答了以下问题 在哪里 硬化区域位于. 硬度分布描述了硬度在截面上或表面以下深度的变化.
因此,两个齿轮可以具有相似的表面硬度读数,同时在表面下方具有完全不同的硬化图案.
2. 齿轮的齿应在哪些位置进行淬火?
所需的硬化区域应遵循齿承载负载的方式,而不是应用于每个齿轮的固定规则.
齿面. 侧面是与配合齿轮或小齿轮反复接触的工作表面. 齿面硬化通常与耐磨性和接触疲劳性有关. 点蚀是该区域接触疲劳损坏的一种可能形式.
齿根和齿根圆角. 弯曲应力集中在齿根周围并过渡到齿根圆角. 对于根部强度是主要设计考虑因素的齿轮, 指定的硬度模式可能会进一步延伸到该区域. 这并不意味着每个齿轮都需要以相同的方式硬化根部; 所需的覆盖范围取决于设计和职责.
齿尖. 尖端可能包含也可能不包含在所需的图案中. 其治疗取决于牙齿的几何形状, 所选硬化方法和工程规范.
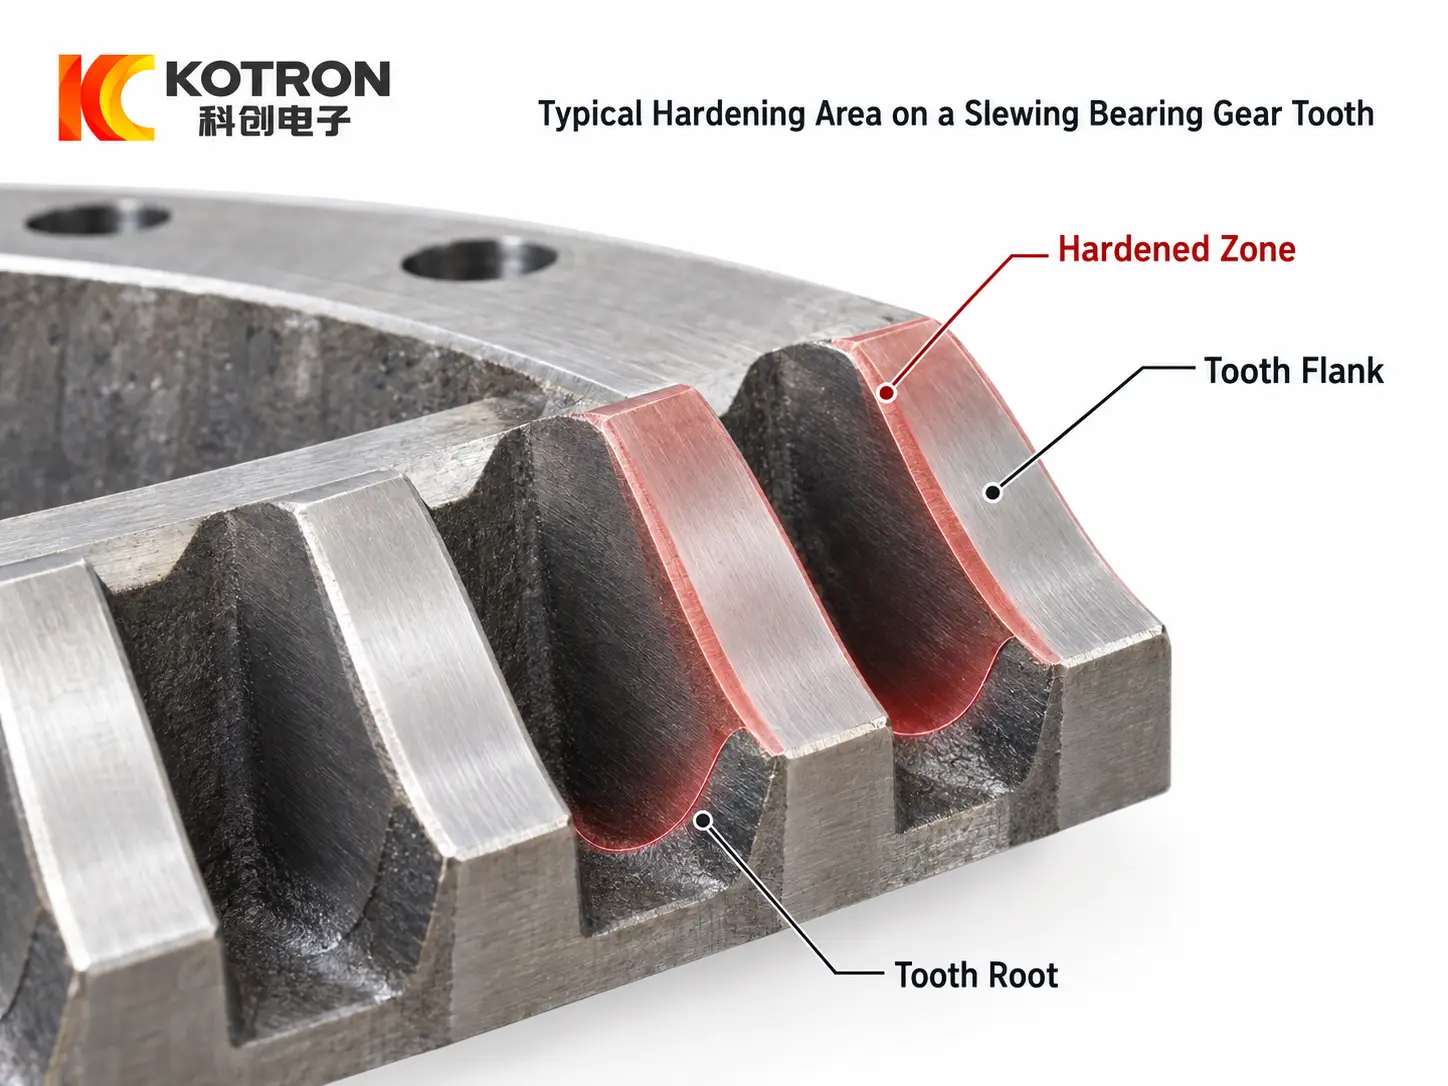
齿面, 轮齿上的根部和根部圆角硬化区.
重要的一点是,齿轮齿硬度模式应围绕预期的负载条件定义, 不仅仅是试图加固尽可能大的区域.
3. 什么决定了所需的硬度模式?
服务负载是起点. 主要承受重复接触载荷的齿轮可能会更重视齿面, 而另一种应用可能由于弯曲应力而需要额外注意根部和根部圆角.
牙齿几何形状也很重要. 齿轮模块, 齿的尺寸和齿槽的形状会影响所需的硬化区域以及如何对其施加感应能量.
还必须考虑材料和先前的微观结构. 感应淬火改变了已制造部件的表面区域, 因此钢对加热和淬火的反应会影响最终的硬度和深度.
然后,规范必须将这些因素与所需的表面硬度和渗层深度联系起来, 或使用该术语的有效硬化深度.
没有普遍适用的“最佳”” 齿轮硬化图案. 越深并不一定越好, 并且将硬化区域进一步向根部延伸并不会自动得到改善. 过分强调硬度会忽略其他要求,例如核心韧性.
齿轮的耐用性还取决于热处理过程之外的条件, 包括牙齿几何形状, 啮合, 润滑, 配合齿轮或小齿轮的对准和状况.
4. 所需图案如何影响感应淬火方法
所需的硬度模式会影响齿轮的加热方式.
和 旋转硬化, 齿轮旋转,同时沿其圆周加热所需区域. 这种方法适用于齿轮几何形状和所需图案允许以这种方式处理齿区域的情况.
适用于较大的齿轮或需要更多本地控制的应用, 逐齿感应淬火 可以使用. 加工可以集中在单个齿槽或牙齿几何形状的选定部分.
逐个间隙处理 是局部治疗的一种形式,其中感应器通过连续的齿槽起作用.
轮廓硬化 是指产生更紧密地遵循牙齿轮廓的硬化区域. 它不应该被视为每个档位的自动选择; 所需的模式和实际的工艺能力仍然决定是否合适.
因此,选择的方法应尽可能可靠地再现指定的硬度图案, 而不是首先选择一个过程并接受它产生的任何模式.
5. 表壳深度不仅仅是一个数字
仅表面硬度并不能完全描述感应淬火齿轮齿的状况.
硬层也必须延伸到适当的深度. 在车间沟通中,这通常被称为 渗层深度, 而更具体的齿轮规格可能会使用诸如 有效硬化深度.
测量位置很重要. 在侧面测量的深度不会自动描述在根部圆角处所实现的效果. 如果这两个方面对设计都很重要, 规范和检验计划应明确这些位置.
这是仅说明表面硬度值的图纸可能会留下太多解释空间的原因之一. 所需的硬化区域和相关齿位的深度应一起定义.
6. 如何验证成品硬度图样?
成品齿轮无法通过观察其表面来完全评估.
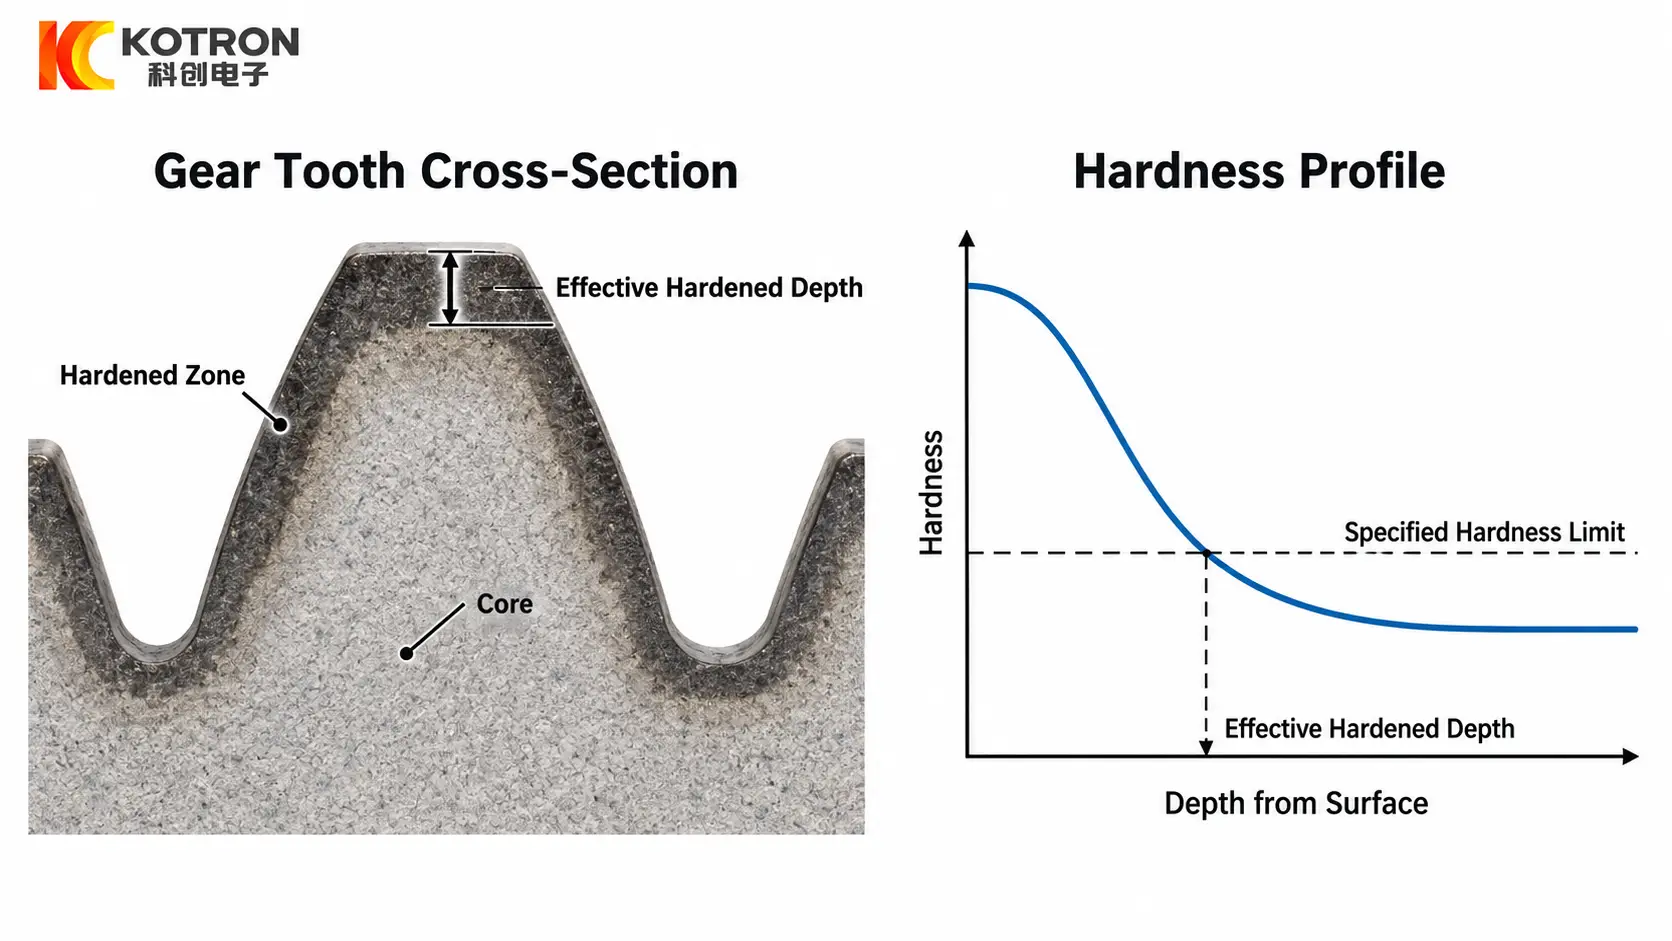
齿轮齿截面的硬度分布和有效硬化深度.
常见的验证方法是检查硬化齿的横截面. 样品可被切割, 准备并抛光,以便评估硬化区域. 宏观蚀刻有助于揭示转变区域的总体形状.
整个截面的硬度测量提供了额外的信息. 硬度行程或硬度分布图可以显示硬度从表面到核心的变化情况,并可用于根据适用规范确定有效硬化深度.
这些方法回答不同的问题. 可见的蚀刻图案显示了硬化区域的整体形状, 而硬度测量则确定该区域是否真正满足所需的硬度标准.
7. 为什么实际图案可能与规格不同
即使目标模式已明确定义, 生产结果仍取决于过程控制.
电感器位置和对准影响与齿的耦合. 频率, 功率和加热时间影响能量的分配方式以及热量渗透的深度. 在扫描或本地化过程中, 运动条件可能会将结果从牙齿的一个区域更改为另一区域.
淬火也很重要. 淬火的位置和覆盖范围会影响最终的转变, 而在某些工艺条件下,相邻区域中残留的热量可能有助于回火.
因此, 目标硬度模式必须在实际过程中确认,而不是仅根据机器设置假设.
8. 齿轮感应淬火前应注意什么?
有用的齿轮齿感应淬火规范应提供多个硬度值.
信息通常从齿轮图开始, 材料, 齿轮模数和齿形. 然后应该确定所需的硬化区域, 表面硬度, 渗碳深度或有效硬化深度, 以及是否侧翼, 根部或根部圆角需要特定的覆盖范围.
生产要求也很重要,因为它们会影响用于复制指定图案的实际硬化方法.
因此,关键的工程问题不仅仅是, “齿轮的齿应该有多硬?” 它是:
哪里应该加固, 该硬化区域应延伸多深, 以及如何验证结果?
适用于大型内部或外部回转齿轮, 同样的原则也指导 回转轴承齿轮感应淬火机. 设备应遵循图纸和硬化规范, 不取代他们.
要点
齿轮齿感应淬火 由三个问题定义——硬化区域位于何处, 它应该延伸多深, 以及如何验证结果. 仅表面硬度是不够的, 并且模式必须遵循实际的负载条件,而不是应用于每个齿轮的固定规则.
常见问题解答
单击问题以展开答案.
硬度图案和硬度分布图有什么区别?
硬度模式描述了牙齿周围硬化区域的位置, 而硬度分布描述了硬度在整个截面或表面以下深度的变化. 两个齿轮可以具有相似的表面硬度,但表面下的硬化图案不同.
每个齿轮都需要齿根淬硬吗?
未必. 弯曲应力集中在根部和根部圆角周围, 因此,当根部强度是设计考虑因素时,根部硬化很重要. 所需的覆盖范围取决于设计和职责,而不是适用于每个齿轮的固定规则.
案例越深越好吗?
不. 越深并不一定越好, 并且将硬化区域进一步向根部延伸并不会自动得到改善. 过分强调硬度会忽略其他要求,例如核心韧性.
如何验证成品硬度图案?
横截面被切割, 准备和抛光, 然后进行宏观蚀刻以显示变形区域. 硬度遍历显示硬度如何从表面到核心变化并确定有效硬化深度.
为什么实际图案可能与规格不同?
电感位置, 频率, 功率, 加热时间, 运动和淬火覆盖范围都会影响结果. 目标硬度模式必须在实际过程中确认,而不是仅根据机器设置假设.