
感应淬火线圈设计: 整体淬火或单独淬火系统?
在感应淬火中, 这 线圈和淬火布置 对使用寿命有直接影响, 维护和生产节奏.
在实践中, 使用两种常见的设计. 一种是 整体淬火电感器, 在同一装置中结合加热和喷淬. 另一种使用 带有独立淬火系统的水冷加热线圈.
这两种设计都用于生产. 更好的选择与其说取决于理论,不如说取决于零件的淬火方式, 系统的运行频率, 以及线圈寿命和生产效率在实际工艺中的重要性.
1.整体淬火电感器
整体淬火电感器将加热和淬火集成在一个组件中, 因此其主要优点是结构简单.
在这种布置下, 电感器通常需要一定的热容量. 因此它通常由相对较厚的铜制成, 通常壁厚约为 6–12 毫米. 这增加了铜的消耗,也使喷孔的加工和钻孔更加费工.
操作上也存在一些弊端. 淬火过程中, 工件保持在感应器位置, 这意味着在冷却阶段加热位置被占用. 在重复生产中, 这可以降低设备利用率.
另一个问题是喷孔的维护. 当淬火开始时,电感器已经带有热量. 如果淬火液中含有盐分, 钙杂质或添加剂, 沉积物可能会逐渐使喷孔截面变窄. 如果孔不定期清洁, 淬火流量可能会随时间减少.
这在淬火后自回火成为淬火结果一部分的工艺中最为重要. 当淬火流量下降时, 自回火温度可能升高, 最终硬度可能会逐渐变化,而不会出现明显的机器故障.
所以一体式失超电感的优势是显而易见的: 它结构简单. 但在连续生产中, 简单性可能需要在维护稳定性和循环效率方面进行权衡.
2.独立淬火系统
第二种安排将两个功能分开. 这些 感应线圈 仅用于加热, 而淬火是通过单独的喷射装置或淬火环进行的.
由于加热线圈是连续水冷的, 它不会经历与集成失超电感器相同的温升. 这通常会提高线圈的使用寿命. 一个生产示例 凸轮轴应用 表明当采用单独的淬火系统时, 电感器寿命从大约增加到 15,000 循环至 90,000 周期. 该数据应被视为一个应用示例, 而非普遍适用的规则, 但它确实显示了保持加热线圈热保护的潜在好处.
这种安排还可以改善生产顺序. 由于工件在独立的淬火位置冷却, 它不会继续占据加热位置. 对于具有多个硬化部分的零件, 一部分可以在另一部分加热的同时进行冷却. 在这种情况下, 系统能够更好地利用感应电源并提高生产率.
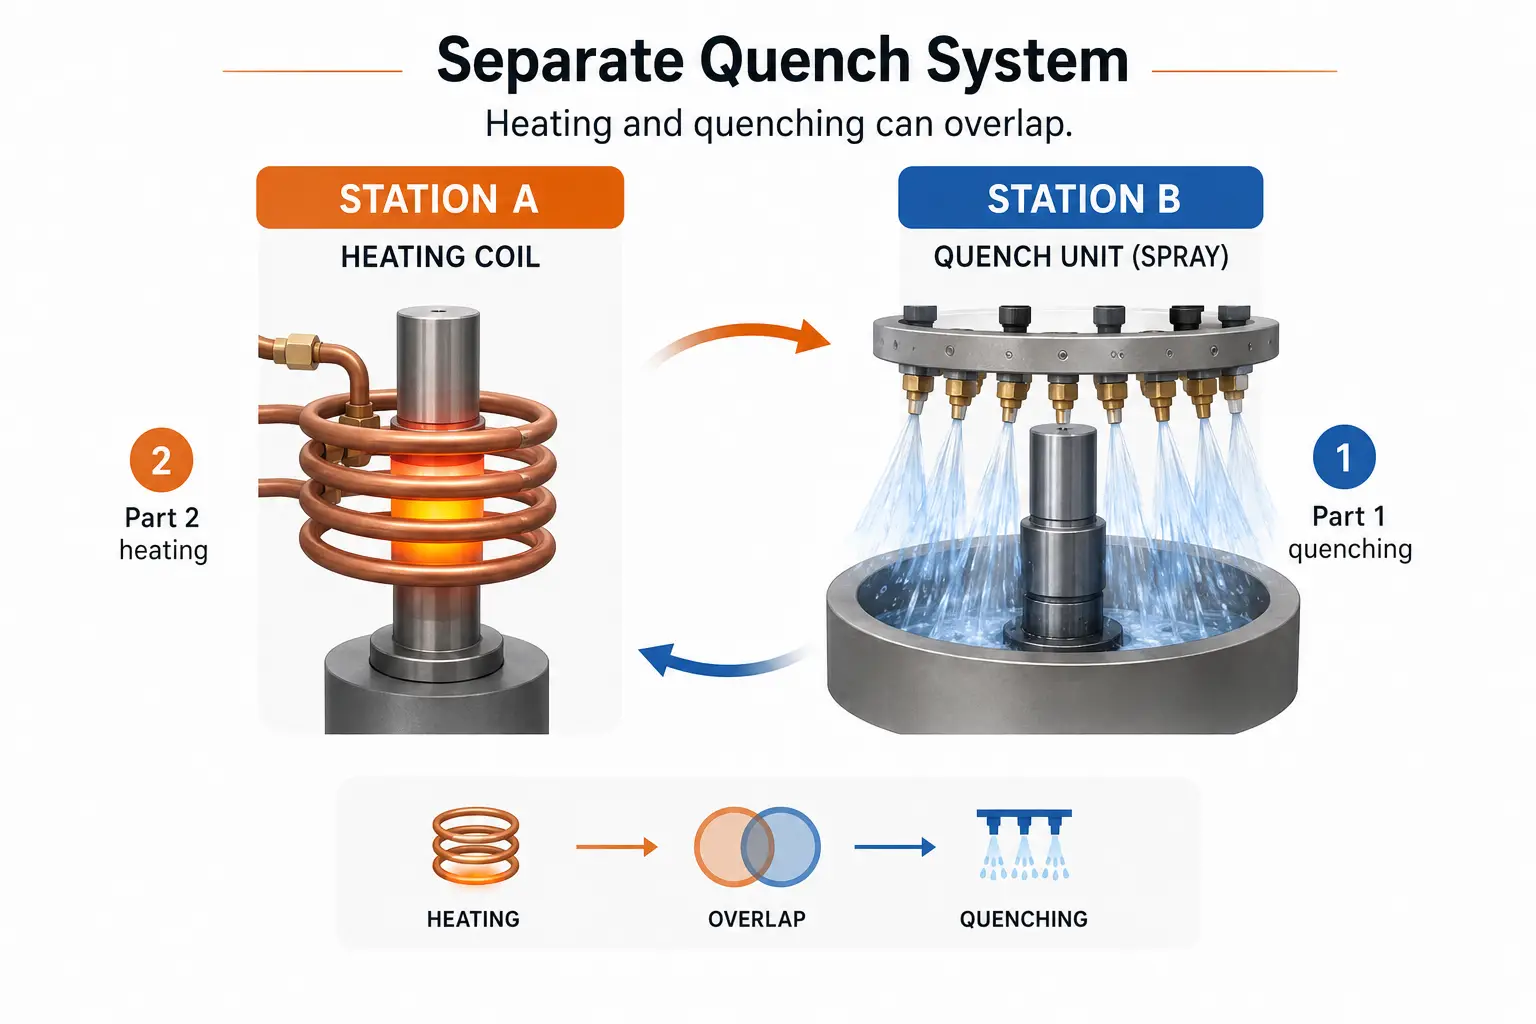
这是独立淬火系统最实用的优势之一. 它不仅延长了线圈寿命; 还在安排硬化循环时提供了更多灵活性.
当然, 分开加热和淬火也意味着系统结构比整体设计更不紧凑. 布局, 加热和淬火位置之间的时间安排和对齐需要仔细考虑.
3.哪种更好?
对于每个感应淬火应用没有唯一答案.
一台 整体淬火电感器 当紧凑的结构和简洁的机械布置是主要优先事项时适用. 对于许多零件,它仍然可以是一个实际的解决方案, 尤其是在加热位置因淬火占用而对生产节奏没有严格限制时.
一个 独立淬火系统 通常是延长线圈寿命时的更好选择, 更稳定的喷雾条件和更好的生产利用率很重要. 在重复或大批量生产中尤其如此, 加热和冷却可以安排为重叠的步骤.
换句话说, 不应仅根据线圈类型做出决定. 应根据工件而定, 淬火介质, 维护要求, 周期预期和 硬化过程是如何组织的 生产中.
对于某些工作, 更简单的整体设计就足够了. 对于其他人, 将加热线圈与淬火系统分开可以带来明显的长期优势.


