
ทำไมการให้ความร้อนด้วยเหนี่ยวนำของฉันจึงไม่สม่ำเสมอ? สาเหตุ, การวินิจฉัย, และวิธีแก้ไขที่ใช้ได้จริง
เส้นชุบแข็งเริ่มเปลี่ยนชิ้นส่วนที่มีจุดอ่อนอยู่ด้านหนึ่ง. สถานีบัดกรีที่ทำงานได้ดีเมื่อสัปดาห์ที่แล้ว จู่ๆ อัลลอยด์ก็ไหลไม่เท่ากันรอบๆ ข้อต่อ. ผู้ปฏิบัติงานคอยดันจุดเล็งของไพโรมิเตอร์เพราะการอ่านอุณหภูมิ “ดูผิด” เทียบกับสิ่งที่ฝ่ายกำลังทำอยู่.
การให้ความร้อนแบบเหนี่ยวนำไม่สม่ำเสมอ ไม่ค่อยประกาศตัวเองพร้อมรหัสข้อผิดพลาดที่ชัดเจน. มันปรากฏเป็นลวดลายล่องลอย, เศษที่เพิ่มขึ้น, และผู้ปฏิบัติงานที่ได้เรียนรู้ที่จะหลีกเลี่ยงกระบวนการที่พวกเขาไม่ไว้วางใจอีกต่อไป.
สาเหตุแทบไม่มีอะไรเลย. โดยปกติแล้วจะมีตัวแปรสองหรือสามตัวที่ลอยไปพอสมควร, ด้วยกัน, เพื่อผลักดันกระบวนการออกไปนอกหน้าต่าง. บทความนี้จะอธิบายวิธีการติดตามอาการกลับไปยังสาเหตุที่แท้จริง ก่อนที่คุณจะเสียเงินซื้อคอยล์ที่ไม่จำเป็นต้องใช้หรือจ่ายไฟที่ไม่ใช่ปัญหา.
1. วิธีสังเกตและสิ่งที่มักอยู่เบื้องหลัง
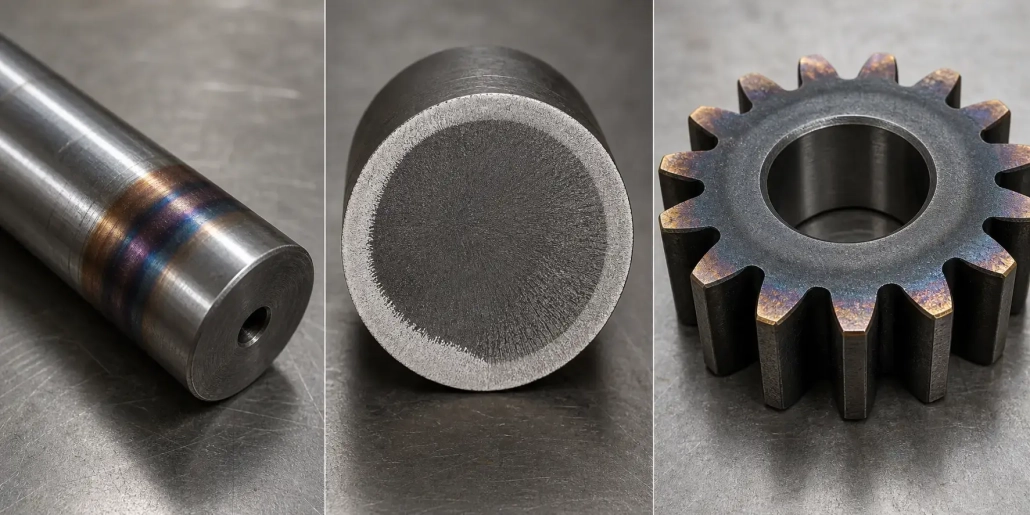
การให้ความร้อนที่ไม่สม่ำเสมอจะแตกต่างกันไปขึ้นอยู่กับกระบวนการ. ในการชุบแข็ง: กล่องตื้นที่ด้านหนึ่งของเพลา, จุดอ่อนใกล้ไหล่, ความยาวรูปแบบลอยไปทีละส่วน. ในการบัดกรี: โลหะผสมไหลไปด้านหนึ่งของข้อต่อ, หรือส่วนประกอบหนึ่งร้อนเกินไปในขณะที่ชิ้นส่วนผสมพันธุ์แทบจะไม่ถึงอุณหภูมิ.
ผู้ปฏิบัติงานจะแจ้งให้ทราบก่อนที่จะมีรายงานการควบคุมคุณภาพ. ด้านหนึ่งเรืองแสงก่อนหน้านี้. เครื่องควบคุมอุณหภูมิตามล่า. มีคนเริ่มขยับจุดเล็งของไพโรมิเตอร์ทุกๆ สองสามรอบ. ในเซลล์อัตโนมัติ, มันส่อเสียดกว่า - การล่องลอยอย่างช้าๆที่กองเศษซากไว้ครึ่งกะก่อนที่จะมีใครจับมันได้.
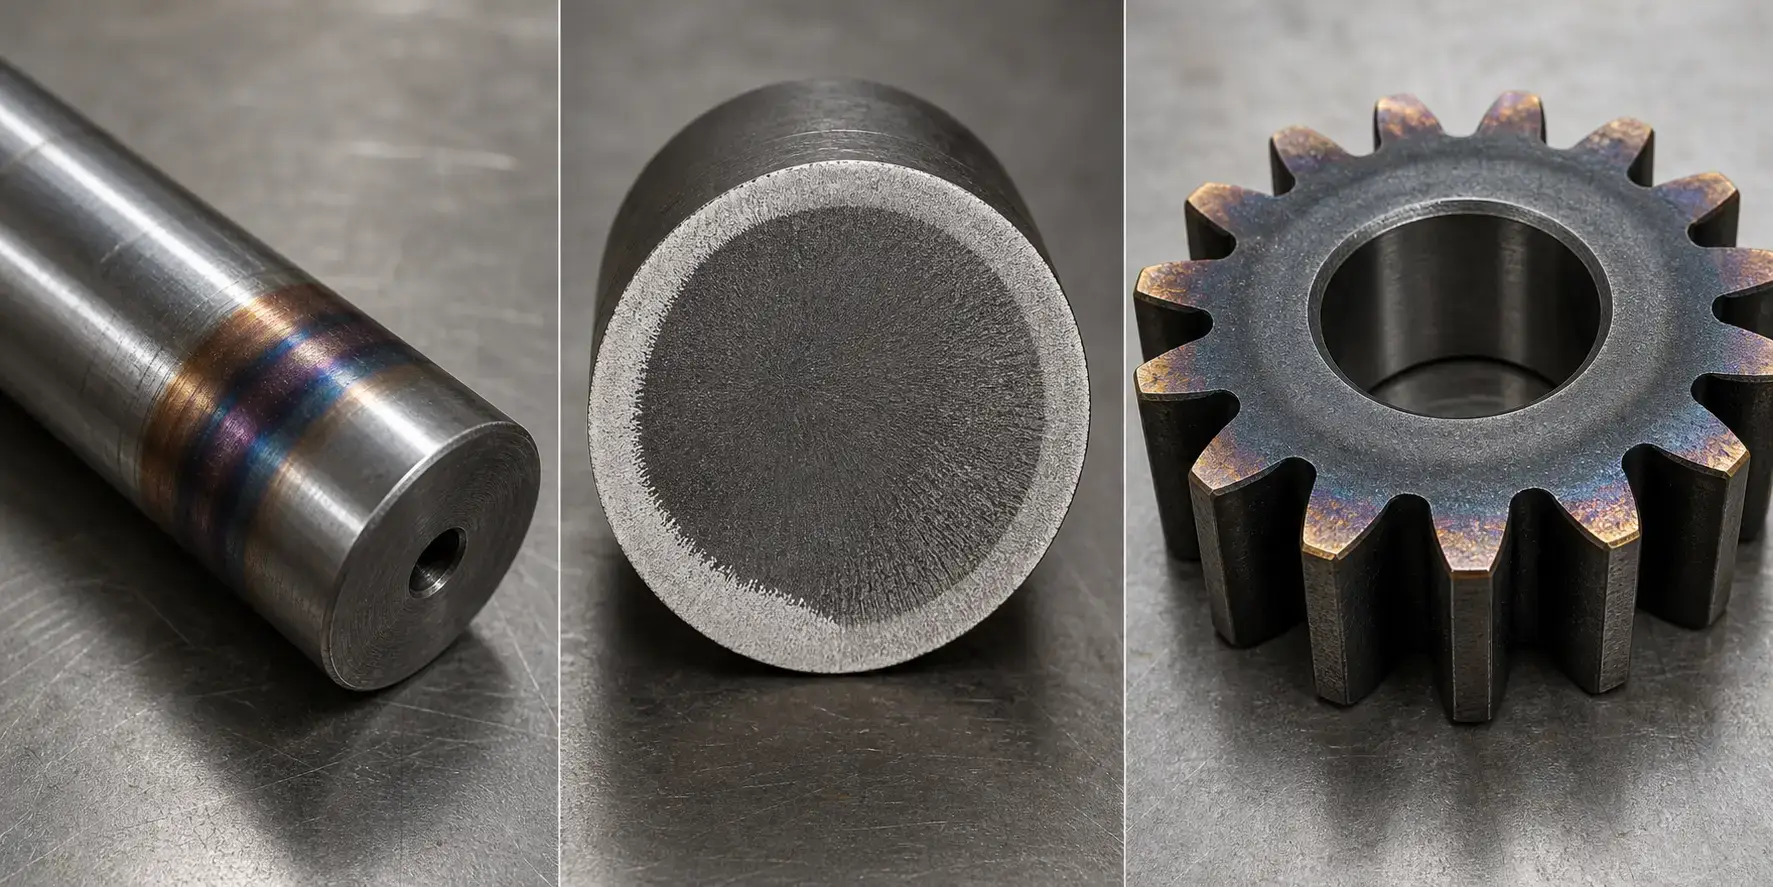
ก่อนที่คุณจะเริ่ม, ปักหมุดอะไร “ไม่สม่ำเสมอ” หมายถึงการสมัครของคุณ. การแพร่กระจายที่อุณหภูมิ 15°C อาจทำให้งานชุบแข็งเสียหายได้ แต่จะมองไม่เห็นในขั้นตอนการอุ่นเครื่อง. ขีดจำกัดมาจากโลหะวิทยาและกระบวนการปลายน้ำ ไม่ใช่จากสิ่งที่เครื่องจักรสามารถรองรับได้ในวันที่ดี.
เมื่อคุณกำหนดความอดทนแล้ว, สาเหตุมักจะตกอยู่ในถังใดถังหนึ่งเหล่านี้:
— คอยล์และชิ้นส่วนไม่พอดีกัน — รูปร่างผิด, ระยะห่างเลี้ยวผิด, ขากลับใกล้เกินไป
— ตำแหน่งส่วนหนึ่งเดิน — นอกศูนย์, เอียง, หรือเลื่อนกลางรอบ
— ความถี่ไม่ถูกต้องสำหรับความลึก — สูงเกินไปทำให้พื้นผิวสุก; กระจายความร้อนต่ำเกินไปไปทุกที่
— กำลังแรงเกินไปสำหรับเรขาคณิต — รอบร้อนที่สั้นทำให้ทุกความไม่สม่ำเสมอแย่ลง
— การเคลื่อนที่หรืออุปกรณ์ยึดหลุดลอย — ลูกกลิ้งสึกหรอ, แกนสแกนติด, การเปลี่ยนแปลงความร้อนของตัวระบุตำแหน่ง
— เนื้อหาเปลี่ยนโดยไม่บอกคุณ — ซัพพลายเออร์รายใหม่, เคมีที่แตกต่างกัน, ความเค้นตกค้างจากต้นน้ำ
— มันเป็นการดับ, ไม่ใช่ความร้อน - รูสเปรย์เสียบอยู่, การไหลไม่สม่ำเสมอ, ความเข้มข้นของโพลีเมอร์ปิดอยู่
— มีคนแล้ว “ที่ตายตัว” มันครั้งเดียว — การปรับแต่งสูตรระดับพื้นเพื่อชดเชยปัญหาทางกลไก, ตอนนี้อบเข้าแล้ว
ต่ํากว่า, เราจะดำเนินการตามลำดับที่คุณควรตรวจสอบ — ตรวจฟรีก่อน. สำหรับพื้นฐาน, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
2. การออกแบบคอยล์และตำแหน่งชิ้นส่วน: เริ่มที่นี่
เก้าครั้งจากสิบครั้ง, มันเป็นคอยล์และชิ้นส่วนไม่เรียงกัน. ไม่ใช่แหล่งจ่ายไฟ. ไม่ใช่สูตร. ปัญหาเรขาคณิต.
ช่องว่างระหว่างขดลวดและพื้นผิวชิ้นส่วนจะควบคุมการถ่ายเทพลังงานอย่างมีประสิทธิภาพ. ด้านที่ใกล้กว่าจะร้อนเร็วขึ้น. แม้แต่ระยะห่างจากศูนย์กลางเพียงมิลลิเมตรที่ช่องว่างแคบก็ทำให้ฟลักซ์เข้าด้านหนึ่งมากกว่าอีกด้านอย่างเห็นได้ชัด. นี่คือสาเหตุที่พบบ่อยที่สุดของความไม่สมส่วนตามเส้นรอบวง, จุดสุดท้าย. สาเหตุที่แท้จริงมักเกิดจากกลไก: ตัวระบุตำแหน่งที่สวมใส่, เพลาโค้งงอระหว่างจุดศูนย์กลาง, หรือการเติบโตของฟิกซ์เจอร์หลังจากที่เครื่องทำงานร้อนนานหลายชั่วโมง.
การหมุนจะเฉลี่ยค่าความแปรผันเล็กน้อย แต่จะไม่บันทึกการจับคู่คอยล์ที่ไม่ดีหรือโหลดที่คดเคี้ยว. หากชิ้นส่วนหมุนแล้วยังเห็นลวดลายอยู่, มันคือรูปร่างของคอยล์หรือความสามารถในการทำซ้ำของการโหลด.
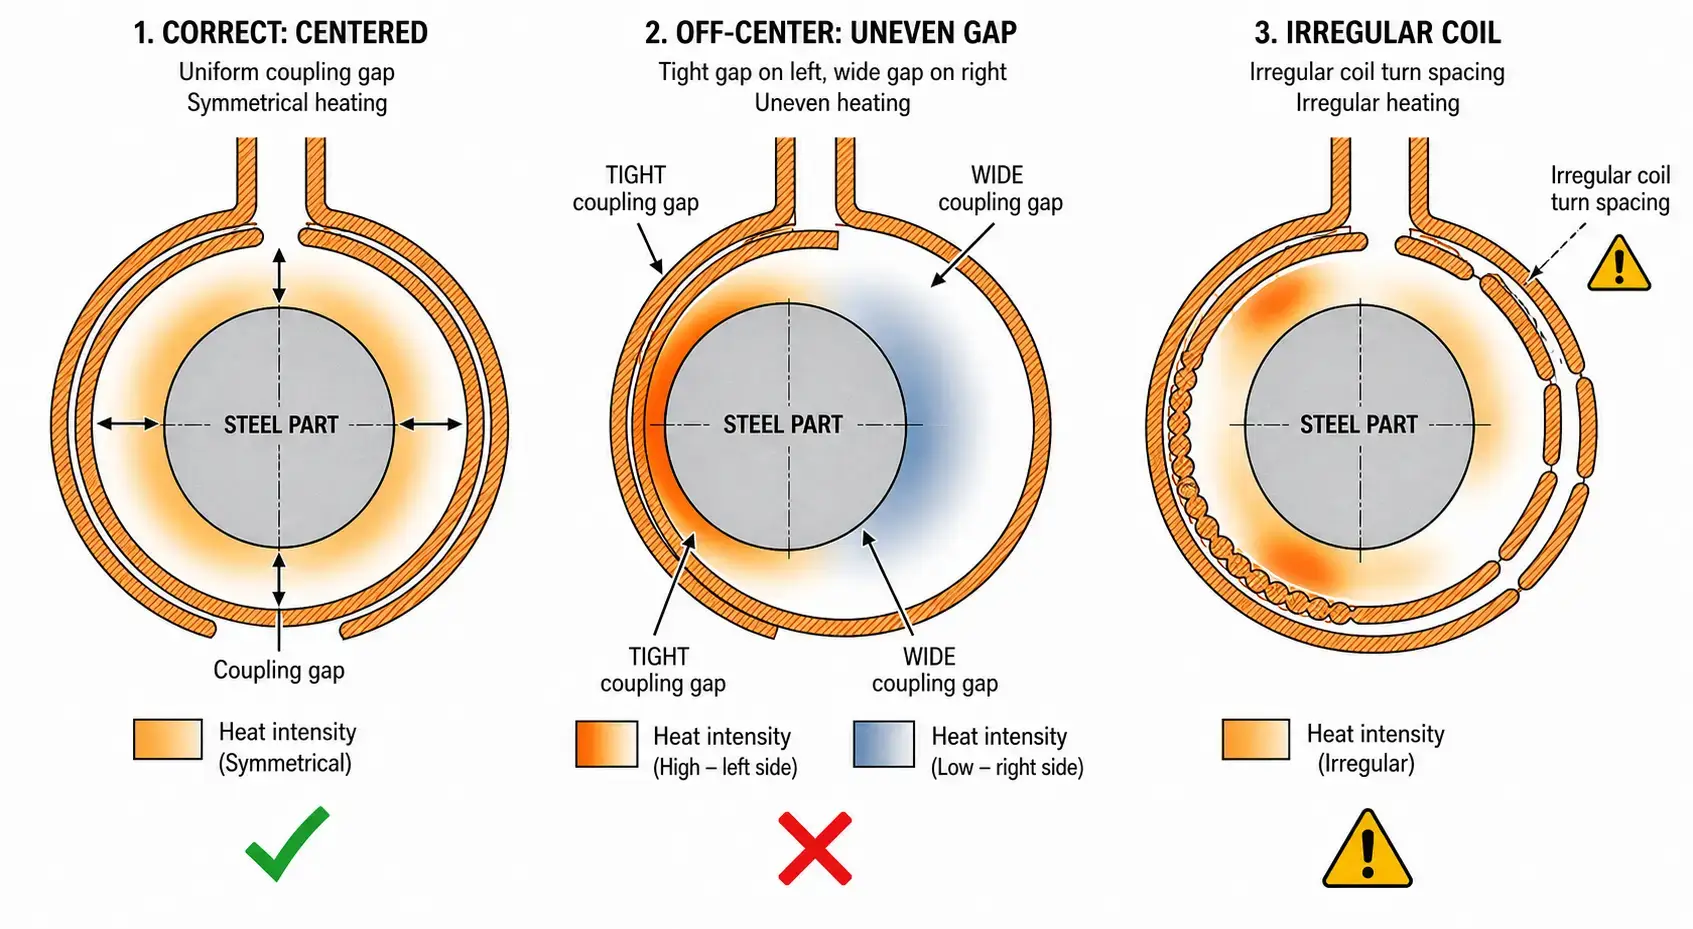
รูปร่างคอยล์มีความสำคัญพอๆ กับช่องว่าง. จุดปัญหาที่พบบ่อย: ระยะห่างเลี้ยวไม่สม่ำเสมอ, หน้าคอยล์ไม่ขนานกับชิ้นส่วน, ขากลับนั่งใกล้เกินไป, หรือคอยล์ที่ยาวเกินไปสำหรับแถบความร้อนแคบ. ตรวจสอบคอนเดนเซอร์ฟลักซ์แม่เหล็กด้วย — หัวคอนเดนเซอร์ที่ร้าวหรือหายไปหนึ่งตัวสามารถเปลี่ยนรูปแบบได้มากพอที่จะดูเหมือนความผิดปกติของแหล่งจ่ายไฟ.
ทดสอบด่วน: สลับกับคอยล์ที่รู้ว่าดี, สูตรเดียวกัน. หากรูปแบบเปลี่ยนไป, คุณได้พบตัวแปรของคุณแล้ว. ดู การออกแบบขดลวดเหนี่ยวนำ สำหรับข้อมูลเพิ่มเติม.
3. การตั้งค่าความถี่และพลังงาน
ถ้าคอยล์และตำแหน่งตรวจสอบแล้วถูกต้อง, ลองดูที่ความถี่ต่อไป. ความถี่เป็นตัวกำหนดว่ากระแสจะแทรกซึมลึกแค่ไหน. สูงเกินไปผิวด้านนอกจะร้อนเกินไปในขณะที่แกนเย็นอยู่. ต่ำเกินไปความร้อนจะกระจายเกินโซนเป้าหมาย.
| อาการ | ปัญหาด้านความถี่ที่เป็นไปได้ | สิ่งที่ควรลอง |
|---|---|---|
| ผิวร้อนเกินในขณะที่แกนเย็น | ความถี่สูงเกินไปสำหรับความหนาของผนัง | ลดความถี่หรือลดเวลาการอุ่นเพื่อให้การถ่ายเทความร้อน |
| ความร้อนกระจายเกินโซนเป้าหมาย | ความถี่ต่ำเกินไป, ความร้อนลึกเกินไป | เพิ่มความถี่เพื่อให้การแทรกซึมตื้นขึ้น |
| ขอบและมุมส่องแสงมากกว่าพื้นผิวราบ | ความหนาแน่นพลังงานสูง + ความถี่สูงขยายเอฟเฟกต์ขอบ | ลดพลังงาน, ยืดเวลารอบ, หรือเพิ่มตัวรวมฟลักซ์เพื่อเปลี่ยนทิศทางสนาม |
| รูปแบบเลื่อนไปเมื่อชิ้นงานร้อน | ความถี่ไม่คำนึงถึงการเปลี่ยนแปลงของคูรี (ประมาณ 770°C) | ตรวจสอบความเหมาะสมของความถี่ทั้งในเขตแม่เหล็กและไม่ใช่แม่เหล็ก |
พลังงานและความถี่มีปฏิกิริยาร่วมกัน. กําลังสูง, ระยะเวลาสั้น: ความไม่สม่ำเสมอทุกอย่างจะถูกขยาย. พลังงานต่ํา, ระยะเวลานานขึ้น: การนำความร้อนมีเวลาในการปรับให้เท่าเทียมกัน.
หากมีใครเพิ่ง “ปรับแต่งให้เหมาะสม” วงจรความเร็วโดยไม่ต้องสัมผัสขดลวดหรือความถี่, นั่นคือผู้ต้องสงสัยของคุณ. ไพโรมิเตอร์บอกว่าชิ้นส่วนถึงจุดที่ตั้งไว้. แต่อ่านได้เพียงจุดเดียว — และอยู่ห่างออกไป 40°C, โซนอื่นยังตามไม่ทัน.
ดู การเลือกความถี่ และ การเลือกกำลังไฟ สำหรับข้อมูลเพิ่มเติม.
4. วัสดุ, รูปทรง, และสภาพพื้นผิว
บางทีเครื่องก็ปกติดี. ส่วนที่เปลี่ยนไป.
โลหะผสมที่ต่างกันจะให้ความร้อนต่างกัน — เหล็กกล้าคาร์บอน, สแตนเลส, และอะลูมิเนียมต่างก็ตอบสนองในแบบของตัวเอง. แม้จะอยู่ในระดับเดียวกันก็ตาม, ซัพพลายเออร์รายใหม่ที่มีคุณสมบัติทางเคมีแตกต่างกันเล็กน้อยสามารถเปลี่ยนการตอบสนองต่อความร้อนได้มากพอที่จะมีความสำคัญ. ไม่มีใครตรวจสอบใบรับรองวัสดุเป็นเวลาหลายสัปดาห์เพราะว่า “เป็นเกรดเดียวกับที่เราใช้มาตลอด”
รูปทรงของชิ้นส่วนจะสร้างจุดที่น่าสนใจของตัวเอง. มุมแหลมจะร้อนเร็วกว่าแฟลต. ผนังบางมีอุณหภูมิถึงก่อนส่วนที่มีน้ำหนักมาก. หลุม, ร่องกุญแจ, และเส้นโค้งรบกวนเส้นทางปัจจุบัน. สิ่งเหล่านี้ไม่ใช่ข้อบกพร่องในกระบวนการ แต่เป็นคุณสมบัติของชิ้นส่วนที่คอยล์จำเป็นต้องแก้ไข.
สภาพพื้นผิวส่งผลมากกว่าแค่ความร้อน. คราบตะกรัน, แยกคาร์โบไฮเดรต, ชุบ, หรือสารเคลือบจะเปลี่ยนทั้งการเชื่อมต่อทางไฟฟ้าและความเปล่งรังสีที่ไพโรมิเตอร์ของคุณอ่านได้. หากการตกแต่งพื้นผิวเปลี่ยนไปและไม่มีใครปรับเทียบใหม่, วงจรควบคุมกำลังไล่ตามอุณหภูมิที่ไม่จริง. ดู ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ สำหรับตัวอย่าง.
5. การเคลื่อนไหว, การติดตั้ง, และภาพลวงตาดับ
สูตรที่ดีจะลอยไปเมื่อด้านกลไกลอยไป. ไม่มีใครตรวจสอบความเร็วการหมุน, อัตราการสแกน, หรือตำแหน่งติดตั้งจนกว่ากองเศษจะสูงอยู่แล้ว.
ปัญหาการหมุนตรงไปตรงมา: ถ้าแถบร้อนและเย็นเรียงกันตามความเร็วการหมุน, ลูกกลิ้งขับเคลื่อนกำลังลื่นไถล, สวมใส่, หรือกดไม่สม่ำเสมอ. เพลาที่โค้งงอหรือมีศูนย์กลางร่วมไม่ดีทำให้เกิดรูปแบบเดียวกัน.
การชุบแข็งแบบสแกน: ถ้าแกนหยุดหรือเร่งความเร็ว, คุณจะเห็นแถบความแข็งที่ตรงกับโปรไฟล์การเคลื่อนไหว. ความเร็วเล็กน้อยเปลี่ยนแปลงเท่ากับความแตกต่างที่แท้จริงในการป้อนความร้อนต่อหน่วยความยาว.
การสึกหรอของฟิกซ์เจอร์เป็นสิ่งที่เงียบ. เมื่ออยู่หลายเดือน, ตัวระบุตำแหน่งจะเปลี่ยนตำแหน่งชิ้นส่วน. การขยายความร้อนจะเคลื่อนไปไกลขึ้นเมื่อเครื่องร้อน. วัดความเย็น, วัดอีกครั้งหลังจากผ่านไปหนึ่งชั่วโมง. ถ้าตัวเลขต่างกัน, หน้าต่างกระบวนการของคุณปิดกะทั้งหมดแล้ว.
และดับกลิ่น: ชิ้นส่วนสามารถร้อนอย่างสม่ำเสมอและเย็นไม่สม่ำเสมอ. รูสเปรย์อุด, การไหลไม่สมมาตร, ความเข้มข้นของโพลิเมอร์ผิดพลาด, วงแหวนที่จัดแนวไม่ตรง — ทั้งหมดนี้ดูเหมือนข้อบกพร่องด้านความร้อน. ก่อนที่คุณจะรื้อคอยล์, ตรวจสอบการดับร้อน. ดู ระบบระบายความร้อนด้วยน้ำสำหรับการให้ความร้อนแบบเหนี่ยวนำ.
6. วิธีการแก้ปัญหาโดยไม่ทำให้แย่ลง
การเปลี่ยนสามสิ่งพร้อมกันทำให้ปัญหากลายเป็นปริศนา. แยกตัวแปรหนึ่งรายการต่อการทดสอบ.
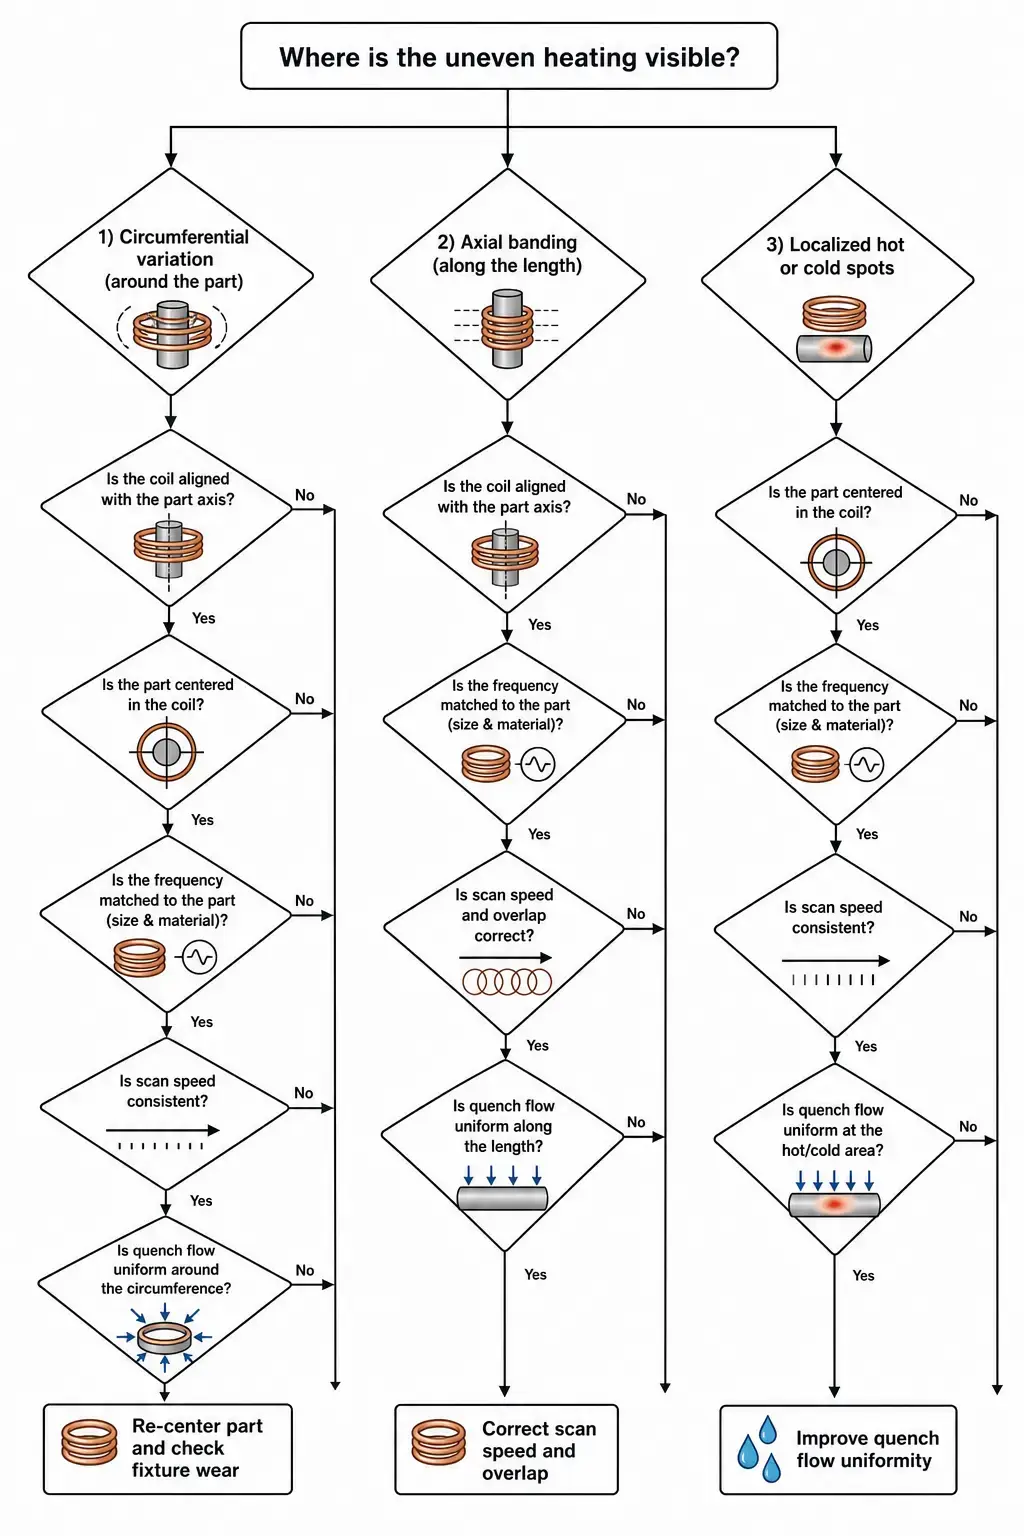
เริ่มทดลองฟรี. ตรวจสอบคอยล์. ตรวจสอบตำแหน่งชิ้นส่วนเย็นและร้อน. วัดช่องว่างของข้อต่อ. ยืนยันสูตรบนหน้าจอว่าตรงกับเวอร์ชันที่ได้รับอนุมัติ — ไม่ใช่สูตรที่ใครปรับแต่งเมื่อเดือนที่แล้ว.
จากนั้นแยกออก: เปลี่ยนคอยล์ที่รู้จักดี, ลองใช้ชุดวัสดุอื่น, เปรียบเทียบผลลัพธ์การสตาร์ทขณะเครื่องเย็นกับการเปลี่ยนเกียร์กลางคัน. หากรูปแบบเป็นไปตามตัวแปรตัวหนึ่ง, นั่นคือเส้นทางของคุณ.
โทรหาซัพพลายเออร์เมื่อคุณได้รับหลักฐานว่าไฟฟ้าไม่เสถียร, ความต้านทานไม่ตรงกัน, หรือการจำกัดความจุ — ไม่ใช่ก่อนหน้านี้. นำแบบชิ้นส่วน, ข้อมูลจำเพาะของวัสดุ, ข้อมูลวงจร, ภาพถ่ายคอยล์, และผลความแข็ง. ยิ่งคุณมอบมันมากเท่าไร, ยิ่งมีโอกาสน้อยที่คุณจะเลิกใช้ฮาร์ดแวร์ที่คุณไม่ต้องการ.
คีย์ Takeaway
การทำความร้อนแบบเหนี่ยวนำที่ไม่สม่ำเสมอนั้นแทบจะไม่มีอะไรเลย. มันเป็นช่องว่าง, ตำแหน่ง, ความถี่, หรือการดริฟท์ทางกล ซึ่งมักวินิจฉัยผิดพลาดว่าเป็นไฟฟ้า. ตรวจสอบตำแหน่งคอยล์และชิ้นส่วนก่อน. ครั้งละหนึ่งตัวแปร. และอย่าปล่อยให้เครื่องดับทำให้คุณไล่ตามปัญหาเรื่องความร้อนที่ไม่มีอยู่จริง.
คำถามที่พบบ่อย
ทำไมชิ้นส่วนของฉันด้านหนึ่งถึงร้อนเร็วขึ้น?
เกือบทุกครั้งเพราะด้านนั้นอยู่ใกล้คอยล์มากขึ้น. ตรวจสอบการตั้งศูนย์ชิ้นส่วน, ความสมมาตรของคอยล์, และขากลับส่งผลต่อสนามด้านใดด้านหนึ่งหรือไม่. การหมุนช่วยหาค่าเฉลี่ยแต่ไม่ได้แก้ไขการวางแนวที่ไม่ตรงของรูท.
ความถี่ที่ไม่ถูกต้องอาจทำให้ความร้อนไม่สม่ำเสมอได้?
ได้. สูงเกินไปและพื้นผิวจะสุกก่อนที่ความร้อนจะเข้าด้านใน, โดยเฉพาะบริเวณใกล้ขอบและมุม. ต่ำเกินไปและคุณไม่สามารถจำกัดความร้อนได้, พื้นที่ใกล้เคียงจึงมีอุณหภูมิสูงขึ้นทั้งๆ ที่ไม่ควรเกิดขึ้น. ความถี่ต้องตรงกับรูปทรงของชิ้นส่วนและความลึกในการทำความร้อนที่ต้องการร่วมกัน.
จะรู้ได้อย่างไรว่าเป็นที่คอยล์หรือพาวเวอร์ซัพพลาย?
สลับกับคอยล์ที่รู้ว่าดีและใช้สูตรเดียวกัน. หากรูปแบบเปลี่ยนไป, มันเป็นคอยล์หรือเครื่องมือ. หากกำลังขับหรือความถี่เอาท์พุตไม่เสถียรระหว่างคอยล์และชิ้นส่วนหลายตัว, การจับคู่อุปทานหรือโหลดจำเป็นต้องได้รับการดูแล. แต่ส่วนใหญ่ “ปัญหาแหล่งจ่ายไฟ” กลายเป็นปัญหาเครื่องมือที่แหล่งจ่ายไฟถูกขอให้ชดเชย.
ส่งรายละเอียดชิ้นส่วนของคุณมาให้เรา, ข้อกำหนดรูปแบบความร้อน, และข้อมูลอุปกรณ์ในปัจจุบัน. ทีมวิศวกรของเราสามารถช่วยระบุสาเหตุที่อาจเกิดขึ้นของการให้ความร้อนไม่สม่ำเสมอและแนะนำขั้นตอนต่อไปที่เหมาะสม.


