
การแข็งตัวแบบเหนี่ยวนำคืออะไร? คู่มือสำหรับผู้เริ่มต้นฉบับสมบูรณ์ 5 เหตุผลที่ทำให้มีประสิทธิภาพเหนือกว่าวิธีการแบบเดิมๆ
ลองนึกภาพคุณมีมีดทำครัว. ขอบจะต้องแข็งเหมือนใบมีดโกนเพื่อให้คงความคมตลอดการตัดหลายปี. แต่ถ้าดาบทั้งเล่มแข็งขนาดนั้น, มันจะหักเมื่อคุณบิดมันครั้งแรก. ช่างโลหะประสบปัญหานี้มานานหลายศตวรรษ: คุณจะทำให้พื้นผิวของชิ้นส่วนโลหะแข็งมากได้อย่างไรโดยยังคงรักษาด้านในให้แข็งแรงและยืดหยุ่น? การชุบแข็งแบบเหนี่ยวนำคืออะไร — และเหตุใดจึงกลายเป็นคำตอบสำหรับผู้ผลิตเกียร์, เพลา, ตลับลูกปืน, ล้อแคม, และส่วนอื่นๆ หลายร้อยส่วนที่คุณไว้วางใจทุกวัน? คู่มือสำหรับผู้เริ่มต้นนี้จะอธิบายว่ามันคืออะไร, มันทำงานอย่างไรในแง่ง่ายๆ, และเหตุผลห้าประการที่โรงงานต่างๆ ทั่วโลกเลิกใช้คบเพลิงและสายการผลิตเตาเก่าเพื่อหันมาใช้เทคโนโลยีนี้.
สารบัญ
1. อะไร “การทำให้แข็ง” จริงๆแล้วหมายถึง?
การชุบแข็งคือการบำบัดความร้อนที่ทำให้พื้นผิวของชิ้นส่วนเหล็ก แข็งมากและทนต่อการสึกหรอ — ดังนั้นมันจึงไม่เกิดรอยขีดข่วน, บุ๋ม, หรือสึกหรอเมื่อใช้งานหนัก. ลองนึกถึงฟันเฟืองที่ประกบกับเกียร์อื่นนับล้านครั้งตลอดอายุการใช้งานของระบบเกียร์ของรถยนต์: ถ้าผิวฟันอ่อนนุ่ม, มันทรุดโทรมลง, ขนตาเกียร์เปิดขึ้น, และการส่งสัญญาณเริ่มส่งเสียงครวญคราง. หากแข็งตัวอย่างเหมาะสม, มันเงียบและแม่นยำสำหรับ 300,000 กิโลเมตร.
เคล็ดลับ — และนี่คือจุดที่การชุบแข็งด้วยการเหนี่ยวนำแยกตัวเองออกจากวิธีการแบบเก่า — ก็คือ เฉพาะพื้นผิวเท่านั้นที่จะแข็ง. แกนกลางจะนุ่มและแข็งขึ้น, ดังนั้นมันจึงสามารถดูดซับแรงกระแทกและการสั่นสะเทือนได้โดยไม่แตกร้าว. ชิ้นส่วนที่แข็งไปตลอดทั้งชิ้นจะเปราะ — เหมือนแก้ว. ชิ้นส่วนที่แข็งด้านนอกและเหนียวด้านในเหมาะสำหรับการใช้งานทางกลเกือบทุกประเภท. นี่คือเป้าหมายพื้นฐานของ การบำบัดความร้อนด้วยการเหนี่ยวนำ: ความแข็งผิวกับความเหนียวของแกน, ซึ่งได้มาผ่านกระบวนการควบคุมเดียว.
2. การแข็งตัวด้วยการเหนี่ยวนำทำงานอย่างไร — ใน 3 ขั้นตอนง่ายๆ
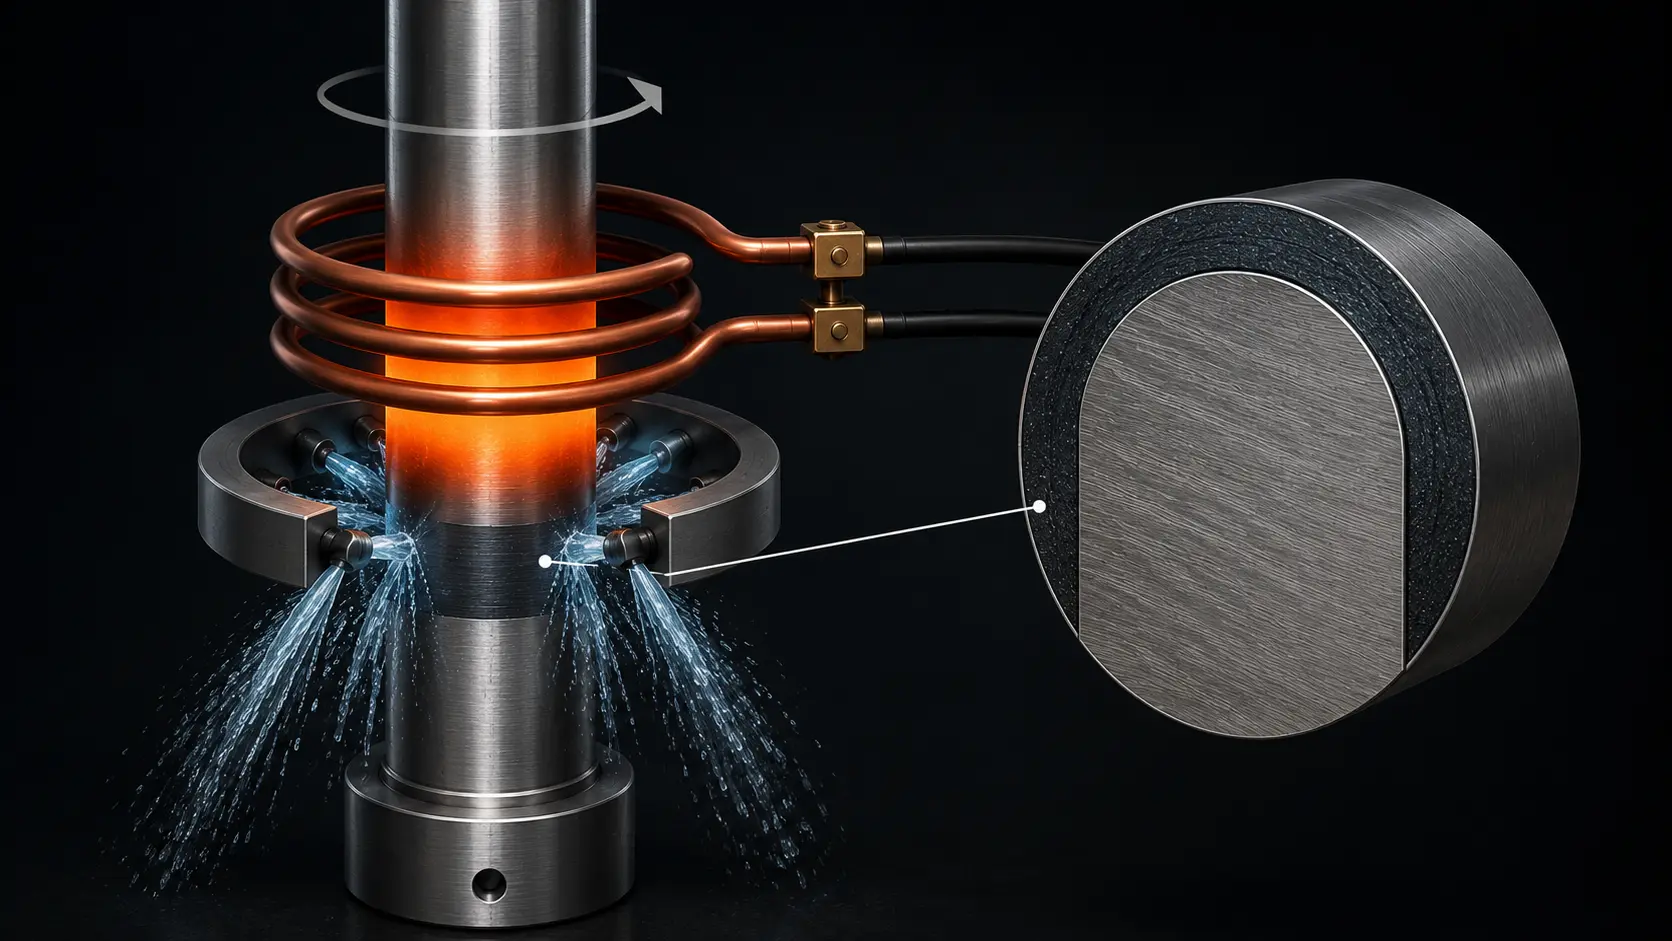
หลักการสำคัญเหมือนกับ การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ: คอยล์ทองแดงที่มีกระแสสลับความถี่สูงสร้างสนามแม่เหล็ก, และสนามไฟฟ้านั้นเหนี่ยวนํากระแสไฟฟ้า — กระแสวนวน — บนผิวของชิ้นเหล็ก. กระแสเหล่านี้ทําให้ผิวร้อนจนถึงอุณหภูมิแข็งตัว (โดยทั่วไป 800–950°C สําหรับเหล็กส่วนใหญ่) ใน วินาที, ไม่ใช่นาที. เมื่อผิวถึงอุณหภูมิ, กระบวนการจะผ่านขั้นตอนง่าย ๆ อีกสองขั้นตอน.
ขั้นตอน 1: ให้ความร้อนผิว
ขดลวดเหนี่ยวนําล้อมรอบชิ้นงาน (หรือโซนที่ต้องการการชุบแข็ง) โดยไม่สัมผัส. กระแสความถี่สูงไหลผ่านขดลวด, และภายใน 2 ต่อ 10 วินาที, ผิวชิ้นงานเรืองแสงสีส้มแดง. เฉพาะผิวด้านนอก — โดยทั่วไป 0.5 ต่อ 5 ลึกเป็นมิลลิเมตร, ขึ้นอยู่กับชิ้นส่วน - ถึงอุณหภูมิที่แข็งตัว. แกนกลางจะเย็นเพราะความร้อนไม่มีเวลาที่จะเคลื่อนเข้าด้านใน. นี่คือสิ่งที่ทำให้กระบวนการมีความแม่นยำมาก: คุณให้ความร้อนกับชั้นที่คุณต้องการอย่างแน่นอน, และไม่มีอะไรอื่นอีก.
ขั้นตอน 2: ดับทันที
ช่วงเวลาที่พื้นผิวถึงอุณหภูมิเป้าหมาย, มันคือ น้ำท่วม, น้ำมัน, หรือสารระงับประสาทที่ใช้โพลีเมอร์ — มักฉีดพ่นโดยตรงจากชุดคอยล์ชุดเดียวกับที่ให้ความร้อน. การระบายความร้อนอย่างรวดเร็วนี้ “ล็อคเข้า” โครงสร้างที่แข็งตัว: ตาข่ายคริสตัลของเหล็กเปลี่ยนจากออสเทนไนต์อ่อนเป็นมาร์เทนไซต์ที่มีความแข็งมาก. การดับจะเกิดขึ้นภายในไม่กี่วินาที, ซึ่งเร็วพอที่จะจับโครงสร้างที่มีอุณหภูมิสูงก่อนที่จะมีโอกาสพลิกกลับ.
ขั้นตอน 3: ผลลัพธ์ - เปลือกแข็ง, แกนที่แข็งแกร่ง
หลังจากการดอง, พื้นผิวชิ้นส่วนมีความแข็งประมาณ 55–65 เหล็กแผ่นรีดร้อน (เครื่องชั่ง Rockwell C) — แข็งพอที่จะต้านทานการสึกหรอจากการสัมผัสระหว่างโลหะกับโลหะ, แต่สำหรับกรณีภายนอกเท่านั้น. แกนจะคงความแข็งตามเดิม, โดยทั่วไป 25–35 เหล็กแผ่นรีดร้อน, แข็งแกร่งและยืดหยุ่น. ตอนนี้คุณมีส่วนที่ยากในจุดที่ต้องการและยากในจุดที่ต้องการ — สำเร็จได้ในกระบวนการเดียวที่ยั่งยืน 30 รวมวินาที.
3. 5 เหตุผลที่ผู้ผลิตเลือกการชุบแข็งแบบเหนี่ยวนำ
การชุบแข็งแบบเหนี่ยวนำไม่ใช่วิธีเดียวที่จะทำให้เหล็กแข็งตัว. วิธีการดั้งเดิม ได้แก่ การชุบแข็งด้วยเปลวไฟ (โดยใช้คบเพลิงแก๊ส), การแข็งตัวของเตา (ทำความร้อนชิ้นส่วนทั้งหมดในเตาอบ), และคาร์บูไรซิ่ง (การแพร่กระจายคาร์บอนสู่พื้นผิวเป็นเวลาหลายชั่วโมง). นี่คือสาเหตุที่การเหนี่ยวนำชนะในสภาพแวดล้อมการผลิตสมัยใหม่.
เหตุผล 1: มันเร็ว — เร็วจริงๆ
ต้องใช้วงจรการชุบแข็งแบบเหนี่ยวนำ 5 ต่อ 30 วินาที ต่อส่วน. รอบเตาสำหรับชิ้นส่วนเดียวกันใช้เวลา 30 ตั้งแต่ไม่กี่นาทีจนถึงหลายชั่วโมง. การชุบแข็งด้วยเปลวไฟเร็วกว่าการใช้เตาแต่ยังช้ากว่าการเหนี่ยวนำ เพราะเปลวไฟก๊าซถ่ายเทความร้อนได้น้อยกว่าสนามแม่เหล็กเหนี่ยวนำ. ในสายการผลิตที่ทำชิ้นส่วนหลายพันชิ้นต่อวัน, ความแตกต่างในความเร็วนี้คือความแตกต่างระหว่างเครื่องจักรหนึ่งเครื่องกับทั้งแผนก.
เหตุผล 2: มันชุบแข็งเฉพาะที่ที่คุณต้องการ
ด้วยเตา, ชิ้นส่วนทั้งหมดจะร้อน — ไม่ใช่แค่พื้นผิว, แต่แกนกลาง, และไม่ใช่แค่โซนสึกหรอ, แต่ทุกส่วนของชิ้นงาน. นี่ทำให้สิ้นเปลืองพลังงานและสามารถทำให้คุณสมบัติที่ผ่านการกลึงมาก่อนหน้านี้ซึ่งต้องรักษาความแม่นยำอ่อนลง. การชุบแข็งด้วยเหนี่ยวนํา, ในทางตรงกันข้าม, เป้าหมาย ตรงกับผิวการสึกหรอ — ฟันเฟือง, ร่องลูกปืน, ยอดพุ่มแคม. ส่วนที่เหลือของชิ้นส่วนยังคงเย็นอยู่. ความแม่นยำแบบแบ่งโซนนี้คือสิ่งที่ทำให้การเหนี่ยวนำเป็นตัวเลือกเริ่มต้นสำหรับชิ้นส่วนยานยนต์ที่ซับซ้อน เช่น พุ่มแคมและส้อมเกียร์, ซึ่งมีเพียงผิวสัมผัสเท่านั้นที่ต้องการการชุบแข็ง และส่วนที่เหลือของชิ้นส่วนต้องสามารถกลึงได้.
เหตุผล 3: ความคลาดเคลื่อนน้อยที่สุด
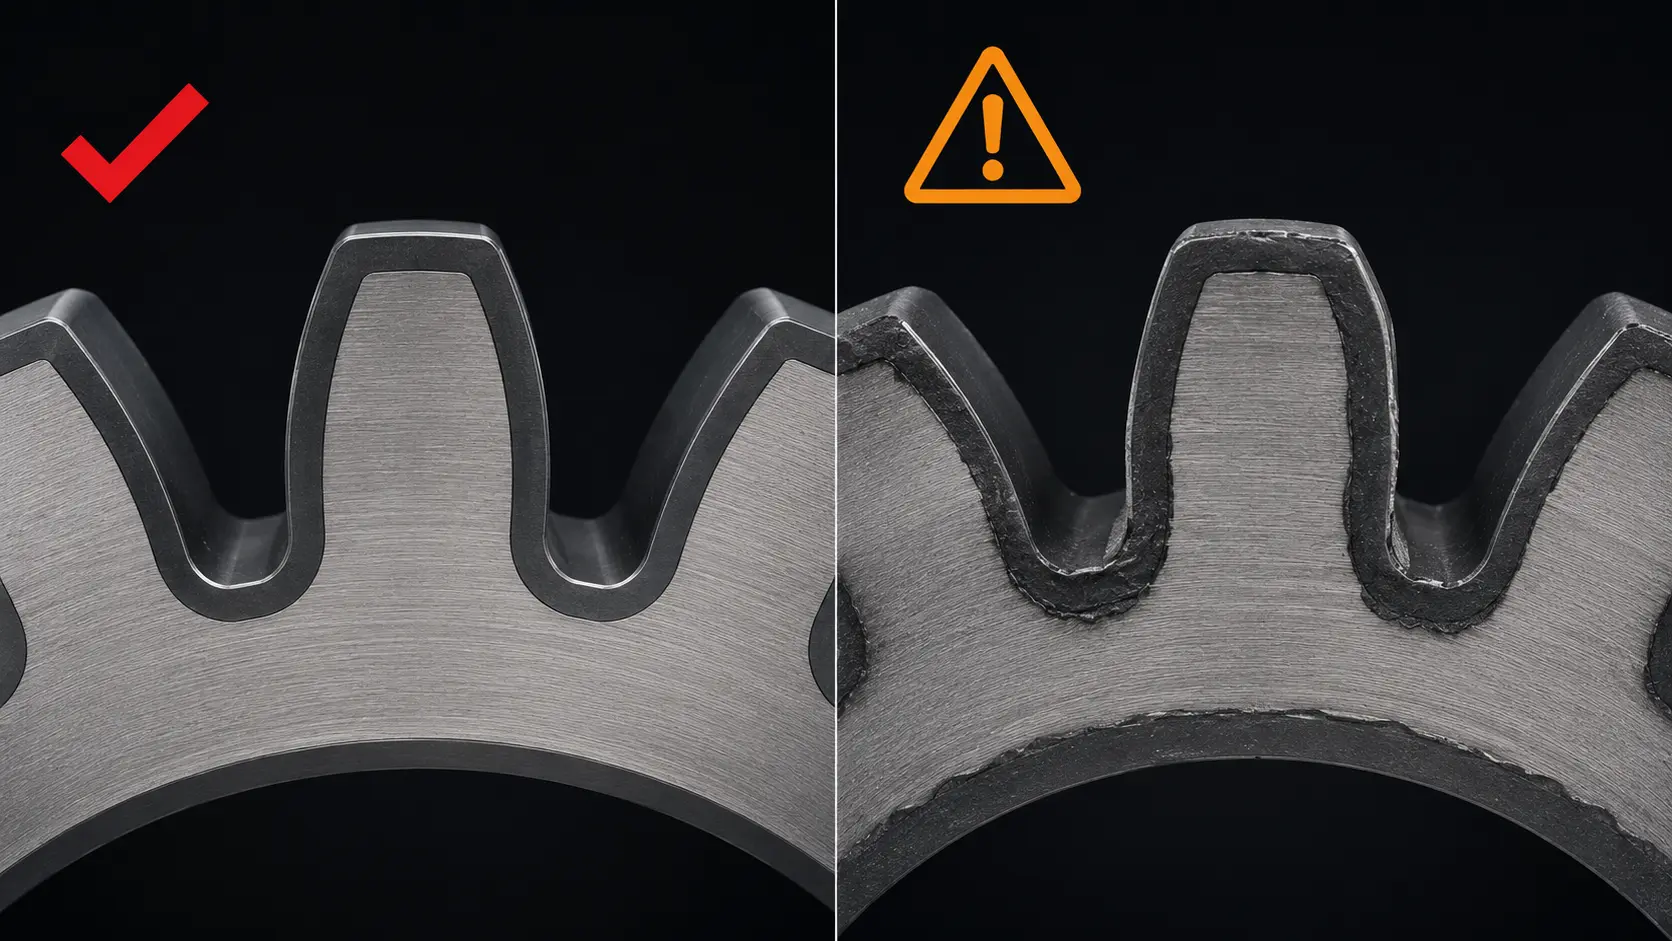
เมื่อคุณทำให้ชิ้นส่วนทั้งหมดร้อน, มันจะขยายตัว. เมื่อคุณทำให้เย็น, มันหดตัว — บ่อยครั้งไม่สม่ําเสมอ. ผลลัพธ์คือ บิดงอ, การดัด, หรือบิดงอ ซึ่งต้องใช้การรีดหรือเจียรหลังกระบวนการที่มีค่าใช้จ่ายสูง. การชุบแข็งด้วยเหนี่ยวนําจะให้ความร้อนเฉพาะผิวหน้า, และทําให้เย็นลงอย่างรวดเร็วจนแกนไม่ร้อนพอที่จะเข้าร่วมการขยายตัว. หมายความว่าชิ้นส่วนจะออกมา ใกล้เคียงกับขนาดเดิมมากขึ้น, โดยไม่จําเป็นต้องกลึงแก้ไขมากขึ้น. สําหรับงานที่มีความแม่นยําเช่น การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ, ที่วัดค่าความคลาดเคลื่อนจากการวิ่งออกเป็นไมครอน, ข้อได้เปรียบเรื่องการบิดเบี้ยวน้อยนี้มักเป็นปัจจัยตัดสินใจ.
เหตุผล 4: สะอาด, กะทัดรัด, ห้ามใช้เปลวไฟเปิด
ห้ามใช้ตะเกียงแก๊ส. ห้ามท่อไอเสียจากการเผาไหม้. ห้ามผนังเตาอบแผ่ความร้อนเข้ามาในโรงงาน. เครื่องชุบแข็งด้วยเหนี่ยวนำเป็น ระบบไฟฟ้าขนาดกะทัดรัด — โดยปกติจะมีตู้จ่ายไฟบวกกับสถานีทำงานที่มีขดลวดและระบบชุบเย็น — ที่พอดีกับเซลล์การผลิตมาตรฐาน. สามารถวางข้างเครื่องกลึง CNC หรือเครื่องเจียรได้เลย, ดังนั้นชิ้นส่วนจึงเคลื่อนจากการกลึงไปชุบแข็งและไปตบแต่งโดยไม่ออกจากสายการผลิต. สภาพแวดล้อมการทำงานสะอาดกว่า, เย็นกว่า, และปลอดภัยกว่า.
เหตุผล 5: ผลลัพธ์ที่คาดเดาได้, ผลลัพธ์ที่ทำซ้ำได้
การชุบแข็งด้วยไฟเหนี่ยวนำเป็น กระบวนการที่ควบคุมด้วยไฟฟ้า. เมื่อคุณตั้งค่าความถี่, พลัง, เวลาในการให้ความร้อน, และพารามิเตอร์การชุบแข็งสำหรับชิ้นงานหนึ่งๆ, คุณสามารถทำซ้ำสูตรนั้นได้หลายพันครั้ง. ชิ้นงานชิ้นที่ 100 จะออกมาเหมือนชิ้นที่ 10. การชุบแข็งในเตาอบขึ้นอยู่กับการพาความร้อน, ซึ่งจะแตกต่างกันไปตามความหนาแน่นของการโหลด, อุณหภูมิรอบข้าง, และสภาพของเตาอบ. การชุบแข็งด้วยเปลวไฟขึ้นอยู่กับทักษะของผู้ปฏิบัติงานในการวางเปลวไฟและเวลาที่คงค้าง. การชุบด้วยไฟเหนี่ยวนำจะกำจัดตัวแปรเหล่านั้น — เป็นกระบวนการที่กดปุ่มเดียวและ ทำซ้ำได้ในรูปแบบดิจิทัล. นี่คือเหตุผลว่าทำไม การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ ได้เข้ามาแทนที่การชุบแข็งด้วยเปลวไฟในกระบวนการผลิตยานยนต์เป็นอย่างมาก: ผลลัพธ์ที่เกิดขึ้นจากเกียร์ที่อ่อนเพียงชิ้นเดียวถึงมือลูกค้านั้นมีค่าใช้จ่ายสูงเกินกว่าจะให้การตัดสินใจอยู่ที่เจ้าหน้าที่ปฏิบัติงาน.
4. คุณจะพบกับชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำได้ที่ไหน
ชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำมีอยู่ทุกหนทุกแห่ง คุณแค่มองไม่เห็นเพราะมันอยู่ภายในเครื่องจักรที่ใหญ่กว่า. นี่คือจุดที่กระบวนการนี้ปรากฏในชีวิตประจำวัน:
รถของคุณ: เกียร์, เพลาเพลา, แบริ่งข้อต่อ CV, กลีบเพลาลูกเบี้ยว, บันทึกเพลาข้อเหวี่ยง — ทั้งหมดได้รับการเสริมความแข็งแกร่งโดยการเหนี่ยวนำเพื่อให้สามารถอยู่รอดได้นับแสนรอบการเปลี่ยนแปลงและผลกระทบต่อถนน. การเปลี่ยนเกียร์ที่ราบรื่นที่คุณรู้สึกเกิดขึ้นได้ด้วยฟันเฟืองที่ยังไม่สึกหรอ.
เครื่องจักรก่อสร้างและอุปกรณ์ทำเหมืองแร่: หมุดรถขุด, ลูกกลิ้งรางรถดันดิน, ตลับลูกปืนหมุนของเครน — ชิ้นส่วนขนาดใหญ่ที่รับน้ำหนักหลายพันตันผ่านดินและหินที่มีการกัดกร่อน. การชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำทำให้พวกมันมีความทนทานต่อพื้นผิวเพื่อเอาชีวิตรอดในสภาพแวดล้อมนี้โดยไม่แตกภายใต้น้ำหนัก.
กังหันลม: ตลับลูกปืนหลักและตลับลูกปืนปรับมุมภายในกังหันลมถูกชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำเพื่อรับมือกับภาระซ้ำตลอดเวลาในการหมุนของใบพัดความยาว 100 เมตร 24/7 เป็นเวลา 20 หลายปี. ตลับลูกปืนเหล่านี้มีขนาดมหึมา — บางอันเกิน 3 เส้นผ่านศูนย์กลางเมตร — และ การชุบแข็งด้วยตลับลูกปืนฮับ ต้องการการออกแบบขดลวดเฉพาะทางเพื่อให้ความร้อนกับเส้นผ่านศูนย์กลางขนาดใหญ่อย่างสม่ําเสมอ.
เครื่องมืออุตสาหกรรม: ประแจ, ใบมีดตัด, ดอกสว่าน, แท่งกระบอกไฮดรอลิก — ทุกสิ่งที่สึกหรอกับพื้นผิวอื่นหรือตัดผ่านวัสดุจะได้รับประโยชน์จากภายนอกที่แข็ง. การชุบแข็งด้วยเหนี่ยวนําเป็นวิธีที่เร็วที่สุดในการผลิตชิ้นส่วนเหล่านี้ในระดับขนาดใหญ่.
ทางรถไฟ: ขอบล้อรถไฟและหัวรางได้รับการชุบแข็งด้วยเหนี่ยวนําเพื่อทนต่อแรงกดดันสูงเมื่อล้อเหล็กสัมผัสกับรางเหล็ก. โดยไม่ทำให้แข็งตัว, สิ่งเหล่านี้จะเสื่อมสภาพภายในไม่กี่เดือน. กับมัน, พวกเขามีอายุหลายทศวรรษ.
🔑 ข้อคิดสำคัญ
การชุบแข็งแบบเหนี่ยวนำคือการบำบัดความร้อนที่ทำให้พื้นผิวของชิ้นส่วนเหล็กแข็งเหมือนหินในขณะที่ปล่อยให้แกนมีความทนทาน และทำได้ภายในไม่กี่วินาที, ไม่ใช่ชั่วโมง. กระบวนการนี้มีสามขั้นตอน: ให้ความร้อนแก่พื้นผิวด้วยสนามแม่เหล็ก (ไม่มีการติดต่อ, ไม่มีเปลวไฟ), ดับทันที เพื่อล็อคความแข็ง, และผลที่ได้คือส่วนหนึ่งกับก เปลือกที่ทนทานต่อการสึกหรอและแกนดูดซับแรงกระแทกที่แข็งแกร่ง.
ผู้ผลิตเลือกใช้วิธีแบบเดิมเพราะเร็วกว่า, มีความแม่นยำมากขึ้น, ก่อให้เกิดความบิดเบื้อน้อยลง, ทำงานสะอาดขึ้น, และให้ผลลัพธ์เหมือนเดิมทุกครั้ง. นี่คือวิธีการทำให้แข็งแบบมาตรฐานสำหรับชิ้นส่วนระบบขับเคลื่อนรถยนต์ และกำลังขยายไปสู่พลังงานลม, รางรถไฟ, และอุปกรณ์หนัก — แทนที่ไฟฉายเปลวไฟและเตาหลอมทุกที่ที่ความเร็วในการผลิตและคุณภาพของชิ้นส่วนมีความสำคัญ.
คำถามที่พบบ่อย
การชุบแข็งแบบเหนี่ยวนำคืออะไรในคำง่าย ๆ?
การชุบแข็งแบบเหนี่ยวนำคือวิธีทำให้พื้นผิวของชิ้นส่วนเหล็กแข็งอย่างมาก — อย่างรวดเร็ว. ขดลวดทองแดงที่มีกระแสไฟฟ้าไหลผ่านทำให้เฉพาะผิวภายนอกของชิ้นงานร้อนในเวลาไม่กี่วินาที, แล้วน้ำหรือน้ำมันจะทำให้เย็นลงทันที. ผลลัพธ์: มีเปลือกแข็งภายนอกที่ทนต่อการสึกหรอ, มีแกนภายในที่แข็งแรงซึมซับแรงกระแทก. ไม่มีไฟ, ไม่มีเตาเผา, มีเพียงไฟฟ้าและสนามแม่เหล็ก.
การแข็งตัวด้วยการเหนี่ยวนำแตกต่างจากวิธีการแข็งตัวอื่นอย่างไร?
สามความแตกต่างใหญ่. ความเร็ว: การเหนี่ยวนำใช้เวลาเพียงไม่กี่วินาที; เตาเผาใช้เวลาหลายชั่วโมง. ความแม่นยำ: การเหนี่ยวนำทำให้เฉพาะบริเวณที่สึกหรอร้อน; เตาเผาและไฟเปลวร้อนทำให้ชิ้นงานทั้งชิ้นร้อน. การบิดงอ: เพราะมีเพียงผิวเท่านั้นที่ร้อน, ชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำจะออกมาใกล้รูปร่างเดิมมากขึ้น — บิดเบี้ยวน้อยลง, งอน้อยลง, บดน้อยลงเพื่อแก้ไขในภายหลัง. การเหนี่ยวนำยังสะอาดกว่า (ไม่มีไอเสียจากการเผาไหม้) และควบคุมด้วยระบบดิจิทัล (การตั้งค่าเดียวกันจะให้ผลลัพธ์เหมือนกันทุกรอบ).
โลหะชนิดใดที่สามารถชุบแข็งด้วยการเหนี่ยวนำได้?
การชุบแข็งแบบเหนี่ยวนำทำงานต่อไป เหล็กกล้าคาร์บอนปานกลางและสูง (โดยทั่วไป 0.35% คาร์บอนขึ้นไป), เหล็กกล้าอัลลอย, และเหล็กหล่อ. ข้อกำหนดที่สำคัญ: วัสดุจะต้องสามารถสร้างมาร์เทนไซต์ได้ ซึ่งเป็นโครงสร้างผลึกแข็งพิเศษที่สร้างขึ้นโดยการดับอย่างรวดเร็ว. เหล็กกล้าคาร์บอนต่ำและสเตนเลสออสเทนนิติกโดยทั่วไปไม่สามารถชุบแข็งด้วยการเหนี่ยวนำได้อย่างมีประสิทธิภาพเนื่องจากไม่เปลี่ยนเป็นมาร์เทนไซต์. โลหะที่ไม่ใช่แม่เหล็ก เช่น อลูมิเนียม, ทองแดง, และทองเหลืองไม่สามารถชุบแข็งด้วยการเหนี่ยวนำได้เลย (แม้ว่าจะสามารถให้ความร้อนโดยการเหนี่ยวนำเพื่อจุดประสงค์อื่นก็ตาม).
การชุบแข็งแบบเหนี่ยวนำสามารถไปได้ลึกเพียงใด?
ความลึกของเคสโดยทั่วไปมีตั้งแต่ 0.5 มม. ถึง 5 มม., ควบคุมโดยความถี่ในการทำงานเป็นหลัก. ความถี่ต่ํา (1–10 kHz) ทำให้เกิดการแข็งตัวที่ลึกยิ่งขึ้น; ความถี่สูงกว่า (100–400 kHz) ทำให้เกิดการแข็งตัวที่ตื้นขึ้น. สำหรับชิ้นส่วนยานยนต์ส่วนใหญ่ เช่น เกียร์และเพลา, 1.5–4 มม. คือช่วงมาตรฐาน. สิ่งนี้ได้รับการอธิบายอย่างละเอียดเพิ่มเติมในคู่มือของเราเกี่ยวกับ วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน. สำหรับกรณีที่ลึกมากเกิน 5 มม., การเหนี่ยวนำมักจับคู่กับการอุ่นล่วงหน้าหรือเวลาในรอบที่นานขึ้น — แม้ว่าวิธีเตาเช่นการคาร์บูไรซิงจะพบได้ทั่วไปมากกว่าสำหรับความต้องการความลึกของชั้นเหล็กสุดขั้ว.
มองหาการเปลี่ยนจากการชุบแข็งแบบดั้งเดิมไปสู่การเหนี่ยวนำ?
ไม่ว่าคุณจะทำการชุบแข็งชิ้นส่วนใหม่หรืออัปเกรดจากอุปกรณ์ไฟหรือเตา, ทีมของเราสามารถช่วยคุณประเมินได้ว่าการชุบแข็งแบบเหนี่ยวนำเหมาะกับการใช้งานของคุณหรือไม่ และต้องทำอย่างไรจึงจะรวมเข้ากับสายการผลิตของคุณได้.


