
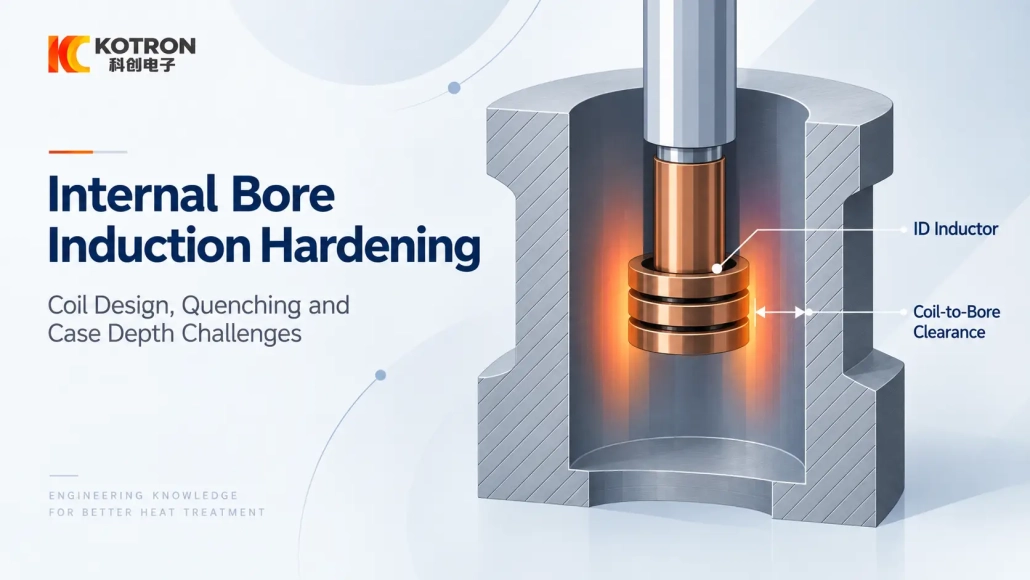
การแข็งตัวด้วยการเหนี่ยวนำการเจาะภายใน: การออกแบบขดลวด, ความท้าทายในการดับและความลึกของเคส
เรขาคณิตน่าเบื่อแค่ไหน, ตำแหน่งตัวเหนี่ยวนำ ID และการดับส่งผลต่อโซนแข็งตัวสุดท้าย
การชุบแข็งด้วยเหนี่ยวนํา สามารถนำไปใช้กับรูภายในได้, แต่กระบวนการนี้ถูกจำกัดด้วยพื้นที่ว่างภายในชิ้นส่วน. ตัวเหนี่ยวนำจะต้องไปถึงพื้นที่ที่ต้องการ, รักษาความสัมพันธ์ที่เหมาะสมกับพื้นผิวของรู, และปล่อยให้มีทางดับให้เพียงพอ.
ด้วยเหตุนี้, หนึ่ง เส้นผ่านศูนย์กลางภายใน (ID) กระบวนการทำให้แข็ง โดยปกติจะประเมินจากรูปทรงของชิ้นส่วนจริงมากกว่าจากเส้นผ่านศูนย์กลางของรูเจาะเพียงอย่างเดียว.
2. การออกแบบตัวเหนี่ยวนำ ID, การกวาดล้างและการวางตำแหน่ง
3. การดับภายในกระบอกสูบ
4. สิ่งที่ควบคุมความลึกของเคสในการแข็งตัวของเจาะ?
5. สิ่งที่ควรตรวจสอบเมื่อผลลัพธ์ไม่ถูกต้อง?
6. ข้อมูลใดที่จำเป็นสำหรับการประเมินเบื้องต้น?
1. การเจาะภายในสามารถชุบแข็งด้วยการเหนี่ยวนำได้หรือไม่?
คำถามแรกไม่ใช่ขนาดเครื่องหรือระดับกำลัง. อยู่ที่ว่าชิ้นส่วนนั้นเหมาะสมกับผลลัพธ์การชุบแข็งที่ต้องการหรือไม่.
ความสามารถในการชุบแข็งของวัสดุ, รูปทรงของรูสูบ, ตำแหน่งของพื้นที่แข็งตัวและการเข้าถึงตัวเหนี่ยวนำนั้นมีความสำคัญ. รูที่ค่อนข้างเปิดอาจเข้าถึงได้ง่าย, ในขณะที่แคบ, การเจาะลึกหรือเจาะสามารถวางขีดจำกัดที่เข้มงวดมากขึ้นกับเครื่องมือได้.
โซนการรักษาที่ต้องการก็เปลี่ยนปัญหาเช่นกัน. แถบชุบแข็งแบบสั้นใกล้กับทางเข้าของรูไม่จำเป็นต้องมีการจัดเรียงตัวเหนี่ยวนำเหมือนกับโซนที่อยู่ลึกเข้าไปในส่วนประกอบ.
การวาดภาพส่วนหนึ่ง—ควรเป็นภาพวาดแบบตัดขวางที่แสดงพื้นที่แข็งตัวที่ต้องการ—จึงมีประโยชน์มากกว่าเส้นผ่านศูนย์กลางของรูเจาะด้วยตัวมันเอง.
2. การออกแบบตัวเหนี่ยวนำ ID, การกวาดล้างและการวางตำแหน่ง
ก ตัวเหนี่ยวนำการแข็งตัวของรู ต้องทำงานภายในชิ้นงานแทนที่จะทำงานรอบพื้นผิวด้านนอก.
จะต้องพอดีกับพื้นที่ที่มีอยู่ในขณะที่ยังคงรักษาความสัมพันธ์ที่เหมาะสมกับพื้นที่ที่ได้รับความร้อน. เส้นผ่านศูนย์กลางรู, ความลึก, เส้นทางการแทรกและตำแหน่งของโซนแข็งล้วนส่งผลต่อรูปร่างของ คอยล์ชุบแข็งแบบเหนี่ยวนำ ID หรือตัวเหนี่ยวนำภายใน.
การจัดศูนย์กลางเป็นอีกประเด็นในทางปฏิบัติ. หากตัวเหนี่ยวนำตั้งอยู่ใกล้กับผนังด้านใดด้านหนึ่งอย่างเห็นได้ชัด, รูปแบบการทำความร้อนตามเส้นรอบวงอาจเปลี่ยนแปลงได้. สำหรับการผลิตซ้ำ, ฟิกซ์เจอร์หรือการเคลื่อนที่ของเครื่องจักรอาจจำเป็นต้องควบคุมตำแหน่งสัมพัทธ์ของชิ้นส่วนและตัวเหนี่ยวนำ.
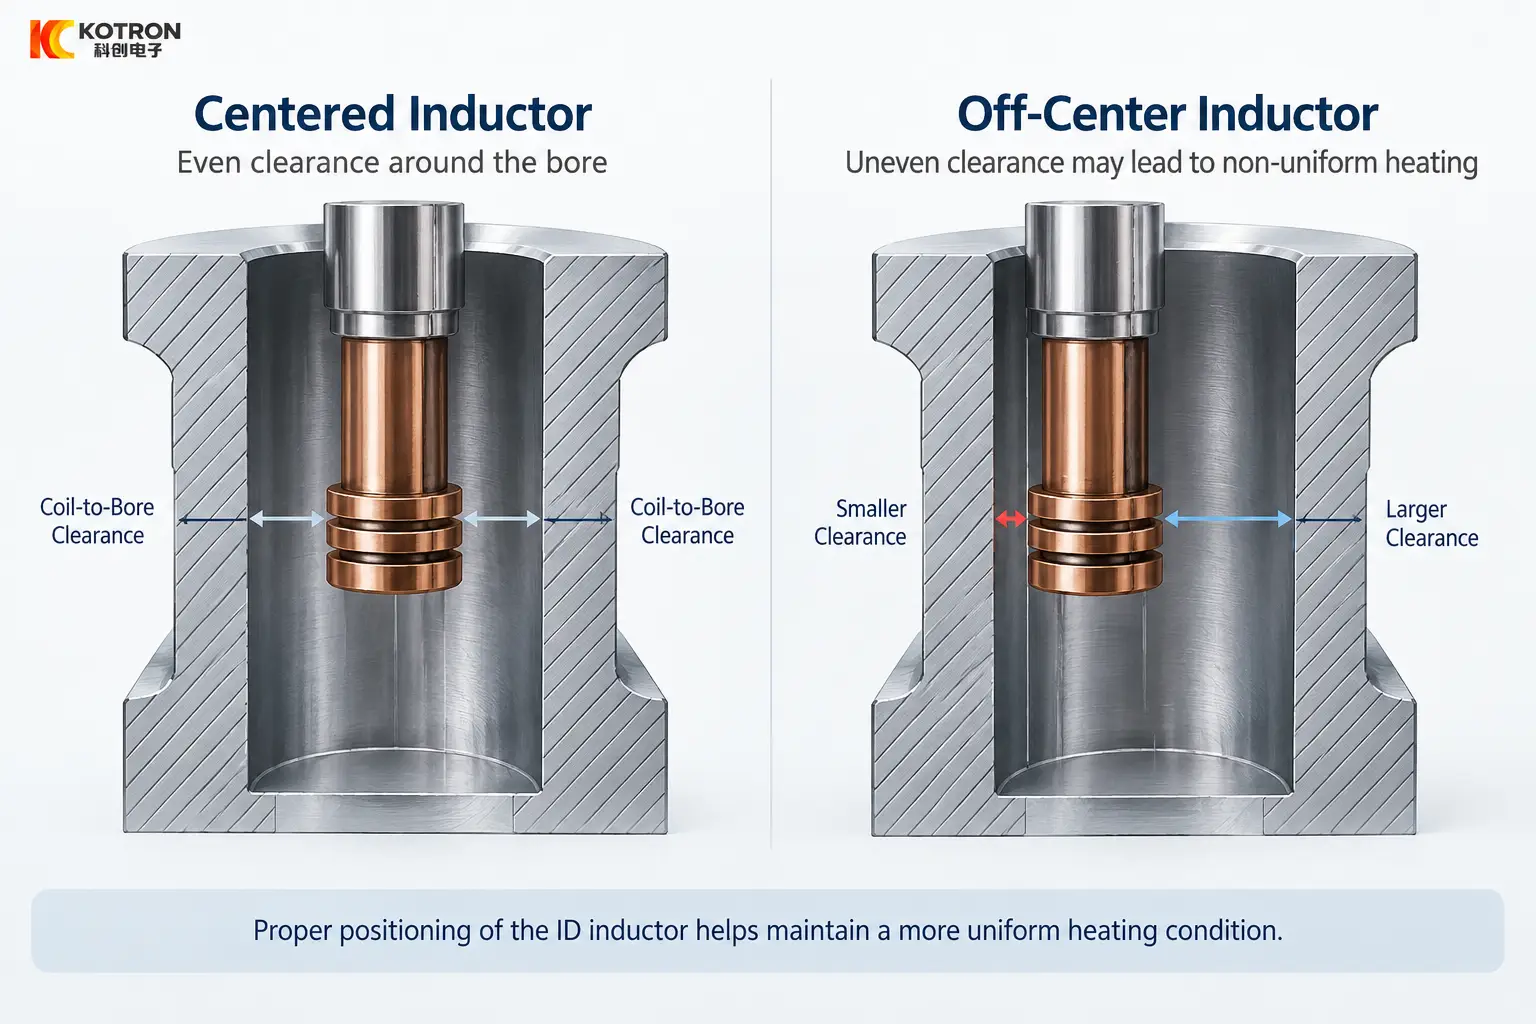
การกวาดล้างตัวเหนี่ยวนำ ID ที่อยู่กึ่งกลางและนอกกึ่งกลางภายในรู.
เรขาคณิตของส่วนโดยรอบก็มีความสำคัญเช่นกัน. รูเจาะแบบกลมตามปกติอาจมีสภาวะความร้อนที่แตกต่างกันรอบๆ เส้นรอบวงได้ หากปริมาณของวัสดุโดยรอบแตกต่างกันไปจากด้านหนึ่งไปยังอีกด้านหนึ่ง.
นี่คือเหตุผลว่าทำไมขดลวดที่พอดีกับด้านในของรูจึงไม่เป็นตัวเหนี่ยวนำการชุบแข็งที่เหมาะสมโดยอัตโนมัติ.
3. การดับภายในกระบอกสูบ
การทำความร้อนพื้นผิวเป้าหมายเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น. โซนที่ให้ความร้อนจะต้องได้รับการดับในลักษณะที่รองรับความแข็งและความลึกของตัวเรือนที่ระบุ.
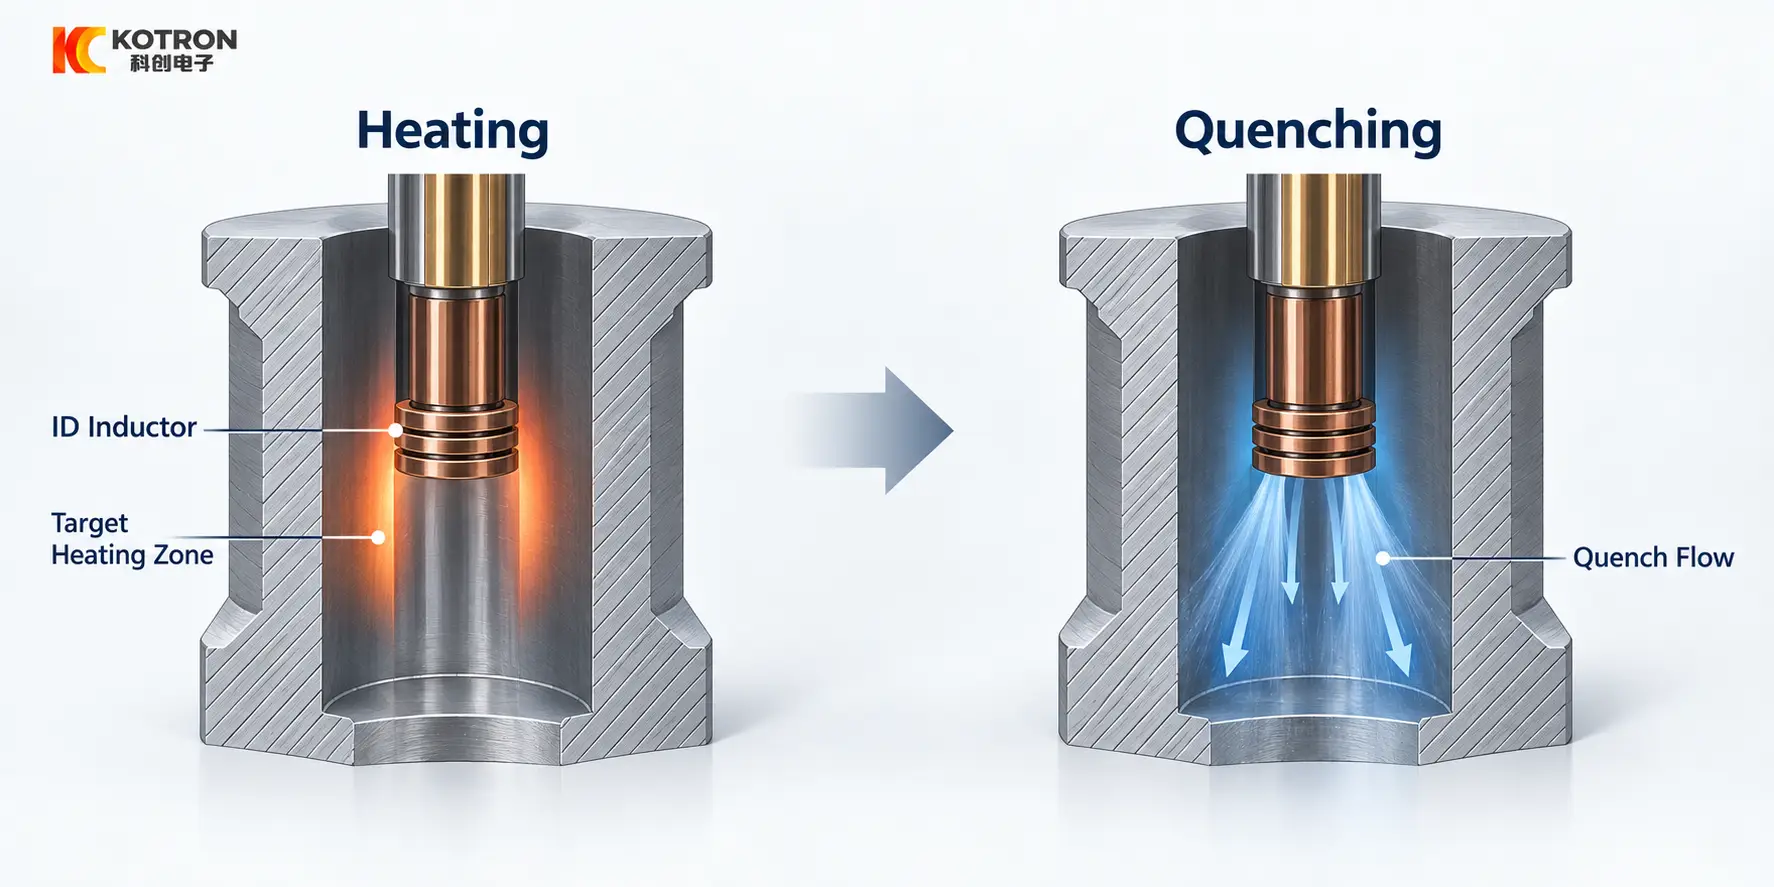
การให้ความร้อนตามด้วยการดับภายในรูภายใน.
พื้นผิวภายในสามารถจำกัดการเข้าถึงน้ำหล่อเย็นได้, โดยเฉพาะอย่างยิ่งเมื่อพื้นที่แข็งตัวอยู่ลึกเข้าไปในชิ้นส่วน. ความลึกของการเจาะ, การวางแนวชิ้นงานและพื้นที่ว่างรอบๆ ตัวเหนี่ยวนำล้วนส่งผลต่อการจัดเรียงการดับ.
ขึ้นอยู่กับการใช้งาน, อาจจัดให้มีการดับโดย เครื่องมือแยกต่างหากหรือรวมเข้ากับชุดตัวเหนี่ยวนำ. ข้อตกลงทั้งสองไม่ควรถือเป็นที่พึงประสงค์ในระดับสากล; ทางเลือกขึ้นอยู่กับรูปทรงและโซนการรักษาที่ต้องการ.
รูปแบบการให้ความร้อนที่มองเห็นได้ไม่ควรถือเป็นข้อพิสูจน์ถึงรูปแบบความแข็งขั้นสุดท้าย. ผลลัพธ์ที่แข็งตัวนั้นเกิดจากผลรวมของการตอบสนองของวัสดุ, การทำความร้อนและการทำความเย็นในภายหลัง.
4. สิ่งที่ควบคุมความลึกของเคสในการแข็งตัวของเจาะ?
ความถี่ในการทำงาน เป็นปัจจัยหนึ่งในการพัฒนาเชิงลึกของกรณีและปัญหา, แต่ไม่ควรพิจารณาอย่างอิสระ.
ความลึกของการชุบแข็งจริงนั้นขึ้นอยู่กับวัสดุด้วย, เวลาในการให้ความร้อน, พลังที่ส่งมอบ, ความสัมพันธ์ตัวเหนี่ยวนำสู่พื้นผิว, เรขาคณิตท้องถิ่นและเงื่อนไขการดับ.
สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งใน การชุบแข็งแบบเหนี่ยวนำ ID, โดยที่พื้นที่เครื่องมืออาจจำกัดรูปทรงตัวเหนี่ยวนำที่เป็นไปได้อยู่แล้ว.
ความลึกของกรณีและปัญหาเป้าหมายจึงไม่เป็นเช่นนั้น, ด้วยตัวเอง, กำหนดความถี่หรือแหล่งจ่ายไฟที่ต้องการ. ทางเลือกเหล่านั้นจะต้องทำร่วมกับขนาดของรูเจาะ, ตำแหน่งโซนแข็งและเค้าโครงกระบวนการ.
5. สิ่งที่ควรตรวจสอบเมื่อผลลัพธ์ไม่ถูกต้อง?
เมื่อ ผลลัพธ์ที่แข็งตัว ไม่ตรงกับรูปวาดหรือข้อกำหนด, ขั้นตอนแรกคือการแยกตำแหน่ง, ปัญหาความร้อนและการดับ.
| ผลลัพธ์ที่สังเกตได้ | พื้นที่ที่ต้องตรวจสอบก่อน |
|---|---|
| ด้านหนึ่งของรูจะร้อนขึ้นอย่างแรง | ตัวเหนี่ยวนำอยู่ตรงกลาง, การกวาดล้างในท้องถิ่น, เรขาคณิตส่วนโดยรอบ |
| โซนแข็งตัวสูงหรือต่ำเกินไป | ตำแหน่งตัวเหนี่ยวนำตามแนวแกน, ความลึกในการสอด, ตำแหน่งติดตั้ง |
| ความยาวที่อุ่นไม่ตรงกับโซนที่ต้องการ | เรขาคณิตตัวเหนี่ยวนำ, ความยาวความร้อนที่มีประสิทธิภาพ, ตำแหน่งของชิ้นงาน |
| พื้นผิวถึงสภาวะทำความร้อนที่คาดหวังแต่มีความแข็งต่ำ | การตอบสนองของวัสดุ, รอบการให้ความร้อน, การชุบเย็น |
| ความลึกของตัวเรือนแตกต่างกันไปตามรู | การเชื่อมต่อ, รูปทรงชิ้นส่วน, การไหลของความร้อน, เงื่อนไขการดับ |
| โซนที่ต้องการเข้าถึงได้ยาก | ความลึกของการเจาะ, คุณสมบัติภายใน, การเข้าถึงตัวเหนี่ยวนำ |
| ความแปรผันจากส่วนต่อส่วนอยู่ในระดับสูง | ความสามารถในการทำซ้ำของฟิกซ์เจอร์, ตำแหน่งตัวเหนี่ยวนำ, การตั้งค่ากระบวนการ |
การตรวจสอบเหล่านี้ช่วยระบุว่าควรตรวจสอบที่ใด, แต่การยอมรับขั้นสุดท้ายควรขึ้นอยู่กับความแข็งที่ระบุ, ตำแหน่งโซนแข็งและความลึกของเคสตามที่ต้องการ.
พื้นผิวที่ได้รับความร้อนสม่ำเสมอไม่จำเป็นต้องให้ผลลัพธ์การชุบแข็งขั้นสุดท้ายที่ถูกต้องเสมอไป.
6. ข้อมูลใดที่จำเป็นสำหรับการประเมินเบื้องต้น?
สำหรับการทบทวนเบื้องต้น, ข้อมูลที่เป็นประโยชน์ที่สุดมักจะเรียบง่าย:
— ภาพวาดส่วนหนึ่งหรือภาพถ่ายที่ชัดเจน
— วัสดุ, ถ้ารู้
— เส้นผ่านศูนย์กลางและความลึกของรูเจาะ
— บริเวณที่ต้องการเสริมความแข็งแกร่ง
หากเป้าหมายมีความแข็ง, ความลึกของเคสหรือข้อกำหนดการผลิตได้ถูกกำหนดไว้แล้ว, สามารถเพิ่มได้ในภายหลังหรือรวมไว้กับการสอบถามครั้งแรก.
ด้วยข้อมูลนี้, ความเป็นไปได้ของ กระบวนการชุบแข็งของรูเจาะ, การจัดเรียงตัวเหนี่ยวนำ ID, วิธีการดับและ การกำหนดค่าอุปกรณ์ สามารถตรวจสอบก่อนเลือกเครื่องโดยละเอียดได้.
คีย์ Takeaway
การชุบแข็งด้วยการเหนี่ยวนำภายในรู เป็นปัญหาความพอดีและการเข้าถึงก่อนที่จะเกิดปัญหาเรื่องความร้อน. ตัวเหนี่ยวนำจะต้องถึงโซนที่ต้องการ, รักษาตำแหน่งให้สัมพันธ์กับผนังเจาะและออกจากห้องเพื่อดับ. ผลลัพธ์สุดท้ายได้รับการยืนยันจากความแข็งที่ระบุ, ตำแหน่งโซนแข็งและความลึกของตัวเรือน—ไม่ใช่ว่าพื้นผิวจะร้อนสม่ำเสมอแค่ไหน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การเจาะภายในใดๆ สามารถชุบแข็งแบบเหนี่ยวนำได้หรือไม่?
ไม่ใช่. ความสามารถในการชุบแข็งของวัสดุ, รูปทรงของรูสูบ, ตำแหน่งโซนแข็งและการเข้าถึงตัวเหนี่ยวนำล้วนมีความสำคัญ. แบบแคบ, การเจาะแบบลึกหรือแบบฝังจะทำให้ข้อจำกัดของเครื่องมือเข้มงวดกว่าการเจาะแบบเปิดมาก.
ความถี่ในการทำงานเพียงอย่างเดียวจะกำหนดความลึกของเคสหรือไม่?
ไม่ใช่. ความลึกของการชุบแข็งยังขึ้นอยู่กับวัสดุด้วย, เวลาในการให้ความร้อน, พลังที่ส่งมอบ, ความสัมพันธ์ตัวเหนี่ยวนำสู่พื้นผิว, เรขาคณิตท้องถิ่นและเงื่อนไขการดับ.
พื้นผิวที่ให้ความร้อนสม่ำเสมอรับประกันผลลัพธ์ที่ถูกต้องหรือไม่?
ไม่ใช่. ผลลัพธ์ที่ได้จะแข็งตัวขึ้นโดยการตอบสนองของวัสดุ, ความร้อนและความเย็นร่วมกัน. พื้นผิวที่ได้รับความร้อนสม่ำเสมออาจยังมีความแข็งที่ไม่ถูกต้อง, ตำแหน่งของโซนหรือความลึกของเคส.
ควรตรวจสอบอะไรก่อนเมื่อผลออกมาผิด?
แยกตำแหน่ง, ปัญหาความร้อนและการดับ. เริ่มต้นด้วยการตั้งศูนย์กลางตัวเหนี่ยวนำ, ตำแหน่งแกน, ความยาวความร้อนที่มีประสิทธิภาพ, การมีเพศสัมพันธ์และการทำซ้ำฟิกซ์เจอร์.
ฉันต้องส่งข้อมูลอะไรบ้างเพื่อการประเมิน?
ภาพวาดส่วนหนึ่งหรือภาพถ่ายที่ชัดเจน, วัสดุถ้าทราบ, เส้นผ่านศูนย์กลางและความลึกของรูเจาะ, และพื้นที่ที่จะชุบแข็ง. ความแข็งเป้าหมาย, ความลึกของเคสและข้อกำหนดการผลิตสามารถเพิ่มได้ในภายหลัง.
ส่งรูปวาดส่วนของคุณมาให้เรา
ส่งภาพวาดหรือรูปถ่ายที่ชัดเจนของส่วนประกอบของคุณพร้อมกับวัสดุและพื้นที่ที่จะชุบแข็ง. เราจะตรวจสอบกระบวนการชุบแข็งของรูเจาะ, การจัดเรียงตัวเหนี่ยวนำ ID, วิธีการดับและการกำหนดค่าอุปกรณ์สำหรับการใช้งานของคุณ.



