
การให้ความร้อนเหนี่ยวนําสําหรับการดึงโลหะ: การปรับปรุงความสามารถในการขึ้นรูปและประสิทธิภาพการผลิต
สารบัญ
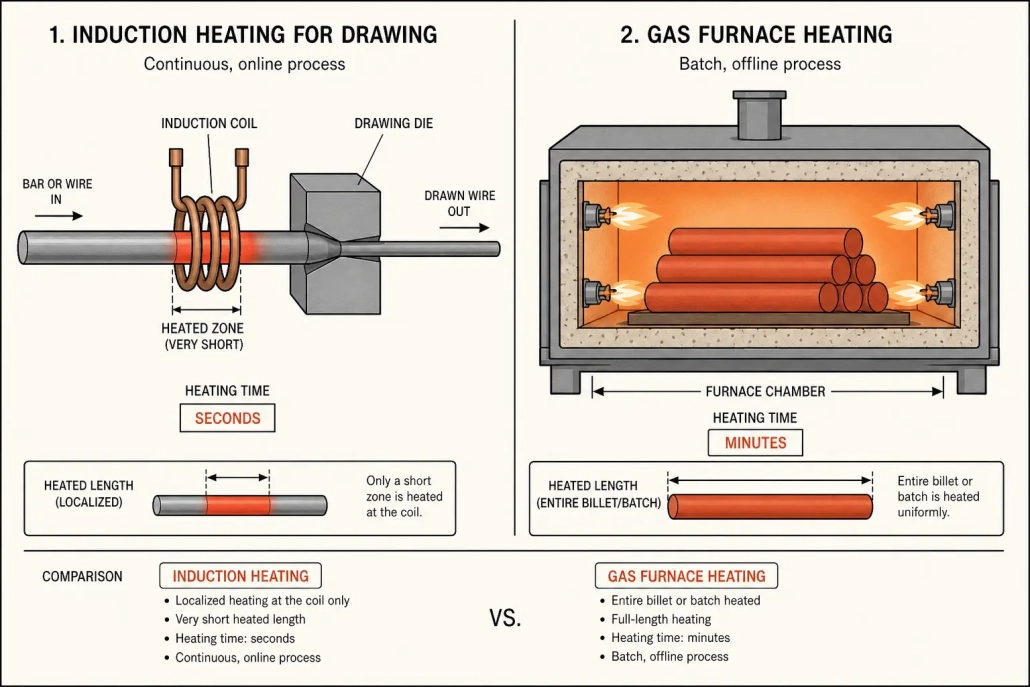
ลวดสเตนเลสดึงเย็นผ่านแม่พิมพ์ 6 ชิ้นติดต่อกัน และเมื่อผ่านครั้งที่ 4 วัสดุจะดันกลับ. แรงดึงเพิ่มขึ้น. การฉีกขาดระดับไมโครของพื้นผิวเริ่มต้นขึ้น. แม่พิมพ์สวมเข้ากับโปรไฟล์ใหม่. คุณหลอมระหว่างรอบต่างๆ เพื่อรีเซ็ตความเหนียว—และนั่นหมายถึงการดึงคอยล์แบบออฟไลน์, ยิงเตา, และกำลังรออยู่. การเหนี่ยวนำความร้อนสำหรับงานเขียนแบบโลหะ ช่วยให้สายทำงาน. นำความร้อนมาสู่วัสดุภายในไม่กี่วินาที, โดยตรงระหว่างผลตอบแทนและความตาย, โดยไม่ทำลายขั้นตอนการผลิต.
การดึงโลหะช่วยลดหน้าตัดโดยการดึงลวด, ท่อ, หรือแท่งเหล็กผ่านชุดแม่พิมพ์ที่แน่นขึ้นเรื่อย ๆ. กระบวนการนี้เรียบง่ายในแนวคิดแต่ไร้ความปรานีในทางปฏิบัติ: ทุกครั้งที่ผ่านจะทําให้วัสดุแข็งตัว. การผ่านมากพอโดยไม่ต้องใช้ความร้อนกลาง และหนึ่งในสามอย่างจะเกิดขึ้น—ลวดขาด, ผิวขาด, หรือแม่พิมพ์สึกหรอเกินความคลาดเคลื่อน. การอุ่นล่วงหน้าด้วยเหนี่ยวนําช่วยลดความเครียดของการไหลก่อนที่วัสดุจะชนแม่พิมพ์, ดังนั้นแรงดึงจึงลดลงและอัตราการลดต่อรอบจะเพิ่มขึ้น.
1. ทำไมการให้ความร้อนด้วยเหนี่ยวนำจึงมีความสำคัญก่อนการดึง
การดึงเป็นกระบวนการขึ้นรูปเย็น—จนกว่าวัสดุจะแข็งตัวเกินกว่าที่ม้านั่งดึงจะสามารถดึงได้. ทุกจุดของการเค้นพลาสติกจะทำให้ความเค้นไหลที่จำเป็นสำหรับการผ่านครั้งถัดไปเพิ่มขึ้น. ในบางขั้นตอนลวดจะขาด, หรือพื้นผิวฉีกขาด, หรือแม่พิมพ์สึกหรอเกินความคลาดเคลื่อน. วิธีแก้คือให้ความร้อนก่อนโซนการเสียรูป, และการเหนี่ยวนำจะส่งมอบความร้อนนี้แบบออนไลน์.
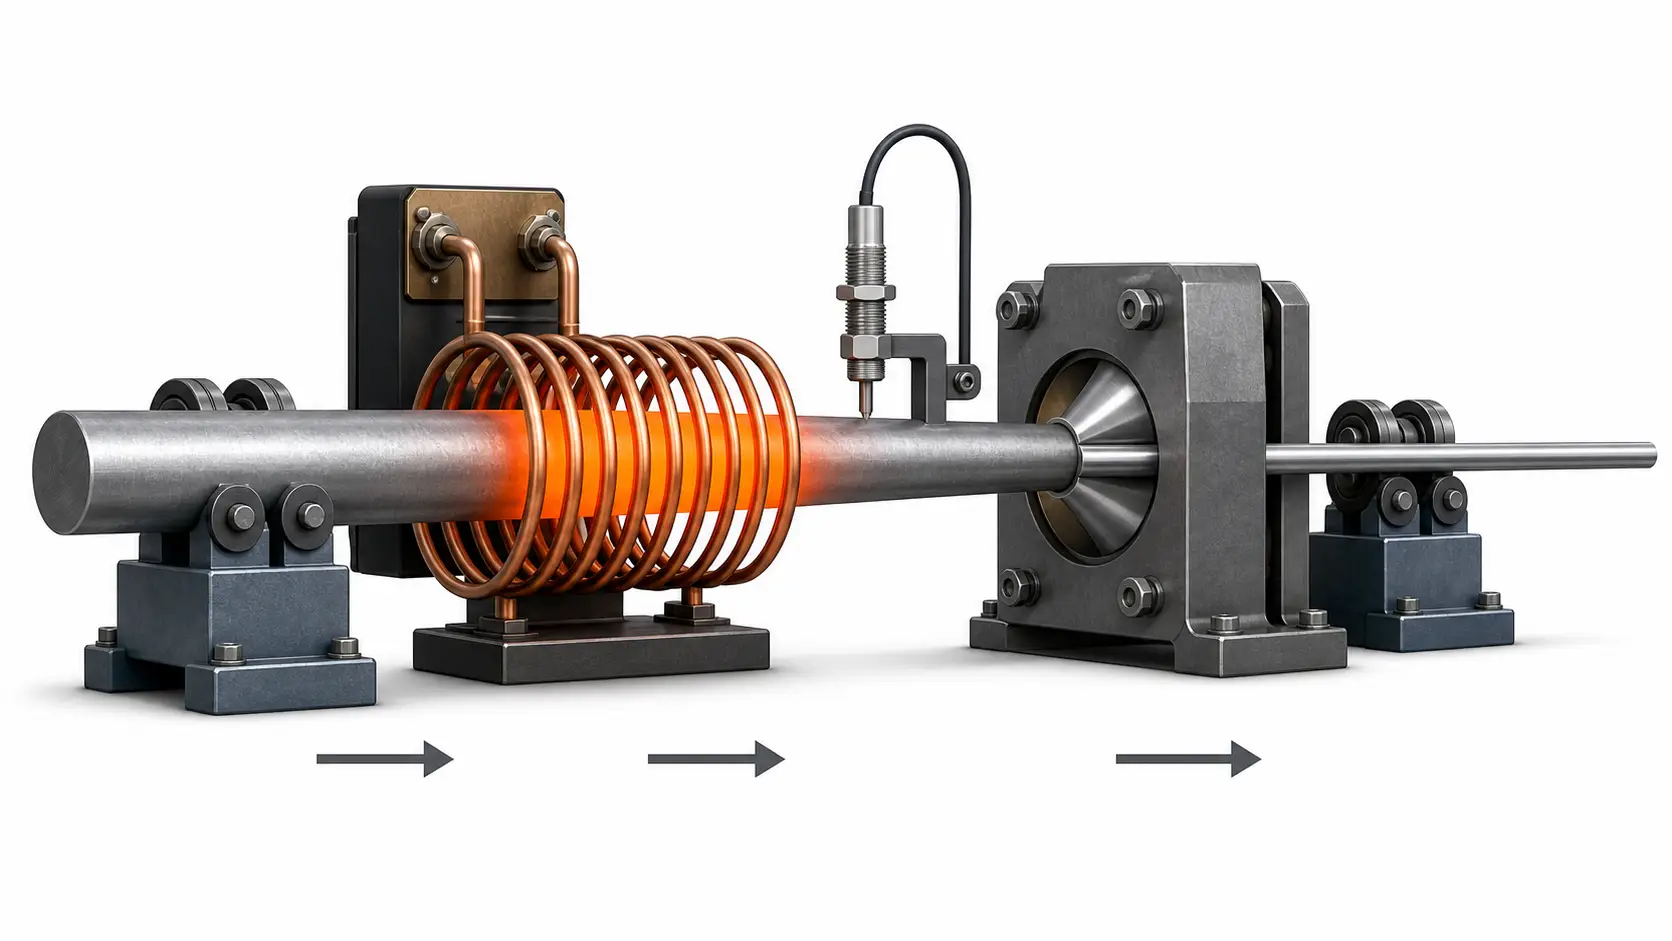
สามสิ่งจะเปลี่ยนไปเมื่อการเหนี่ยวนำอยู่ระหว่างม้วนจ่ายกับแม่พิมพ์:
- ความเค้นไหลต่ำขึ้น. ให้ความร้อนกับวัสดุก่อนเข้าสู่แม่พิมพ์และแรงที่ต้องใช้ดึงผ่านลดลง. ผลกระทบเกิดขึ้นเฉพาะจุด—ร้อนบริเวณโซนการขึ้นรูป, ทำให้เย็นอย่างรวดเร็วหลังออกมา. การลดปริมาณต่อครั้งมากขึ้น, จำนวนครั้งโดยรวมลดลง.
- ข้อบกพร่องบนพื้นผิวลดลง. เหล็กไร้สนิม, โลหะผสมไทเทเนียม, และเกรดที่มีนิกเกิลเป็นส่วนประกอบมีช่วงความดัดได้แคบที่อุณหภูมิห้อง. การให้ความร้อนล่วงหน้าขยายช่วงนั้น. การฉีกขาดบนพื้นผิวและการร้าวที่ขอบลดลงเมื่อวัสดุไหลแทนที่จะหัก.
- การทำงานแบบต่อเนื่องในสายผลิต. ไม่ต้องใช้เตาแบบแบทช์เพื่อโหลดและปลดออก. ขดลวดอยู่บนเส้นระหว่างการจ่ายและแม่พิมพ์แรก. วัสดุผ่านด้วยความเร็วเส้น. อุณหภูมิคงที่เป็นวินาทีเมื่อเริ่มทํางาน. หยุดสาย, หยุดความร้อน. เริ่มใหม่, และวัสดุอยู่ที่อุณหภูมิเป้าหมายก่อนที่เมตรแรกจะถึงแม่พิมพ์. อุปกรณ์คืนทุนในปริมาณการผลิต, ไม่ใช่แค่ประหยัดพลังงาน.
2. การให้ความร้อนด้วยเหนี่ยวนำเทียบกับเตาก่อนการดึง
ความแตกต่างในทางปฏิบัติระหว่างการเหนี่ยวนํากับการอุ่นเตาเผาเพื่อดึงแรงไม่ใช่แค่ความเร็ว. แต่เป็นว่าความร้อนจะรวมตัวเข้ากับสายหรือกําหนดการจัดวางสายการผลิต. เตาอบเป็นสถานีแยก—วัสดุมาถึง, รอ, ให้ความร้อน, และออกไป. การเหนี่ยวนำต่อเข้ากับสายการวาดที่มีอยู่.
| ปัจจัย | การให้ความร้อนของเตา | การให้ความร้อนด้วยเหนี่ยวนำ |
|---|---|---|
| ความเร็วในการให้ความร้อน | นาทีถึงชั่วโมง, ขึ้นอยู่กับมวลของชุด | วินาที, ไม่ขึ้นอยู่กับขนาดของชุด |
| การรวมกับสายการผลิต | ออฟไลน์—ต้องจัดการชุดระหว่างเตาอบและโต๊ะวาด | ออนไลน์—ขดลวดติดตรงหน้าปลายแม่พิมพ์ |
| การควบคุมอุณหภูมิ | การควบคุมโซนกว้าง, ความล่าช้าทางความร้อนในการปรับ | ข้อเสนอแนะจากไพโรมิเตอร์แบบวงปิด, ตอบสนองภายในวินาทีย่อย |
| การออกซิเดชัน | การแช่ที่อุณหภูมิสูงนานเพิ่มการเกิดสนิม | การพักสั้นจำกัดการเจริญเติบโตของออกไซด์; การควบคุมบรรยากาศเป็นทางเลือก, ไม่บังคับ |
| ประสิทธิภาพพลังงาน | ทำให้ผนังเตาหลอมร้อน, บรรยากาศ, และสิ่งรอบข้างพร้อมกับชิ้นงาน | พลังงานถูกส่งตรงเข้าสู่วัสดุ; ไม่มีการสูญเสียค้างที่ว่าง |
| การเริ่มต้นและปิดเครื่อง | วงจรอุ่นขึ้นและเย็นลงนาน | เปิด/ปิดทันที; ไม่มีมวลความร้อนที่ต้องนำไปยังอุณหภูมิ |
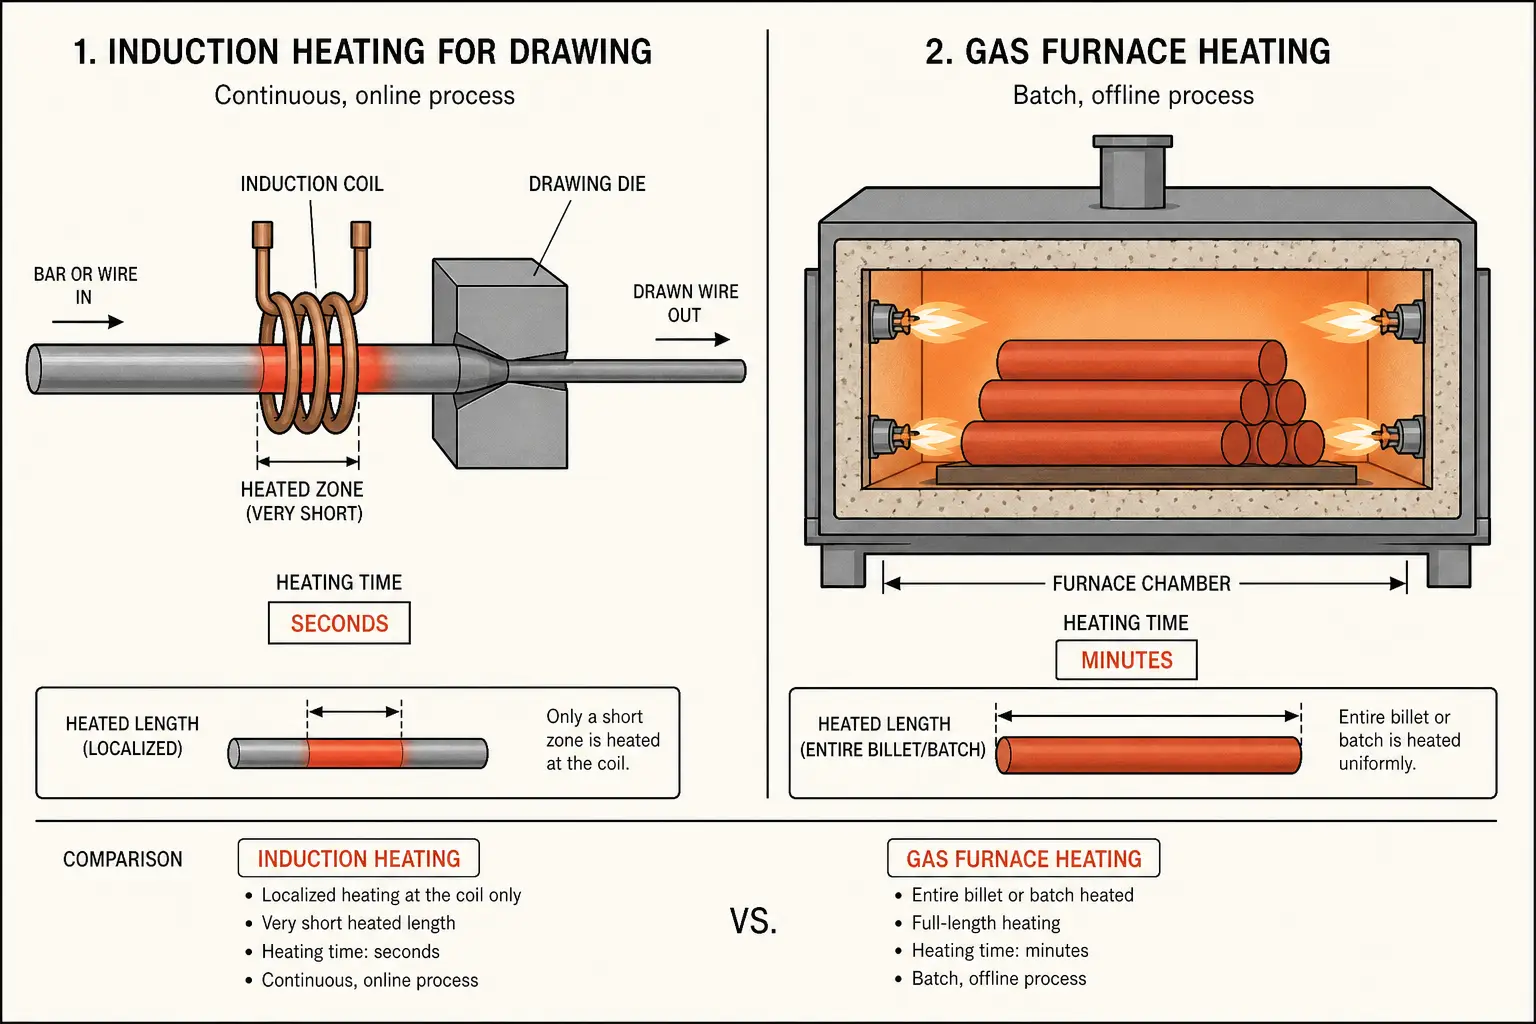
เตาหลอมยังคงสมเหตุสมผลเมื่อขดลวดทั้งหมดต้องการอุณหภูมิที่สม่ำเสมอก่อนที่จะตายครั้งแรก, หรือเมื่อหน้าตัดของวัสดุใหญ่เกินไปสำหรับการเจาะทะลุแบบเหนี่ยวนำในทางปฏิบัติ, หรือเมื่อเส้นไม่สม่ำเสมอใช้เตาเผาเป็นบัฟเฟอร์ความร้อน. การตัดสินใจจะขึ้นอยู่กับว่ากระบวนการของคุณต้องการหรือไม่ เก็บความร้อน หรือ ความร้อนตามความต้องการ. สายการผลิตแบบต่อเนื่องได้รับประโยชน์จากตามความต้องการ. ร้านขายชุดอาจพบว่าเตาเผาง่ายกว่า. ดู การให้ความร้อนด้วยเหนี่ยวนำ vs เตาแก๊ส เพื่อการเปรียบเทียบในวงกว้าง.
3. พิจารณาการให้ความร้อนทีละวัสดุ
โลหะผสมที่แตกต่างกันตอบสนองแตกต่างกัน. ใช้ได้ผลอะไร 304 สแตนเลสจะไม่เหมาะกับทองแดง C110—ฟิสิกส์เปลี่ยนและหน้าต่างกระบวนการเลื่อนไปตามมัน.
- สแตนเลส (304, 316, ดูเพล็กซ์). ความต้านทานปานกลางทำให้สิ่งเหล่านี้เป็นเป้าหมายการเหนี่ยวนำที่มีประสิทธิภาพ. หน้าต่างอุณหภูมิคือสิ่งที่ต้องกังวลหลัก: เย็นเกินไปและแรงดูดแทบจะไม่ลดลง; ร้อนเกินไปและเกิดการออกซิไดซ์หรือการเปลี่ยนแปลงคุณสมบัติ. การอุ่นล่วงหน้าไปที่ 150–400°C โดยปกติจะให้การเพิ่มความเหนียวโดยไม่มีผลข้างเคียงทางโลหะวิทยา. การควบคุมแบบปิดวงจรสำคัญ—สแตนเลสไม่ให้ช่วงกว้างระหว่าง “ร้อนพอ” และ “ร้อนเกินไป.”
- โลหะผสมไทเทเนียม. การนำความร้อนต่ำถือเป็นความท้าทายที่สำคัญ. ความร้อนเข้มข้นที่พื้นผิว, สร้างผิวหนังที่ร้อนเหนือแกนเย็นซึ่งทำให้รูปร่างไม่สม่ำเสมอที่แม่พิมพ์. ความหนาแน่นของพลังงานที่ลดลงและคอยล์ที่ยาวขึ้นช่วยให้อุณหภูมิคงที่. อาจจำเป็นต้องปกป้องบรรยากาศเพื่อป้องกันอัลฟ่าเคส. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับพฤติกรรมการเหนี่ยวนำของไทเทเนียม, ดู การให้ความร้อนด้วยเหนี่ยวนำสำหรับโลหะผสมไทเทเนียม.
- ทองแดงและโลหะผสมทองแดง. ค่าการนำไฟฟ้าสูงทำให้ความร้อนเหล่านี้ยากที่สุด—กระแสไหลได้ง่ายและสร้างความร้อนต้านทานน้อยกว่า. ความถี่ต่ำและขดลวดแบบหลายรอบช่วยชดเชย. ทองเหลืองและทองสัมฤทธิ์, ที่มีค่าการนำไฟฟ้าต่ำกว่า, ร้อนขึ้นได้ง่ายกว่า. การวาดทองแดงบริสุทธิ์มักอาศัยการเหนี่ยวนำสำหรับการอบข้ามขั้นตอนแทนการอุ่นล่วงหน้าก่อนแม่พิมพ์.
- เหล็กความแข็งแรงสูง (คาร์บอน, อัลลอย, โบรอน). มีคุณสมบัติเป็นแม่เหล็กเหล็กที่อุณหภูมิต่ำกว่า, เกรดเหล่านี้ดูดซับพลังงานได้อย่างมีประสิทธิภาพจนกว่าจะถึงจุดคูรี. อุ่นล่วงหน้าจาก 200 ไปจนถึง 600°C ครอบคลุมเกือบทุกสถานการณ์, และวัสดุนี้ยอมรับความแตกต่างของอุณหภูมิเพียงเล็กน้อยได้ดีกว่าสแตนเลสหรือไทเทเนียม. ผลตอบแทนหลัก: ลดขนาดต่อครั้งมากขึ้นโดยมีการสึกหรอน้อยลงของแม่พิมพ์. ซูเปอร์อัลลอยด์ที่มีนิกเกิลเป็นฐานต้องระวังเรื่องการนำความร้อนต่ำเหมือนกับไทเทเนียม. ดู การทำความร้อนด้วยเหนี่ยวนำสำหรับซูเปอร์อัลลอยด์.
4. ความถี่, กำลังไฟ, และการออกแบบคอยล์
พารามิเตอร์สามอย่างกำหนดว่าการให้ความร้อนล่วงหน้าด้วยเหนี่ยวนำจะได้ผลบนสายการดึงหรือไม่. ถ้าเลือกผิดหนึ่งอย่าง แม่พิมพ์จะได้รับวัสดุที่เย็นเกินไป, ร้อนเกินไป, หรือร้อนไม่สม่ำเสมอ.
- ความถี่. ความถี่สูงทำให้ชั้นผิวบางร้อนขึ้น; ความถี่ต่ำทำให้กระแสซึมลึกลงไป. สำหรับลวดที่มีเส้นผ่านศูนย์กลาง 5 มม., ความถี่สูงช่วยเก็บความร้อนไว้เฉพาะที่. สำหรับแท่งและท่อที่มีขนาดเหนือกว่า 15 มม., ความถี่ที่ต่ำกว่าช่วยให้มั่นใจได้ว่าแกนจะมีอุณหภูมิถึงก่อนแม่พิมพ์. จุดเริ่มต้นคือความลึกอ้างอิงของวัสดุที่อุณหภูมิเป้าหมาย—ความถี่ตามมาจากการคำนวณนั้น, ไม่ใช่จากแคตตาล็อก.
- กำลังไฟ. กำลังไฟฟ้าต้องตรงกับความต้องการความร้อนของวัสดุที่เคลื่อนที่. การคำนวณเริ่มต้นด้วยมวลต่อหน่วยเวลา, ความร้อนจําเพาะ, และอุณหภูมิเป้าหมายที่เพิ่มขึ้น. ความเร็วของสายเป็นตัวคูณ: ความเร็วสองเท่า, เพิ่มพลังเป็นสองเท่า. กำลังไฟน้อยเกินไปหมายความว่าวัสดุไม่เคยมีอุณหภูมิถึงอุณหภูมิ. พลังงานที่มากเกินไปทำให้สูญเสียพลังงานและเสี่ยงต่อการทำให้พื้นผิวร้อนเกินไปก่อนที่แกนจะร้อนขึ้น.
- การออกแบบขดลวด. สำหรับสายไฟและแท่งกลม, ขดลวดทรงกระบอกหลายรอบเป็นค่าเริ่มต้น—เรียบง่ายและง่ายต่อการปรับให้ตรงกับแกนของภาพวาด. สำหรับท่อ, ช่องว่างของขดลวดต้องสามารถรองรับเส้นผ่านศูนย์กลางโดยไม่ทำให้ประสิทธิภาพการเชื่อมต่อสูญเสีย. สำหรับวัสดุแบนหรือมีรูปทรงเฉพาะ, รูปทรงของขดลวดจะตามรูปตัดขวางเพื่อรักษาช่องว่างที่สม่ำเสมอ. ความยาวของขดลวดเป็นการประนีประนอม: ขดลวดยาวให้ความร้อนสม่ำเสมอมากขึ้น แต่มีค่าใช้จ่ายมากกว่าและต้องการพลังงานมากขึ้น. ขดลวดที่สั้นกว่ามีราคาถูกกว่าแต่ต้องการควบคุมกระบวนการอย่างเข้มงวด.
5. จุดที่การดึงด้วยเหนี่ยวนำให้ผลลัพธ์
| อุตสาหกรรม | วัสดุทั่วไป | การเหนี่ยวนําแก้ปัญหาอะไร |
|---|---|---|
| การผลิตลวด | ลวดสแตนเลส, ลวดสปริง, ลวดเชื่อม | การอบลวดกลางน้อยลง, ความเร็วสายที่สูงขึ้น, การหักของลวดที่แม่พิมพ์น้อยลง |
| การดึงท่อ | ท่อสแตนเลส, ท่อทองแดง, ท่อผนังบางเกรดอวกาศ | การลดผนังอย่างสม่ําเสมอ, ลดรอยย่น, ลดการหยุดชะงักของโต๊ะดึง |
| ชิ้นส่วนยานยนต์ | ลวดความแข็งแรงสูง, เพลาความแม่นยํา, โปรไฟล์ขึ้นรูป | คุณสมบัติทางกลที่สม่ําเสมอระหว่างการผ่าน, ลดการสึกหรอของดายบนไลน์ปริมาณมาก |
| การผลิตการบินและอวกาศ | ส่วนประกอบโลหะผสมไทเทเนียม, ชิ้นส่วนโลหะผสมนิกเกิล | การควบคุมหน้าต่างกระบวนการสำหรับเกรดที่ยาก, การเก็บรักษาความสมบูรณ์ของพื้นผิว |
6. การเลือกระบบเหนี่ยวนำสำหรับสายการดึงลวดของคุณ
ไม่ใช่ว่าแหล่งจ่ายไฟเหนี่ยวนำและชุดคอยล์จะใช้ได้กับทุกแอปพลิเคชันการวาดภาพ. ปัจจัยห้าประการกำหนดว่าระบบเหมาะสมกับสายการผลิตหรือกลายเป็นปัญหาคอขวดที่มีราคาแพง.
- ประเภทวัสดุและช่วงเส้นผ่านศูนย์กลาง. คุณสมบัติทางไฟฟ้าและความร้อนของวัสดุเป็นตัวกำหนดความถี่, ความหนาแน่นพลังงาน, และรูปทรงของขดลวด. มีระบบขนาดสำหรับ 304 ลวดสแตนเลสจะต่อสู้กับทองแดง. กำหนดซองวัสดุก่อน, แล้วจึงกำหนดขนาดวัสดุที่ทำความร้อนได้ยากที่สุดในซองนั้น.
- ความเร็วของสายและปริมาณงาน. ความต้องการพลังงานจะปรับขนาดโดยตรงกับความเร็วของวัสดุที่เคลื่อนที่ผ่านขดลวด. ขนาดสำหรับความเร็วสายสูงสุด, ไม่ใช่ค่าเฉลี่ย—ระบบจะต้องส่งมอบที่ปริมาณงานสูงสุดโดยไม่มีความร้อนสูงเกินไป.
- อุณหภูมิเป้าหมายและความคลาดเคลื่อน. ยิ่งวงดนตรีที่ยอมรับได้แคบลง, ยิ่งคุณต้องการโครงสร้างพื้นฐานการควบคุมมากขึ้นเท่านั้น. การตอบสนองของไพโรมิเตอร์แบบวงปิดเป็นมาตรฐานสำหรับหน้าต่างกระบวนการที่จำกัด. สำหรับวัสดุที่ให้อภัยได้, วงจรเปิดพร้อมการตรวจสอบเป็นระยะอาจเพียงพอ.
- การบูรณาการคอยล์. คอยล์ต้องพอดีระหว่างม้วนจ่ายและไดพ์ตัวแรก. ในสายการผลิตที่มีอยู่, วัดช่องว่างก่อนระบุความยาวคอยล์. การติดตั้งต้องรองรับการสั่นสะเทือนและการขยายตัวเนื่องจากอุณหภูมิ. การเชื่อมต่อแบบเปลี่ยนเร็วช่วยลดเวลาหยุดทำงานในระหว่างการเปลี่ยนขนาด.
- การทำความเย็นและสาธารณูปโภค. แหล่งจ่ายไฟและคอยล์ต้องใช้น้ำหล่อเย็น. เครื่องทำความเย็นแบบวงจรปิดช่วยรักษาคุณภาพน้ำให้คงที่. วางแผนความสามารถในการระบายความร้อนให้ตรงกับการจัดอันดับแหล่งจ่ายไฟบวกกับพื้นที่สำรองสำหรับสภาวะแวดล้อมที่อบอุ่น. การระบายความร้อนที่ขนาดเล็กเกินไปหมายถึงการลดความร้อนทางเทอร์มอล—และวัสดุจะมาถึงไดร์เวอร์ที่อุณหภูมิต่ำกว่าที่ตั้งเป้าไว้.
คีย์ Takeaway
การเหนี่ยวนำความร้อนสำหรับงานเขียนแบบโลหะ ลดแรงเครียดไหลที่โซนการเสียรูป, ช่วยให้สายทำงาน, และคุ้มค่าตัวเองในด้านผลผลิต. จับคู่ความถี่, พลัง, และรูปแบบขดลวดกับวัสดุและความเร็วสายของคุณ. ทำสามข้อนั้นให้ถูกต้องและสิ่งอื่น ๆ จะตามมา.
Q: สามารถติดตั้งเครื่องทำความร้อนแบบเหนี่ยวนำเข้ากับสายการวาดที่มีอยู่ได้หรือไม่?
ก: ได้, หากมีช่องว่างระหว่างผลตอบแทนและแม่พิมพ์ตัวแรกสำหรับชุดคอยล์. ขดลวดทรงกระบอกแบบหมุนหลายรอบส่วนใหญ่ต้องมีเส้นทางที่ชัดเจน 300–800 มม. แหล่งจ่ายไฟสามารถนั่งแยกกันได้. เลย์เอาต์ที่แน่นหนาอาจต้องใช้คอยล์สั้นแบบกำหนดเอง, แลกกับความสม่ำเสมอในการทำความร้อนเพื่อความพอดี.
Q: การอุ่นด้วยการเหนี่ยวนำส่งผลต่อผิวสำเร็จของวัสดุที่ดึงออกมาหรือไม่?
ก: สามารถทำได้ทั้งสองทิศทาง. การอุ่นเครื่องที่ได้รับการควบคุมอย่างเหมาะสมช่วยลดการฉีกขาดของพื้นผิวโดยการปรับปรุงการไหลของวัสดุผ่านแม่พิมพ์. การร้อนเกินไปหรือการให้ความร้อนที่ไม่สม่ำเสมอจะทำให้เกิดการออกซิไดซ์หรือจุดร้อนที่ถ่ายทอดไปยังพื้นผิวที่ดึง. กุญแจสำคัญคือความสม่ำเสมอของอุณหภูมิตามความยาวและรอบเส้นรอบวงที่ทางเข้าของได. ขดลวดที่พอดีและมีช่องว่างเชื่อมต่อที่สม่ำเสมอสามารถส่งมอบสิ่งนี้ได้.
Q: วัสดุใดบ้างที่ไม่เหมาะสมสำหรับการอุ่นล่วงหน้าด้วยการเหนี่ยวนำก่อนการดึง?
ก: ทองแดงบริสุทธิ์ที่มีความนำไฟฟ้าสูงเป็นวัสดุที่ยากที่สุดในการให้ความร้อนอย่างมีประสิทธิภาพและมักใช้การอบแบบดั้งเดิมแทน. วัสดุที่มีหน้าตัดต่ำกว่า 1 มม. ดูดซับพลังงานจำกัดต่อครั้ง. วัสดุที่ต้องการหน้าต่างอุณหภูมิแคบและเวลาแช่นาน อาจเหมาะสมกับวิธีที่ใช้เตาเผามากกว่า.
ต้องการความร้อนเหนี่ยวนําสําหรับสายวาดของคุณ?
แจ้งวัสดุของคุณ, ช่วงเส้นผ่านศูนย์กลาง, และความเร็วสาย. เราจะแนะนําแหล่งจ่ายไฟและคอยล์ที่เหมาะสมกับกระบวนการของคุณ.


