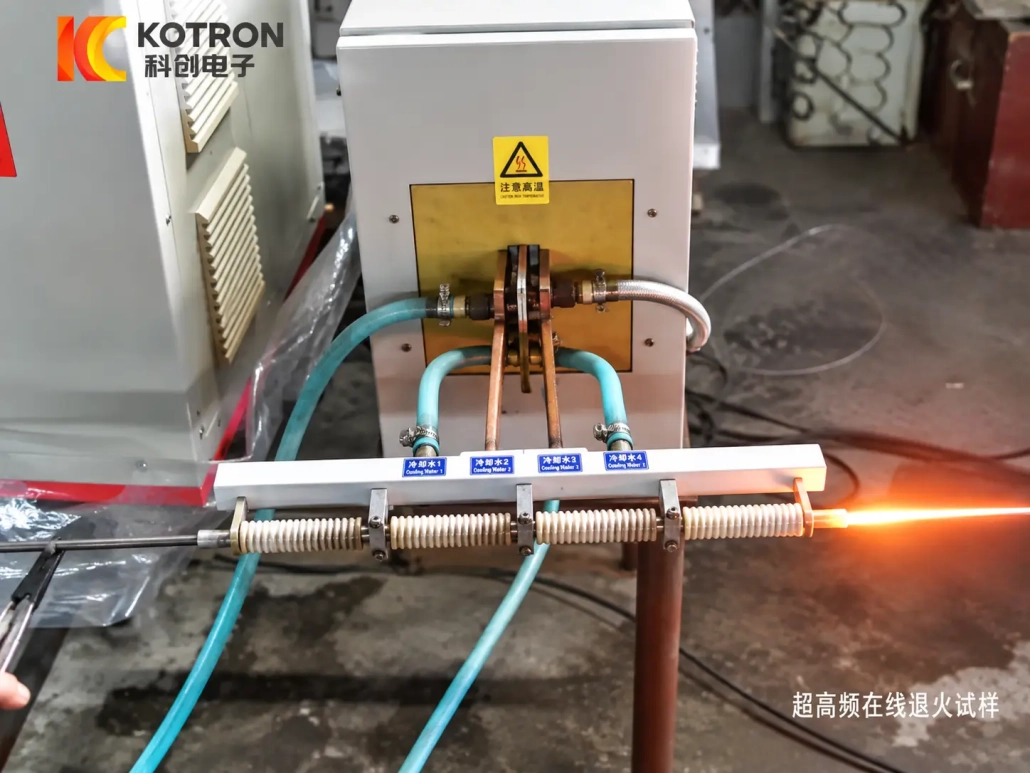
สายการหลอมเหนี่ยวนำอย่างต่อเนื่องสำหรับลวด
Ⅰ. ดูการทำงานของสายการหลอมลวด
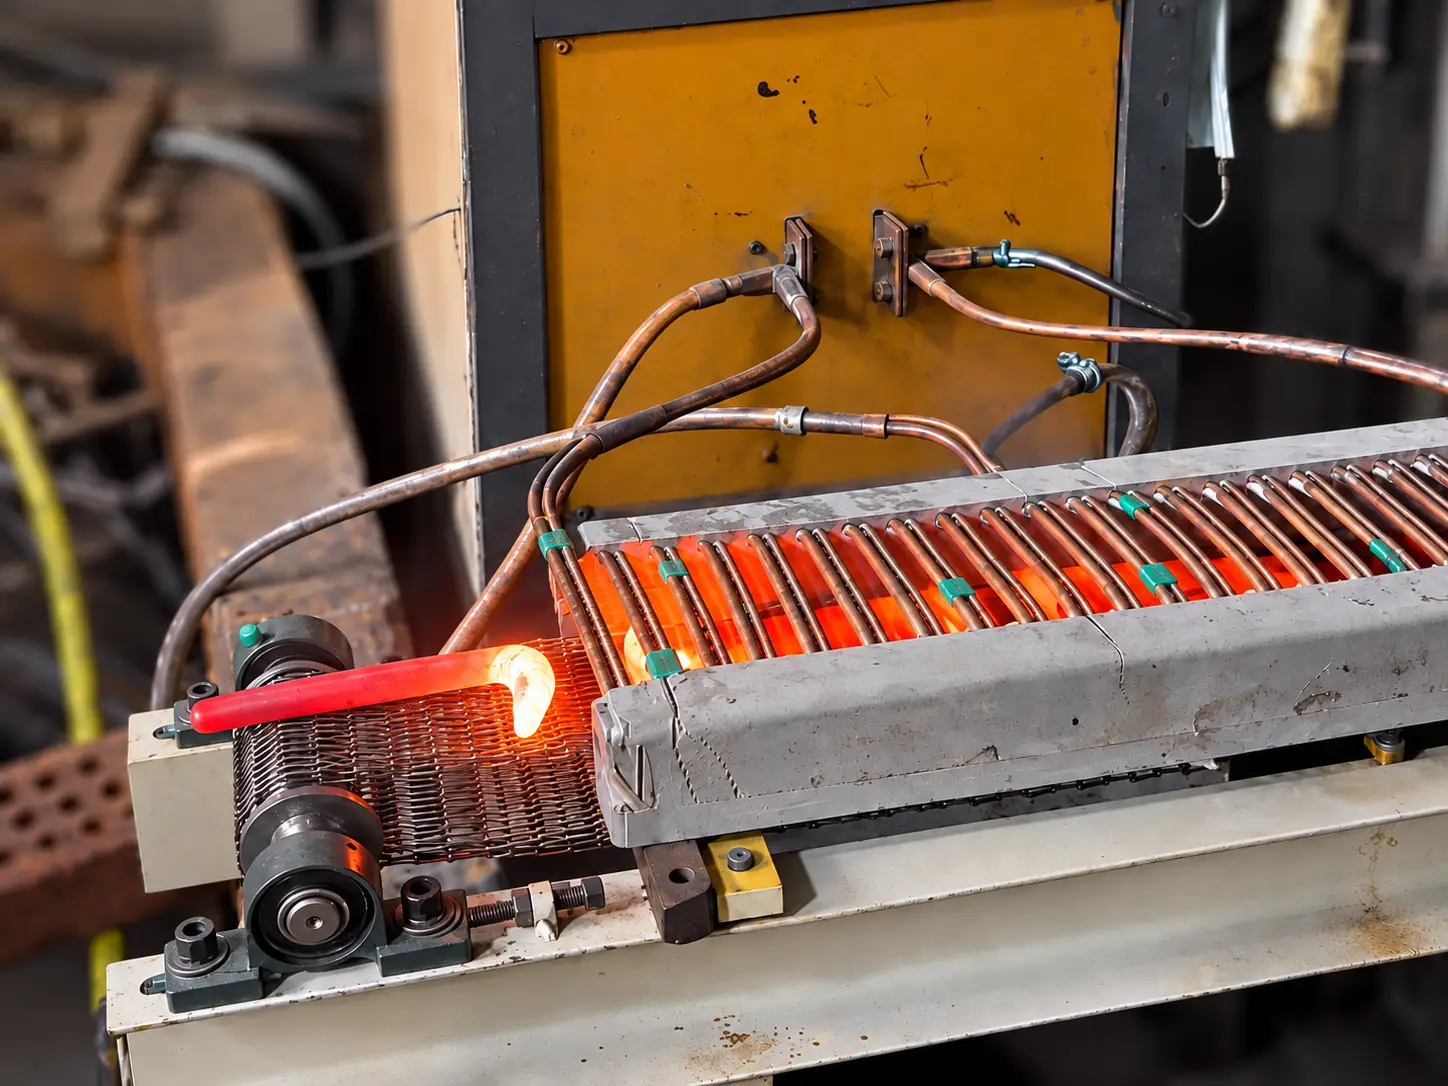
วิดีโอทั้งสองแสดงลวดที่ค่อนข้างละเอียดซึ่งเคลื่อนที่อย่างต่อเนื่องผ่านโซนทำความร้อนเหนี่ยวนำ. ลวดจะถูกให้ความร้อนขณะเคลื่อนที่ผ่านตัวเหนี่ยวนำ แทนที่จะถูกประมวลผลในรอบแบทช์ที่แยกจากกัน.
วิดีโอสาธิตรูปแบบการทำงานของ การหลอมลวดอย่างต่อเนื่อง. เกรดวัสดุที่แน่นอน, เส้นผ่านศูนย์กลางลวด, อุณหภูมิ, กำลังไฟและความเร็วของสายขึ้นอยู่กับแต่ละโปรเจ็กต์ และไม่ควรอนุมานจากวิดีโอ.
Ⅱ. การหลอมการหลอมด้วยลวดเหนี่ยวนำอย่างต่อเนื่องทำงานอย่างไร
บรรทัดทั่วไปเป็นไปตามกระบวนการง่ายๆ:
→
การให้ความร้อนด้วยเหนี่ยวนำ
→
การตรวจสอบอุณหภูมิ
→
การหลอมแบบควบคุม
→
การระบายความร้อน / การจัดการปลายน้ำ
ขณะที่ลวดเคลื่อนที่ผ่านตัวเหนี่ยวนำ, สภาพความร้อนขึ้นอยู่กับพลังงานไฟฟ้ามากกว่าเพียงอย่างเดียว. ตัวแปรหลัก ได้แก่ วัสดุลวดและเส้นผ่านศูนย์กลาง, ความเร็วสายการผลิต, ความยาวความร้อนที่มีประสิทธิภาพ, กำลังเหนี่ยวนำและอุณหภูมิที่ต้องการ.
ความเร็วของสายเป็นสิ่งสำคัญอย่างยิ่ง. การเปลี่ยนแปลงความเร็วยังเปลี่ยนเวลาที่แต่ละส่วนของเส้นลวดยังคงอยู่ในโซนทำความร้อนที่มีประสิทธิภาพด้วย. ดังนั้นการควบคุมแหล่งจ่ายไฟและกระบวนการจึงต้องตรงกับความเร็วในการทำงาน แทนที่จะทำงานเป็นเครื่องทำความร้อนแบบแยกส่วน.
นี่คือข้อแตกต่างหลักระหว่างสายการผลิตแบบต่อเนื่องและการทำความร้อนแบบสแตนด์อโลนแบบธรรมดา: กระบวนการทางความร้อนจะต้องเป็นไปตามวัสดุที่เคลื่อนที่.
Ⅲ. ควบคุมอุณหภูมิด้วยความเร็วสายต่อเนื่อง
ความเสถียรของอุณหภูมิเป็นหนึ่งในปัญหาการควบคุมหลักใน การหลอมแบบเหนี่ยวนำสำหรับลวด, โดยเฉพาะที่เส้นลวดที่มีเส้นผ่านศูนย์กลางเล็กกว่าและความเร็วในการผลิตที่สูงขึ้น.
KOTRON สามารถกำหนดค่าสายได้ด้วย บมจ.ซีเมนส์ และการวัดอุณหภูมิอินฟราเรดแบบไม่สัมผัส. ตามข้อมูลผลิตภัณฑ์ที่ให้มา, อุณหภูมิสามารถเชื่อมโยงกับตัวแปรการทำงานรวมถึงความเร็วของสาย, กระแสและแรงดันไฟฟ้า, และความแม่นยำในการควบคุมอุณหภูมิที่ระบุไว้สามารถเข้าถึงได้ 0.5% ภายใต้การกำหนดค่าที่สอดคล้องกัน.
ในทางปฏิบัติ, สภาพความร้อนได้รับอิทธิพลจากตัวแปรหลายตัวในเวลาเดียวกัน:
•ความเร็วของสายไฟ
•กำลังเหนี่ยวนำ
•ความยาวเครื่องทำความร้อน
•เส้นผ่านศูนย์กลางลวด
•วัสดุ
•อุณหภูมิเป้าหมาย
ตัวอย่างเช่น, กำลังที่เพิ่มขึ้นไม่สามารถชดเชยการเปลี่ยนแปลงทุกกระบวนการได้. ถ้าเป็นสายความเร็ว, เส้นผ่านศูนย์กลางลวดหรือการเปลี่ยนแปลงวัสดุ, สภาพความร้อนที่ต้องการอาจเปลี่ยนแปลงได้เช่นกัน.
อินฟราเรด การตอบสนองของอุณหภูมิ ช่วยให้ระบบควบคุมมีการวัดค่าอ้างอิงความร้อน. เพื่อการผลิตอย่างต่อเนื่อง, สิ่งนี้มีประโยชน์มากกว่าการพึ่งพาเฉพาะเอาท์พุตไฟฟ้าที่ตั้งไว้ล่วงหน้าเท่านั้น, เพราะกระบวนการสามารถปรับได้ตามสภาวะความร้อนที่แท้จริงของลวดที่กำลังเคลื่อนที่.
Ⅳ. กำลังเหนี่ยวนำและความสม่ำเสมอของความร้อน
สายการหลอมสามารถติดตั้งได้ แหล่งจ่ายไฟเหนี่ยวนำ IGBT และ การควบคุมแบบดิจิตอล DSP. ขึ้นอยู่กับการกำหนดค่าโครงการ, โหมดการทำงานอาจรวมถึงกระแสคงที่, การควบคุมพลังงานคงที่และเชื่อมโยงกับอุณหภูมิ.
แรงดันไฟฟ้า, กระแสไฟฟ้า, พลัง, การตรวจติดตามความถี่และพลังงานสามารถรวมเข้าด้วยกันได้เมื่อจำเป็น.
แหล่งจ่ายไฟจะถูกเลือกพร้อมกับกระบวนการ. การคัดเลือกครั้งสุดท้ายขึ้นอยู่กับปัจจัยต่างๆ เช่น:
- วัสดุลวดและเส้นผ่านศูนย์กลาง
— อุณหภูมิที่ต้องการ
- ความเร็วของเส้น
— ความยาวการทำความร้อนที่มีประสิทธิภาพ
– การออกแบบตัวเหนี่ยวนำ
— ความต้องการการผลิต
ตัวเหนี่ยวนำก็มีความสำคัญไม่แพ้กัน. รูปทรงขดลวด, ตำแหน่งสายไฟผ่านโซนทำความร้อน, ความเสถียรของความเร็วของเส้นและความเสถียรของกำลังล้วนส่งผลต่ออุณหภูมิที่ลวดเคลื่อนที่ถึง.
ด้วยเหตุนี้, ความสม่ำเสมอของการทำความร้อนไม่ได้ถูกกำหนดโดยส่วนประกอบเดียว. ตัวเหนี่ยวนำ, แหล่งจ่ายไฟ, ทางเดินของสายไฟและการตอบสนองต่ออุณหภูมิจะต้องถือเป็นกระบวนการเดียว.
Ⅴ. วัสดุลวดและการหลอม
ข้อมูล KOTRON ที่ให้มาครอบคลุมเส้นผ่านศูนย์กลางของเส้นลวดตั้งแต่ 0.5 ต่อ 20 มม., พร้อมด้วย ลวดเหล็ก และ ลวดทองแดง ท่ามกลางวัสดุที่รองรับ.
ไม่ควรใช้การกำหนดค่าอุปกรณ์เดียวกันกับสายไฟทุกเส้นโดยอัตโนมัติ. คุณสมบัติของวัสดุ, เส้นผ่านศูนย์กลาง, สภาพความร้อนและความเร็วในการผลิตที่ต้องการสามารถเปลี่ยนความต้องการพลังงานและตัวเหนี่ยวนำได้.
การใช้งานทั่วไปได้แก่ การหลอมอย่างต่อเนื่อง ในกรณีที่ลวดต้องการ การอบชุบด้วยความร้อนระหว่างหรือหลังขั้นตอนการผลิตอื่นๆ. ขึ้นอยู่กับเส้นทางการผลิต, ซึ่งอาจรวมถึงการหลอมขั้นกลางหรือหลังการประมวลผล.
อุปกรณ์นี้ยังสามารถปรับให้เข้ากับกระบวนการอบชุบด้วยความร้อนด้วยลวดอื่นๆ ได้ด้วย ซึ่งวัสดุและกระบวนการมีความเหมาะสม, แต่หน้านี้เน้นเฉพาะเรื่อง การหลอมลวดเหล็ก, การหลอมลวดทองแดง และการใช้งานอบอ่อนต่อเนื่องอื่นๆ.
Ⅵ. การกำหนดค่าสายและการเลือกอุปกรณ์
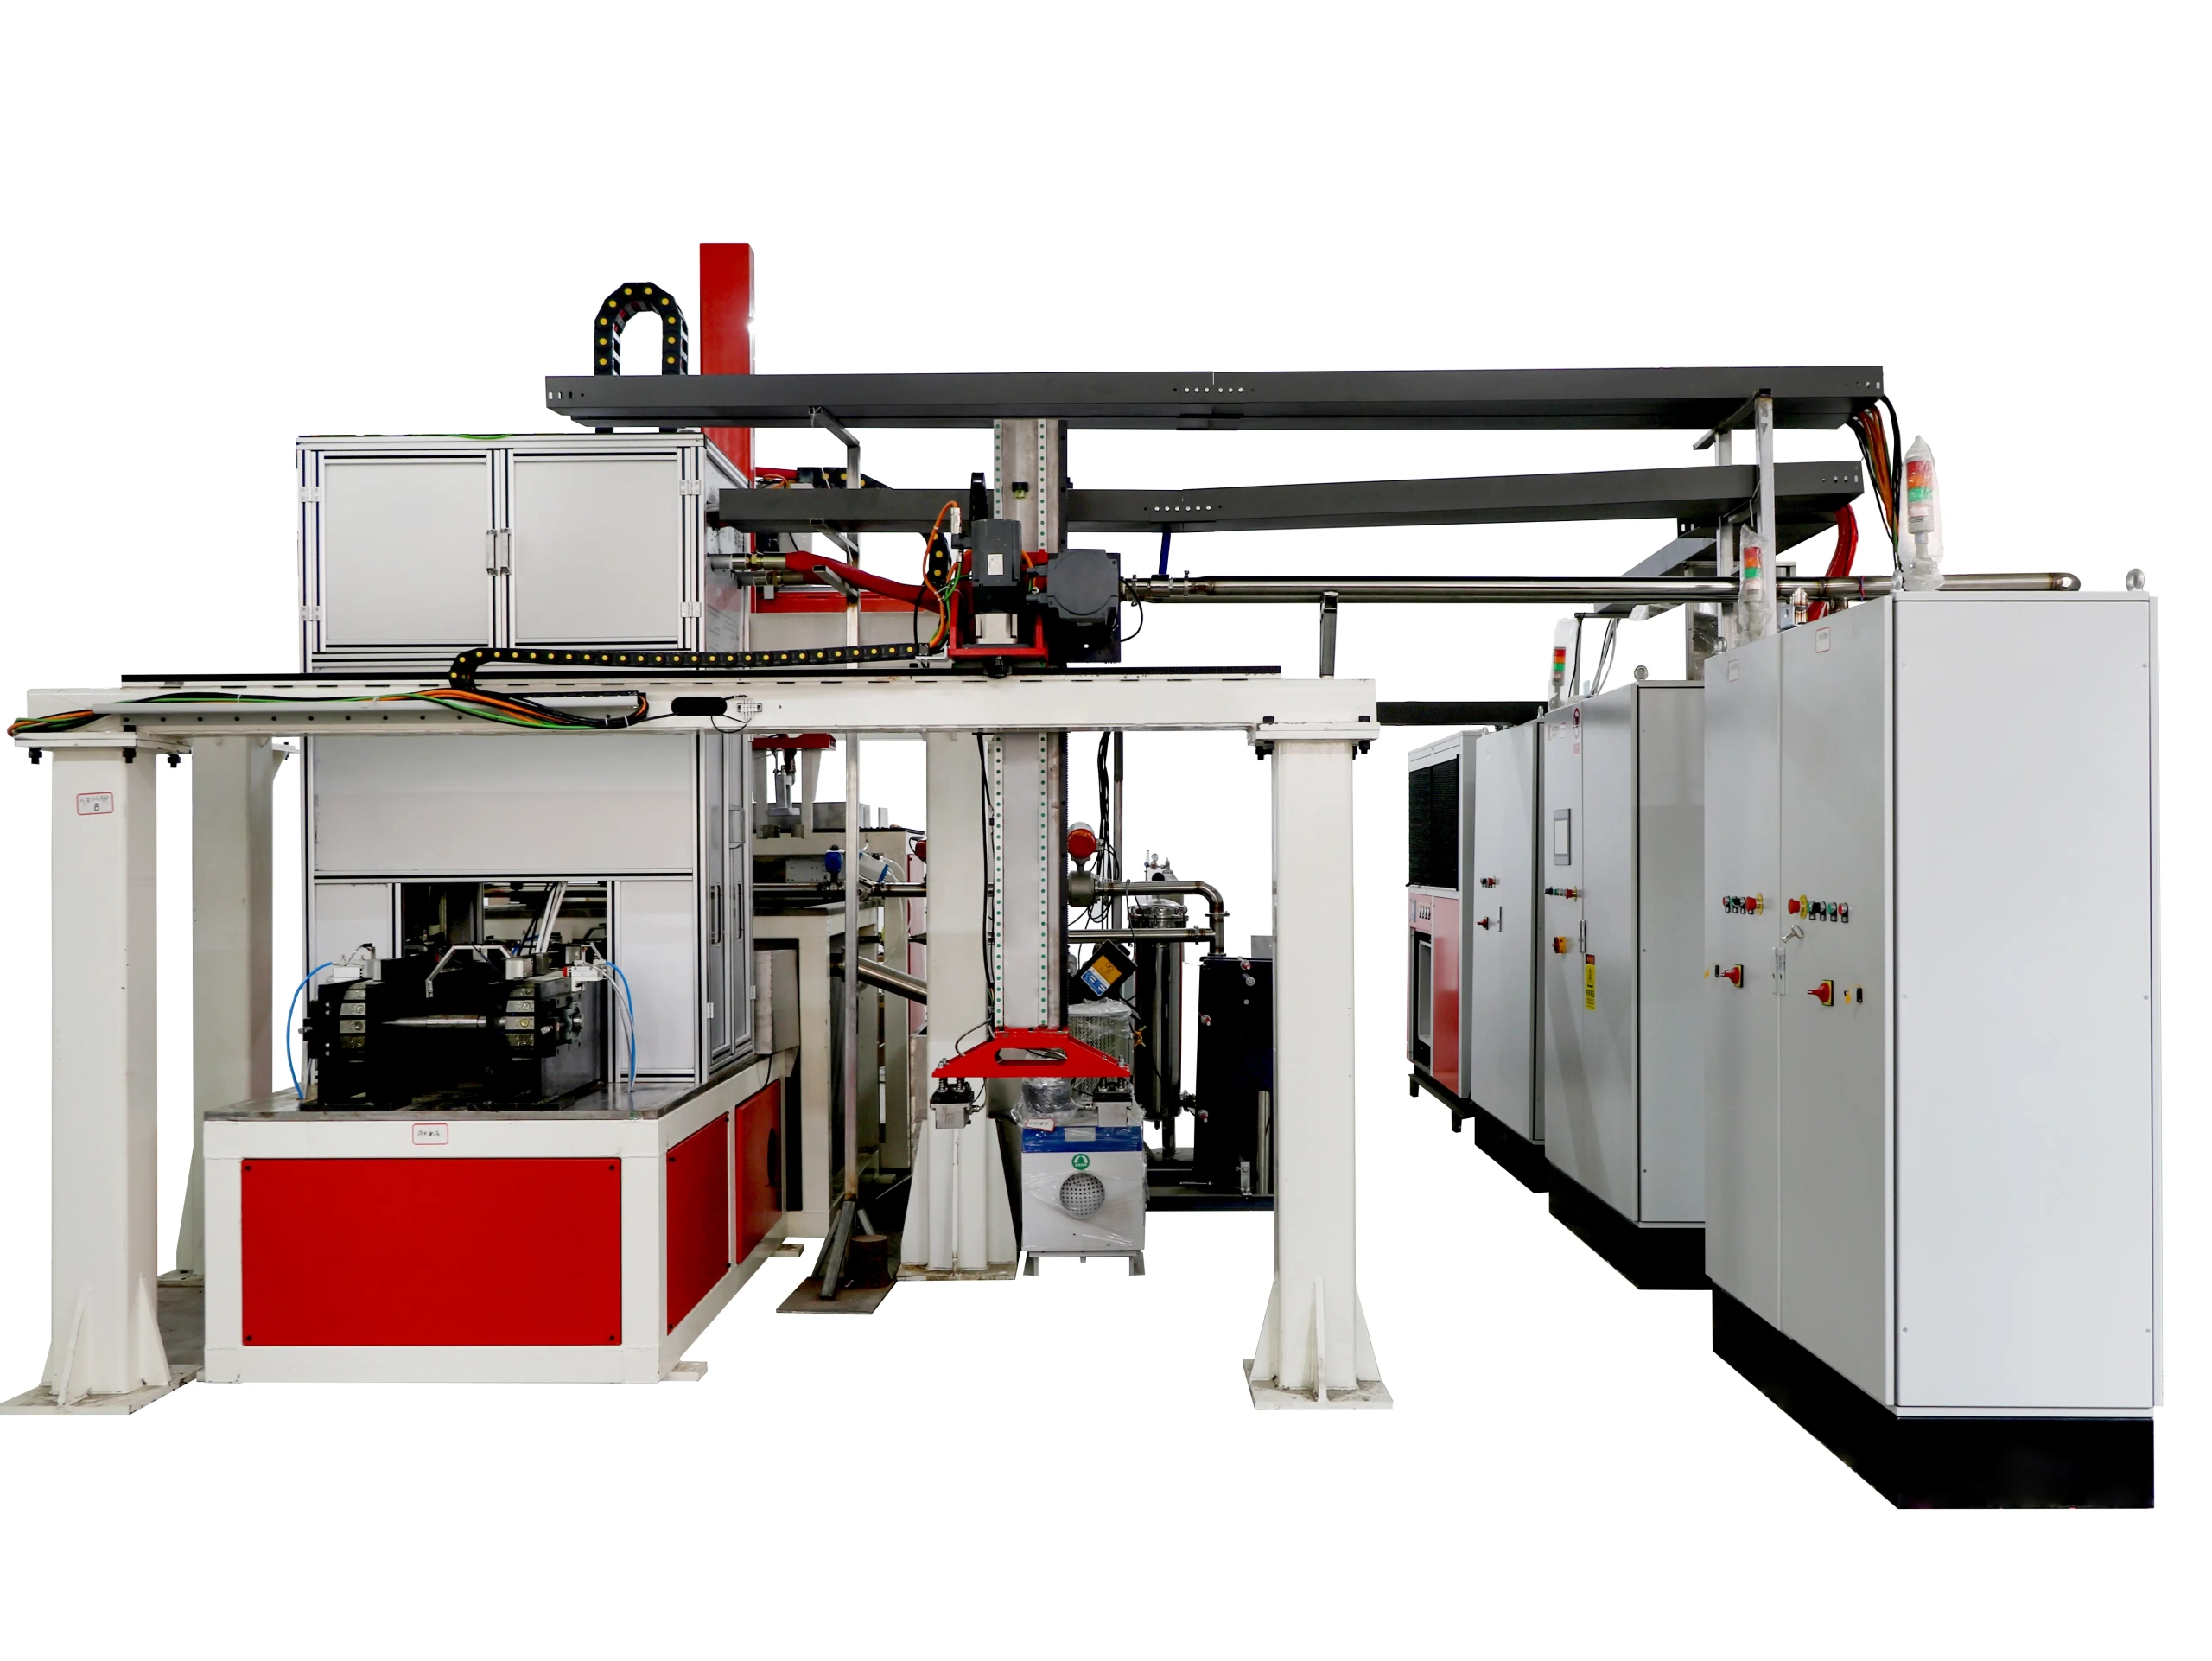
ก เส้นลวดหลอมเหนี่ยวนำ โดยปกติจะได้รับการกำหนดค่าตามข้อกำหนดการผลิตที่สมบูรณ์ แทนที่จะเลือกตามกำลังที่กำหนดเท่านั้น.
องค์ประกอบทั่วไปอาจรวมถึง:
•ส่วนป้อนลวดหรือลำเลียง
•ส่วนการทำความร้อนแบบเหนี่ยวนำ
•ขดลวดเหนี่ยวนำ
•การวัดอุณหภูมิอินฟราเรดแบบไม่สัมผัส
•แหล่งจ่ายไฟเหนี่ยวนำ
•การควบคุม PLC ของซีเมนส์
•การระบายความร้อนหรือการจัดการดาวน์สตรีม
•กระบวนการเสริมและการตรวจสอบพลังงาน
| รายการ | การกำหนดค่าที่มีอยู่ |
|---|---|
| เส้นผ่านศูนย์กลางลวด | 0.5–20 มม |
| วัสดุ | ลวดเหล็ก, ลวดทองแดง |
| วิธีให้ความร้อน | การให้ความร้อนด้วยเหนี่ยวนำ |
| โหมดการผลิต | ต่อเนื่อง |
| การวัดอุณหภูมิ | อินฟราเรดแบบไม่สัมผัส |
| การควบคุมหลัก | บมจ.ซีเมนส์ |
| การควบคุมอุณหภูมิ | วงปิด |
| ความแม่นยำในการควบคุมอุณหภูมิ | ถึง 0.5% ตามข้อมูลผลิตภัณฑ์ที่ให้มา |
| การสื่อสาร | อาร์เอส485 / RS422 / MODBUS |
| การตรวจสอบกระบวนการ | ไม่จำเป็น, ตามการกำหนดค่าของระบบ |
ข้อมูลผลิตภัณฑ์ที่ให้มายังระบุด้วยว่าสามารถกำหนดค่าสายการผลิตได้ 24-การทำงานต่อเนื่องชั่วโมง.
สำหรับการใช้งานที่ต้องการการตรวจสอบการผลิต, ระบบควบคุมสามารถรวมแรงดันไฟฟ้าได้, กระแสไฟฟ้า, พลัง, ข้อมูลความถี่และพลังงาน. บันทึกกระบวนการและการตรวจสอบย้อนกลับการผลิตสามารถกำหนดค่าได้เมื่อจำเป็น.
อาร์เอส485, การสื่อสาร RS422 และ MODBUS สามารถใช้งานร่วมกับสถาปัตยกรรมการควบคุมที่เกี่ยวข้องได้.
ไม่ควรเลือกกำลังไฟฟ้าจากเส้นผ่านศูนย์กลางลวดเพียงอย่างเดียว. สายไฟสองเส้นที่มีเส้นผ่านศูนย์กลางเท่ากันอาจต้องมีการกำหนดค่าที่แตกต่างกันเนื่องจากวัสดุที่แตกต่างกัน, ความเร็วสายการผลิต, อุณหภูมิเป้าหมายหรือระยะเวลาการทำความร้อนที่มีประสิทธิภาพ.
Ⅶ. ส่งข้อมูลจำเพาะสายไฟของคุณมาให้เรา
สำหรับการประเมินเบื้องต้น, ข้อมูลพื้นฐานคือ:
— วัสดุลวด
- เส้นผ่านศูนย์กลางลวด
— กระบวนการอบอ่อนหรืออุณหภูมิเป้าหมายที่ต้องการ, ถ้ารู้
— อัตราการผลิตหรือความเร็วของสายการผลิตที่ต้องการ, ถ้ามี
หากยังไม่มีข้อมูลกระบวนการโดยละเอียด, สามารถหารือเงื่อนไขที่เหลือได้ในระหว่างการประเมินทางเทคนิค.
KOTRON จึงสามารถกำหนดแหล่งจ่ายไฟเหนี่ยวนำที่เหมาะสมได้, การกำหนดค่าตัวเหนี่ยวนำและการควบคุมสำหรับความต้องการ การหลอมลวดอย่างต่อเนื่อง กระบวนการ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เส้นผ่านศูนย์กลางของเส้นลวดใดที่สามารถกระบวนการหลอมแบบเหนี่ยวนำนี้ได้?
ข้อมูล KOTRON ที่ให้มาครอบคลุมเส้นผ่านศูนย์กลางของเส้นลวดตั้งแต่ 0.5 ต่อ 20 มม., โดยมีลวดเหล็กและลวดทองแดงเป็นวัสดุรองรับ.
ฉันสามารถคาดหวังความแม่นยำในการควบคุมอุณหภูมิได้มากเพียงใด?
ด้วยการควบคุม PLC ของ Siemens และการตอบสนองอินฟราเรดแบบไม่สัมผัส, ความแม่นยำที่ระบุไว้สามารถเข้าถึงได้ 0.5% ภายใต้การกำหนดค่าที่สอดคล้องกัน. ค่าสุดท้ายขึ้นอยู่กับวัสดุลวด, เส้นผ่านศูนย์กลาง, ความเร็วของเส้นและอุณหภูมิเป้าหมาย.
สามารถเดินสายได้ต่อเนื่อง?
ได้. ข้อมูลผลิตภัณฑ์ที่ให้มาระบุว่าสามารถกำหนดค่าสายการผลิตสำหรับการทำงานต่อเนื่องตลอด 24 ชั่วโมง.
กำลังไฟฟ้าเหนี่ยวนำถูกเลือกอย่างไร?
ไม่ใช่จากเส้นผ่านศูนย์กลางลวดเพียงอย่างเดียว. กำลังถูกเลือกพร้อมกับกระบวนการ: วัสดุลวดและเส้นผ่านศูนย์กลาง, อุณหภูมิที่ต้องการ, ความเร็วสายการผลิต, ความยาวในการทำความร้อนที่มีประสิทธิภาพและการออกแบบตัวเหนี่ยวนำล้วนมีความสำคัญ. สายไฟสองเส้นที่มีเส้นผ่านศูนย์กลางเดียวกันอาจต้องมีการกำหนดค่าที่แตกต่างกัน.
ฉันต้องมีข้อมูลอะไรบ้างสำหรับข้อเสนอทางเทคนิค?
วัสดุลวด, เส้นผ่านศูนย์กลางลวด, กระบวนการหลอมหรืออุณหภูมิเป้าหมายที่ต้องการ (ถ้ารู้), และอัตราการผลิตหรือความเร็วของสายการผลิต (ถ้ามี). KOTRON จะกำหนดแหล่งจ่ายไฟที่เหมาะสม, การกำหนดค่าตัวเหนี่ยวนำและการควบคุม.
พร้อมที่จะกำหนดค่าสายการหลอมลวดแบบต่อเนื่องของคุณ?
ส่งวัสดุลวดของคุณ, เส้นผ่านศูนย์กลางและกระบวนการหลอมเป้าหมาย. KOTRON จะกำหนดแหล่งจ่ายไฟเหนี่ยวนำที่เหมาะสม, การกำหนดค่าตัวเหนี่ยวนำและการควบคุม.