
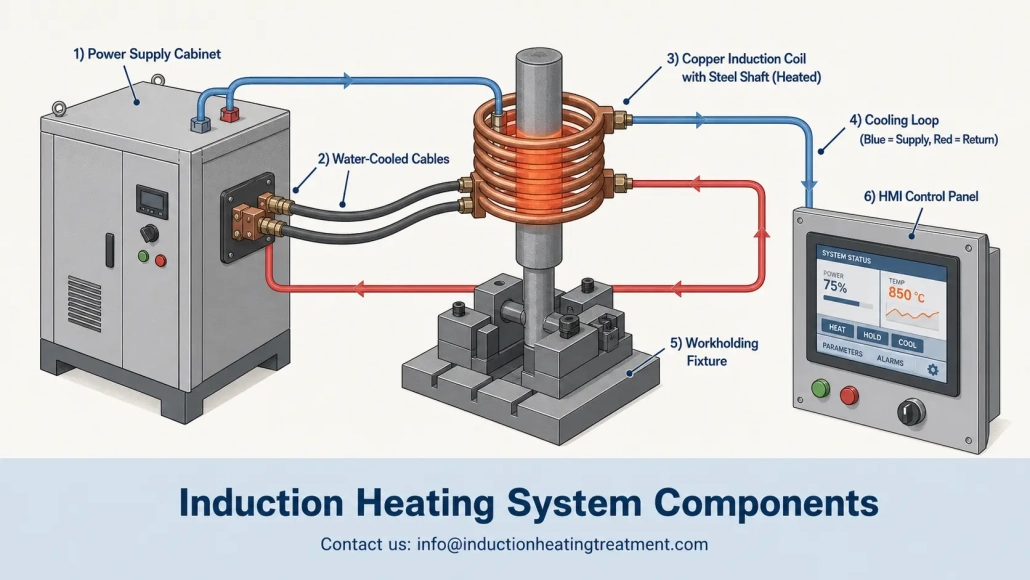
Компоненты системы индукционного нагрева: Практическое объяснение для первых покупателей
Покупка вашей первой системы индукционного нагрева означает, что вы ознакомитесь с подробным предложением, полным компонентов системы индукционного нагрева чьи характеристики вы, возможно, никогда раньше не определяли — источник питания, катушки, охлаждающий пакет, крепежное приспособление, контрольные системы, и датчики. Каждый элемент влияет на следующий. Если вы упускаете из виду детали одного компонента, вы можете получить систему, которая работает, но никогда по-настоящему не работает должным образом.
Это руководство было написано для инженеров и отделов закупок, которым необходимо понимать, что делает каждый компонент системы индукционного нагрева., какие характеристики имеют значение, и где покупатели, покупающие впервые, часто допускают ошибки. Это не каталог. Скорее, это практическое разъяснение шести компонентов, которые определяют, обеспечивает ли ваше оборудование для индукционного нагрева повторяемые результаты или становится дорогим уроком.
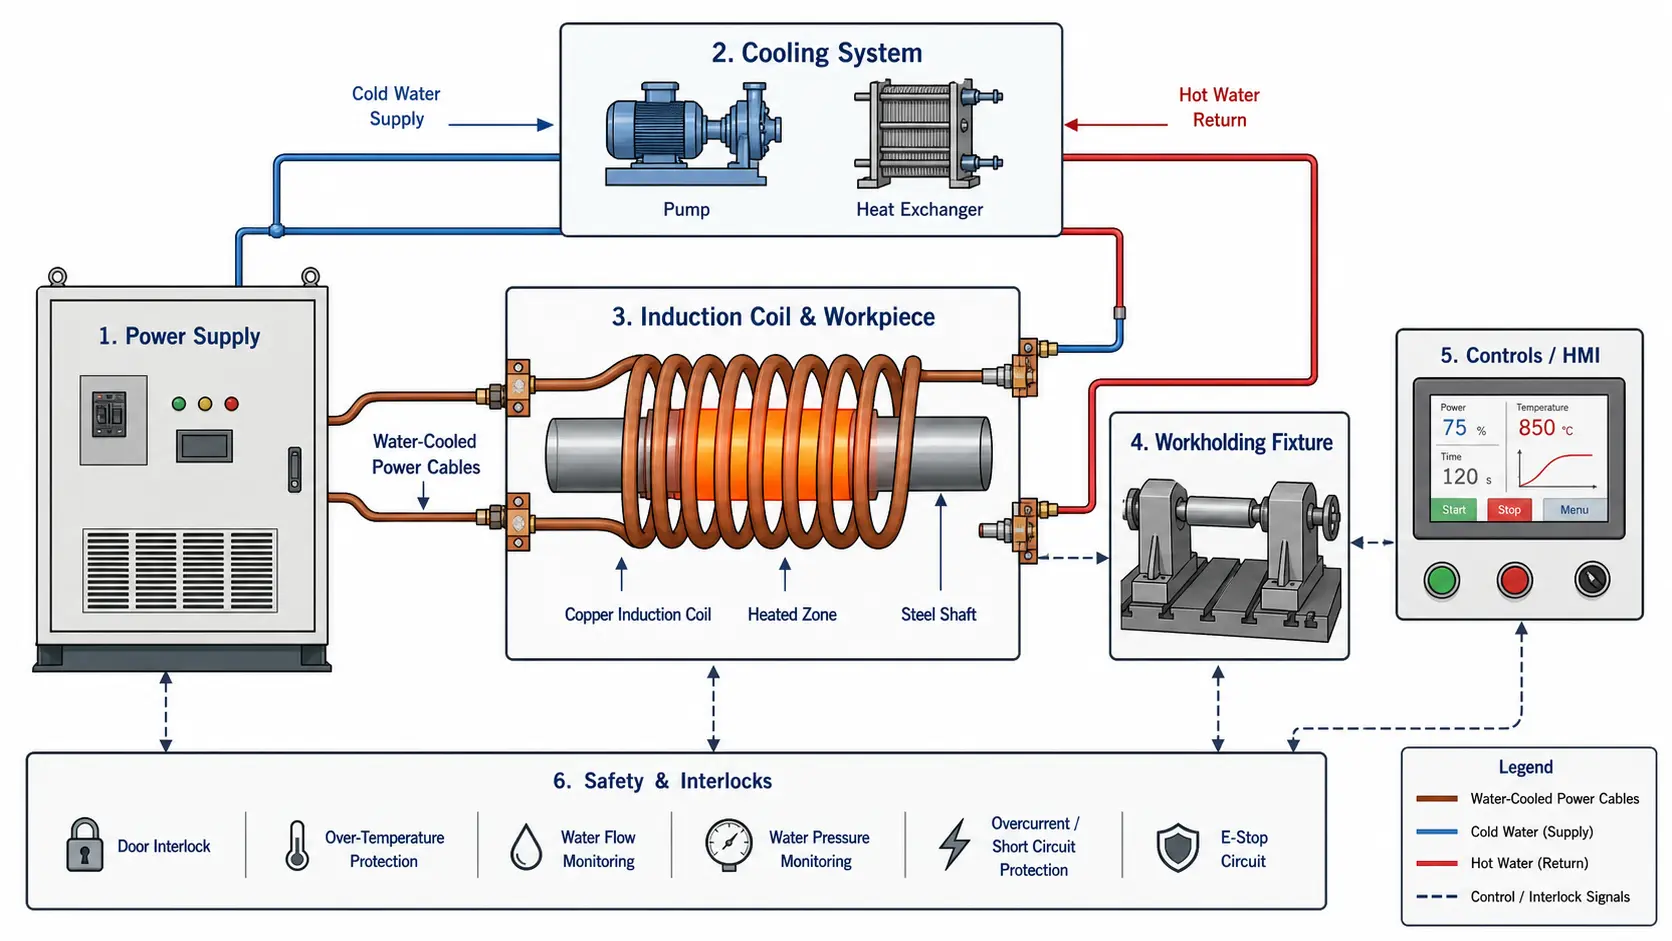
Начните здесь: Шесть вопросов, на которые следует ответить в первую очередь
1. Что именно вы нагреваете? Материал и марка имеют решающее значение — сталь реагирует на индукцию иначе, чем алюминий или латунь. Если вы ошибетесь, ваш выбор частоты будет изначально неподходящим.
2. Какая область нуждается в нагреве? Небольшой пайочный шов, посадочное место подшипника, или весь поперечный срез металлического прута — каждый случай требует разной конструкции катушки и разного уровня мощности.
3. До какой температуры, и как быстро? 200°C для усадки требует совершенно другой системы, чем 950°C для закалки. Температура и скорость нагрева определяют всё, что идет дальше.
4. Сколько деталей в час? Пять деталей в день против двух деталей в минуту — рабочий цикл меняется, а вместе с ним и прокачка системы охлаждения и блока питания.
5. Кто будет управлять системой? Оператору, использующему ножную педаль, требуется другое приспособление для удержания рабочего места., настройка управления, и дизайн безопасности, чем робот на автоматизированной линии.
6. Что произойдет, если температура отклонится на 5%? Если ответ «лом,” вам необходимо замкнутое управление и сбор данных. Если это «не серьезная проблема,» может быть достаточно проверенного рецепта «время-сила».
| Компонент | Типичный диапазон | Индикатор риска | Последствие |
|---|---|---|---|
| Источник питания | 5–300 кВт, 1–400 кГц в зависимости от размера заготовки и процесса | Поставщик предлагает мощность в кВт, не запрашивая чертеж заготовки или время цикла | Неподходящая частота = медленный нагрев или неправильный температурный профиль; недостаточная мощность = операторы эксплуатируют систему выше её номинальных значений |
| Индукционная катушка | Разработано для каждой детали; зазор муфты обычно 1–5 мм; медная труба или обработанная механическим способом | «Мы используем только одну стандартную катушку» для производственного процесса | Неравномерный нагрев, низкая эффективность, выгорание катушки в течение нескольких дней после запуска |
| Система охлаждения | Система с замкнутым циклом, 20–50% резерв выше тепловой номинальной нагрузки, указанной в кВт; проводимость <10 мкСм/см | Разработано для средней работы вместо пиковой нагрузки; использование необработанной заводской воды | Случайные простои в жаркие дни, минеральные отложения в каналах катушки, повреждение блока питания |
| Крепление заготовки и движение | От ручной зажимной конструкции к сервоуправлению; негорючие материалы в пределах 3× диаметра катушки | Размещение металлических элементов оснастки рядом с катушкой; непроверка повторяемости позиционирования | Неконтролируемый нагрев оснастки, различия между заготовками, которые не могут быть исправлены никакой настройкой мощности |
| Управление и датчики | ПЛК + Панель оператора с хранением рецептов; пирометр или тепловизионная камера; сбор данных для критических заготовок | Отсутствие хранения рецептов; «оператор знает настройки»; отсутствие возможности проверки температуры | качество зависит от оператора, непроверенный процесс, сбой во время аудита или квалификации клиента |
| Безопасность и интеграция | Поток + температурные блокировки на каждом охлаждаемом контуре; компоненты от одной инженерной команды | Компоненты от более чем 3 поставщиков без системного интегратора; отсутствие блокировки охлаждения | Задержки во время пуско-наладки, взаимные обвинения при гарантийных вопросах, повреждение системы из-за невыявленной потери охлаждения |
1. Источник питания: сердце системы
Блок питания преобразует входное сетевое напряжение — обычно 380–480 В, трехфазный в промышленных условиях — в высокочастотный переменный ток, возбуждающий индукционную катушку. В большинстве систем индукционного нагрева, это самый дорогой отдельный компонент, а также он определяет предел производительности всего последующего.
Когда инженеры просматривают паспорт источника питания, первые два значения, которые они ищут, — это выходная мощность в киловаттах и частота в килогерцах.. Оба важны. Но они не показывают полную картину — и полагаться только на эти два числа — одна из самых распространённых ошибок в спецификациях, которые делают покупатели впервые.
Ключевые характеристики, которые следует проверить перед покупкой:
— Номинальная выходная мощность (кВт) и применяется ли она к непрерывной или прерывистой работе
— Рабочая частота или диапазон частот (кГц) — фиксированная или регулируемая
— Коэффициент нагрузки при вашей производственной скорости, не только значение на табличке
— Входное напряжение, количество фаз, и требуемый ток подключения
— Возможность согласования нагрузки — насколько эффективно он обрабатывает изменения импеданса катушки и заготовки.
— Тип регулирования мощности — по напряжению, фазовый угол, или цифровое управление DSP
— Требования к охлаждению (расход воды и диапазон температур на входе)
— Интерфейс связи — дискретный ввод/вывод, полевая шина, или Ethernet для заводской интеграции
— Диагностика неисправностей и доступность обслуживания — может ли ваша команда технического обслуживания получить доступ к необходимым компонентам?
Выбор мощности не означает просто покупку максимальной мощности, которую позволяет ваш бюджет.. Слишком мощный блок питания увеличивает стоимость, занимает площадь на полу, и может испытывать трудности с обеспечением стабильной низкой мощности для чувствительных процессов. Недостаточно мощный источник питания, с другой стороны, приводит к длительным циклам, побуждает операторов эксплуатировать систему за пределами ее номинальных значений, и дает непоследовательные результаты — особенно при работе с крупными заготовками или на высокопроизводительных линиях. Для более глубокого понимания подбора мощности под ваш процесс, читайте Выбор мощности для индукционного нагрева.
Почему частота важна для вашей заготовки
Частота определяет, насколько глубоко индуцированный ток проникает в заготовку, другими словами., эталонная глубина, на которой вокруг 87% тепла выделяется. Низкие частоты (1–10 кГц) обеспечить более глубокое проникновение тока, что полезно для сквозного нагрева больших стержней, металлические блоки, или толстостенные трубы. Более высокие частоты (100–400 кГц), в отличие от этого, концентрировать тепло вблизи поверхности — необходимо для поверхностной цементации, пайка мелких соединений, или нагрев тонких сечений без перегрева сердечника.
Система с неправильной частотой все еще может нагревать деталь. Однако, это происходит медленно, с низкой эффективностью, или с неправильной схемой нагрева — и операторы тратят свои смены, компенсируя решение, которое уже было принято на этапе заказа. Узнайте больше в нашем руководстве по выбору частоты для индукционного нагрева.
2. Индукционная катушка: Где создается точность
Индукционная катушка — это компонент, в котором электромагнитная энергия преобразуется в тепло в вашей заготовке. Хорошо спроектированная катушка обеспечивает правильный тепловой режим с нужной эффективностью, цикл за циклом. Плохо спроектированная катушка тратит энергию впустую, создаёт неравномерный нагрев, и выходит из строя преждевременно — иногда всего через несколько дней после ввода в эксплуатацию.
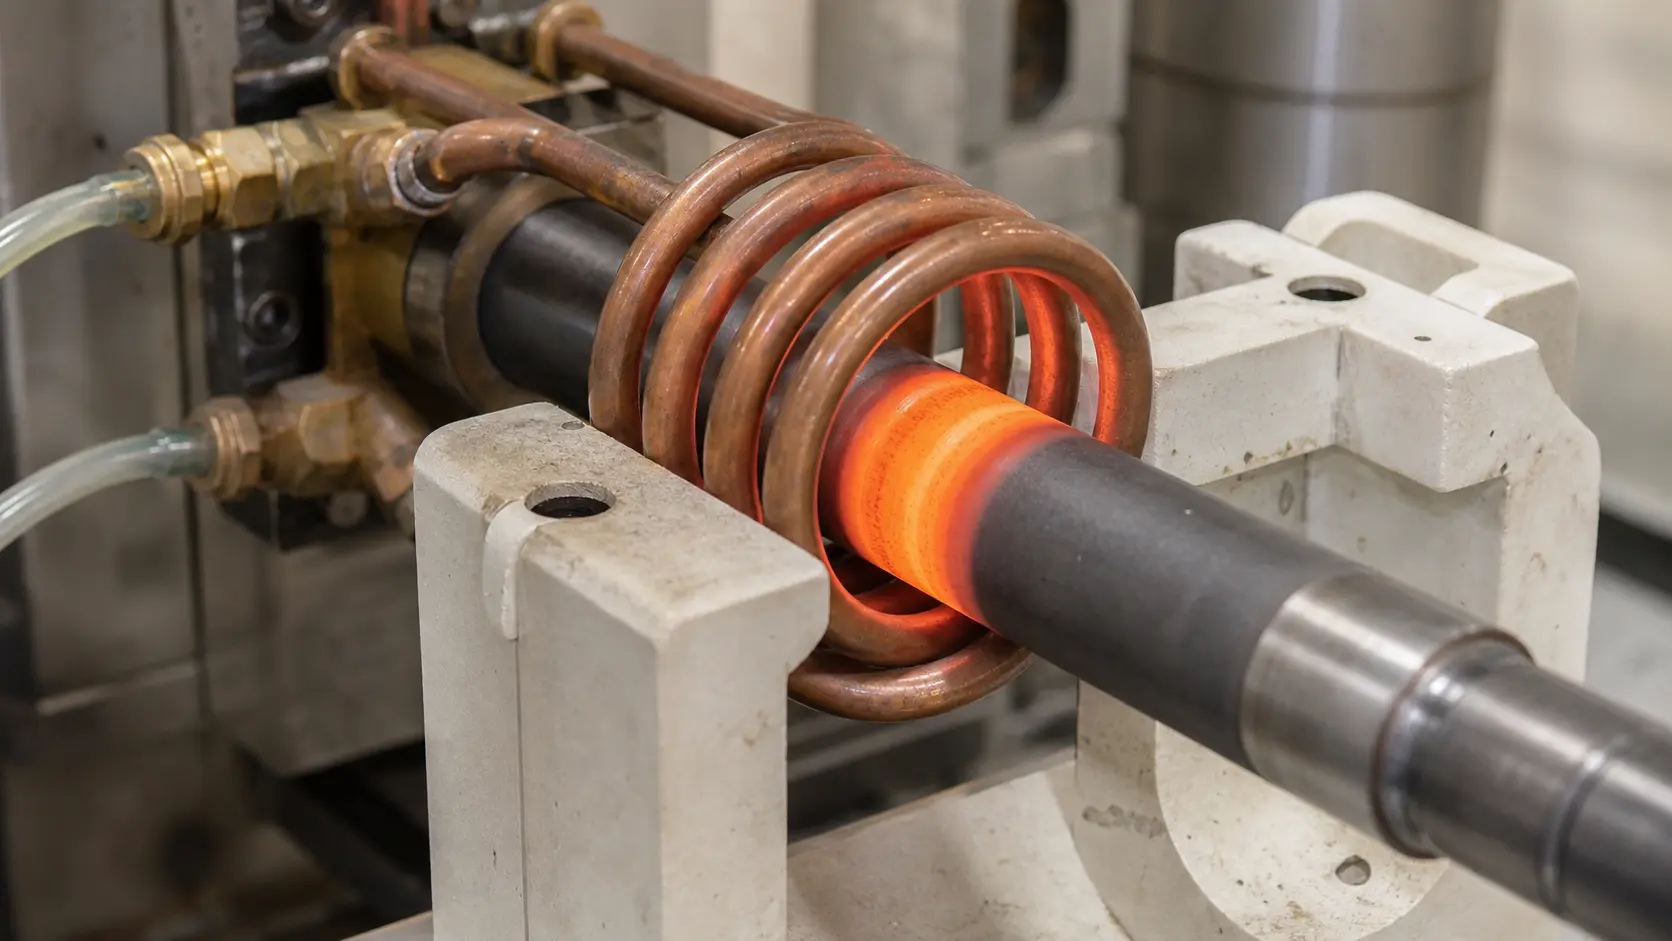
Большинство промышленных катушек изготавливаются из медных трубок или обработанных медных проводников — и являются полыми, чтобы через них могла проходить охлаждающая вода. Катушка служит одновременно электрическим проводником и теплообменником. Она работает на границе высоких токов, высоких температур, и механическое напряжение от погрузки и разгрузки деталей. Когда производительность системы индукционного нагрева не оправдывает ожиданий, катушка обычно является первой точкой проверки.
Распространенные типы катушек для производственных сред:
— Одновитковые катушки — простейшая конструкция, используется для локального обогрева небольших помещений
— Многовитковые спиральные катушки — распространенная базовая конструкция для круглых прутков., вали, и трубки
— Блинные змеевики — плоские спирали, используемые для нагрева торцов., заканчивается, или плоские поверхности
— Канальные катушки — профильный канал для непрерывного нагрева проволоки или полос.
— Шпильки-катушки — П-образные, для обогрева между двумя ногами, часто используется при пайке
— Внутренний диаметр катушек (ID) — для обогрева внутренних отверстий или полостей
— Индукторы сканирующей закалки — узкие одновитковые со встроенным охлаждением для прогрессивной закалки
— Змеевики нестандартной формы — разработаны с учетом геометрии конкретной детали для обеспечения равномерного нагрева.
— Катушки для пайки с концентраторами потока — фокусируют магнитное поле на определенной области соединения.
Катушка не является стандартным готовым изделием. В любом процессе, который выходит за рамки простого нагрева конца прута или случайного лабораторного использования, Кастомная катушка часто окупается в течение нескольких недель за счет более быстрых циклов, меньше брака, и более долгий срок службы катушки. Рассматривайте катушку как часть процесса — а не как аксессуар, который вы заказываете из каталога после того, как блок питания уже прибыл.
Расстояние сцепления: зазор, который определяет эффективность
Расстояние между катушкой и заготовкой, известное как расстояние связи, напрямую влияет на эффективность передачи энергии от катушки к детали.. Больший зазор означает, что большее количество силовых линий магнитного поля не проходит через заготовку и больше энергии возвращается в источник питания в виде реактивной мощности.. Меньший зазор улучшает сцепление, но оставляет меньше места для допусков на размеры детали., тепловое расширение, и механический зазор.
В производстве, приспособление должно удерживать деталь на постоянном расстоянии соединения в каждом цикле.. А 1 Отклонение позиции детали на миллиметр может привести к заметной разнице в рисунке нагрева, особенно на высоких частотах или в приложениях с локализованным нагревом. Если операторы вручную размещают детали в катушке на глаз, следует ожидать вариаций — независимо от качества источника питания.
3. Охлаждение: Компонент, размер которого большинство покупателей недооценивает
Каждый компонент в системе индукционного нагрева который несёт ток, генерирует тепло — источник питания, выходной трансформатор, шины, и особенно катушка. без достаточного охлаждения, блок отключается из-за защитных функций, работает на сниженной мощности, или выходит из строя. система охлаждения не поддерживает аксессуары. это важная деталь, которая несёт нагрузку на процесс, и компонент, размеры которого впервые покупают часто неправильно оценивают.
большинство промышленных систем используют замкнутое водяное охлаждение. Насос циркулирует обработанную воду через блок питания и катушку, а затем через теплообменник или охладитель для удаления поглощенного тепла. Потребность в охлаждении увеличивается с уровнем мощности, рабочего цикла, температура производственной среды, и конструкция катушки — плотно связанная катушка, работающая при высоком токе и 100% цикле нагрузки, требует значительно больше охлаждения, чем катушка с большим расстоянием между витками, работающая короткими партиями.
Что включает полный контур охлаждения:
— Размер насоса соответствует требуемому расходу и падению давления в системе.
— Теплообменник (воздух-вода или вода-вода) или механический охладитель
— Резервуар достаточной емкости в качестве теплового буфера
— Датчики расхода и манометры на каждом охлаждаемом контуре
— Датчики температуры на входе и выходе ответственных компонентов
— Фильтры или сетчатые фильтры для улавливания загрязнений до того, как они достигнут узких каналов змеевика.
— Контроль проводимости — контролирует качество воды и запускает действия по техническому обслуживанию.
— Шланги, коллекторы, и быстрые соединения, рассчитанные на давление и температуру
Качество воды — это не второстепенный вопрос. Неочищенная заводская вода содержит растворённые минералы, которые осаждаются на горячих медных поверхностях, вызывают коррозию каналов, засоряют узкие каналы змеевика, и со временем уменьшают поток.
Замкнутый контур с очищенной водой — деинизированной или дистиллированной, с проводимостью ниже 10 мкСм/см — первоначально стоит дороже, но предотвращает большинство отказов, связанных с охлаждением. Для полного объяснения, см. наше руководство по водяные системы охлаждения для индукционного нагрева. Для маломощных процессов или мобильных приложений, системы с воздушным охлаждением полностью устранить водяной контур, хотя и ценой максимальной мощности и непрерывной работы.
Блокировки охлаждения — это недорогая защита
Датчики потока и температуры на каждом контуре охлаждения защищают ваше оборудование от повреждений. Если поток воды падает или температура на выходе превышает безопасное значение, система должна вызвать сигнал тревоги или отключиться до того, как произойдет повреждение. Эти блокировки не являются необязательными — особенно в автоматизированных ячейках, где оператор не контролирует термометр. А $200 переключатель потока может предотвратить $15,000 ремонт источника питания.
4. крепеж детали & движение: Почему идентичные детали нагреваются по-разному
Если заготовка не находится в одном и том же положении относительно катушки в каждом цикле, результат нагрева будет разным — даже если источник питания, катушки, и охлаждение идеальны. Крепеж детали превращает процесс индукционного нагрева из 'мастерства оператора' в 'повторяемость, доступную машине'. Это разница между деталями, которые проходят проверку, и деталями, которые возвращаются на доработку.
Соответствующий метод закрепления детали зависит от геометрии детали, время цикла, метод загрузки, и от того, насколько точными должны быть процессные допуски. Простое ручное местоположение может быть вполне достаточным для низкосерийной пайки. На высокопроизводительной линии закалки, производящей ответственные компоненты, однако, может потребоваться сервоуправляемое поворотное приспособление с обнаружением наличия детали.
Обычные методы закрепления и обработки деталей:
— Ручные приспособления — оператор размещает заготовку; самое простое и экономичное решение
— Пневматические крепления — постоянная сила зажима и быстрое освобождение.
— Поворотные столы — мультистанции для параллельной загрузки-нагрева-выгрузки
— Индексационные машины — транспортировка в фиксированной последовательности между станциями.
— Салазки с сервоприводом — программируемое положение, скорость, и время задержки для процессов сканирования
— Линейные системы транспортировки — передающая балка или лента для поточного производственного процесса.
— Системы захвата и размещения — для мелких деталей на высоких скоростях
— Загрузка роботом — гибкое позиционирование для сложной геометрии или смешанного номера детали.
Выбор материала для прибора важнее, чем кажется
Любой проводящий материал рядом с индукционной катушкой может поглощать энергию, перегреваться, искажать магнитное поле, или снижать эффективность. Светильники рядом с катушкой обычно изготавливаются из керамики, композитов, армированных стекловолокном, аустенитовой нержавеющей стали (низкая магнитная проницаемость при температуре), или водяное охлаждение меди. неправильный выбор материала может превратить светильник в непреднамеренный вторичный нагревательный элемент — отнимая энергию от заготовки и создавая риск безопасности.
Движение как переменная процесса, не только обработка материалов
В некоторых случаях требуется контролируемое относительное движение между катушкой и заготовкой.. Усиление сканирования – классический пример: катушка и закалочная головка движутся вдоль вала или шестерни с запрограммированной скоростью, создание равномерного затвердевшего слоя.
Скорость движения, Вращение заготовки, уровень мощности, и время закалки работают вместе. Если один из этих параметров изменен без корректировки остальных, металлургический результат меняется. В таких приложениях, система движения является частью процесса термообработки — а не отдельной функцией обработки материалов.
5. Управление и датчики: Преобразование эксплуатационных рецептов в повторяемость
Современные системы управления индукционным нагревом значительно превосходят простое включение/выключение и таймер. Системы на базе ПЛК с сенсорными экранами HMI управляют нарастанием мощности, время нагрева, выбор частоты, Вращение заготовки, скоростью подачи, время прекращения токовой нагрузки, и состоянием охлаждения — всё хранится как эксплуатационные рецепты, которые можно выбрать по номеру детали. Для управляющего производством, это означает разницу между «оператором, который знает, как выполняется эта работа» и «любой обученный оператор может выполнить эту работу».
Какие элементы управления индукционным нагревом обычно управляют:
— Заданное значение уровня мощности и скорость изменения (мягкий пуск, чтобы избежать теплового удара)
— Время нагрева и время выдержки с точностью до 0,1 секунды.
— Выбор частоты или автоматическая настройка в соответствии с сопротивлением катушки
— Выбор теплообменника или станции в системах с несколькими теплообменниками
— Скорость и направление вращения заготовки
— Скорость подачи и длина хода для прогрессивных процессов
— Задержка при закаливании, поток, и продолжительность
— Мониторинг потока и температуры охлаждающей воды с пределами сигнализации
— Сохранение и вызов рабочих рецептов по номеру детали
— История сигналов тревоги и журнал неисправностей для диагностики обслуживания
— Отслеживание количества производства и времени цикла
Основное решение заключается в том, сколько контроля действительно требуется вашему процессу — а не в том, сколько функций может перечислить поставщик.
Простая ручная пайка может требовать только питания, времени, и ножной педали. Автоматическая закалочная ячейка, производящая критически важные для безопасности детали трансмиссии, однако, может потребовать замкнутого температурного контроля, управление рецептурой с уровнями доступа, сбор данных для каждого цикла, и прослеживаемость до серийных номеров отдельных деталей. Соотнесите системы управления с процессом — а не с техническим паспортом.
Соотнесите уровень сложности управления с риском процесса. Большее количество функций увеличивает стоимость, требования к обучению, и потенциальные источники ошибок. Правильная система управления — это самая простая система, которая надежно поддерживает ваш процесс в пределах спецификации.
Мониторинг температуры: измерение, которое сбивает с толку новых покупателей
Измерить температуру детали при индукционном нагреве не так просто, как вставить термопару.. Состояние поверхности, изменение излучательной способности от детали к детали, пар или дым в зоне нагрева, движение заготовки, и ограниченный оптический доступ через катушку влияют на точность датчика..
Общие возможности контроля температуры, от самого простого к самому способному:
— Инфракрасные пирометры — бесконтактные, быстрый ответ, но зависит от излучательной способности; они должны быть оптически выровнены правильно
— Тепловизионные камеры — карта температуры всей площади, полезно для проверки нагревающей схемы и установки
— Термопары — измерение контакта, точно, но медленно реагируют и чувствительны к месту монтажа
— Послепроцессное тестирование на твёрдость и металлургическое сечение — эталонный стандарт, не в реальном времени, но критически важны для проверки
Для многих производственных процессов, практический путь проще: проверка фиксированного рецепта времени, мощность, и движения при первоначальном вводе в эксплуатацию через металлургические испытания, а затем наблюдать за переменными процесса, которые поддерживают контроль над этим рецептом.
Погоня за мгновенным значением температуры, которое может быть ненадежным в производственных условиях, зачастую более рискованна, чем стабилизация проверенного рецепта. Закройте цикл на том, что можно измерять повторяемо. И стабилизируйте все остальное.
6. Интеграция системы: Почему покупка компонентов по отдельности неудачна
Вот ошибка, которая часто возникает при первых покупках компонентов системы индукционного нагрева: покупка блока питания у одного поставщика, катушки у другого, сборка системы охлаждения из заводской инфраструктуры, изготовление приспособления своими силами, а затем ожидать, что всё будет работать как единая система с первого дня.
Это происходит редко — или, по крайней мере, не без недель поиска и устранения неполадок и переработок, которые поглощают деньги, которые вы думали сэкономить, приобретая отдельно.
Эти компоненты связаны между собой таким образом, как не показывают отдельные технические паспорта. Диапазон частот источника питания ограничивает конструкцию катушки. Конструкция катушки определяет потребность в охлаждении. Мощность системы охлаждения ограничивает максимальный рабочий цикл. Оснастка контролирует стабильность сцепления, что напрямую влияет на то, сколько энергии процесс фактически поглощает. И элементы управления должны взаимодействовать с источником питания, системой движения, и датчиками в одном и том же временном окне.
Когда компоненты указываются отдельно друг от друга, разрывы между ними становятся вашей проблемой при вводе в эксплуатацию — и никакая гарантия со стороны какой-либо стороны не покрывает утверждение: ‘Деталь другой стороны не работала с нашей деталью.’
Пять ошибок в спецификациях, которые повторяются снова и снова:
— Покупка кВт без тестирования процесса. Блок питания мощностью 50 кВт может нагреть 50 диаметр стержня мм. Но может ли это нагреть ваш бар?, с необходимой вам скоростью и с необходимой равномерностью температуры? Номинальная мощность сама по себе не дает ответа на этот вопрос.. Превратятся ли эти киловатты в полезное тепло или в бесполезную электроэнергию, полностью зависит от конструкции катушки., частота, муфта, и повторяемость приспособлений.
— Обращение с катушкой как со стандартной каталожной деталью.. Некоторые простые приложения работают со стандартными катушками.. Большинство производственных процессов, однако, нет — или они работают, но медленно и с большими вариациями процесса. Неподходящая катушка приводит к неравномерному нагреву, низкой электрической эффективности, длинным циклам, или преждевременному выходу катушки из строя. В большинстве случаев, стоимость изготовления специальной катушки ниже, чем стоимость простоя и брака, вызванных использованием неподходящей катушки.
— Недооценка требований к охлаждению. Проблемы с охлаждением часто проявляются в виде случайных остановок, снижения производительности при высоких циклах нагрузки, повреждения катушки, или кодов ошибок источника питания, которые кажутся не связанными с охлаждением. Мощность охлаждения должна быть рассчитана для пикового спроса при максимальном цикле нагрузки, не средний спрос — и он должен включать резерв на дни с высокой температурой окружающей среды, старые теплообменники, и будущий рост производства.
— Игнорирование изменений во входящих деталях. Альтернативные марки материалов, изменения состояния поверхности, массовые вариации внутри партии, и допуски при позиционировании деталей влияют на результат нагрева.. Если ваши входящие детали значительно различаются, ваша система должна включать необходимые элементы управления, работа, или ограничения процесса, чтобы управлять этой вариацией — или необходимо ужесточить спецификации для входящих деталей.
— Разделение автоматизации и проектирования процесса. Автоматизация должна поддерживать процесс нагрева и не должна ограничиваться только перемещением деталей. Время цикла, точность позиционирования, скорость вращения, подача закалки, и доступность датчиков должны быть спроектированы так, чтобы соответствовать циклу индукционного нагрева. Если автоматизация добавляется только после того, как процесс нагрева был определен, это обычно приводит к компромиссам, которые позже проявляются в данных о качестве.
Определите процесс до указания оборудования
Перед отправкой запроса запроса, определите технические детали, которые позже определят каждое решение по компоненту — материал детали и качество, зона нагрева и её геометрия, начальная и целевая температура, требуемое время нагрева, скорость производства, глубина корпуса или проектирование соединения, если применимо, доступное электрообслуживание и охлаждающая вода, занимаемую площадь, уровень навыков оператора, и требования к документации по качеству.
система пайки и система укрепления могут использовать одинаковый номер блока питания, но катушка, светильник, требования к охлаждению, логика управления, и этапы валидации процесса полностью различаются. Чем точнее вы определите процесс в начале, тем меньше сюрпризов вы встретите во время ввода в эксплуатацию.
Для общих рекомендаций по спецификациям системы, см. нашу статью о выборе системы индукционной закалки. Для соображений, специфичных для процесса, когда соединение выполняется вместо термообработки, наш гид по Индукционная пайка объясняет, какие изменения происходят.
Как меняются приоритеты компонентов в зависимости от применения
Шесть тех же компонентов остаются важными в каждой системе индукционного нагрева, но их относительная важность меняется в зависимости от процесса. Станция пайки в первую очередь ориентирована на точность и доступность соединения. Система закалки ориентирована на плотность мощности и интеграцию быстрого охлаждения. Покупка подходящей системы означает знание того, какие переменные необходимо регулировать для вашего применения.
| Применение | Приоритет источника питания | Приоритет катушки | Требования к охлаждению | Сложность управления |
|---|---|---|---|---|
| Медь и мягкая пайка | Средняя мощность кВт, более высокая частота (100–400 кГц), точное управление на низкой мощности | Сосредоточенный магнитный поток, геометрия, специфичная для соединения, доступ оператора для подачи припоя | Низкий до среднего | Низкий — время + рецепт мощности, ножная педаль или простой HMI |
| Индукционная закалка | Высокая плотность мощности, частота, соответствующая глубине закалки, быстрый нагрев | Сканирование или одиночный выстрел с интегрированным закаливанием, плотный зазор соединения | Высокая — непрерывное производство, а закалка добавляет тепловую нагрузку | Высокая — рецепт + температура + время прекращения токовой нагрузки + движение + сбор данных |
| Ковка / Нагрев заготовок | Высокая мощность кВт, низкая частота (1–10 кГц) для нагрева через сечение, высокий коэффициент использования | Многовитковая спираль, прочен для непрерывной подачи, равномерное нагревание заготовки | Очень высокая — почти непрерывная работа | Средняя — температура + скорость подачи + блокировка безопасности с прессом или молотом |
| усадочная посадка | Низкая и средняя мощность кВт, короткий цикл, низкая нагрузка | Один оборот или простая спираль, быстрая смена заготовки | Низкий | Низкий — время + мощность, часто ручная операция |
5 ошибки в спецификации, которые повторяются
— Покупка кВт без проверки процесса. А 50 Источник питания кВт может нагреть 50 мм стержень — но сможет ли он нагреть вашего стержень с такой скоростью которую вы требуете и с вашего требованиями к однородности?
— Обращение с катушкой как с товарным продуктом. Неправильная катушка тратит энергию, создает брак, и выходит из строя рано. Катушка, разработанная на заказ, окупается за несколько недель.
— Размер охлаждения рассчитан на среднее значение, а не на пиковое. Отказы в системе охлаждения происходят в самые жаркие дни и при наибольшем рабочем цикле. Запас прочности дешевле, чем остановка производства.
— Игнорирование вариаций в поставляемых деталях. Материал, поверхность, масса — если ваши детали различаются, вашей системе необходимы соответствующие средства управления или приспособления для компенсации этих вариаций.
— Разделение автоматизации и проектирования процесса. Если вы добавляете автоматизацию только после того, как процесс нагрева определен, компромиссы явно проявятся в ваших данных по качеству.
Ключевой вывод
Большинство проблем с индукционным нагревом не начинаются с плохого источника питания. Они начинают, когда один компонент индукционной системы нагрева указывается отдельно от других компонентов. Шесть основных компонентов — источник питания, катушки, охлаждение, оснастка для заготовки, контрольные системы, и интеграция системы — должны рассматриваться как одна спроектированная система, а не как список покупок.
Если сначала определить процесс, а затем подобрать к нему компоненты, компоненты системы будут работать согласованно. Если вы сначала покупаете компоненты, а потом соединяете их, вы потратите бюджет на пусконаладку на устранение неполадок и переделку — и обнаружите, что самый дорогой компонент — это тот, который вы не проверили достаточно тщательно.
вопрос: Могу ли я использовать один и тот же источник питания для пайки и закалки?
А: Иногда, но не без изменения инструментов и параметров процесса. Для пайки обычно требуется меньшая плотность мощности, локальное отопление, и ручная или полуавтоматическая обработка деталей. Закалка, в отличие от этого, часто требует большей плотности мощности, контролируемой глубины поверхностного слоя, интегрированного охлаждения, и более точное время цикла. Блок питания с достаточно широкой частотой и диапазоном мощности может поддерживать оба процесса, но катушка, светильник, система охлаждения, и рецепты управления будут разными. планируйте два комплекта инструментов — а не одну машину, выполняющую оба процесса без замены.
вопрос: Стоит ли платить больше за индивидуальную индукционную катушку??
А: Для любого производственного процесса, выходящего за рамки простого нагрева конца пруна или случайного лабораторного использования: да. Специальная катушка, разработанная с учётом геометрии вашей детали и конкретной цели нагрева, как правило, окупается всего за несколько недель за счёт более коротких циклов, снижения брака, и более долгий срок службы катушки. Стандартные заводские катушки подходят для общих применений, но они редко обеспечивают наилучшую производительность для конкретного производственного процесса. Если ваш процесс работает более нескольких часов в неделю, катушка — не то место, где стоит экономить.
Получите обзор системы на основе применения
Поделитесь с нами чертежом детали, Материал, целевая температура, и производственной нормой. Наша инженерная команда может помочь вам оценить требования к мощности, частота, конструкция катушки, охлаждение, и автоматизации вашего процесса.


