
Полностью автоматическое оборудование для индукционной закалки и отпускания компонентов железнодорожного транспорта
Многостанционная индукционная термообработка анкерных болтов железнодорожного транспорта
Эта автоматическая машина для индукционной закалки и отпуска разработана для периодической термообработки анкерных болтов железнодорожного транспорта..
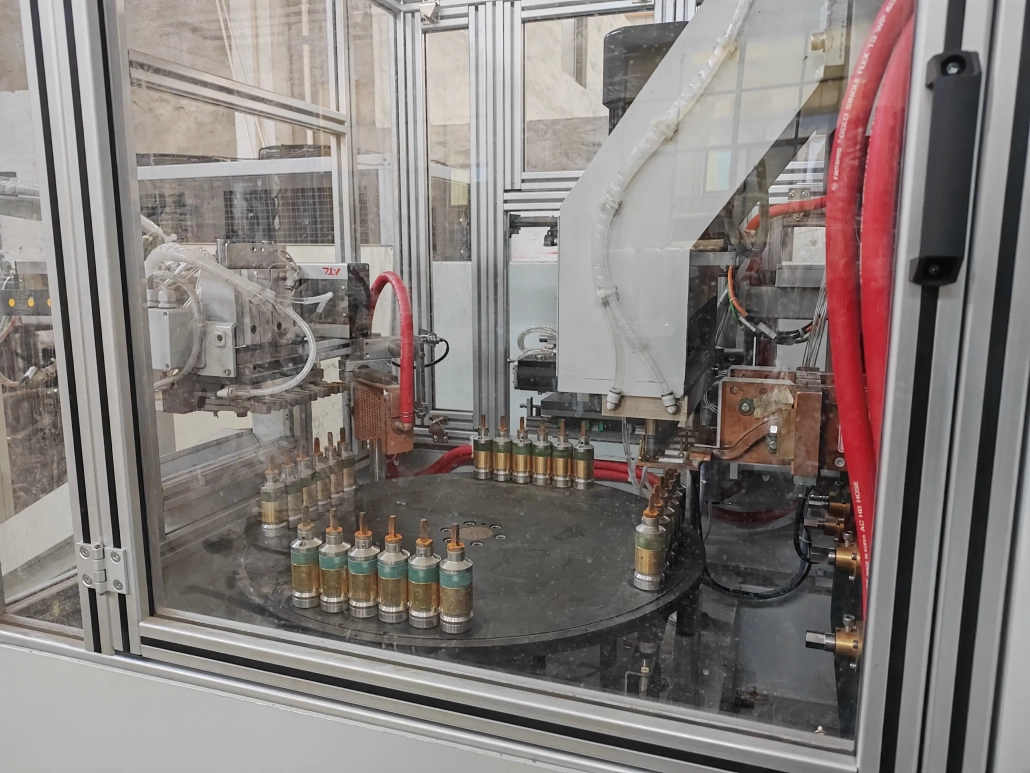
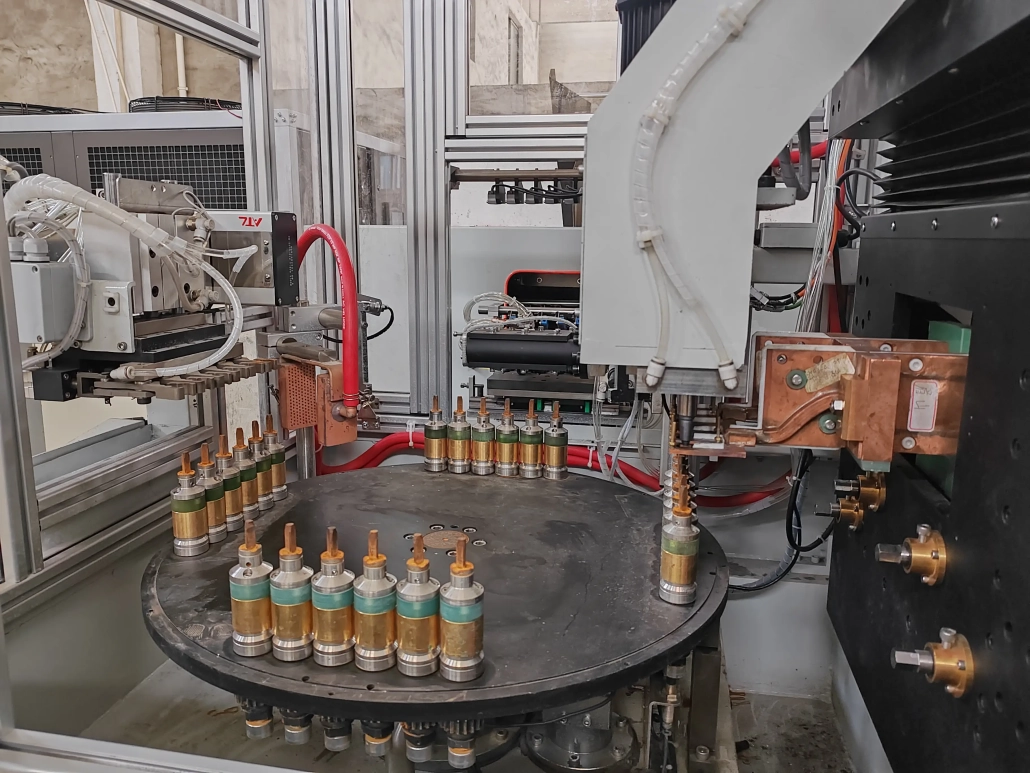
В машине используется многопозиционная поворотная структура индексации.. Несколько анкерных болтов загружаются как одна группа и обрабатываются одновременно., с заготовками, проходящими через запрограммированную последовательность термообработки с помощью делительного стола.
Закалка, закалка, отпуска, позиционирование заготовки и автоматическое перемещение станции интегрированы в одну систему.
Ⅰ. Наблюдайте за процессом закалки и отпуска анкерных болтов
На видео показана реальная работа многостанционного станка..
Несколько анкерных болтов зажимаются и обрабатываются одновременно как одна группа.. После завершения одного этапа процесса, поворотный стол перемещает детали в следующую позицию в соответствии с запрограммированной последовательностью.
Такое расположение предназначено для многократного производства, где обработка болтов по отдельности потребует более отдельных манипуляций и машинных циклов..
Ⅱ. Групповая обработка нескольких станций
В отличие от обычного однозаготовочного станка индукционной закалки, эта система построена на групповой обработке.
Несколько анкерных болтов располагаются вертикально в специальных приспособлениях и обрабатываются вместе во время каждого индексируемого цикла..
Машина сочетает в себе:
Количество анкерных болтов в каждой группе, Расположение приспособлений и расположение станций настраиваются в соответствии с размерами заготовки и требуемой производительностью..
Для периодического производства анкерных болтов, такая структура уменьшает количество повторяющихся индивидуальных операций и обеспечивает определенную последовательность процессов для каждой группы деталей..
Ⅲ. Закалка и отпуск в одной автоматизированной системе
Машина объединяет основные этапы, необходимые для индукционной закалки и последующей отпуска.
Типичный процесс может включать в себя:
01
Загрузка
02
Позиционирование
03
Индукционная закалка
04
закалка
05
Индексирование
06
Индукционный отпуск
07
Охлаждение
08
Разгрузка
Точное расположение станции настраивается в соответствии с фактическими требованиями к заготовке и термообработке..
На этапе затвердевания, индукционный нагрев быстро повышает необходимое сечение анкерного болта до температуры процесса, с последующим контролируемым гашением.
Затем заготовка перемещается через последовательность индексации на стадию отпуска.. Закалку применяют после закалки для получения необходимого сочетания механических свойств..
Окончательный процесс должен определяться материалом анкерного болта., спецификации и требуемые механические свойства, а не только от температуры нагрева..
Ⅳ. Многопозиционная конструкция поворотного индексирования
Поворотный делительно-поворотный стол является механическим центром станка..
Несколько групп заготовок могут занимать разные позиции вокруг стола.. После завершения запрограммированной операции, стол вращается и переносит детали на следующую позицию обработки.
Машина может интегрировать:
The mechanical movement and induction heating sequence are coordinated through the machine control system.
Station quantity and fixture layout are selected for the actual production process and should not be treated as fixed specifications for every application.
Ⅴ. Induction Power and Digital Process Control
Hardening and tempering require different heating conditions.
Мощность, рабочая частота, heating time and load conditions can therefore be adjusted according to the requirements of each process stage.
For multi-station heat treatment, многочастотную индукционную конфигурацию с разделением времени можно использовать там, где для процесса требуются разные нагрузки для работы с разными настройками..
Доступные Платформа управления на базе DSP поддерживает цифровое управление процессом индукционного нагрева и может предоставлять такие функции, как регулировка мощности, контроль тока и напряжения, частотный мониторинг, разные настройки для разных нагрузок, местное или дистанционное управление, индикация соответствия нагрузки, запись по тревоге, и управление доступом на уровне оператора.
The Индукционную мощность и частота выбираются в соответствии с размером анкерного болта, Материал, количество одновременно обрабатываемых деталей и необходимый производственный цикл.
Цель состоит не в том, чтобы просто использовать более высокую мощность., но для того, чтобы электрическая система соответствовала реальному процессу закалки и отпуска..
Ⅵ. Полная система машины
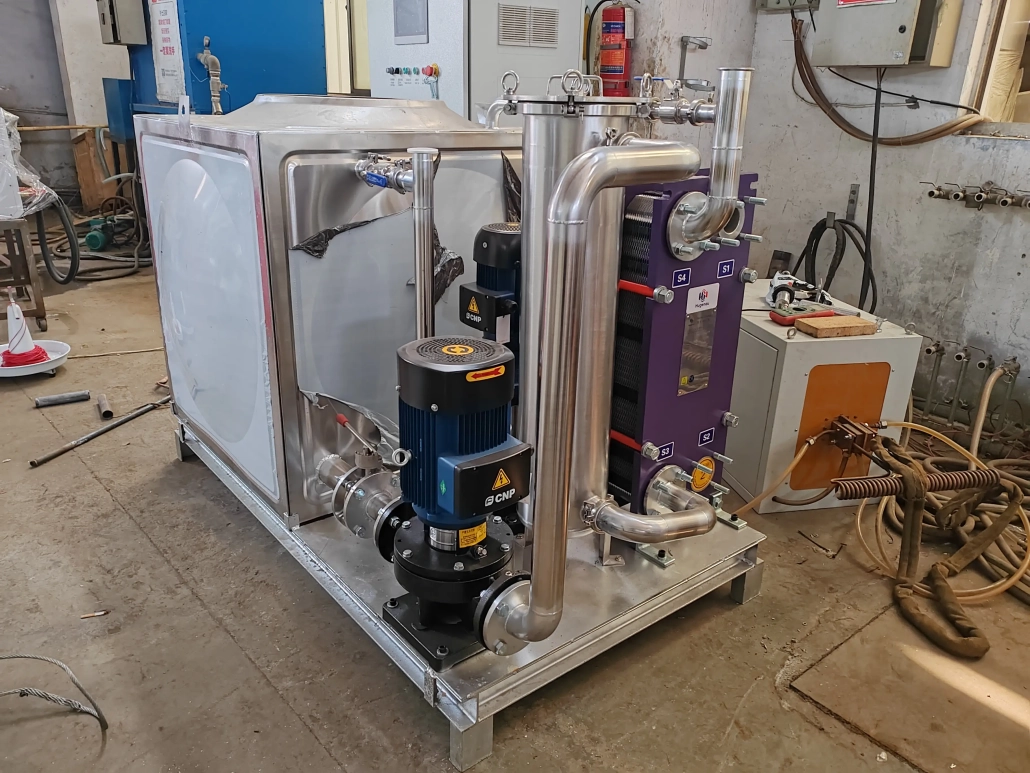
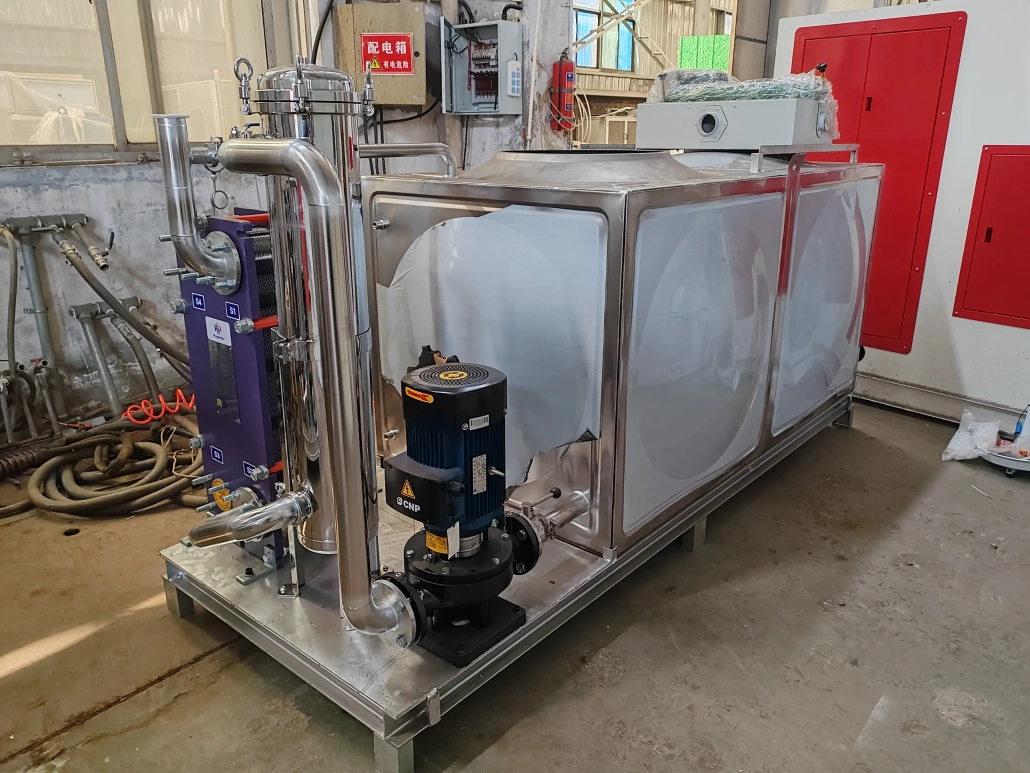
Это больше, чем просто индукционный источник питания и поворотный стол..
Полная система термообработки анкерных болтов может включать в себя:
Индукционная катушка и приспособление спроектированы вокруг анкерного болта..
Диаметр заготовки, отапливаемая зона, расстояние между болтами, количество деталей в каждой группе и требуемая скорость нагрева влияют на окончательное расположение индуктора..
Система закалки также адаптируется к заготовке и процессу нагрева.. Нагрев и закалку следует рассматривать вместе, поскольку оба они влияют на конечный результат термообработки..
Ⅶ. Дополнительный мониторинг и отслеживание процессов
Если требуются производственные записи или отслеживание процесса, машина может быть оснащена системой мониторинга.
В зависимости от выбранной конфигурации, эксплуатационная информация, такая как текущая, напряжение, частота, энергию, расход и температура могут быть собраны и сохранены.
Дополнительные функции могут включать запись кривой процесса., сигнализация верхнего и нижнего предела, исторические записи процессов, управление рецептами заготовок, идентификация аномального цикла, и анализ производственных данных.
Это особенно полезно для многократного производства, где установленные условия процесса необходимо контролировать от партии к партии..
Мониторинг процесса настраивается в соответствии с требованиями заказчика по контролю качества, а не рассматривается как обязательная функция для каждой машины..
Ⅷ. Техническая конфигурация
| Элемент | Конфигурация |
|---|---|
| Применение | Анкерные болты железнодорожного транспорта |
| Процесс | Индукционная закалка и отпуск |
| Структура машины | Многопозиционное поворотное индексирование |
| Метод обработки | Несколько анкерных болтов обрабатываются как одна группа |
| Крепление заготовки | Индивидуальные |
| Индуктор | Индивидуальные |
| Индукционная мощность | Выбрано в соответствии с процессом |
| Рабочая частота | Выбрано в соответствии с процессом |
| Система закалки | Индивидуальные |
| Управление | DSP-цифровое управление |
| Мониторинг процессов | Необязательный |
Окончательные спецификации определяются на основе фактического анкерного болта и производственных требований..
Ⅸ. Что нам нужно для выбора машины
Чтобы подготовить подходящую конфигурацию машины, предоставьте пожалуйста чертеж анкерного болта, материал и сорт, диаметр и длина, требование термической обработки, требуемые механические свойства или твердость, и требуемая производительность.
Если на одном станке будут обрабатываться анкерные болты нескольких размеров, чертежи для каждой спецификации полезны.
Из этой информации, макет станции, количество группы, Индукционную мощность, частота, индуктор, приспособление и последовательность процесса можно оценивать вместе.
Ⅹ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли одновременно обрабатывать несколько анкерных болтов?
Да. Станок предназначен для одновременной обработки нескольких анкерных болтов как одной группы..
Закалка и отпуск выполняются на одном и том же станке??
Да. Система объединяет индукционную закалку и отпуск в автоматизированный процесс с несколькими станциями..
Может ли одна машина обрабатывать анкерные болты разных размеров??
Различные размеры могут быть оценены в пределах механического и электрического диапазона машины.. Различные приспособления, могут потребоваться индукционные катушки и технологические программы.
Как выбирается необходимая мощность индукции?
Выбор мощности зависит от материала, размеры заготовки, количество болтов, обрабатываемых одновременно, потребность в отоплении и производственный цикл. Одного диаметра недостаточно для определения правильной мощности..
Можно ли записывать данные процесса?
Да, когда выбрана соответствующая конфигурация мониторинга. Параметры процесса, сигналы тревоги и исторические производственные записи могут быть сохранены для последующего просмотра.
Отправьте нам чертеж анкерного болта
Для технического предложения, Пожалуйста, отправьте:
Рисунок + Материал + Размеры + Требование к термообработке + Механические свойства + Производительность
На основании этих подробностей, мы можем оценить структуру машины, количество заготовок в группе, Индукционную мощность, частота, индуктор, светильник, метод закалки и конфигурация управления.
Готовы сконфигурировать вашу линию закалки и отпуска анкерных болтов?
Отправьте чертеж анкерного болта →
Запросить техническое предложение →






