
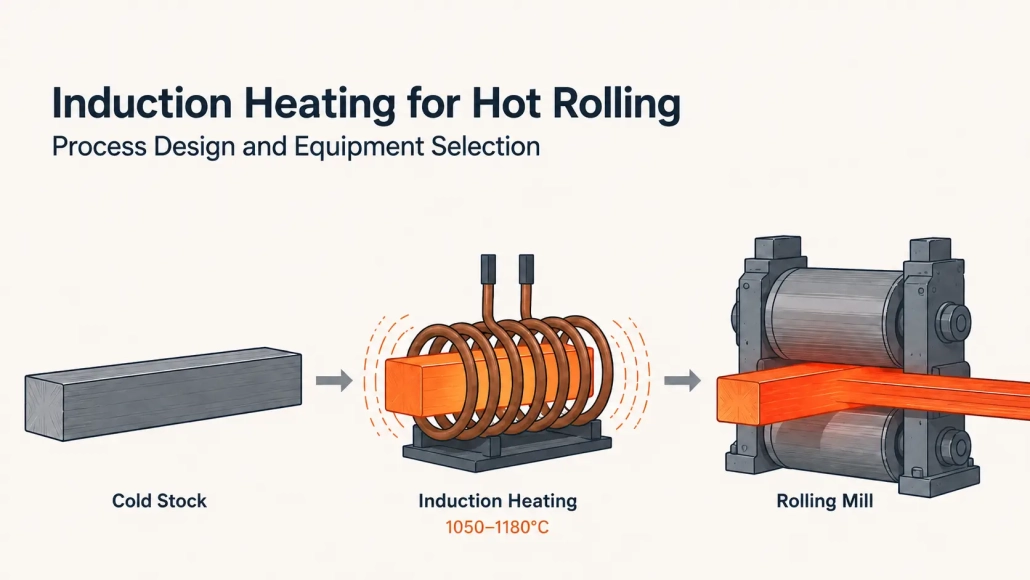
Индукционный нагрев для горячей прокатки: Проектирование процесса и выбор оборудования
Горячий прокатный цех, выпускающий 500,000 тонн в год теряется примерно 7,500 к 15,000 тонн стали на накипи перед первым проходом редукции — металл, который был куплен, нагревать, и так и не превращался в продукцию. Индукционная горячая прокатка снижает это число ниже 0.5%. Запуск занимает меньше минуты вместо половины смены. Энергия идёт в заготовку, а не на нагрев печной камеры размером с автобус.
Встраивание индукции в прокатную линию означает согласование марки материала, поперечное сечение, скорость линии, и измерения температуры с нагревательной системой, которая поддерживает постоянную температуру на входе в прокатный стан — а не только на выходе из нагревателя. Этот гид охватывает, где индукция применяется в процессе горячей прокатки, что контролирует качество нагрева, и что нужно поставщику, чтобы правильно подобрать систему.
| 1. Где индукция применяется в горячей прокатке | 2. Четыре переменные, которые контролируют качество нагрева |
| 3. Когда индукция выигрывает — и когда нет | 4. Как указать систему |
1. Где индукция применяется в горячей прокатке
- Индукционная горячая прокатка использует электромагнитная индукция для нагрева заготовок, плит, прутков, или полос перед их подачей на прокатный стан. Тепло генерируется внутри металла — а не передается от пламени или атмосферы печи. Это различие определяет все практические различия во времени запуска, контроле температуры, образовании окалины, и потреблении энергии.
Индукция может выполнять три разные функции на линии горячей прокатки. Какая из них подходит, зависит от существующего оборудования, ассортимента продукции, и контроля температуры, который действительно нужен заводу.
- Основной нагрев — полностью заменяет печь. Короткие заготовки, концы стержней, кольцевые заготовки, заготовки для крепежа, и маленькие профили — естественные кандидаты. Система нагревает только ту длину, которая требует прокатки. А 300 мм-зона на 3-метровом стержне не нуждается во всём запасе при 1100°C.
Скорость — это ещё одна причина, по которой это работает. Система холодного индукционного нагрева достигает полной производственной мощности меньше, чем 60 секунд. А газовая печь требует 10 к 16 часов от холодного состояния до температуры готовности к загрузке. Многие заводы поддерживают печи в режиме холостого хода при 700°C на выходных, просто чтобы избежать перезапуска в понедельник. Индукция устраняет эти расходы на холостой ход — и счет за газ, который с этим связан.
- Дополнительный нагрев — усиление контроля температуры после печи. Завод, который уже имеет мощность печи, но не может удерживать стабильные температуры на выходе — или теряет слишком много тепла при передаче — часто получает наибольшую выгоду от индукции в качестве станции для подстройки температуры. Печь выполняет основное нагревание. Индукция, размещение между разгрузкой из печи и первой катной стойкой, поднимает склад до последних 50°C до 100°C, которые украли неравномерное время разгрузки и передачи. Нет замены печи. Нет перепроектирования линии. Только более строгий контроль температуры в единственной точке, где это влияет на прокатную продукцию — входе на завод.
- Локальное отопление — нагрев только той зоны, которая обрабатывается. Концы вала для перемещённой ковки. Концы труб для уменьшения. Концы стержня для протяжения. Эти процессы требуют тепла в определённой зоне, в то время как соседние зоны — возможно, уже термообработанные или прошедшие чистовую обработку — должны оставаться холодными. Индукция концентрирует энергию в определённой области благодаря геометрии катушки. Печь нагревает всю деталь. Для этих применений, индукция является единственным практическим вариантом.
2. Четыре переменные, которые контролируют качество нагрева
Марка материала. Углеродистые и низколегированные стали эффективно нагреваются ниже точки Кюри — примерно 770°C для железа. Выше точки Кюри сталь становится немагнитной, и поведение связи меняется. Та же самая мощность установка, которая обеспечивала равномерный нагрев при 700°C, может перегреть поверхность при 900°C.
Горячая прокатка нацелена на 1050°C до 1180°C для углеродистых и низколегированных сталей — полностью в немагнитной зоне. Система нагрева должна быть спроектирована для режима, в котором она работает, не там, где начинается. Высокоуглеродные марки (выше 1.0% C) имеют более низкий предел, обычно около 1050°C. Риск перегрева резко возрастает с увеличением содержания углерода.
Цветные металлы — медь, латунь, aluminum — heat by different mechanisms. Более низкое электрическое сопротивление приводит к более мелкому проникновению тока на заданной частоте по сравнению со сталлю. Для достижения практических скоростей нагрева часто требуется более высокие частоты или разные геометрии катушек. Стандартная практика для этих материалов является прикладное тестирование перед выбором оборудования.
Поперечное сечение и частота. Частота определяет, насколько глубоко под поверхностью проникает индукционный ток до того, как приступит проводность. Для сквозного нагрева перед прокатыванием, position the reference depth at roughly one-quarter of the bar diameter or billet thickness.
| Бар / Billet Diameter | Рекомендуемая частота |
|---|---|
| 16–40 mm | 10–50 кГц |
| 40–60 mm | 3–10 кГц |
| 60–80 mm | 2–4 kHz |
| 80–100 мм | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Над 200 мм | Ниже 500 Гц |
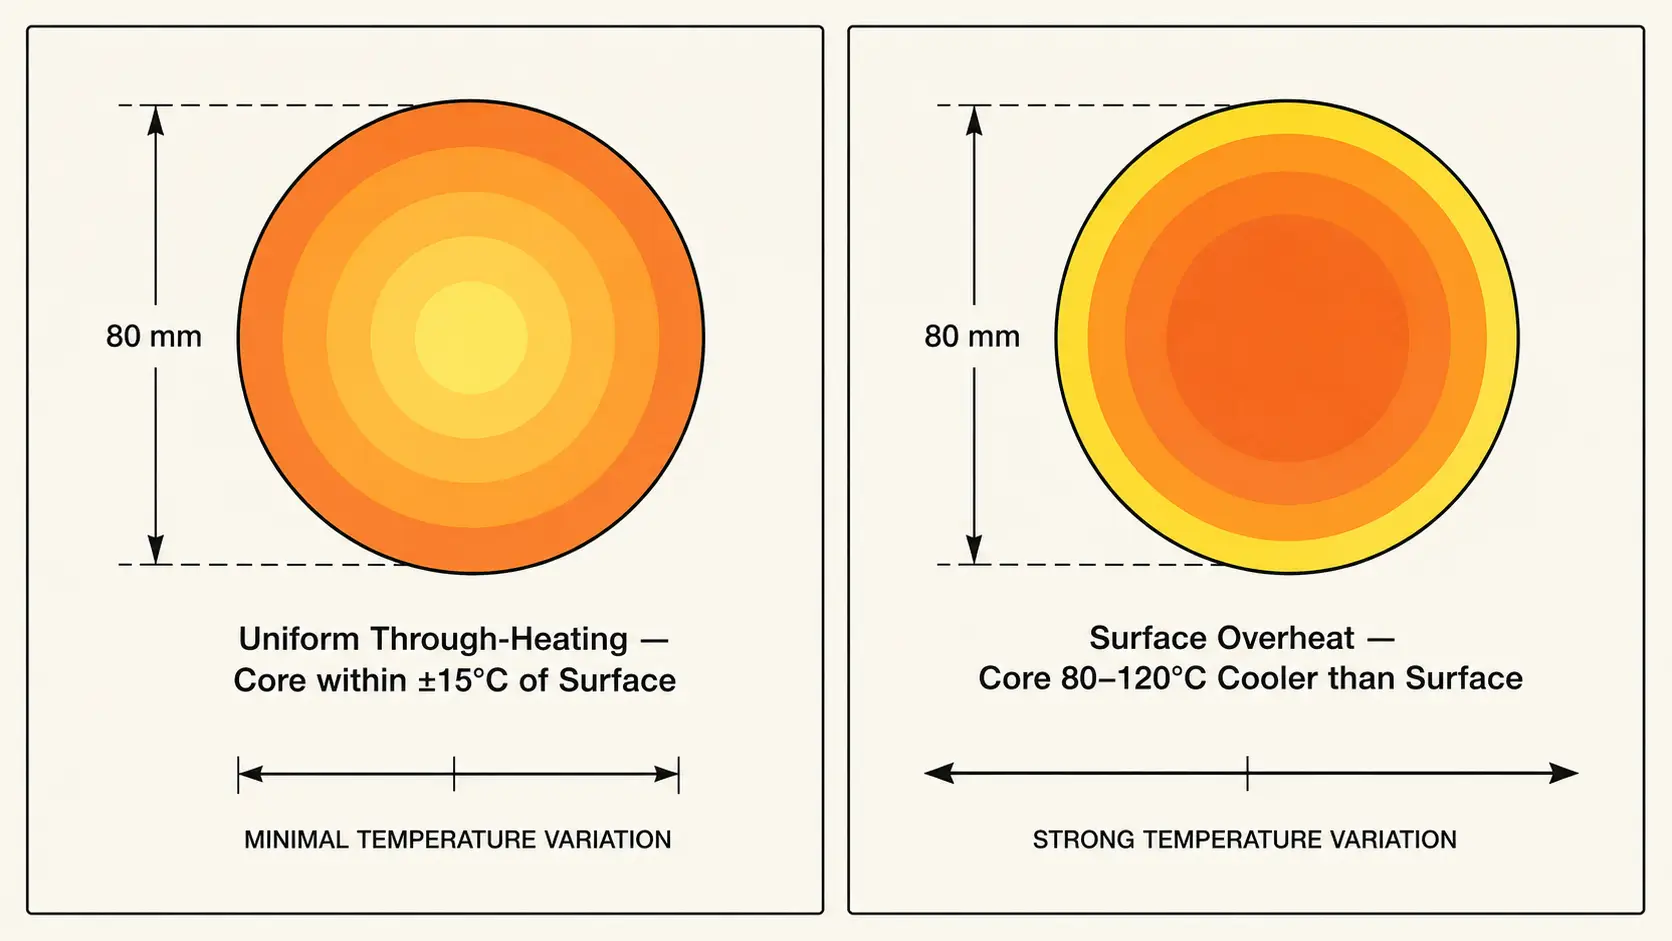
Get the frequency too high for the cross-section and the surface reaches rolling temperature while the core sits 80°C to 120°C behind. In the mill, the symptom is higher first-pass load, inconsistent spread, and sometimes edge cracking on the colder interior. Недостаточная мощность ухудшает ситуацию — оператор замедляет линию, чтобы компенсировать это, и производительность падает вместе с ней.
Скорость линии и время выдержки. Время выдержки внутри катушки — сколько секунд заготовка поглощает энергию — равно длине катушки, делённой на скорость линии. Катушка длиной 2 метра при 3 м/с даёт примерно 0.67 секунд нагрева за проход. Это немного времени, чтобы обеспечить повышение температуры на 800°C.
If the mill runs at variable speed — different products, different reductions — dwell time changes constantly. Open-loop power on a variable-speed mill guarantees temperature drift. An induction system needs closed-loop control: a pyrometer at coil exit feeding back to the power supply, holding setpoint as the line accelerates, decelerates, or pauses. The control loop should respond in under 200 milliseconds. Slower than that, and the system chases the temperature rather than holding it.
Измерение температуры. Пирометры являются стандартным инструментом для бесконтактного показания температуры при горячем прокатке. Они также являются крупнейшим источником систематической ошибки на индукционной линии.
Образование масштаба меняет эмиссивность — свежеочищенная заготовка отличается от той, что окислялась в течение 20 секунд в воздухе. пар от охлаждающей воды, дым от смазки рулона, и окружающие отражения от горячей среды, каждая из которых впрыскивает ошибку. пирометр, направленный через пар или под неправильным углом, может показать 30°C от истинной температуры.
практическое решение: два контрольных пункта и отслеживание тенденций, не абсолютные показания. Разместите один пирометр на выходе из катушки и один на входе в стан. Датчик, который стабильно показывает на 12°C ниже, управляем — контур управления компенсирует это. Датчик, ошибка которого изменяется по мере накопления налета на линзе, хуже, чем его полное отсутствие. Система управления корректирует температуру, которую заготовка фактически никогда не достигала.
3. Когда индукция выигрывает — и когда нет
Индукционный нагрев на линии горячей прокатки оправдан в нескольких конкретных сценариях. Вне этих сценариев, a furnace — alone or paired with induction boost — remains the practical choice.
- Frequent start-stop and size changes. Instant on/off eliminates idle fuel burn between batches and through shift changes. Recipe changes take seconds — adjust power and frequency setpoints — versus the 20 к 30 minutes a furnace zone takes to stabilize at a new temperature. Mills running short campaigns or multiple sizes per shift see the biggest gain here.
- Products where scale directly hits yield. Induction keeps scale loss below 0.5%. Печи сгорания теряют 1.5% к 3% каждого слитка в виде оксида железа. На линии с производительностью 500 000 тонн в год, разница составляет примерно 5,000 к 12,500 тонн товарной стали в год — материал, который был куплен и нагрет, но так и не прокатан. Для высокоценностных сплавов, цифры еще больше склоняются в сторону индукции. Та же логика применима к таким процессам, как горячее штампование и ковка шатуна, где состояние поверхности после нагрева напрямую влияет на качество последующей обработки.
- Узкие температурные диапазоны. Индукция с замкнутым контуром и обратной связью пирометра удерживает ±15°C на заготовке. Газовая печь в установившемся режиме может удерживать ±30°C — и значительно хуже при изменении скорости, после остановки линии, или когда меняется состав загрузки. Для процессов прокатки, где температура напрямую влияет на контроль толщины, профиль полосы, или механические свойства, эта разница накапливается на каждом метре прокатанной продукции.
- Частичное нагревание. Когда нужно нагреть только часть детали — концы вала, концы трубы, кончики планки — индукция — единственный практичный метод, который не перегревает остальную часть заготовки. Это бинарное решение, не компромисс.
Печь остаётся практичным выбором, когда сечения заготовки превышают примерно больше 300 мм — ниже 500 Гц, индукционные блоки питания становятся непропорционально дорогими, а глубина проникновения на практических частотах всё ещё зависит от проводимости для последней части сечения. Широкий ассортимент продукции с ежедневными изменениями размеров в широком диапазоне увеличивает стоимость и сложность смены катушек; the payoff from induction’s speed and control must be weighed against the tooling investment. And a mill with a fully amortized furnace running near capacity typically gains more from adding induction as a booster than from removing a working furnace.
4. Как указать систему
What a supplier needs to size an индукционный источник питания, design the coil, and integrate the system into an existing mill:
| Параметр | What the Supplier Needs |
|---|---|
| Материал | Grade and full chemistry range |
| Заготовка | Shape, размеры, and dimensional tolerance |
| Начальная температура | Окружающая среда, предварительно разогрето на участке выше по потоку, или из выгрузки печи |
| Целевая температура | Температура прокатки и требуемая равномерность по сечению |
| Производственная скорость | кг/час или шт/час — пиковая и средняя, не только номинальная мощность |
| Длина нагрева | Физические габариты, где катушка и направляющие помещаются между существующим оборудованием |
| Трансфер | Расстояние и время от выхода из нагревателя до первого стана прокатного станка |
| Ограничения стана | Максимально допустимая температура, диапазон скоростей, минимальный зазор между заготовками |
| Смена катушки | Сколько размеров, как часто, насколько быстро должна выполняться смена |
| Электроснабжение | Напряжение, доступная кВА, пределы гармонических искажений |
| Охлаждающая вода | Расход, температура на входе, качество воды — требуется закрытая система охлаждения? |
| Автоматизация | Отдельный шкаф или полная интеграция с ПЛК завода, регистрация данных на уровне заготовок, прослеживаемость качества |
Для необычных сплавов, крупных сечений, узких металлургических диапазонов, или для высокообъемных линий, где 1% уровень брака представляет значительные расходы, инвестировать в пробное тестирование. Нагрев небольшой партии производственного материала в контролируемых условиях подтверждает время нагрева, уровень мощности, температурный профиль, состояние накипи, и геометрия змеевика перед полномасштабной установкой. Однодневный тест выявляет проблемы, которые шестимесячная пусконаладка не устраняет.
Ключевой вывод
Индукционная горячая прокатка снижает потери на накипь ниже 0.5%, запускается менее чем за минуту, и удерживает ±15°C на входе в прокатный стан — показатели, которых печь сама по себе не достигнет на линии с переменной скоростью. Четыре переменные, определяющие результат, — это марка материала, поперечное сечение, частота, и замкнутая система между пирометром и источником питания. Проектируйте эти четыре как одну тепловую систему. Size the rest of the installation around them.
Can induction replace a reheating furnace entirely?
Yes — when the part cross-section, производительности, and temperature requirements fall within the induction system’s power and frequency capability. Billets and bars up to roughly 120 mm diameter are the practical ceiling for medium-frequency systems as the sole heat source. Above that, Индукция обычно работает лучше всего в качестве ускорителя после предварительного нагрева в печи, а не в качестве замены.
Какая частота подходит для горячей прокатки стальных заготовок??
Бруски диаметром 40–60 мм обычно используют частоты 3–10 кГц. Бруски 80–100 мм используют 1–2 кГц. Секции свыше 200 мм требуют частот ниже 500 Гц. Цель состоит в том, чтобы разместить глубину проникновения тока примерно на одной четверти диаметра, чтобы нагревание за счет проводимости проходило полностью, не перегревая поверхность.
Что вызывает неравномерный нагрев на индукционной линии горячей прокатки?
Три причины объясняют большинство проблем с неравномерным нагревом. Неправильная частота для сечения — поверхность перегревается, в то время как сердцевина остается холодной, проявляется как высокая нагрузка на первом проходе и неравномерное распределение. Скорость линии меняется без коррекции мощности в замкнутом контуре — время выдержки дрейфует и температура следует. Ошибка пирометра из-за шкалы, пар, или плохое видение — система управления преследует температуру, которую заготовка никогда не достигала. Перед корректировкой параметров процесса, исключить проблемы с охлаждающей водой: низкий расход, высокая температура на входе, или частично забитые каналы катушки ухудшают повторяемость и легко пропускаются.
Размерьте вашу систему индукционного горячего проката
Отправьте свой материал, целевая производительность, и требования к температуре. Наша инженерная команда может оценить размер источника питания, выбор частоты, конструкция катушки, и интеграция линии.


