Система индукционного предварительного нагрева для сварки ковша экскаватора
Ⅰ. Посмотрите процесс предварительного нагрева кромки ковша экскаватора
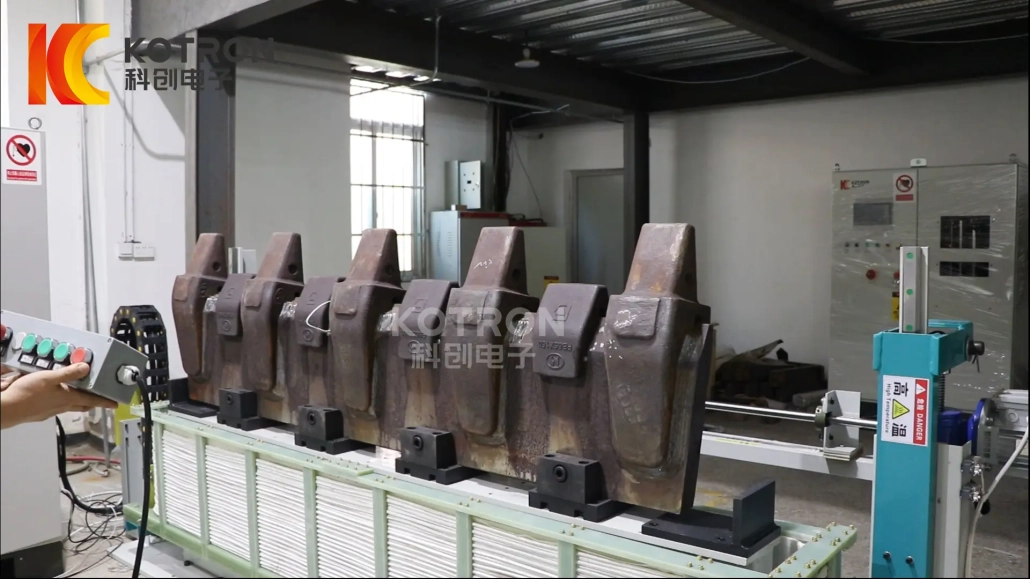
На видео показан реальный этап нагрева системы.. Край ковша в сборе с несколькими приварными переходниками размещается на специальном опорном креплении.. Вместо перемещения тяжелой заготовки через индукционную катушку, сама катушка перемещается вертикально в положение нагрева.
Как только индуктор достигнет необходимого положения вокруг узла ковша, начинается запрограммированный цикл нагрева. Такое расположение особенно подходит для переходник ковша для сварки, предварительный нагрев где относительно длинная часть кромки или кромки ковша должна быть нагрета перед сваркой.
Ⅱ. Какие детали предварительно нагреваются?
Заготовка, показанная на этой странице, представляет собой большой узел кромки ковша экскаватора с несколькими приваренными зубчатыми переходниками, расположенными вдоль кромки.. Эти адаптеры образуют соединение между кромкой или кромкой ковша и сменными зубьями ковша..
Для этого приложения, требования к нагреву отличаются от нагрева одного небольшого адаптера по отдельности. Система должна обрабатывать относительно большие стальные сборки и создавать необходимые условия предварительного нагрева в зоне сварки переходника..
Подобные устройства индукционного предварительного нагрева можно оценить по:
Крепление и индукционная катушка по-прежнему проектируются вокруг реальной заготовки.. Другая ширина ковша, толщина пластины или расположение адаптера могут потребовать другого инструмента..
Ⅲ. Зачем предварительно нагревать переходники ковша экскаватора перед сваркой?
Требуемая температура предварительного нагрева зависит от процесса сварки., не от самой индукционной машины. Для сталей, склонных к холодному растрескиванию под действием водорода., предварительный нагрев может замедлить скорость охлаждения и дать водороду больше времени для диффузии из сварного шва и зоны термического влияния..
Фактические требования зависят от таких факторов, как марка стали., углеродный эквивалент, толщина пластины, материал адаптера, совместный проект, сварочные материалы, уровень водорода, тепловложение, и спецификация процедуры сварки.
Для кромки или кромки ковша большого экскаватора, есть еще один практический вопрос: тепловая масса. Окружающая сталь постоянно отводит тепло из зоны сварки.. Если отдельные позиции адаптера нагреваются вручную, может быть сложно воспроизвести одинаковый температурный режим по всей кромке ковша.
Специально построенный система индукционного подогрева кромки ковша подходит к работе по-другому. Индуктор окружает большую часть сборки., температура контролируется системой отопления, и деталь может оставаться под контролируемым нагревом на этапе выравнивания или выдержки перед сваркой..
Целью является не просто быстрый нагрев.. Полезным результатом является то, что кромка ковша и зона сварки переходника достигают состояния, требуемого утвержденным процессом сварки..
Ⅳ. Как работает станция предварительного нагрева ковшовой сварки
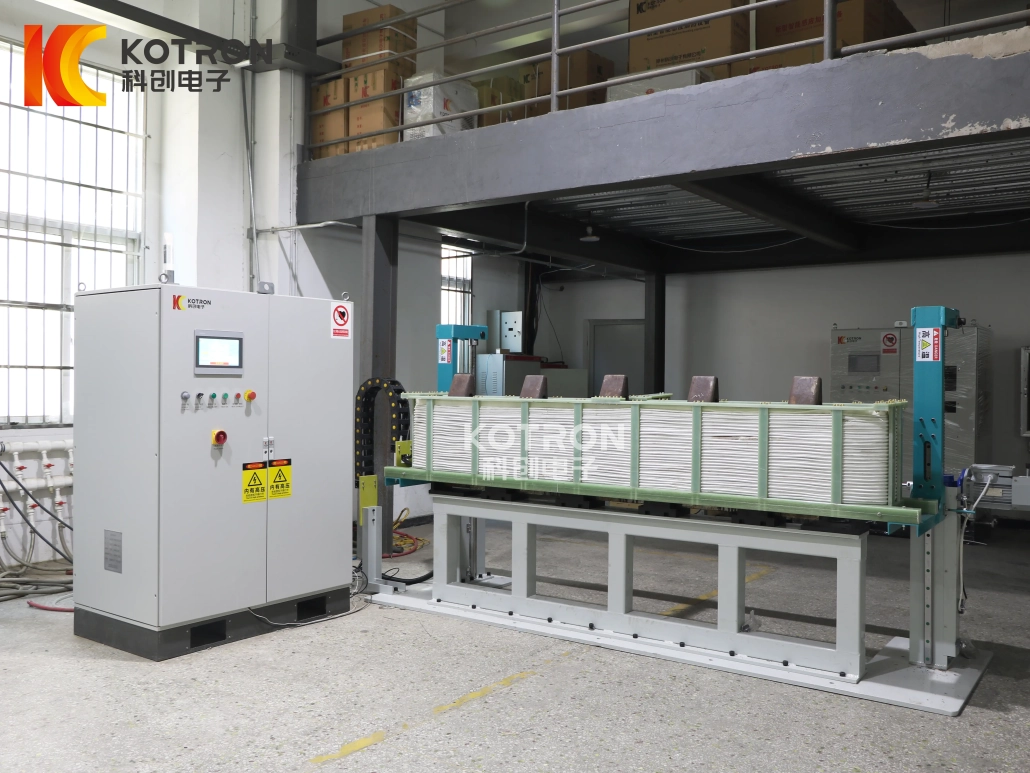
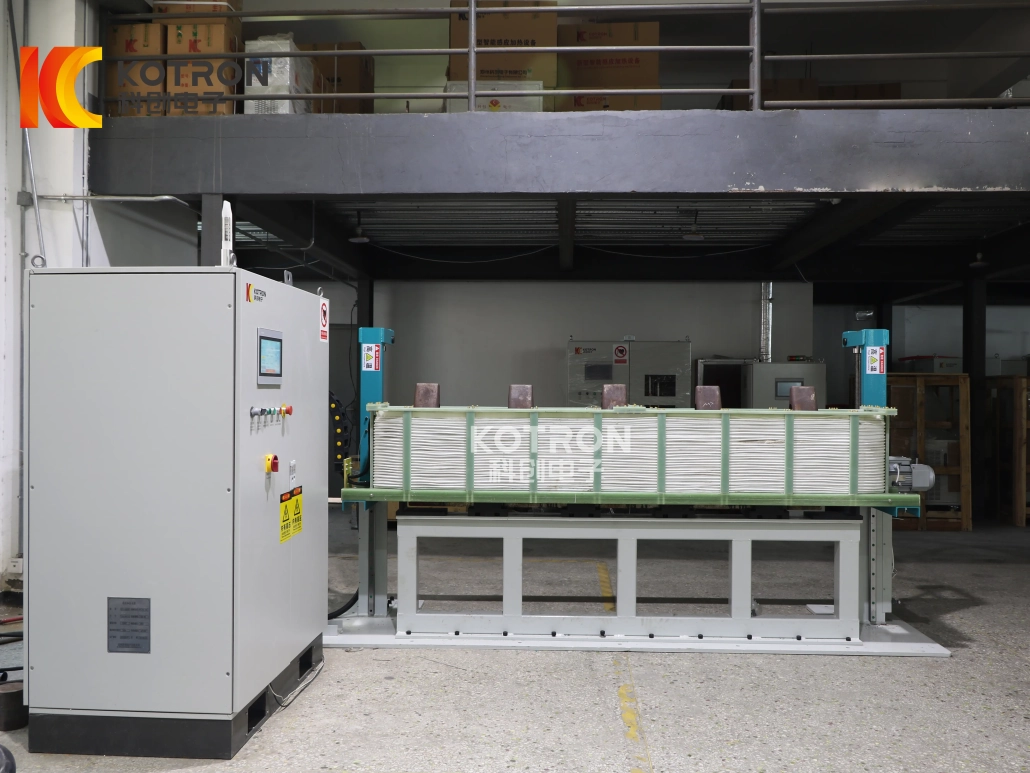
В реальном оборудовании используется неподвижная заготовка с вертикально движущейся индукционной катушкой..
Загрузите сборку края ковша
Кран поднимает край ковша в сборе на специальное приспособление так, чтобы сторона адаптера была обращена вверх.. Крепление спроектировано с учетом размеров заготовки, чтобы тяжелая часть оставалась стабильной во время цикла нагрева..
Поднимите индукционную катушку
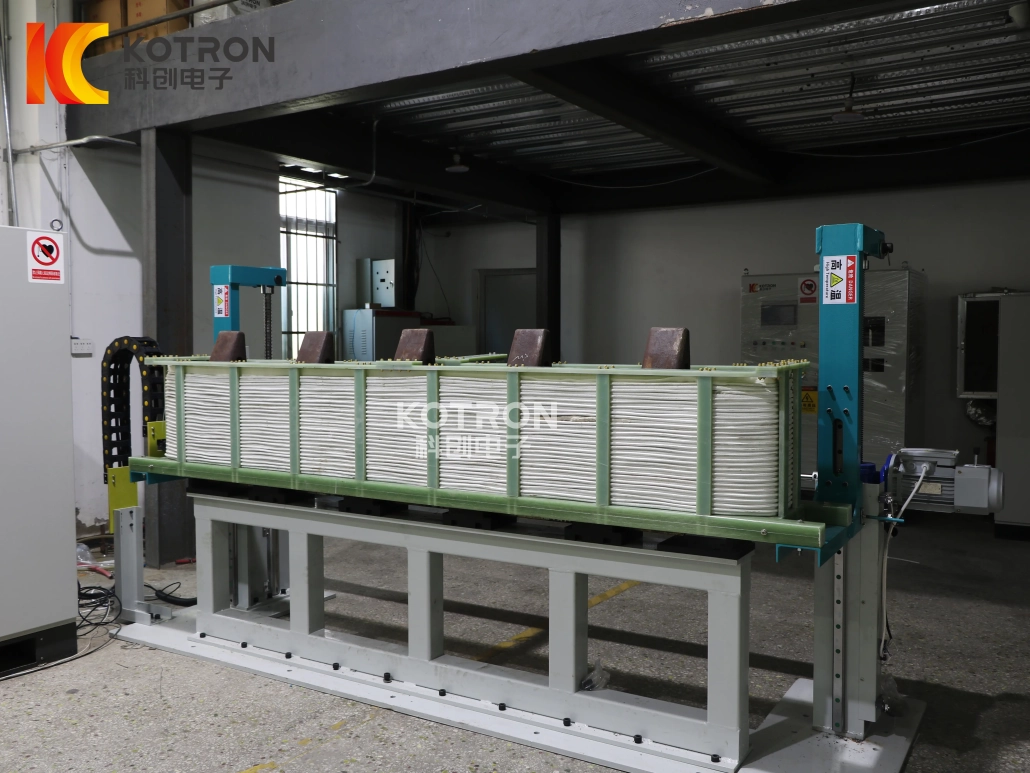
Подъемный механизм перемещает большую прямоугольную индукционную катушку вверх из-под светильника.. Змеевик продолжает подниматься до тех пор, пока требуемая часть кромки ковша и узла адаптера не окажется внутри зоны нагрева..
Запуск индукционного предварительного нагрева
Как только катушка достигнет положения нагрева, индукционная система запускает запрограммированный цикл. Процесс может включать нагрев., контроле температуры, выравнивание и поддержание температуры. Заготовка остается неподвижной на протяжении всего этого этапа..
Достижение необходимой температуры
Система контролирует процесс нагрева согласно настроенному методу регулирования температуры.. При достижении заданного температурного режима, обеспечивается выходной сигнал готовности к температуре. Затем процесс может перейти к требуемой стадии выравнивания или удержания..
Опустите индуктор
После завершения процесса предварительного нагрева, индукционный нагрев прекращается, и змеевик опускается от узла ковша.
Перенос нагретой заготовки
Предварительно нагретая кромка ковша снимается краном и переносится в позицию сварки или изоляционный короб.. Затем можно загрузить новую заготовку для следующего цикла нагрева..
01
Загрузка
02
Катушка вверх
03
Индукционный предварительный нагрев
04
Температура готова
05
Катушка вниз
06
Трансфер
Ⅴ. Крупноформатный индуктор для подогрева кромки и кромки ковша
Индукционная катушка является одной из наиболее важных частей этой системы.. Маленький портативная катушка может быть практичным для местного отопления, но показанное здесь оборудование рассчитано на гораздо большую зону нагрева..
Прямоугольный многооборотный индуктор поднимается вокруг узла ковша, в то время как заготовка остается зафиксированной.. Такое расположение позволяет использовать длинный участок край ковша или кромка ковша нагреваться в пределах одной станции, а не нагревать каждую позицию адаптера отдельно.
Катушка не является универсальным аксессуаром.. Его конструкция должна учитывать длину кромки ковша., ширина кромки ковша, количество адаптеров, расстояние между адаптерами, толщина стали, необходимая площадь обогрева, расстояние от катушки до заготовки, целевая температура, требуемое время нагрева, доступная индукционная мощность, и конструкция приспособления.
Поэтому индукционную катушку и приспособление следует рассматривать как часть технологического инструмента.. Для другой модели ковша, основное силовое оборудование может оставаться прежним при изменении индуктора и опорного приспособления.
Ⅵ. Контроль температуры, Выравнивание и удержание
Индукционный нагрев для предварительного нагрева сварки не следует контролировать только время включения обогревателя. Большая стальная сборка может иметь значительные перепады температур в начале цикла нагрева.. Достижение целевой температуры в одной точке измерения не означает автоматически, что вся необходимая область готова к сварке..
по этой причине, программа отопления может включать несколько этапов.
Нагрев. Индукционная мощность повышает температуру выбранной области края ковша..
Контроль температуры. Нагрев регулируется в соответствии с заданной температурой процесса, а не только по фиксированному таймеру..
Выравнивание температуры. Система позволяет нагретой зоне приблизиться к более стабильному температурному режиму, прежде чем деталь будет выпущена..
Холдинг. Если это предусмотрено технологией сварки, контролируемый нагрев может продолжаться в течение определенного периода времени.
Система также обеспечивает логику сигнализации высокой температуры.. Если контролируемая точка достигает настроенного значения сигнализации, соответствующий сигнал может быть сгенерирован.
Зарегистрированные применения ковшового нагрева
| Применение | Зарегистрированная температура |
|---|---|
| Предварительный нагрев ковшовой сварки | 120°C |
| Термическая обработка ковша после сварки | 400°C |
Эти цифры записанные значения приложения, не универсальные температуры сварки. Правильная температура предварительного нагрева, межпроходная температура, Температуру после нагрева и время выдержки следует брать из спецификации материала., квалифицированная WPS или другая утвержденная процедура сварки. Другая сталь ковша или толщина листа могут потребовать другого процесса..
Ⅶ. Послесварочный нагрев и диффузия водорода
Некоторые процедуры ковшовой сварки требуют контролируемого нагрева для продолжения после сварки.. Этот послесварочный нагрев Этап может использоваться для поддержания повышенной температуры сварного изделия в течение определенного периода времени., давая водороду дополнительное время для диффундации из металла сварного шва и зоны термического влияния до полного остывания сборки..
Соответствующий процесс зависит от материала, толщина пластины, процедура сварки, температура после нагрева, время выдержки, нагреваемая зона, положение измерения температуры, и требования к охлаждению.
Последующий нагрев для диффузии водорода не следует автоматически описывать как PWHT для снятия напряжения.. Лечение стресса имеет свою температуру, требования к времени выдержки и охлаждению и должны указываться только в том случае, если этого требует материал или утвержденная процедура..
Для конфигурации оборудования, клиент должен указать фактическую потребность в нагреве после сварки, а не выбирать температуру на общей странице продукта..
Ⅷ. Сигналы управления для интеграции с ТЭЦ
Установка индукционного нагрева может обмениваться несколькими практическими сигналами с подъемной станцией или внешней системой управления..
| Сигнал | Функция |
|---|---|
| Внешний запуск | Вход «сухого контакта» запускает или останавливает нагрев |
| Достигнута температура | Выход закрывается при достижении заданного температурного режима. |
| Сигнализация высокой температуры | Выход срабатывает, когда контролируемая точка достигает значения сигнализации высокой температуры. |
| Сигнализация неисправности | Нагрев прекращается, и при обнаружении неисправности оборудования генерируется выходной сигнал неисправности. |
Эти интерфейсы делают машину более полезной в качестве специализированного станция подогрева ковша для сварки, а не работать как изолированный нагреватель. Например, выходной сигнал достижения температуры может быть включен в рабочую последовательность, чтобы завершение этапа нагрева не зависело только от оператора, наблюдающего за дисплеем. Точно так же, сигнал неисправности обеспечивает четкое состояние машины, когда нормальный процесс нагрева не может продолжаться.
Ⅸ. Конфигурация основного оборудования
Это зависит от детали индукционная нагревательная станция. Правильная номинальная мощность, частота и инструмент зависят от ковша и требуемого процесса сварки..
| Элемент | Конфигурация |
|---|---|
| Тип оборудования | Стационарная система индукционного предварительного нагрева |
| Основное приложение | Предварительный подогрев ковша экскаватора при сварке |
| Дополнительный процесс | Контролируемый нагрев после сварки |
| Типичная заготовка | Край ковша / кромка ковша с приварными переходниками |
| Положение заготовки | Исправлено во время нагрева |
| Погрузка и разгрузка | Кран |
| Индуктор | Большая прямоугольная многовитковая катушка. |
| Движение индуктора | Вертикальный подъем с электроприводом |
| приспособление | Настраивается на заготовку |
| Последовательность нагрева | Нагрев, контроль, выравнивание, проведение |
| Внешний запуск | Доступный |
| Готовый к температуре выход | Доступный |
| Сигнализация высокой температуры | Доступный |
| Сигнализация неисправности | Доступный |
| Индукционная мощность | Выбирается в зависимости от заготовки |
| Рабочая частота | Выбирается в зависимости от потребности в отоплении |
| Система охлаждения | Подтверждено согласно окончательной конфигурации |
Мощность нельзя выбрать только по ширине ковша.. Для более толстой кромки ковша с большей тепловой массой может потребоваться другое устройство нагрева, чем для кромки меньшего размера., даже если их общая длина одинакова. Геометрия катушки, время нагрева и требуемая температура влияют на выбор оборудования..
Ⅹ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Эта система индукционного предварительного нагрева предназначена только для одной модели ковша экскаватора??
Сфотографированное приспособление и катушка разработаны для конкретного диапазона заготовок.. Другие размеры ведра можно оценить, но для другой кромки ковша или конструкции переходника может потребоваться другой инструмент..
Двигается ли ведро при индукционном нагреве??
Нет. В данной конфигурации оборудования, край ковша в сборе остается зафиксированным. Индукционная катушка перемещается вертикально в положение нагрева и из него..
Можно ли одновременно нагревать несколько адаптеров ковша??
В показанном оборудовании используется индуктор большого формата вокруг узла кромки ковша, а не небольшая катушка, нагревающая один адаптер индивидуально.. Фактическое количество адаптеров, обрабатываемых за один цикл, зависит от заготовки и конструкции катушки..
Является ли 120°C стандартной температурой предварительного нагрева сварочного адаптера ковша??
Нет. 120°C — это зарегистрированное значение применения из материалов компании.. Фактическая температура предварительного нагрева должна соответствовать материалу ковша и утвержденной процедуре сварки..
Всегда ли требуется 400°C для нагрева после сварки??
Нет. 400°C также является зарегистрированным значением применения., не универсальный параметр. Другой процесс может указывать другую температуру., время выдержки или отсутствие стадии последующего нагрева вообще.
Может ли это оборудование выполнять PWHT??
Это необходимо оценивать исходя из фактической потребности в термообработке.. Последующий нагрев для диффузии водорода и PWHT для снятия напряжений не следует рассматривать как один и тот же процесс..
Как контролируется температура предварительного подогрева ковша?
Документированная система осуществляет программный контроль температуры и включает в себя выходы сигнализации о достижении и превышении температуры.. Окончательный метод измерения температуры и положения датчиков подбираются согласно проекту..
Может ли индукционный нагреватель обмениваться данными с внешним оборудованием??
Да. Документированная конфигурация обеспечивает интерфейсы с сухими контактами для внешнего запуска., температура достигнута, сигнализация о высокой температуре и сигнализация о неисправности.
Это полностью автоматическая производственная линия??
Нет. Сфотографированное оборудование точнее описывается как стационарная или полуавтоматическая станция индукционного предварительного нагрева для сварки ковша экскаватора.. Цикл нагрева и движение змеевика контролируются оборудованием., пока заготовка загружена, выгружен и перенесен с помощью крана.
Может ли индукционный нагрев заменить предварительный нагрев пламенем при ковшовой сварке??
Для подходящих компонентов ковша, индукционный нагрев представляет собой контролируемую альтернативу ручному пламенному нагреву.. В этом приложении, Основное отличие – использование специальной зоны нагрева., контроль температуры и повторяемая последовательность нагрева. Окончательный выбор все равно зависит от заготовки, порядок сварки и условия производства.
Ⅺ. Отправьте нам чертеж ковша и процедуру сварки
Подходящий система предварительного нагрева для сварки адаптера ковша нельзя выбрать только по мощности машины. Индукционная мощность, нагревательная спираль, Расположение приспособлений и станций следует из геометрии ковша, процедура сварки и то, как будет использоваться линия — приведенные ниже факторы формируют предложение.
Ведро / Заготовка
• Bucket edge or bucket lip drawing
• Габаритные размеры
• Steel grade
• Plate thickness
• Adapter quantity
• Adapter spacing
• Workpiece weight
• Available lifting method
Процесс сварки
• Welding Procedure Specification (WPS), если доступно
• Required preheat temperature
• Required heating zone
• Interpass temperature requirement
• Post-weld heating requirement
• Post-heating temperature
• Holding time
• Temperature measurement positions
• Cooling requirement
Условия производства
• Parts per shift or per day
• Current bucket welding preheating method
• Available factory space
• Loading and unloading method
• Требуемый уровень автоматизации
• Required external control signals
Присылайте нам все, что у вас есть — полный чертеж., квалифицированный WPS, или просто размеры ковша и требуемая температура предварительного нагрева. С этими деталями, мы можем адаптировать мощность индукции, нагревательная спираль, расположение приспособлений и станций в соответствии с вашим конкретным ковшом и процедурой сварки, вместо того, чтобы начинать со стандартной номинальной мощности.
Готовы к предварительному нагреву сварочного аппарата ковшом?
Отправьте чертеж ковша и процедуру сварки.. Оценим индукционную мощность, нагревательная спираль, расположение приспособлений и станций для вашей заготовки.