Станок для индукционной закалки валов с ЧПУ
Ⅰ. Следите за реальным процессом закалки
Индукционное упрочнение вала OD
Для прямого вала, показанного в видео, заготовка расположена вертикально внутри кольцевого индуктивности.
Во время цикла закалки, вал вращается и движется вверх через зону нагрева. Вращение распределяет нагрев по окружности, а запрограммированный вертикальный ход образует затвердевшую область вдоль вала.
Этот тип процесса сканирования подходит для цилиндрических поверхностей валов, где требуется непрерывная закалённая зона.
Внутренняя индукционная закалка отверстий
Ту же платформу машины также можно настроить для закалка внутреннего отверстия путем смены индуктора и соответствующего инструмента.
В фактическом процессе, показанном здесь, используется специализированный двухвитковый индуктор для отверстия вокруг внутренней позиции закалки, с рабочей сборкой, выступающей в отверстие.
Структура индуктора выбирается в зависимости от диаметра отверстия, глубины и требуемой закалённой области. Для данного конкретного применения используется двухвитковая конструкция; другие заготовки могут требовать другую геометрию катушки.
Ⅱ. Внешняя закалка вала и внутренняя закалка отверстий
Одна из полезных особенностей этой платформы машины заключается в том, что процесс закалки не ограничивается одной поверхностью.
Для закалка наружного диаметра вала, индуктор кольцевого типа окружает вал. Заготовка вращается и перемещается вертикально через индукционную зону, создавая сканированную закаленную поверхность..
Для внутренней закалки отверстий, внешний индуктор заменяется специальным индуктором для закалки отверстий.. Геометрия индуктора и устройство закалки адаптированы к внутренней поверхности..
Это позволяет использовать одну и ту же платформу станка с ЧПУ для разных позиций закалки, не рассматривая каждую деталь как совершенно отдельный проект станка..
Сам индуктор по-прежнему зависит от детали.. Диаметр вала, размер отверстия, длина закалки, требуемая глубина корпуса и доступное пространство вокруг детали влияют на окончательную конструкцию..
Ⅲ. Как работает закалочный станок с ЧПУ
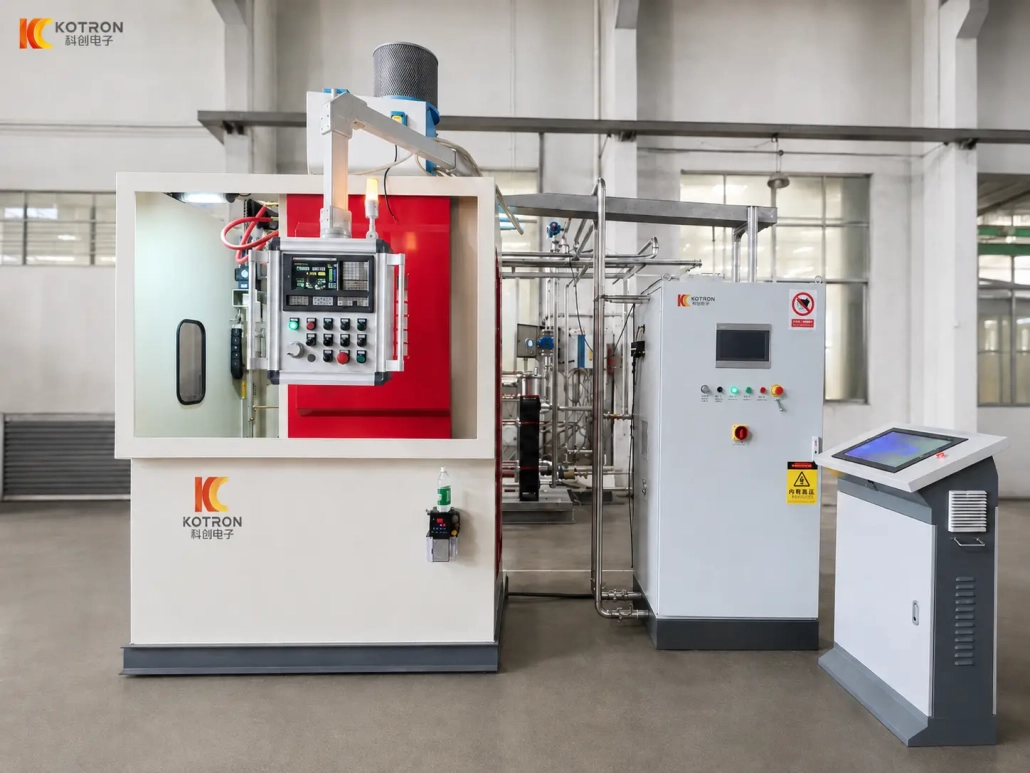
Вертикальный станок с ЧПУ контролирует механическую часть цикла закалки..
Заготовка сначала размещается и зажимается между соответствующими опорными и зажимными элементами. После выбора правильной программы, шпиндель вращает заготовку, а система подачи контролирует её вертикальное перемещение.
Для обработки вала, показанной на этой странице, последовательность следующая:
Станок использует серводвигатель и шариковинтовую пару для подачи заготовки. Система вращения шпинделя обеспечивает вращение заготовки с переменной скоростью. Опорный станок KCJC-500H указан как вертикальный, с одноосевой, одной рабочей позиции со перемещением заготовки, диапазон вращения 0–200 об/мин и повторная вертикальная точность позиционирования ±0,05 мм.
Система ЧПУ GSK96 позволяет выбирать программы закалки для различных деталей, модифицировать, сохранять и вызывать. Доступная информация о машине также поддерживает непрерывное закаливание, напылительное закаливание, поэтапное сканирование и процессы нагрева в фиксированном положении.
Это позволяет повторно использовать установленную последовательность движений, когда та же деталь возвращается для следующей производственной партии.
Ⅳ. Мощность IGBT, Цифровое управление DSP и централизованная эксплуатация
Механическое движение машины и электрический выход индукционного источника питания выполняют разные задачи в процессе закалки.
Индукционный источник питания с IGBT
Наши индукционные источники питания используют технологию преобразования энергии IGBT.
Электронный каскад на IGBT выполняет высокоскоростное электрическое переключение, необходимое для подачи управляемой средней- или высокочастотной мощности на индуктор.
Мощность и рабочая частота выбираются в зависимости от материала, размеры заготовки, позиция нагрева, требуемый закаленный слой и производственный цикл.
DSP цифровое управление
Источник питания использует DSP-цифровое управление для регулирования электрического выхода.
Доступные конфигурации источника питания поддерживают режимы постоянного тока, постоянной мощности и управления температурой, вместе с внутренним или удаленным управлением.
Для клиента, практическая ценность заключается не просто в наличии компонента IGBT или DSP. Важный момент заключается в том, что индукционная энергия может контролироваться как часть повторяемого процесса закалки и подстраиваться под различные заготовки и рецепты.
Центральная пульт управления
Полная система также включает отдельную центральную консоль управления, которая служит основным пунктом управления для системы закалки.
Вместе, три секции образуют полный комплект оборудования:
— ЧПУ станок — управляет движением заготовки
— Индукционный источник питания IGBT — обеспечивает мощность нагрева
— Центральный пульт управления — обеспечивает централизованное управление системой.
Ⅴ. Индивидуальные индукторы и инструменты
Станок с ЧПУ обеспечивает подвижную платформу., но окончательная схема нагрева сильно зависит от индуктора.
Не существует единого универсального катушки для каждого вала.
Для внешней цилиндрической поверхности, индуктор обычно окружает вал. Диаметр змеевика и ширина нагрева подбираются исходя из размеров вала и необходимой зоны закалки..
Внутреннее отверстие требует другой конструкции, поскольку доступное пространство меньше, а зона нагрева расположена внутри компонента..
В зависимости от проекта, мы можем настроить машину по индивидуальному заказу:
— Индукторы с внешним валом
— Индукторы с внутренним отверстием
— Оснастка для заготовок и фиксирующее оборудование
— Позиционирование индуктора
— Установки закалки
Количество витков катушки также является частью конструкции индуктора. Процесс расточки, показанный на видео, использует индуктор с двумя витками, в то время как процесс обработки вала использует другую конфигурацию внешней катушки.
Правильное решение определяется по фактической детали, а не только по названию компонента.
Ⅵ. Полная конфигурация системы
Проект индукционной закалки вала обычно объединяет механический станок, индукционный источник питания и технологическую оснастку а не выбор только одной модели станка.
Станок для закалки с ЧПУ
Станок выполняет позиционирование заготовки, зажим, вращение и вертикальное перемещение. Его конструкция включает станину, шпиндельную систему, привод подачи и регулируемую платформу нагрузки. KCJC-500H использует серво-приводной шарико-винтовой подачу и систему вращения заготовки с переменной скоростью.
Индукционный источник питания с IGBT
Мощность выбирается отдельно в зависимости от детали и процесса. Доступная информация компании по закалке валов включает конфигурации источников питания от 40 кВт до 250 кВт для различных применений валов, вместо того, чтобы считать одну мощность подходящей для каждой машины.
Центральная пульт управления
Центральная консоль обеспечивает интерфейс управления для всей системы оборудования.
Индуктор и инструмент
Они конфигурируются в соответствии с геометрией заготовки и зоной закалки. Они могут изменяться, даже если платформа ЧПУ остаётся той же самой.
Ⅶ. Технические характеристики эталонного станка KCJC-500H
KCJC-500H — это одна из доступных конфигураций вертикальных станков с ЧПУ для закалки валов. Ниже приведенные характеристики относятся к станку и не должны интерпретироваться как пределы размеров для каждой системы закалки валов, которую мы можем поставить.
| Технические характеристики | KCJC-500H |
|---|---|
| Тип машины | Вертикальный станок для закалки с ЧПУ |
| Конфигурация станции | Одна ось, одна станция |
| Система ЧПУ | GSK96 |
| Перемещение заготовки | Вертикальный |
| Операция | Ручное / Автоматический |
| Макс. Длина зажатия заготовки | 500 мм |
| Макс. Диаметр заготовки | 500 мм |
| Макс. Длина закалки | 500 мм |
| Макс. Вес заготовки | 10 кг |
| Скорость вращения заготовки | 0–200 об/мин |
| Макс. Скорость работы | 0–100 мм/с |
| Вертикальная повторная точность позиционирования | ±0,05 мм |
| Регулировка загрузочной платформы | ±60 мм, спереди/сзади и слева/справа |
Мощность индуктора и рабочая частота выбираются отдельно в зависимости от заготовки и процесса закалки.
Для более длинных, тяжелых или с большим объемом производства компонентов, может потребоваться другая конструкция станка и конфигурация мощности.
Ⅷ. Настройте станок вокруг вашей заготовки
Машину для индукционной закалки вала не следует выбирать только по диаметру вала или номинальной мощности..
Прямой вал, требующий постоянной закалки наружного диаметра., компонент, требующий только короткого локализованного закаленного участка, и деталь, требующая внутренней закалки отверстия, предъявляют к станку разные требования., индуктор и процесс.
По подбору оборудования, пожалуйста, предоставьте:
• Чертеж заготовки
• Материал
• Габаритные размеры
• Диаметр вала или отверстия
• Зона закалки
• Требуемая твердость
• Эффективная глубина корпуса
• Производительность
Если несколько участков требуют закалки, отметьте их прямо на рисунке.
На основе этой информации, мы можем оценить структуру машины, индукционная мощность и частота, индуктор, обработка и процесс закалки вместе.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли один и тот же станок обрабатывать как наружный диаметр вала, так и закалку внутреннего отверстия??
Да. Платформа станка с ЧПУ не ограничивается одной поверхностью. Кольцевой индуктор выполняет закалку наружного диаметра; замена его на специальный индуктор для закалки внутреннего отверстия переключает станок на работу с внутренними отверстиями. Индуктор и оснастка специфичны для заготовки, но платформа станка остается той же.
Какой размер заготовки может обрабатывать KCJC-500H?
Образцовый станок KCJC-500H обрабатывает заготовки длиной зажима до 500 мм и 500 мм в диаметре, с максимальным весом 10 кг. Эти данные описывают сам инструментальный станок, а не предел каждой системы закалки валов, которую мы поставляем.
Как мне узнать, какой индукционный источник питания выбрать?
Мощность и рабочая частота выбираются отдельно от станка, в зависимости от материала, размеры заготовки, позиция нагрева, требуемый закаленный слой и производственный цикл. Применения для валов обычно варьируются от 40 кВт до 250 кВт; один рейтинг мощности не подходит для всех деталей.
Существует ли универсальный индуктор для каждого вала?
Нет. Нет единого универсального катушки. Индукторы для внешнего вала, индукторы для внутреннего отверстия, оснастка, приборы для позиционирования и схему закалки все настраиваются вокруг фактической геометрии изделия и зоны закалки.
Какая информация нужна для настройки машины?
Отправьте чертеж вашего изделия вместе с материалом, общими размерами, диаметром вала или отверстия, зоной закалки, требуемой твердостью, эффективной глубиной закалки и производственной нормой. Отметьте каждую зону закалки прямо на чертеже.
Настройте станок ЧПУ для закалки валов вокруг вашего изделия
Отправьте чертеж изделия и требования к закалке. Мы оценим конструкцию станка, Индукционную мощность, частота, индуктор и инструмент вместе.