Maszyna do hartowania wzdłużnego wałów CNC
Ⅰ. Obejrzyj faktyczny proces hartowania
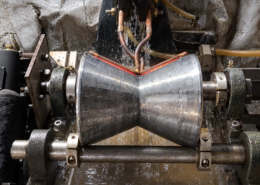
Hartowanie indukcyjne OD wału
Dla prostego wału pokazanego na filmie, przedmiot obrabiany jest umieszczony pionowo wewnątrz cewki indukcyjnej pierścieniowej.
Podczas cyklu utwardzania, wał obraca się i przesuwa w górę przez strefę grzewczą. Obrót rozprowadza ciepło po obwodzie, podczas gdy zaprogramowany przesuw pionowy tworzy hartowany obszar wzdłuż wału.
Ten typ procesu skanowania jest odpowiedni dla cylindrycznych powierzchni wałów, gdzie wymagana jest ciągła strefa hartowana.
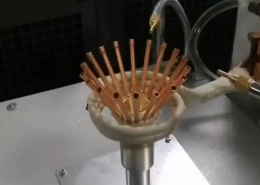
Hartowanie indukcyjne otworu wewnętrznego
Można również skonfigurować tę samą platformę maszynową hartowanie otworów wewnętrznych poprzez zmianę cewki indukcyjnej i odpowiedniego oprzyrządowania.
W rzeczywistym procesie pokazanym tutaj, wokół pozycji hartowania wewnętrznego zastosowano dedykowany dwuobrotowy induktor, z zespołem roboczym sięgającym do otworu.
Konstrukcja cewki jest dobierana w zależności od średnicy otworu, głębokość i wymaganą hartowaną powierzchnię. W tym konkretnym zastosowaniu zastosowano konstrukcję dwuobrotową; inne przedmioty obrabiane mogą wymagać innej geometrii cewki.
Ⅱ. Hartowanie zewnętrznego wału i wewnętrznego otworu
Jedną z przydatnych cech tej platformy maszynowej jest to, że proces hartowania nie ogranicza się do pojedynczej powierzchni.
dla hartowanie na zewnątrz średnicy wału, cewka pierścieniowa otacza wał. Obrabiany przedmiot obraca się i przemieszcza się pionowo przez strefę indukcyjną, aby wytworzyć zeskanowaną, utwardzoną powierzchnię.
Do wewnętrznego hartowania otworów, cewkę zewnętrzną zastępuje się specjalną cewką hartowaną w otworze. Geometria wzbudnika i układ hartowania są dostosowane do powierzchni wewnętrznej.
Dzięki temu możliwe jest wykorzystanie tej samej platformy maszyny CNC do różnych pozycji hartowania bez traktowania każdej części jako zupełnie osobnego projektu maszyny.
Sam induktor jest nadal specyficzny dla przedmiotu obrabianego. Średnica wału, rozmiar otworu, długość hartowania, wymagana głębokość obudowy i dostępna przestrzeń wokół części mają wpływ na ostateczny projekt.
Ⅲ. Jak działa maszyna do hartowania CNC
Pionowa maszyna CNC steruje mechaniczną częścią cyklu hartowania.
Obrabiany przedmiot jest najpierw pozycjonowany i mocowany pomiędzy odpowiednimi elementami ustalającymi i mocującymi. Po wybraniu odpowiedniego programu, wrzeciono obraca przedmiot obrabiany, a układ posuwu steruje jego ruchem w pionie.
Dla procesu wału pokazanego na tej stronie, kolejność jest:
Do podawania przedmiotu obrabianego maszyna wykorzystuje serwomotor i śrubę kulową. System obrotu wrzeciona zapewnia obrót przedmiotu obrabianego ze zmienną prędkością. Maszyna referencyjna KCJC-500H jest określona jako pionowa, jednoosiowy, maszyna jednostanowiskowa z ruchem detalu, zakres obrotów 0–200 obr./min i dokładność pozycjonowania w pionie ±0,05 mm.
System CNC GSK96 umożliwia dobór programów hartowania dla różnych części, zmodyfikowany, przechowywane i przywoływane. Dostępne informacje o maszynie obsługują również hartowanie ciągłe, utwardzanie natryskowe, skanowanie fragmentaryczne i procesy ogrzewania w stałej pozycji.
Umożliwia to ponowne wykorzystanie ustalonej sekwencji ruchów, gdy ta sama część powraca do innej partii produkcyjnej.
Ⅳ. Moc IGBT, Cyfrowe sterowanie DSP i scentralizowana obsługa
Mechaniczny ruch maszyny i moc elektryczna zasilacza indukcyjnego mają różne zadania w procesie hartowania.
Zasilacz ogrzewania indukcyjnego IGBT
Wykorzystujemy nasze zasilacze do ogrzewania indukcyjnego Technologia konwersji mocy IGBT.
Stopień mocy IGBT wykonuje szybkie przełączanie elektryczne wymagane do zasilania kontrolowanego medium- lub moc wysokiej częstotliwości do cewki indukcyjnej.
Moc i częstotliwość pracy dobierane są w zależności od materiału, wymiary obrabianego elementu, pozycja grzewcza, wymagana warstwa utwardzona i cykl produkcyjny.
Sterowanie cyfrowe DSP
Zasilacz wykorzystuje Sterowanie cyfrowe DSP do regulacji mocy elektrycznej.
Dostępne konfiguracje zasilania obsługują prąd stały, tryby stałej mocy i kontroli temperatury, wraz ze sterowaniem wewnętrznym lub zdalnym.
Dla klienta, praktyczną wartością nie jest po prostu obecność komponentu IGBT lub DSP. Co ważne, moc indukcji można regulować w ramach powtarzalnego procesu hartowania i dostosowywać ją do różnych detali i receptur..
Centralna konsola sterowania
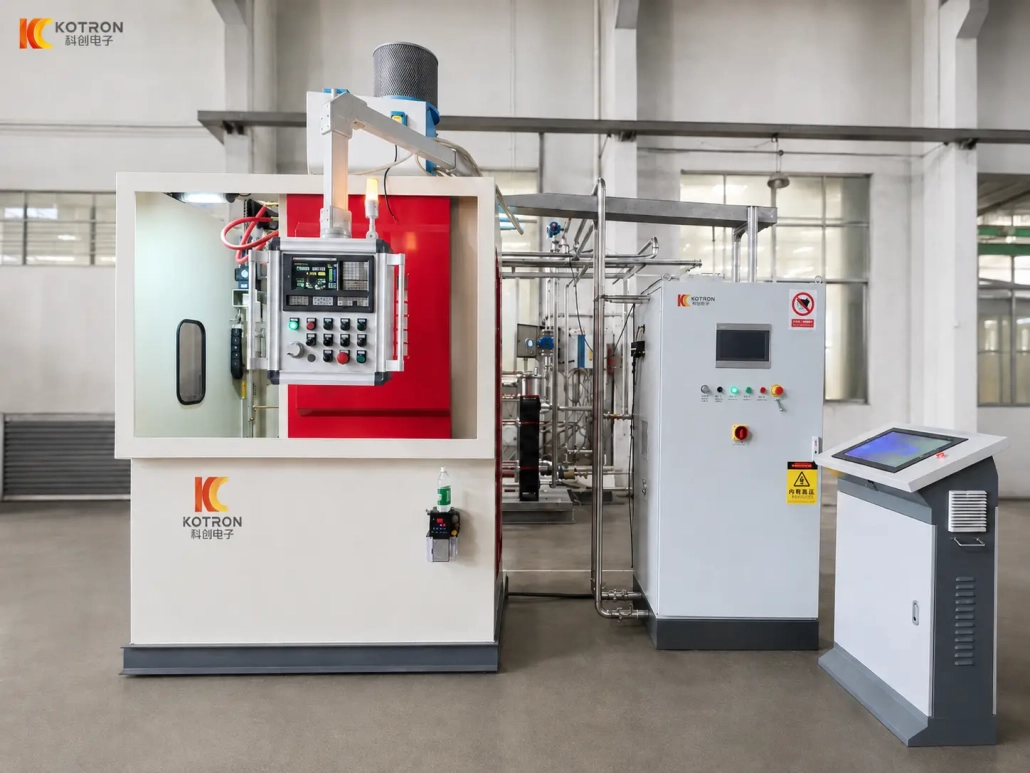
Kompletny system zawiera również oddzielną centralną konsolę sterowania, który pełni rolę głównego punktu pracy układu hartowania.
Razem, trzy sekcje tworzą kompletny pakiet wyposażenia:
— Maszyna CNC — steruje ruchem przedmiotu obrabianego
— Zasilacz indukcyjny IGBT — zapewnia moc grzewczą
— Centralna konsola sterująca — zapewnia scentralizowaną obsługę systemu
V.. Niestandardowe cewki indukcyjne i oprzyrządowanie
Maszyna CNC zapewnia platformę ruchu, ale ostateczny wzór nagrzewania zależy w dużej mierze od cewki indukcyjnej.
Nie ma jednego uniwersalnego cewce dla każdego wału.
Do zewnętrznej powierzchni cylindrycznej, cewka zwykle otacza wał. Średnicę cewki i szerokość nagrzewania dobiera się w zależności od wymiarów wału i wymaganej strefy hartowania.
Otwór wewnętrzny wymaga innej konstrukcji, ponieważ dostępna przestrzeń jest mniejsza, a powierzchnia grzewcza znajduje się wewnątrz elementu.
W zależności od projektu, możemy skonfigurować maszynę na zamówienie:
— Zewnętrzne cewki indukcyjne
— Cewki z otworem wewnętrznym
— Mocowania przedmiotu obrabianego i narzędzia ustalające
— Umiejscowienie cewki indukcyjnej
— Układy gaszące
Liczba zwojów cewki jest również częścią konstrukcji cewki indukcyjnej. Proces wiercenia pokazany na filmie wykorzystuje cewkę dwuobrotową, podczas gdy w procesie wału wykorzystuje się inną konfigurację cewki zewnętrznej.
Prawidłowe rozwiązanie jest określane na podstawie rzeczywistej części, a nie samej nazwy komponentu.
Ⅵ. Pełna konfiguracja systemu
Projekt hartowania indukcyjnego wału zwykle łączy w sobie maszyna mechaniczna, zasilanie indukcyjne i oprzyrządowanie specyficzne dla procesu zamiast wybierać tylko jeden model maszyny.
Maszyna do hartowania CNC
Maszyna zajmuje się pozycjonowaniem detalu, zaciskanie, obrót i ruch pionowy. W jego konstrukcji znajduje się łoże maszyny, układ wrzecionowy, napęd podajnika i regulowana platforma ładunkowa. W KCJC-500H zastosowano posuw śrubowy napędzany serwomechanizmem oraz system obrotu przedmiotu obrabianego o zmiennej prędkości.
Zasilacz ogrzewania indukcyjnego IGBT
Moc dobierana jest oddzielnie w zależności od części i procesu. Dostępne w firmie informacje dotyczące hartowania wałów obejmują konfiguracje zasilania od 40 kW do 250 kW dla różnych zastosowań wałów, zamiast traktować jedną moc znamionową jako odpowiednią dla każdej maszyny.
Centralna konsola sterowania
Konsola centralna zapewnia interfejs operacyjny dla całego systemu wyposażenia.
Cewka indukcyjna i oprzyrządowanie
Są one skonfigurowane wokół geometrii przedmiotu obrabianego i obszaru hartowania. Mogą się one zmieniać nawet wtedy, gdy platforma maszyny CNC pozostaje taka sama.
Ⅶ. Specyfikacje maszyny referencyjnej KCJC-500H
KCJC-500H to jedna z dostępnych konfiguracji pionowych maszyn CNC do hartowania wałów. Poniższe dane odnoszą się do samej obrabiarki i nie należy ich interpretować jako ograniczeń wymiarowych każdego dostarczonego przez nas systemu do hartowania wałów.
| Specyfikacja | KCJC-500H |
|---|---|
| Typ maszyny | Pionowa maszyna do hartowania CNC |
| Konfiguracja stacji | Pojedyncza oś, pojedyncza stacja |
| System CNC | GSK96 |
| Ruch przedmiotu obrabianego | Pionowy |
| Działanie | Podręcznik / Automatyczny |
| Maks. Długość mocowania przedmiotu obrabianego | 500 mm |
| Maks. Średnica przedmiotu obrabianego | 500 mm |
| Maks. Długość hartowania | 500 mm |
| Maks. Masa przedmiotu obrabianego | 10 kg |
| Prędkość obrotu przedmiotu obrabianego | 0–200 obr./min |
| Maks. Prędkość biegu | 0–100 mm/s |
| Dokładność pozycjonowania w pionie | ±0,05 mm |
| Regulacja platformy ładunkowej | ±60 mm, przód/tył i lewo/prawo |
Moc indukcyjna i częstotliwość pracy dobierane są oddzielnie w zależności od przedmiotu obrabianego i procesu hartowania.
Na dłużej, cięższe lub wydajniejsze komponenty, może być wymagana inna konstrukcja maszyny i konfiguracja mocy.
Ⅷ. Skonfiguruj maszynę wokół przedmiotu obrabianego
Nie należy wybierać maszyny do hartowania indukcyjnego wału na podstawie samej średnicy wału lub mocy znamionowej.
Prosty wał wymagający ciągłego hartowania zewnętrznego, element wymagający jedynie krótkiego, zlokalizowanego odcinka hartowanego, oraz część wymagająca hartowania otworu wewnętrznego, stawiają maszynie inne wymagania, cewka indukcyjna i proces.
Do wyboru sprzętu, proszę podać:
• Rysunek przedmiotu obrabianego
• Materiał
• Wymiary gabarytowe
• Średnica wału lub otworu
• Obszar hartowania
• Wymagana twardość
• Efektywna głębokość obudowy
• Tempo produkcji
Jeśli kilka obszarów wymaga hartowania, zaznacz je bezpośrednio na rysunku.
Na podstawie tych informacji, możemy ocenić konstrukcję maszyny, moc i częstotliwość indukcyjna, induktor, jednoczesnego procesu obróbki i hartowania.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy ta sama maszyna może obsłużyć zarówno hartowanie średnicy zewnętrznej wału, jak i hartowanie otworu wewnętrznego?
Tak. Platforma maszyny CNC nie jest ograniczona do jednej powierzchni. Cewka pierścieniowa obsługuje hartowanie o średnicy zewnętrznej; zastąpienie go dedykowanym induktorem do hartowania otworu przełącza maszynę na pracę z otworem wewnętrznym. Cewka indukcyjna i oprzyrządowanie są specyficzne dla obrabianego przedmiotu, ale platforma maszyny pozostaje taka sama.
Jaki rozmiar przedmiotu obrabianego może obsłużyć KCJC-500H?
Maszyna referencyjna KCJC-500H obsługuje detale o średnicy do 500 mm długości mocowania i 500 mm, o maksymalnej wadze 10 kg. Liczby te opisują samą obrabiarkę, nie stanowi ograniczenia dla każdego dostarczanego przez nas systemu do hartowania wałów.
Skąd mam wiedzieć, jaki zasilacz indukcyjny wybrać?
Moc i częstotliwość pracy dobierane są oddzielnie od maszyny, według materiału, wymiary obrabianego elementu, pozycja grzewcza, wymagana warstwa utwardzona i cykl produkcyjny. Zastosowania wałów zazwyczaj wahają się od 40 kW do 250 kW; jedna moc znamionowa nie jest odpowiednia dla każdej części.
Czy istnieje uniwersalna cewka indukcyjna dla każdego wału?
Nie. Nie ma jednej uniwersalnej cewki. Cewki indukcyjne z wałem zewnętrznym, cewki indukcyjne z otworem wewnętrznym, oprawy, oprzyrządowanie lokalizujące i układy hartownicze są skonfigurowane wokół rzeczywistej geometrii przedmiotu obrabianego i obszaru hartowania.
Jakie informacje są potrzebne do skonfigurowania maszyny?
Wyślij rysunek przedmiotu obrabianego wraz z materiałem, wymiary całkowite, średnica wału lub otworu, obszar hartowania, wymagana twardość, efektywna głębokość obudowy i szybkość produkcji. Zaznacz każdy obszar hartowania bezpośrednio na rysunku.
Skonfiguruj maszynę do hartowania wałów CNC wokół przedmiotu obrabianego
Wyślij rysunek przedmiotu obrabianego i wymagania dotyczące hartowania. Ocenimy konstrukcję maszyny, moc indukcyjna, częstotliwość, cewka indukcyjna i oprzyrządowanie razem.