Система индукционной закалки крючков
Ⅰ. Смотреть автоматическую индукционную закалку крючков
Видео: Автоматическая подача и конвейерный индукционный нагрев компонентов крючка.
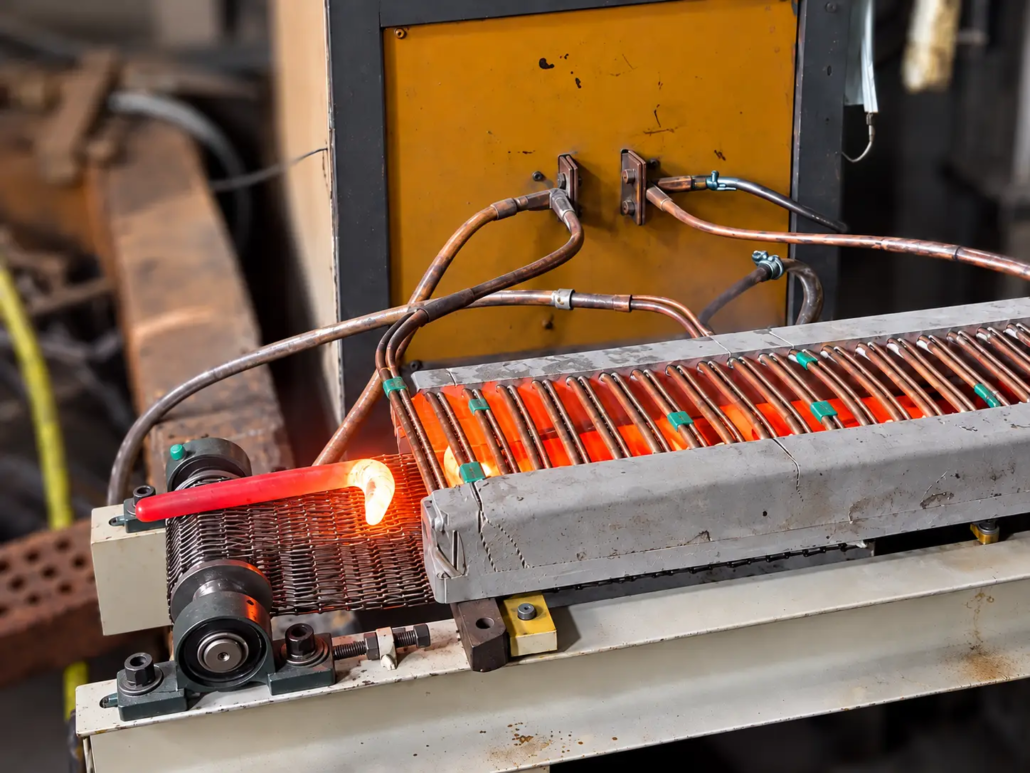
На видео видно, как крючки автоматически загружаются на конвейер из нержавеющей стали и транспортируются через катушку индукционного нагрева..
При прохождении каждой заготовки через зону нагрева, открытая часть становится заметно раскаленной. Конвейер переносит компоненты по заданному пути через индуктор., позволяет координировать время нагрева с движением заготовки.
Детали приложения
| Элемент | Описание |
|---|---|
| Заготовка | Металлические детали в форме крючка |
| Применение | индукционное упрочнение |
| Метод кормления | Автоматическая подача |
| Транспортная система | Конвейерная лента из нержавеющей стали |
| Метод нагрева | Конвейерный индукционный нагрев |
| Зона отопления | Выбранный участок крючка |
| Оборудование | Индивидуальная система индукционного нагрева и закалки |
Видео демонстрирует автоматическую подачу, конвейерный транспорт и индукционный нагрев. Последующая операция закалки на кадрах не видна..
Для полного процесса индукционной закалки, Условия нагрева и закалки должны выбираться в зависимости от материала и требуемой закаленной площади..
Ⅱ. Подходящие детали и области применения
индукционное упрочнение используется для подходящих стальных деталей, требующих повышенной твердости поверхности или износостойкости в отдельных областях..
Для крючкообразных деталей, необходимое лечение зависит от функции компонента, контактные поверхности и условия нагрузки. Некоторые крючки могут потребовать локальной закалки рабочей поверхности., в то время как у других есть требования к прочности и ударной вязкости, которые требуют другого подхода к термообработке..
Потенциальные приложения включают в себя:
— Компоненты промышленных крючков со специально закаленными поверхностями
— Крюкообразные механические детали, подверженные локальному износу.
— Компоненты с загнутыми концами, используемые в механических сборках
— Стальные детали индивидуальной формы, требующие избирательной закалки
— Подобные детали подходят для автоматической подачи конвейера.
Потенциальные применения встречаются в общем машиностроении., производство промышленного оборудования и металлических деталей.
Конкретное конечное использование крючков, показанных на видео, не установлено.. Для несущих или критически важных крюков, процесс термообработки должен оцениваться с учетом механических свойств компонента и применимых проектных требований..
Ⅲ. Конвейерная подача, Индукционный нагрев и закалка
Расположение оборудования объединяет подачу заготовок и индукционный нагрев в скоординированную производственную последовательность..
Автоматическая подача и конвейерный транспорт
Механизм подачи подает крюки на конвейер., который проводит их через зону индукционного нагрева.
Для повторяющегося производства, система транспортировки должна соответствовать форме заготовки и сохранять подходящее положение при прохождении каждого компонента через индуктор..
Скорость конвейера, Расстояние между заготовками и мощность нагрева должны соответствовать требуемому циклу нагрева..
Геометрия крючка также влияет на схему подачи.. Компоненты с разными изгибами, длины или выступающих секций могут потребоваться специальные направляющие, опоры или инструменты для позиционирования.
Индивидуальная индукционная катушка
The индукционная катушка выбирается в зависимости от сечения заготовки, необходимая площадь обогрева и доступное пространство.
Когда заготовка проходит через переменное магнитное поле, индуцированные токи генерируют тепло внутри электропроводящего материала..
Для локального упрочнения, индуктор и параметры процесса выбираются так, чтобы концентрировать нагрев в заданной области, а не равномерно нагревать весь компонент..
Может потребоваться индивидуальное расположение катушки, если геометрия крючка не позволяет правильно расположить ее внутри обычного индуктора..
Координация нагрева и закалки
Для подходящих закаливаемых сталей, Индукционная закалка требует нагрева выбранной области до соответствующего состояния аустенизации с последующим подходящим закалка.
Требуемый метод закалки зависит от материала., зона лечения, геометрия компонента и допустимые искажения.
В зависимости от приложения, оборудование может включать в себя отдельную станцию закалки или интегрированную установку для нагрева и закалки..
Процесс закалки необходимо согласовывать с операцией нагрева.. Заметно раскаленная заготовка не, говорит вам сама по себе, определить результирующую твердость поверхности или эффективную глубину гильзы.
Ⅳ. Конфигурация оборудования и управление технологическими процессами
KOTRON поставляет оборудование для индукционной закалки, предназначенное для преобразования энергии, индивидуальные индукторы, обработка заготовок, закалка и управление машиной.
Для закалки крюком с конвейерной подачей, оборудование подбирается по размерам заготовки, необходимые технологические и производственные условия.
| Системный компонент | Рекомендации по настройке |
|---|---|
| Индукционный источник питания | Мощность и частота выбираются в соответствии с требованиями отопления. |
| Индукционная катушка | Соответствует геометрии крючка и области закалки. |
| Автоматическая система подачи | Загрузка и ориентация заготовки |
| Конвейерная система | Скорость транспортировки, расстояние и поддержка заготовки |
| Оснастка заготовки | Путеводители, опоры или приспособления, где это необходимо |
| Закалочное оборудование | Подача закалки и условия охлаждения |
| Система управления | Координация кормления, отопление и сопутствующие операции |
| Охлаждение оборудования | Охлаждение соответствует выбранной индукционной системе |
| Дополнительная автоматизация | Последующая обработка и интеграция производства, где это необходимо. |
Цифровое управление питанием и процессами
Доступное оборудование для индукционного нагрева KOTRON включает в себя Источники питания с DSP-управлением для цифрового регулирования процесса нагрева.
Для применения с конвейерной подачей, система электропитания и управления станком должна быть согласована с движением заготовки и требуемым временем нагрева..
Выбранная конфигурация может обеспечивать программируемые параметры нагрева и управление соответствующей подачей., операции позиционирования или закалки.
Дополнительный мониторинг процесса
Там, где требуется мониторинг или прослеживаемость производства, соответствующий пакет мониторинга может обеспечить:
— Напряжение в реальном времени, текущий, контроль мощности и частоты
— Запись параметров нагрева и технологических характеристик
— Сигнализация пределов параметров
— Сохраненные настройки процесса для различных заготовок
— Исторические операционные записи
— Мониторинг расхода и температуры закалочной жидкости, где установлены соответствующие датчики
Эти функции поддерживают контроль процесса и помогают выявлять отклонения от установленных условий эксплуатации..
Мониторинг электрических параметров не позволяет напрямую подтвердить окончательную твердость или глубину гильзы.. Качество готовой детали должно быть проверено с использованием соответствующих методы проверки.
Ⅴ. Эталонные модели индукционных источников питания
Требуемый индукционный источник питания зависит от материала крючка., размеры, Зону нагрева, проектирование и производственный цикл индуктора.
Следующие модели являются предварительными вариантами для оценки различных требований к отоплению..
| Модель | Мощность | Диапазон частот | Предварительная ссылка на приложение |
|---|---|---|---|
| ХГ-30 | 30 кВт | 20–40 кГц | Меньшие компоненты крючка, требующие локального нагрева |
| ХГ-60 | 60 кВт | 20–40 кГц | Закалка крюком среднего размера |
| XZG-80SCZ | 80 кВт | 1–50 кГц | Большие отопительные нагрузки или приложения с более высокими производственными требованиями |
Приведенные выше характеристики и описания приложений являются справочной информацией., не подтвержденный выбор оборудования для видеодемонстрации. Текущие характеристики модели и ее пригодность должны быть проверены для реального проекта..
Выбор источника питания
Мощность и частота выбираются вместе с индукционной катушкой и процессом нагрева..
Основные соображения включают в себя:
— Материал и размеры поперечного сечения
— Требуемое место и глубина нагрева
— Геометрия заготовки и зазор катушки
— Скорость конвейера и продолжительность нагрева
— Требуемая закаленная площадь и эффективная глубина корпуса
— Производственная скорость
Более высокая мощность не приводит автоматически к более глубокому закаленному слою или более подходящей схеме нагрева.. Электрооборудование, индуктор и процесс закалки должны оцениваться как целостная система..
Ⅵ. Выбор системы для различных компонентов крючка
Заготовки крючкообразной формы могут существенно различаться по геометрии и требованиям к обработке..
Подходящая система должна обеспечивать достаточную мощность нагрева, сохраняя при этом необходимое соотношение между заготовкой., конвейер и индуктор.
| Фактор выбора | Инженерное рассмотрение |
|---|---|
| Материал заготовки | Требования к прокаливаемости и термообработке |
| Крючок Геометрия | Кормление, расположение и зазор индуктора |
| Поперечное сечение | Потребность в отоплении и распределение температуры |
| Требуемая защищенная зона | Местоположение и объем локализованного лечения |
| Производительность | Скорость конвейера, расстояние между заготовками и последовательность обработки |
| Целевая твердость поверхности | Требуемые свойства обрабатываемой поверхности |
| Эффективная глубина корпуса | Требования к нагреву и закалке |
| План завода | Расстановка оборудования и интеграция производства |
Геометрия заготовки и переналадка
В пределах проектного диапазона оборудования можно обрабатывать крючки разных размеров..
Изменения геометрии заготовки могут потребовать корректировки направляющих конвейера., меры по кормлению, индукторы или настройки процесса.
Если требуется несколько типов продуктов, Требования к перенастройке следует учитывать во время выбор оборудования.
Проверка процесса закалки
Для применений с заданными требованиями к твердости или глубине корпуса, параметры нагрева и закалки должны устанавливаться путем технологических испытаний..
Проверка может включать в себя испытание на твердость поверхности., траверсы твердости или осмотр закаленного слоя, согласно спецификации компонента.
Достижимый результат зависит от материала, условия нагрева, конструкции индуктора и процесса закалки.
Ⅶ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли система обрабатывать крючки разных размеров?
Различные размеры могут обрабатываться в пределах механической и электрической мощности выбранного оборудования.. Изменения размеров или формы заготовки могут потребовать использования других индукторов., направляющие конвейера или настройки процесса.
Нагревает ли оборудование весь крючок??
Не обязательно. Индукционная катушка может быть спроектирована так, чтобы концентрировать нагрев на определенном участке.. Фактическое распределение температуры зависит от конструкции змеевика., геометрия заготовки и условия нагрева.
Может ли оборудование поставляться с автоматической подачей и закалкой??
Да. KOTRON поставляет индивидуальные системы с автоматической подачей., конвейерный транспорт, индукционный нагрев и подходящее закалочное оборудование. Полная последовательность процессов и уровень автоматизации определяются проектом..
Можно ли записать параметры производства?
При соответствующей конфигурации мониторинга, выбранные рабочие параметры, кривые нагрева и производственные записи могут быть сохранены для анализа процесса.
Ⅷ. Запросите индивидуальную систему индукционной закалки крючков
Для индукционной закалки крючкообразных деталей., Выбор оборудования начинается с заготовки и необходимой площади обработки..
Пожалуйста, предоставьте:
— Чертеж или фотографии заготовки
— Материал или марка стали
— Основные размеры и размер поперечного сечения
— Требуемая площадь закалки
— Объем производства или необходимое время цикла
Если уже определено, заданная твердость поверхности и эффективная глубина гильзы также полезны для первоначальной технической оценки..
На основании этих подробностей, KOTRON может оценить индукционный источник питания, индивидуальный индуктор, конвейерное устройство, закалочное оборудование и необходимый контроль или конфигурация автоматизации.