
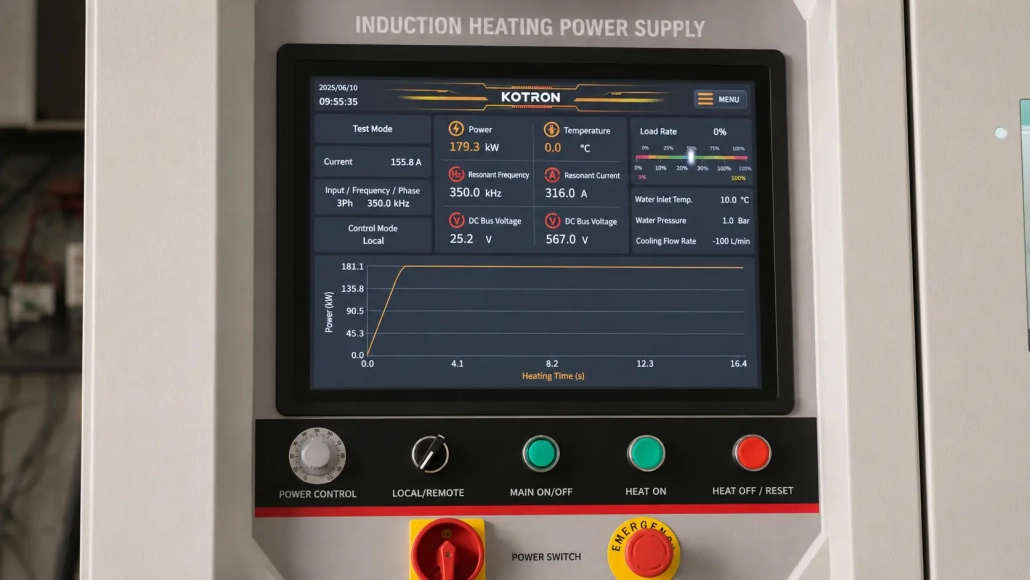
Цифровой источник индукционного нагрева: Полное руководство для B2B-покупателя 2026
Промышленные производители находятся под постоянным давлением, чтобы улучшить качество нагрева, сократить потери энергии, и поддерживать стабильное производство. А цифровой источник питания индукционного нагрева является важной частью современного индукционного нагревательного оборудования, потому что он обеспечивает управляемость, повторяемого, и эффективная мощность для термообработки, индукционная закалка, предварительный подогрев при сварке, Пайка, ковка, и другие промышленные нагревательные приложения. Для владельцев фабрик, менеджеров по производству, и инженеры, выбор правильной индукционной нагревательной системы — это не только вопрос номинальной мощности — это также вопрос стабильности процесса, мониторинг мощности в реальном времени, контроль потребления энергии, надежность оборудования, и совместимость с существующими производственными линиями. В этой статье объясняется практическая ценность цифровых источников питания с индукционным нагревом и то, что покупателям B2B следует учитывать перед покупкой..
📋 Содержание
- Что такое цифровой источник питания для индукционного нагрева?
- Почему цифровое управление имеет значение при индукционном нагреве
- Основные промышленные применения
- Ключевые особенности для оценки
- 5 Ключевые преимущества для промышленных покупателей
- Руководство покупателя: 6-Контрольный список выбора шага
- 3 Распространенные ошибки, которых следует избегать
- Часто задаваемые вопросы
Что такое цифровой источник питания для индукционного нагрева?
Цифровой источник питания индукционного нагрева — это электронный блок преобразования энергии, используемый для генерации тока высокой или средней частоты для индукционной катушки.. При прохождении переменного тока через катушку, он создает электромагнитное поле. Заготовка, помещенная внутри или рядом с катушкой, генерирует внутреннее тепло за счет электромагнитной индукции — это основной принцип как работает индукционный нагрев.
По сравнению с традиционными методами нагрева, такими как нагрев пламенем, нагрева сопротивлением, или печное отопление, индукционный нагрев может обеспечить локальный нагрев, быстрое повышение температуры, и обеспечить лучший контроль процесса. Цифровая система управления помогает операторам устанавливать и контролировать ключевые параметры, такие как мощность., частота, время нагрева, время охлаждения, и рабочее состояние — превращая то, что когда-то было процессом, зависящим от оператора, в повторяемый процесс., документированная операция.
В промышленном производстве, данный тип оборудования широко используется для термообработки металлов., поверхностное упрочнение, закалки валов, Закалка шестерен, предварительный подогрев труб, нагрев подшипника, нагрев крепежа, Пайка, и предварительный нагрев перед сваркой. Правильная конфигурация зависит от материала., размер детали, глубины нагрева, объем производства, и требования к автоматизации — факторы, которые мы рассматриваем в нашей руководство по выбору мощности.
Почему цифровое управление имеет значение при индукционном нагреве
Цифровое управление является одной из основных причин, по которой многие производители переходят с устаревших аналоговых индукционных нагревательных систем. Цифровой индукционный источник питания позволяет более точно настраивать параметры и обеспечивает лучшую повторяемость между партиями. Для таких отраслей, как производство автозапчастей, строительная техника, металлообработка, и производство инструментов, согласованность процессов является особенно важной. В таблице ниже представлены ключевые различия:
| Признак | Аналоговые системы | Цифровой источник индукционного нагрева |
|---|---|---|
| Настройка параметров | Ручные ручки, примерные значения, зависит от оператора | Цифровой ввод с точными числовыми значениями, сохранено как рецепты |
| Повторяемость партии | Зависит от опыта оператора и смены | Воспроизведение рецепта одним касанием, последовательные результаты на разных сменах |
| Контроль мощности | Только аналоговые показания, нет записи данных | Цифровой дисплей в реальном времени + опциональная запись данных |
| Отслеживание энергии | Недоступно — стоимость энергии на деталь неизвестна | Поддерживается мониторинг энергии за цикл и за партию |
| Диагностика неисправностей | Ручная проверка, более длительные простои | Автоматическое отображение кода ошибки + тревога, быстрое устранение неполадок |
| Интеграция автоматизации | Ограничено или требует дополнительного оборудования | Связь с ПЛК, Поддержка полевых шин, готов к роботизированным и автоматическим линиям |
Стабильное питание
Стабильное питание помогает поддерживать равномерный результат нагрева. При индукционной закалке или термической обработке, нестабильное питание может вызвать неравномерную твердость, недостаточную глубину нагрева, или перегрев. Цифровое управление может помочь источнику питания более эффективно реагировать на изменения нагрузки, состояние катушки, и требования к процессу — важный фактор, когда расчет требований к мощности для вашего конкретного применения.
Мониторинг мощности в реальном времени
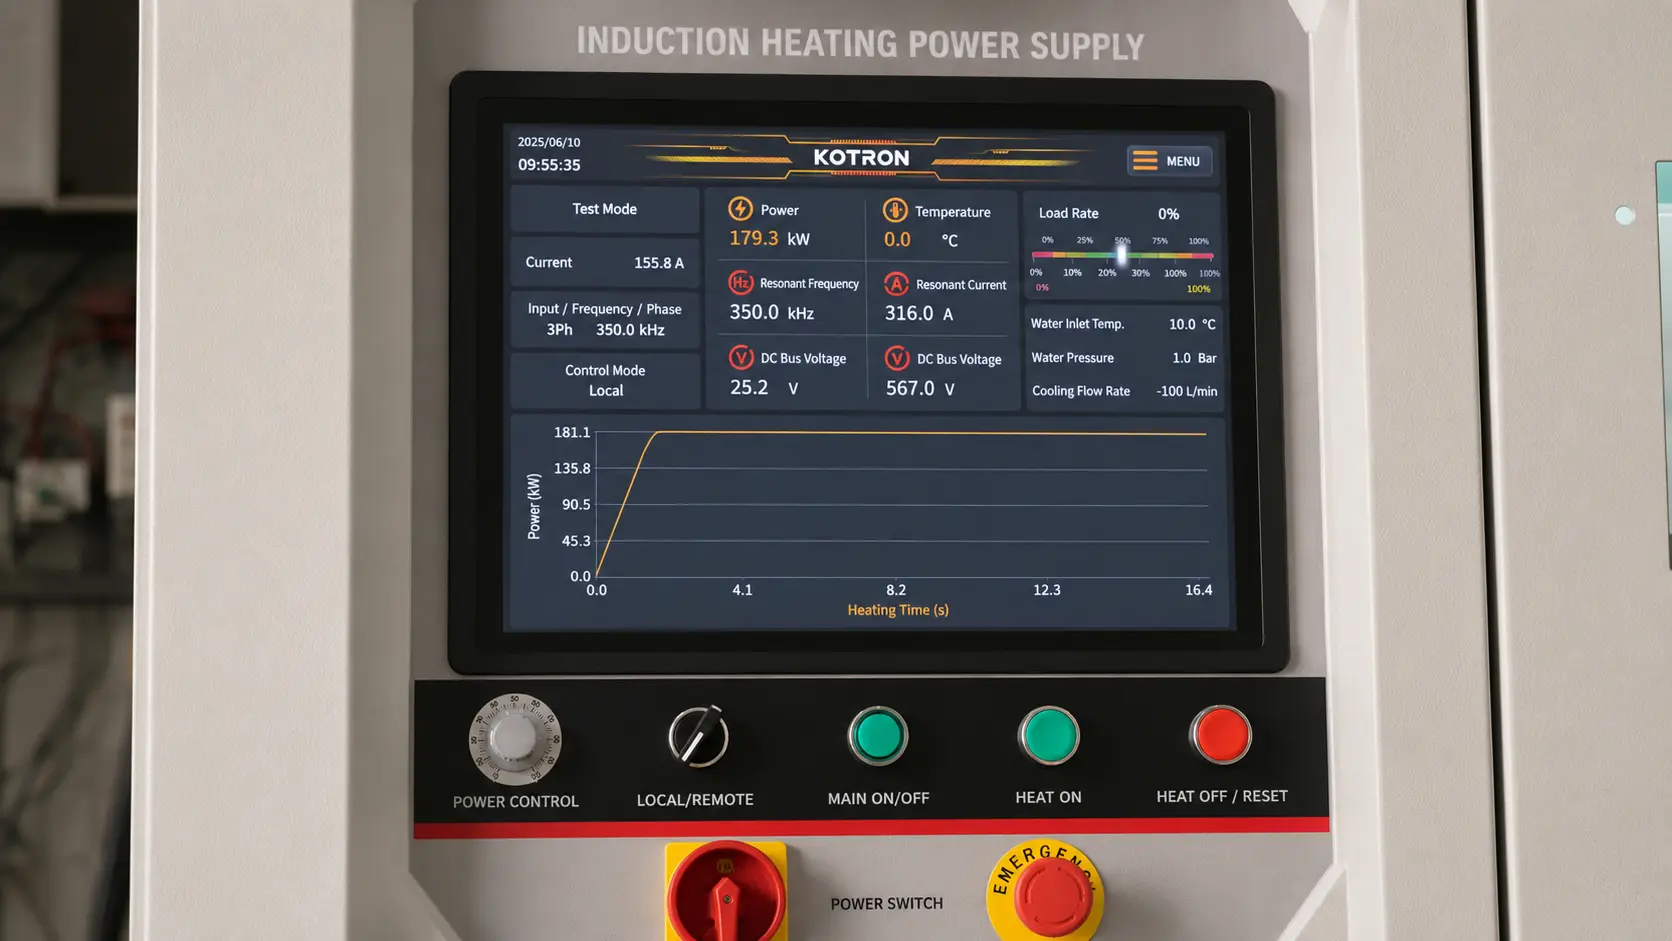
Мониторинг мощности в режиме реального времени позволяет операторам наблюдать фактическое рабочее состояние во время нагрева.. Вместо того, чтобы полагаться только на ручное наблюдение, пользователи могут отслеживать мощность, текущий, напряжение, частота, и время работы на цифровом дисплее. Это способствует лучшему контролю производства и помогает инженерам выявлять ненормальные условия раньше — до того, как они станут причиной брака деталей или незапланированных простоев..
Мониторинг энергии и оптимизация процессов
Мониторинг энергии становится все более важным для заводов, которые хотят контролировать эксплуатационные расходы. Записывая потребление энергии во время циклов нагрева, производственные команды могут сравнивать различные настройки процесса, оптимизировать время нагрева, и сокращать ненужное потребление электроэнергии. Это особенно полезно при производстве больших объемов, где небольшие улучшения могут накапливаться в значительные ежегодные сбережения за тысячи циклов.
Основные промышленные применения
Цифровой источник питания индукционного нагрева может применяться во многих промышленных нагревательных процессах. Окончательная конструкция системы обычно включает источник питания, индукционная катушка, система охлаждения, трансформатор при необходимости, интерфейс управления, а иногда и автоматическое оборудование для подачи или обработки. Ниже приведена таблица с общими применениями и их типичными требованиями:
| Применение | Типичный диапазон частот | Руководство по диапазону мощности | Ключевые моменты |
|---|---|---|---|
| Поверхностная индукционная закалка | 100–400 кГц | 10–200 кВт | Малая глубина слоя, быстрая скорость сканирования |
| Глубокая закалка | 10–50 кГц | 50–500 кВт | Крупные детали, требуется более глубокий закаленный слой |
| Пайка & Припаивание | 50–400 кГц | 5–100 кВт | Точное локализованное нагревание, короткие циклы |
| Предварительная сварочная подогревка | 1–10 кГц | 20–200 кВт | Равномерный нагрев в зоне сварки, контролируемая скорость нагрева |
| Ковка / Нагрев заготовок | 1–10 кГц | 50–1000+ кВт | Высокая производительность, нагрев через толщу до сердцевины |
| Отпуск / Снятие напряжений | 1–20 кГц | 20–300 кВт | Контролируемое выдерживание температуры, низкая плотность мощности |
Примечание: Указанные диапазоны частот и мощности являются общими рекомендациями. Фактические требования зависят от материала заготовки, размеры, глубины нагрева, и скоростью производства. Проконсультируйтесь с поставщиком оборудования для получения конкретной рекомендации, исходя из ваших деталей и целей процесса. Для более глубокого понимания того, как частота влияет на нагрев, см. наше руководство по классификация частот индукционного нагрева.
Термическая обработка & Индукционная закалка
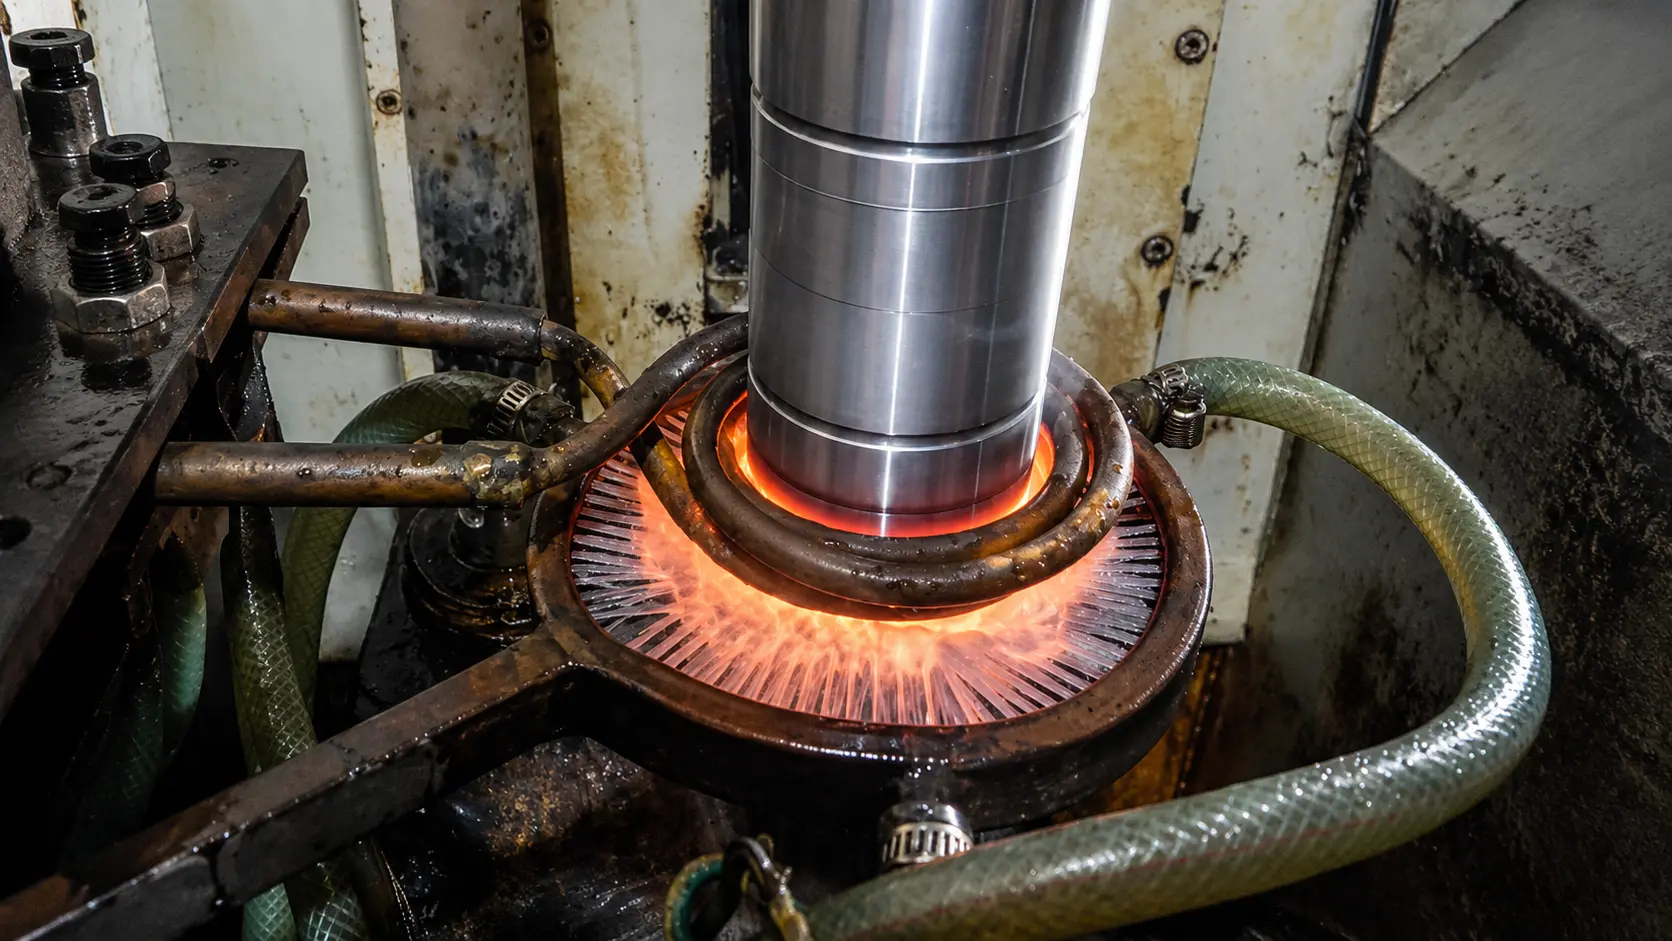
Термическая обработка является одним из самых распространённых применений. Индукционный нагрев может использоваться для закалки, отпуска, отжиг, нормализация, и снятия внутреннего напряжения в зависимости от материала и конструкции процесса. Индукционная закалка широко применяется для валов, Зубчатые колеса, звёздочки, штифты, направляющих рельсов, ролики, и других износостойких компонентов. Процесс быстро нагревает поверхностный слой, а затем закаливает его для достижения требуемой твёрдости. Цифровое управление мощностью полезно, потому что глубина нагрева, скорость сканирования, уровень мощности, и время закалки все влияют на конечный результат.
Предварительная сварочная подогревка
Предварительный подогрев при сварке используется для уменьшения термических напряжений, повышения качества сварного шва, и обеспечения стабильных условий сварки для определенных материалов и толщины деталей. Индукционный подогрев позволяет обеспечить контролируемый и равномерный нагрев вокруг зон сварки без открытого пламени. Это полезно при изготовлении трубопроводов, производстве стальных конструкций, изготовлении сосудов под давлением, ремонте тяжелого оборудования.
Пайка, Ковка, и других областях применения
Индукционная пайка обеспечивает быстрый и локализованный нагрев для соединения металлических деталей в инструментах, медных компонентов, компонентов HVAC, электрические компоненты, и автомобильные сборки. Для применения в кузнечных процессах, индукционный нагрев может быстро нагревать заготовки, плит, и прутки перед формовкой — часто сокращая время ожидания по сравнению с обычными печами и поддерживая более компактную организацию производства.
Ключевые особенности для оценки
При оценке цифрового индукционного нагревательного источника питания, покупателям следует обращать внимание не только на внешний вид оборудования и номинальную мощность. Следующие характеристики важны для долговременного промышленного использования:
Диапазон мощности и частоты
Необходимая мощность и частота зависят от материала заготовки, диаметра, глубины нагрева, и скоростью производства. Более высокая частота обычно создает более мелкую глубину нагрева, в то время как более низкая частота часто используется для более глубокого нагрева или для крупных заготовок. Покупатели должны обсудить чертежи своих деталей, материалах, и цели процесса с поставщиком перед выбором модели — используя таблицу применения выше в качестве отправной точки.
Цифровой интерфейс управления
Понятный интерфейс управления помогает операторам устанавливать параметры и контролировать процесс. В зависимости от конфигурации оборудования, интерфейс может поддерживать хранение рецептов, отображение ошибок, регулировку параметров, и связь с системами автоматизации. Для производственных линий с несколькими типами продукции, управление рецептами может сократить время переналадки и ошибки операторов — ключевое преимущество индукционного нагрева по сравнению с ручными методами нагрева.
Отображение данных в реальном времени
Отображение мощности, напряжение, текущий, частота, и состояния работы в реальном времени помогает инженерам понимать процесс нагрева. Для заводов, внедряющих отслеживание процессов, функции вывода данных и мониторинга могут быть важны. Покупатели должны подтвердить, поддерживает ли источник питания передачу данных или интеграцию с системами управления заводом на этапе обсуждения проекта.
Функции защиты
Промышленные установки индукционного нагрева должны включать практические функции защиты, такие как защита от перегрузки по току, защита от перенапряжения, мониторинг давления или расхода воды, защита от перегрева, защита от пропадания фазы, и аварийные сигнализации. Эти функции помогают защищать как оборудование, так и безопасность производства — снижая риск неожиданных простоев и дорогостоящего ремонта.
Требования к охлаждению
Системам индукционного нагрева требуется эффективное охлаждение источника питания, катушки, и связанных компонентов. Покупателям следует уточнить у поставщика качество охлаждающей воды, расход, давление, и требования к температуре. В некоторых заводах, может быть предпочтительным использование холодильника с закрытым контуром для снижения накипи и повышения надежности оборудования — эта тема подробно рассматривается в нашем руководстве по системе охлаждения.
5 Ключевые преимущества для промышленных покупателей
Для B2B-покупателей, ценность цифрового источника питания индукционного нагрева обычно измеряется производственной производительностью, согласованностью, удерживаемостью, и общей стоимостью владения. Вот пять преимуществ, которые имеют наибольшее значение в ежедневной промышленной эксплуатации:
1. Согласованность процесса. Цифровые настройки помогают операторам повторять одинаковые параметры нагрева между партиями. Это важно для контроля качества автомобильных деталей, компонентов строительной техники, инструментов, и прецизионные металлические детали — где одна нестабильная партия может вызвать возврат товаров от клиентов.
2. Локализованный нагрев. Индукционный нагрев может сосредоточить энергию на требуемой области нагрева. Это может сократить ненужный нагрев окружающих участков и помочь сохранить геометрию детали при правильной конструкции — экономя энергию и сокращая последующую корректировку после нагрева.
3. Совместимость с автоматизацией. Цифровые источники питания легче интегрировать в машины с автоматической загрузкой, сканирующие закалочные установки, роботизированные системы, или производственные линии. Варианты связи и сигналы управления следует обсуждать на стадии проекта, чтобы обеспечить возможность будущего расширения.
4. Более чистая рабочая среда. Индукционный нагрев во многих случаях не требует открытого пламени и может уменьшить проблемы с дымом или горением по сравнению с некоторыми традиционными методами. Однако, Тем не менее, необходима надлежащая вентиляция и безопасный дизайн в соответствии с конкретным процессом.
5. Энергетическая осведомленность. С помощью мониторинга энергии, фабрики могут лучше понимать потребление энергии за цикл или за партию. Это поддерживает инициативы по постоянному улучшению и точному анализу затрат — превращая энергию из фиксированных накладных расходов в управляемую переменную.
Руководство покупателя: 6-Контрольный список выбора шага
Выбор системы индукционного нагрева требует технического общения между покупателем и поставщиком. Подходящая рекомендация зависит от реальных условий производства, а не только от общей номинальной мощности. Используйте этот шестишаговый контрольный список для подготовки перед выбором оборудования для индукционного нагрева:
Шаг 1 — Четко определите применение. Начинайте с процесса: закалке, отпуска, отжиг, Пайка, предварительный подогрев при сварке, ковка, или запрессовку. Каждому приложению требуется разная скорость нагрева, контроле температуры, конструкция катушки, и конфигурация оборудования. Будьте конкретны в том, что вы хотите, чтобы машина делала.
Шаг 2 — Предоставьте информацию о заготовке. Укажите марку материала, размеры, вес, Зону нагрева, целевая температура, необходимая глубина прогрева, и скоростью производства. Чертежи, фотографии, и описания процессов помогают поставщику разработать более подходящую катушку и конфигурацию источника питания — чем больше деталей вы предоставите, тем точнее будет рекомендация.
Шаг 3 — Подтвердите объем производства. Система для периодического нагрева при обслуживании может сильно отличаться от линии непрерывного производства. Производителям больших объемов может потребоваться автоматическая подача, механизмы сканирования, системы закалки, мониторинг данных, и планирование запасных катушек — все это должно быть учтено в первоначальной спецификации..
Шаг 4 — Оценить потребности в контроле и мониторинге. Если вашему заводу требуется мониторинг электропитания в режиме реального времени, контроль потребления энергии, хранение рецептов, или связь с системами ПЛК, подтвердите эти требования перед заказом. Проще и экономичнее включить функции управления на этапе первоначального проектирования, чем потом модернизировать их..
Шаг 5 — Учитывайте условия установки. Проверьте доступный источник питания, площадь пола, условия охлаждающей воды, температура окружающей среды, и доступа оператора. Правильная установка влияет на стабильность и срок службы оборудования — игнорирование этих практических факторов является частой причиной проблем после установки..
Шаг 6 — Обзор обслуживания и поддержки.. Спросите о наличии запчастей, порядок замены катушки, возможности диагностики неисправностей, обучение операторов, и техническая документация. Промышленное отопительное оборудование следует выбирать с учетом долгосрочного обслуживания — более низкая первоначальная цена мало что значит, если поддержка недоступна, когда она вам нужна..
3 Распространенные ошибки, которых следует избегать
Ошибка #1 — Выбор только по максимальной мощности. Более высокая номинальная мощность автоматически не означает лучших результатов. Частота, конструкция катушки, согласование импеданса, охлаждение, и контроль процесса одинаково важны. Хорошо согласованная 100 кВт-система может превзойти плохо согласованную 200 кВт-систему на одной и той же детали.
Ошибка #2 — Игнорирование индукционной катушки. Катушка — это не просто аксессуар; она напрямую влияет на эффективность нагрева, однородность, и повторяемость. Для сложных деталей, может потребоваться индивидуальная конструкция катушки. Рассматривайте катушку как точный инструмент, а не как расходный материал.
Ошибка #3 — Недооценка требований к охлаждению. Плохое качество воды или недостаточное охлаждение могут вызвать простой и сократить срок службы компонентов. Не менее важно обучать операторов, чтобы они понимали настройку параметров, процедуры безопасности, и ежедневные инспекционные процедуры — надежность оборудования зависит только от людей, которые им управляют.
🔑 Главный вывод
Цифровой источник питания для индукционного нагрева — это не просто источник энергии, это платформа управления процессом. Правильная система обеспечивает стабильные результаты нагрева из партии в партию, обеспечивает видимость потребления энергии, интегрируется с автоматизацией, и защищает себя с помощью встроенной диагностики. Затратив время на указание правильной конфигурации заранее, можно сэкономить гораздо больше, чем это стоит.
Часто задаваемые вопросы
1. Каково основное преимущество источника питания для индукционного нагрева с цифровым управлением по сравнению с аналоговым?
Основное преимущество заключается в улучшенном управлении, мониторинг, и повторяемость. Цифровые системы позволяют точно задавать параметры с помощью числовых значений, сохранять рецепты нагрева для различных деталей, отображать данные о работе в реальном времени, обеспечивать автоматическую диагностику неисправностей, и проще интегрироваться с автоматическим производственным оборудованием. Аналоговые системы зависят от ручной настройки ручек и опыта оператора, что вводит различия между сменами и операторами.
2. Как определить подходящую мощность для моего применения?
Необходимая мощность зависит от типа материала, размер детали, Зону нагрева, целевая температура, время нагрева, и объемом производства. Лучше предоставить поставщику подробную информацию о заготовке для технической оценки, чем угадывать по каталогу. Наш руководство по требованиям к мощности подробно охватывает основные факторы расчета.
3. Можно ли использовать цифровой индукционный нагревательный источник питания для предварительного нагрева при сварке?
Да. Индукционный нагрев широко используется для предварительного нагрева при сварке, потому что он обеспечивает контролируемый, однородная, и локализованный нагрев без прямого пламени. Он подходит для многих трубных, плиточных, и конструктивных сварочных применений, где стабильная температура предварительного нагрева критически важна для качества сварного шва.
4. Какую информацию следует подготовить перед запросом коммерческого предложения?
Необходимо подготовить: конкретное применение (закалке, Пайка, ковка, и т. д.), материал и размеры детали, площадь нагрева и заданная температура, требуемая производительность (деталей в час или смену), доступное электроснабжение на вашем объекте, необходима ли автоматизация или мониторинг данных, и любые особые требования, такие как условия охлаждающей воды или ограничения по пространству.. Фотографии и чертежи деталей очень ценны для технической оценки поставщика..
Вам нужно решение для цифрового индукционного нагрева для вашей производственной линии?
Расскажите нам о своем приложении, характеристики заготовки, и цели производства — наша инженерная команда рекомендовать систему, настроенную для вашего фактического процесса, не просто номер каталога.


