
Освоение индукционной закалки валов: 3 Критические задачи качества от диаметра до контроля трещинообразования
Индукционная закалка валов охватывает один из самых широких диапазонов процессов в отрасли — от 6 мм микровалы моторов до 460 мм индукторов новых энергетических приводов, от углеродистой стали до легированной стали 42CrMo, с требованиями к глубине закалки от 0.8 мм и более 10 мм. Правильное исполнение означает овладение тремя измерениями: частота против. согласование диаметра, систематический анализ причин растрескивания, и последовательность процессов для сложных геометрий. Эта статья охватывает все три, с практическими рамками принятия решений для каждого.
📋 Содержание
- Классификация по диаметру: Выбор частоты и индуктора
- Приводные валы грузовиков: Систематический взгляд на трещинообразование
- Валы электромоторов для новой энергетики: Последовательность процессов для сложной геометрии
- Ключевой вывод
- Часто задаваемые вопросы: Распространенные вопросы о закалке валов индукцией
- Бесплатная оценка процесса
1. Классификация по диаметру: Выбор частоты и индуктора
В индукционное упрочнение вала, частота является основным параметром процесса, и ее выбор напрямую связан с диаметром заготовки. Понимание классификация частоты индукционного нагревательного оборудования является основой для любого проектирования процесса.
Валы при 20 мм: 200–600 кГц
Для валов малого диаметра, рекомендуемая частота 200–600 кГц. Типичный пример — это 6 вал двигателя диаметром мм из стали 40Cr, требующий глубины прокаливаемого слоя 0,8–1,2 мм. Однооборотный индуктор с послойным упрочнением — стандартная конфигурация. Один 8 миниатюрный шариковый винт диаметром мм следует той же методике. Валы из легированной инструментальной стали около 18 диаметром мм также подходят для однократного закаливания — малый диаметр означает, что вся окружность может быть нагрета равномерно за один раз.
Валы 20–100 мм: 2–15 кГц
Для валов среднего диаметра, частота сужается до 2–15 кГц. Двойная катушка индуктора является обычным выбором, с режимами сканирования или однократного воздействия, выбранными в зависимости от требуемой глубины закалки. Этот диапазон диаметров охватывает основную часть промышленных компонентов валов, и правильный выбор мощности В этом диапазоне критически важно — недооценка мощности питания приводит к недостаточной глубине закалки корпуса, в то время как переоценка приводит к потере капитала и энергии.
Валы выше 100 мм: 2–6 кГц
Для валов большого диаметра, превышающего 100 мм, частота падает до 2–6 кГц, предпочтителен однооборотный самогашащийся сканирующий индуктор. Где требуются более глубокие глубины корпуса, Предварительный нагрев заготовки перед закалкой может увеличить эффективную глубину закалки. Низкая частота обеспечивает достаточное проникновение тока, чтобы достичь требуемой глубины, а конструкция самозакалки упрощает контур охлаждения.
Эта классификация в принципе проста., но многие провалы качества на практике происходят напрямую из-за несоответствия частоты и диаметра. Слишком высокая частота приводит к недостаточному проникновению тока, а корпус слишком мелкий, чтобы соответствовать требованиям.. Слишком низкая частота приводит к чрезмерной диффузии тепла в сторону ядра., расширение переходной зоны между закаленной поверхностью и мягким сердечником — ни одно из условий не является приемлемым для вала, критичного для работы.
2. Приводные валы грузовиков: Систематический взгляд на трещинообразование
Валы заднего моста грузовиков относятся к наиболее подверженным поломкам типам валов при индукционной закалке. Случаи появления трещин в партии не являются редкостью, и они, как правило, проявляются только на стадии претензий — симптом того, что анализ первопричин исторически был недостаточен. В отличие от прямолинейной зависимости частоты от диаметра в разделе 1, трещинообразование в индукционное упрочнение вала обычно включает несколько взаимосвязанных факторов, действующих одновременно.
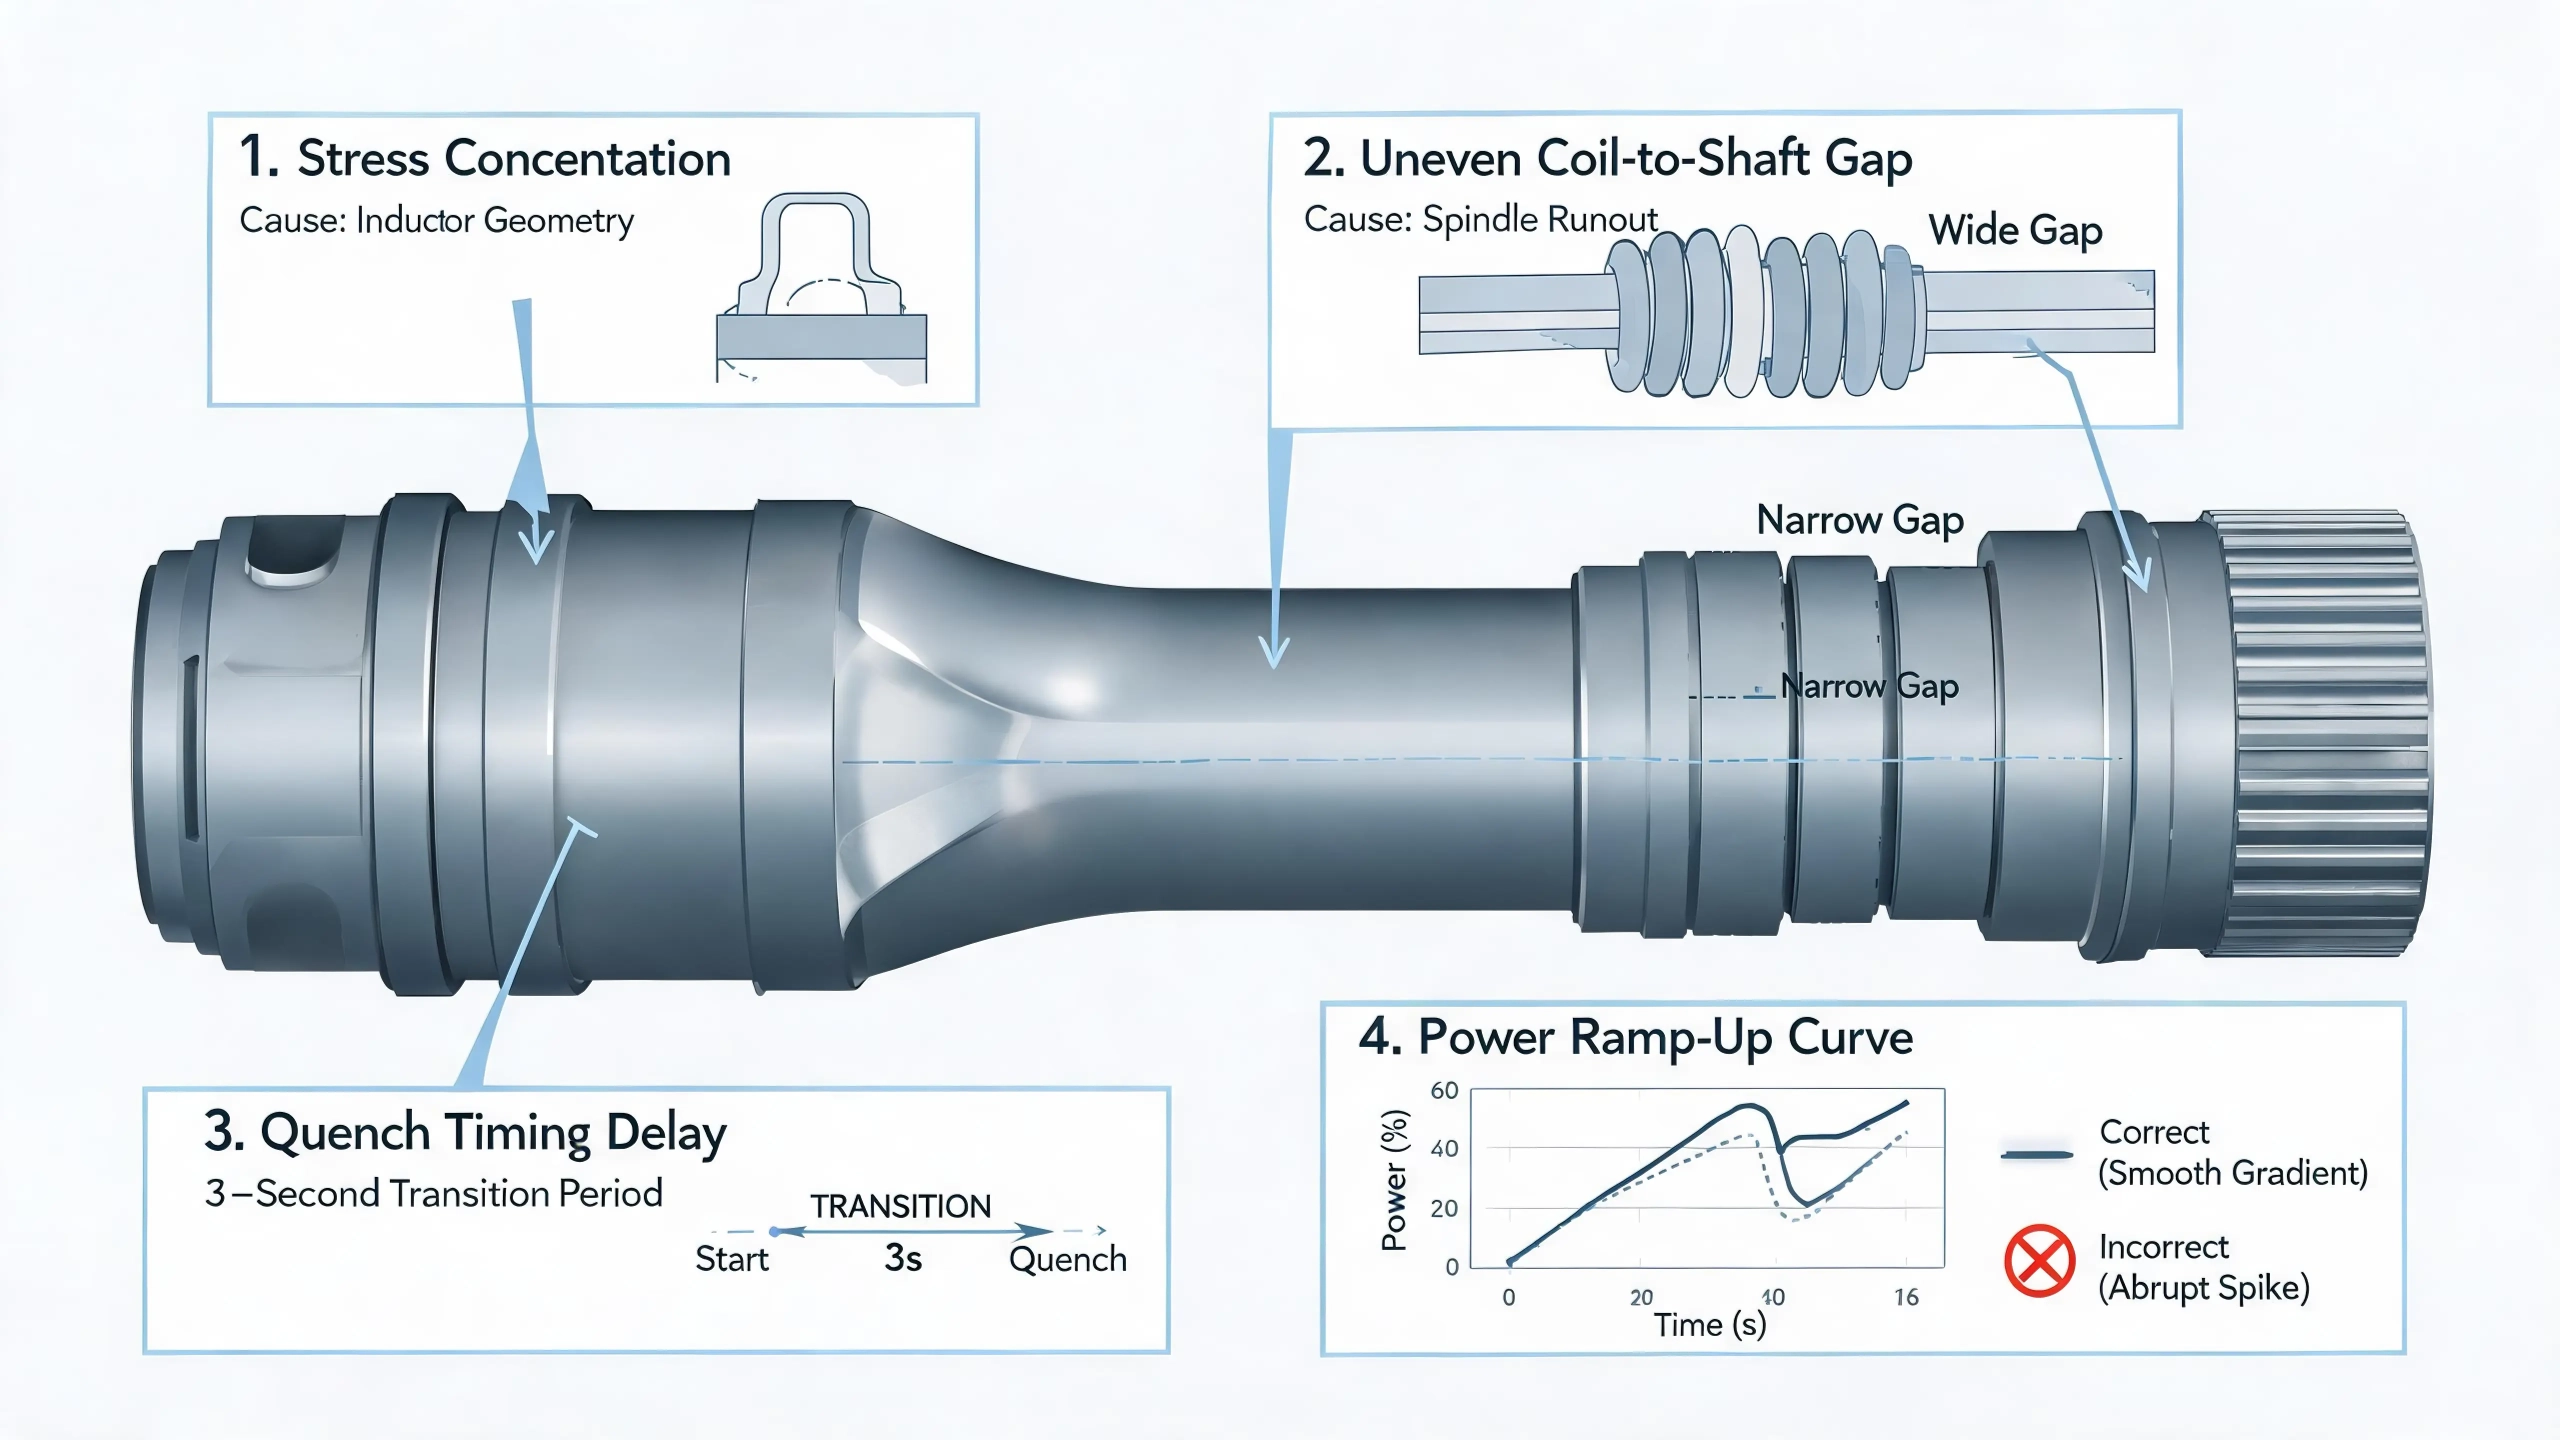
Причина 1: Недостатки конструкции индуктора
Это главный фактор. Контролировать глубину закалки на радиусе скругления шасси технически сложно, и плохая геометрия индуктора напрямую приводит к концентрации напряжений в самом уязвимом к усталостным разрушениям месте на валу.
Концентратор потока — неотъемлемая часть узла индуктора — требует особого внимания.: пластины из кремнистой стали должны быть 0.15 толщина мм с высокотемпературное изоляционное покрытие с обеих сторон. Если изоляция ухудшается при нагреве, сами ламинаты нагреваются, потерять магнитную проницаемость, и поставить под угрозу равномерность местного отопления. То, что начинается с нарушения изоляции на одном слое, может привести к неравномерному затвердеванию по всей зоне скругления..
Причина 2: Недостаточная точность оборудования
Чрезмерный биение шпинделя уменьшает зазор между заготовкой и индуктором в определенных положениях вращения, создавая локальный перегрев или даже плавление поверхности. Это вопрос обслуживания машины, который часто упускается из виду, поскольку он развивается постепенно — дрейф зазора за недели работы может не вызвать тревогу, пока детали не начнут проходить проверку с неисправностями. Регулярные проверки биения шпинделя должны быть частью графика профилактического обслуживания любой ячейки закалки валов.
Причина 3: Неправильное охлаждение при закалке
Закалочную среду PAG рекомендуется использовать в концентрации выше 10%, при температуре жидкости, поддерживаемой на уровне 30–35 °С. Однако, наиболее распространенной причиной трещин, связанных с закалкой, является не сама среда — а время. Полнотоковая закалка не должна начинаться сразу на этапе охлаждения. Необходима контролируемая задержка, за которой следует фаза начального низкого потока — с переходом к полному потоку примерно через 3 секунд — чтобы подавить всплеск поверхностного растягивающего напряжения, который вызывает трещины при закалке. Это 3-секундное окно узкое и безжалостное.
Причина 4: Неправильные параметры процесса
Мощность должна увеличиваться постепенно в начале сканирования — мгновенный скачок на полную мощность создаёт тепловой шок на конце вала. Замедление в конце сканирования не должно быть чрезмерным, так как медленный выход может перезакалить стартовую зону. Выбор частоты также должен соответствовать классу материала: легированные стали, такие как 42CrMo, требуют иной частотно-энергетической комбинации, чем обычные углеродистые стали того же диаметра.
Эти четыре причины не являются независимыми. События массового растрескивания обычно включают несколько проблем, возникающих одновременно — проблема геометрии индуктора в сочетании с биением шпинделя и не оптимальным временем закалки, например. Именно поэтому систематическое расследование — а не выделение одного фактора — является единственным надежным подходом. Для более широкого взгляда на выбор процесса для разных геометрий шестерен и валов, см. наше сравнение однократной индукционной закалки vs. по зубу для приводных колес.
3. Валы электромоторов для новой энергетики: Последовательность процессов для сложной геометрии
Валы двигателя нового энергетического привода представляют собой более сложную часть в индукционное упрочнение вала. Обычный компонент имеет примерно 460 мм в длину, с внешним шлицем на одном конце, внутренним шлицем на другом, несколько переходов диаметров по корпусу вала, требуется полное поверхностное закаливание всех внешних диаметров, и закаливание также требуется на внутреннем шлице.
Поверхностное закаливание внешних поверхностей
Закаливание на всей длине за один проход может охватывать все переходы диаметров внешней поверхности за одну операцию. Этот подход требует значительной мощности — 500 кВт индукционного источника питания это подходящая шкала для вала такого размера. Однократная обработка также минимизирует тепловые искажения, которые накапливаются при многократных проходах сканирования.
Критическое правило последовательности: Внутреннее прежде внешнего
Закалка внутреннего шлица должна быть завершена до закалки внешней поверхности. Эта последовательность не обсуждается. После внешней закалки, тепловые условия в отверстии меняются — внешний закаленный слой изменяет распределение тепловой массы и поведение охлаждения всего компонента. Если внутренняя закалка шлицев выполняется после внешней закалки, термический профиль отверстия становится непредсказуемым, и результат внутренней закалки шлицев будет непостоянным от детали к детали. Изменение последовательности полностью исключает этот фактор.
Управление переходами диаметров
Геометрия переходов диаметров добавляет дополнительный уровень сложности. Разные участки с разными диаметр требуют различной плотности мощности. При сканировании с постоянными параметрами, зоны перехода, как правило, приводят к неравномерному распределению глубины закалки — участок с большим диаметром получает меньшую плотность мощности, в то время как меньший участок может перегреваться.
Компоненты этого типа требуют тщательной проверки глубины закалки и распределения твердости поэтапно во время квалификации процесса. Разрежьте вал поперек в каждой зоне перехода диаметра, измерьте профиль твердости, и соответственно скорректируйте программу мощности. Инвестиции в предварительную квалификацию окупаются за счет предотвращения несоответствий на уровне партии, выявляемых только при финальном контроле.
Ключевой вывод
Основная дисциплина в индукционное упрочнение вала заключается в установлении правильной взаимосвязи между диаметра, частота, и конструкцией индуктора, затем уточнении этой основы для конкретного материала и геометрии каждой детали. Трещинообразование, недостаточная глубина проточки, и неравномерное упрочнение в переходах диаметра — три наиболее распространенные проблемы качества в этой категории. Их причины различаются, но корень практически во всех случаях восходит либо к конструкции индукторов, либо к выбору параметров процесса — а не к необходимости более дорогого оборудования.
Для практических рекомендаций по closely related теме — как справляться с немартенситными структурами и деформацией зубчатых деталей — см. нашу статью о решении проблем немартенситной структуры и деформации при индукционной закалке зубчатых колес.
Часто задаваемые вопросы: Распространенные вопросы о закалке валов индукцией
Вопрос 1: Как выбрать правильную частоту для диаметра моего вала?
Правило большого пальца: валы до 20 мм используют 200–600 кГц, 20–100 мм используют 2–15 кГц, и выше 100 мм используют 2–6 кГц. Но более точный ответ зависит от требуемой глубины поверхности. Высокая частота концентрирует ток ближе к поверхности (мелкая прокалка), в то время как низкая частота проникает глубже. Сначала подберите частоту в соответствии с вашей заданной глубиной поверхности, затем выберите мощность для достижения требуемого времени нагрева. Для подробного анализа, обратитесь к нашему руководству по классификация частоты индукционного нагревательного оборудования.
Q2: Что является самой частой причиной трещин в осевых валах при индукционной закалке?
Нет одной «самой частой» причины — и это само по себе ключевой вывод. Групповые трещины почти всегда многофакторные: геометрия индуктора создает концентрацию напряжений, биение шпинделя усиливает это, временной режим закалки добавляет термический всплеск напряжений, а параметры увеличения мощности не компенсируют это. Опасно выделять один фактор, «исправлять» его, и предполагать, что проблема решена. Систематическое исследование всех четырех категорий причин — конструкция индуктора, состояние оборудования, охлаждение при закалке, и технологические параметры — единственный надежный подход.
Q3: Почему упрочнение внутренних шлицев должно предшествовать упрочнению внешней поверхности на валах двигателя?
Как только внешняя поверхность закалена, мартенситный слой изменяет тепловую массу и поведение отвода тепла всего вала. Если затем попытаться закалить внутренний шлиц, температурный профиль отверстия становится непредсказуемым — внешне закаленный слой действует как теплоотвод в некоторых областях и как изолятор в других, в зависимости от геометрии. Результат — нестабильная твердость внутреннего шлица от детали к детали. Предварительная закалка внутреннего шлица полностью устраняет эту переменную, потому что внешняя поверхность все еще находится в отожженном состоянии, термически предсказуемое состояние во время внутренней работы.
Q4: Какую мощность источника питания мне нужно для индукционного закаливания вала?
Это полностью зависит от диаметра вашего вала, скорость производства, и требуемой глубины закалки. Валы малого диаметра (при 20 мм) при сканирующей закалке могут нуждаться только в 50–100 кВт. Валы среднего диаметра (20–100 мм) при двухходовой сканирующей закалке обычно требуют 100–250 кВт. Валы большого диаметра или однократная обработка сложной геометрии могут требовать 500 кВт или более. Критическая ошибка — это недостаточный размер — компенсация недостаточной мощности за счет увеличения времени нагрева ведет к проникновению тепла в сердцевину и образованию чрезмерной зоны перехода. Если вы не уверены в ваших конкретных требованиях, см. наше Руководство по выбору мощности индукционного нагрева или проконсультируйтесь с нашей инженерной командой, предоставив спецификации вашей детали.
Свяжитесь с нами для бесплатной оценки процесса
Если вы сталкиваетесь с трещинами, несоответствием глубины закалки, или проблемами проектирования процесса в вашем индукционное упрочнение вала линии, наша инженерная команда может предоставить бесплатной оценки процесса. Отправьте ваш запрос с чертежом вашей заготовки, маркой материала, и текущими параметрами процесса, и мы предоставим предварительный диагноз и предложение по оптимизации в течение 48 часы — включая выбор частоты, рекомендации по конструкции индуктора, настройку системы гашения, и последовательность процесса для сложных геометрий валов.
Сделайте следующий шаг: поделитесь чертежом детали и требованиями к производству. Наши инженеры по применению проанализируют узкие места вашего процесса бесплатно и предложат целевые решения — будь то оптимизация геометрии индуктора, регулировка времени закалки, планирование обслуживания шпинделя, или полная перестановка процесса для валов с несколькими элементами. Посетите наш центр знаний для получения дополнительных технических материалов по применению индукционной закалки в автомобильной промышленности.


