Máquina de temple por inducción de ejes CNC
Ⅰ. Observe el proceso de endurecimiento real
Endurecimiento por inducción del diámetro exterior del eje
Para el eje recto que se muestra en el vídeo., la pieza de trabajo se coloca verticalmente dentro de un inductor de tipo anillo.
Durante el ciclo de endurecimiento, el eje gira y se mueve hacia arriba a través de la zona de calentamiento. La rotación distribuye el calor alrededor de la circunferencia., mientras que el recorrido vertical programado forma la zona endurecida a lo largo del eje.
Este tipo de proceso de escaneo es adecuado para superficies de ejes cilíndricos donde se requiere una zona endurecida continua..
Endurecimiento por inducción del orificio interno
La misma plataforma de la máquina también se puede configurar para endurecimiento del orificio interno cambiando el inductor y las herramientas correspondientes.
En el proceso real que se muestra aquí, Se utiliza un inductor de orificio de dos vueltas dedicado alrededor de la posición de endurecimiento interno., con el conjunto de trabajo extendiéndose hacia el interior del orificio.
La estructura del inductor se selecciona según el diámetro del orificio., profundidad y área endurecida requerida. Para esta aplicación en particular se utiliza un diseño de dos vueltas.; otras piezas de trabajo pueden requerir una geometría de bobina diferente.
Ⅱ. Endurecimiento del eje externo y del orificio interno
Una de las características útiles de esta plataforma de máquina es que el proceso de endurecimiento no se limita a una sola superficie..
Para endurecimiento del diámetro exterior del eje, un inductor tipo anillo rodea el eje. La pieza de trabajo gira y viaja verticalmente a través de la zona de inducción para producir una superficie endurecida escaneada..
Para endurecimiento de orificios internos, el inductor externo se reemplaza con un inductor de endurecimiento de orificio dedicado. La geometría del inductor y la disposición de extinción se adaptan a la superficie interna..
Esto hace posible utilizar la misma plataforma de máquina CNC para diferentes posiciones de endurecimiento sin tratar cada pieza como un proyecto de máquina completamente separado..
El inductor en sí sigue siendo específico de la pieza de trabajo.. Diámetro del eje, tamaño del orificio, longitud de endurecimiento, La profundidad requerida de la caja y el espacio disponible alrededor de la pieza afectan el diseño final..
Ⅲ. Cómo funciona la máquina de endurecimiento CNC
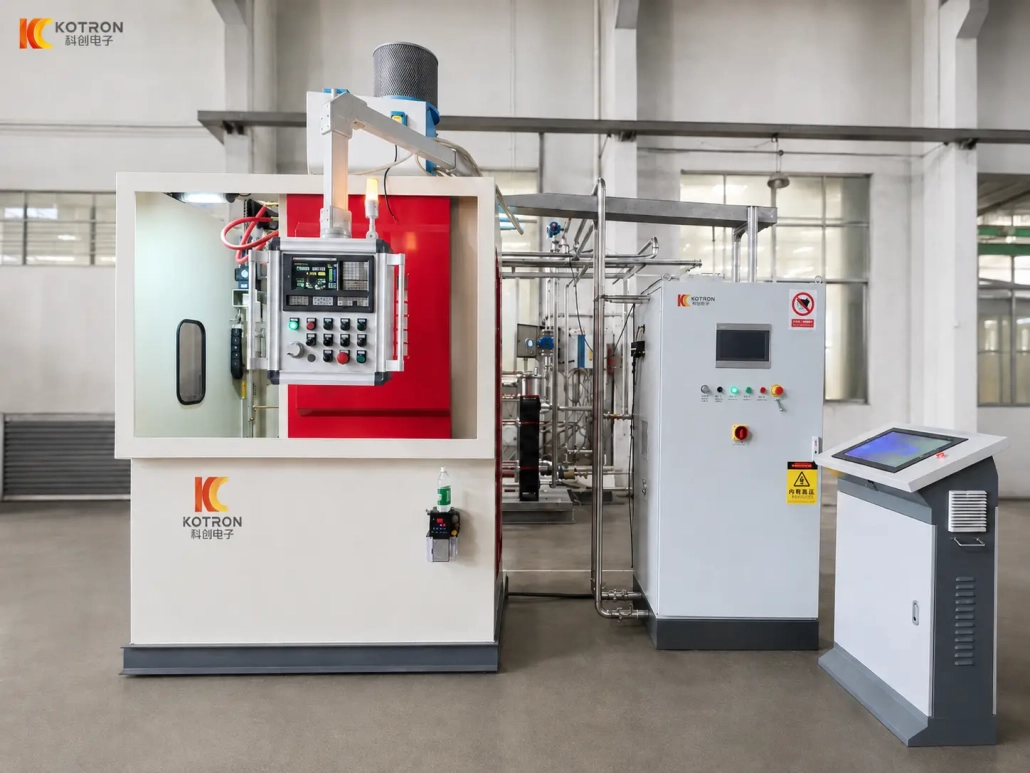
La máquina CNC vertical controla la parte mecánica del ciclo de endurecimiento..
Primero se posiciona y sujeta la pieza de trabajo entre los componentes de sujeción y de sujeción correspondientes.. Una vez seleccionado el programa correcto, el husillo gira la pieza de trabajo y el sistema de alimentación controla su movimiento vertical.
Para el proceso de eje que se muestra en esta página, la secuencia es:
La máquina utiliza un servomotor y un husillo de bolas para la alimentación de la pieza de trabajo.. El sistema de rotación del husillo proporciona rotación de la pieza de trabajo a velocidad variable.. La máquina de referencia KCJC-500H se especifica como vertical, un solo eje, máquina de una sola estación con movimiento de piezas, un rango de rotación de 0 a 200 rpm y una precisión de posicionamiento de repetición vertical de ±0,05 mm.
El sistema CNC GSK96 permite seleccionar programas de endurecimiento para diferentes piezas, modificado, almacenado y recuperado. La información de la máquina disponible también admite el endurecimiento continuo., endurecimiento por pulverización, procesos de escaneo por partes y calentamiento de posición fija.
Esto permite reutilizar una secuencia de movimiento establecida cuando la misma pieza regresa para otro lote de producción..
Ⅳ. Energía IGBT, Control digital DSP y operación centralizada
El movimiento mecánico de la máquina y la salida eléctrica de la fuente de alimentación por inducción tienen diferentes funciones en el proceso de endurecimiento..
Fuente de alimentación de calentamiento por inducción IGBT
Nuestras fuentes de alimentación de calentamiento por inducción utilizan Tecnología de conversión de energía IGBT.
La etapa de potencia IGBT realiza la conmutación eléctrica de alta velocidad necesaria para suministrar medio controlado.- o potencia de alta frecuencia al inductor.
La potencia y la frecuencia de funcionamiento se seleccionan según el material., dimensiones de la pieza de trabajo, posición de calentamiento, capa endurecida requerida y ciclo de producción.
Control digital DSP
La fuente de alimentación utiliza control digital DSP para regular la salida eléctrica.
Las configuraciones de fuente de alimentación disponibles admiten corriente constante, modos de control de temperatura y potencia constante, junto con control interno o remoto.
Para el cliente, El valor práctico no es simplemente la presencia de un componente IGBT o DSP.. El punto importante es que la potencia de inducción puede controlarse como parte de un proceso de endurecimiento repetible y adaptarse a diferentes piezas de trabajo y recetas..
Consola de control central
El sistema completo también incluye una consola de control central separada., que actúa como el principal punto de operación del sistema de endurecimiento..
Juntos, Las tres secciones forman un paquete de equipamiento completo.:
— Máquina CNC: controla el movimiento de la pieza de trabajo
— Fuente de alimentación por inducción IGBT: proporciona la potencia de calefacción
— Consola de control central: proporciona operación centralizada del sistema
Ⅴ. Inductores y herramientas personalizados
La máquina CNC proporciona la plataforma de movimiento., pero el patrón de calentamiento final depende en gran medida del inductor..
No existe un único universal bobina para cada eje.
Para una superficie cilíndrica externa, El inductor normalmente rodea el eje.. El diámetro de la bobina y el ancho de calentamiento se seleccionan en función de las dimensiones del eje y la zona de endurecimiento requerida..
Un orificio interno requiere una estructura diferente porque el espacio disponible es más pequeño y el área de calentamiento está ubicada dentro del componente..
Dependiendo del proyecto, Podemos configurar la máquina con personalizado.:
— Inductores de eje externos
— Inductores de orificio interno
— Fijaciones de piezas de trabajo y herramientas de localización
— Posicionamiento de inductores
— Disposiciones de enfriamiento
El número de vueltas de la bobina también forma parte del diseño del inductor.. El proceso de perforación que se muestra en el video utiliza un inductor de dos vueltas., mientras que el proceso del eje utiliza una configuración de bobina externa diferente.
La solución correcta se determina a partir de la pieza real y no solo del nombre del componente..
Ⅵ. Configuración completa del sistema
Un proyecto de endurecimiento por inducción de eje normalmente combina la maquina mecanica, fuente de alimentación de inducción y herramientas específicas del proceso en lugar de seleccionar solo un modelo de máquina.
Máquina CNC de endurecimiento
La máquina maneja la posición de la pieza de trabajo, sujeción, rotación y movimiento vertical. Su estructura incluye la bancada de la máquina, sistema de husillo, accionamiento de avance y plataforma de carga ajustable. El KCJC-500H utiliza avance de husillo de bolas accionado por servomotor y un sistema de rotación de la pieza de trabajo de velocidad variable.
Fuente de alimentación de calentamiento por inducción IGBT
La potencia se selecciona por separado según la pieza y el proceso. La información de endurecimiento de eje disponible de la empresa incluye configuraciones de fuente de alimentación desde 40 kW a 250 kW en diferentes aplicaciones de ejes, en lugar de tratar una calificación de potencia como adecuada para cada máquina.
Consola de control central
La consola central proporciona la interfaz de operación para todo el sistema de equipos.
Inductor y Herramientas
Estos se configuran alrededor de la geometría de la pieza de trabajo y el área de endurecimiento. Pueden cambiar incluso cuando la plataforma de la máquina CNC sigue siendo la misma..
Ⅶ. Especificaciones de la máquina de referencia KCJC-500H
KCJC-500H es una configuración de máquina CNC vertical disponible para endurecimiento de ejes. Las especificaciones a continuación se refieren a la máquina herramienta en sí y no deben interpretarse como los límites dimensionales de cada sistema de endurecimiento de ejes que podemos suministrar..
| Especificación | KCJC-500H |
|---|---|
| Tipo de máquina | Máquina de endurecimiento vertical CNC |
| Configuración de la estación | Eje único, estación única |
| Sistema CNC | GSK96 |
| Movimiento de la pieza de trabajo | Vertical |
| Operación | Manual / Automático |
| máx.. Longitud de sujeción de la pieza de trabajo | 500 mm |
| máx.. Diámetro de la pieza de trabajo | 500 mm |
| máx.. Longitud de endurecimiento | 500 mm |
| máx.. Peso de la pieza de trabajo | 10 kg |
| Velocidad de rotación de la pieza de trabajo | 0–200 rpm |
| máx.. Velocidad de carrera | 0–100 mm/s |
| Precisión de posicionamiento de repetición vertical | ±0,05 milímetros |
| Ajuste de la plataforma de carga | ±60 milímetros, delantero/trasero e izquierdo/derecho |
La potencia de inducción y la frecuencia de funcionamiento se seleccionan por separado según la pieza de trabajo y el proceso de endurecimiento..
Por más tiempo, componentes más pesados o de mayor rendimiento, Es posible que se requiera una estructura de máquina y una configuración de energía diferentes..
Ⅷ. Configure la máquina alrededor de su pieza de trabajo
Una máquina de endurecimiento por inducción de ejes no debe seleccionarse únicamente según el diámetro del eje o la potencia nominal..
Un eje recto que requiere un endurecimiento continuo del diámetro exterior, Un componente que requiere sólo una sección endurecida localizada corta., y una pieza que requiere endurecimiento del orificio interno imponen diferentes exigencias a la máquina, inductor y proceso.
Para la selección de equipos, por favor proporcione:
• Dibujo de la pieza de trabajo
• Material
• Dimensiones generales
• Diámetro del eje o del orificio
• Área de endurecimiento
• Dureza requerida
• Profundidad efectiva del caso
• Tasa de producción
Si varias áreas requieren endurecimiento, marcarlos directamente en el dibujo.
Basado en esta información, Podemos evaluar la estructura de la máquina., potencia y frecuencia de inducción, inductor, proceso de mecanizado y endurecimiento juntos.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede la misma máquina manejar tanto el diámetro exterior del eje como el endurecimiento del orificio interno??
Sí. La plataforma de la máquina CNC no se limita a una sola superficie.. Un inductor tipo anillo se encarga del endurecimiento del diámetro exterior.; reemplazarlo con un inductor de endurecimiento de orificio dedicado cambia la máquina al trabajo de orificio interno. El inductor y las herramientas son específicos de la pieza de trabajo., pero la plataforma de la máquina sigue siendo la misma.
¿Qué tamaño de pieza de trabajo puede manejar el KCJC-500H??
La máquina de referencia KCJC-500H maneja piezas de hasta 500 mm de longitud de sujeción y 500 mm de diámetro, con un peso máximo de 10 kg. Estas cifras describen la propia máquina herramienta., no es el límite de cada sistema de endurecimiento de ejes que suministramos.
¿Cómo sé qué fuente de alimentación de inducción elegir??
La potencia y la frecuencia de funcionamiento se seleccionan por separado de la máquina., según la materia, dimensiones de la pieza de trabajo, posición de calentamiento, capa endurecida requerida y ciclo de producción. Las aplicaciones de eje generalmente varían desde 40 kW a 250 kW; una potencia nominal no es adecuada para todas las piezas.
¿Existe un inductor universal para cada eje??
No. No existe una única bobina universal. Inductores de eje externo, inductores de orificio interno, soportes, Las herramientas de ubicación y los arreglos de enfriamiento están configurados alrededor de la geometría real de la pieza de trabajo y el área de endurecimiento..
¿Qué información necesitas para configurar una máquina??
Envía el dibujo de tu pieza junto con el material., dimensiones generales, diámetro del eje o del agujero, área de endurecimiento, dureza requerida, Profundidad efectiva de la caja y tasa de producción.. Marque cada área de endurecimiento directamente en el dibujo..
Configure una máquina de endurecimiento de ejes CNC alrededor de su pieza de trabajo
Envíe el dibujo de su pieza de trabajo y sus requisitos de endurecimiento.. Evaluaremos la estructura de la máquina., poder de inducción, frecuencia, inductor y herramientas juntos.