Máquina CNC de Endurecimento por Indução do Eixo
Ⅰ. Assista ao processo real de endurecimento
Endurecimento por indução do diâmetro externo do eixo
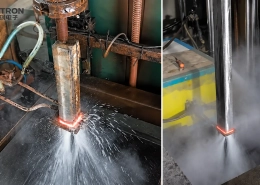
Para o eixo reto mostrado no vídeo, a peça de trabalho é posicionada verticalmente dentro de um indutor tipo anel.
Durante o ciclo de endurecimento, o eixo gira e se move para cima através da zona de aquecimento. A rotação distribui o aquecimento pela circunferência, enquanto o deslocamento vertical programado forma a área endurecida ao longo do eixo.
Este tipo de processo de escaneamento é adequado para superfícies de eixos cilíndricos onde é necessária uma zona endurecida contínua.
Endurecimento por indução de furo interno
A mesma plataforma da máquina também pode ser configurada para endurecimento do furo interno alterando o indutor e as ferramentas correspondentes.
No processo real mostrado aqui, um indutor dedicado de duas voltas é usado em torno da posição de endurecimento interno, com o conjunto de trabalho estendendo-se para dentro do furo.
A estrutura do indutor é selecionada de acordo com o diâmetro do furo, profundidade e área endurecida necessária. Um design de duas voltas é usado para esta aplicação específica; outras peças de trabalho podem exigir uma geometria de bobina diferente.
Ⅱ. Endurecimento do Eixo Externo e do Furo Interno
Uma das características úteis desta plataforma de máquina é que o processo de endurecimento não se limita a uma única superfície.
Para endurecimento do diâmetro externo do eixo, um indutor tipo anel envolve o eixo. A peça gira e se desloca verticalmente através da zona de indução para produzir uma superfície endurecida digitalizada.
Para endurecimento de furo interno, o indutor externo é substituído por um indutor de endurecimento dedicado. A geometria do indutor e o arranjo de têmpera são adaptados à superfície interna.
Isto torna possível usar a mesma plataforma de máquina CNC para diferentes posições de têmpera sem tratar cada peça como um projeto de máquina completamente separado.
O indutor em si ainda é específico da peça. Diâmetro do eixo, tamanho do furo, comprimento de endurecimento, a profundidade necessária da caixa e o espaço disponível ao redor da peça afetam o projeto final.
Ⅲ. Como funciona a máquina de endurecimento CNC
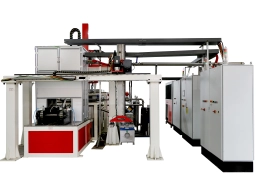
A máquina CNC vertical controla a parte mecânica do ciclo de têmpera.
A peça de trabalho é primeiro posicionada e fixada entre os componentes de localização e fixação correspondentes. Depois que o programa correto for selecionado, o fuso gira a peça e o sistema de alimentação controla seu movimento vertical.
Para o processo de eixo mostrado nesta página, a sequência é:
A máquina usa um servo motor e um parafuso de esfera para a alimentação da peça. O sistema de rotação do fuso fornece rotação da peça de trabalho com velocidade variável. A máquina de referência KCJC-500H é especificada como vertical, eixo único, máquina de estação única com movimento da peça, uma faixa de rotação de 0–200 rpm e precisão de posicionamento de repetição vertical de ±0,05 mm.
O sistema CNC GSK96 permite a seleção de programas de têmpera para diferentes peças, modificado, armazenado e recuperado. As informações disponíveis da máquina também suportam endurecimento contínuo, endurecimento por pulverização, processos de digitalização por partes e aquecimento em posição fixa.
Isso permite que uma sequência de movimento estabelecida seja reutilizada quando a mesma peça retornar para outro lote de produção.
Ⅳ. Potência IGBT, Controle Digital DSP e Operação Centralizada
O movimento mecânico da máquina e a saída elétrica da fonte de alimentação de indução têm funções diferentes no processo de endurecimento.
Fonte de alimentação de aquecimento por indução IGBT
Nossas fontes de alimentação para aquecimento por indução usam Tecnologia de conversão de energia IGBT.
O estágio de potência IGBT realiza a comutação elétrica de alta velocidade necessária para fornecer meio controlado- ou energia de alta frequência para o indutor.
A potência e a frequência operacional são selecionadas de acordo com o material, dimensões da peça de trabalho, posição de aquecimento, camada endurecida necessária e ciclo de produção.
Controle Digital DSP
A fonte de alimentação usa Controle digital DSP para regular a saída elétrica.
As configurações de fonte de alimentação disponíveis suportam corrente constante, modos de potência constante e controle de temperatura, junto com controle interno ou remoto.
Para o cliente, o valor prático não é simplesmente a presença de um componente IGBT ou DSP. O ponto importante é que a potência de indução pode ser controlada como parte de um processo de endurecimento repetível e compatível com diferentes peças e receitas..
Console de controle central
O sistema completo também inclui um console de controle central separado, que atua como o principal ponto de operação para o sistema de endurecimento.
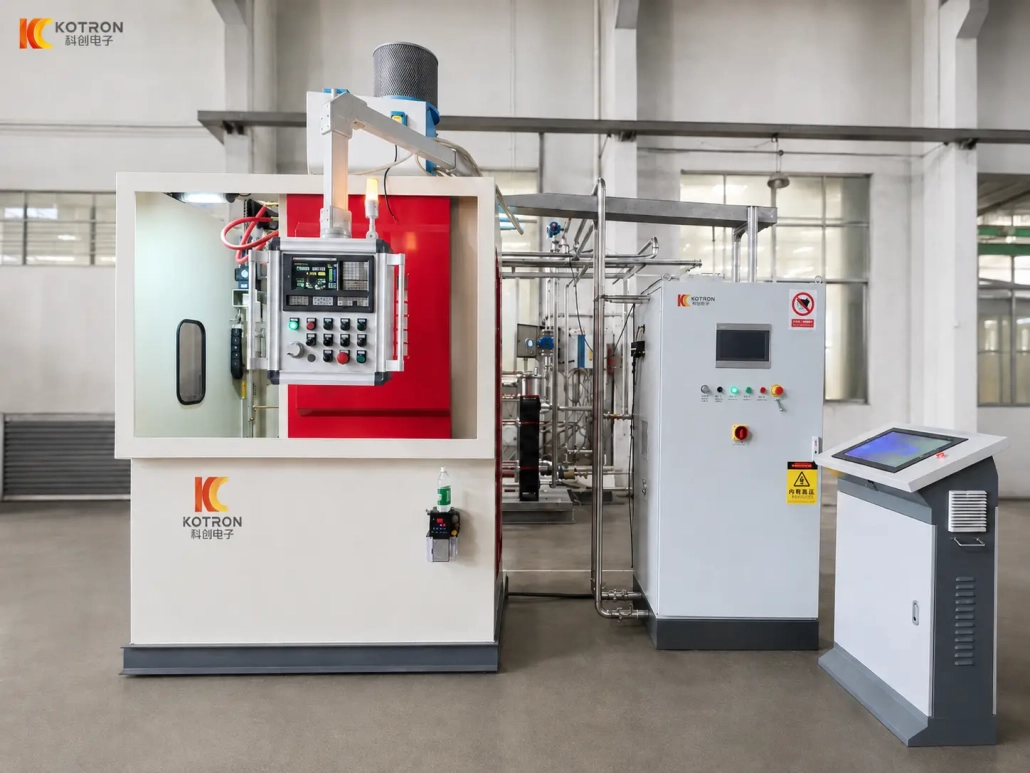
Junto, as três seções formam um pacote completo de equipamentos:
— Máquina CNC — controla o movimento da peça
— Fonte de alimentação de indução IGBT — fornece a potência de aquecimento
— Console de controle central — fornece operação centralizada do sistema
Ⅴ. Indutores e ferramentas personalizadas
A máquina CNC fornece a plataforma de movimento, mas o padrão de aquecimento final depende muito do indutor.
Não existe um único universal bobina para cada eixo.
Para uma superfície cilíndrica externa, o indutor normalmente envolve o eixo. O diâmetro da bobina e a largura de aquecimento são selecionados em torno das dimensões do eixo e da zona de endurecimento necessária.
Um furo interno requer uma estrutura diferente porque o espaço disponível é menor e a área de aquecimento está localizada dentro do componente.
Dependendo do projeto, podemos configurar a máquina com personalização:
— Indutores de eixo externo
— Indutores de furo interno
— Fixações de peças e ferramentas de localização
— Posicionamento do indutor
— Arranjos de têmpera
O número de voltas da bobina também faz parte do projeto do indutor. O processo de furo mostrado no vídeo usa um indutor de duas voltas, enquanto o processo de eixo usa uma configuração de bobina externa diferente.
A solução correta é determinada a partir da peça real e não apenas do nome do componente.
Ⅵ. Configuração completa do sistema
Um projeto de têmpera por indução de eixo normalmente combina o máquina mecânica, fonte de alimentação de indução e ferramentas específicas do processo em vez de selecionar apenas um modelo de máquina.
Máquina de endurecimento CNC
A máquina controla o posicionamento da peça, fixação, rotação e movimento vertical. Sua estrutura inclui a base da máquina, sistema de fuso, acionamento de alimentação e plataforma de carga ajustável. O KCJC-500H usa alimentação por parafuso esférico servo-acionado e um sistema de rotação da peça de velocidade variável.
Fonte de alimentação de aquecimento por indução IGBT
A potência é selecionada separadamente de acordo com a peça e o processo. As informações disponíveis sobre endurecimento de eixo da empresa incluem configurações de fonte de alimentação de 40 kW a 250 kW em diferentes aplicações de eixo, em vez de tratar uma classificação de potência como adequada para cada máquina.
Console de controle central
O console central fornece a interface operacional para todo o sistema do equipamento.
Indutor e Ferramentas
Eles são configurados em torno da geometria da peça e da área de endurecimento. Eles podem mudar mesmo quando a plataforma da máquina CNC permanece a mesma.
Ⅶ. Especificações da máquina de referência KCJC-500H
KCJC-500H é uma configuração de máquina CNC vertical disponível para endurecimento de eixo. As especificações abaixo referem-se à própria máquina-ferramenta e não devem ser interpretadas como os limites dimensionais de cada sistema de têmpera de eixo que podemos fornecer.
| Especificação | KCJC-500H |
|---|---|
| Tipo de máquina | Máquina de têmpera CNC vertical |
| Configuração da estação | Eixo único, estação única |
| Sistema CNC | GSK96 |
| Movimento da peça | Vertical |
| Operação | Manual / Automática |
| Máx.. Comprimento de fixação da peça | 500 mm |
| Máx.. Diâmetro da peça | 500 mm |
| Máx.. Comprimento de endurecimento | 500 mm |
| Máx.. Peso da peça | 10 kg |
| Velocidade de rotação da peça | 0–200 rpm |
| Máx.. Velocidade de corrida | 0–100mm/s |
| Precisão de posicionamento de repetição vertical | ±0,05mm |
| Ajuste da plataforma de carga | ±60mm, dianteiro/traseiro e esquerdo/direito |
A potência de indução e a frequência operacional são selecionadas separadamente de acordo com a peça de trabalho e o processo de endurecimento.
Por mais tempo, componentes mais pesados ou de maior rendimento, uma estrutura de máquina e configuração de energia diferentes podem ser necessárias.
Ⅷ. Configure a máquina em torno da sua peça de trabalho
Uma máquina de endurecimento por indução de eixo não deve ser selecionada apenas com base no diâmetro do eixo ou na potência nominal.
Um eixo reto que requer endurecimento externo contínuo, um componente que requer apenas uma curta seção endurecida localizada, e uma peça que requer endurecimento interno do furo impõem demandas diferentes à máquina, indutor e processo.
Para seleção de equipamentos, por favor forneça:
• Desenho da peça
• Materiais
• Dimensões gerais
• Diâmetro do eixo ou furo
• Área de endurecimento
• Dureza necessária
• Profundidade efetiva do caso
• Taxa de produção
Se várias áreas exigirem endurecimento, marque-os diretamente no desenho.
Com base nesta informação, podemos avaliar a estrutura da máquina, potência e frequência de indução, indutor, processo de ferramental e endurecimento juntos.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
A mesma máquina pode lidar com o diâmetro externo do eixo e o endurecimento do furo interno?
Sim. A plataforma da máquina CNC não está limitada a uma superfície. Um indutor tipo anel lida com o endurecimento do diâmetro externo; substituí-lo por um indutor de endurecimento de furo dedicado muda a máquina para trabalho de furo interno. O indutor e as ferramentas são específicos da peça, mas a plataforma da máquina permanece a mesma.
Que tamanho de peça de trabalho o KCJC-500H pode manusear?
A máquina de referência KCJC-500H manuseia peças de até 500 mm de comprimento de fixação e 500 mm de diâmetro, com peso máximo de 10 kg. Estas figuras descrevem a própria máquina-ferramenta, não é o limite de cada sistema de endurecimento de eixo que fornecemos.
Como posso saber qual fonte de alimentação de indução escolher?
A potência e a frequência operacional são selecionadas separadamente da máquina, de acordo com o material, dimensões da peça de trabalho, posição de aquecimento, camada endurecida necessária e ciclo de produção. As aplicações de eixo normalmente variam de 40 kW a 250 kW; uma classificação de potência não é adequada para todas as peças.
Existe um indutor universal para cada eixo?
Não. Não existe uma única bobina universal. Indutores de eixo externo, indutores de furo interno, suportes, a localização das ferramentas e os arranjos de têmpera são configurados em torno da geometria real da peça e da área de endurecimento.
Quais informações você precisa para configurar uma máquina?
Envie o desenho da sua peça junto com o material, dimensões gerais, diâmetro do eixo ou furo, área de endurecimento, dureza necessária, profundidade efetiva da caixa e taxa de produção. Marque cada área de endurecimento diretamente no desenho.
Configure uma máquina CNC de endurecimento de eixo em torno de sua peça de trabalho
Envie o desenho da sua peça e requisitos de endurecimento. Avaliaremos a estrutura da máquina, potência de indução, frequência, indutor e ferramentas juntos.