
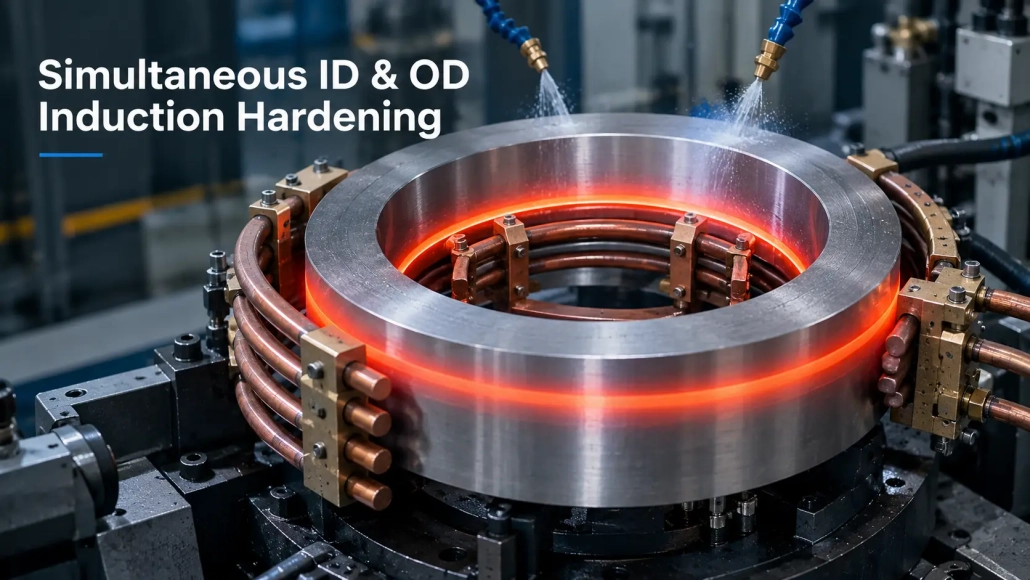
Можно ли одновременно закалить внутренний и внешний диаметры индукционно??
Некоторые кольцевые компоненты требуют индукционно закалённые поверхности как на наружном диаметре (Наружный диаметр) так и на внутреннем диаметре (ID). Обычный подход прямолинейный: сначала закалить одну поверхность, затем обработать другую часть.
Это работает, но это также создает дополнительную операцию.
Когда OD закаливается первым, а ID нагревается после этого, уже закалённую внешнюю поверхность может потребоваться защитить водой, чтобы предотвратить нежелательное отпущение во время второго цикла нагрева. Также нужно сменить индуктор, и деталь проходит через две отдельные операции закалки.
Для повторяющегося производства, такое дополнительное обращение может стать практической проблемой.
Другой подход — нагревать ID и OD одновременно.
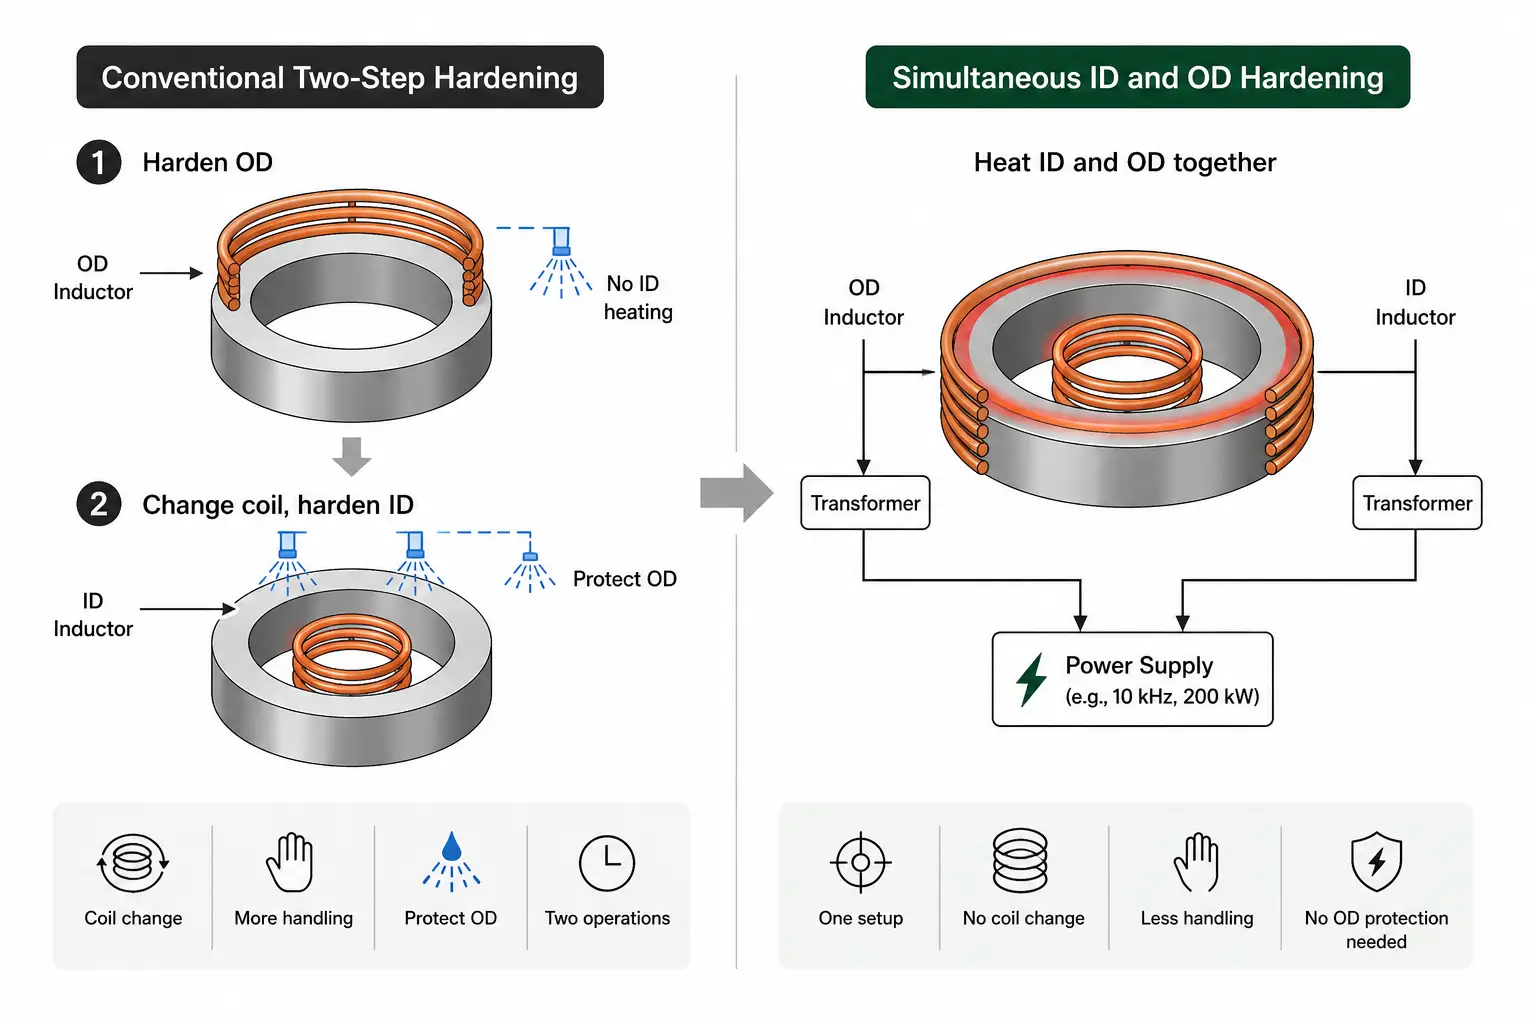
Обычный двухэтапный путь требует замены катушки и второй установки; одновременный путь нагревает обе поверхности в одном положении.
1. Как работает одновременная индукционная закалка ID и OD
В этой конфигурации, Два индуктора расположены вокруг того же заготовки: один для наружной поверхности, а другой для отверстия.
Кольцевидная деталь загружается в закалочный аппарат и перемещается в нагревательное положение так, чтобы наружный и внутренний диаметры были соединены со своими соответствующими индукторами одновременно.
Каждый индуктор подключен к своему закалочному трансформатору. В примере планетарной зубчатой шестерни, приведенном ниже,, оба трансформатора питаются от одного источника индукционной энергии.
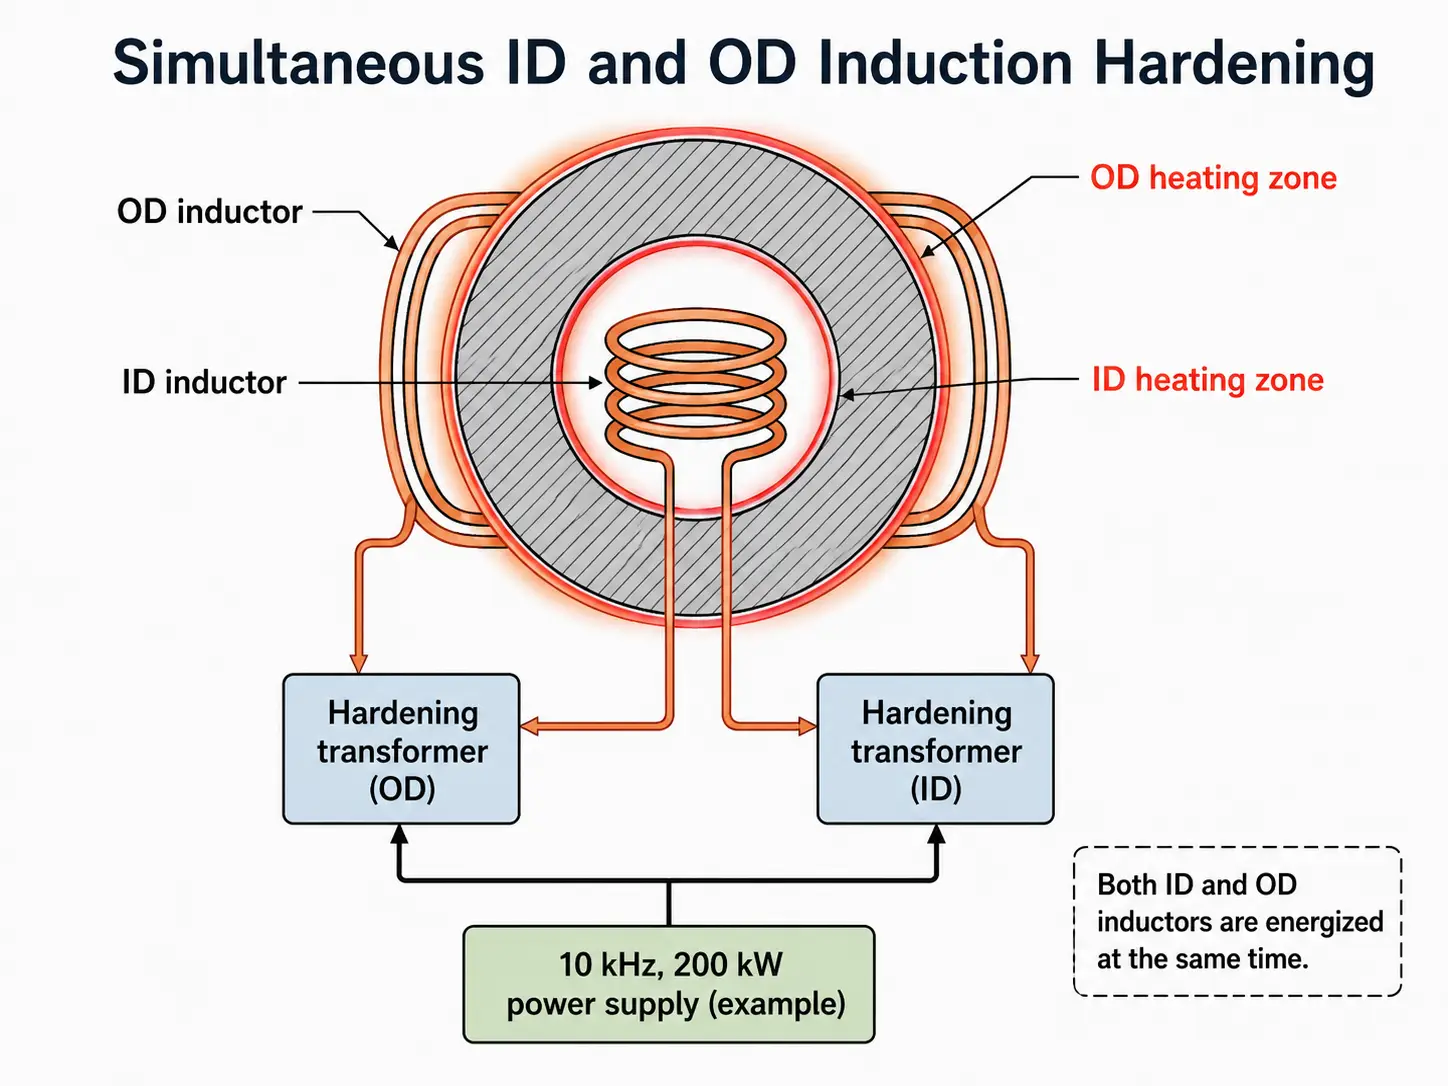
Два индукторa — один вокруг OD, один внутри канала — каждый питается от собственного трансформатора от одного и того же источника питания.
Это устраняет необходимость закалять две поверхности в полностью отдельных установках.
Сама идея проста. Сделать нагрев правильным работает не так просто.
2. Сложная часть — баланс мощности
Наружные и внутренние индуктивные катушки нельзя рассматривать как две одинаковые нагрузки.
Их геометрия катушек, взаимосвязь с заготовкой и условия нагрева различны. Простое разделение доступной мощности поровну между двумя не гарантирует, что обе поверхности достигнут требуемого режима нагрева..
Распределение мощности должно соответствовать применению..
В указанном процессе, такое согласование достигалось за счет изменения числа витков в индукторах и использования концентраторов магнитного потока.. Целью было получить подходящее распределение мощности между внутренней и внешней зонами нагрева..
Это один из основных технических моментов одновременного упрочнения внутреннего и наружного диаметра..
Вопрос заключается не только в том, можно ли подключить две катушки одновременно. Оба нагревательных контура должны работать совместно на реальном изделии.
Толщина стенки также имеет значение. Когда две поверхности находятся относительно близко, нагрев изнутри и снаружи может взаимодействовать через сечение детали. Пример из источника не дает универсальной минимальной или максимальной толщины стенки, поэтому это необходимо оценивать для каждого компонента отдельно, а не рассматривать как фиксированное правило проектирования.
3. Пример планетарной зубчатой шестерни
В одном из описанных применений этот метод использовался для планетарная зубчатая передача.
Толщина стенки заготовки составляла 12.7 мм. А 10 кГц, 200 кВт индукционного источника питания было поставлено два трансформатора закалки, один трансформатор был подключен к индуктору наружного диаметра, а другой — к индуктору внутреннего диаметра.
Два индуктора нагревали наружную и внутреннюю поверхности в одной и той же установке.
Эти цифры полезны как пример реального процесса, но их не следует рассматривать как стандартные характеристики для одновременной закалки внутреннего и наружного диаметров.
Разный диаметр кольца, Толщина стенки, материал или закаляемая область могут требовать другой частоты, уровень мощности или расположение индуктора.
Это различие важно. В индукционной закалке, копирование электрических параметров с другой детали редко заменяет согласование процесса с изделием.
4. Можно ли использовать тот же принцип для других деталей?
Та же концепция не ограничивается планетарными зубчатыми венцами.
Упомянутый процесс также предполагает, что втулки с толстыми стенками можно закалять одновременно по внутреннему и наружному диаметру сканирование.
В этом случае, вместо нагрева всей необходимой области в одной фиксированной позиции, внутренние и наружные поверхности могут обрабатываться как заготовка или система нагрева перемещается через требуемую длину закалки.
Это открывает возможность применения метода к другим кольцевым компонентам, при условии, что есть достаточно места для двух индукторов и условия нагрева могут быть правильно согласованы.
Это не означает, что одновременная закалка всегда является лучшим выбором.
Для малых объемов производства, деталей, к которым трудно подступить катушкой, или для применений, где внутренний и наружный диаметры требуют очень разных условий нагрева, два отдельных процесса закалки все же могут быть проще в разработке и контроле.
5. Когда стоит рассматривать одновременную внутреннюю и наружную индукционную закалку?
Процесс становится более интересным, когда один и тот же компонент многократно требует закалки как внутреннего отверстия, так и внешней поверхности.
Избежание второй установки может сократить смену катушек и повторное обращение с деталями. Это также устраняет необходимость защищать ранее закаленную поверхность от второго нагревательного цикла так же, как в обычном двухэтапном процессе.
Но эти преимущества имеют значение только в том случае, если две зоны нагрева можно правильно сбалансировать.
по этой причине, одновременное ID и OD индукционное закаливание лучше рассматривать как процесс, специфичный для заготовки а не как стандартную функцию машины.
Если вы оцениваете этот метод для зубчатого венца,, втулки или другой кольцевой детали, отправной точкой должны быть чертеж заготовки,: ID, Наружный диаметр, толщина стенки и точные поверхности, которые требуют закалки.
Исходя из этой информации, гораздо легче судить, практично ли одновременное закаливание или лучшим вариантом остается традиционный двухэтапный процесс.
Ключевой вывод
Одновременная индукционная закалка по внутреннему и внешнему диаметру лучше всего рассматривать как процесс, специфичный для детали, не стандартная функция машины. Настройка проста по сути, но она зависит от того, чтобы одна цепь работала вместе:
Два индуктора → Два трансформатора → Один источник питания → Сбалансированное распределение мощности → Обе поверхности закаляются в одной установке
Практический вопрос — это баланс мощности — смогут ли оба нагревательных контура работать вместе на реальной заготовке. Если смогут, одна установка заменяет две отдельные операции.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли закалить наружную и внутреннюю поверхности за одну установку?
Да. Два индуктора размещаются вокруг одной и той же заготовки — один для внешней поверхности и один для отверстия — и каждый подключен к своему собственному трансформатору для закалки. Сложность заключается не просто в подключении обеих катушек, а в распределении мощности между двумя зонами нагрева.
Является ли одновременная закалка всегда лучшим выбором?
Нет. Для малых объемов производства, деталей, к которым трудно подступить катушкой, или приложения, где ID и OD требуют очень разных условий нагрева, две отдельные операции всё равно могут быть проще в разработке и контроле.
какой источник питания необходим для одновременного опознавания и усиления OD?
Нет единого стандарта. В одном примере планетарного кольцевого шестерни использовалось 10 кГц, 200 кВт, питающего два трансформатора, но с разным диаметром, Толщина стенки, материал или закаляемая область могут требовать другой частоты, уровень питания и расположение индуктивности.
упрочнение как OD, так и ID на одной части?
Отправьте нам свой чертёж заготовки — ID, Наружный диаметр, толщина стенки и закаливаемые поверхности — и мы поможем вам решить, подходит ли вам одновременная закалка по внутреннему и наружному диаметру.


