Macchina CNC per la tempra ad induzione degli alberi
Ⅰ. Guarda l'effettivo processo di indurimento
Tempra ad induzione del diametro esterno dell'albero
Per l'albero dritto mostrato nel video, il pezzo è posizionato verticalmente all'interno di un induttore ad anello.
Durante il ciclo di indurimento, l'albero ruota e si muove verso l'alto attraverso la zona di riscaldamento. La rotazione distribuisce il riscaldamento attorno alla circonferenza, mentre la corsa verticale programmata forma la zona temprata lungo l'albero.
Questo tipo di processo di scansione è adatto per superfici di alberi cilindrici dove è richiesta una zona indurita continua.
Tempra ad induzione con foro interno
È possibile configurare anche la stessa piattaforma macchina indurimento del foro interno cambiando l'induttore e l'attrezzatura corrispondente.
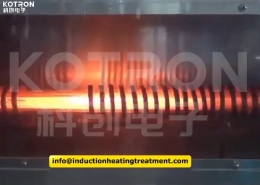
Nel processo reale mostrato qui, attorno alla posizione di tempra interna viene utilizzato un induttore dedicato con foro a due giri, con il gruppo di lavoro che si estende nel foro.
La struttura dell'induttore viene selezionata in base al diametro del foro, profondità e area indurita richiesta. Per questa particolare applicazione viene utilizzato un design a due giri; altri pezzi potrebbero richiedere una geometria della bobina diversa.
Ⅱ. Tempra albero esterno e foro interno
Una delle caratteristiche utili di questa piattaforma della macchina è che il processo di indurimento non è limitato a una singola superficie.
Per indurimento del diametro esterno dell'albero, un induttore ad anello circonda l'albero. Il pezzo ruota e si sposta verticalmente attraverso la zona di induzione per produrre una superficie temprata scansionata.
Per tempra di fori interni, l'induttore esterno viene sostituito con un induttore dedicato per l'indurimento del foro. La geometria dell'induttore e la disposizione di spegnimento sono adattate alla superficie interna.
Ciò rende possibile utilizzare la stessa piattaforma della macchina CNC per diverse posizioni di tempra senza trattare ogni parte come un progetto della macchina completamente separato.
L'induttore stesso è ancora specifico del pezzo. Diametro dell'albero, dimensione del foro, lunghezza di indurimento, la profondità richiesta del case e lo spazio disponibile attorno alla parte influiscono tutti sul progetto finale.
Ⅲ. Come funziona la macchina per tempra CNC
La macchina verticale CNC controlla la parte meccanica del ciclo di tempra.
Il pezzo viene prima posizionato e bloccato tra i corrispondenti componenti di posizionamento e bloccaggio. Una volta selezionato il programma corretto, il mandrino fa ruotare il pezzo e il sistema di avanzamento ne controlla il movimento verticale.
Per il processo dell'albero mostrato in questa pagina, la sequenza è:
La macchina utilizza un servomotore e una vite a ricircolo di sfere per l'avanzamento del pezzo. Il sistema di rotazione del mandrino fornisce la rotazione del pezzo a velocità variabile. La macchina di riferimento KCJC-500H è specificata come verticale, monoasse, macchina a stazione singola con movimento del pezzo, un intervallo di rotazione di 0–200 giri/min e una precisione di posizionamento di ripetizione verticale di ±0,05 mm.
Il sistema CNC GSK96 consente di selezionare programmi di tempra per diversi pezzi, modificato, memorizzati e richiamati. Le informazioni disponibili sulla macchina supportano anche l'indurimento continuo, indurimento a spruzzo, processi di scansione a tratti e di riscaldamento a posizione fissa.
Ciò consente di riutilizzare una sequenza di movimento stabilita quando la stessa parte ritorna per un altro lotto di produzione.
Ⅳ. Potenza IGBT, Controllo digitale DSP e funzionamento centralizzato
Il movimento meccanico della macchina e la potenza elettrica dell'alimentatore a induzione hanno compiti diversi nel processo di tempra.
Alimentatore per riscaldamento a induzione IGBT
I nostri alimentatori per riscaldamento a induzione utilizzano Tecnologia di conversione della potenza IGBT.
Lo stadio di potenza IGBT esegue la commutazione elettrica ad alta velocità necessaria per fornire il mezzo controllato- o alimentazione ad alta frequenza all'induttore.
La potenza e la frequenza operativa sono selezionate in base al materiale, dimensioni del pezzo da lavoro, posizione di riscaldamento, strato indurito e ciclo produttivo richiesti.
Controllo digitale DSP
L'alimentatore utilizza controllo digitale DSP per regolare la potenza elettrica.
Le configurazioni di alimentazione disponibili supportano la corrente costante, modalità di potenza costante e controllo della temperatura, insieme al controllo interno o remoto.
Per il cliente, il valore pratico non è semplicemente la presenza di un componente IGBT o DSP. Il punto importante è che la potenza di induzione può essere controllata come parte di un processo di tempra ripetibile e adattata a diversi pezzi e ricette.
Console di controllo centrale
Il sistema completo comprende anche una console di controllo centrale separata, che funge da punto operativo principale per il sistema di indurimento.
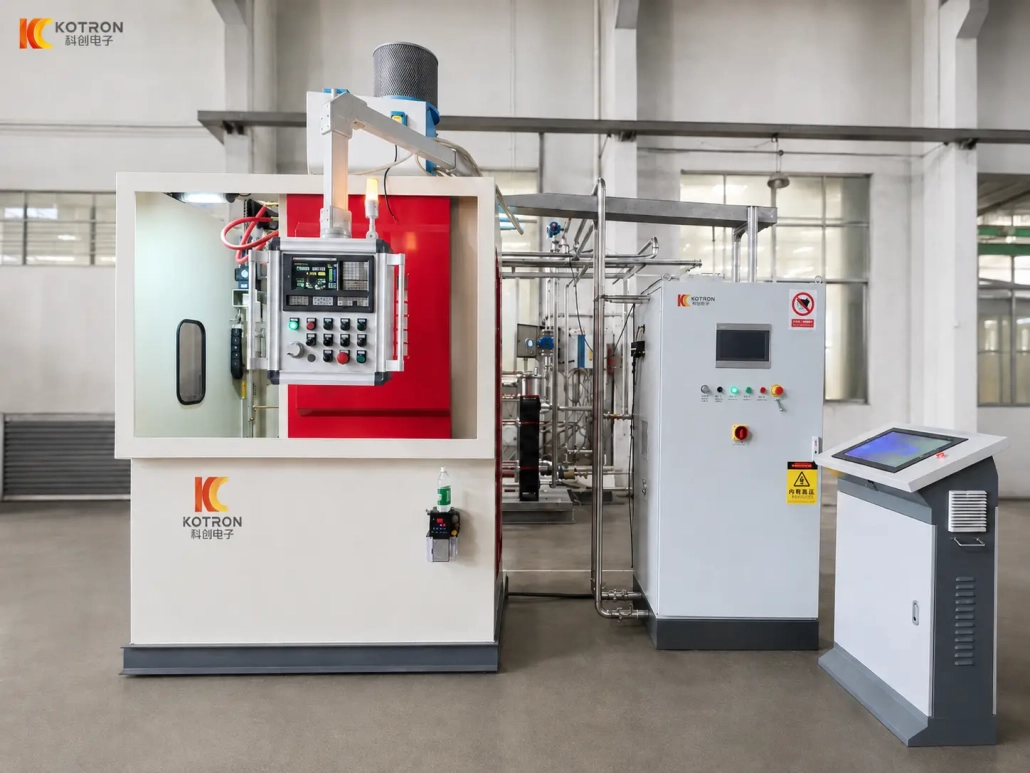
Insieme, le tre sezioni formano un pacchetto di attrezzature completo:
— Macchina CNC: controlla il movimento del pezzo
— Alimentazione a induzione IGBT: fornisce la potenza di riscaldamento
— Console di controllo centrale: fornisce il funzionamento centralizzato del sistema
Ⅴ. Induttori e utensili personalizzati
La macchina CNC fornisce la piattaforma di movimento, ma il modello di riscaldamento finale dipende fortemente dall'induttore.
Non esiste un unico universale bobina per ogni albero.
Per una superficie cilindrica esterna, l'induttore normalmente circonda l'albero. Il diametro della bobina e la larghezza del riscaldamento vengono selezionati in base alle dimensioni dell'albero e alla zona di tempra richiesta.
Un foro interno richiede una struttura diversa perché lo spazio disponibile è minore e la zona riscaldante si trova all'interno del componente.
A seconda del progetto, possiamo configurare la macchina con personalizzato:
— Induttori ad albero esterno
— Induttori a foro interno
— Attrezzaggi del pezzo e strumenti di posizionamento
— Posizionamento dell'induttore
— Disposizioni di spegnimento
Anche il numero di spire della bobina fa parte della progettazione dell'induttore. Il processo di foratura mostrato nel video utilizza un induttore a due spire, mentre il processo dell'albero utilizza una diversa configurazione della bobina esterna.
La soluzione corretta viene determinata dalla parte reale anziché dal solo nome del componente.
Ⅵ. Configurazione completa del sistema
Un progetto di tempra ad induzione dell'albero normalmente combina il macchina meccanica, alimentazione a induzione e utensili specifici del processo invece di selezionare un solo modello di macchina.
Macchina per tempra CNC
La macchina gestisce il posizionamento del pezzo, serraggio, rotazione e movimento verticale. La sua struttura comprende il basamento della macchina, sistema del mandrino, azionamento dell'alimentazione e piattaforma di carico regolabile. Il KCJC-500H utilizza un'alimentazione con vite a ricircolo di sfere servoazionata e un sistema di rotazione del pezzo a velocità variabile.
Alimentatore per riscaldamento a induzione IGBT
La potenza viene selezionata separatamente in base alla parte e al processo. Le informazioni disponibili sulla tempra degli alberi dell'azienda includono configurazioni di alimentazione da 40 kW a 250 kW in diverse applicazioni di alberi, piuttosto che considerare una potenza come adatta per ogni macchina.
Console di controllo centrale
La console centrale costituisce l'interfaccia operativa per l'intero sistema di equipaggiamento.
Induttore e utensili
Questi sono configurati attorno alla geometria del pezzo e all'area di tempra. Possono cambiare anche se la piattaforma della macchina CNC rimane la stessa.
Ⅶ. Specifiche della macchina di riferimento KCJC-500H
KCJC-500H è una configurazione di macchina CNC verticale disponibile per la tempra degli alberi. Le specifiche sotto riportate si riferiscono alla macchina utensile stessa e non devono essere interpretate come limiti dimensionali di ogni sistema di tempra alberi da noi fornito.
| Specifiche | KCJC-500H |
|---|---|
| tipo di macchina | Macchina per tempra verticale CNC |
| Configurazione della stazione | Asse singolo, stazione unica |
| Sistema CNC | GSK96 |
| Movimento del pezzo | Verticale |
| Operazione | Manuale / Automatico |
| Massimo. Lunghezza di bloccaggio del pezzo | 500 mm |
| Massimo. Diametro del pezzo | 500 mm |
| Massimo. Lunghezza di indurimento | 500 mm |
| Massimo. Peso del pezzo | 10 kg |
| Velocità di rotazione del pezzo | 0–200 giri/min |
| Massimo. Velocità di corsa | 0–100mm/s |
| Precisione di posizionamento della ripetizione verticale | ±0,05 mm |
| Regolazione della piattaforma di carico | ±60 mm, anteriore/posteriore e sinistra/destra |
La potenza di induzione e la frequenza operativa vengono selezionate separatamente in base al pezzo e al processo di tempra.
Per più tempo, componenti più pesanti o con una maggiore produttività, potrebbero essere necessarie una struttura della macchina e una configurazione di potenza diverse.
Ⅷ. Configura la macchina attorno al tuo pezzo da lavorare
Una macchina per la tempra ad induzione dell'albero non deve essere scelta solo in base al diametro dell'albero o alla potenza nominale.
Un albero dritto che richiede una tempra esterna continua, un componente che richiede solo un breve tratto localizzato temprato, e una parte che richiede l'indurimento del foro interno pongono requisiti diversi alla macchina, induttore e processo.
Per la scelta dell'attrezzatura, per favore fornisci:
• Disegno del pezzo
• Materiale
• Dimensioni d'ingombro
• Diametro dell'albero o del foro
• Zona di indurimento
• Durezza richiesta
• Profondità effettiva del caso
• Tasso di produzione
Se più aree richiedono indurimento, segnateli direttamente sul disegno.
Sulla base di queste informazioni, possiamo valutare la struttura della macchina, potenza e frequenza di induzione, induttore, processo di lavorazione e tempra insieme.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
La stessa macchina può gestire sia il diametro esterno dell'albero che l'indurimento del foro interno?
Sì. La piattaforma della macchina CNC non è limitata a una superficie. Un induttore ad anello gestisce l'indurimento del diametro esterno; sostituendolo con un induttore dedicato per l'indurimento del foro, la macchina passa al lavoro con foro interno. L'induttore e l'attrezzatura sono specifici del pezzo, ma la piattaforma della macchina rimane la stessa.
Quali dimensioni del pezzo può gestire il KCJC-500H?
La macchina di riferimento KCJC-500H gestisce pezzi fino a 500 mm di lunghezza di serraggio e 500 mm di diametro, con un peso massimo di 10 kg. Queste figure descrivono la macchina utensile stessa, non è il limite di ogni sistema di tempra per alberi che forniamo.
Come faccio a sapere quale alimentatore a induzione scegliere??
La potenza e la frequenza operativa vengono selezionate separatamente dalla macchina, secondo il materiale, dimensioni del pezzo da lavoro, posizione di riscaldamento, strato indurito e ciclo produttivo richiesti. Le applicazioni per alberi in genere vanno da 40 kW a 250 kW; una potenza nominale non è adatta per ogni parte.
Esiste un induttore universale per ogni albero?
No. Non esiste un'unica bobina universale. Induttori ad albero esterno, induttori a foro interno, attrezzature, il posizionamento degli utensili e le disposizioni di tempra sono tutti configurati in base alla geometria effettiva del pezzo e all'area di tempra.
Quali informazioni ti servono per configurare una macchina?
Invia il disegno del tuo pezzo insieme al materiale, dimensioni complessive, diametro dell'albero o del foro, zona di indurimento, durezza richiesta, profondità effettiva del caso e velocità di produzione. Contrassegnare ciascuna area di indurimento direttamente sul disegno.
Configura una macchina per tempra alberi CNC attorno al tuo pezzo
Invia il disegno del tuo pezzo e i requisiti di tempra. Valuteremo la struttura della macchina, potenza di induzione, Frequenza, induttore e utensili insieme.