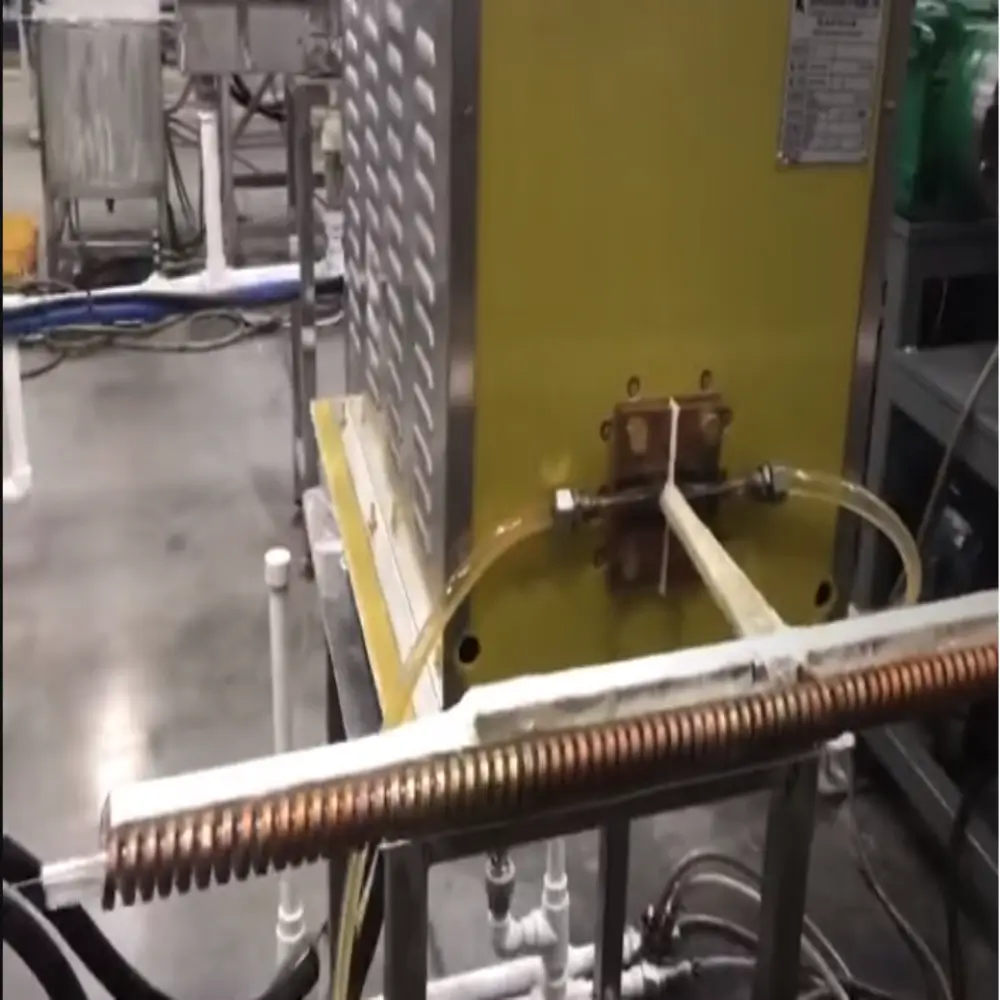
Линия по производству индукционной термообработки стальной проволоки
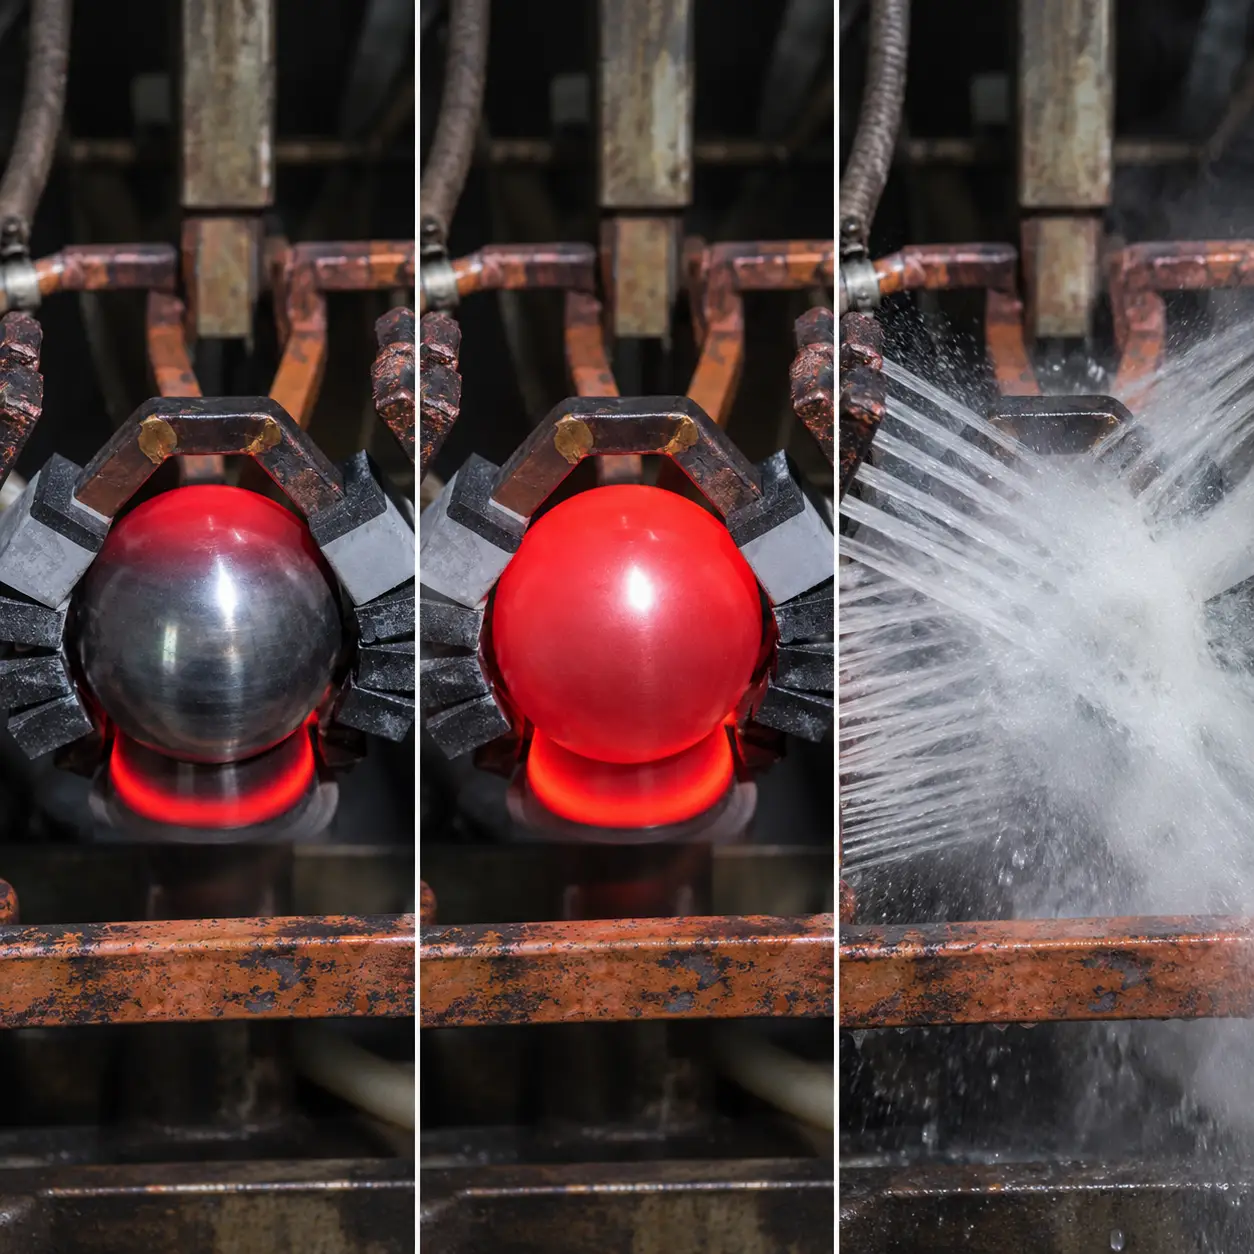
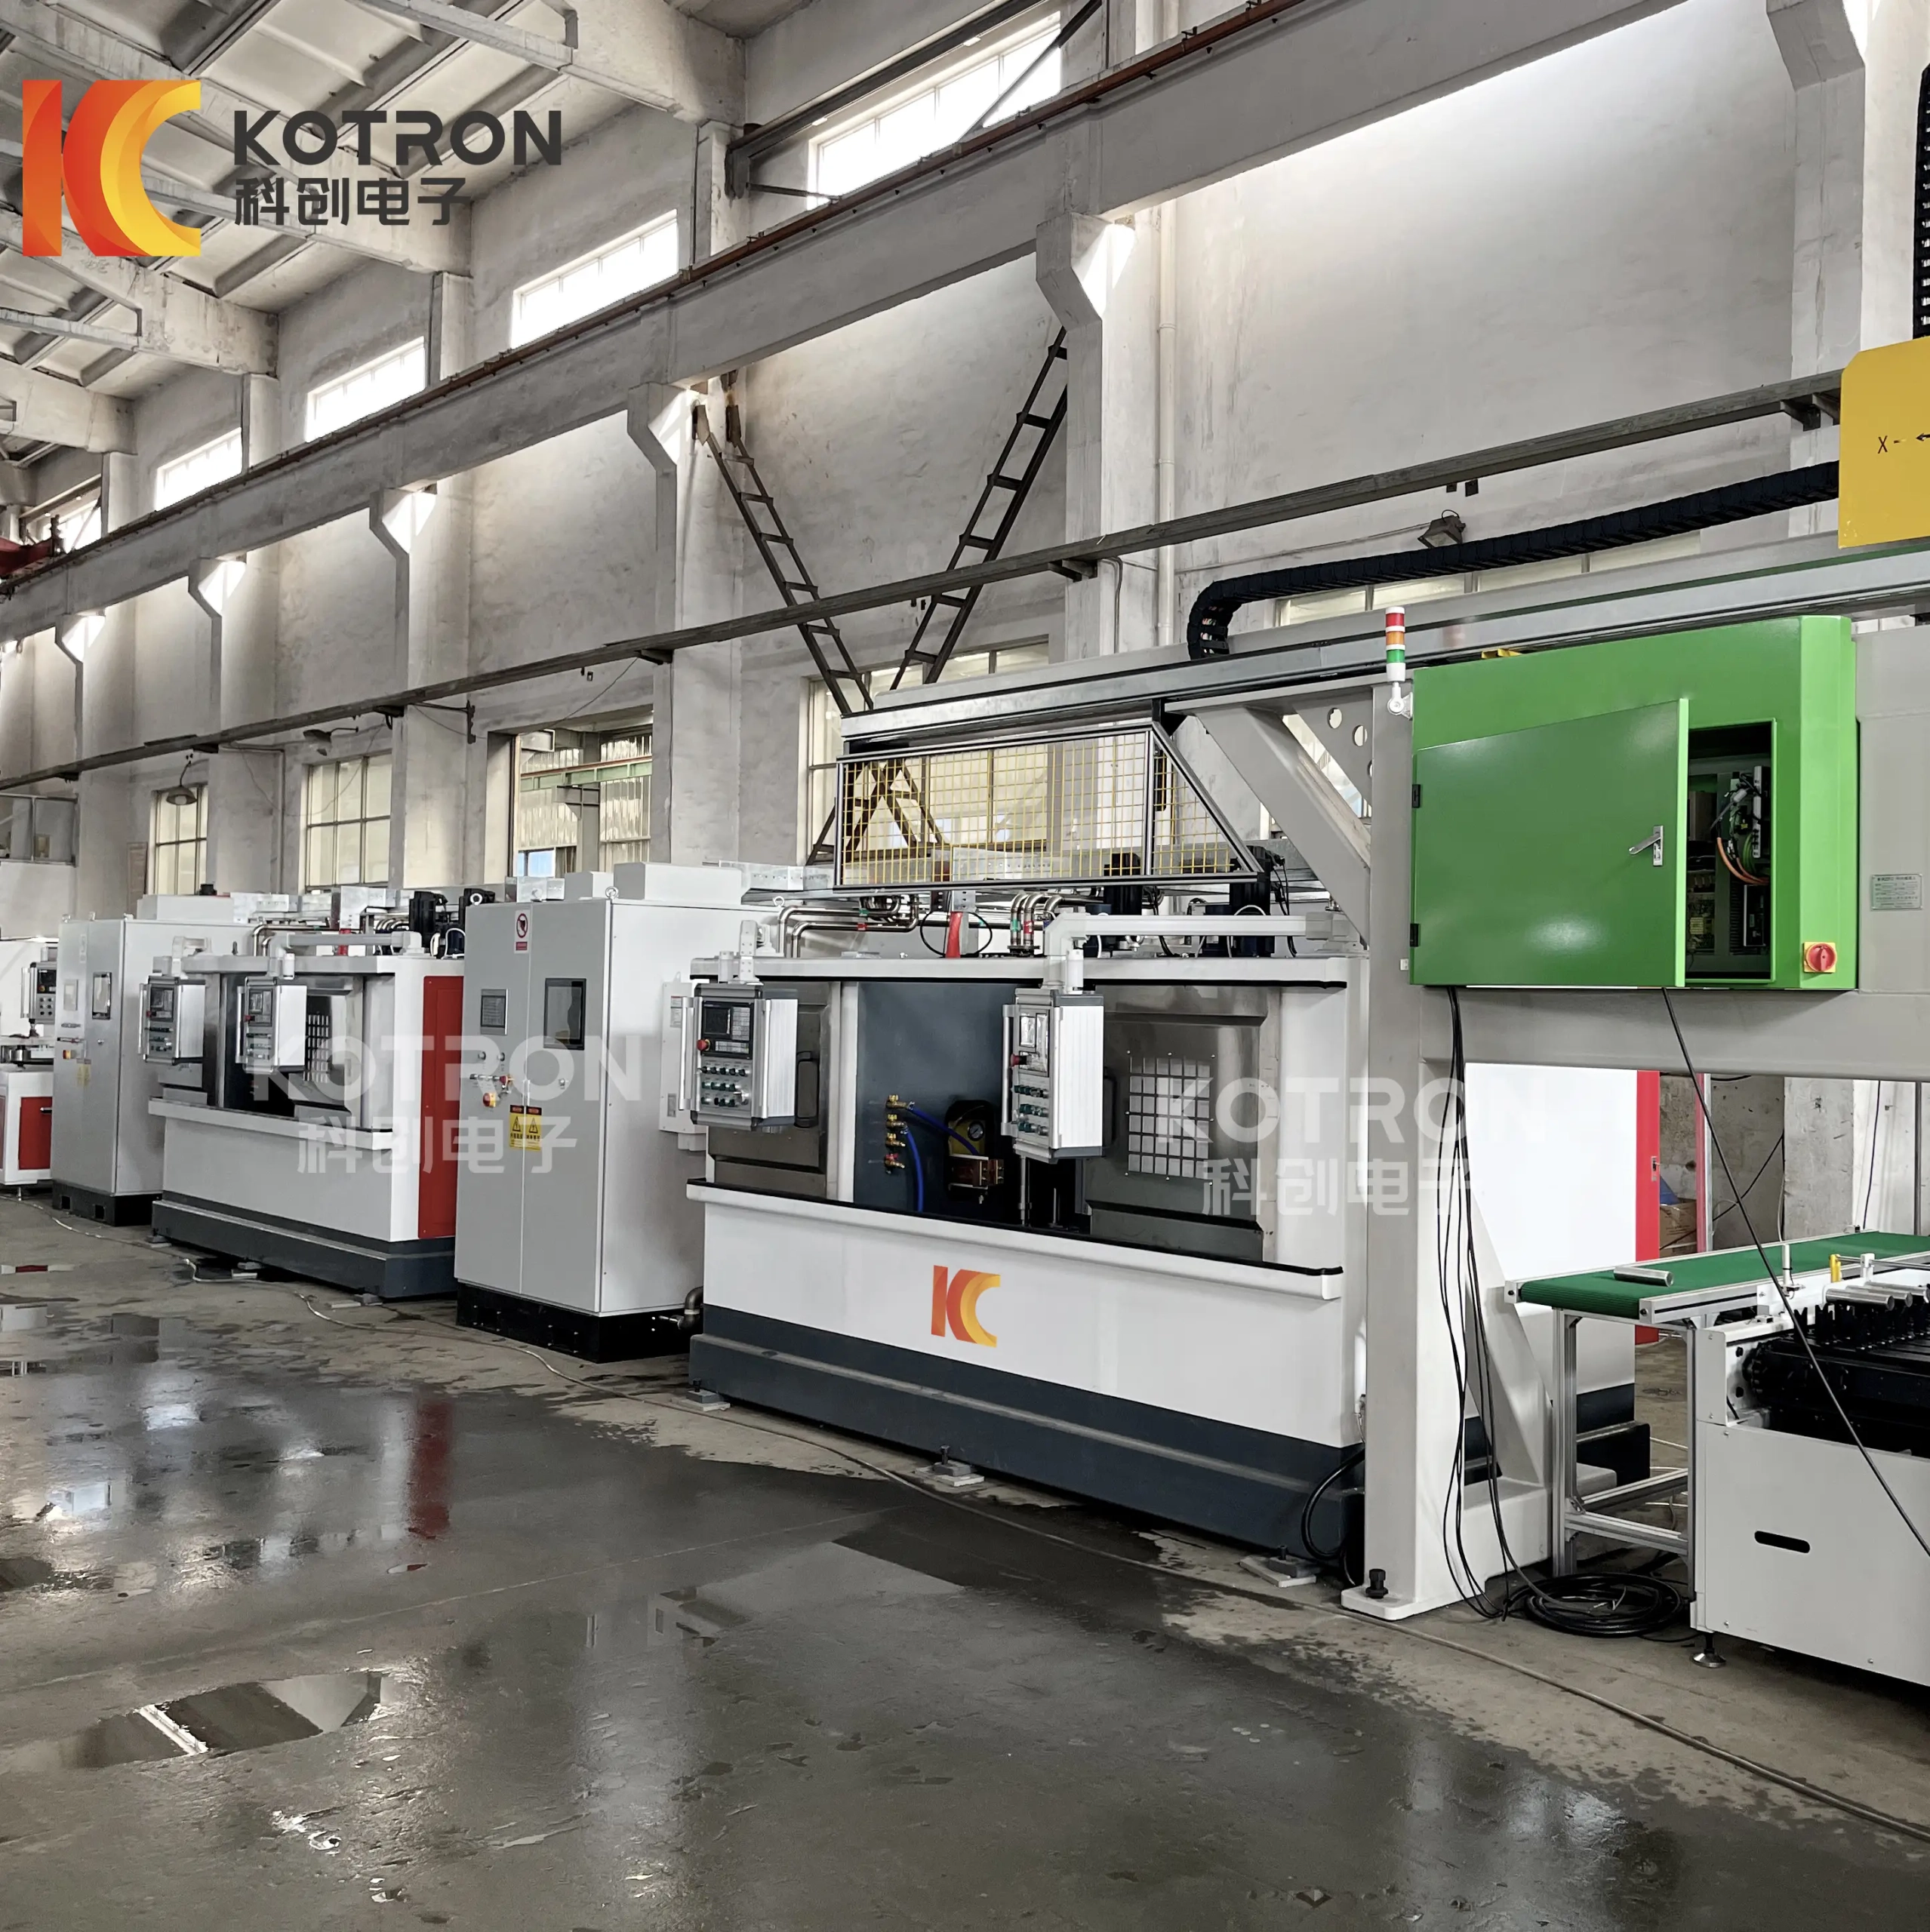
Линия по производству индукционной термообработки стальной проволоки представляет собой высокоэффективное и энергосберегающее оборудование непрерывного действия., специально разработан для смягчения, рекристаллизация, или сфероидизирующий отжиг металлических проволок (например, высокоуглеродистая сталь, нержавеющая сталь, и проволока из легированной стали). Используя индукционный нагрев вместо традиционных газовых печей или печей сопротивления., эта линия значительно повышает эффективность производства и точность контроля температуры..
Сведения о продукте
I. Основные компоненты производственной линии
| Модуль | Описание функции |
|---|---|
| Система размотки | Автоматический разматыватель шпульки, интегрированный с сервоконтролем натяжения (Точность ±3N), способен адаптироваться к скоростям подачи проволоки от 10 к 500 метров в минуту. |
| Индукционный нагревательный элемент | Многоступенчатый средне/высокочастотный индуктор (частота: 1–50 кГц), мощностью 50–1000 кВт, поддержка сегментированного контроля температуры (400–1100°С). |
| Система охлаждения и медленного охлаждения | Водоохлаждающий туннель (для быстрого охлаждения) в сочетании с воздушным охлаждением/распыленным охлаждением (для контролируемого медленного охлаждения), с регулируемой скоростью охлаждения от 1 до 100°C в секунду. |
| Устройство защиты атмосферы | Азотно-водородный герметичный корпус (содержание кислорода ≤10 частей на миллион), предназначен для предотвращения окисления и достижения яркого отжига (шероховатость поверхности Ra ≤0,6 микрометра). |
| Интеллектуальная система управления | Система управления на базе ПЛК, интегрированная с обратной связью по температуре, контроль скорости и мощности проволоки, мониторинг энергопотребления, и отслеживаемость данных (совместим с интеграцией MES). |
| Модуль постобработки | Онлайн масляное покрытие/нанесение покрытия, вихретоковая дефектоскопия, автоматическая намотка (на бобины или барабаны), поддержка резки фиксированной длины и смены рулонов.. |
II. Технические характеристики и преимущества
-
Высокая эффективность и энергосбережение
- Быстрый нагрев: Индукционный нагрев воздействует непосредственно на поверхность стальной проволоки., достижение скорости нагрева 100–500°C в секунду (5– в 10 раз быстрее, чем традиционные печи), со скоростями проволоки, достигающими 500 метров в минуту для стальной проволоки диаметром 0,5 мм..
- Низкое энергопотребление: С эффективностью электротермического преобразования ≥85%, общий расход энергии составляет всего 0,15–0,3 кВтч на килограмм (30–50% от стоимости традиционных газовых печей).
-
Точный контроль температуры и повышение качества
- Сегментированный контроль температуры:
- Зона предварительного нагрева: 400–600°С
- Зона замачивания: целевая температура (например, 750–900°C для высокоуглеродистой стали)
- Зона медленного охлаждения: 500–300°С
Колебания температуры контролируются в пределах ±5°C..
- Микроструктурная однородность:
Благодаря быстрой аустенизации и контролируемому охлаждению, размер зерна соответствует ≤Grade 8 (стандарт АСТМ), с изменениями прочности на разрыв ≤±15 МПа.
- Сегментированный контроль температуры:
-
Гибкость и экологичность
- Совместимость с несколькими материалами:
Регулируя частоту (высокая частота для тонких проводов, средняя частота для толстых проводов) и мощность, леска совместима со стальной проволокой диаметром 0,2–10 мм. (в том числе из высокоуглеродистой стали, нержавеющая сталь, и титановый сплав). - Нулевые выбросы: Не содержит выхлопных газов сгорания и имеет рециркуляцию азота., линия соответствует стандарту ISO 14001 экологические стандарты.
- Совместимость с несколькими материалами:
III. Типичные технические параметры
| Проект | Диапазон параметров | Сценарий применения |
|---|---|---|
| Диапазон диаметров проволоки | 0,2–10 мм | Стальной корд, бортовая проволока для шин, Пружинная проволока, Сварочная проволока |
| Температура отжига | 400–1100°С (зависящий от материала; например, 1050°С для 304 нержавеющая сталь) | Рекристаллизационный отжиг, сфероидизирующий отжиг, обработка раствором |
| Скорость проволоки | 50–500 м/мин (Стальная проволока Φ0,5 мм может достигать 500 м/мин) | Высокоскоростное непрерывное производство (интегрирован с линиями волочения/покрытия) |
| Скорость охлаждения | 1–100°С/с (программируемая регулировка водяного/воздушного охлаждения) | Контроль пропорции перлита и устранение внутреннего напряжения |
| Годовая производственная мощность | 10,000–200 000 тонн (в зависимости от диаметра проволоки и скорости) | Крупные заводы по производству проволоки, предприятия специальных металлических изделий |
V. Рекомендации по выбору и использованию
-
Анализ требований процесса:
- Материал и тип отжига: высокоуглеродистая сталь (сфероидизирующий отжиг), нержавеющая сталь (отжиг на раствор), проволока из легированной стали (рекристаллизационный отжиг).
- Требования к качеству поверхности: светлый ли отжиг (с защитной атмосферой) необходимо или окисление допустимо (с последующим травлением).
-
Приоритет ключевых конфигураций:
- Частота индукции:
- Для стальной проволоки Φ0,2–2 мм.: 50Высокая частота –100 кГц для быстрого нагрева поверхности;
- Для стальной проволоки Φ2–10 мм.: 1Средняя частота –10 кГц для глубокого нагрева.
- Система охлаждения:
- Водяное охлаждение: подходит для быстрого охлаждения высокопрочной стальной проволоки (например, рояльная проволока);
- Воздушное/туманное охлаждение: подходит для медленного охлаждения проволоки из средне- и низкоуглеродистой стали для предотвращения охрупчивания.
- Частота индукции:
-
Техническое обслуживание и контроль затрат:
- Ежедневная проверка изоляции индуктора и расхода охлаждающей воды. (≥20 литров в минуту), с ежемесячной калибровкой системы измерения температуры.
- Внедрение отечественных генераторов азота вместо импортных резервуаров для хранения газа для снижения затрат на поставку газа..