آلة تقسية الأعمدة بالتحريض CNC
Ⅰ. شاهد عملية التصلب الفعلية
تصلب الحث رمح OD
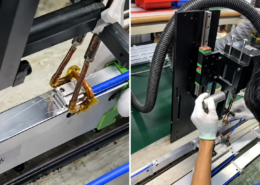
للعمود المستقيم الموضح في الفيديو, يتم وضع قطعة العمل عموديًا داخل مغو من النوع الدائري.
خلال دورة تصلب, يدور العمود ويتحرك للأعلى عبر منطقة التسخين. يقوم الدوران بتوزيع الحرارة حول المحيط, بينما يشكل السفر الرأسي المبرمج المنطقة الصلبة على طول العمود.
هذا النوع من عمليات المسح مناسب لأسطح العمود الأسطوانية التي تتطلب منطقة صلبة مستمرة.
تصلب الحث الداخلي
يمكن أيضًا تكوين نفس النظام الأساسي للجهاز تصلب التجويف الداخلي عن طريق تغيير مغو والأدوات المقابلة.
في العملية الفعلية الموضحة هنا, يتم استخدام مغو مخصص ذو دورين حول موضع التصلب الداخلي, مع تمديد مجموعة العمل إلى التجويف.
يتم اختيار هيكل المحث وفقًا لقطر التجويف, العمق والمنطقة الصلبة المطلوبة. يتم استخدام تصميم ذو دورين لهذا التطبيق المحدد; قد تتطلب قطع العمل الأخرى هندسة ملف مختلفة.
Ⅱ. العمود الخارجي وتصلب التجويف الداخلي
إحدى الميزات المفيدة لمنصة الماكينة هذه هي أن عملية التصلب لا تقتصر على سطح واحد.
لـ رمح تصلب القطر الخارجي, مغو من النوع الدائري يحيط بالعمود. تدور قطعة العمل وتنتقل عموديًا عبر منطقة الحث لإنتاج سطح صلب ممسوح ضوئيًا.
لتصلب التجويف الداخلي, يتم استبدال المحث الخارجي بمحث مخصص لتقوية التجويف. يتم تكييف هندسة المحث وترتيب التبريد مع السطح الداخلي.
وهذا يجعل من الممكن استخدام نفس منصة آلة CNC لمواضع تصلب مختلفة دون التعامل مع كل جزء كمشروع آلة منفصل تمامًا.
المحث نفسه لا يزال خاصًا بقطعة العمل. قطر رمح, حجم التجويف, طول تصلب, يؤثر عمق العلبة المطلوب والمساحة المتوفرة حول الجزء على التصميم النهائي.
Ⅲ. كيف تعمل آلة التصلب CNC
تتحكم آلة CNC العمودية في الجزء الميكانيكي من دورة التصلب.
يتم أولاً وضع قطعة العمل وتثبيتها بين مكونات التحديد والتثبيت المقابلة. بمجرد تحديد البرنامج الصحيح, يقوم المغزل بتدوير قطعة العمل ويتحكم نظام التغذية في حركتها العمودية.
لعملية العمود الموضحة في هذه الصفحة, التسلسل هو:
تستخدم الآلة محرك سيرفو ولولب كروي لتغذية قطعة العمل. يوفر نظام دوران المغزل دورانًا متغير السرعة لقطعة العمل. تم تحديد الآلة المرجعية KCJC-500H كآلة عمودية, محور واحد, آلة ذات محطة واحدة مع حركة الشغل, نطاق دوران يتراوح من 0 إلى 200 دورة في الدقيقة ودقة تحديد موضع التكرار العمودي تبلغ ± 0.05 مم.
يسمح نظام GSK96 CNC باختيار برامج التقسية للأجزاء المختلفة, معدل, تخزينها واسترجاعها. تدعم معلومات الماكينة المتوفرة أيضًا التصلب المستمر, تصلب الرش, عمليات المسح الجزئي والتسخين في الموضع الثابت.
وهذا يسمح بإعادة استخدام تسلسل الحركة المحدد عندما يعود نفس الجزء لدفعة إنتاج أخرى.
Ⅳ. قوة اي جي بي تي, التحكم الرقمي DSP والتشغيل المركزي
إن الحركة الميكانيكية للآلة والإخراج الكهربائي لمصدر الطاقة التعريفي لهما وظائف مختلفة في عملية التصلب.
IGBT التعريفي التدفئة إمدادات الطاقة
استخدام إمدادات الطاقة التدفئة التعريفي لدينا تقنية تحويل الطاقة IGBT.
تقوم مرحلة الطاقة IGBT بإجراء التبديل الكهربائي عالي السرعة المطلوب لتوفير الوسط المتحكم فيه- أو طاقة عالية التردد للمغو.
يتم اختيار الطاقة وتردد التشغيل وفقًا للمادة, أبعاد قطعة العمل, موقف التدفئة, المطلوبة طبقة تصلب ودورة الإنتاج.
التحكم الرقمي دي اس بي
يستخدم مصدر الطاقة التحكم الرقمي دي اس بي لتنظيم الإخراج الكهربائي.
تدعم تكوينات مصدر الطاقة المتوفرة التيار المستمر, أوضاع الطاقة الثابتة والتحكم في درجة الحرارة, جنبا إلى جنب مع التحكم الداخلي أو عن بعد.
للعميل, القيمة العملية ليست مجرد وجود مكون IGBT أو DSP. النقطة المهمة هي أنه يمكن التحكم في قوة الحث كجزء من عملية تصلب متكررة ومطابقتها لقطع العمل والوصفات المختلفة.
وحدة التحكم المركزية
ويتضمن النظام الكامل أيضًا وحدة تحكم مركزية منفصلة, والتي تعمل كنقطة التشغيل الرئيسية لنظام التصلب.
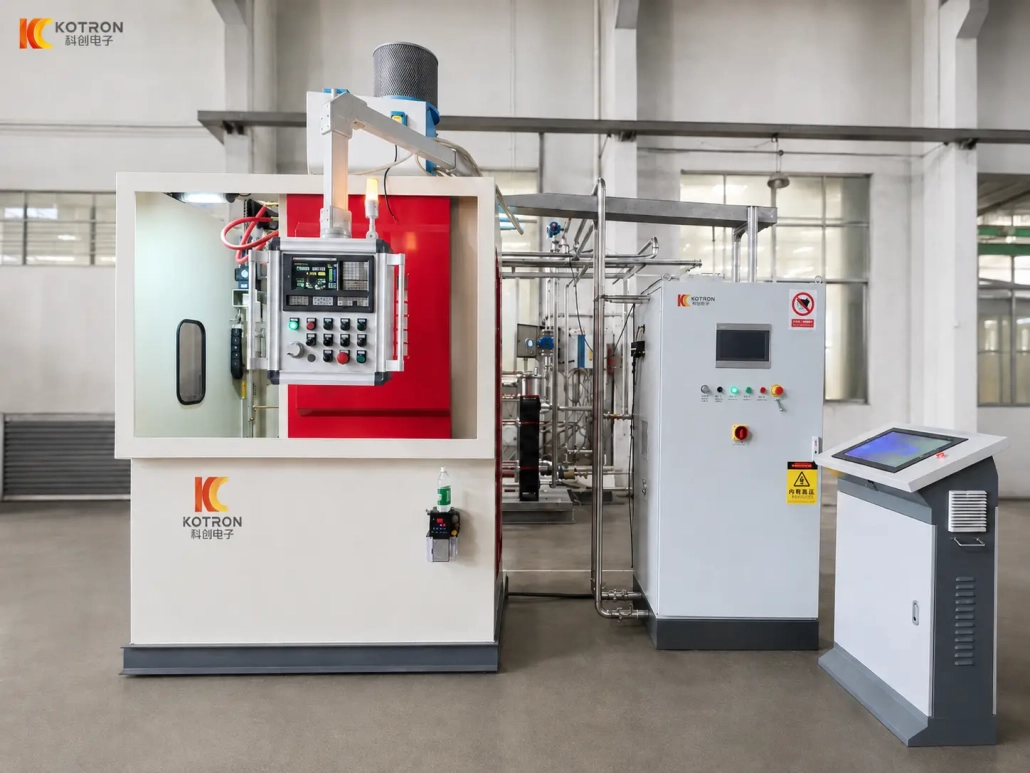
معاً, تشكل الأقسام الثلاثة مجموعة كاملة من المعدات:
— ماكينة CNC — تتحكم في حركة قطعة العمل
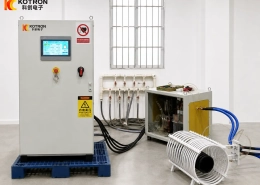
- مزود الطاقة التعريفي IGBT - يوفر طاقة التسخين
— وحدة تحكم مركزية — توفر التشغيل المركزي للنظام
Ⅴ. المحاثات والأدوات المخصصة
توفر آلة CNC منصة الحركة, لكن نمط التسخين النهائي يعتمد بشكل كبير على المحث.
لا يوجد عالمي واحد الملف لكل رمح.
لسطح أسطواني خارجي, يحيط المحث عادةً بالعمود. يتم تحديد قطر الملف وعرض التسخين حول أبعاد العمود ومنطقة التصلب المطلوبة.
يتطلب التجويف الداخلي بنية مختلفة لأن المساحة المتاحة أصغر وتقع منطقة التسخين داخل المكون.
اعتمادا على المشروع, يمكننا تكوين الجهاز حسب الطلب:
- محاثات رمح خارجية
- محاثات تتحمل الداخلية
- تركيبات الشغل وتحديد موقع الأدوات
- تحديد المواقع مغو
- ترتيبات التبريد
يعد عدد لفات الملف أيضًا جزءًا من تصميم المحث. تستخدم عملية التجويف الموضحة في الفيديو مغوًا ثنائي الدوران, بينما تستخدم عملية العمود تكوينًا خارجيًا مختلفًا للملف.
يتم تحديد الحل الصحيح من الجزء الفعلي وليس من اسم المكون وحده.
Ⅵ. تكوين النظام الكامل
عادةً ما يجمع مشروع تصلب الحث بالعمود بين آلة ميكانيكية, إمدادات الطاقة التعريفي والأدوات الخاصة بالعملية بدلاً من اختيار طراز جهاز واحد فقط.
آلة تصلب CNC
تتعامل الآلة مع وضع قطع العمل, لقط, الدوران والحركة العمودية. هيكلها يشمل سرير الآلة, نظام المغزل, محرك تغذية ومنصة تحميل قابلة للتعديل. يستخدم KCJC-500H تغذية لولبية كروية مدفوعة مؤازرة ونظام دوران قطع العمل متغير السرعة.
IGBT التعريفي التدفئة إمدادات الطاقة
يتم اختيار الطاقة بشكل منفصل وفقًا للجزء والعملية. تتضمن معلومات تصلب عمود الشركة المتوفرة تكوينات مصدر الطاقة من 40 كيلوواط ل 250 كيلوواط عبر تطبيقات رمح مختلفة, بدلاً من التعامل مع تصنيف طاقة واحد على أنه مناسب لكل جهاز.
وحدة التحكم المركزية
توفر وحدة التحكم المركزية واجهة التشغيل لنظام المعدات الكامل.
مغو والأدوات
يتم تكوينها حول هندسة قطعة العمل ومنطقة التصلب. وقد تتغير حتى عندما تظل منصة ماكينة CNC كما هي.
Ⅶ. مواصفات الجهاز المرجعي KCJC-500H
KCJC-500H هو أحد التكوينات العمودية المتوفرة لآلة CNC لتصلب العمود. تشير المواصفات الواردة أدناه إلى أداة الآلة نفسها ولا ينبغي تفسيرها على أنها حدود الأبعاد لكل نظام تقوية العمود الذي يمكننا توفيره.
| المواصفات | KCJC-500H |
|---|---|
| نوع الماكينة | آلة تصلب CNC العمودية |
| تكوين المحطة | محور واحد, محطة واحدة |
| نظام CNC | جي إس كيه96 |
| حركة الشغل | عمودي |
| عملية | يدوي / آلي |
| الأعلى. طول لقط الشغل | 500 مم |
| الأعلى. قطر الشغل | 500 مم |
| الأعلى. طول تصلب | 500 مم |
| الأعلى. وزن قطعة العمل | 10 كجم |
| سرعة دوران قطعة العمل | 0-200 دورة في الدقيقة |
| الأعلى. سرعة الجري | 0–100 ملم/ ثانية |
| دقة تحديد المواقع تكرار عمودي | ± 0.05 ملم |
| تحميل تعديل المنصة | ± 60 ملم, أمامي/خلفي ويسار/يمين |
يتم اختيار قوة الحث وتردد التشغيل بشكل منفصل وفقًا لقطعة العمل وعملية التصلب.
لفترة أطول, مكونات أثقل أو أعلى إنتاجية, قد تكون هناك حاجة إلى بنية مختلفة للآلة وتكوين الطاقة.
Ⅷ. قم بتكوين الجهاز حول قطعة العمل الخاصة بك
لا ينبغي اختيار آلة تصلب الحث بالعمود من قطر العمود أو تصنيف الطاقة وحده.
عمود مستقيم يتطلب تصلب OD المستمر, مكون يتطلب فقط قسمًا قصيرًا محليًا متصلبًا, والجزء الذي يتطلب تصلب التجويف الداخلي يضع متطلبات مختلفة على الماكينة, مغو وعملية.
لاختيار المعدات, يرجى تقديم:
• رسم الشغل
• مادة
• الأبعاد الشاملة
• رمح أو قطر التجويف
• منطقة التصلب
• الصلابة المطلوبة
• عمق الحالة الفعال
• معدل الإنتاج
إذا كانت عدة مناطق تتطلب تصلب, ضع علامة عليها مباشرة على الرسم.
وبناء على هذه المعلومات, يمكننا تقييم هيكل الآلة, قوة الحث والتردد, محث, عملية الأدوات والتصلب معًا.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يمكن لنفس الآلة التعامل مع كل من العمود OD وتصلب التجويف الداخلي?
نعم. لا تقتصر منصة آلة CNC على سطح واحد. يتعامل مغو من النوع الدائري مع تصلب القطر الخارجي; يؤدي استبداله بمحث مخصص لتقوية التجويف إلى تحويل الماكينة إلى عمل التجويف الداخلي. المحث والأدوات خاصة بقطعة العمل, لكن منصة الآلة تظل كما هي.
ما حجم قطعة العمل التي يمكن لـ KCJC-500H التعامل معها?
تتعامل الآلة المرجعية KCJC-500H مع قطع العمل حتى 500 ملم في طول لقط و 500 مم في القطر, مع أقصى وزن 10 كجم. تصف هذه الأرقام الأداة الآلية نفسها, ليس الحد الأقصى لكل نظام تقوية العمود الذي نوفره.
كيف أعرف مصدر الطاقة التعريفي الذي يجب اختياره?
يتم تحديد تردد الطاقة والتشغيل بشكل منفصل عن الجهاز, وفقا للمادة, أبعاد قطعة العمل, موقف التدفئة, المطلوبة طبقة تصلب ودورة الإنتاج. تتراوح تطبيقات العمود عادة من 40 كيلوواط ل 250 كيلوواط; تصنيف طاقة واحد غير مناسب لكل جزء.
هل هناك مغو عالمي لكل عمود?
لا. لا يوجد ملف عالمي واحد. محاثات رمح الخارجية, المحاثات تتحمل الداخلية, الأدوات المثبتة, يتم تكوين جميع ترتيبات تحديد موقع الأدوات والتبريد حول هندسة قطعة العمل الفعلية ومنطقة التصلب.
ما هي المعلومات التي تحتاجها لتكوين الجهاز?
أرسل رسم الشغل الخاص بك مع المادة, الأبعاد الشاملة, رمح أو قطر التجويف, منطقة تصلب, الصلابة المطلوبة, عمق الحالة الفعال ومعدل الإنتاج. قم بتمييز كل منطقة تصلب مباشرة على الرسم.
قم بتكوين آلة تقوية العمود باستخدام الحاسب الآلي حول قطعة العمل الخاصة بك
أرسل متطلبات رسم وتصلب قطعة العمل الخاصة بك. سنقوم بتقييم هيكل الآلة, قوة الحث, التردد, مغو والأدوات معا.