
Неравномерная твердость после индукционной закалки: Причины появления мягких зон и как их предотвратить
Неровная твёрдость после индукционной закалки может проявляться как изолированные мягкие участки, непрерывные мягкие ленты, или большая область, где твердость падает ниже указанного уровня. Для деталей, подверженных износу, контактное напряжение или повторная нагрузка, локально мягкая зона может стать первым местом развития повреждения. Проблема в том, что очень разные проблемы могут давать одинаковые показания твердости..
Причина может уже существовать в материале до нагрева. Она может быть связана с неравномерным индукционным нагревом, неправильным соотношением между катушкой и заготовкой, нестабильным сканированием или вращением, или плохим закаливанием сразу после нагрева.
Просто увеличение мощности индукции, следовательно, не является надежным способом решения проблемы. Лучше рассмотреть где появляется зона низкой твердости, повторяется ли узор, и какой этап закалки соответствует этому месту.
1. Начните с материала и состояния поверхности
Не каждая проблема с твердостью начинается с индукционная закалка станка. Состояние стали до закалки влияет на то, как она реагирует на быстрый нагрев и охлаждение.
Неравномерная исходная микроструктура
Сильные колебания в исходной микроструктуре могут привести к неравномерной закалке. Возможные проблемы включают грубую или непостоянную зернистую структуру., сегрегация карбидов, локализованное скопление карбидов, большие площади свободного феррита, или другие существенные различия в стартовой структуре.
Во время индукционного нагрева, поверхность быстро нагревается. образование аустенита и растворение карбидов, следовательно, происходят в пределах относительно короткого термического цикла. если исходная структура сильно различается в разных зонах, окончательная закалённая структура может также различаться, даже если настройки машины остаются неизменными. Это особенно стоит исследовать, когда один и тот же процесс даёт разные результаты между партиями материала.
Поверхностное обезуглероживание
Обезуглероживание — это ещё один возможный источник низкой твердости поверхности. Если предыдущая ковка, катание или термообработка оставили обезуглероженный слой на заготовке, эта поверхность содержит меньше углерода, чем материал под ней. После индукционной закалки, поражённый слой может не достичь ожидаемой твёрдости. изменение мощности индукции не может восстановить углерод, который уже потерян с поверхности.
если подозревается обезуглероживание, состояние поверхности следует проверить, а повреждённый слой удалить с помощью подходящей механической обработки или шлифования перед окончательной закалкой. Марка материала, поэтому следует проверять предыдущую историю обработки и исходное состояние поверхности, прежде чем предполагать, что каждая мягкая область является проблемой оборудования.
2. неравномерный или недостаточный индукторный нагрев
Необходимая площадь должна быть сначала нагрета до подходящего аустенитизированного состояния, прежде чем быстрое охлаждение сможет дать запланированную закалённую структуру. Если одна часть поверхности получает недостаточное тепло, эта область может оставаться мягче после закалки. Возможные причины включают недостаточную энергию, слишком короткое время нагрева, неподходящее распределение мощности, несогласованное положение заготовки, неправильные настройки сканирования, или изменение схемы нагрева, вызванное геометрией детали.
Здесь необходимо сделать полезное различие.
машина может обеспечивать достаточно общей мощности при этом создавая неравномерный локальный рисунок нагрева.
Например, Увеличение мощности может привести к повышению температуры большей части закаленной области, в то время как область со слабым соединением продолжает нагреваться по-другому.. Это одна из причин, почему низкая твердость не должна автоматически приводить к увеличению мощности..
Расположение мягкой зоны имеет значение.. Если твердость становится низкой только возле уступа, переход диаметра или другая особенность, проблема может быть связана больше с местным распределением тепла, чем с номинальной мощностью машины.
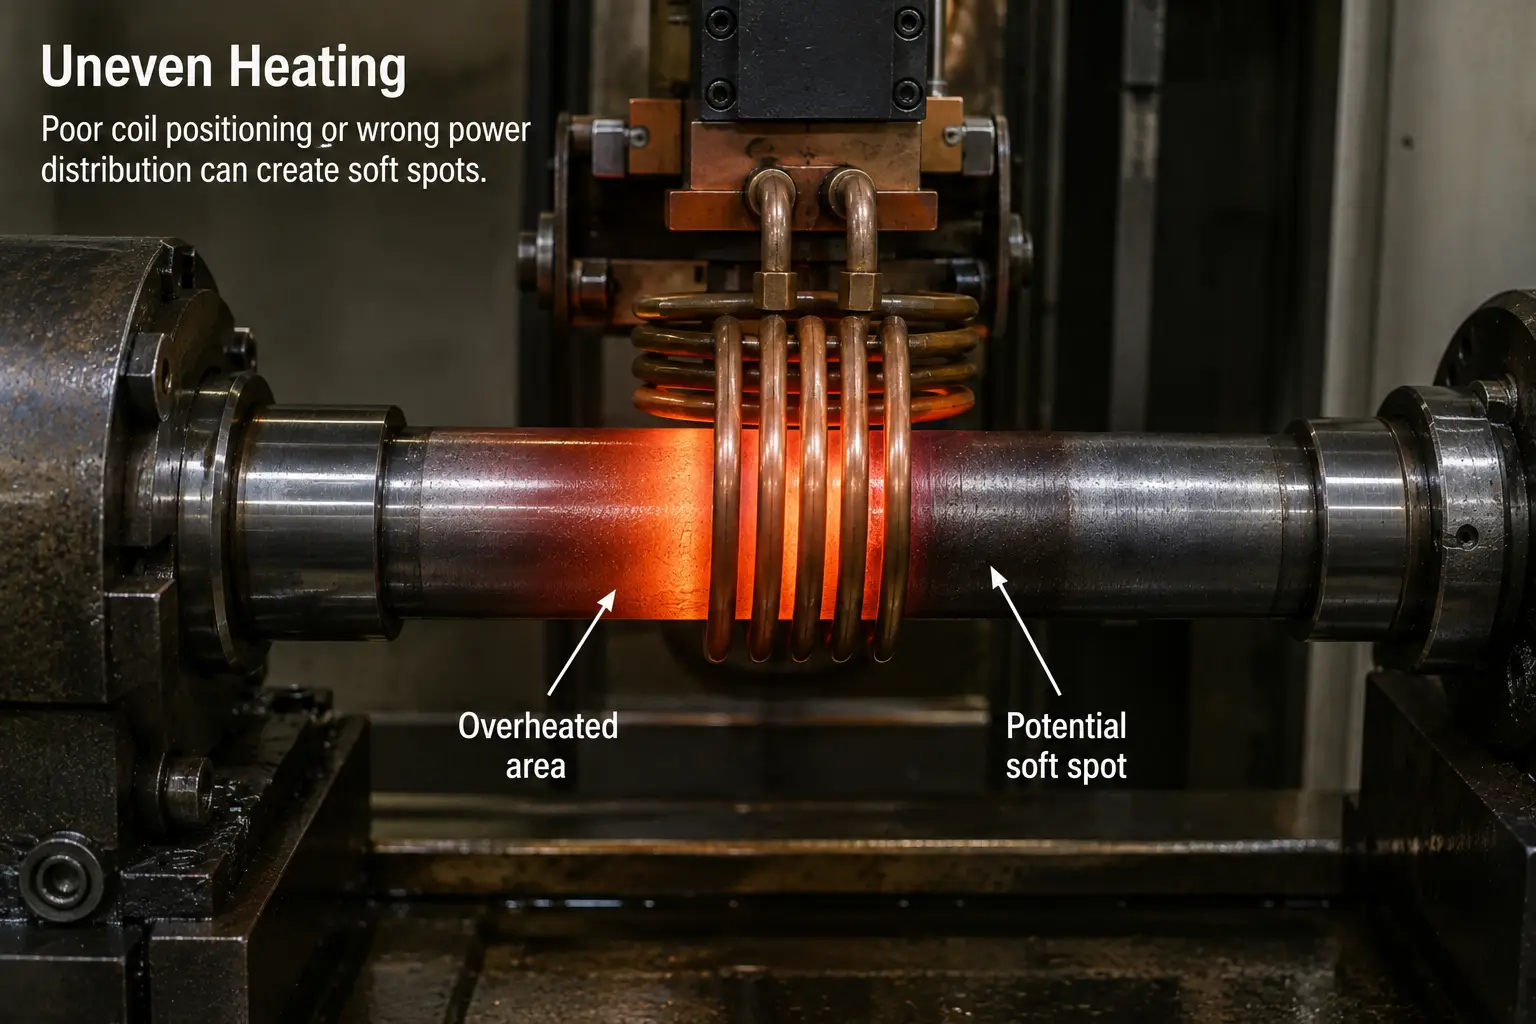
Локальная мягкая зона может появиться даже когда окружающая твердость соответствует спецификации.
3. Проверьте индуктор, Положение заготовки и геометрию детали
В индукционной закалке, взаимное расположение индуктора и заготовки напрямую влияет на схему нагрева. Изменения в геометрия катушки, положении катушки и зазоре между катушкой и деталью может изменить способ распределения энергии на поверхности. Это создает несколько возможных источников неравномерного нагрева: заготовка не центрирована в индукторе, катушка сдвинулась с исходного положения, индуктор был деформирован или поврежден, износ приспособления изменил положение заготовки, биение заготовки изменяет зазор во время вращения, заменяющие катушки не воспроизводят точно исходную геометрию, или вариации размеров между деталями изменяют условия сцепления.
Для цилиндрических компонентов, заметно более мягкая область с одной стороны окружности — веская причина проверить центрирование, биение и положение катушки перед изменением режима нагрева.
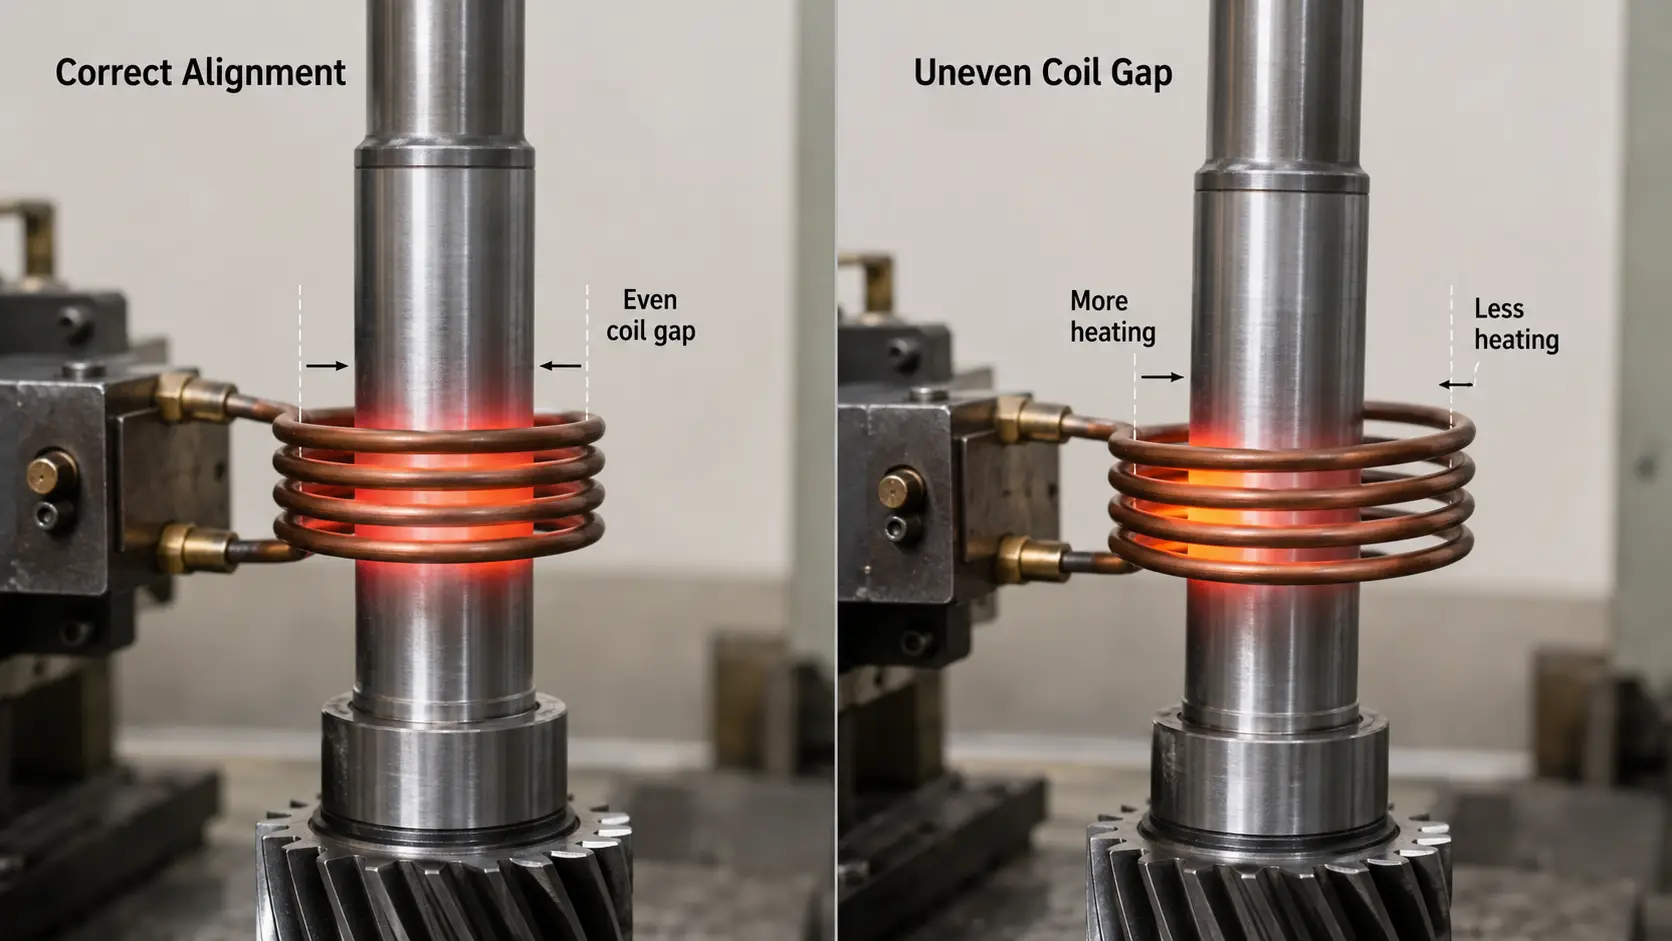
Правильное выравнивание (слева) против неравномерного зазора катушки (справа) изменяет шаблон нагрева по поверхности.
Геометрию нельзя игнорировать
ступенчатые валы, плечи, канавки, тонкие участки, резкие переходы и изменения диаметра не нагреваются точно так же, как простой равномерный цилиндр. Местная тепловая масса изменяется, и так же изменяется электромагнитная связь между деталью и катушкой. Условия охлаждения вокруг этих особенностей также могут изменяться.
Следовательно, одна фиксированная настройка может дать приемлемый результат на одной части заготовки, но нежелательный результат на другой. В зависимости от компонента, Для улучшения равномерности твердости могут потребоваться изменения геометрии индуктора, положение катушки, последовательности нагрева, распределения мощности, стратегии сканирования, или расположения закалки. Геометрия заготовки является частью процесса закалки, а не просто чем-то, что помещают в станок.
4. Скорость сканирования и вращение заготовки могут влиять на распределение твердости
Для сканирующей закалки, Тепловой цикл зависит от относительного движения между заготовкой и нагревательной системой. Если движение изменяется, условия нагрева могут изменяться вдоль всего закаливаемого участка. Возможные проблемы включают нестабильную скорость сканирования, неправильную запрограммированную скорость, ускорение или замедление внутри критической зоны закалки, несоответствующие начальные или конечные позиции сканирования, или механическое движение, которое не является повторяемым.
Вариацию твердости, проходящую вдоль направления сканирования, следует сравнивать с фактическим движением машины. Если зона с низкой твердостью появляется снова и снова в одной и той же осевой позиции, проверьте, что делает машина в этой позиции, вместо того чтобы рассматривать дефект как случайный.
Вращение заготовки
Вращение часто используется, когда цилиндрический компонент нуждается в более равномерной обработке по окружности. Нерегулярное вращение, проскальзывание или механическая нестабильность могут подвергать разные участки поверхности различным условиям нагрева.
Однако, вращение не следует учитывать только во время нагрева. Оно также влияет на то, как закалочная среда достигает поверхности. Следовательно, правильное условие вращения должно работать как на этапах индукционного нагрева, так и закалки. Когда твердость различается вокруг окружности, проверьте, вращается ли заготовка равномерно, центрирована ли деталь, изменяется ли зазор катушки во время вращения, и достигает ли распыление всей окружности правильно. Эти переменные часто связаны.
5. Неравномерное закаливание — еще одна основная причина мягких мест
Правильно нагретая поверхность все же может оставаться мягкой, если условия охлаждения недостаточны. В индукционной закалке, Закаливание обычно следует за этапом нагрева очень быстро. Местный сбой в охлаждении может, следовательно, создать местную проблему твердости, даже если схема нагрева выглядит нормально. Возможные причины делятся на две группы.
Проблемы с подачей — закалочная среда не достигает поверхности: недостаточный поток закалочной жидкости, неравномерное распределение распыления, заблокированы или частично заблокированы форсунки, или недостаточное кровообращение.
Проблемы с контактом и средой — закалочная жидкость достигает поверхности, но не охлаждает её равномерно: загрязнённая закалочная жидкость, плохое смачивание поверхности, воздух или пары, мешающие контакту с жидкостью, нестабильное состояние закалочной жидкости, или инструмент/оснастка, закрывающие часть поверхности.
Просто увидеть жидкость, выходящую из системы распыления, не доказывает, что закалка равномерна.
Важный вопрос заключается в том, получает ли вся необходимая поверхность достаточно постоянное охлаждение.
Условия закалки меняются со временем
Проблемы с охлаждением не всегда проявляются сразу после запуска процесса. Линия производства может правильно работать длительное время, а затем начать производить мягкие участки, потому что отверстия для распыления частично забиваются, накопление загрязнений, фильтрация ухудшается, изменяется циркуляция, смещается положение насадки, или закаливающая температура изменяется сверх нормальных условий процесса.
Когда устоявшийся процесс внезапно начинает давать неоднородную твердость, систему охлаждения стоит проверить заранее.
Как насчет паровой пленки?
Когда очень горячая поверхность соприкасается с жидкостью, пар может временно препятствовать прямому контакту между закалочной жидкостью и металлом. Если этот эффект развивается неравномерно вокруг заготовки, охлаждение также может стать неравномерным. Хорошая циркуляция и правильная схема распыления помогают уменьшить локальные различия в охлаждении.
Первоначальная практика термической обработки с использованием более агрессивных сред, таких как рассол, в некоторых случаях с углеродистой сталью, не должна рассматриваться как универсальное решение для индукционной закалки. Более агрессивное охлаждение также может увеличить риск искривление или растрескивания. Закалочную среду и схему охлаждения необходимо подбирать в зависимости от фактической стали, геометрии и требований к закалке.
6. Используйте шаблон твердости, чтобы сузить причину
Когда деталь не проходит проверку твердости, сама величина твердости является лишь частью информации. The форма и расположение зоны с низкой твердостью могут дать полезные подсказки.
The форма и расположение зоны с низкой твердостью могут подсказывать, где искать в первую очередь.
Рассмотрите несколько разных ситуаций. Эти шаблоны сами по себе не дают окончательного диагноза, но они помогают определить, с чего начать.
| Шаблон мягкой точки | Где искать в первую очередь |
|---|---|
| Одна небольшая изолированная мягкая точка | местный сбой распыления · загрязнение · состояние локальной поверхности · локальная проблема с материалом · препятствие |
| Одна сторона вала мягче | центровка заготовки · зазор между катушкой и деталью · биение · деформация катушки · вращение · окружное покрытие распылением |
| Мягкая полоса проходит вдоль заготовки | сканирующее движение · положение катушки · геометрия детали · расположение распыления · повторяется ли шаблон |
| Изменения твердости в начале или в конце сканирования | позиции начала и остановки сканирования · ускорение и замедление · последовательность нагрева · время между нагревом и закалкой |
| Вся закалённая зона слишком мягкая | марка или состояние материала · обезуглероживание поверхности · недостаточный нагрев · параметры процесса · неадекватная закалка |
Более широкий взгляд на типы дефектов, лежащие в основе этих шаблонов., см. наше руководство по распространённых дефектов индукционной закалки.
7. Практическая последовательность устранения неполадок
Изменение нескольких параметров одновременно — один из самых простых способов усложнить поиск и устранение неисправностей. Если следующий обрабатываемый объект пройдет проверку, вы можете узнать, что что-то помогло, но не будете знать, какое изменение на самом деле решило проблему. Более полезная последовательность действий::
Составьте карту твердости
Запишите, где было сделано каждое измерение, не только наименьшее значение. Сравните допустимые и недопустимые области и определите, является ли схема случайной или повторяющейся.
Проверьте поступившую деталь
Подтвердите марку стали и партию материала, предыдущие условия термической обработки, если это важно, состояние поверхности, возможное обезкаруживание, и аномальная микроструктура при подозрениях. если проблема началась с изменения партии материалов, изучить это изменение перед восстановлением процесса.
осмотреть индуктивность и светильник
проверить форму катушки, положение и рабочий зазор, признаки деформации или повреждения, состояние оборудования, центрирование и пробег заготовки. если проблема началась после замены или обслуживания катушки, сравните текущую установку с ранее успешной.
Проверить движение станка и параметры нагрева
Проверить время нагрева и мощность, Скорость сканирования и положение сканирования, Вращение заготовки, И последовательность запуска/остановки. Если доступны записи процесса, Сравнить известный правильный цикл с неудачным.
Проверить систему закалки
Проверить состояние сопла и рисунок распыла, Поток закалочной жидкости, Циркуляцию и фильтрацию, Состояние закалочной жидкости и температуру, И вмешательство оснастки. Проверить распыл там, где фактически возникает мягкая зона.
Исследовать структуру, если причина всё ещё неясна
Испытание на твердость подтверждает наличие разницы, но это не всегда объясняет металлургическую причину. При необходимости, рассечь поражённый участок и исследовать микроструктуру. Это может помочь различить недостаточную трансформацию, некачественное закаливание, декарбюризацию и ненормальный исходный материал. Традиционный тест напильником всё ещё может быть полезен как быстрая проверка на производстве, но рассматривайте его как приблизительный метод скрининга, а не как замену указанного тестирования твёрдости или металлографического исследования.
8. Как снизить риск неоднородной твердости
Нет одной регулировки машины, которая предотвратила бы каждое мягкое место. Профилактика должна охватывать весь процесс.
Материал
Поддерживайте разумную стабильность марки стали и состояния поступающего материала. При необходимости, проверить на наличие аномальной микроструктуры и удалить неприемлемые декабрированные поверхностные слои перед окончательной закалкой.
Индукционный нагрев
Использовать индуктор, подходящий к геометрии конкретного изделия. Сохранять повторяемую взаимосвязь между катушкой и изделием, уделять особое внимание после замены катушки, обслуживание крепления или изменение размеров деталей. не полагаться только на питание для коррекции неравномерного нагрева.
движение машины
поддержание скорости сканирования, повторяемость позиционирования и вращения заготовки. для деталей с несколькими диаметрами или более сложной геометрией, проверьте, нужно ли менять стратегию движения и нагрева в разных секциях заготовки.
закалка
сохраняйте систему распыления и охлаждения как технологический компонент, а не просто вспомогательную систему. Проверяйте состояние форсунок, покрытие распылением, циркуляцию, состояние фильтрации и закалочной жидкости регулярно. Стабильный процесс нагрева не может компенсировать нестабильное закаливание.
Инспекция
Определите, где должна измеряться твердость. Для устранения неполадок, сохраняйте место измерений, а не записывайте только минимальное и максимальное значение. Где возможно, сравнивайте шаблоны твердости с положением машины, записи нагрева и зоны закалки — это значительно упрощает связывание дефекта с его физической причиной.
Ключевой вывод
Неровная твёрдость после индукционной закалки лучше рассматривать как исследование процесса, не как исправление одного параметра. Результат зависит от совместной работы всей цепочки:
Материал → Состояние поверхности → Индуктор и геометрия → Нагрев → Движение машины → Закалка
Когда появляется мягкое место, начинайте с его расположения — изолированное или сплошное, односторонний, или следуя сканированию — и связывать этот узор с физической причиной до изменения настроек.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Что вызывает мягкие участки после индукционного закаливания?
Нет одной универсальной причины. Мягкие участки могут возникать из-за вариаций материала или микроструктуры, поверхностная декабюризация, недостаточный локальный нагрев, неправильное расположение катушки, нестабильным сканированием или вращением, или неравномерное охлаждение. Местоположение и рисунок мягкого участка следует проверить перед регулировкой машины.
Может ли индукционная катушка вызывать неравномерную твердость?
Да. Геометрия катушки, Положение и зазор между катушкой и заготовкой влияют на распределение нагрева. Если деталь смещена от центра, Катушка была повреждена, Или заменяющая катушка отличается от оригинальной, шаблон нагрева может изменяться.
Почему одна сторона закаленного вала мягче другой?
Возможные причины включают смещение заготовки от центра, чрезмерный биение, неравномерный зазор между катушкой и деталью, неустойчивое вращение, и неравномерное покрытие распылением. Следует проверить как системы нагрева, так и закалки.
Стоит ли увеличивать мощность индукции, если твердость слишком низкая?
Сначала нужно выявить вероятную причину. Более высокая мощность может помочь, если проблема в недостаточном нагреве. Это не исправит обезуглероживание, плохой материал, несоосность катушки, заблокированные распылительные сопла или неправильные условия закалки. Увеличение мощности без диагностики также может перегреть участки, которые уже были приемлемыми.
Диагностика повторяющейся мягкой зоны?
Отправьте нам вашу карту твердости, технические характеристики материала и фотографию поврежденного участка. Мы поможем проследить это до рулона, движение сканирования или закалка.


