
Однократная vs. Сканирующее индукционное закаливание: Когда следует использовать каждый метод?
Вал может нуждаться в закалке только одного посадочного места под подшипник. Another may require a continuous hardened surface along most of its length. A third may have several separate areas that need different treatment. All three can be induction hardened, but they do not necessarily need the same process.
One of the first decisions is therefore how the required area will be heated: all at once, progressively by scanning, or in a sequence of separately positioned zones. There is no general rule that single-shot is better than scanning, or vice versa.
Какой метод подходит для геометрии и закаленной зоны этой конкретной детали?
1. Однократная обработка и сканирование закаливания: Основное различие
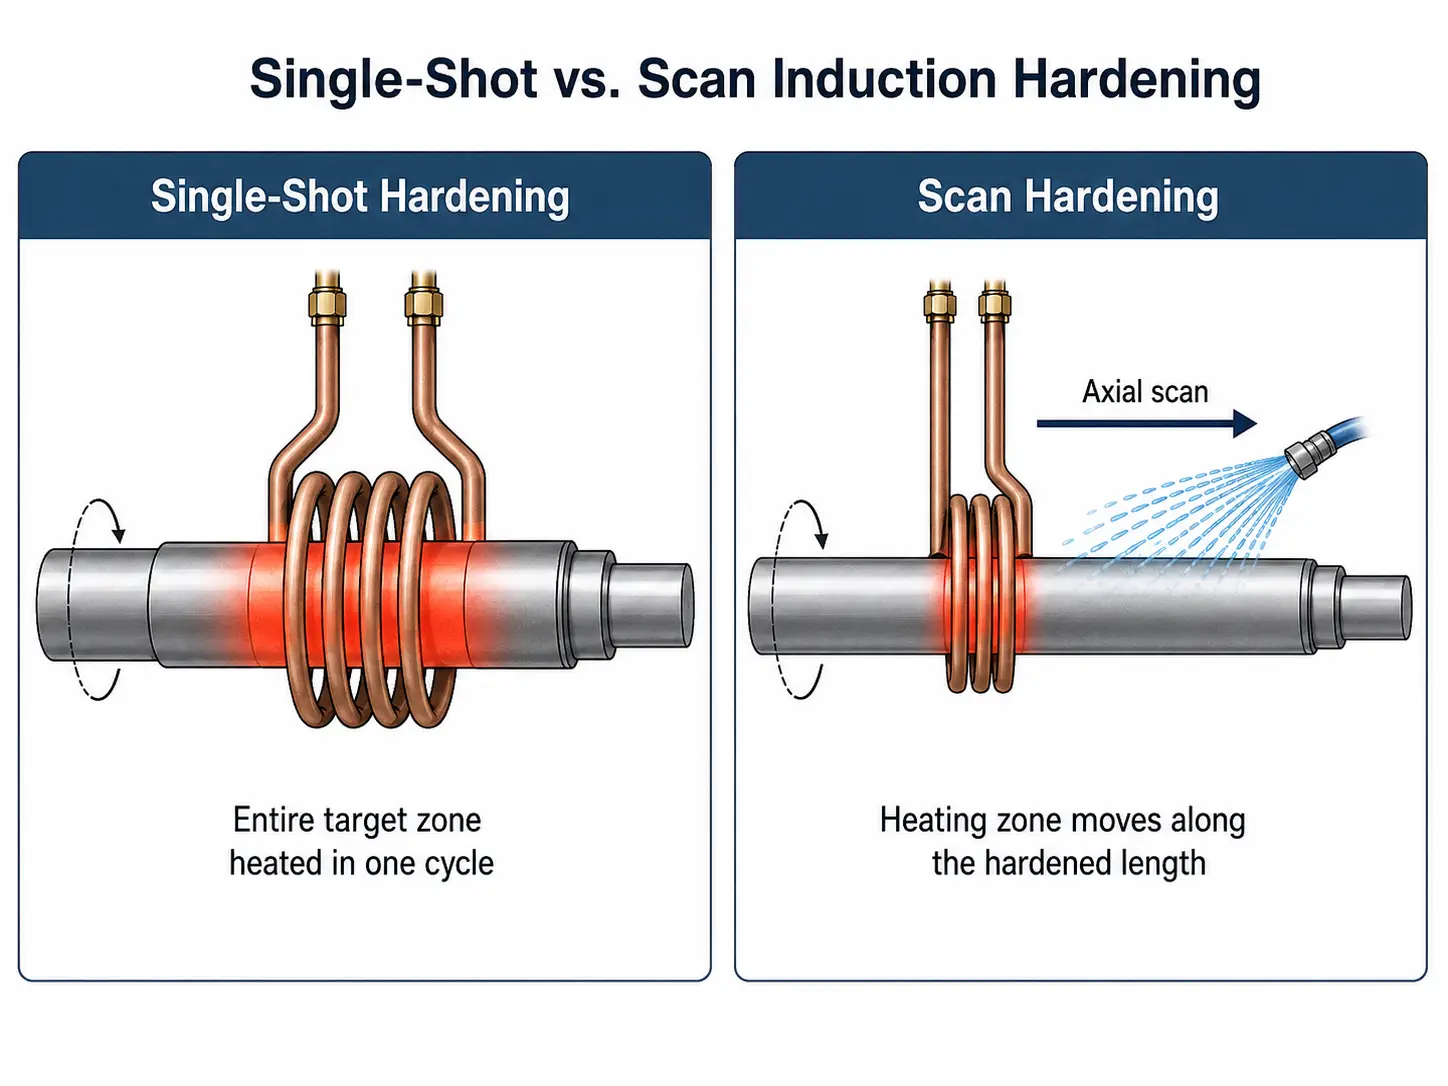
В индукционное закаливание однократной обработкой, вся целевая зона нагревается за один цикл нагрева. Во время нагрева отсутствует осевое сканирующее движение между индуктором и заготовкой, хотя цилиндрические детали часто вращаются. Индуктор разработан с учетом всей области, которая должна быть закалена.
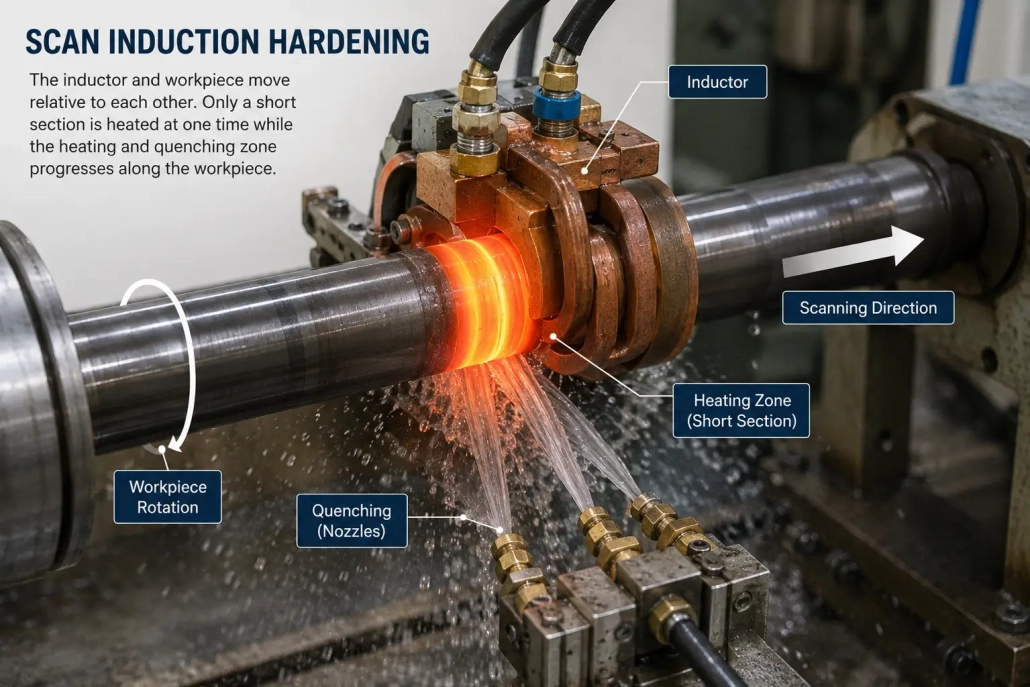
В сканирующая индукционная закалка, индуктор и заготовка движутся линейно относительно друг друга. В данный момент нагревается только относительно короткий участок, и нагретая поверхность обычно закаливается по мере продвижения процесса. Это делает сканирование особенно подходящим для длинных непрерывных закаленных зон, особенно на валах, pins and other elongated components.
For machine selection, the practical distinction is straightforward: does the required hardened zone need to move through the heating zone, or can it be heated in position?
2. When Single-Shot Hardening Makes Sense
Однократное упрочнение стоит рассмотреть, когда область, подлежащая закалке, разумно покрыта одним специально разработанным индуктивностью. Типичный пример — вал с локализованной рабочей поверхностью, а не с длинной закалкой. Индуктор окружает или следует за требуемой зоной, деталь нагревается, и следует закалка.
Специально профильный индуктор можно спроектировать с учетом изменений диаметра, плечи, филет или других геометрических особенностей. Это важно, потому что эти особенности изменяют электромагнитную связь и распределение тепла — простая сканирующая катушка, которая хорошо работает на прямой цилиндрической части, может вести себя совершенно иначе, когда подходит к большому уступу или резкому изменению диаметра. Это одна из причин Конструкция индуктора и геометрию детали необходимо оценивать вместе.
Поэтому часто рассматривается однократное закаливание:
- Локализованные или средней длины закаленные зоны
- Ступенчатые валы и детали с несколькими изменениями диаметра в нагреваемой зоне
- Цилиндрические компоненты, которые могут вращаться во время нагрева
Существует также вопрос мощности. Потому что вся целевая область нагревается одновременно, Процесс с одним импульсом может потребовать значительно больше мгновенной мощности, чем сканирующий процесс, обрабатывающий ту же общую закалённую длину постепенно. Решение нельзя принять, исходя только из формы детали.
3. Когда сканирующая индукционная закалка более целесообразна
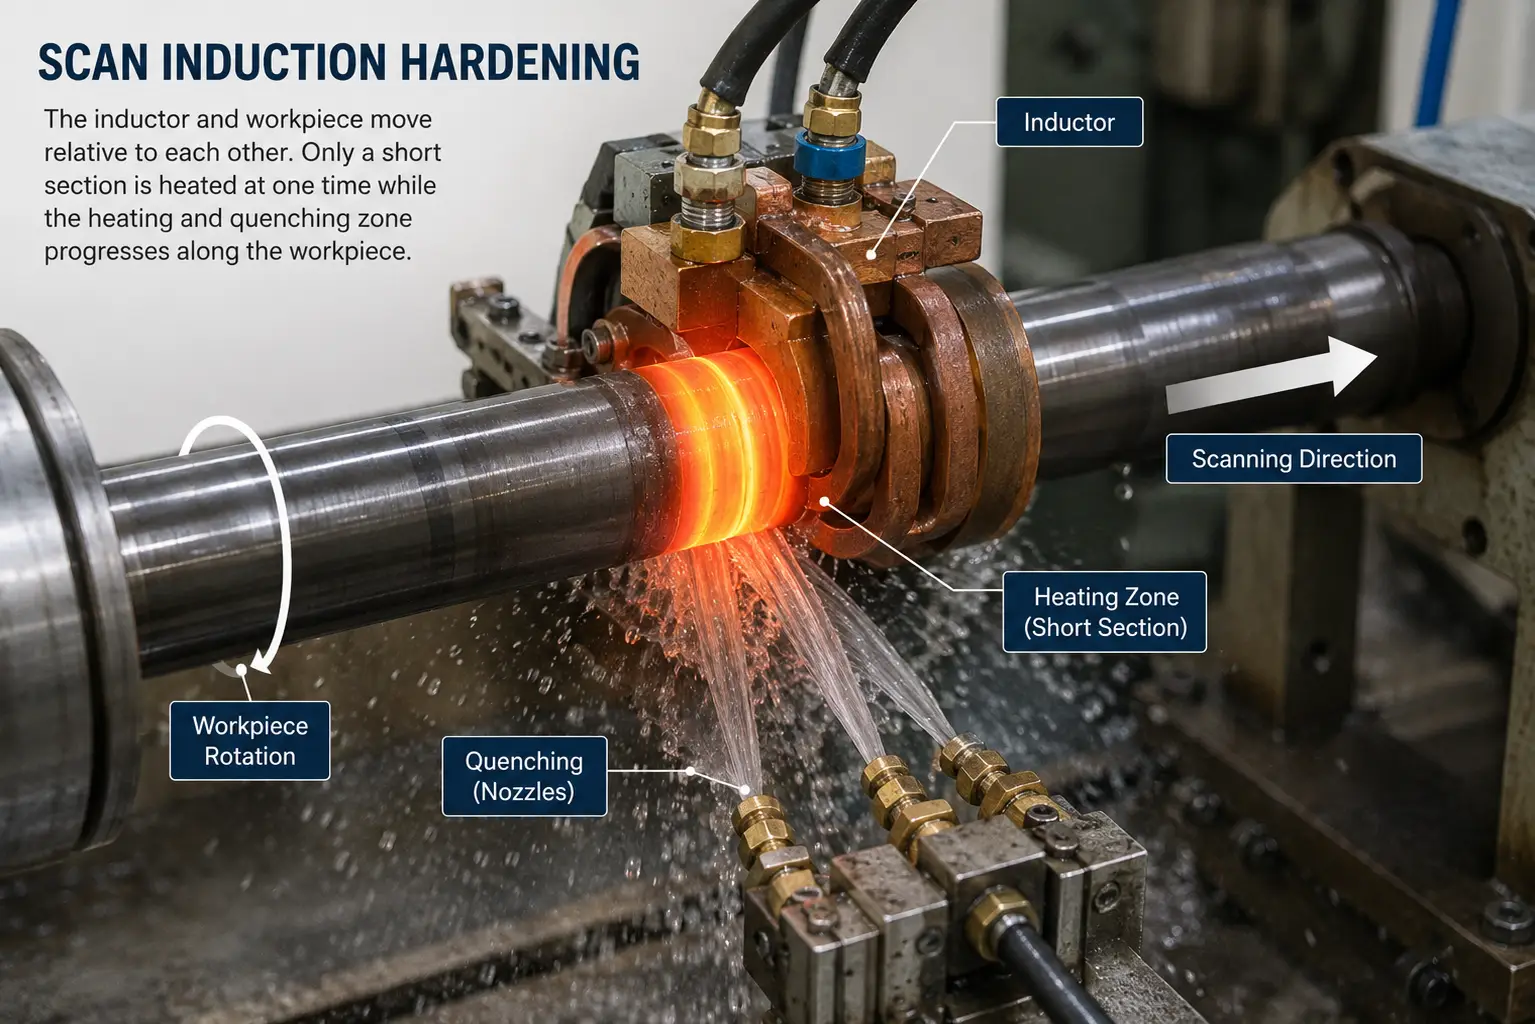
Теперь рассмотрим длинный вал с непрерывной закалённой поверхностью, проходящей вдоль значительной части его длины. Попытка покрыть всю эту область одним индуктором может быть непрактична. С помощью сканирования, система индукционного нагрева концентрирует свою тепловую мощность на более небольшой области и перемещает зону нагрева вдоль заготовки. Для цилиндрических компонентов, вращение также часто используется во время сканирования, чтобы помочь получить требуемый окружной тепловой рисунок.
Сканирующее упрочнение обычно рассматривается для:
- Длинных валов и цилиндрических компонентов с удлинёнными упрочненными участками
- Валков и аналогичных вытянутых деталей
- Применений, где нагрев всей целевой длины одновременно потребовал бы непрактичной катушки или уровня мощности
Скорость сканирования имеет значение. Если изменяется соотношение между мощностью и скоростью перемещения, термический цикл, которому подвергается поверхность, также изменяется. Положение закалки и задержка закалки должны соответствовать процессу нагрева. Мощность, частота, скорость сканирования, вращение, Проектирование индуктора и закалка должны работать как единый процесс. Для повторяющегося производства, это одна из причин, по которой Система ЧПУ для индукционной закалки полезно: положение, дистанция перемещения, скорость движения, вращение и последовательность нагрева/закалки могут контролироваться как часть программы станка.
4. Однократная vs. Сканирующая закалка в обзоре
| Фактор | Одноразовая закалка | Сканирующая закалка |
|---|---|---|
| Метод нагрева | Полная целевая зона нагрета за один цикл | Целевая зона закаливается постепенно |
| Осе́вое движение при нагреве | Обычно отсутствует осе́вое относительное движение | Требуется относительное линейное движение |
| Вращение заготовки | Часто используется для цилиндрических деталей | Часто используется для цилиндрических деталей |
| Типичная закалённая зона | Локализована на участках средней длины | Длинные непрерывные участки |
| Индуктор | Обычно проектируется вокруг всей целевой зоны | Обычно нагревает короткий подвижный участок |
| Требуемая мощность | Может требовать большей мгновенной мощности | Мощность нагрева концентрируется на меньшей площади |
| Движение машины | Относительно ограничено во время нагрева | Позиция сканирования и скорость являются переменными процесса |
| Сложные изменения диаметра | Профильный индуктивный индуктивный элемент может быть полезен | Сцепление может стать сложным при значительном изменении геометрии |
| Задача основного процесса | конструкция катушки, позиционирование и равномерность нагрева | Координирование нагрева, движение и закалка |
Эта таблица полезна для начального сравнения, но её не следует использовать как финальным отборочным графиком. Длинная деталь всё ещё может иметь короткую локальную область, подходящую для однократного закалки. Короткая деталь может иметь геометрию или закалённый узор, делающий другой метод более подходящим. Длина детали не совпадает с длиной и формой упрочняемой области.
5. Что если у детали несколько отдельных закалённых зон??
Некоторые компоненты не вписываются в сравнение одноразового и непрерывного сканирования. Рассмотрим вал с тремя подшипниками, требующими упрочнения, в то время как секции между ними должны оставаться необработанными.
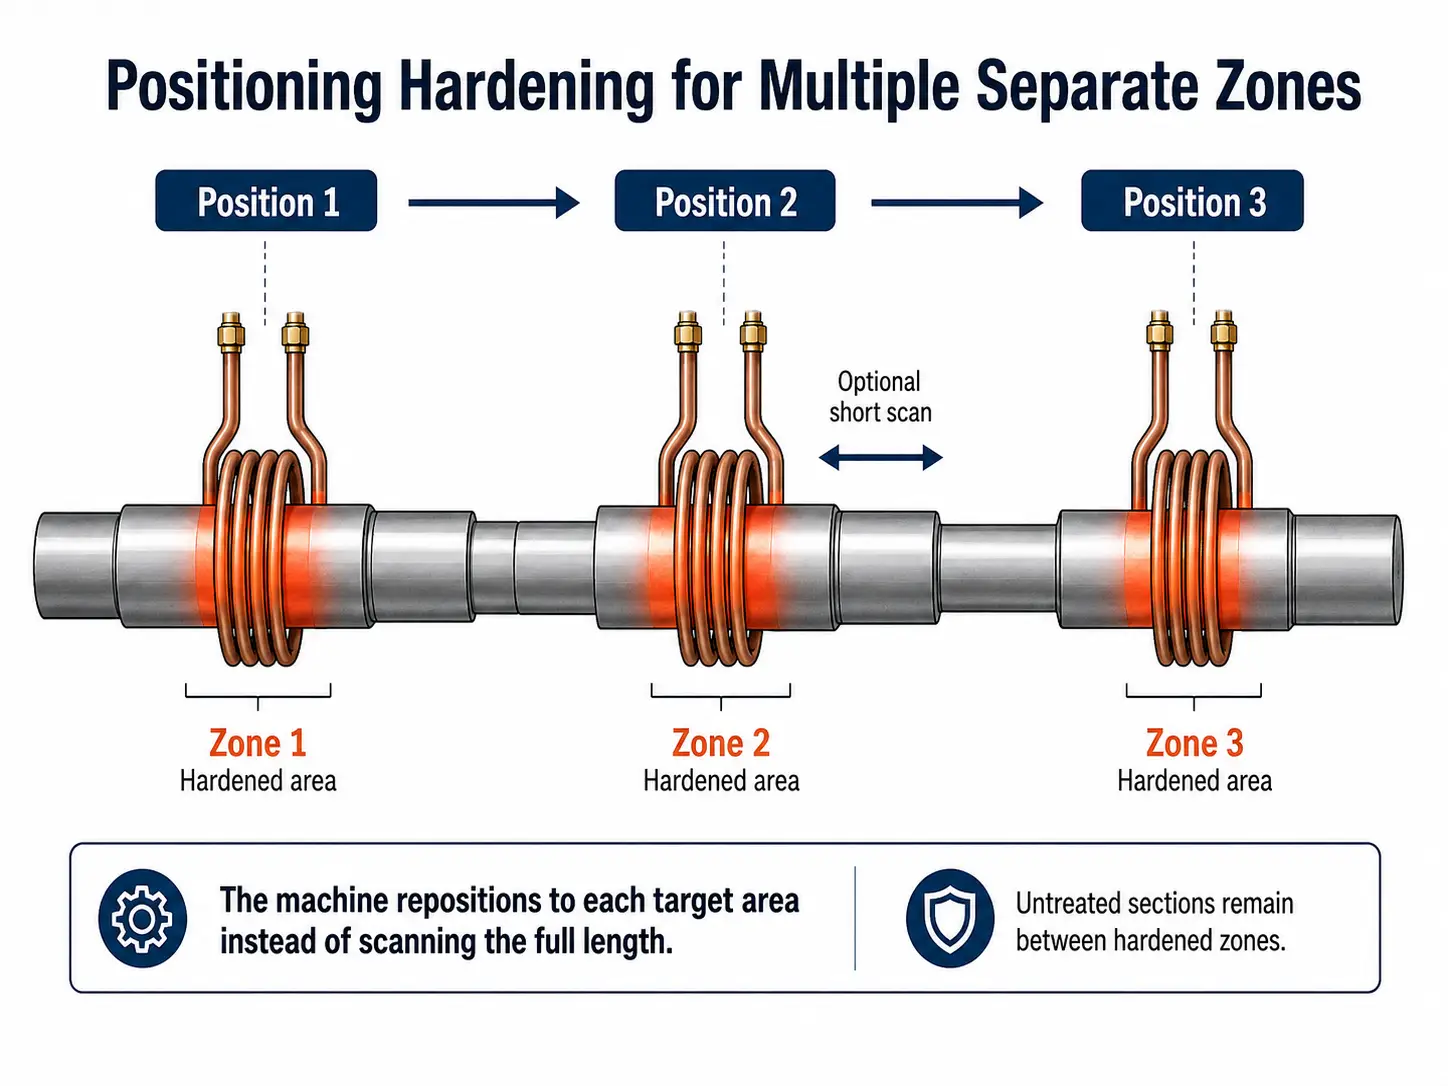
Нет особых причин непрерывно сканировать по зонам, не требующим упрочнения. Вместо этого, ЧПУ-станок может перейти в первую закалённую зону, выполнить необходимый цикл нагрева и закалки, переместить в следующую зону, и повторить процесс. В зависимости от геометрии, каждая выбранная зона может быть закалена в положении или коротким сканированием. Вот что мы имеем в виду позиционирование или позиционирование-сканирование в контексте ЧПУ-укрепляющего станка.
Типичные применения включают компоненты с:
- Несколькими отдельными несущими поверхностями или несколькими магазинами
- Выбранный сплайн или рабочие зоны с необработанными участками между ними
- Различные требования к закалке вдоль одного и того же заготовки
Это одна из причин, почему программируемое позиционирование полезно на станке для закалки с ЧПУ: станок не обязан обрабатывать компонент как одну непрерывную поверхность.
6. Не выбирайте процесс только по геометрии
Искусственно превратить выбор в простое правило — заманчиво: короткая зона закалки = однократное воздействие, длинная зона закалки = сканирование. Это полезно как первое впечатление, но два вала с похожими размерами могут требовать разных методов закалки, потому что их материал, требование к глубине закалки или условия производства различаются. Основные факторы следует рассматривать вместе.
Геометрия заготовки
Диаметр, закаленная длина, плечи, канавки, переходные скругления, шлицы и изменения сечения все влияют на конструкцию индуктора и электромагнитную связь. Геометрия вала в частности, может вводить вариации связи, которые должна учитывать сканирующая катушка.
Требуемый узор закалки
Вопрос заключается не только в том, какова длина детали — точные позиции начала и конца закаленной зоны имеют значение. Чертеж с отмеченной требуемой областью закалки гораздо полезнее, чем общая длина вала.
Материал, мощность и частота
Марка стали и предыдущее состояние материала влияют на то, как деталь реагирует на цикл нагрева и закалки. Большая площадь, нагреваемая одновременно, может требовать совсем другой мощности по сравнению с небольшой площадью, нагреваемой постепенно — это одна из причин, почему системы с однократным облучением и сканирующие системы не следует сравнивать только по размеру машины или номинальной мощности. Частота влияет на электромагнитное и тепловое поведение процесса, но не следует выбирать исходя только из простого правила «частота равна глубине проникновения»: геометрия, время нагрева, важны также плотность мощности и реакция материала. Нельзя предполагать, что одинаковые настройки станка дадут одинаковую глубину цементации на разных деталях.
закалка
Правильно нагретая деталь все равно может дать неприемлемый результат, если схема закалки не соответствует геометрии и схеме нагрева. Это особенно важно вокруг уступов, переходов диаметров и других участков, где изменяется доступ распыла или распределение тепла. Распространенные дефекты, связанные с закалкой часто происходят из-за несоответствия между схемой нагрева и подачей закалки.
Производственное требование
Время цикла, размер партии, изменения в оборудовании и количество типов деталей также влияют на практический выбор. Процесс, который работает с точки зрения металлургии, не автоматически является лучшей производственной системой.
Если вы все еще определяете мощность, частота, глубина индуктирования, расположение станков и требования к процессу, см. наше руководство по как выбрать систему индукционной закалки.
7. Три распространенных сценария для вала
Разницу легче заметить на фактических схемах деталей.
1. Одна локальная опорная поверхность на валу
Необходимо закалить только ограниченный участок. Если геометрия, требуемая глубина слоя и доступная мощность позволяют равномерно нагреть всю целевую зону, Одноразовый или другой процесс с фиксированной позицией может быть практической отправной точкой. Нет смысла сканировать весь вал, когда большая его часть не требует обработки.
2. Длинный непрерывно закаленный участок
Большая часть поверхности вала должна иметь непрерывный закаленный слой. Сканирование часто является более практичным подходом, потому что индуктор обрабатывает поверхность постепенно, а не нагревает всю длину одновременно. Здесь, Скорость сканирования и закаливание становятся важными параметрами процесса.
3. Несколько отдельных опорных шеек
Вал имеет несколько закалённых зон с необработанными участками между ними. Более подходящим может быть процесс позиционирования. Станок перемещается от одной шейки к следующей и выполняет необходимый цикл закалки в каждой точке. Если отдельная зона слишком длинная для нагрева в фиксированной позиции, эту зону также можно сканировать.
Эти три детали могут все называться «валами,но для них могут понадобиться три разные программы на станке. Более подробно о проблемах закалки, специфичных для валов, см. нашу статью о индукционное упрочнение вала.
8. Шестерни требуют отдельного обсуждения
Шестерни — это особый случай. В зависимости от диаметра шестерни, геометрии зубьев, требуемого рисунка твердости и доступной мощности, индукционная закалка может включать обработку по окружности или по зубу — решения достаточно отличаются от закалки валов, чтобы требовать отдельного рассмотрения. Это различие особенно важно для больших приводных колес строительной техники; см. наше сравнение однократной индукционной закалки vs. сканирование по зубу для приводных колес.
9. Начните с закаленной зоны, Не модель машины
Если вы пытаетесь выбрать между единичным выстрелом, сканирование и позиционирование закалки, начните с чертежа детали. Точно отметьте, где должна начинаться и заканчиваться закаленная поверхность. Затем определите материал, размеры заготовки, требуемую закаленную область, твердость поверхности, эффективная глубина слоя, производственное количество и любые области, которые не должны подвергаться закалке.
Отсюда, метод нагрева, мощность, частота, индуктор, расположение закалки и движение машины можно рассматривать вместе. Цель состоит не в том, чтобы выбрать однократное или сканирующее закаливание, потому что один метод кажется более современным — цель состоит в использовании самого простого процесса, который может надежно создать требуемый закаленный рисунок на реальной детали.
Ключевой вывод
● Однократное закаливание нагревает всю целевую область за один цикл. Наиболее подходит для локализованных или умеренно длинных зон, где один специально предназначенный индуктор может охватить требуемую область, и где доступная мощность поддерживает одновременный нагрев.
● Сканирующее закаливание постепенно нагревает поверхность за счет движения индуктора и детали относительно друг друга. Более практично для длинных непрерывных закаленных зон, особенно на валах и удлиненных деталях.
● Позиционная закалка обрабатывает несколько отдельных зон последовательно. Используется, когда деталь имеет несколько закаленных участков с необработанными секциями между ними.
● Решение начинается с чертежа детали, а не с модели станка. Материал, геометрия, глубина индуктирования, мощность, частота, закалку и производственные требования необходимо оценивать вместе.
Часто задаваемые вопросы
+ В чем разница между однократной и сканирующей индукционной закалкой?
При одноразовом упрочнении, В случае одноразового упрочнения вся целевая область нагревается за один цикл без осевого перемещения между индуктором и заготовкой. При сканирующем упрочнении, индуктор и заготовка движутся линейно относительно друг друга, нагревается только небольшой участок в каждый момент времени, при этом нагретая поверхность закаливается постепенно. Одноразовое упрочнение обычно используется для локализованных зон; Сканирование более практично для длинных непрерывных закаленных поверхностей.
+ Может ли один ЧПУ станок выполнять как однократную, так и сканирующую закалку?
Да. CNC машина индукционной закалки может быть запрограммирована на нагрев в фиксированных позициях, непрерывное сканирование, или позиционное сканирование с несколькими зонами. Движение машины, мощность, вращение и последовательность закалки устанавливаются в соответствии с программой детали, что позволяет использовать разные методы на одном оборудовании.
+ Когда следует использовать позиционную закалку вместо непрерывного сканирования?
Позиционная закалка подходит, когда компонент имеет несколько разнесённых зон, требующих закалки, с необработанными участками между ними. Вместо сканирования всей длины, ЧПУ станок перемещается от одной зоны к другой и выполняет требуемый цикл закалки в каждой точке. Если отдельная зона слишком длинная для нагрева в фиксированной позиции, эту зону также можно сканировать.
+ Определяет ли длина детали, использовать однократную или сканирующую закалку?
Длина детали дает первое впечатление, но не должна быть единственным фактором. Длинная деталь может иметь короткую локальную область, подходящую для однократной закалки. Небольшая деталь может иметь геометрию или закалённый узор, что делает сканирование более подходящим. Материал, глубина индуктирования, доступность энергии, требования к частоте и производству должны учитываться вместе — длина детали не совпадает с длиной и формой участка, который укрепляется.
нужна помощь с выбором правильного процесса закалки?
пришлите нам чертёж детали с отмеченной необходимой областью закалки. наши инженеры оценят геометрию, материалы и производственные требования, чтобы порекомендовать подходящий метод нагрева и конфигурацию станка.


