
Индукционный нагрев для долговечных компонентов ветряной энергетики
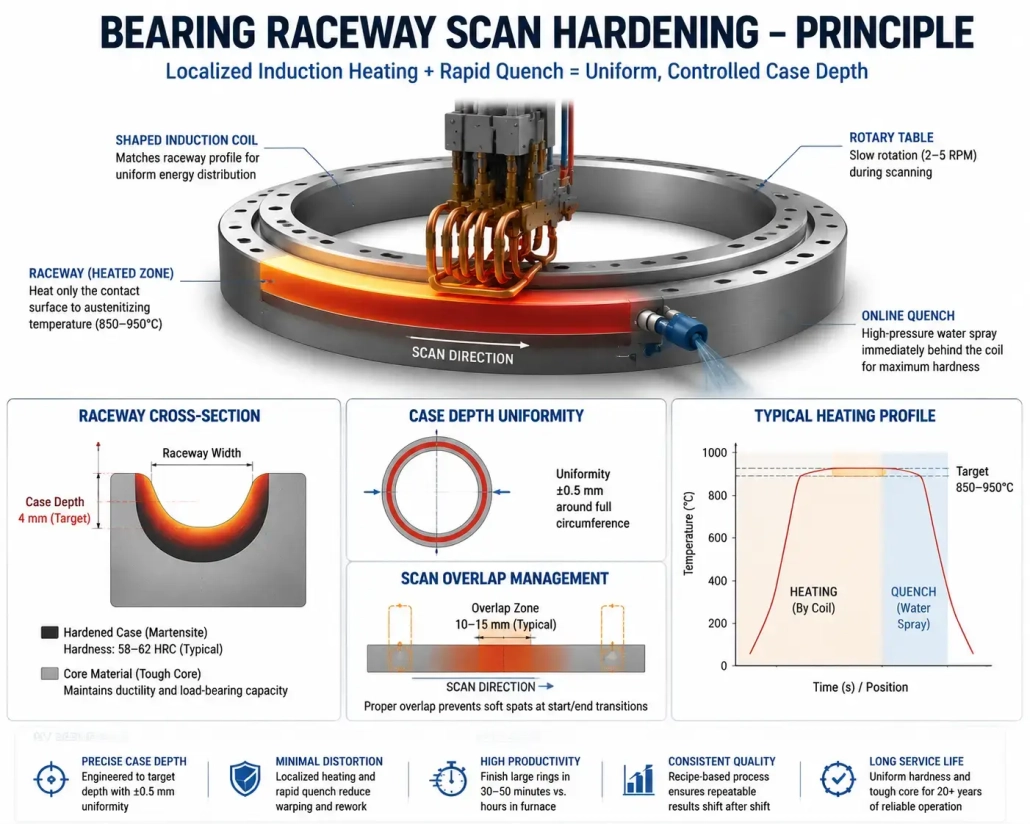
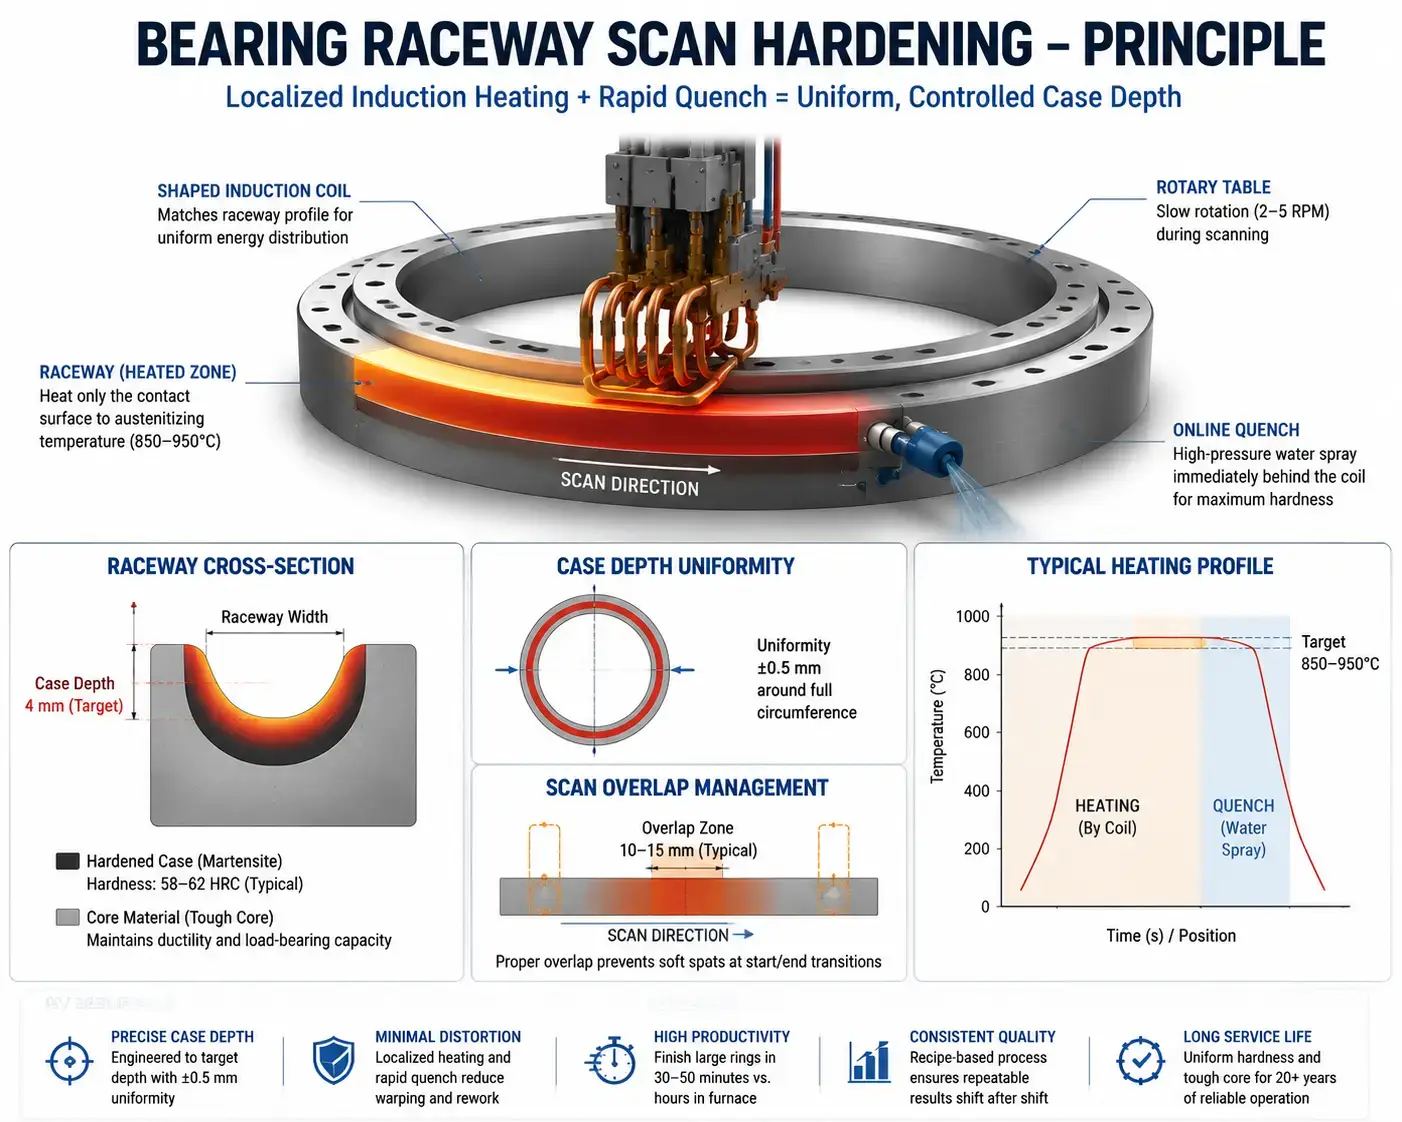
Подшипниковое кольцо с шагом 4 метра для 8 МВт офшорной турбины весит 3.5 тонн. Его дорожка требует 4 мм закалённого слоя, равномерного на ±0,5 мм по всей окружности. Вариант печи: загрузить кольцо, нагреть всю 3,5-тонную деталь до 880°С, замочить для 2 часы, закалка, закалка — 6-часовой термический цикл, который деформирует кольцо настолько, что требуется 0.5 мм постшлифования. Один индукционный нагрев компонентов ветроэнергетических установок подход сканирует катушку вдоль дорожки качения на 200 мм/мин, нагревает только контактную поверхность на глубину, закалка встроенная, и заканчивает ринг 40 минуты. Падение искажений. Пропускная способность увеличивается втрое. Послешлифование измеряется в микронах., не полмиллиметра.
Содержание
1. Почему ветровые компоненты нарушают стандартные подходы к отоплению
Кольцо подшипника шага движется 2 к 5 метров в диаметре. Шея главного вала 400 к 800 мм в поперечнике. Заготовка планетарной передачи весит 2 тонн до первого прохода механической обработки. Это не те детали, которые вы загружаете в настольный индукционный сканер..
Размер – это только первая проблема. Геометрия – это второе. Дорожки качения подшипника представляют собой изогнутые канавки.. Зубья шестерни имеют боковые поверхности., корней, и наконечники — каждый с разной массой и поведением радиатора.. Катушка, которая равномерно нагревает шейку цилиндрического вала, не попадает в края канавки дорожки качения.. Катушка должна соответствовать характеристике, не просто обвести часть.
Тогда есть цена ошибки. Замена коробки передач или главного подшипника на морской турбине требует нескольких недель простоя., мобилизация крана, и потерянное поколение. Процесс нагрева несет в себе непропорциональный риск для качества.: глубина корпуса не соответствует техническим требованиям или слабое место в дорожке качения подшипника может появиться только через год. 7 расчетного срока службы 20 лет. Когда это произойдёт, протокол термообработки — если он существует — это первое, что запрашивает группа анализа отказов..
Печное отопление позволяет избежать некоторых из этих проблем, нагревая все.. Он создает другие. Искажение от нескольких часов замачивания. Окалина на обработанных поверхностях. Время цикла достаточно продолжительное, чтобы термообработка, не обработка, задает темп фабрике. Индукция нагревает только ту деталь, которая в этом нуждается, за считанные минуты, и интегрирует закалку и обработку на одной станции. Компромисс: требует точного позиционирования, правильной частоты, и достаточной мощности, чтобы опередить многотонный теплоотвод.
2. Применение индукционного нагрева в производстве ветряных турбин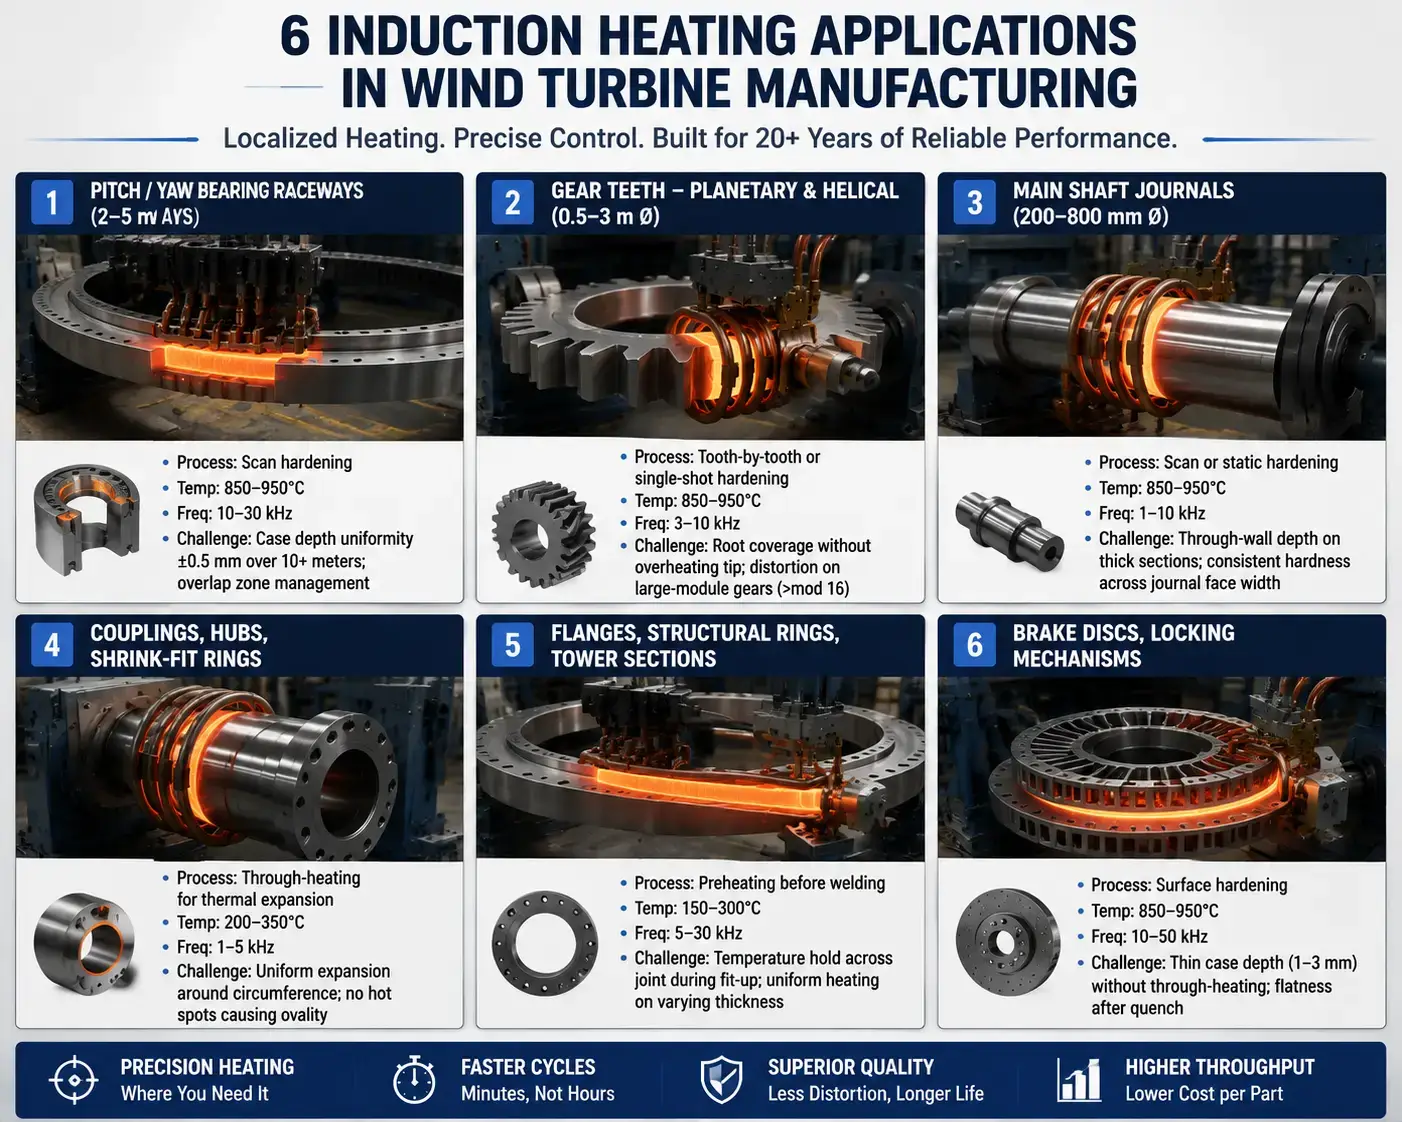
Шесть применений, отображённых выше, охватывают все основные компоненты трансмиссии — от главного вала до тормозного диска. Дорожки подшипников, зубья шестерен, и шейки валов доминируют в части закалки. Муфты, ступицы, На термоусадочные кольца приходится большая часть нагрева сборки.. Фланцы и секции башни используют индукцию для предварительного нагрева перед сваркой.. Каждое приложение требует разной частоты, плотность мощности, и геометрия катушки — таблица в разделе 4 охватывает электрическую сторону этих решений.
3. Масштаб компонента: Диаметр, Масса, и проблема доступа
Диаметр определяет все, что происходит на выходе. Катушка для кольца подшипника с шагом 4 метра должна сохранять воздушный зазор 2–5 мм вокруг изогнутой канавки дорожки качения, пока кольцо вращается со скоростью 2–5 об / мин на поворотном столе.. Та же катушка не будет эффективно нагревать кольцо диаметром 2 метра — воздушный зазор становится слишком большим. Мельницы, работающие с кольцами разных размеров, используют несколько катушек: одну для колец малого диаметра, одну для среднего диаметра, одну для большого диаметра. Та же проблема возникает при индукционном нагреве больших колец: диаметр определяет запас катушек и конструкцию их обработки.
Масса — это теплоемкость, с которой вы боретесь. Подшипниковое кольцо весом 3,5 тонны при комнатной температуре отводит тепло от поверхности дорожки быстрее, чем индуктор может его подать — если только источник питания не подобран правильно. Для кольца диаметром 4 метра, 200–500 кВт типично для индукционной закалки дорожки. Если мощность слишком мала 30% происходит две вещи. Поверхность может никогда не достичь температуры аустенитизации на заданной скорости сканирования. Или она достигает температуры настолько медленно, что зона термического влияния распространяется за пределы указанной глубины прокаливаемого слоя, и профиль твердости не проходит металлургический контроль.
И тогда есть доступ. Может ли катушка физически достичь поверхности?? Шея главного вала имеет открытый доступ к наружному диаметру.. Внутренний шлиец планетарной передачи не подходит — стандартная обводящая катушка не подойдет.. Внутренние отверстия, слепые плечи, а утопленным поверхностям нужны идентификационные катушки или блинчатые проводники, которые втискиваются в доступное пространство.. Катушка должна очистить деталь, приспособление, закалочное кольцо, линия визирования пирометра, и путь погрузки краном. На практике, Взаимодействие приспособлений ограничивает геометрию катушки чаще, чем сама деталь..
4. Частота, Мощность, и проектирование катушек для крупных компонентов
Измените частоту и конструкция катушки сдвиги импеданса. Измените геометрию катушки, и потребность в мощности изменится.. О ветровой составляющей, где одна сломанная деталь стирает запас на десятке хороших, частота, мощность, и геометрия катушки спроектированы как единая система.
- Частота соответствует глубине корпуса. Дорожки качения подшипников при глубине корпуса 2–6 мм работают в диапазоне 10–30 кГц.. Зубья шестерни должны иметь длину 3–8 мм у основания, 3–10 кГц.. Термоусадочная посадка — цель — сквозной нагрев для обеспечения равномерного теплового расширения., не градиент жесткости — используется 1–5 кГц. Это отправные точки. Марка материала изменяет число: 42CrMo4 (4140) ведет себя иначе, чем 18CrNiMo7-6, основная цементуемая сталь для зубчатых передач ветряных турбин. Наш руководство по выбору частоты охватывает зависимость глубины от частоты.
- Определение мощности начинается с наихудшего случая компонента, а не со среднего. Производитель, работающий с тремя размерами колец подшипников на одной машине — 2 метра, 3.5-метр, и 5-метровый — необходимо подобрать блок питания для 5-метрового кольца с необходимой скоростью сканирования.. Для справки: сканирование упрочнения дорожки качения подшипника с шагом 5 метров для 4 мм глубина корпуса при 180 мм/мин требует примерно 400–600 кВт.. Запуск того же кольца в 300 мм/мин требует 700–900 кВт. Добавление запаса в 15–20 % на старение катушки и изменение напряжения в сети ставит систему на 500 кВт до 1.1 МВт в зависимости от целевых показателей пропускной способности. Наш выбор мощности руководство проводит расчет.
- Охлаждающая вода отделяет время бесперебойной работы производства от времени простоя. При мощности 400–800 кВт, катушка, источник питания, конденсаторы, и автобусная работа выделяют значительное количество тепла. The системе водяного охлаждения циркулирует 60–150 л/мин только через змеевик. Пороги качества воды: проводимость ниже 300 мкСм/см, pH 6,5–8,0, взвешенные вещества менее 10 мг/л. Избыточные насосы, реле расхода по контуру, и ΔT мониторинг – производственные минимумы. При выходе из строя контура охлаждения змеевика, нагревающего 5-метровое кольцо в середине цикла, медь отжигается за считанные секунды — и кольцу может потребоваться повторная оценка.
5. усадочная посадка, Сборка, и полевой ремонт
Сборка с натягом — подогрев муфты, внутреннее кольцо подшипника, или втулка для насадки на вал — такое же распространенное явление в работе ветряных турбин, как и закалка.. Физика: стальное кольцо при 250°C расширяется примерно 0.15 мм на 100 мм диаметра. А 500 мм Отверстие муфты открывается на 0.75 мм. Это устраняет натяг 0,3–0,5 мм.
Равномерный нагрев — вот что заставляет это работать. Пламя горелки с одной стороны создаёт горячую точку, овальность, и застрявшую деталь. Индукционная катушка по всей окружности — с центровкой детали — обеспечивает равномерное расширение. 50–200 кВт при 1–5 кГц прогревают стенку за 2–8 минут. Проверяйте температуру в 3–4 точках перед подъёмом.
Полевой ремонт превращает ту же физику в более сложную задачу. Основной подшипник ломается в гондоле 100 метров вверх. Ни один кран не сможет опустить весь привод целиком. Портативная индукция — 30–100 кВт, воздушного охлаждения или с компактной циркуляцией воды — нагревает внутреннее кольцо подшипника на месте. Время цикла: 5–15 минут. Альтернатива: срезание подшипника болгаркой, или горелкой внутри гондолы, полной масляного тумана.
6. Обращение и позиционирование
4-метровое кольцо подшипника опускается на кран, устанавливается на поворотный стол с роликовыми опорами, и должна быть центрирована с допуском ±1 мм от катушки перед началом сканирования. Вращающийся стол, крепление катушки, кольцо quench, и рычаг пирометра — все конкурируют за место вокруг детали. Если загрузка и выгрузка добавляют более 2–3 минут к циклу, достичь целевых показателей производительности невозможно.
Позиционирование не является этапом настройки. Это процесс.
На системе сканирования по дорожке подшипника, зазор между катушкой и деталью составляет 2–5 мм. Если у подшипника вращающегося стола есть 0.5 мм радиального биения, зазор варьируется ±0,5 мм по окружности. Температура поверхности колеблется ±8–15°C. Глубина корпуса увеличивается на 0,3–0,5 мм. Пробег поворотного круга, износ ролика, овальность — каждый из них вносит вклад. План профилактического обслуживания должен охватывать систему обработки с такой же строгостью, как и блок питания.
7. 5 Распространенные проблемы и как их предотвратить
| Проблема | Коренная причина | Профилактика |
| Изменение глубины корпуса >1 мм вокруг окружности гоночной дорожки | Вариации зазора между катушками и деталями от пробега поворотного круга или овального кольца; несогласованность скорости сканирования | Проверьте пробег поворотного круга <0.3 мм TIR. Настройка зазора катушки в точке 4 точки вокруг окружности при установке. Используйте управление скоростью сканирования с замкнутым контуром, привязанное к вращающемуся энкодеру — не разомкнутый привод мотора. |
| Мягкие участки в зоне перекрытия скана | Недостаточная длина перекрытия; Понижение мощности перед окончанием сканирования; Задержка закалки при переходе старт/стоп | Программируйте перекрытие сканирования 10–15 мм. Поддерживайте полную мощность в зоне перекрытия — не снижайте мощность преждевременно. Начните поток закалки за 2–3 секунды до того, как катушка достигнет зоны перекрытия, чтобы обеспечить мгновенное охлаждение. |
| Корень зуба шестерни недоотожжён, Совершен перегрев кончика | Равномерный зазор между катушкой и зубом невозможен с использованием стандартной охватывающей катушки; корень служит теплоотводом, кончик как антенна | Использовать катушку специальной формы, которая повторяет профиль зуба с концентратором потока в корне. Снизить частоту до 3–5 кГц для более глубокого проникновения в корень. Провести квалификацию процесса с рассечением зуба в корне,, фланг, и кончик. |
| С комплектационного кольца частично надевается на вал | Неравномерный нагрев создает овальность; кольцо охлаждается при переносе с нагревателя на сборочную станцию | Проверить температуру в 3–4 точках окружности до подъема. Держать время переноса ниже 30 секунд. Размер катушки для радиального зазора 15–20 мм, чтобы учесть расширение детали. Нагревайте на 30–50°C выше рассчитанной потребности в расширении в качестве буфера для передачи-охлаждения. |
| Деформация, превышающая допуск после шлифовки | Чрезмерный ввод тепла; Неравномерное закаливание; Освобождение остаточных напряжений от предыдущей обработки при нагревании | Используйте минимальную мощность, которая обеспечивает глубину закалки при целевой скорости сканирования — не максимальную доступную. Совместите шаблон распыления закалки с нагретой зоной. Снимайте напряжения с заготовок перед окончательной обработкой и индукционной закалкой. Измерьте круглость до и после, чтобы определить базовое отклонение на размер кольца. |
Большинство механизмов дефектов в распространённых дефектов индукционной закалки применимы к компонентам для ветровой энергетики — разница в том, что ветровые детали больше, дороже утилизировать, и труднее крепить, чем автомобильные или общие промышленные компоненты. Физика не меняется. Последствия становятся больше.
8. Выбор системы: Характеристики, которые не покрывает номинальная мощность в кВт
Номинальная мощность указывается после детали, процесс, и производительность определяются. Начните с этих входных данных:
- Чертежи деталей с указанием марки материала, размеры, и допуски.
- Нагреваемая зона: какая поверхность, какая глубина кармана, какая спецификация твердости.
- Целевая температура и допуск.
- Время цикла для крупнейшего, самого тяжелого компонента в ассортименте продукции.
- Доступная грузоподъемность крана, площадь пола, и путь загрузки деталей.
- Охлаждающая вода: поток, давление, температура, и качество в точке установки.
- Среда закалки, требования к фильтрации, и контролю температуры.
Помимо спецификационного листа, четыре вещи отличают систему, которая работает посменно, от той, которую отлаживают год:
- Опыт для вашего диаметра и класса веса. 150 Системы автомобильных шарниров CV не готовят инженерную команду к подшипниковому кольцу длиной 4 метра и нагрузке на поворотный стол 5 тонн.
- Объем системы охлаждения. Если котировка не включает теплообменник, насосный блок, требования к фильтрации, и мониторинг проводимости, это не комплексная система. Сбои из-за качества воды являются наиболее распространенной причиной простоя производства в первый год.
- Управление рецептами. Сохранение скорости сканирования, мощность, частота, зазор, а время закалки по номеру детали исключает изменение настройки от смены к смене.
- Разработка процессов на вашем этаже, с твоими частями. Лабораторные испытания на 500 Купоны MM не подтверждают процесс для производственного кольца диаметром 4 метра. Пусконаладка на вашем поворотном столе, с вашей обработкой, с вашим закалочным процессом, и вашими металлургическими критериями приемки — это единственный способ сократить разрыв между установкой и готовностью к производству.
Для более широкой информации, наша статья о выборе системы индукционной закалки рассматривает рамки принятия решений — масштабируемые для размеров компонентов ветровой энергетики, те же принципы применяются.
Ключевой вывод
Индукционный нагрев для компонентов ветровой энергетики заменяет многочасовые циклы печи локальным нагревом в минутном диапазоне — когда система спроектирована вокруг детали, не адаптирован из меньшего приложения.
Три вещи определяют, сработает ли это. Один: может ли катушка достичь нагреваемого элемента? Два: может ли блок питания обогнать теплопроводность многотонного радиатора? Три: позиционирует ли система манипулирования деталь достаточно повторяемо, чтобы деталь 47 нагревается так же, как и Part 1? Номинальная мощность в кВт указывается после ответа на них..
Часто задаваемые вопросы
вопрос: Какие компоненты ветряных турбин можно подвергнуть индукционной закалке?
А: Кольцевые дорожки подшипников поворота и наклона, Зубья планетарных и косозубых передач, Шейки главного вала, И поверхности тормозных дисков. Процесс работает везде, где требуется определённая изнашиваемая поверхность с контролируемой твердостью — обычно глубиной 2–8 мм — на стальном или чугунном проводящем электричество компоненте.
вопрос: Может ли индукционная закалка работать с большими диаметрами ветряных турбин?
А: Да — но система обработки важнее, чем источник питания. Кольцо подшипника диаметром 4 метра требует вращающейся платформы с <0.3 мм биения TIR, катушка с контролем зазора 2–5 мм, и скорость сканирования привязана к обратной связи по положению поворота. Электрические боковые весы. Механическая сторона – это то, где диаметр создает проблемы.: катушка провисает под собственным весом, износ подшипников поворотной платформы, и тепловое расширение кольца, изменяющее зазор в середине цикла.
вопрос: Является ли индукционная термообработка компонентов ветрогенератора более быстрой, чем печная термообработка??
А: Для локальной закалки — дорожки качения подшипников, зубья шестерен, шейки вала — да. Цикл печи для кольца массой 3,5 тонны длится 4–6 часов, включая выдержку., закалка, и круто. Индукционный науглероживание затвердевает одно и то же кольцо за 30–50 минут, нагревая только поверхность дорожки до глубины. Для применений, требующих полного прогрева всего сечения детали, преимущество по скорости уменьшается или исчезает. Технология выигрывает там, где нужно нагреть только определённую деталь, а не всю массу.
Получите обзор процесса для вашего приложения ветряной компоненты
Если вы закаливаете кольца подшипников, поверхностная закалка планетарных шестерёнок, или посадку муфт с натягом на валы — пришлите чертежи вашей детали, маркой материала, требуемая глубина закалки, и целевой цикл времени. Мы оценим частоту, мощность, геометрия катушки, и требования к обработке вашего крупнейшего компонента, не вашего среднего.


