
Прежде чем купить индукционную машину для усадки под пресс/подгонки: 6 Решения, которые имеют значение
Большинство индукционная машина для усадки под пресс покупки начинаются с мощности. Они должны начинаться с чертежа детали. Киловатты имеют значение, но они отвечают на вопрос, который вы еще не задали: насколько сильное расширение вам нужно, как быстро, и насколько повторяемо? Если вы не можете определить эти три числа, цифра на табличке ничего не значит.
Машина, которая окупается за двенадцать месяцев, и та, что собирает пыль, обычно разделены шестью решениями — все они принимаются до подписания заказа на покупку.
1. Понимаете ли вы, что на самом деле требует процесс?
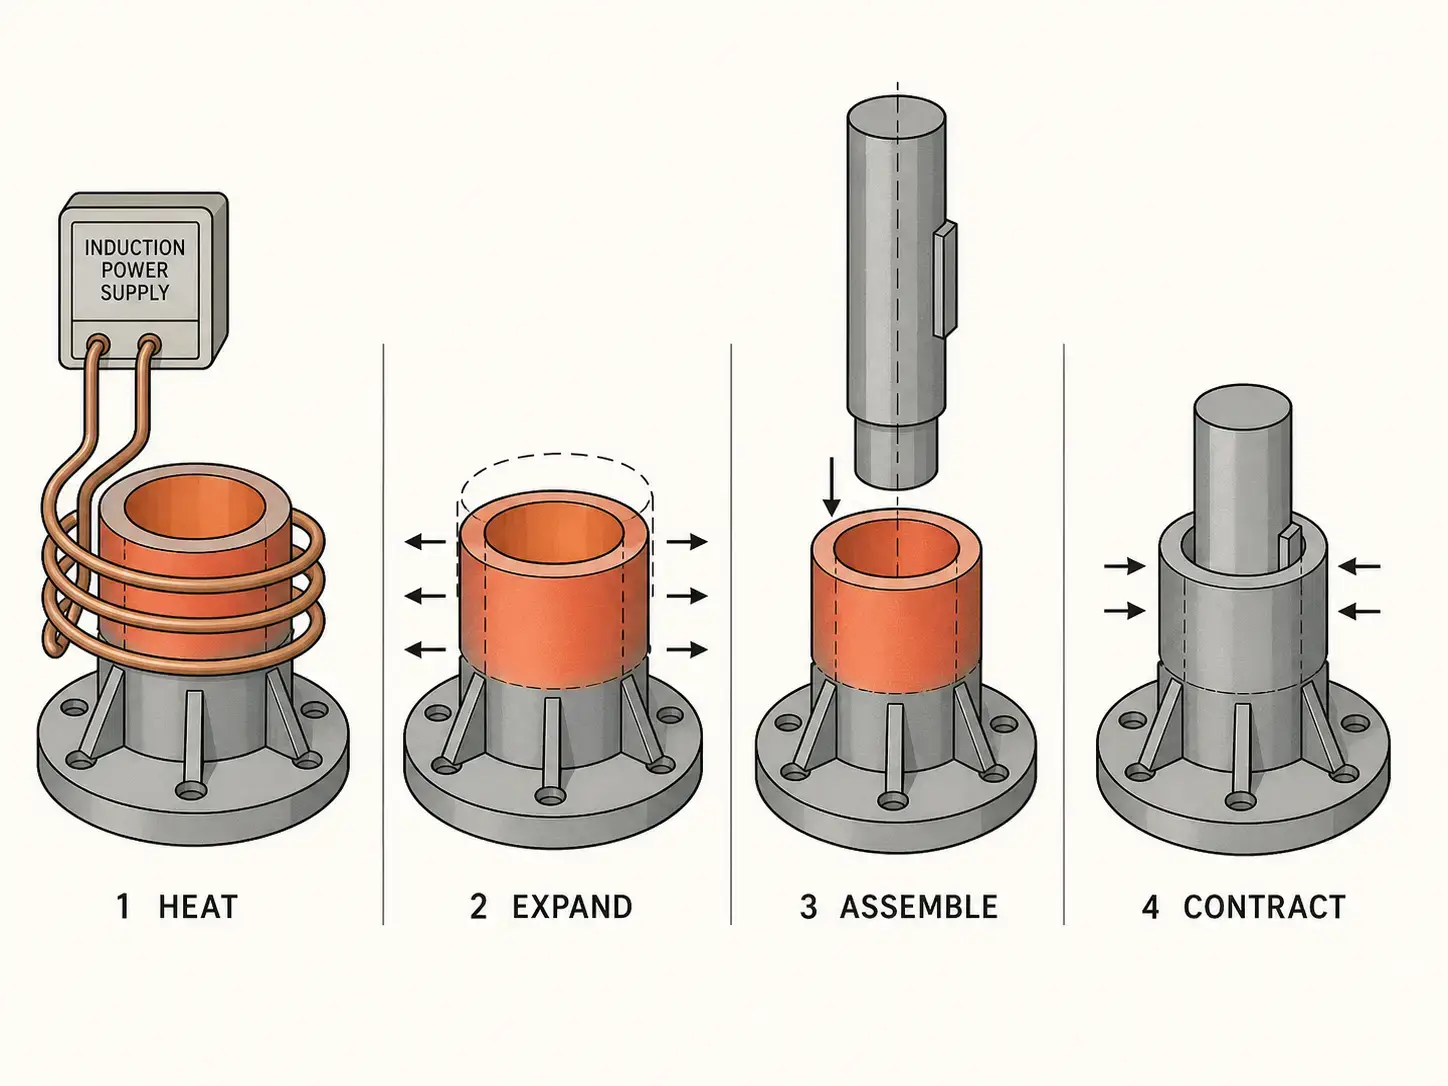
Один индукционная машина для усадки под пресс использует электромагнитный индукционный нагрев расширить металлический компонент, чтобы он мог принять другую деталь с натягом. После сборки, нагретая внешняя деталь остывает и сжимается, создавая прочное механическое соединение—без клеев, без сварки, без механических крепежей. Типичные применения включают держатели инструментов, роторы двигателей, коробки передач, подшипниковые посадки, муфт, вали, и втулки.
Индукция нагревает только компонент, который нужно расширить, а не весь узел. Быстрее циклов, чем в печи, лучше повторяемость, чем у горелки, не нужно поддерживать масляную ванну. Все это не имеет значения, если технологическое окно неверное.
Перед сравнением моделей машин, сначала нанесите сборку на бумагу:
— Внешний материал компонента, марки стали, и условия термической обработки
— Внутренний материал компонента
— Внешний диаметр, Внутренний диаметр, и длина нагрева
— Диапазон интерференции и требуемый зазор для сборки
— Целевая расширенная или целевая температура
— Максимально допустимая температура
— Покрытия деталей, Покрытия, или поверхностные условия
— Требуемый цикл и объём производства за смену
— Метод загрузки: ручной, полуавтоматический, или полностью автоматизированный
Состояние материала критично. Если деталь уже закалена и закалена, температура нагрева усадочного фитинга должен оставаться не менее чем на 20–30°C ниже исходной температуры закалки. Превысить этот порог и вы рискуете снизить твёрдость, изменить размеры, или ухудшить состояние поверхности. Для деталей с более жёсткими температурными пределами, проверьте окно процесса вместе с вашими индукционного отпуска параметры для подтверждения достаточного температурного запаса.
2. какая конфигурация машины соответствует вашему производству?
выбирайте конфигурацию на основе детали, не каталога. геометрии детали, вес, объем производства, и как сборка перемещается по вашему цеху, решает компоновку.
| Конфигурация | Лучшее применение | Типичный объем |
|---|---|---|
| Настольный | Держатели инструментов, малые прецизионные сборки, инструментальная или ремонтная работа | Низкий |
| Вертикальный | Валы, Втулки, роторы, подшипниковые сборки — гравитация помогает выравнивать | Низкий–средний |
| Горизонтальный | Длинные валы, трубами, цилиндрические компоненты, неудобные для вертикальной обработки | Низкий–высокий |
| Ротационный индексатор | Многостанционный: загрузка, теплу, сборка, выгрузка на отдельных позициях | Средняя–высокий |
| Роботизированный / ячейка конвейера | Линейное производство с жестким тактом, отслеживаемость, или цели по сокращению трудозатрат | Высокая |
| Специальные приспособления | Тяжелый, нерегулярные, или труднообрабатываемые компоненты, выходящие за рамки стандартного инструмента | Разнообразие |
Многим покупателям нужна одна машина, чтобы охватить семейство деталей. Это практично, когда детали имеют схожие материалы, диаметры, и длины нагрева. Но машина, растянутая на слишком широкий диапазон, часто становится неэффективной, дорогой, или трудно оснастить инструментами. Хороший поставщик должен рассмотреть все ваше семейство деталей и определить, какие детали могут использовать одинаковые катушки, оснастка, и рецепты. В некоторых случаях, две меньшие специализированные станции обеспечивают лучшую производительность и более простую эксплуатацию, чем одна слишком большая универсальная система.
3. Мощность, Частота, и время цикла—Вы тестировали или догадывались?
Мощность определяет, как быстро машина передает тепло. Частота определяет, где концентрируется тепло. Для усадки с натягом, цель состоит в том, чтобы нагреть достаточную часть внешнего компонента для создания равномерного расширения отверстия в зоне посадки—не только поверхность, и не так глубоко, чтобы внутренняя часть получала ненужное тепло до сборки.
— Меньшие, тонкие детали обычно используют более высокую частота (энергия концентрируется ближе к поверхности, быстрее расширение отверстий на тонкостенных деталях)
— Большие или более толстые детали обычно требуют низких частот (глубокое проникновение тока для расширения всей толщины стенки)
— Более высокий мощность может сократить время нагрева, но только когда конструкция катушки и детали обеспечивает эффективную связь
— Чрезмерная мощность без должного контроля вызывает перегрев, горячие точки, или деформацию детали
Не выбирайте источник питания только по диаметру детали. Две детали с одинаковым внешним диаметром могут требовать разных уровней мощности при разной толщине стенки, маркой материала, нагреваемая длина, или изменения предельной температуры. Единственный способ подтвердить мощность и частоту — тестирование на практике—документировать время нагрева, окончательная температура, измеренное расширение, внешний вид детали, и повторяемость сборки на ваших реальных компонентах.
Ещё одно: пятисекундный цикл нагрева ничего не значит, если оператору требуется двадцать секунд, чтобы загрузить и выровнять сборку. Узкое место обычно в обращении с деталями, а не в нагреве.
4. Разработана ли катушка для вашей детали?
Индукционная катушка — это место, где машина соприкасается с деталью. Даже высококачественный источник питания будет работать плохо с неправильной геометрией катушки. Для усадки с натягом, катушка должна передавать энергию в требуемую зону нагрева с хорошей окружной равномерностью—неравномерный нагрев приводит к неравномерному расширению, и неравномерное расширение делает сборку нестабильной.
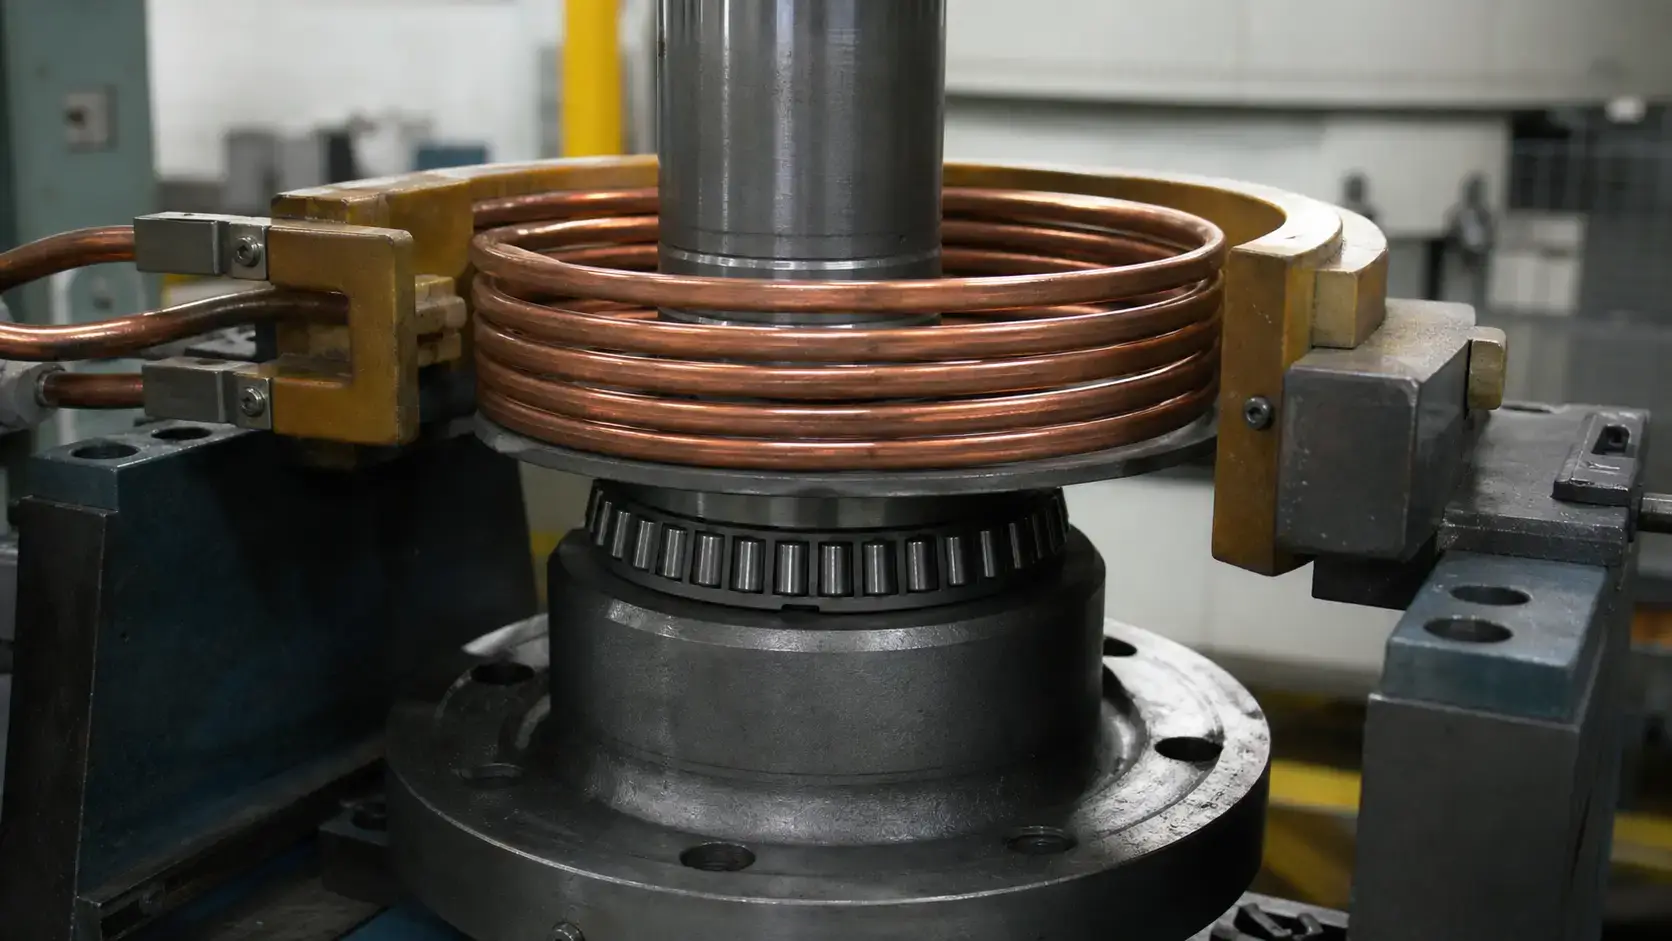
Хорошо Проектирование индукционной катушки для усадочной посадки учитывает:
| Фактор | Что это означает для усадочной посадки |
|---|---|
| Нагреваемая длина & Расположение отверстия | Определяет зону намотки катушки — энергия должна достигать полной площади посадки |
| Зазор катушки к детали | Слишком широкая снижает эффективность сцепления; слишком туго рискует контактом при нагрузке |
| Равномерность температуры | Неравномерный нагрев = неравномерное расширение = непоследовательное расположение сборки и возможное смещение |
| Концентраторы магнитного потока | Требуется у узлов, фланцев, или термочувствительные особенности для прямой энергии |
| Вариация между деталями | Изменение схемы нагрева; Светильник должен обеспечивать равномерное позиционирование деталей |
| Охлаждание катушки | Должно выдерживать устойчивую производственную тепловую нагрузку без смещения или отказа |
| Доступ к обслуживанию | Замена катушки не должна требовать разборки машины |
Положение катушки по отношению к детали должно быть воспроизводимым. Если оператор может загружать деталь на разной высоте или со смещением, шаблон нагрева изменяется—что вызывает неоднородное расширение, замедляет сборку, или локальный перегрев. Производственные приспособления должны направлять деталь в положение, не заставляя оператора вносить коррективы вручную возле горячего компонента.
Сборка с усадкой также требует соблюдения времени. Деталь должна быть нагрета, перемещена или собрана, и установки до того, как она потеряет слишком высокую температуру. медленная или неудобная последовательность обращения сокращает окно сборки. для более тяжёлых деталей, пневматические или сервоприводные затворы, вертикальные подъёмные механизмы, или может потребоваться роботизированная нагрузка. конструкция крепления часто так же важна, как и конструкция катушки.
5. Сколько контроля над процессом вам действительно нужно?
Включение нагрева, выключение нагрева — это минимум. Производственная система требует повторяемой подачи энергии, проверяемого позиционирования детали, и записи процесса—особенно когда деталь имеет термообработанное состояние, которое нельзя изменять.
Четыре подхода, в порядке увеличения защиты:
— Контроль, основанный на времени—простой, эффективен, когда поступающие детали одинаковы по геометрии и начальной температуре
— Контроль, основанный на мощности—поддерживает заданный уровень мощности, адаптируется к небольшим изменениям нагрузки
— температурная обратная связь (инфракрасный пирометр или контактный датчик)—обеспечивает наилучшую защиту, когда температурные ограничения строгие или начальные условия различаются от детали к детали
— Управление на основе рецептов—сохраняет параметры по номеру детали, снижает ошибки операторов при переналадках
Когда важна прослеживаемость, указывайте эти:
— Управление мощностью по замкнутому контуру с регулировкой в реальном времени
— Обнаружение наличия детали (предотвращает сухой ход и пропущенные циклы)
— Контроль потока охлаждения катушки с порогом аварийного сигнала
— Регистрация данных с отметкой времени для каждого цикла
— Интеграция с штрих-кодом или MES для прослеживаемости на уровне детали
— Доступ к параметрам с защитой паролем для предотвращения несанкционированных изменений
Не автоматизируйте только потому, что можете. Настольная ручная установка — подходящая машина для инструментального цеха, обслуживание, и семейства деталей малых объемов. Полностью автоматизированная ячейка окупается, когда такт времени падает ниже 30 секунд, или когда отслеживаемость и стоимость рабочей силы меняют математику. Если вы не можете записать срок окупаемости автоматизации, вам, вероятно, она пока не нужна.
6. Выживет ли она на вашем заводском полу?
Один индукционная машина для усадки под пресс работает на производственном этаже. Налет, масло, чипы, туман охлаждающей жидкости, вибрация, движение погрузчиков, и оператор на третьей смене, который загружает детали иначе, чем тот, кто на первой смене—все это влияет на надежность. Уточняйте для этой среды.
Охлаждение — первое, что нужно правильно настроить. Недостаточное охлаждение сокращает срок службы источника питания, вызывает случайные неисправности, и приводит к нестабильному нагреву. Большинство промышленных систем используют замкнутый контур системе водяного охлаждения. Проверьте скорость потока, давление, проводимость, и диапазон температур перед покупкой—Вода на предприятии не всегда подходит без фильтрации или теплообмена.
Требования безопасности зависят от температуры деталей, компоновки машины, уровня напряжения, и доступа оператора. Минимально:
— Защитные ограждения и блокировки вокруг горячих частей и зажимных точек
— Аварийные остановы в пределах досягаемости оператора
— Защита катушки и напряжения шин
— Четкое отображение состояния цикла, видимое с позиции оператора
— Доступ для блокировки/маркировки при техническом обслуживании
Если вашей команде обслуживания нужна лестница, зеркало, и три шестигранных ключа только для осмотра катушки, машина была разработана кем-то, кто никогда не работал на производственной линии. Катушки, шланги, оснастка, и датчики должны быть доступными. Частая переналадка требует быстрого, повторяемые замены катушек—без перенастройки, без предположений. Машина, расположенная рядом с обрабатывающими центрами, нуждается в защите от стружки и тумана охлаждающей жидкости. Машина на кузнечном цехе требует более надежной защиты, более эффективное охлаждение, и управление достаточно простое, чтобы работать в перчатках.
Рама и оснастка должны надежно поддерживать деталь во время нагрева и сборки. Плохая эргономика или нестабильная оснастка создают проблемы с качеством даже при правильном процессе нагрева. Каждый компонент системы индукционного нагрева должен работать совместно в производственных условиях—не только на коммерческом предложении.
Ключевой вывод
Шесть решений. Если ошибиться хотя бы в одном, машина будет работать хуже. Ошибитесь в двух, и через два года вы будете покупать вторую машину. Мощность указывается на табличке. Всё остальное—определение процесса, конфигурация машины, частота, геометрия катушки, логика управления, совместимость с производственным участком—решается до составления коммерческого предложения. принесите чертежи деталей, данные о посадках, температурные пределы, и реалистичное время цикла на первую беседу с поставщиком. Если их предложение пропускает любую из шести вышеуказанных областей, найдите другого поставщика.
вопрос: Какая информация нужна поставщику для определения размеров индукционной машины для усадки с нагревом?
А: Чертежи деталей, данные о материале, допуски посадки, необходимое расширение или целевая температура, нагреваемая длина, скорость производства, метод загрузки, и доступные коммунальные ресурсы завода. Если деталь покрыта, закалена, или чувствительная к температуре, сообщите эту информацию заранее—это напрямую влияет на мощность, частота, и технологический интервал.
вопрос: Индукционная усадка быстрее, чем нагрев в печи??
А: Да, обычно значительно быстрее. Индукция нагревает только внешнюю часть детали локально, достигая температуры расширения за секунды, а не минуты. Это также снижает потребление энергии, площадь пола, и ненужное воздействие тепла на всю деталь. Духовки всё ещё могут быть подходящими для работ с малым объемом или с очень крупными компонентами, где время цикла не является основным ограничением.
вопрос: Может ли одна индукционная машина для усадки справляться с несколькими размерами деталей?
А: Да, если семейство деталей рассматривается на этапе проектирования. Системе потребуется несколько катушек, оснастка, и сохраненные рецепты. Если диапазон слишком широкий, две специализированные станции часто работают лучше, чем одна увеличенная машина.
Получите обзор применения для вашего процесса усадки
Отправьте нам чертежи ваших деталей и требования к посадке. Мы расскажем вам, какую мощность, частота, и конфигурация катушки имеет смысл—прежде чем что-либо тратить на оборудование.


