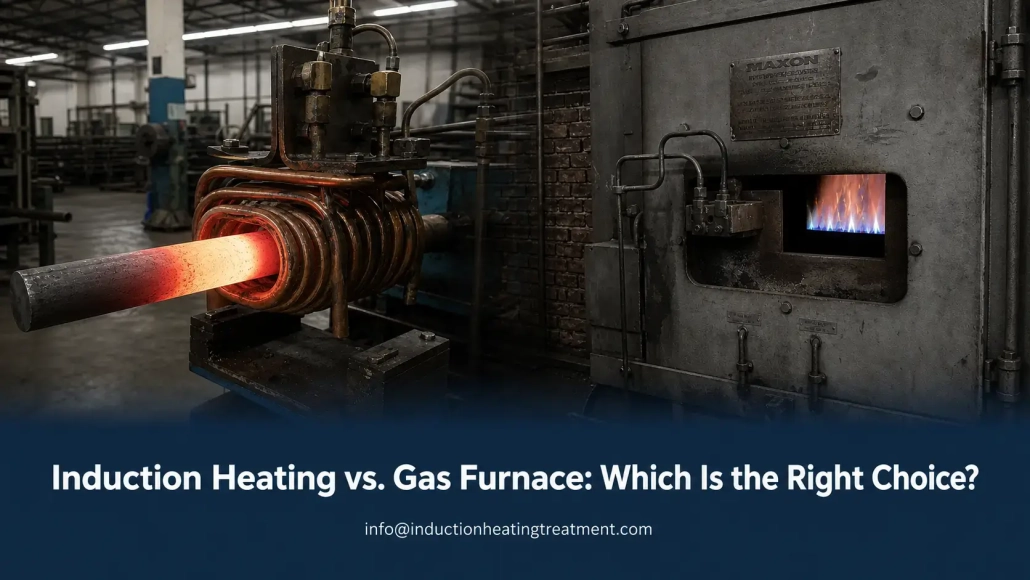
Aquecimento por Indução vs. Forno a Gás: 8 Fatores para Escolher o Sistema de Aquecimento Adequado
Escolher entre aquecimento por indução vs forno a gás tecnologia não é sobre qual sistema aquece mais. Trata-se de controlo, velocidade, eficiência, e custo total ao longo da vida útil do seu processo. Ambos podem atingir temperaturas de forjamento e tratamento térmico. Eles apenas chegam lá de maneiras fundamentalmente diferentes — e a diferença entre eles aumenta à medida que os custos de energia sobem e os requisitos de qualidade se tornam mais rigorosos.
Este guia percorre os oito fatores que mais importam ao comparar as duas tecnologias, para que possa tomar uma decisão com base na sua aplicação — e não numa comparação de fichas técnicas.
1. Como Cada Tecnologia Funciona
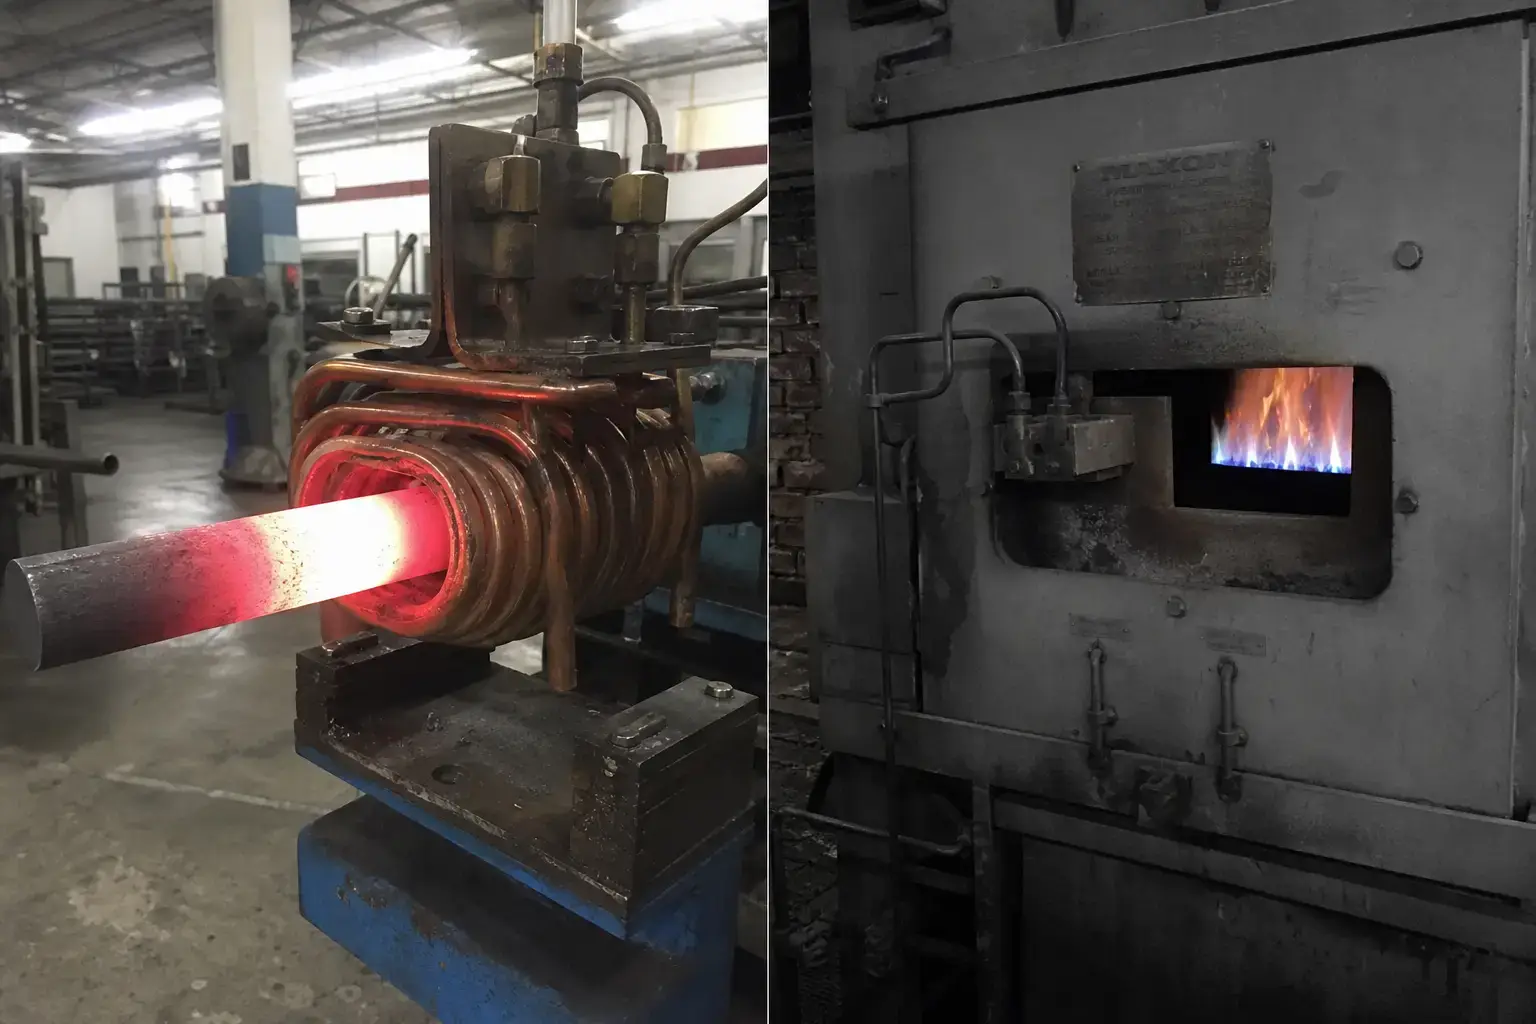
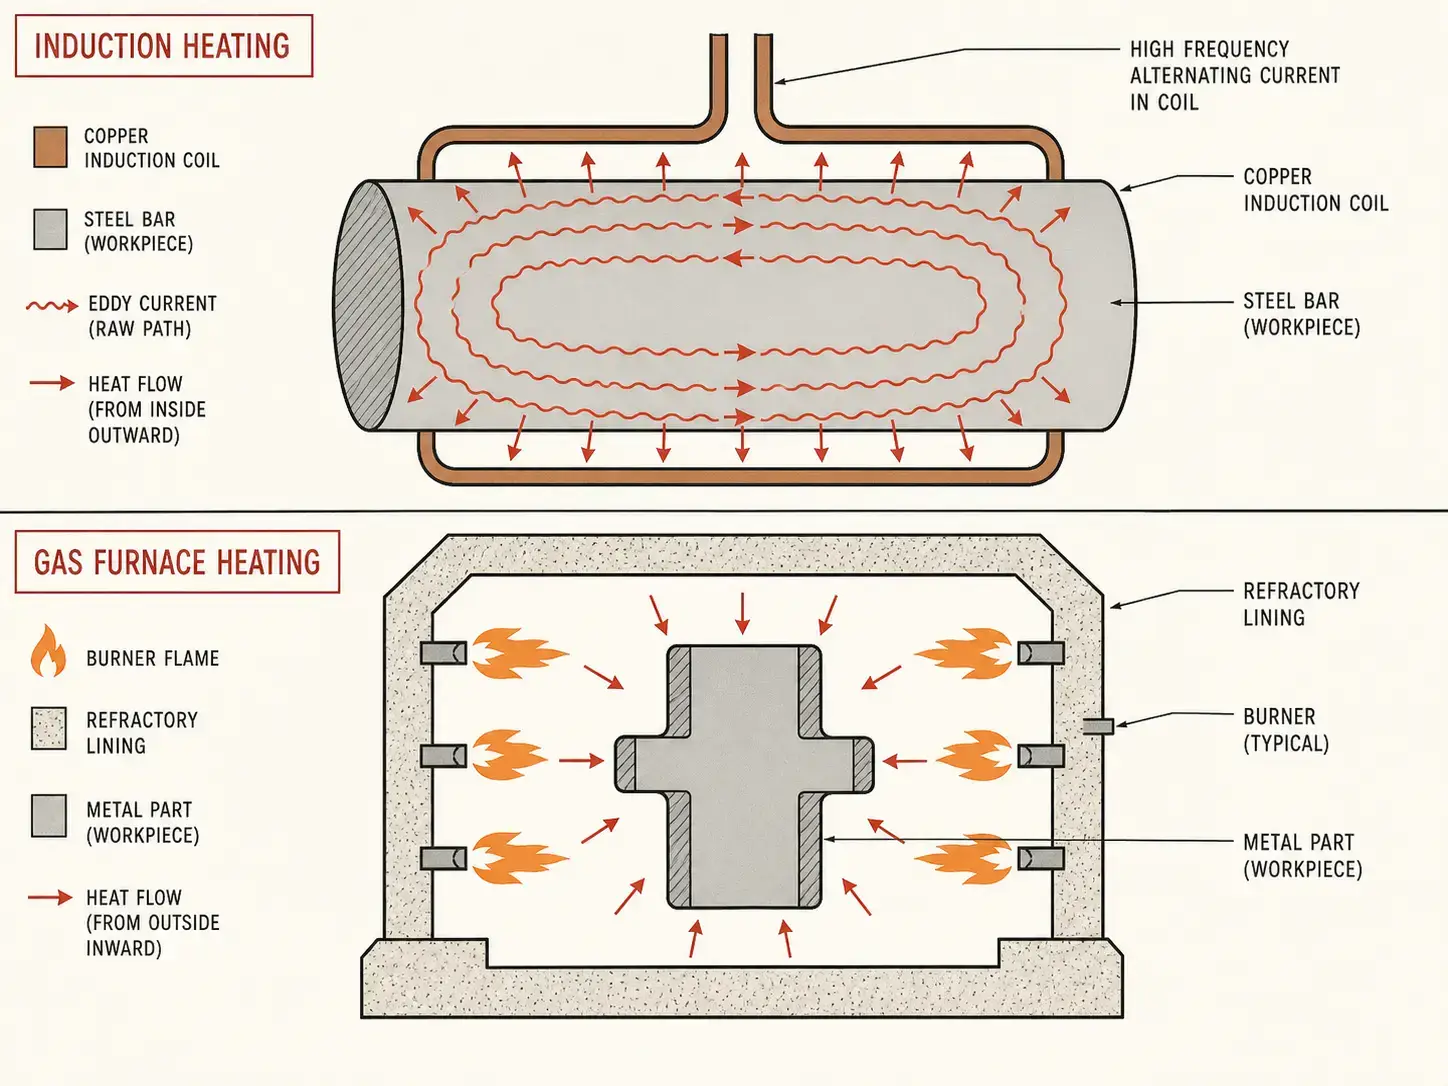
Aquecimento por indução usa energia eletromagnética para aquecer materiais condutores de eletricidade. Uma fonte de alimentação de indução envia corrente alternada através de uma bobina de cobre, criando um campo magnético. Quando uma peça metálica entra nesse campo, correntes elétricas — correntes parasitas — são induzidas dentro da própria peça. Estas correntes geram calor diretamente dentro do material. Sem chama. Sem atmosfera quente. A peça é a sua própria fonte de calor.
Uma fornalha a gás queima gás natural ou propano dentro de uma câmara revestida de refratário. O calor transfere-se para a peça através de convecção, radiação, e condução — o ar da câmara aquece, as paredes aquecem, e eventualmente a peça aquece. É uma tecnologia comprovada, amplamente disponível que tem impulsionado a indústria há mais de um século.
A distinção fundamental é simples: a indução gera calor dentro do metal; um forno a gás empurra calor para ele a partir do exterior. Essa diferença influencia tudo o resto — velocidade, eficiência, controlo, e custo.
2. Mecanismo de Aquecimento: Interior vs. Exterior
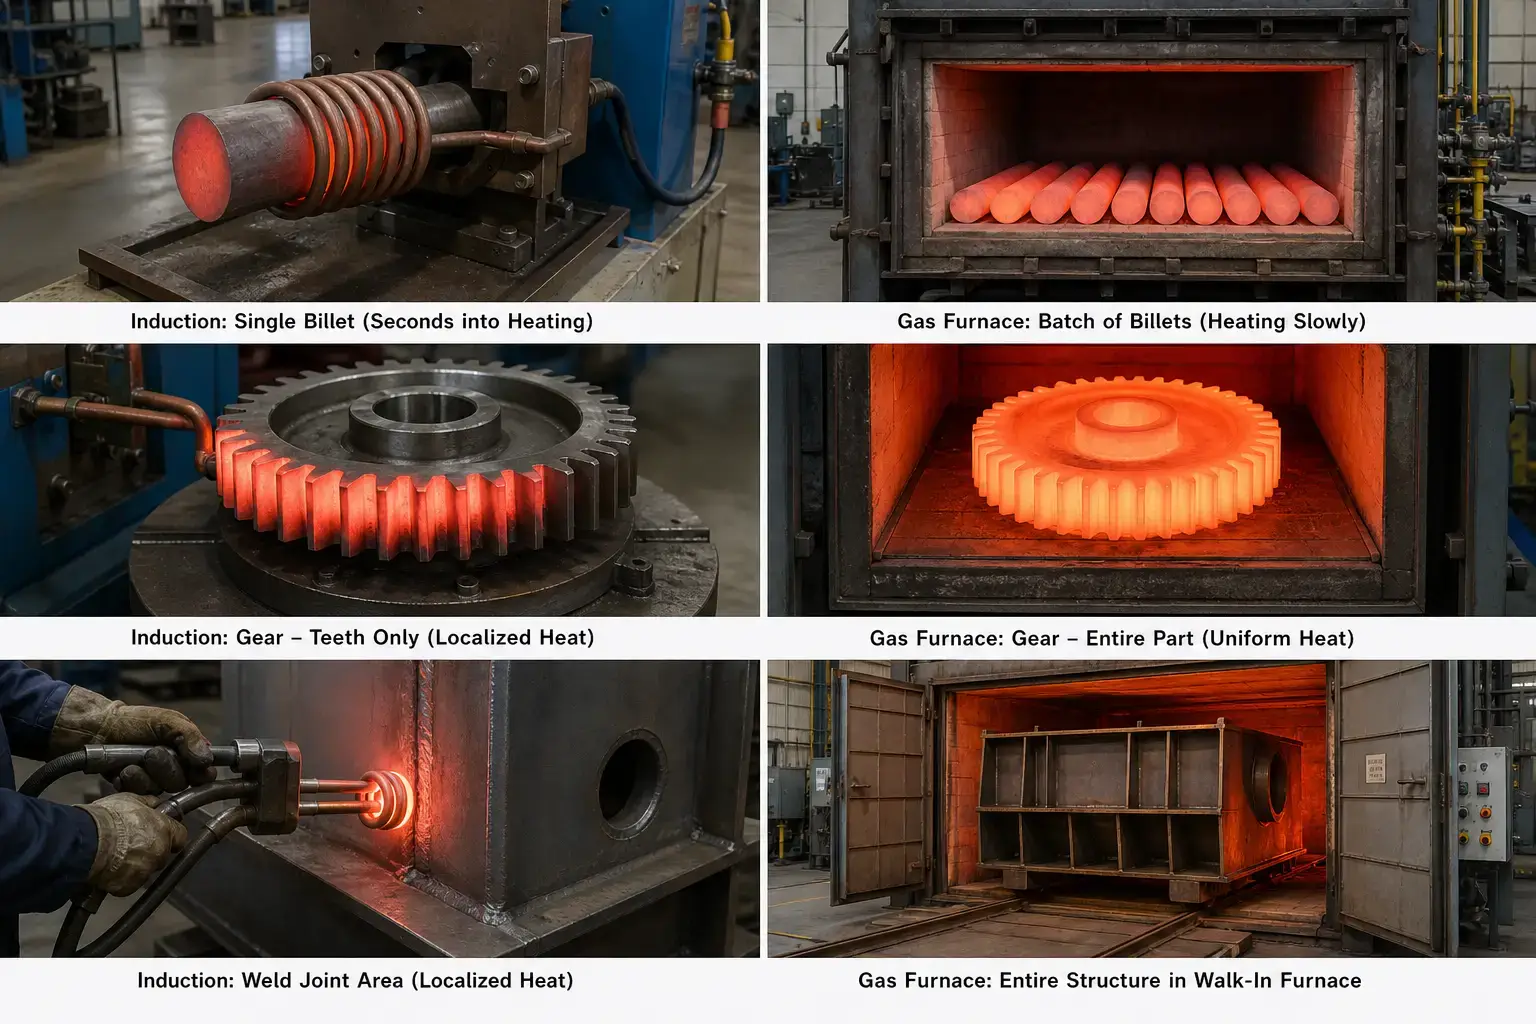
Porque a indução aquece a peça diretamente, a energia não é desperdiçada a elevar a temperatura do ar circundante, das paredes do forno, ou da estrutura do transportador. Isso traduz-se em arranque mais rápido, menor consumo de combustível em marcha lenta, e a capacidade de aquecer apenas a zona que lhe interessa — um dente de engrenagem, uma extremidade de tubo, uma face de tarugo.
Uma fornalha a gás aquece tudo dentro da câmara. Isso é uma vantagem quando se precisa de uma imersão uniforme de um lote inteiro, mas uma desvantagem quando só se precisa de aquecer uma área específica. A própria fornalha tem de atingir a temperatura antes de começar o aquecimento produtivo, o que adiciona tempo de aquecimento e consumo base de combustível em cada turno.
3. Velocidade e eficiência energética
O aquecimento por indução é significativamente mais rápido para materiais e geometrias de peças compatíveis. Um tarugo de aço, roda dentada, ou a extremidade do tubo pode atingir a temperatura de forjamento ou brasagem em segundos ou minutos - e não nas dezenas de minutos a horas que um forno a gás normalmente requer. A diferença de velocidade aumenta à medida que o tamanho da peça diminui e o ritmo de produção aumenta.
No lado da energia, a indução entrega uma percentagem mais elevada da eletricidade de entrada diretamente para a peça de trabalho. Os fornos a gás perdem energia através dos gases de exaustão, paredes refratárias quentes, aberturas da porta, e ciclos repetidos de aquecimento e arrefecimento. Enquanto os queimadores recuperativos modernos melhoraram a eficiência do forno a gás, ainda não conseguem igualar a entrega localizada de energia da indução para aquecimento direcionado. Para uma análise mais detalhada dos números, veja o nosso guia sobre cálculo da potência de aquecimento por indução.
| Fator | Aquecimento por indução | Forno a Gás |
|---|---|---|
| Tempo típico de aquecimento | Segundos a minutos | De minutos a horas |
| Aquecimento a partir de frio | Instantâneo — não é necessário pré-aquecimento | 30–90 min para levar a câmara à temperatura |
| Entrega de energia | Direta para a peça — perdas mínimas para o ambiente | Aquece toda a câmara — perdas através do escape e das paredes |
| Consumo de energia em inatividade | Quase nulo quando não está a ciclar | Queima de combustível contínua para manter a temperatura da câmara |
| Intervalo de eficiência | Tipicamente 50–80% (fornecimento de energia para a peça) | Tipicamente 15–35% (combustível para a peça, dependente do lote) |
4. Controlo do Processo, Segurança, e Emissões
Controlo do processo. Os sistemas de indução proporcionam controlo preciso sobre o tempo de aquecimento, nível de potência, frequência, e o padrão de calor. Uma vez que os parâmetros são validados, cada parte recebe condições de aquecimento quase idênticas — crítico para aplicações com especificações rigorosas de dureza ou metalurgia. Fornos a gás controlam bem a temperatura da câmara, mas não conseguem atingir uma zona específica numa peça nem alterar perfis em segundos.
Segurança e ambiente de trabalho. Forno a gás envolve chamas abertas, tubos de combustível combustíveis, exaustão quente, e calor ambiente elevado irradiado da câmara. Requerem deteção de gás, ventilação, e formação de operadores. Os sistemas de indução apresentam os seus próprios riscos — alta tensão e água quente sob pressão — mas como o calor é gerado dentro da peça, o ambiente circundante mantém-se mais fresco. Sem subprodutos da combustão, sem chama aberta, e tipicamente menos procura na instalação ventilação e arrefecimento infraestrutura.
Emissões. Os fornos a gás produzem CO₂ e potencialmente NOx no ponto de uso. A indução usa eletricidade e gera zero emissões de combustão no local. Para instalações que perseguem metas de sustentabilidade ou operam em regiões com regulamentos rigorosos de qualidade do ar, esta diferença por si só pode influenciar a decisão.
5. Quando a Indução É a Melhor Escolha
O aquecimento por indução supera consistentemente os fornos a gás quando a aplicação exige velocidade, precisão, e repetibilidade. Os casos mais fortes para a indução incluem:
— Aquecimento localizado — apenas uma zona específica precisa de aquecimento (dentes de engrenagem, extremidades de tubos, juntas brasadas)
— Produção em alta velocidade operação contínua ou de ciclo curto (forjar tarugos, soldadura de tubos, aquecimento por fio)
— Tratamento térmico repetível — profundidade e dureza consistentes da caixa de peça para peça
— Espaço limitado no chão — área compacta, sem condutas de escape, sem armazenamento de combustível
— Linhas automatizadas integração fácil com PLC, robótica, e troca baseada em receitas
— Redução de emissões — zero combustão no local, permissões mais simples, melhor qualidade do ar interior
A seleção da fonte de alimentação é crítica aqui. A frequência deve corresponder à profundidade de aquecimento necessária, e a potência deve corresponder ao débito. O nosso seleção de potência de aquecimento por indução o guia aborda isso em detalhe.
6. Quando um Forno a Gás ainda faz sentido
A indução não é uma substituição universal para o gás. Os fornos a gás continuam a ser a escolha prática em vários cenários:
— Processamento em grande lote — centenas ou milhares de peças requerem aquecimento uniforme de uma só vez, e o tempo de ciclo é menos importante do que a capacidade total de carga
— Ciclos longos de continuidade — recozimento, normalizando, e alívio de tensões exigem tempo prolongado à temperatura, onde uma câmara a manter-se estável é a solução mais simples
— Componentes muito grandes ou irregulares — fundições de tamanho exagerado, soldaduras pesadas, e geometrias complicadas que não se encaixam facilmente dentro de uma bobina de indução
— Materiais não condutores — cerâmicas, vidro, e certos compósitos não podem ser aquecidos por indução
— Orçamento inicial mais baixo com infraestrutura de gás existente — se o serviço de gás natural, condução de gases de escape, e pessoal treinado já estiverem disponíveis, um forno a gás pode ter uma barreira de entrada mais baixa
7. Custo: Preço de Compra vs. Custo Operacional
Um forno a gás muitas vezes tem um preço de compra mais baixo – especialmente quando já existe infraestrutura de gás. Os sistemas de indução podem exigir um investimento inicial maior quando as bobinas personalizadas, automação, sistemas de arrefecimento, e fontes de alimentação especializadas são necessárias.
No entanto, custo operacional conta uma história diferente. A indução pode proporcionar economia através de menor consumo de energia, ciclos mais rápidos, sucata reduzida, menos distorção, menores requisitos de mão de obra, espaço menor, e carga de ventilação reduzida. Para produção de alto volume, as economias operacionais podem recuperar o prêmio inicial dentro de um a três anos.
Uma comparação completa de custos deve pesar todos os dez itens de linha – preço de compra, instalação, energia, manutenção, taxa de produção, sucata e retrabalho, trabalho, conformidade com emissões, risco de inatividade, e vida útil esperada do equipamento. O menor preço de compra raramente é igual ao menor custo total em cinco a dez anos. Se você estiver avaliando um completo compra de sistema de indução, leve em consideração tudo isso em sua comparação.
8. Autoavaliação Rápida: Sua aplicação é Lean Induction?
Verifique cada declaração que se aplica à sua aplicação. Quanto mais caixas você marca, quanto mais forte for o caso para indução.
☐ Minha peça de trabalho é eletricamente condutora (aço, cobre, alumínio, latão).
☐ Preciso aquecer apenas uma zona específica – não a parte inteira.
☐ Tempo de ciclo abaixo 60 segundos é importante para o meu rendimento.
☐ A precisão da temperatura afeta diretamente a qualidade da peça ou a taxa de refugo.
☐ O espaço físico é limitado, ou quero integrar o aquecimento numa célula de produção existente.
☐ As emissões de combustão ou ventilação são uma preocupação de licenciamento ou conformidade.
☐ Preciso de integração PLC, alteração baseada em receitas, ou manipulação automática de peças.
☐ O meu custo de eletricidade por kWh é competitivo — ou inferior — ao gás natural na minha região.
Pontuação 6–8: A indução é provavelmente a sua melhor opção. A tecnologia foi construída para estas condições.
Pontuação 3–5: Está na zona cinzenta. Faça um teste de amostra com as suas peças reais antes de decidir.
Pontuação 0–2: Um forno a gás pode ainda ser a escolha mais prática. Rever Secções 6 e 7 acima de.
Principal vantagem
O aquecimento por indução vs forno a gás A decisão depende da sua aplicação, não como uma regra universal. A indução vence em velocidade, precisão, eficiência energética, e emissões para aquecimento localizado de metal. Os fornos a gás ainda se mantêm para processamento de lotes grandes, ciclos de imersão longos, e componentes de tamanho excessivo. A decisão correta é aquela em que a tecnologia corresponde ao processo — e não o contrário.
P: Será que o aquecimento por indução pode substituir totalmente um forno a gás numa oficina de tratamento térmico?
A: Depende da mistura de peças. Se a maior parte do seu trabalho envolver aquecimento localizado de metais condutores — têmpera, brasagem, aquecimento de tarugos para forjamento — a indução pode substituir uma grande parte das operações de forno a gás. Oficinas que dependem da recozedura em lotes, alívio de tensões em grandes soldaduras, ou processar materiais não condutores provavelmente manterá o gás como parte do seu equipamento.
P: Qual é o período típico de retorno do investimento ao mudar do gás para a indução?
A: Para produção em grande volume — linhas de forjamento, soldadura de tubos, endurecimento de componentes automóveis — o retorno do investimento geralmente ocorre dentro de 12 a 36 meses através da poupança de energia, ciclos mais rápidos, sucata reduzida, e menores custos de manutenção. Para aplicações de baixo volume ou uso ocasional, o retorno do investimento é mais longo e o gás pode continuar a ser a escolha mais económica.
P: O aquecimento por indução funciona para peças grandes?
A: Sim — mas depende da geometria. Eixos grandes, rolos, e tubos são rotineiramente aquecidos por indução com bobinas devidamente desenhadas. A limitação não é apenas o tamanho da peça; é se a peça pode ser posicionada eficazmente dentro ou perto da bobina. Fundições muito grandes ou soldaduras irregulares podem ainda ser melhor servidas por um forno a gás, enquanto peças longas e lineares frequentemente se comportam bem com indução por varrimento.
Considerando a Mudança do Gás para a Indução?
Envie-nos os detalhes da sua peça e os requisitos de produção. Iremos avaliar se a indução se ajusta ao seu processo — e recomendar um sistema dimensionado para as suas peças, não uma cotação genérica.