
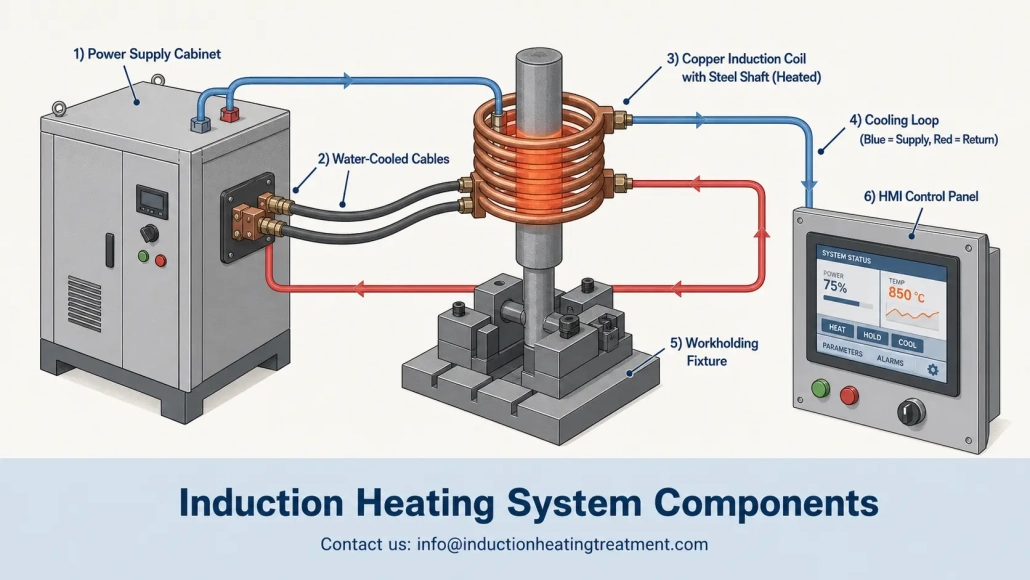
Componentes de um Sistema de Aquecimento por Indução: Uma Explicação Prática para Compradores Iniciantes
Comprar seu primeiro sistema de aquecimento por indução significa que você analisará um orçamento detalhado cheio de componentes do sistema de aquecimento por indução cujas especificações talvez nunca tenha definido antes — fonte de alimentação, bobina, pacote de arrefecimento, suporte de fixação da peça, controles, e sensores. Cada item afeta o seguinte. Se ignorar os pormenores de um único componente, pode acabar com um sistema que funciona, mas que nunca funciona verdadeiramente corretamente.
Este guia foi escrito para engenheiros e equipas de compras que precisam de entender o que cada componente num sistema de aquecimento por indução faz, quais especificações são importantes, e onde os compradores de primeira viagem muitas vezes cometem erros. Isto não é um catálogo. Antes, é uma análise prática dos seis componentes que determinam se o seu equipamento de aquecimento por indução fornece resultados repetíveis ou se torna numa lição cara.
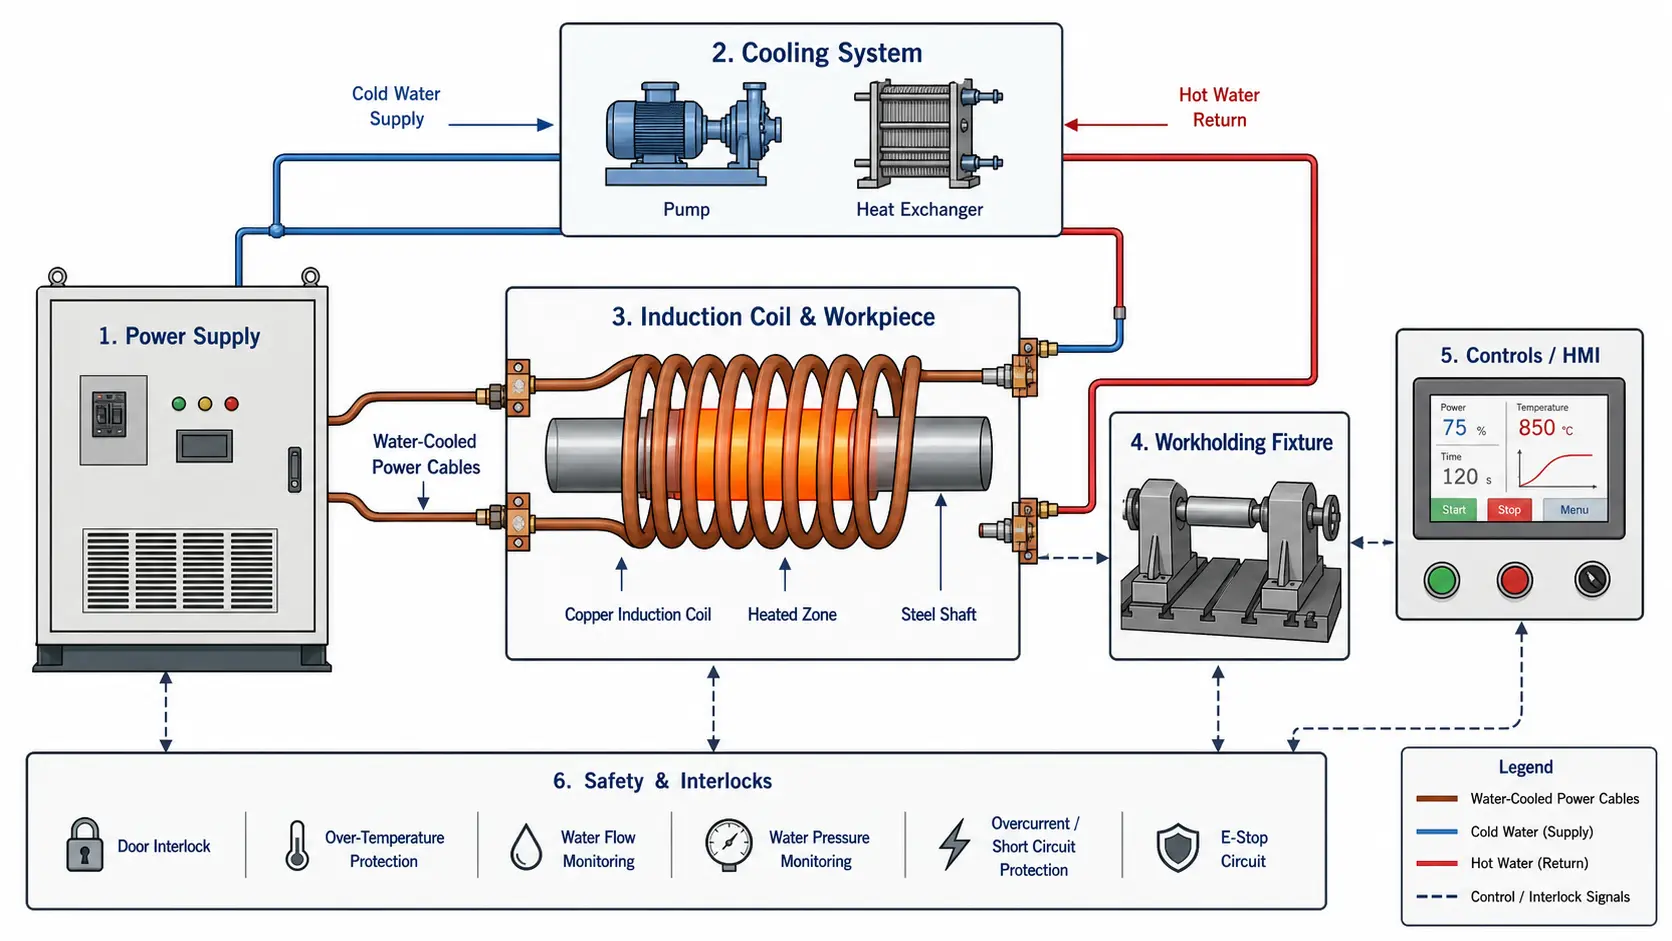
Comece aqui: Seis perguntas que deve responder primeiro
1. O que é exatamente que está a aquecer? O material e a qualidade são críticos — o aço responde à indução de forma diferente do alumínio ou do latão. Se errar, a sua seleção de frequência será inadequada desde o início.
2. Qual área precisa de ser aquecida? Uma pequena junta de brasagem, um assento de rolamento, ou toda a secção transversal de uma barra metálica — cada caixa requer um design diferente da bobina e um nível de potência diferente.
3. A que temperatura, e quão rapidamente? 200°C para a conexão encolhedora requer um sistema completamente diferente dos 950°C para endurecimento. A temperatura e a taxa de aquecimento determinam tudo o que se segue.
4. Quantas peças por hora? Cinco peças por dia versus duas peças por minuto — o ciclo de trabalho muda, e com ele o dimensionamento do sistema de refrigeração e fonte de alimentação.
5. Quem irá operar o sistema? Um operador que usa um pedal precisa de um dispositivo de fixação diferente, configuração de controle, e design de segurança do que um robô em uma linha automatizada.
6. O que acontece se a temperatura se desviar em 5%? Se a resposta for “sucata,” você precisa de controle de circuito fechado e aquisição de dados. Se não for um problema grave,uma receita de tempo-potência validada pode ser suficiente.
| Componente | Intervalo típico | Indicador de risco | Consequência |
|---|---|---|---|
| Fonte de alimentação | 5–300 kW, 1–400 kHz dependendo do tamanho da peça e do processo | O fornecedor oferece uma classificação em kW sem solicitar o desenho da peça ou o seu tempo de ciclo | Frequência inadequada = aquecimento lento ou perfil de temperatura incorreto; Potência insuficiente = os operadores fazem o sistema funcionar além dos seus valores nominais |
| Bobina de indução | Projetado para cada peça; Folga de acoplamento tipicamente 1–5 mm; Tubo de cobre ou usinado | “Usamos apenas uma bobina padrão” para um processo de produção | Aquecimento desigual, baixa eficiência, Queima da bobina poucos dias após a entrada em serviço |
| Sistema de arrefecimento | Sistema de circuito fechado, 20–50% de reserva acima da carga térmica nominal especificada em kW; condutividade <10 µS/cm | Projetado para operação média em vez de carga máxima; uso de água de planta não tratada | paragens esporádicas em dias quentes, depósitos minerais nos canais da bobina, danos na alimentação elétrica |
| Fixação e movimento | De fixação manual para controlo por servo; materiais não condutivos dentro de 3× o diâmetro da bobina | Colocação de elementos metálicos da fixação perto da bobina; não verificar a repetibilidade do posicionamento | aquecimento descontrolado da fixação, variação entre peças que não pode ser corrigida por qualquer ajuste de potência |
| Controlo e sensores | PLC + IHM com armazenamento de receitas; pirómetro ou câmara de imagem térmica; aquisição de dados para peças críticas | Sem armazenamento de receitas; “o operador conhece as definições”; sem opção de verificação de temperatura | Qualidade dependente do operador, processo não validado, falha durante auditoria ou qualificação do cliente |
| Segurança e integração | Fluxo + intertravamentos de temperatura em cada circuito refrigerado; componentes de uma equipa de engenharia | Componentes de mais de 3 fornecedores sem um integrador de sistemas; sem intertravamento de arrefecimento | Atrasos durante comissionamento, culpa mútua em questões de garantia, danos no sistema devido à perda de refrigeração não detetada |
1. Fonte de alimentação: o coração do sistema
A fonte de alimentação converte a energia da rede elétrica — tipicamente 380–480 V, trifásica em ambientes industriais — em corrente alternada de alta frequência que alimenta a bobina de indução. Na maioria dos sistemas de aquecimento por indução, é o componente individual mais caro e também determina o limite de desempenho de tudo o que se segue.
Quando os engenheiros analisam uma ficha técnica da fonte de alimentação, os dois primeiros valores que eles procuram são a potência de saída em quilowatts e a frequência em kilohertz. Ambos são importantes. Mas não mostram o quadro completo — e confiar apenas nesses dois números é um dos erros mais comuns de especificação cometidos por compradores de primeira viagem.
Principais especificações que devem ser verificadas antes da compra:
— Potência de saída nominal (kW) e se se aplica a operação contínua ou intermitente
— Frequência de operação ou faixa de frequência (kHz) — fixa ou ajustável
— Ciclo de serviço à sua taxa de produção, não apenas o valor na placa de identificação
— Tensão de entrada, número de fases, e corrente de ligação necessária
— Capacidade de correspondência da carga — quão eficientemente lida com mudanças na impedância da bobina e da peça de trabalho
— Tipo de controlo de energia — tensão, ângulo de fase, ou controlo digital DSP
— Requisitos de arrefecimento (caudal de água e gama de temperatura de entrada)
— Interface de comunicação — E/S discretas, fieldbus, ou Ethernet para integração na fábrica
— Diagnóstico de falhas e acessibilidade de serviço — sua equipe de manutenção pode acessar os componentes necessários??
Selecionar potência não significa simplesmente comprar a classificação de kW mais alta que seu orçamento permite. Uma fonte de alimentação superdimensionada adiciona custo, ocupa espaço, e pode ter dificuldades para fornecer baixa potência estável para processos sensíveis. Uma fonte de alimentação subdimensionada, por outro lado, leva a longos tempos de ciclo, incentiva os operadores a operar o sistema além de seus valores nominais, e fornece resultados inconsistentes — especialmente em peças de maiores dimensões ou linhas de alta produção. Para uma compreensão mais profunda sobre como ajustar a potência ao seu processo, ler Seleção de potência para aquecimento por indução.
Por que a frequência é importante para a sua peça
A frequência determina quão profundamente a corrente induzida penetra na peça — em outras palavras, a profundidade de referência na qual cerca de 87% do calor é gerado. Frequências baixas (1–10 kHz) permitem uma penetração de corrente mais profunda, o que é benéfico para aquecer completamente barras grandes, blocos de metal, ou tubos de paredes espessas. Frequências mais altas (100–400 kHz), por contraste, concentrar o calor perto da superfície - essencial para o endurecimento superficial, brasagem de pequenas juntas, ou aquecer seções transversais finas sem superaquecer o núcleo.
Um sistema com a frequência errada ainda pode aquecer a peça. No entanto, faz isso lentamente, com baixa eficiência, ou com um padrão de aquecimento incorreto — e os operadores gastam seus turnos compensando uma decisão que já foi tomada durante a fase de pedido. Saiba mais em nosso guia para seleção de frequência para aquecimento por indução.
2. Bobina de indução: Onde a precisão é criada
A bobina de indução é o componente onde a energia eletromagnética é convertida em calor na sua peça de trabalho. Uma serpentina bem projetada fornece o padrão de calor correto com a eficiência correta, ciclo após ciclo. Uma bobina mal projetada desperdiça energia, produz aquecimento irregular, e falha prematuramente — às vezes apenas alguns dias após o comissionamento.
A maioria das bobinas industriais são feitas de tubos de cobre ou condutores de cobre usinados – e são ocas para que a água de resfriamento possa fluir através delas.. A bobina funciona tanto como condutor elétrico quanto como trocador de calor. Opera na interface de alta corrente, alta temperatura, e esforço mecânico devido à carga e descarga de peças. Quando o desempenho de um sistema de aquecimento por indução não corresponde às expectativas, a bobina é geralmente o primeiro ponto a verificar.
Tipos comuns de bobinas para ambientes de produção:
— Bobinas de uma única volta — o design mais simples, usadas para aquecimento localizado de pequenas áreas
— Bobinas helicoidais de múltiplas voltas — um design básico comum para barras redondas, eixos, e tubos
— Bobinas tipo panqueca — espirais planas usadas para aquecer faces finais, extremidades, ou superfícies planas
— Bobinas de canal — canal moldado para aquecimento contínuo de fios ou tiras
— Bobinas tipo grampo — em forma de U, para aquecer entre duas pernas, frequentemente usadas em brasagem
— Bobinas de diâmetro interno (DI) — para aquecer dentro de furos ou cavidades
— Indutores de têmpera por varrimento — volta única estreita com refrigeração integrada para têmpera progressiva
— Bobinas de forma personalizada — projetadas de acordo com a geometria específica da peça para garantir aquecimento uniforme
— Bobinas de brasagem com concentradores de fluxo — focam o campo magnético em uma área de junta definida
A bobina não é um produto pronto para uso. Em qualquer processo que vá além do simples aquecimento da extremidade de uma barra ou uso ocasional em laboratório, uma bobina personalizada geralmente se paga em poucas semanas por meio de ciclos mais rápidos, menos sucata, e maior vida útil da bobina. Trate a bobina como parte do processo - não como um acessório que você encomenda em um catálogo após a chegada da fonte de alimentação.
Distância de acoplamento: a lacuna que determina a eficiência
A distância entre a bobina e a peça — conhecida como distância de acoplamento — controla diretamente a eficiência da transferência de energia da bobina para a peça. Um espaço maior significa que mais linhas do campo magnético não passam pela peça e mais energia retorna para a fonte de alimentação como potência reativa. Um espaço menor melhora o acoplamento, mas deixa menos margem para as tolerâncias dimensionais da peça, expansão térmica, e folga mecânica.
Na produção, o dispositivo deve segurar a peça a uma distância de acoplamento consistente em cada ciclo. A 1 uma variação de mm na posição da peça pode levar a uma diferença mensurável no padrão de aquecimento, especialmente em frequências mais altas ou em aplicações de aquecimento localizado. Se os operadores colocarem manualmente as peças na bobina a olho, variação deve ser esperada — independentemente da qualidade da fonte de alimentação.
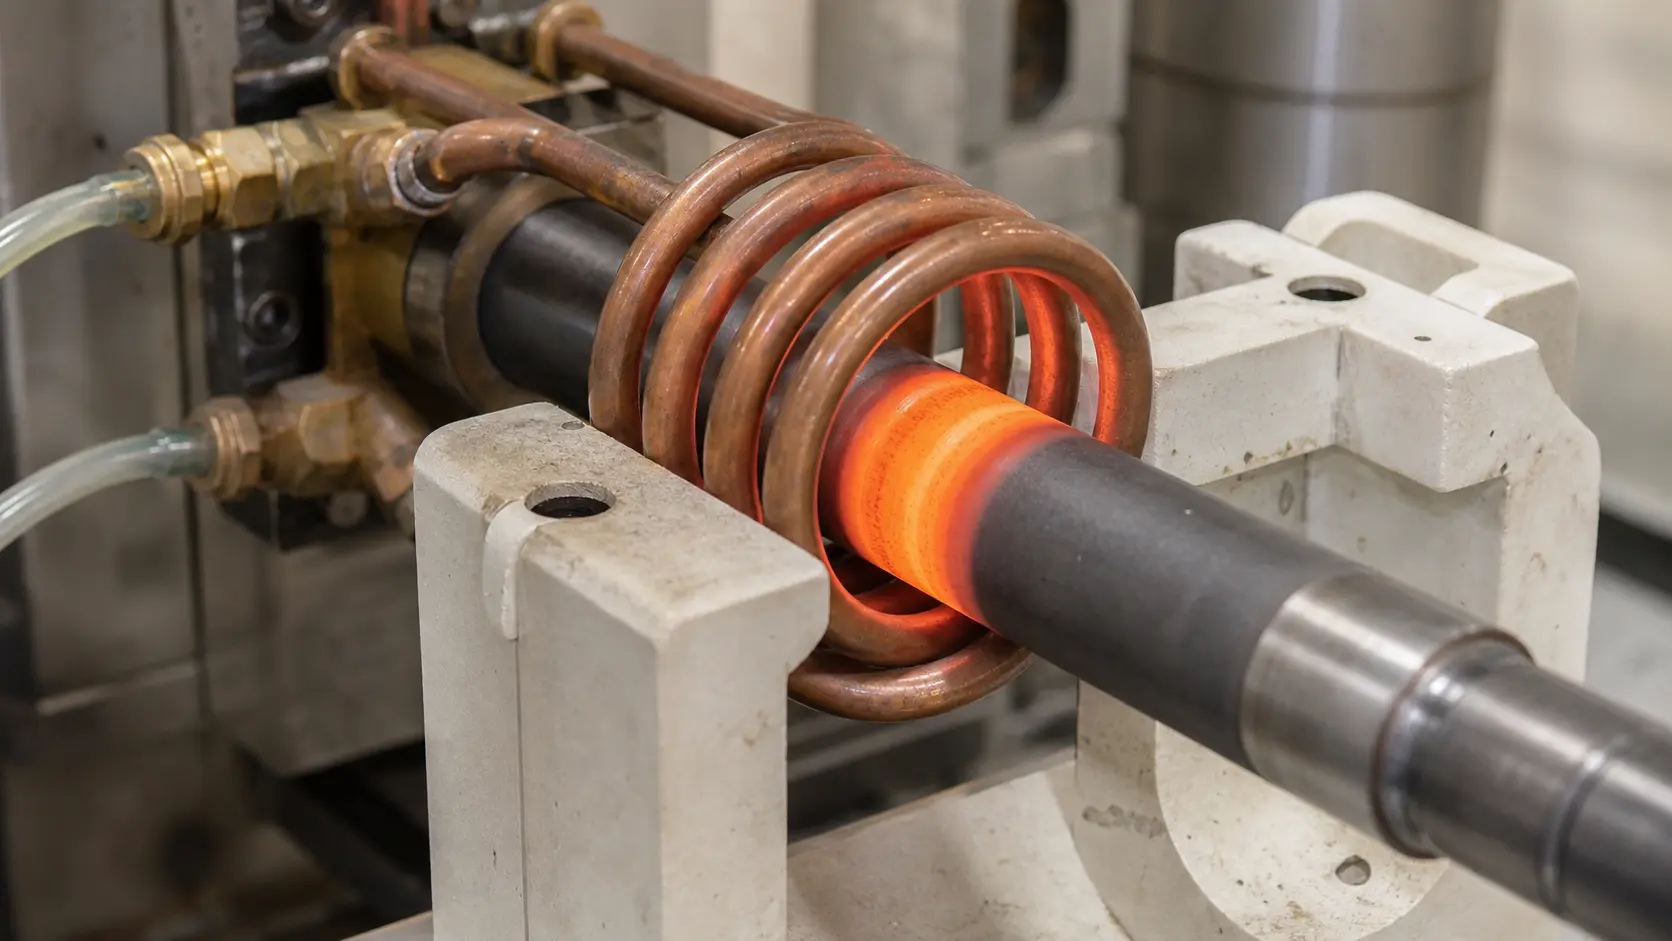
3. Arrefecimento: o componente cujo tamanho necessário a maioria dos compradores subestima
Cada componente num sistema de aquecimento por indução que transporta corrente gera calor — a fonte de alimentação, o transformador de saída, as barras de proteção, e especialmente a bobina. sem arrefecimento suficiente, a unidade desliga-se devido a funções de proteção, opera a potência reduzida, ou falha. O sistema de arrefecimento não suporta acessórios. É uma peça essencial que suporta a carga do processo, e o componente cujo tamanho os compradores de primeira viagem frequentemente julgam mal.
A maioria dos sistemas industriais usa arrefecimento por água em circuito fechado. Uma bomba circula a água tratada através da fonte de alimentação e da bobina e, em seguida, através de um trocador de calor ou resfriador para remover o calor absorvido. A demanda de resfriamento aumenta com o nível de potência, ciclo de utilização, temperatura ambiente de produção, e design da bobina - uma bobina fortemente acoplada operando em alta corrente e 100% o ciclo de trabalho requer significativamente mais resfriamento do que uma bobina com maior distância de acoplamento operada em lotes curtos.
O que inclui um circuito de refrigeração completo:
— Bomba dimensionada adequadamente para a vazão necessária e queda de pressão do sistema
— Trocador de calor (ar-água ou água-água) ou resfriador mecânico
— Reservatório com capacidade suficiente como tampão térmico
— Sensores de fluxo e manômetros em cada circuito resfriado
— Sensores de temperatura na entrada e saída de componentes críticos
— Filtros ou peneiras para capturar contaminantes antes que eles atinjam os canais estreitos da bobina
— Controle de condutividade — monitora a qualidade da água e aciona ações de manutenção
– Mangueiras, variedades, e uniões rápidas classificadas para pressão e temperatura
A qualidade da água não é um detalhe menor. A água da planta não tratada contém minerais dissolvidos que se depositam em superfícies de cobre quentes, causando corrosão nos canais, entupindo passagens estreitas da bobina, e reduzindo o fluxo ao longo do tempo.
Um circuito fechado com água tratada — desionizada ou destilada, com condutividade abaixo de 10 µS/cm — custa mais inicialmente, mas previne a maioria das falhas relacionadas com refrigeração. Para uma explicação completa, consulte o nosso guia de sistemas de arrefecimento a água para aquecimento por indução. Para processos de baixa potência ou aplicações móveis, sistemas arrefecidos a ar eliminar completamente o circuito de água, mesmo à custa da potência máxima e da operação contínua.
Os bloqueios de arrefecimento são uma proteção de baixo custo
Interruptores de fluxo e sensores de temperatura em cada circuito de arrefecimento protegem o seu equipamento contra danos. Se o fluxo de água diminuir ou a temperatura de saída ultrapassar um ponto seguro, o sistema deve ativar um alarme ou desligar antes que ocorram danos. Estes bloqueios não são opcionais — especialmente em células automatizadas onde nenhum operador está a monitorizar o termómetro. A $200 interruptor de fluxo pode evitar $15,000 conserto de fonte de alimentação.
4. Fixação de trabalho & movimento: Por que peças idênticas aquecem de maneira diferente
Se a peça de trabalho não estiver na mesma posição em relação à bobina em todos os ciclos, o resultado do aquecimento não é o mesmo - mesmo que a fonte de alimentação, bobina, e resfriamento são perfeitos. Workholding transforma um processo de aquecimento por indução de uma “habilidade do operador” em “repetibilidade capaz de máquina”. É a diferença entre peças que passam na inspeção e peças que voltam para retrabalho.
O método de fixação apropriado depende da geometria da peça, tempo de ciclo, do método de carregamento, e da precisão exigida pelos tolerâncias do processo. Uma simples calha de posicionamento manual pode ser perfeitamente suficiente para uma estação de brasagem de baixo volume. Numa linha de endurecimento de alto volume a produzir componentes críticos para a segurança, no entanto, pode ser necessário um dispositivo rotativo com controlo servo e deteção da presença da peça.
Métodos comuns para fixação e manuseamento:
— Dispositivos manuais — o operador posiciona a peça; a solução mais simples e económica
— Acessórios pneumáticos — força de fixação consistente e liberação rápida
— Mesas rotativas — multiestações para carga-aquecimento-descarga paralela
— Máquinas de indexação — transporte numa sequência fixa entre estações
— Corrediças servoacionadas — posição programável, velocidade, e tempo de permanência para processos de digitalização
— Sistemas de transferência linear — feixe ou correia de transferência para fluxo de produção em linha
— Sistemas pick-and-place — para peças pequenas em altas velocidades
— Carregamento do robô — posicionamento flexível para geometrias complexas ou números de peças mistos
A seleção do material da luminária é mais importante do que parece
Qualquer material condutor próximo à bobina de indução pode absorver energia, superaquecer, distorcer o campo magnético, ou reduzir a eficiência. As luminárias próximas à bobina são geralmente feitas de cerâmica, compósitos reforçados com fibra de vidro, aço inoxidável austenítico (baixa permeabilidade magnética à temperatura), ou cobre resfriado a água. A escolha errada do material pode transformar o acessório em um elemento de aquecimento secundário não intencional – retirando energia da peça de trabalho e criando um risco à segurança.
Movimento como variável de processo, não apenas manuseamento de materiais
Algumas aplicações exigem movimento relativo controlado entre a bobina e a peça de trabalho. O endurecimento por varredura é o exemplo clássico: a bobina e a cabeça de têmpera movem-se ao longo de um veio ou engrenagem a uma velocidade programada, produzindo uma camada endurecida uniforme.
velocidade de movimento, rotação da peça, nível de potência, e o tempo de têmpera trabalham todos juntos. Se um destes parâmetros for alterado sem ajustar os outros, o resultado metalúrgico muda. Nessas aplicações, o sistema de movimento faz parte do processo de tratamento térmico — não é uma função separada de manuseio de materiais.
5. Controlo e sensores: Transformar receitas de operação em repetibilidade
Os controlos modernos para aquecimento por indução vão muito além de um interruptor liga/desliga e um temporizador. Sistemas baseados em PLC com ecrãs tácteis HMI controlam rampas de potência, tempo de aquecimento, seleção de frequência, rotação da peça, velocidade de alimentação, tempo de têmpera, e estado de arrefecimento — todos armazenados como receitas de operação que podem ser selecionadas por número de peça. Para o gestor de produção, isso significa a diferença entre “o operador que sabe como este trabalho funciona” e “qualquer operador treinado pode executar este trabalho”.
O que os controles de aquecimento por indução normalmente gerenciam:
— Ponto de ajuste do nível de potência e taxa de rampa (partida suave para evitar choque térmico)
— Tempo de aquecimento e tempo de espera com precisão de 0,1 segundo
— Seleção de frequência ou sintonia automática para corresponder à impedância da bobina
— Seleção de bobina ou estação em sistemas de múltiplas bobinas
— Velocidade e direção de rotação da peça
— Velocidade de alimentação e comprimento do curso para processos progressivos
— Atraso na têmpera, fluxo, e duração
— Monitorização do fluxo de água de arrefecimento e temperatura com limites de alarme
— Armazenamento e recolha de receitas de funcionamento por número de peça
— Histórico de alarmes e registo de falhas para diagnósticos de manutenção
— Contagem de produção e monitorização do tempo de ciclo
A decisão fundamental é quanto controlo o seu processo realmente precisa — não quantas funcionalidades o fornecedor pode listar.
Uma simples estação manual de brasagem pode precisar apenas de energia, tempo, e de um pedal. Uma célula de endurecimento automatizada que produz peças críticas para a segurança do sistema de transmissão, no entanto, pode exigir controle de temperatura em circuito fechado, gerenciamento de receitas com níveis de acesso, aquisição de dados para cada ciclo, e rastreabilidade até números de série de peças individuais. Combine os sistemas de controle com o processo – não com a folha de dados.
Combine o nível de complexidade do controle com o risco do processo. Mais recursos adicionam custo, requisitos de treinamento, e possíveis fontes de erro. O sistema de controle certo é o sistema mais simples que mantém seu processo dentro das especificações de maneira confiável.
Monitorização da temperatura: a medida que confunde novos compradores
Medir a temperatura da peça durante o aquecimento por indução não é tão simples como inserir um termopar. Condição da superfície, mudança de emissividade de peça para peça, vapor ou fumo na área da zona de aquecimento, movimento da peça de trabalho, e acesso óptico restrito através da bobina afetam todos a precisão do sensor.
Opções comuns de monitorização da temperatura, desde as mais simples até às mais capazes:
— Pirómetros infravermelhos — sem contacto, resposta rápida, mas dependente da emissividade; devem ser alinhados correctamente do ponto de vista óptico
— Câmeras de imagem térmica — mapa de temperatura de área completa, útil para verificar o padrão e configuração de aquecimento
— Termopares — medição de contato, preciso, mas lento para responder e sensível à posição de montagem
— Teste de dureza pós-processo e exame de seção transversal metalúrgica — o padrão de referência, não em tempo real, mas crítico para verificação
Para muitos processos de produção, o caminho prático é mais simples: verificar uma receita fixa de tempo, potência, e movimento durante o comissionamento inicial através de testes metalúrgicos, e depois monitorizar as variáveis do processo que mantêm essa receita sob controlo.
Perseguir um valor de temperatura instantâneo que pode ser pouco fiável em condições de produção é muitas vezes mais arriscado do que estabilizar uma receita verificada. Feche o ciclo do que pode medir repetidamente. E estabilize tudo o resto.
6. Integração do sistema: Porque é que comprar componentes separadamente falha
Aqui está o erro que frequentemente ocorre durante as primeiras compras de componentes do sistema de aquecimento por indução: comprar uma fonte de energia a um fornecedor, uma bobina a outro, montar o arrefecimento a partir da infraestrutura da central, construir um dispositivo internamente, e depois esperar que tudo funcione como um único sistema desde o primeiro dia.
Isso raramente acontece — ou pelo menos não sem semanas de resolução de problemas e retrabalho que consomem o dinheiro que pensava ter poupado ao adquirir os componentes separadamente.
Estes componentes estão ligados de formas que as folhas de dados individuais não revelam. A gama de frequências da fonte de alimentação limita o design da bobina. O design da bobina determina a necessidade de arrefecimento. A capacidade de arrefecimento limita o ciclo de trabalho máximo. O dispositivo controla a consistência do acoplamento, o que afeta diretamente a quantidade de energia que o processo realmente absorve. E os controles devem se comunicar com a fonte de alimentação, sistema de movimento, e sensores dentro da mesma janela de tempo.
Quando os componentes são especificados isoladamente uns dos outros, as lacunas entre eles tornam-se o seu problema de comissionamento - e nenhuma garantia de qualquer parte cobre a declaração: “A parte da outra parte não funcionou com a nossa.”
Cinco erros de especificação que acontecem repetidamente:
— Comprar kW sem testar o processo. Uma fonte de alimentação de 50 kW pode aquecer uma 50 barra de diâmetro mm. Mas pode aquecer sua barra, na taxa que você precisa e com a uniformidade de temperatura necessária? A classificação de potência por si só não responde a essa pergunta. Se esses quilowatts serão convertidos em calor utilizável ou em eletricidade desperdiçada depende inteiramente do projeto da bobina, frequência, acoplamento, e repetibilidade do dispositivo.
— Tratar a bobina como uma peça padrão de catálogo. Algumas aplicações simples funcionam com bobinas padrão. A maioria dos processos de produção, no entanto, não - ou eles funcionam, mas lentamente e com grande variação de processo. Uma bobina inadequada leva a aquecimento desigual, baixa eficiência elétrica, tempos de ciclo longos, ou falha prematura da bobina. Na maioria dos casos, o custo de uma bobina personalizada é inferior ao custo de paragens e desperdício causados pela utilização de uma bobina inadequada.
— Subestimar os requisitos de arrefecimento. Problemas de arrefecimento surgem frequentemente como paragens esporádicas, produção reduzida em ciclos de trabalho elevados, danos na bobina, ou códigos de falha na fonte de alimentação que parecem não estar relacionados com o arrefecimento. A capacidade de arrefecimento deve ser projetada para a procura máxima no ciclo de trabalho máximo, não é procura média — e deve incluir reserva para dias de temperatura ambiente elevada, trocadores de calor envelhecidos, e aumentos futuros de produção.
— Ignorar a variação nas peças recebidas. Classes alternativas de materiais, alterações na condição da superfície, variações de massa dentro de um lote, e tolerâncias na posição das peças afetam todos o resultado da aquecimento. Se as suas peças recebidas variarem significativamente, o seu sistema deve incluir os controlos necessários, fixação da peça, ou limites de processo para gerir essa variação — ou as especificações para peças recebidas devem ser apertadas.
— separar a automação do design do processo. a automação deve suportar o processo de aquecimento e não deve limitar-se apenas a mover as peças. Tempo de ciclo, precisão de posicionamento, velocidade de rotação, entrega de têmpera, e a acessibilidade dos sensores deve ser desenhada para corresponder ao ciclo de aquecimento por indução. Se a automação só for adicionada depois de o processo de aquecimento ter sido definido, normalmente força compromissos que mais tarde se tornam visíveis nos dados de qualidade.
Defina o processo antes de especificar o equipamento
Antes de enviar um RFQ, defina os detalhes técnicos que mais tarde determinarão cada decisão sobre componentes — material e grau da peça, zona de aquecimento e sua geometria, temperatura inicial e alvo, tempo de aquecimento necessário, taxa de produção, profundidade da caixa ou design da junta, se aplicável, serviço elétrico disponível e água de arrefecimento, espaço ocupado, nível de competência do operador, e requisitos de documentação de qualidade.
Um sistema de brasagem e um sistema de endurecimento podem usar o mesmo número de modelo de fonte de alimentação, mas a bobina, luminária, requisitos de arrefecimento, lógica de controlo, e as etapas de validação do processo são completamente diferentes. Quanto mais precisamente definir o processo desde o início, menos surpresas irá encontrar durante a comissionamento.
Para orientação geral sobre especificações do sistema, ver o nosso artigo sobre seleção de um sistema de têmpera por indução. Para considerações específicas do processo quando a união é realizada em vez de tratamento térmico, o nosso guia para brasagem por indução explica quais mudanças.
Como as prioridades dos componentes mudam dependendo da aplicação
Os mesmos seis componentes permanecem importantes em todos os sistemas de aquecimento por indução, mas a sua importância relativa muda dependendo do processo. Uma estação de brasagem dá prioridade à precisão e acessibilidade da união. Um sistema de endurecimento dá prioridade à densidade de potência e à integração de arrefecimento rápido. Comprar o sistema certo significa saber quais variáveis devem ser ajustadas para a sua aplicação.
| Aplicação | Prioridade da Fonte de Energia | Prioridade da Bobina | Requisitos de Arrefecimento | Complexidade de Controlo |
|---|---|---|---|---|
| Cobre e Soldadura Mole | Potência média em kW, frequência mais alta (100–400 kHz), controlo preciso em baixa potência | Fluxo magnético centrado, geometria específica da união, acesso do operador para alimentação do metal de enchimento | Baixo a médio | Baixo — tempo + receita de potência, pedal de pé ou HMI simples |
| Endurecimento por indução | Densidade de potência elevada, frequência ajustada à profundidade da caixa, taxa de aquecimento rápida | varrimento ou disparo único com têmpera integrada, folga de acoplamento apertada | Alta — produção contínua, e têmpera adiciona uma carga térmica | Alta — receita + temperatura + tempo de têmpera + movimento + aquisição de dados |
| Forjamento / Aquecimento de tarugos | Alta potência em kW, frequência mais baixa (1–10 kHz) para aquecimento por secção atravessante, alto ciclo de trabalho | hélice multi-volta, robusta para alimentação contínua, calor uniforme ao longo da peça | Muito alta — operação quase contínua | Médio - temperatura + taxa de alimentação + intertravamento de segurança com prensa ou martelo |
| Encaixe retrátil | Potência kW baixa a média, ciclo curto, serviço baixo | Volta única ou hélice simples, troca rápida de peças | Baixo | Baixo — tempo + potência, muitas vezes operação manual |
5 erros de especificação que continuam aparecendo
— Comprar kW sem validar o processo. A 50 fonte de energia kW pode aquecer um 50 barra de mm - mas pode aquecer o seu barra à taxa você exigir e com o seu requisitos de uniformidade?
— Tratar a bobina como um item de catálogo. A bobina errada desperdiça energia, cria sucata, e falha cedo. Uma bobina personalizada compensa-se dentro de algumas semanas.
— Dimensionar a refrigeração para a média em vez do pico. Falhas de refrigeração acontecem nos dias mais quentes e no ciclo de trabalho mais elevado. Uma margem de segurança é menos dispendiosa do que uma paragem de produção.
— Ignorar variações nas peças fornecidas. Material, superfície, massa — se as suas peças variarem, o seu sistema precisa do controlo ou fixação necessária para compensar essas variações.
— separar a automação do design do processo. Se adicionar automação apenas depois do processo de aquecimento ter sido definido, os compromissos irão aparecer claramente nos seus dados de qualidade.
Principal vantagem
A maioria dos problemas de aquecimento por indução não começa com uma alimentação elétrica deficiente. Eles começam quando um único componente do sistema de aquecimento por indução é especificado isoladamente dos outros componentes. Os seis componentes principais — fonte de alimentação, bobina, arrefecimento, fixação da peça, controles, e integração do sistema — devem ser tratados como um sistema projetado de forma unificada, e não como uma lista de compras.
Se definir primeiro o processo e depois adaptar os componentes a ele, os componentes do sistema funcionam em conjunto. Se comprar os componentes primeiro e os ligar mais tarde, vai gastar o seu orçamento de comissionamento em resolução de problemas e retrabalho — e descobrir que o componente mais caro é aquele que não examinou com cuidado suficiente.
P: Posso usar a mesma fonte de alimentação para brasagem e têmpera?
A: Às vezes, mas não sem mudar as ferramentas e os parâmetros do processo. A brasagem normalmente requer menor densidade de potência, aquecimento localizado, e manuseamento manual ou semi-automático das peças. A têmpera, por contraste, frequentemente requer maior densidade de potência, profundidade de capa controlada, têmpera integrada, e um tempo de ciclo mais preciso. Uma fonte de alimentação com uma gama suficientemente ampla de frequência e potência pode suportar ambos os processos, mas a bobina, luminária, configuração de arrefecimento, e as receitas de controlo serão cada uma diferente. Planeie dois conjuntos de ferramentas — não uma única máquina que execute ambos os processos sem troca.
P: Vale a pena pagar mais por uma bobina de indução personalizada?
A: Para qualquer processo de produção que vá além de simplesmente aquecer a extremidade de uma barra ou uso ocasional em laboratório: sim. Uma bobina personalizada, concebida para a geometria da sua peça e o objetivo específico de aquecimento, normalmente compensa-se ao fim de poucas semanas através de ciclos mais rápidos, taxas de desperdício mais baixas, e maior vida útil da bobina. Bobinas standard disponíveis no mercado funcionam para aplicações gerais, mas raramente fornecem o melhor desempenho para um processo de produção específico. Se o seu processo funcionar mais de algumas horas por semana, a bobina não é o lugar certo para poupar dinheiro.
Obtenha uma revisão do sistema baseada na aplicação
Partilhe o desenho da sua peça, material, temperatura-alvo, e a taxa de produção connosco. A nossa equipa de engenharia pode ajudá-lo a avaliar os requisitos de energia, frequência, design da bobina, arrefecimento, e de automação para o seu processo.


