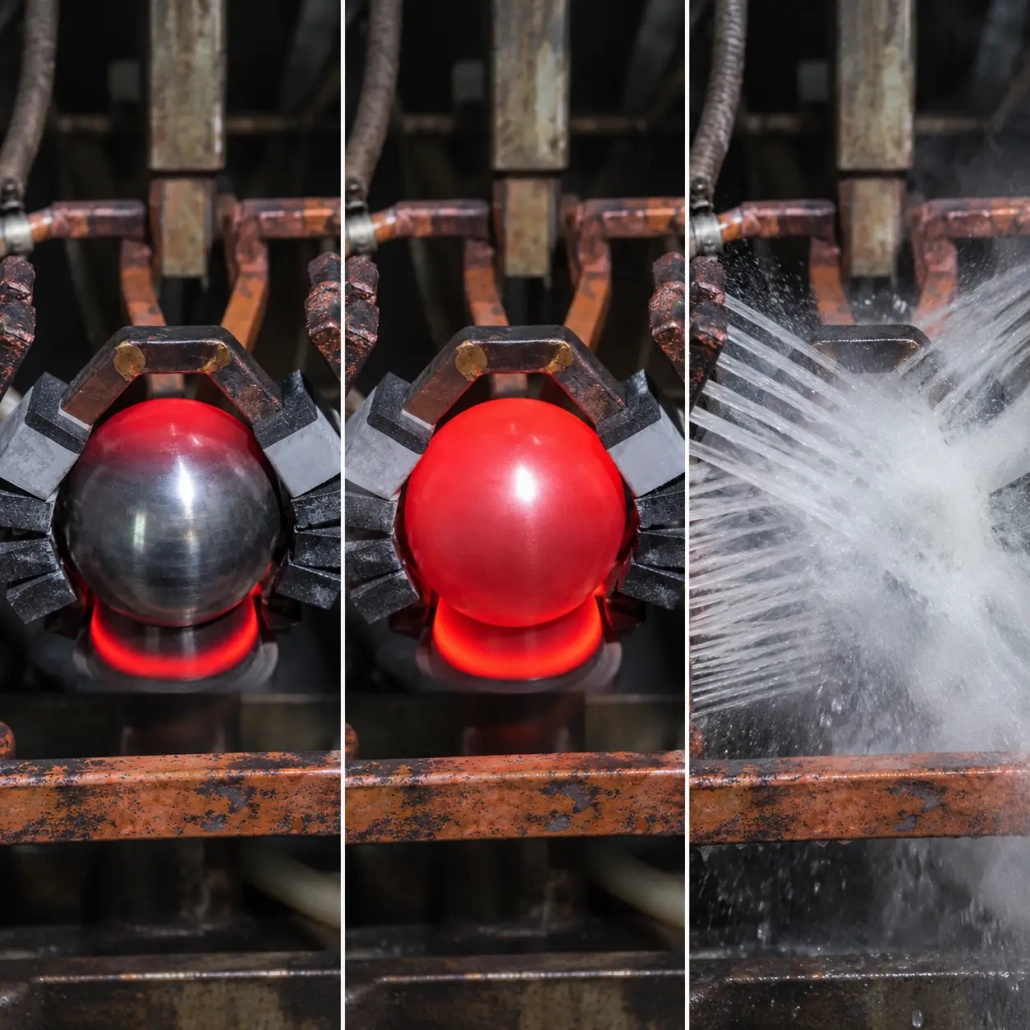
Máquina automática de endurecimento por indução de pino esférico para componentes de direção e suspensão automotiva
Ⅰ. Veja o processo de endurecimento do pino esférico
Endurecimento automático por indução para pinos esféricos
Bobina Contornada · Rotação de velocidade constante · Endurecimento de superfície
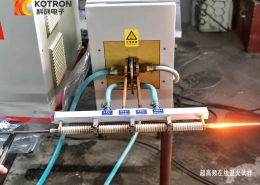
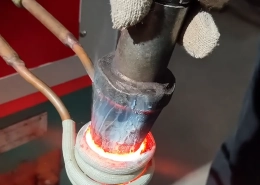
O vídeo mostra a cabeça esférica girando durante o aquecimento por indução. O indutor segue a área de aquecimento necessária em vez de usar uma bobina circular de uso geral.
A rotação controlada permite que diferentes áreas da superfície da bola passem repetidamente pela zona de aquecimento eficaz, ajudando a reduzir diferenças circunferenciais antes da têmpera.
Ⅱ. Por que os Ball Studs precisam de uma configuração de endurecimento dedicada
Um pino esférico combina uma superfície de trabalho esférica, uma área de transição e uma haste. Esta geometria cria uma condição de aquecimento por indução diferente de um eixo cilíndrico reto.
Se o indutor não corresponder ao perfil da bola, algumas áreas podem acoplar-se mais fortemente ao campo eletromagnético do que outras. Aquecimento desigual, superaquecimento local ou um padrão de endurecimento irregular pode resultar.
O processo de endurecimento, portanto, precisa considerar a geometria da peça juntamente com:
•Formato da bobina de indução
•Folga bobina-peça
•Rotação da peça de trabalho
•Potência e tempo de aquecimento
•Área de endurecimento necessária
•Condição de têmpera
A máquina e o processo são desenvolvidos a partir do desenho real e dos requisitos de tratamento térmico, e não apenas do diâmetro da esfera.
Ⅲ. Bobina de indução com contorno personalizado
O bobina de indução é projetado em torno da área esférica que precisa ser endurecida.
Sua geometria pode ser adaptada ao diâmetro da esfera, perfil de transição e zona de endurecimento necessária para que o acoplamento eletromagnético seja mais adequado à peça de trabalho.
Dependendo do componente, o projeto da bobina pode precisar levar em conta:
•Diâmetro da bola
•Transição bola-haste
•Padrão de caso obrigatório
•Folga disponível da bobina
•Arranjo de têmpera
Para tamanhos de pinos esféricos significativamente diferentes, alterar apenas as configurações da máquina pode não ser suficiente. Uma bobina de indução ou acessório diferente também pode ser necessária.
Ⅳ. Rotação controlada para aquecimento mais uniforme
O garanhão da bola gira a uma velocidade controlada durante o aquecimento.
Para uma superfície esférica, isso permite que diferentes áreas circunferenciais passem repetidamente através da zona de aquecimento efetiva, em vez de permanecerem em uma relação fixa com a bobina de indução.
O resultado do aquecimento depende da combinação de:
Bobina Personalizada + Rotação Controlada + Parâmetros de aquecimento
A velocidade de rotação é, portanto, parte do processo de endurecimento e não apenas um ajuste mecânico da máquina.
A velocidade necessária é determinada em conjunto com o design da bobina, tempo de aquecimento, potência e geometria da peça.
Ⅴ. Endurecimento superficial localizado com atenção à distorção
O processo destina-se a endurecer a região de superfície especificada sem aquecer desnecessariamente todo o pino esférico.
O aquecimento por indução localizado concentra o ciclo térmico em torno da área necessária. A camada endurecida fornece as propriedades de superfície especificadas para a peça, enquanto a influência térmica no núcleo e na haste pode ser limitada através do processo selecionado.
Dureza final e profundidade efetiva da caixa depende do material, condição anterior da peça e a especificação do tratamento térmico.
O controle dimensional também é importante porque a superfície esférica é uma geometria funcional. Excessivo distorção pode afetar a usinagem subsequente, montagem ou contato com o soquete correspondente.
O desenvolvimento do processo, portanto, precisa considerar:
•Simetria de aquecimento
•Transição bola-haste
•Rotação durante o aquecimento
•Distribuição de têmpera
•Padrão de caso obrigatório
•Redondeza pós-endurecimento ou tolerância dimensional
O aquecimento por indução pode ajudar a limitar a exposição térmica desnecessária, mas a distorção final e a redondeza dependem do componente e do processo reais. Eles devem ser avaliados em relação ao desenho, em vez de tratados como especificações fixas da máquina..
Ⅵ. Processamento Automático para Produção em Lote
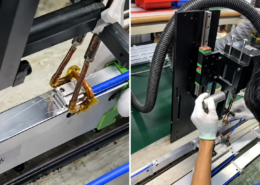
A máquina pode combinar o manuseio de peças, posicionamento, rotação, aquecimento por indução e têmpera em um ciclo automático.
Uma sequência típica é:
→
→
→
→
→
O arranjo exato de carregamento e o layout da máquina são selecionados de acordo com a peça de trabalho e os requisitos de produção.
O controle CNC coordena o movimento da máquina e o ciclo de endurecimento. Uma Fonte de alimentação de indução IGBT fornece a energia de aquecimento exigida pelo processo.
O carregamento e descarregamento automáticos podem reduzir o manuseio manual repetido e são adequados para produção onde os pinos esféricos são processados continuamente em lotes.
Ⅶ. Direção, Extremidade do tirante e pinos de esfera de suspensão
A máquina pode ser desenvolvida para diferentes automotive aplicações de pinos esféricos, incluindo:
•Pinos de esfera de direção
•Pinos esféricos na extremidade do tirante
•Pinos de bola de suspensão
Esses componentes podem diferir no diâmetro da esfera, geometria da haste, comprimento total e área de endurecimento necessária.
Uma máquina destinada a diversas variantes de produtos pode usar configurações de processo ajustáveis e ferramentas intercambiáveis. Dependendo da diferença entre as peças, a mudança de produto pode envolver:
•Selecionando as configurações CNC correspondentes
•Ajustando a posição da peça de trabalho
•Mudando o aparelho
•Trocando a bobina de indução
•Ajustando o ciclo de aquecimento
A gama prática de produtos deve ser definida durante o projeto da máquina. A capacidade de vários tamanhos não significa que uma bobina ou um acessório seja adequado para cada pino esférico.
Ⅷ. O que determina a configuração da máquina?
A configuração correta começa com o pino esférico real e sua especificação de endurecimento.
| Informação | Por que é importante |
|---|---|
| Diâmetro e geometria da bola | Afeta o design da bobina e o acoplamento eletromagnético |
| Dimensões da haste | Afeta o design e o posicionamento do equipamento |
| Material | Afeta a resposta de endurecimento |
| Área de endurecimento necessária | Define a zona de aquecimento alvo |
| Requisito de dureza superficial | Define o alvo do tratamento térmico |
| Profundidade efetiva da camada | Influencia a frequência e as condições de aquecimento |
| Requisito de redondeza ou distorção | Afeta o desenvolvimento e a inspeção do processo |
| Variantes do produto | Determina os requisitos de ferramentas e troca |
| Taxa de produção necessária | Influencia a automação e a configuração da máquina |
Nenhum poder universal, frequência, a velocidade de rotação ou o tempo de ciclo são indicados porque esses valores dependem da peça real e da meta de produção.
IX.. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Por que o pino esférico gira durante o aquecimento por indução?
A superfície esférica não interage com o campo de indução da mesma forma que uma superfície cilíndrica reta. A rotação controlada ajuda diferentes áreas da bola a passar pela zona de aquecimento e pode melhorar a uniformidade do aquecimento circunferencial.
Cada pino esférico requer uma bobina de indução diferente?
Não necessariamente. Peças com geometria semelhante podem utilizar a mesma configuração de máquina, mas mudanças significativas no diâmetro da bola, forma de transição ou área de endurecimento pode exigir uma bobina ou acessório diferente.
Todo o pino esférico fica endurecido?
O processo destina-se ao endurecimento superficial localizado conforme desenho. O padrão de caso necessário, dureza e profundidade devem ser especificadas para o componente real.
Uma máquina pode processar vários tamanhos de pinos esféricos?
Pode ser configurado para uma gama definida de produtos. A mudança pode envolver configurações do CNC juntamente com a substituição do acessório ou da bobina, dependendo da diferença entre as peças.
Como a potência de indução necessária é selecionada?
A potência não pode ser selecionada apenas pelo diâmetro da esfera. Material, geometria, profundidade de camada necessária, tempo de aquecimento, o projeto da bobina e os requisitos de produção afetam a seleção final.
Ⅹ. Envie-nos o desenho do seu pino de bola
Para uma avaliação técnica inicial, A informação mais útil é:
•Desenho do pino esférico ou dimensões claras
•Material
•Área a ser endurecida
•Dureza necessária e profundidade da caixa, se especificado
•Taxa de produção necessária
A partir desses detalhes, a bobina de indução, arranjo da máquina, processo de aquecimento, a configuração de ferramentas e automação pode ser avaliada para a aplicação.