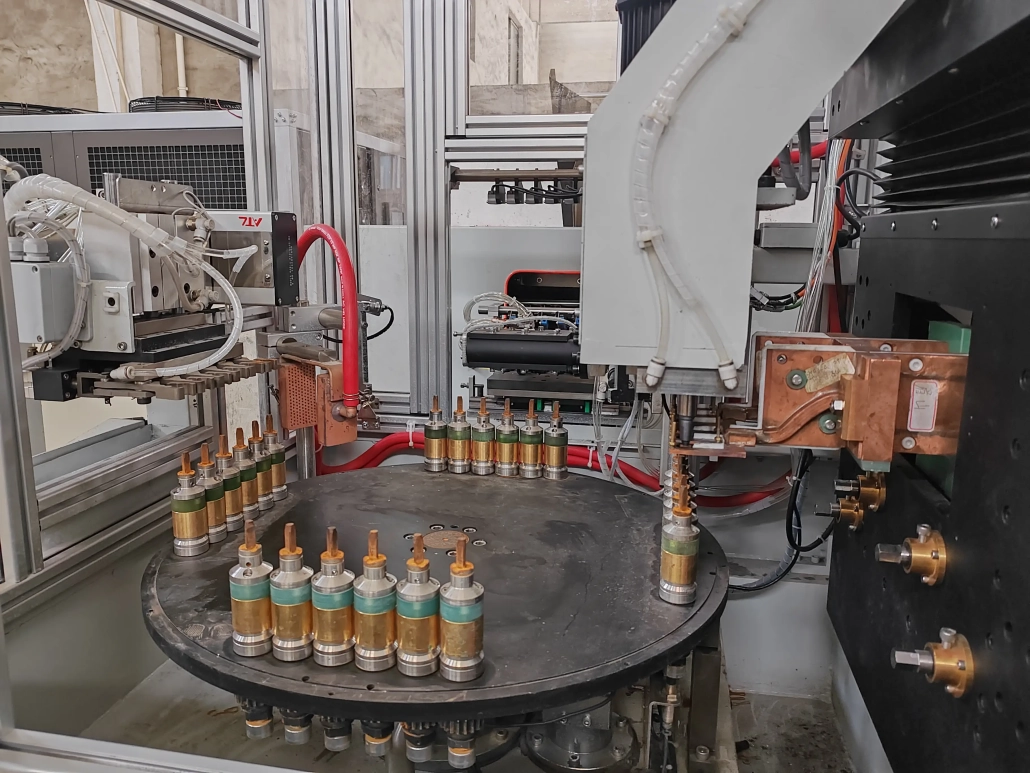
Equipamento de Endurecimento e Revenimento por Indução Totalmente Automático para Componentes de Transporte Ferroviário
Tratamento térmico por indução multiestações para parafusos de ancoragem de trânsito ferroviário
Esta máquina automática de têmpera e têmpera por indução foi desenvolvida para tratamento térmico em lote de chumbadores de trânsito ferroviário.
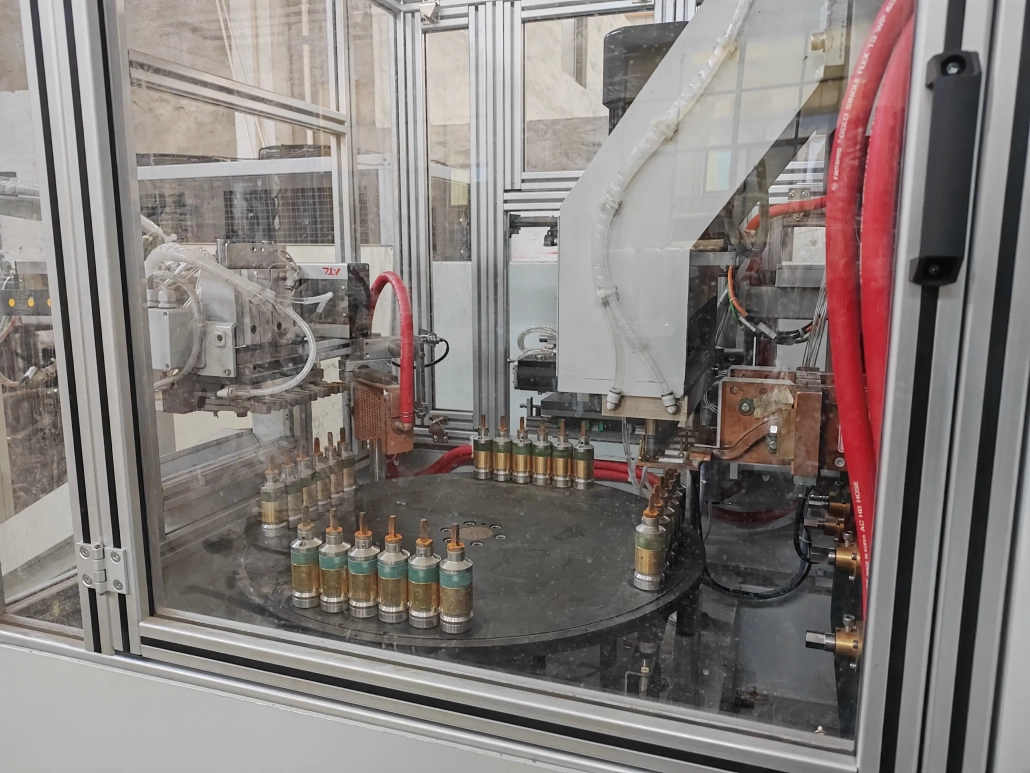
A máquina usa uma estrutura de indexação rotativa de múltiplas estações. Vários chumbadores são carregados como um grupo e processados simultaneamente, com as peças transferidas através da sequência de tratamento térmico programada pela mesa de indexação.
A têmpera, têmpera, têmpera, posicionamento da peça e transferência automática de estação são integrados em um sistema.
Ⅰ. Assista ao processo de endurecimento e revenimento do parafuso de ancoragem
O vídeo mostra o funcionamento real da máquina multiestação.
Vários chumbadores são fixados e processados simultaneamente como um grupo. Após a conclusão de uma etapa do processo, a mesa rotativa indexa as peças de trabalho para a próxima posição de acordo com a sequência programada.
Este arranjo destina-se à produção repetida, onde o processamento individual de parafusos exigiria manuseio e ciclos de máquina mais separados.
Ⅱ. Processamento de grupo multiestação
Ao contrário de uma máquina convencional de têmpera por indução de peça única, este sistema é construído em torno do processamento de grupo.
Vários chumbadores são posicionados verticalmente em acessórios dedicados e processados juntos durante cada ciclo indexado.
A máquina combina:
O número de chumbadores em cada grupo, o arranjo do acessório e o layout da estação são configurados de acordo com as dimensões da peça e a taxa de produção necessária.
Para produção recorrente de chumbadores, esta estrutura reduz o manuseio individual repetido e fornece uma sequência de processo definida para cada grupo de peças.
Ⅲ. Endurecimento e revenimento em um sistema automatizado
A máquina integra as principais etapas necessárias para o endurecimento por indução e posterior têmpera.
Um processo típico pode incluir:
01
Carregando
02
Posicionamento
03
Endurecimento por indução
04
Têmpera
05
Indexação
06
Têmpera por indução
07
Arrefecimento
08
Descarregando
O arranjo exato da estação é configurado de acordo com a peça real e os requisitos de tratamento térmico.
Durante a fase de endurecimento, o aquecimento por indução aumenta rapidamente a seção necessária do chumbador até a temperatura do processo, seguido de extinção controlada.
A peça então passa pela sequência de indexação até o estágio de revenido. O revenido é usado após o endurecimento para obter a combinação necessária de propriedades mecânicas.
O processo final deve ser determinado a partir do material do chumbador, especificação e propriedades mecânicas exigidas, em vez de apenas pela temperatura de aquecimento.
Ⅳ. Projeto de indexação rotativa multiestações
A mesa de indexação rotativa é o centro mecânico da máquina.
Vários grupos de peças podem ocupar diferentes posições ao redor da mesa. Quando uma operação programada for concluída, a mesa gira e transfere as peças para a próxima posição do processo.
A máquina pode integrar:
O movimento mecânico e a sequência de aquecimento por indução são coordenados através do sistema de controle da máquina.
A quantidade de estações e o layout dos acessórios são selecionados para o processo de produção real e não devem ser tratados como especificações fixas para cada aplicação.
Ⅴ. Potência de indução e controle digital de processos
O endurecimento e o revenido requerem diferentes condições de aquecimento.
Potência, frequência de operação, o tempo de aquecimento e as condições de carga podem, portanto, ser ajustados de acordo com os requisitos de cada etapa do processo.
Para tratamento térmico em múltiplas estações, uma configuração de energia de indução multifrequência compartilhada com tempo compartilhado pode ser usada onde o processo requer cargas diferentes para operar com configurações diferentes.
O disponível Plataforma de controle baseada em DSP suporta gerenciamento digital do processo de aquecimento por indução e pode fornecer funções como ajuste de potência, monitoramento de corrente e tensão, monitoramento de frequência, configurações diferentes para cargas diferentes, controle local ou remoto, indicação de correspondência de carga, gravação de alarme, e gerenciamento de acesso em nível de operador.
O potência de indução e a frequência são selecionadas de acordo com o tamanho do parafuso de ancoragem, material, número de peças processadas simultaneamente e ciclo de produção necessário.
O objetivo não é simplesmente usar energia superior, mas para combinar o sistema elétrico com o processo real de endurecimento e revenimento.
Ⅵ. Sistema Completo de Máquina
O equipamento é mais que uma fonte de alimentação por indução e uma mesa rotativa.
Um sistema completo de tratamento térmico de chumbadores pode incluir:
A bobina de indução e o acessório são projetados em torno do parafuso de ancoragem real.
Diâmetro da peça, área aquecida, espaçamento entre parafusos, o número de peças em cada grupo e a taxa de aquecimento necessária influenciam o arranjo final do indutor.
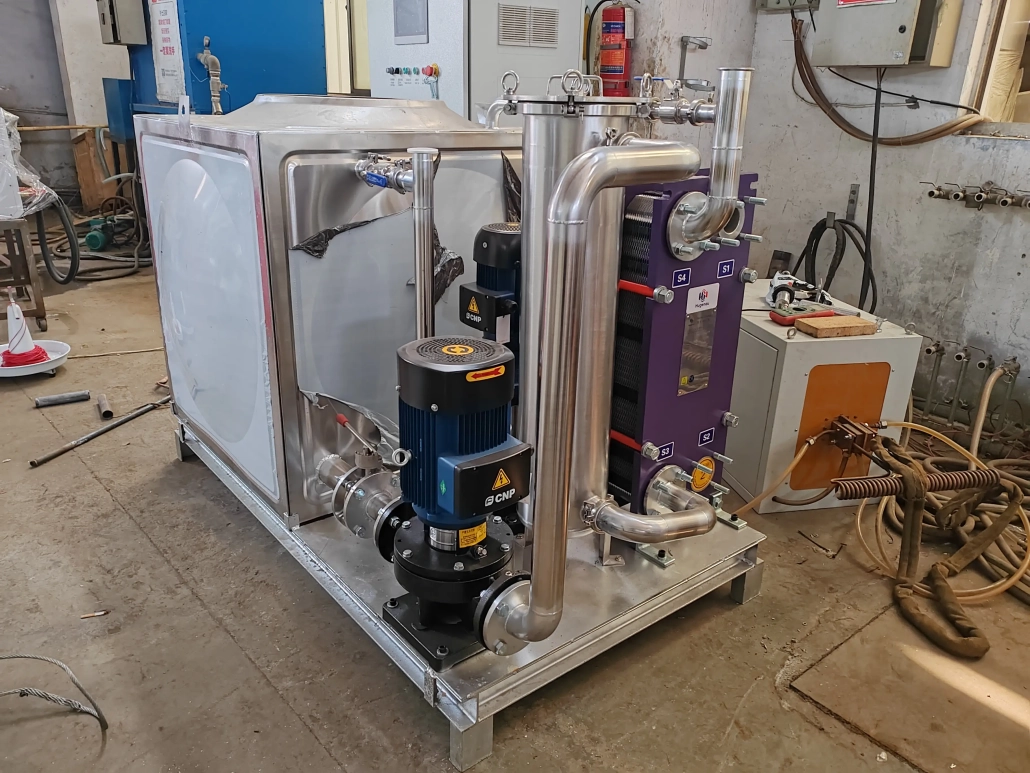
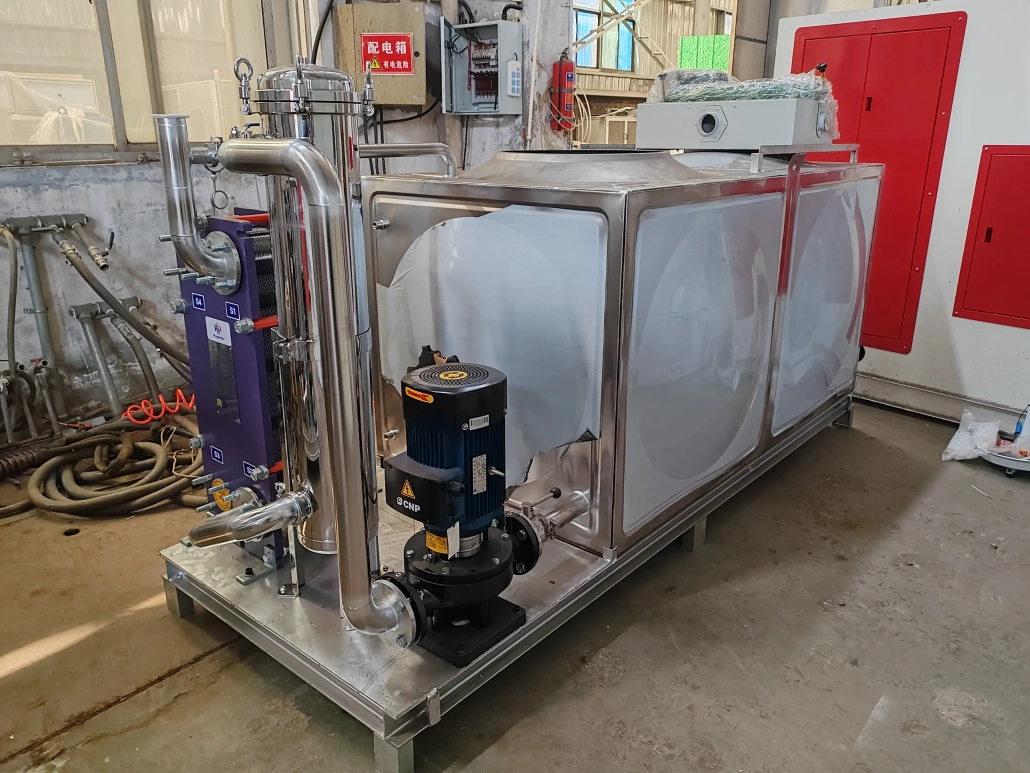
O sistema de têmpera também é compatível com a peça de trabalho e o processo de aquecimento. O aquecimento e a têmpera devem ser considerados em conjunto porque ambos afetam o resultado final do tratamento térmico..
Ⅶ. Monitoramento e rastreabilidade de processos opcionais
Onde registros de produção ou rastreabilidade de processo são necessários, a máquina pode ser equipada com um sistema de monitoramento.
Dependendo da configuração selecionada, informações operacionais, como corrente, tensão, frequência, energia, fluxo e temperatura podem ser coletados e armazenados.
Funções adicionais podem incluir gravação de curva de processo, alarmes de limite superior e inferior, registros históricos do processo, gerenciamento de receitas de peças, identificação de ciclo anormal, e revisão de dados de produção.
Isto é particularmente útil para produção repetida, onde as condições de processo estabelecidas precisam ser monitoradas de lote para lote..
O monitoramento do processo é configurado de acordo com os requisitos de controle de qualidade do cliente, em vez de ser tratado como um recurso obrigatório para cada máquina.
Ⅷ. Configuração Técnica
| Item | Configuração |
|---|---|
| Aplicação | Parafusos de ancoragem para transporte ferroviário |
| Processo | Endurecimento e revenido por indução |
| Estrutura da máquina | Indexação rotativa multiestações |
| Método de processamento | Vários chumbadores processados como um grupo |
| Fixação da peça de trabalho | Personalizado |
| Indutor | Personalizado |
| Potência de indução | Selecionado de acordo com o processo |
| Frequência operacional | Selecionado de acordo com o processo |
| Sistema de têmpera | Personalizado |
| Controlo | Controle digital DSP |
| Monitoramento de processos | Opcional |
As especificações finais são determinadas a partir do parafuso de ancoragem real e dos requisitos de produção.
IX.. O que precisamos para seleção de máquinas
Para preparar uma configuração de máquina adequada, forneça o desenho do parafuso de ancoragem, material e grau, diâmetro e comprimento, exigência de tratamento térmico, propriedades mecânicas ou dureza exigidas, e taxa de produção necessária.
Se vários tamanhos de chumbadores forem processados na mesma máquina, desenhos para cada especificação são úteis.
A partir desta informação, o layout da estação, quantidade do grupo, potência de indução, frequência, indutor, o acessório e a sequência do processo podem ser avaliados juntos.
Ⅹ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Vários chumbadores podem ser processados ao mesmo tempo?
Sim. A máquina foi projetada para processar vários chumbadores simultaneamente como um grupo.
O endurecimento e o revenido são concluídos na mesma máquina?
Sim. O sistema integra endurecimento e revenimento por indução em um processo automatizado de múltiplas estações.
Uma máquina pode processar diferentes tamanhos de chumbadores?
Diferentes tamanhos podem ser avaliados dentro da faixa mecânica e elétrica da máquina. Jogos diferentes, bobinas de indução e programas de processo podem ser necessários.
Como a potência de indução necessária é selecionada?
A seleção de potência depende do material, dimensões da peça de trabalho, número de parafusos processados simultaneamente, necessidade de aquecimento e ciclo de produção. O diâmetro por si só não é suficiente para determinar a potência correta.
Os dados do processo podem ser registrados?
Sim, quando a configuração de monitoramento correspondente é selecionada. Parâmetros de processo, alarmes e registros históricos de produção podem ser armazenados para revisão posterior.
Envie-nos o desenho do seu parafuso de ancoragem
Para uma proposta técnica, Por favor, envie:
Desenho + Material + Dimensões + Requisito de tratamento térmico + Propriedades Mecânicas + Taxa de produção
Com base nesses detalhes, podemos avaliar a estrutura da máquina, número de peças por grupo, potência de indução, frequência, indutor, luminária, método de extinção e configuração de controle.
Pronto para configurar sua linha de endurecimento e revenimento de parafusos de ancoragem?
Envie seu desenho de parafuso de ancoragem →
Solicite uma Proposta Técnica →