
Como a frequência afeta o aquecimento por indução: 5 Efeitos críticos na profundidade, Padrão & Eficiência
Escolher a frequência errada para um trabalho de aquecimento por indução, e a peça é sucata antes mesmo de a têmpera começar. Como a frequência afeta o aquecimento por indução não é um detalhe teórico — é a primeira decisão que governa todos os resultados que se seguem: profundidade de camada, padrão de aquecimento, tempo de ciclo, e a exigência de potência. Acertar na dose, e ajustar o processo rapidamente. A física por detrás disto é simples — o efeito de pele — e compreendê-lo permite-lhe fazer escolhas previsíveis em vez de adivinhar parâmetros. Este artigo explica exatamente como a frequência controla o comportamento do aquecimento e como adaptá-lo à sua aplicação.
Índice
1. O Efeito Pele: Porque A Frequência Controla a Profundidade de Aquecimento
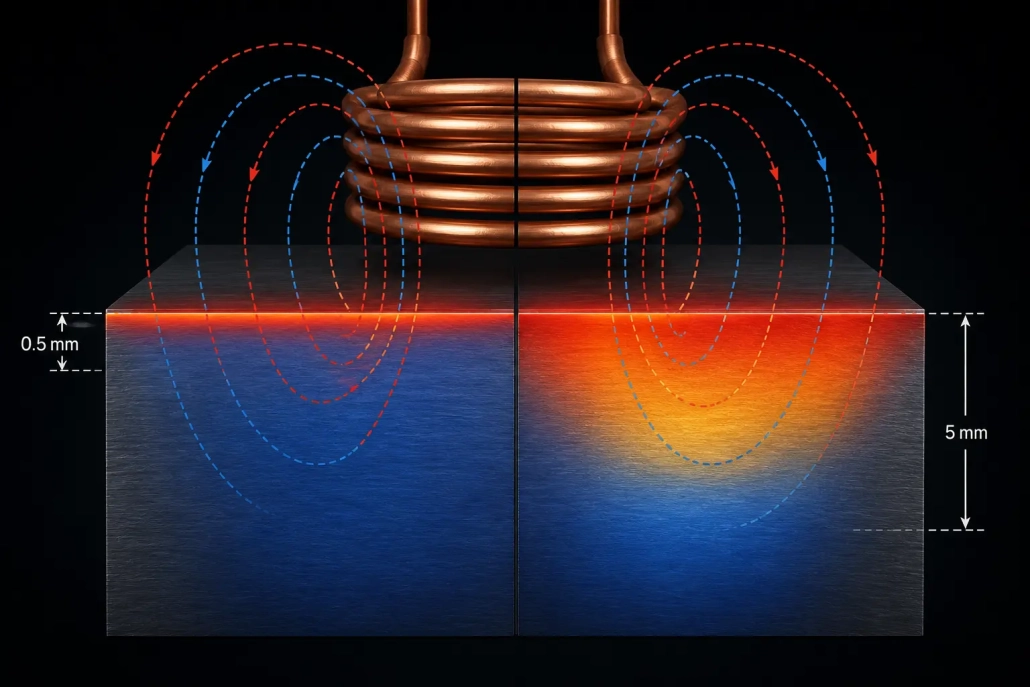
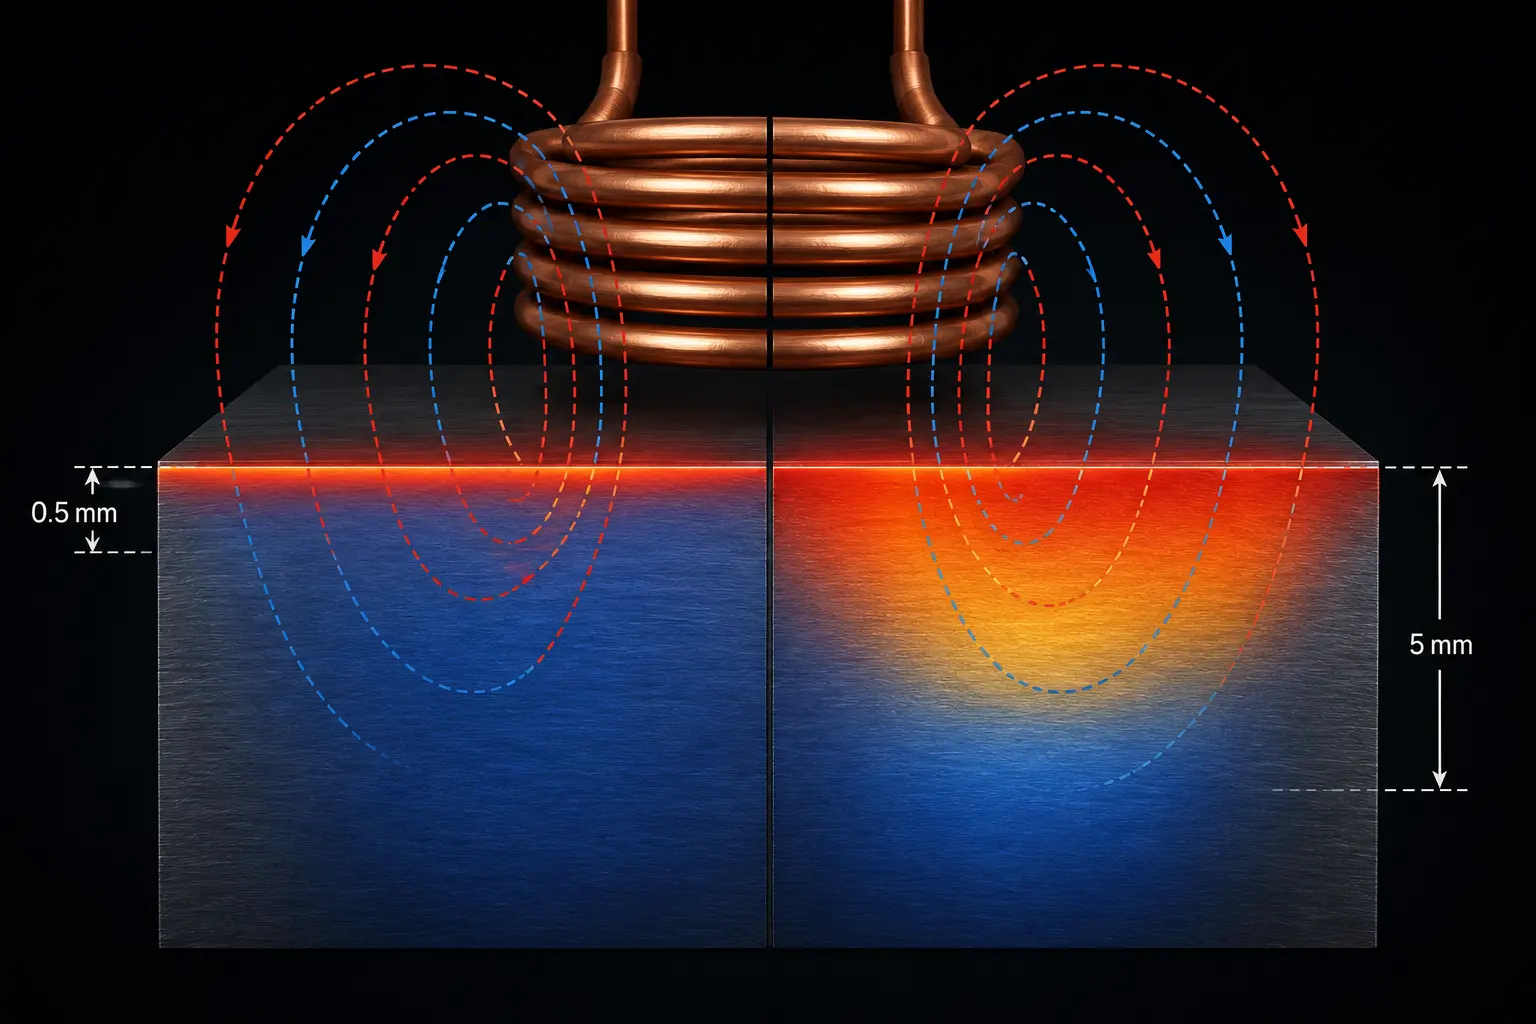
Quando a corrente alternada flui através de um condutor — quer a bobina de cobre, quer a própria peça de trabalho — a corrente não se distribui uniformemente pela secção transversal. Ela acumula-se na superfície. Este é o efeito de pele, e é o mecanismo físico que torna a frequência o controlo dominante da profundidade de aquecimento na aquecimento por indução.
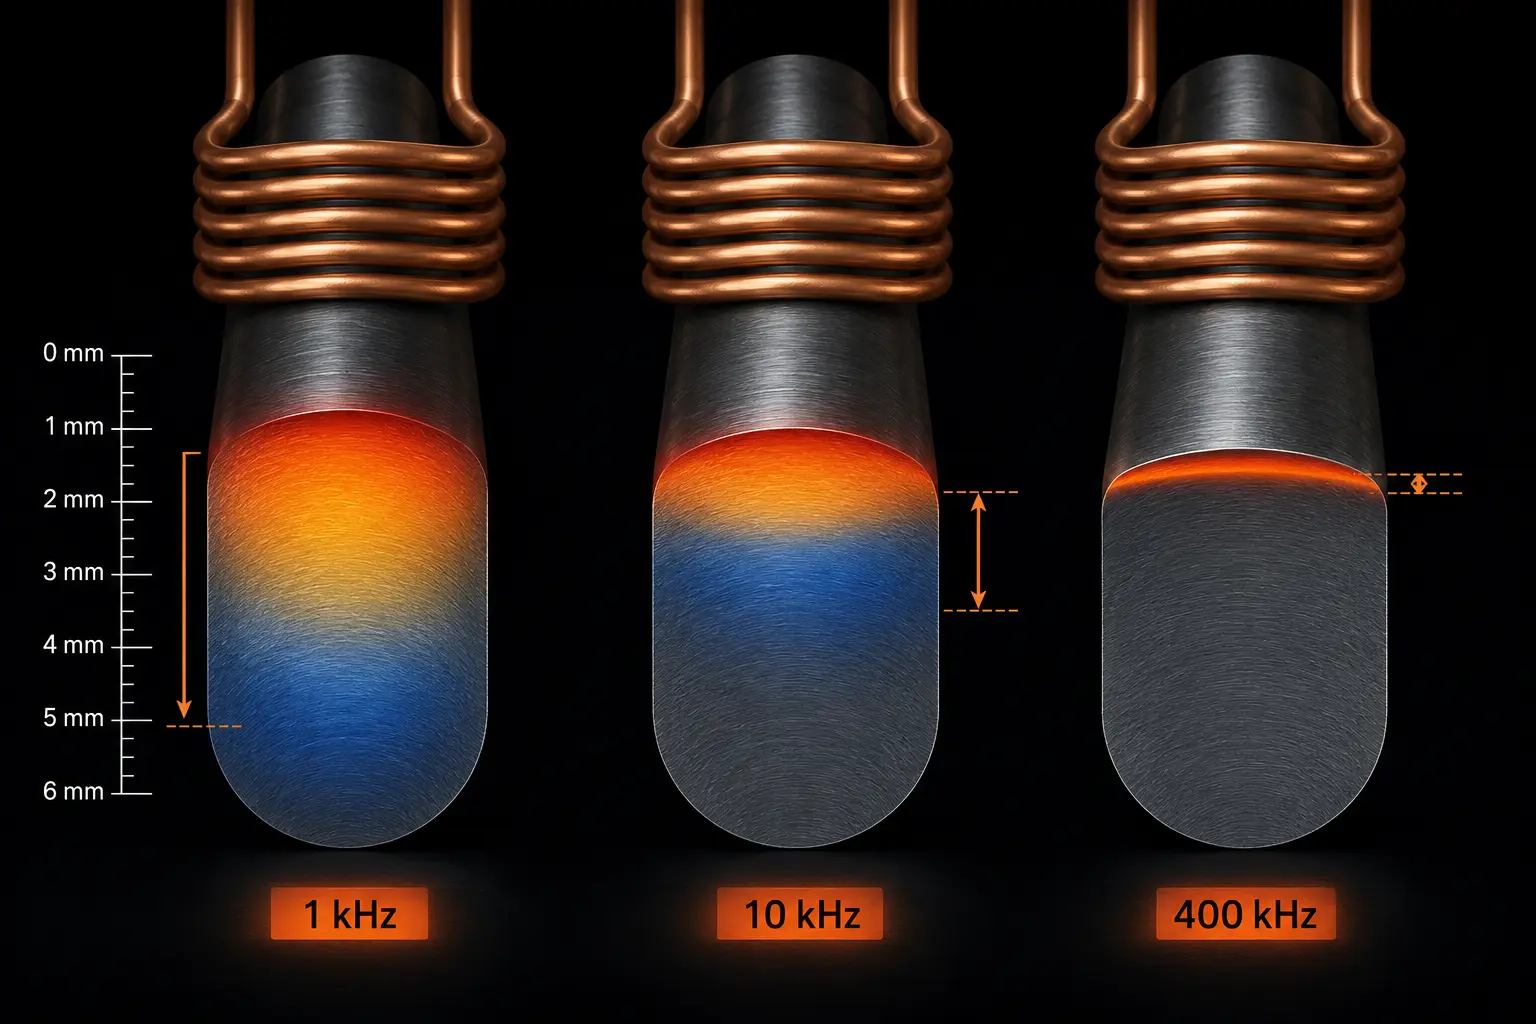
Quanto maior a frequência, mais agressivamente a corrente é empurrada para a superfície — e mais superficial se torna a camada aquecida. Em 400 kHz, a profundidade que transporta corrente no aço a 800°C é aproximadamente 0.5 milímetros. Em 3 kHz, essa mesma profundidade expande-se para aproximadamente 5 milímetros — um fator de 10 diferença apenas pela frequência.
Esta relação é captada pela fórmula de profundidade de referência (δ = √(ρ/πfμ)), mas a conclusão de engenharia é mais simples: frequência e profundidade estão inversamente relacionadas. Dobre a frequência, e a profundidade aquecida encolhe aproximadamente 40%. Divida-a por dois, e a profundidade aumenta na mesma proporção. É por isso que como funciona o aquecimento por indução a um nível fundamental é inseparável da frequência — o efeito de pele não é um detalhe secundário; é o mecanismo central.
Para aços magnéticos abaixo do ponto de Curie (≈770°C), o efeito é ainda mais forte porque a permeabilidade magnética (μ) amplifica a concentração de corrente. uma vez que o aço ultrapassa a temperatura de Curie e se torna não magnético, a corrente penetra mais profundamente — razão pela qual o padrão de aquecimento pode mudar a meio do ciclo com tempos de aquecimento mais longos.
2. Faixas de Frequência e os Seus Efeitos Práticos
O equipamento de aquecimento por indução está agrupado em quatro bandas de frequência. Cada banda produz uma profundidade de aquecimento característica no aço e corresponde a aplicações industriais específicas. O sistema completo de classificação está abordado no nosso guia para classificação de frequências de aquecimento por indução — aqui focamo-nos no que cada gama realmente faz à peça de trabalho.
Baixa Frequência (50 Hz – 1 kHz): Penetração Profunda
Nestes intervalos de frequência, a corrente penetra 5 a 10+ milímetros no aço. O aquecimento é profundo e amplo — demasiado amplo para a maioria das aplicações de têmpera superficial. Esta gama é usada para aquecimento contínuo de tarugos e barras grandes antes da forja, e para fornos de indução de frequência de potência onde o objetivo é derreter ou aquecer toda a secção transversal. Se usar baixa frequência para endurecimento superficial, vai sobreaquecer o núcleo antes que a superfície alcance a temperatura.
Frequência Média (1–10 kHz): O Cavalo de Batalha para Cementação
A frequência média produz 2 a 5 milímetros de profundidade aquecida no aço. Este é o ponto ideal para a maioria Endurecimento de engrenagens, endurecimento de eixos, e endurecimento de anéis de rolamento aplicações onde se especificam profundidades de cementação de 1,5–4 mm. Peças com secções transversais moderadas — engrenagens acima do módulo 4, eixos acima 30 mm de diâmetro, anéis de rolamento — respondem de forma previsível nesta faixa. A penetração é suficientemente profunda para aquecer através da caixa especificada, mas superficial o suficiente para deixar o núcleo frio para suporte auto-extintor.
Super-Frequência de Áudio (10–40 kHz): De Baixa a Média Profundidade
Super-frequência de áudio concentra aquecimento no 0.8 a 2 milímetro faixa. É a escolha padrão para lobs de cames, pequenas engrenagens, anéis de rolamento de paredes finas, e garfos de mudança - peças onde manter o revestimento endurecido firmemente à superfície é crítico. Esta linha também domina o endurecimento de componentes automotivos porque equilibra penetração razoável com controle de zona rígido.
Alta freqüência (100–400 kHz): Aquecimento apenas de superfície
A alta frequência limita o aquecimento a 0.3 a 0.8 milímetros - essencialmente a pele da peça. É usado para pinos de pequeno diâmetro, arestas de corte finas, peças de instrumentos de precisão, e engrenagens de módulos pequenos onde a profundidade do caso é especificada em 1 mm. O que é aquecimento por indução de alta frequência melhor em? Fornecendo energia de forma tão concentrada à superfície que o núcleo se mantém completamente frio — permitindo uma dureza superficial muito elevada sem risco de distorção. A compensação: se a especificação da profundidade de endurecimento for superior 1 mm, apenas a alta frequência não será suficiente — será necessário aumentar o tempo de ciclo e confiar na condução térmica, o que sacrifica a precisão que a alta frequência proporciona.
3. Como Ajustar a Frequência à Sua Aplicação
A regra inicial é simples: a profundidade de cementação necessária deve ser pelo menos 2 a 3 vezes a profundidade de referência na frequência escolhida. Se a sua especificação de profundidade de cementação for 2 mm, você precisa de uma frequência que forneça uma profundidade de referência de aproximadamente 0,7–1 mm — o que o coloca na faixa de 3–10 kHz (frequência média).
Mas a frequência não funciona isoladamente. Está bloqueada juntamente com densidade de potência e tempo de aquecimento. Potência mais alta à mesma frequência aquece a superfície mais rapidamente, deixando menos tempo para o calor conduzir para o interior — produzindo uma transição mais nítida da camada exterior para o núcleo. Potência mais baixa com um ciclo mais longo permite que a condução leve o calor mais profundamente, suavizando a transição mas aumentando a energia total fornecida e potencialmente sobreaquecendo a superfície.
Esta interdependência é a razão pela qual seleção de potência de aquecimento por indução deve ocorrer juntamente com a seleção da frequência, não depois dela. Uma frequência que é teoricamente correta ainda produzirá sucata se combinada com a densidade de potência errada. Os dois parâmetros são uma única decisão.
A geometria da peça também limita a escolha da frequência. Para têmpera por indução de eixos, A relação diâmetro-frequência determina quão uniformemente a circunferência aquece — frequências muito altas num eixo de grande diâmetro produzem aquecimento desigual porque o caminho da corrente em torno da circunferência da peça torna-se eletricamente longo em relação à profundidade de penetração. Para Endurecimento de engrenagens, a frequência também controla se a ponta do dente e a raiz atingem ambas a temperatura: demasiado alta, e a ponta sobreaquece antes da raiz aquecer; demasiado baixa, e a raiz amolece enquanto espera pela ponta.
4. Sinais de Que Escolheu a Frequência Errada
problemas de frequência errada não são subtis. Eles aparecem como um dos três padrões na produção.
frequência demasiado alta: A superfície atinge a temperatura rapidamente e parece correta, mas a profundidade da camada é demasiado superficial. Você reage aumentando o tempo de ciclo para permitir que o calor conduza mais profundamente, mas agora o tempo de ciclo não é competitivo e a superfície pode sobreaquecer antes de a profundidade alvo atingir a temperatura. A camada endurecida também apresenta uma afiado, transição abrupta para o núcleo — um concentrador de tensões metalúrgico que pode causar descamação sob carga.
Frequência demasiado baixa: O calor penetra demasiado profundamente — no núcleo da peça. O núcleo aquece, reduzindo a sua capacidade de auto-extinguir a superfície durante o arrefecimento. Acaba com um caso mais profundo do que o especificado, um núcleo mais macio, e potencialmente têmpera completa em secções finas. A distorção aumenta porque toda a peça sofre tensão térmica em vez de apenas a superfície. Estes problemas sobrepõem-se a comums defeitos comuns de endurecimento por indução de engrenagem onde frequências incorretas são frequentemente a causa oculta por trás de padrões de dureza desiguais.
Frequência desajustada com a geometria da peça: Esta é a mais difícil de diagnosticar porque produz aquecimento desigual — algumas zonas estão corretas, outras estão subaquecidas- ou sobreaquecidas. Em engrenagens, a ponta do dente está quente enquanto a raiz está fria (frequência demasiado alta). Em eixos grandes, o padrão de aquecimento rompe-se em nós — bandas quentes e frias alternando ao redor da circunferência. A solução não é mais potência ou mais tempo; é uma frequência diferente.
Problemas de frequência em têmpera por indução de eixos são particularmente comuns porque os diâmetros do eixo variam amplamente e a relação entre diâmetro e frequência é implacável - uma frequência que funciona por um 40 eixo de mm produzirá aquecimento desigual em um 80 eixo de mm do mesmo material.
🔑 Principal Conclusão
A frequência é o parâmetro mais importante no desenho do processo de aquecimento por indução porque controla diretamente quão profundamente a corrente penetra — e, portanto, onde o calor é gerado. O efeito de superfície torna esta relação previsível: frequência mais alta = aquecimento mais superficial, frequência mais baixa = aquecimento mais profundo.
Escolher a frequência primeiro, ajustar a potência a ela em segundo lugar, e verificar o resultado em relação à especificação de profundidade do seu caso. Uma frequência que está errada por uma faixa de banda não pode ser compensada ajustando a potência, tempo, ou a geometria do indutor — é um desajuste fundamental que se manifestará como sucata, retrabalho, ou falha no campo.
Perguntas Frequentes
Como é que a frequência afeta a profundidade do aquecimento por indução?
A frequência e a profundidade do aquecimento estão inversamente relacionadas através do efeito pelicular. Frequências mais altas empurram a corrente para mais perto da superfície, produzindo uma camada aquecida mais superficial. Em 400 kHz em aço quente, a corrente está confinada a aproximadamente 0.5 mm da superfície. Em 3 kHz, ela penetra aproximadamente 5 mm — dez vezes mais profundamente. A relação segue uma lei da raiz quadrada: duplicar a frequência reduz a profundidade de penetração em cerca de 40%.
Que frequência devo usar para têmpera por indução?
Escolha a frequência de forma que a profundidade de camada desejada seja 2–3 vezes a profundidade de penetração de referência a essa frequência. Para profundidades de camada de 1,5–4 mm (engrenagens, eixos, rolamentos), frequência média (1–10 kHz) é típico. Para 0,8–2 mm (lobs de cames, pequenas engrenagens), frequência super-sónica (10–40 kHz) funciona melhor. Para profundidades de camada inferiores 1 mm, alta frequência (100–400 kHz) é apropriada. Para aquecimento total ou camadas muito profundas acima de 5 mm, baixa frequência (50 Hz–1 kHz) é necessária.
O que acontece se eu escolher a frequência errada?
Uma frequência demasiado alta produz um caso demasiado superficial com uma transição abrupta para o núcleo — risco de esfolamento sob carga. Uma frequência demasiado baixa aquece demasiado o núcleo, podendo amolecer o núcleo e causar deformação. Uma frequência que não corresponde à geometria da peça produz aquecimento desigual (bandas quentes e frias ao longo da circunferência, ou ponta do dente quente enquanto a raiz está fria nos dentes de engrenagem). Nenhuma destas situações pode ser totalmente corrigida apenas ajustando a potência ou o tempo — a própria frequência deve ser alterada.
Precisa de ajuda para ajustar a frequência à sua aplicação?
A nossa equipa de engenharia pode rever a geometria da sua peça, requisitos de profundidade da caixa, e os objetivos de produção para recomendar a combinação certa de frequência e potência. Avaliação técnica rápida sem compromisso.


