
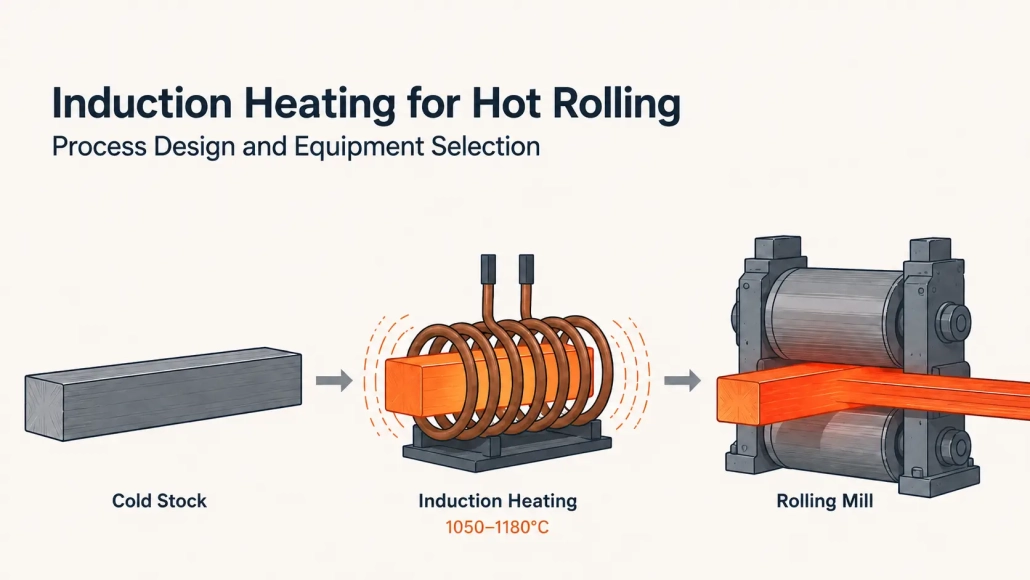
Aquecimento por indução para laminação a quente: Projeto de processo e seleção de equipamentos
Uma usina de laminação a quente produzindo 500,000 toneladas por ano perde aproximadamente 7,500 a 15,000 toneladas de aço para incrustação antes da primeira passagem de redução — metal que foi comprado, aquecida, e nunca transformado em produto. Laminação a quente por indução desce esse número abaixo 0.5%. O arranque demora menos de um minuto em vez de meio deslocamento. A energia vai para a peça de trabalho, não para aquecer uma cavidade de forno do tamanho de um barramento.
Colocar a indução numa linha de laminação significa ajustar a qualidade do material, corte transversal, velocidade da linha, e medir a temperatura a um sistema de aquecimento que mantém temperatura consistente na entrada do moinho — não apenas na saída do aquecedor. Este guia cobre onde a indução encaixa no processo de laminação a quente, o que controla a qualidade do aquecimento, and what a supplier needs to size the system correctly.
| 1. Where Induction Fits in Hot Rolling | 2. Four Variables That Control Heating Quality |
| 3. When Induction Wins — and When It Doesn’t | 4. How to Specify a System |
1. Where Induction Fits in Hot Rolling
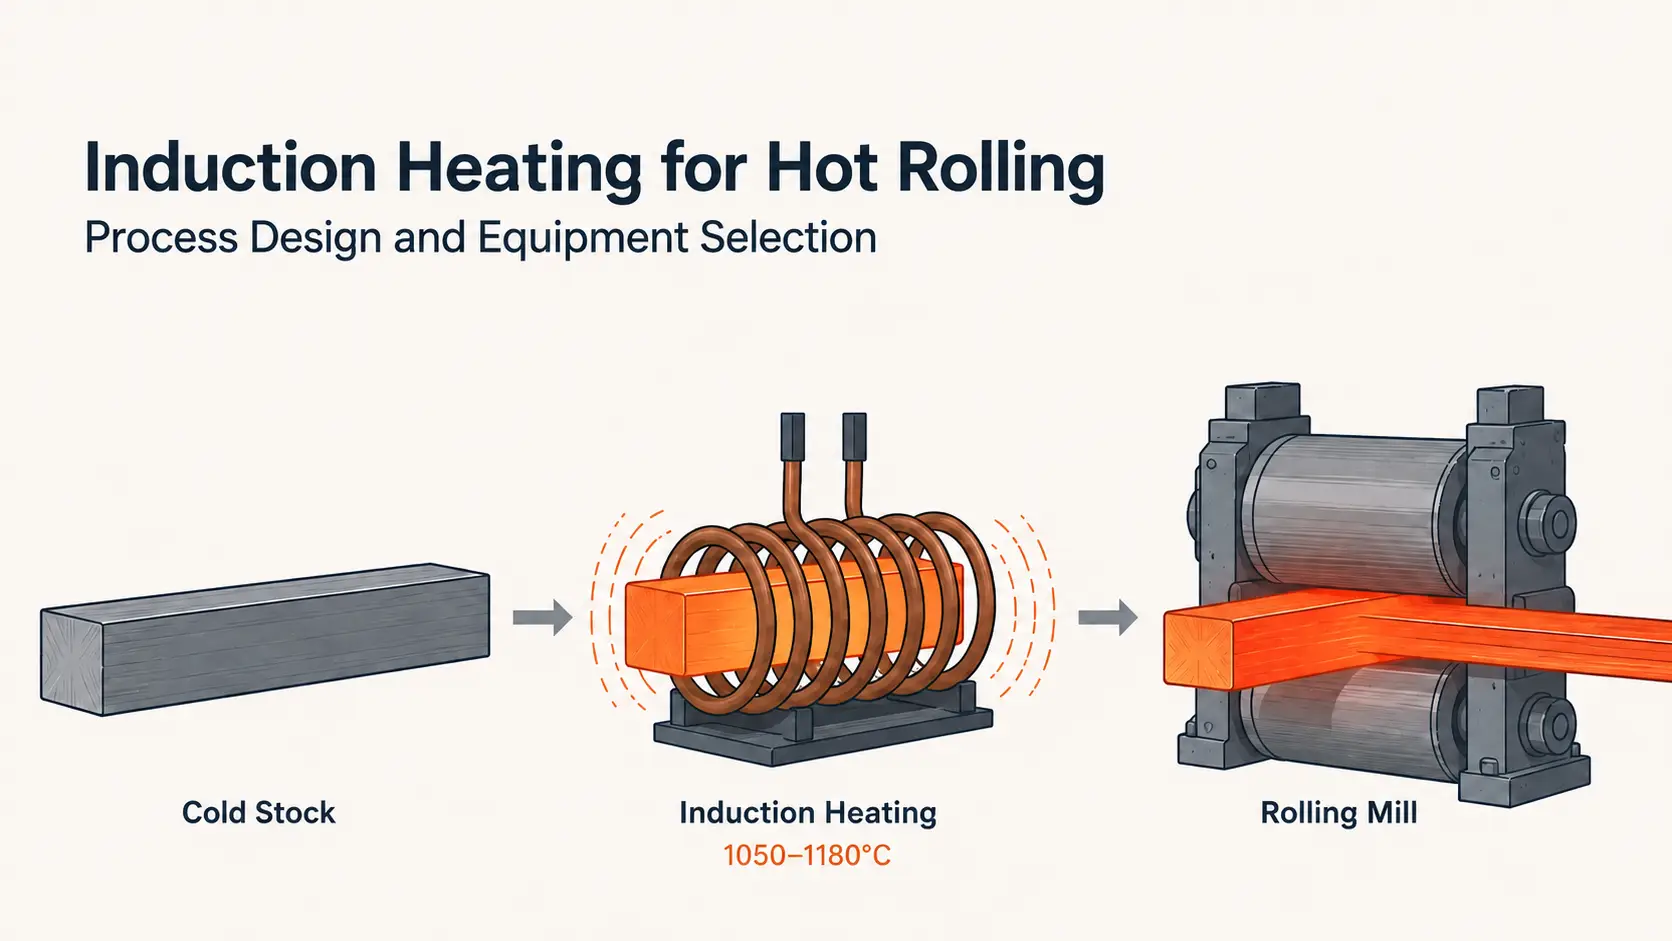
- Laminação a quente por indução uses indução eletromagnética to heat billets, barras, varas, or strips before they enter a rolling stand. Heat is generated inside the metal — not transferred from a flame or furnace atmosphere. That distinction drives every practical difference in startup time, controlo da temperatura, formação de incrustações, e consumo de energia.
A indução pode desempenhar três funções distintas numa linha de laminação a quente. Qual delas se adequa depende do equipamento existente, gama de produtos, e do controlo de temperatura que a fábrica realmente necessita.
- Aquecimento primário — substitui completamente o forno. Bilhetes curtos, terminações de barras, blocos de anel, material para fixadores, e pequenos perfis são os candidatos naturais. O sistema aquece apenas a zona que requer laminação. A 300 uma zona de mm numa barra de 3 metros não precisa de todo o stock a 1100°C.
A velocidade é a outra razão pela qual isto funciona. Um sistema de indução frio atinge a potência de produção total em menos de 60 segundos. A gas-fired furnace precisa 10 a 16 hours from cold to charge-ready temperature. Muitas fábricas mantêm as caldeiras em marcha lenta a 700°C durante os fins de semana só para evitar reiniciar na segunda-feira. A indução elimina esse custo de combustível em marcha lenta — e a fatura de gás que isso implica.
- Aquecimento por reforço — controlo de temperatura apertado após a caldeira. Um moinho que já tem capacidade de caldeira mas não consegue manter temperaturas de saída apertadas — ou perde demasiado calor durante a transferência — muitas vezes beneficia mais da indução como estação de ajuste de temperatura. A caldeira gere aquecimento em massa. Indução, colocado entre a descarga do forno e o primeiro rolo de laminação, eleva a peça final entre 50°C a 100°C que a descarga desigual e o tempo de transferência roubaram. Sem substituição do forno. Sem redesenho da linha. Apenas um controlo mais rigoroso da temperatura no único ponto onde afeta o produto laminado — a entrada do laminador.
- Aquecimento localizado — aqueça apenas a zona que será trabalhada. Extremidades do eixo para forjamento em aba. Extremidades do tubo para redução. Extremidades da barra para cabeçote. Estes processos necessitam de calor numa secção definida enquanto zonas adjacentes — possivelmente já tratadas termicamente ou usinadas até ao acabamento — devem permanecer frias. A indução concentra energia numa área definida através da geometria da bobina. Um forno aquece toda a peça. Para estas aplicações, a indução é a única opção prática.
2. Four Variables That Control Heating Quality
Grau de qualidade do material. Os aços carbono e de baixa liga aquecem eficazmente abaixo do ponto de Curie — aproximadamente 770°C para o ferro. Acima do Curie, o aço torna-se não magnético, e o comportamento de acoplamento muda. O mesmo potência um equipamento que proporciona aquecimento uniforme a 700°C pode sobreaquecer a superfície a 900°C.
A laminação a quente objetiva 1050°C a 1180°C para aços de carbono e de baixa liga — completamente em território não magnético. O sistema de aquecimento deve ser projetado para o regime onde opera, não para onde começa. Gamas de alto teor de carbono (acima de 1.0% C) têm um limite inferior, tipicamente em torno de 1050°C. O risco de sobreaquecimento aumenta acentuadamente com o aumento do teor de carbono.
Metais não ferrosos — cobre, latão, alumínio — aquecem por mecanismos diferentes. Menor resistividade elétrica produz penetração de corrente mais superficial a uma dada frequência em comparação com o aço. Eles frequentemente exigem frequências mais altas ou geometrias de bobina diferentes para alcançar taxas de aquecimento práticas. O teste de aplicação antes da seleção de equipamento é prática padrão para estes materiais.
Seção transversal e frequência. A frequência controla quão profundamente abaixo da superfície a corrente de indução penetra antes da condução assumir. Para aquecimento completo antes da laminação, position the reference depth at roughly one-quarter of the bar diameter or billet thickness.
| Bar / Billet Diameter | Frequência Recomendada |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3–10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Sobre 200 mm | Abaixo 500 Hz |
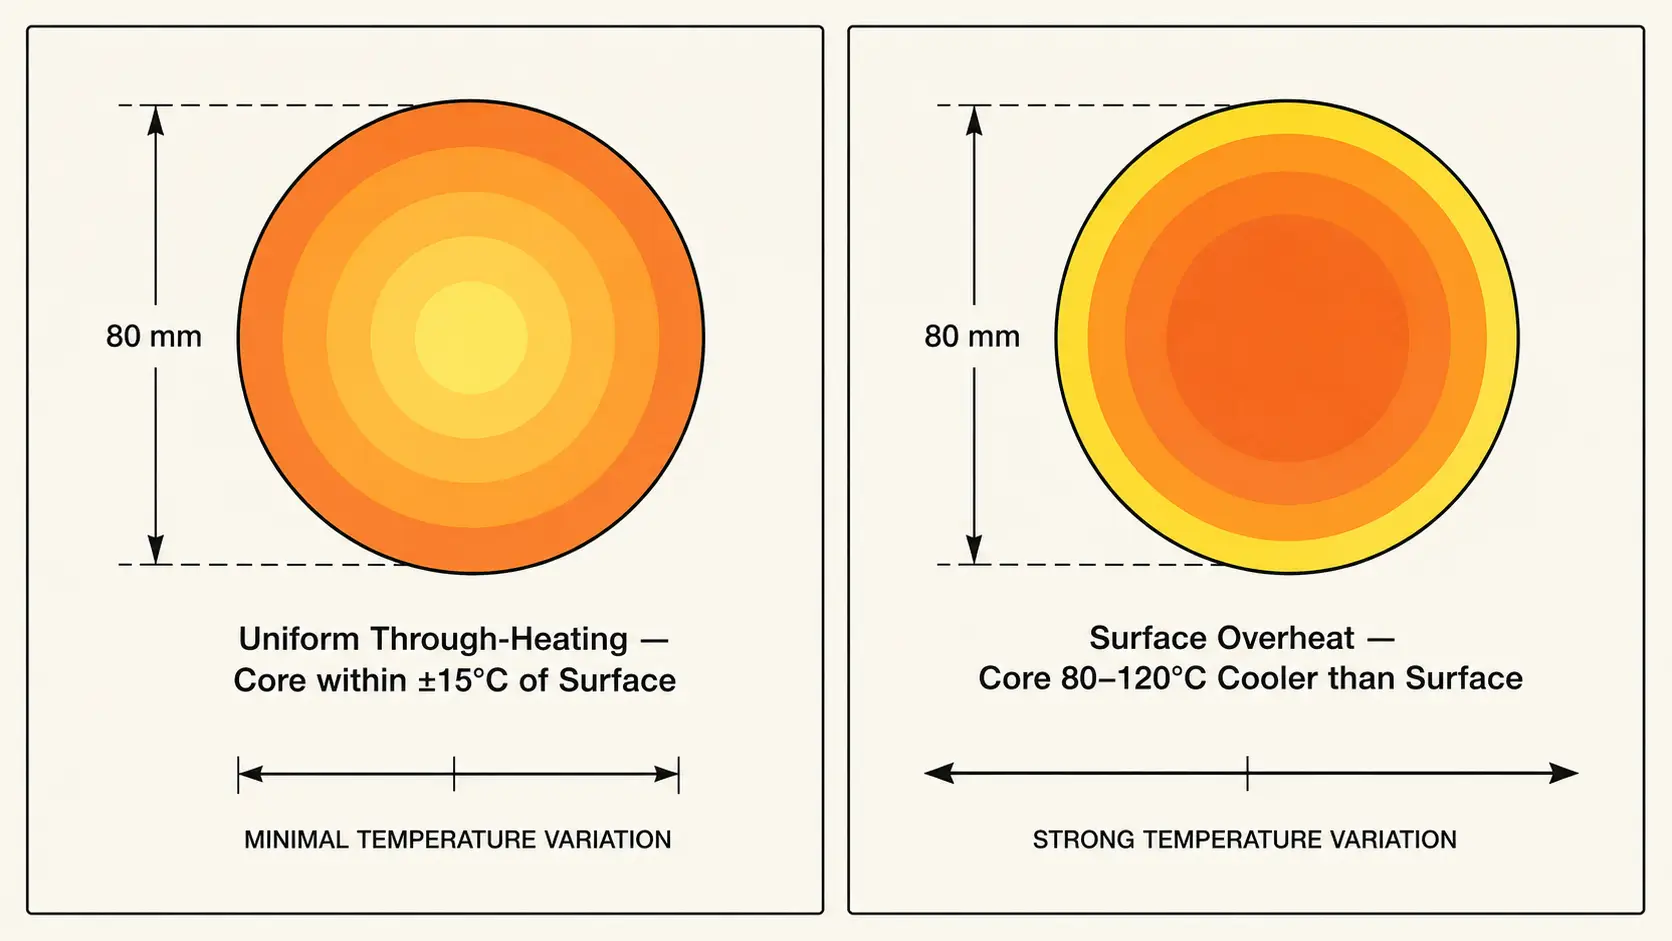
Se a frequência for demasiada alta para a secção transversal e a superfície atingir a temperatura de laminação enquanto o núcleo permanece 80°C a 120°C atrás. Na laminadora, o sintoma é carga mais elevada na primeira passagem, distribuição inconsistente, e por vezes fissuras nas bordas no interior mais frio. Potência insuficiente piora a situação — o operador reduz a velocidade da linha para compensar, e o débito diminui juntamente com ela.
Velocidade da linha e tempo de permanência. Tempo de permanência dentro da bobina — quantos segundos a peça trabalha absorve energia — é igual ao comprimento da bobina dividido pela velocidade da linha. Uma bobina de 2 metros a 3 m/s dá cerca de 0.67 segundos de aquecimento por passagem. Isso não é muito tempo para fornecer um aumento de temperatura de 800°C.
Se a laminadora funcionar a velocidade variável — produtos diferentes, reduções diferentes — o tempo de permanência muda constantemente. Potência em malha aberta numa laminadora de velocidade variável garante desvios de temperatura. Um sistema de indução necessita de controlo em malha fechada: um pirómetro na saída da bobina a enviar feedback para a alimentação de energia, mantendo o ponto de ajuste à medida que a linha acelera, desacelera, ou pausa. O circuito de controlo deve responder em menos de 200 milissegundos. Mais lento do que isso, e o sistema persegue a temperatura em vez de a manter.
Medição de temperatura. Pirómetros são a ferramenta padrão para leitura de temperatura sem contacto em laminação a quente. São também a maior fonte individual de erro sistemático numa linha de indução.
A formação de escala desloca a emissividade — um tarugo recém-descalcificado lê-se de forma diferente de um que oxidou durante 20 segundos no ar. Vapor de água de arrefecimento, fumo da lubrificação do rolo, e reflexões ambientes do ambiente quente cada um injeta erro. Um pirômetro apontado através do vapor ou num ângulo errado pode indicar 30°C fora da temperatura real.
A solução prática: dois pontos de medição e acompanhamento de tendência, leituras não absolutas. Coloque um pirômetro na saída da bobina e outro na entrada da fresadora. Um sensor que marca consistentemente 12°C baixo é gerível — o circuito de controlo compensa. Um sensor cujo erro se desloca à medida que a escala se acumula na lente é pior do que nenhuma medição. O sistema de controlo corrige uma temperatura que a peça nunca atingiu realmente.
3. When Induction Wins — and When It Doesn’t
A indução ganha o seu lugar numa linha de laminação quente em vários cenários específicos. Fora desses cenários, um forno — sozinho ou combinado com aumento por indução — continua a ser a escolha prática.
- Arranques e paragens frequentes e alterações de tamanho. Ligar/desligar instantâneo elimina o consumo de combustível em vazio entre lotes e durante mudanças de turno. Alterações de receita levam segundos — ajusta-se os pontos de consigna de potência e frequência — em comparação com os 20 a 30 minutos que uma zona de forno demora a estabilizar a uma nova temperatura. Moinhos que executam campanhas curtas ou múltiplos tamanhos por turno veem o maior benefício aqui.
- Produtos onde a incrustação afeta diretamente o rendimento. A indução mantém a perda de incrustação abaixo 0.5%. Fornos de combustão perdem 1.5% a 3% de cada tarugo como óxido de ferro. Numa linha de 500.000 toneladas por ano, a diferença é aproximadamente 5,000 a 12,500 toneladas de aço vendável anualmente — material que foi comprado e aquecido mas nunca laminado. Para ligas de alto valor, os números inclinam-se ainda mais para a indução. A mesma lógica aplica-se a processos como estampagem a quente e forja de bielas, onde a condição da superfície após o aquecimento afeta diretamente a qualidade da conformação a jusante.
- Janelas de temperatura apertadas. A indução em circuito fechado com feedback de pirómetro mantém ±15°C na peça de trabalho. Um forno a gás em estado estacionário pode manter ±30°C — e significativamente pior durante alterações de velocidade, após uma paragem de linha, ou quando a mistura da carga varia. Para operações de laminação onde a temperatura afeta diretamente o controlo da espessura, perfil da bobina, ou propriedades mecânicas, essa diferença complica-se em cada metro de produto laminado.
- Aquecimento parcial. Quando apenas uma secção de uma peça necessita de calor — extremidades do eixo, extremidades do tubo, extremos de barra — a indução é o único método prático que não sobreaquece o resto da peça de trabalho. Esta é uma decisão binária, não é uma compensação.
O forno continua a ser a escolha prática quando as secções das tarugos excedem aproximadamente 300 mm — abaixo 500 Hz, os fornecimentos de energia por indução tornam-se desproporcionalmente caros e a profundidade de penetração em frequências práticas ainda depende da condução para a última porção da secção transversal. Uma ampla gama de produtos com alterações diárias de tamanho numa vasta gama acrescenta custo e complexidade à troca de bobinas; o benefício da velocidade e controlo da indução deve ser ponderado em relação ao investimento em ferramentas. E um laminador com um forno totalmente amortizado a funcionar perto da capacidade normalmente ganha mais ao adicionar a indução como reforço do que ao remover um forno a funcionar.
4. How to Specify a System
O que um fornecedor precisa para dimensionar um fonte de alimentação por indução, desenhar a bobina, e integrar o sistema num laminador existente:
| Parameter | O que o Fornecedor Precisa |
|---|---|
| Material | Grau e gama completa de química |
| Peça de Trabalho | Forma, dimensões, e tolerância dimensional |
| Temperatura inicial | Ambiente, pré-aquecido a partir do setor a montante, ou da descarga do forno |
| Temperatura alvo | Temperatura de laminação e uniformidade necessária através da secção transversal |
| Taxa de produção | kg/hora ou peças/hora — pico e média, não apenas a potência nominal |
| Comprimento de aquecimento | Envolvente física onde a bobina e os guias se encaixam entre o equipamento existente |
| Transporte | Distância e tempo desde a saída do aquecedor até o primeiro laminador |
| Restrições do laminador | Temperatura máxima permitida, intervalo de velocidades, gap mínimo entre tarugos |
| Troca de bobina | Quantos tamanhos, com que frequência, quão rápida deve ser a execução da troca |
| Fornecimento elétrico | Tensão, kVA disponível, limites de distorção harmónica |
| Água de arrefecimento | Caudal, temperatura de entrada, qualidade da água — é necessário refrigeração em circuito fechado? |
| Automação | Painel autónomo ou integração completa no PLC do laminador, registo de dados ao nível do tarugo, rastreabilidade da qualidade |
Para ligas invulgares, secções grandes, janelas metalúrgicas apertadas, ou linhas de alto volume onde uma 1% taxa de sucata representa uma quantia significativa de dinheiro, investir em testes de amostras. Aquecendo um pequeno lote de material de produção sob condições controladas confirma o tempo de aquecimento, nível de potência, perfil de temperatura, condição de escala, e a geometria da bobina antes de proceder à instalação completa. Um teste de um dia detecta problemas que um processo de comissionamento de seis meses não consegue corrigir.
Principal vantagem
Laminação a quente por indução reduz a perda de caliça abaixo de 0.5%, começa em menos de um minuto, e mantém ±15°C na entrada do laminador — números que um forno sozinho não consegue igualar numa linha de velocidade variável. As quatro variáveis que determinam o resultado são o grau do material, corte transversal, frequência, e o ciclo de feedback entre o pirómetro e a fonte de alimentação. Projete essas quatro como um único sistema térmico. Dimensione o resto da instalação em torno delas.
A indução pode substituir totalmente um forno de reaquecimento?
Sim — quando a secção transversal da peça, produção, e os requisitos de temperatura se situam dentro da capacidade de potência e frequência do sistema de indução. Bilhetes e barras até aproximadamente 120 mm de diâmetro são o limite prático para sistemas de frequência média como única fonte de calor. Acima disso, a indução normalmente funciona melhor como um reforço após o pré-aquecimento no forno, em vez de como um substituto.
Qual é a frequência certa para laminar a quente bilhetes de aço?
Barras com 40–60 mm de diâmetro normalmente usam 3–10 kHz. Barras com 80–100 mm usam 1–2 kHz. Secções acima de 200 mm requerem frequências abaixo de 500 Hz. O objetivo é posicionar a profundidade de penetração da corrente em aproximadamente um quarto do diâmetro para que a condução complete o aquecimento sem sobreaquecer a superfície.
O que causa aquecimento desigual numa linha de laminação a quente por indução?
Três causas explicam a maioria dos problemas de aquecimento desigual. Frequência errada para a secção transversal — a superfície sobreaquece enquanto o núcleo permanece frio, aparecendo como alta carga inicial e espalhamento inconsistente. Mudanças de velocidade de linha sem correção de potência em malha fechada — deriva do tempo de permanência e a temperatura segue. Erro de pirómetro da escala, vapor, ou má observação — o sistema de controlo persegue uma temperatura que a peça de trabalho nunca atingiu realmente. Antes de ajustar os parâmetros do processo, elimine problemas de água de arrefecimento: baixo fluxo, alta temperatura de entrada, ou passagens da bobina parcialmente entupidas degradam a repetibilidade e são facilmente ignoradas.
Dimensione o seu Sistema de Laminação a Quente por Indução
Envie o seu material, vazão alvo, e requisitos de temperatura. A nossa equipa de engenharia pode avaliar o dimensionamento da fonte de alimentação, seleção de frequência, design da bobina, e integração na linha.


