
Antes de Comprar uma Máquina de Montagem por Encolhimento por Indução: 6 Decisões que Importam
A maioria máquina de montagem por encolhimento por indução as compras começam com uma potência nominal. Devem começar com um desenho da peça. Os quilowatts são importantes, mas respondem a uma pergunta que ainda não fez: de quanto crescimento necessita, com que rapidez, e com que repetibilidade? Se não conseguir determinar esses três números, o valor da ficha técnica não significa nada.
Uma máquina que se paga em doze meses e uma que acumula pó geralmente são separadas por seis decisões — todas tomadas antes de assinar a ordem de compra.
1. Você entende o que o processo realmente exige?
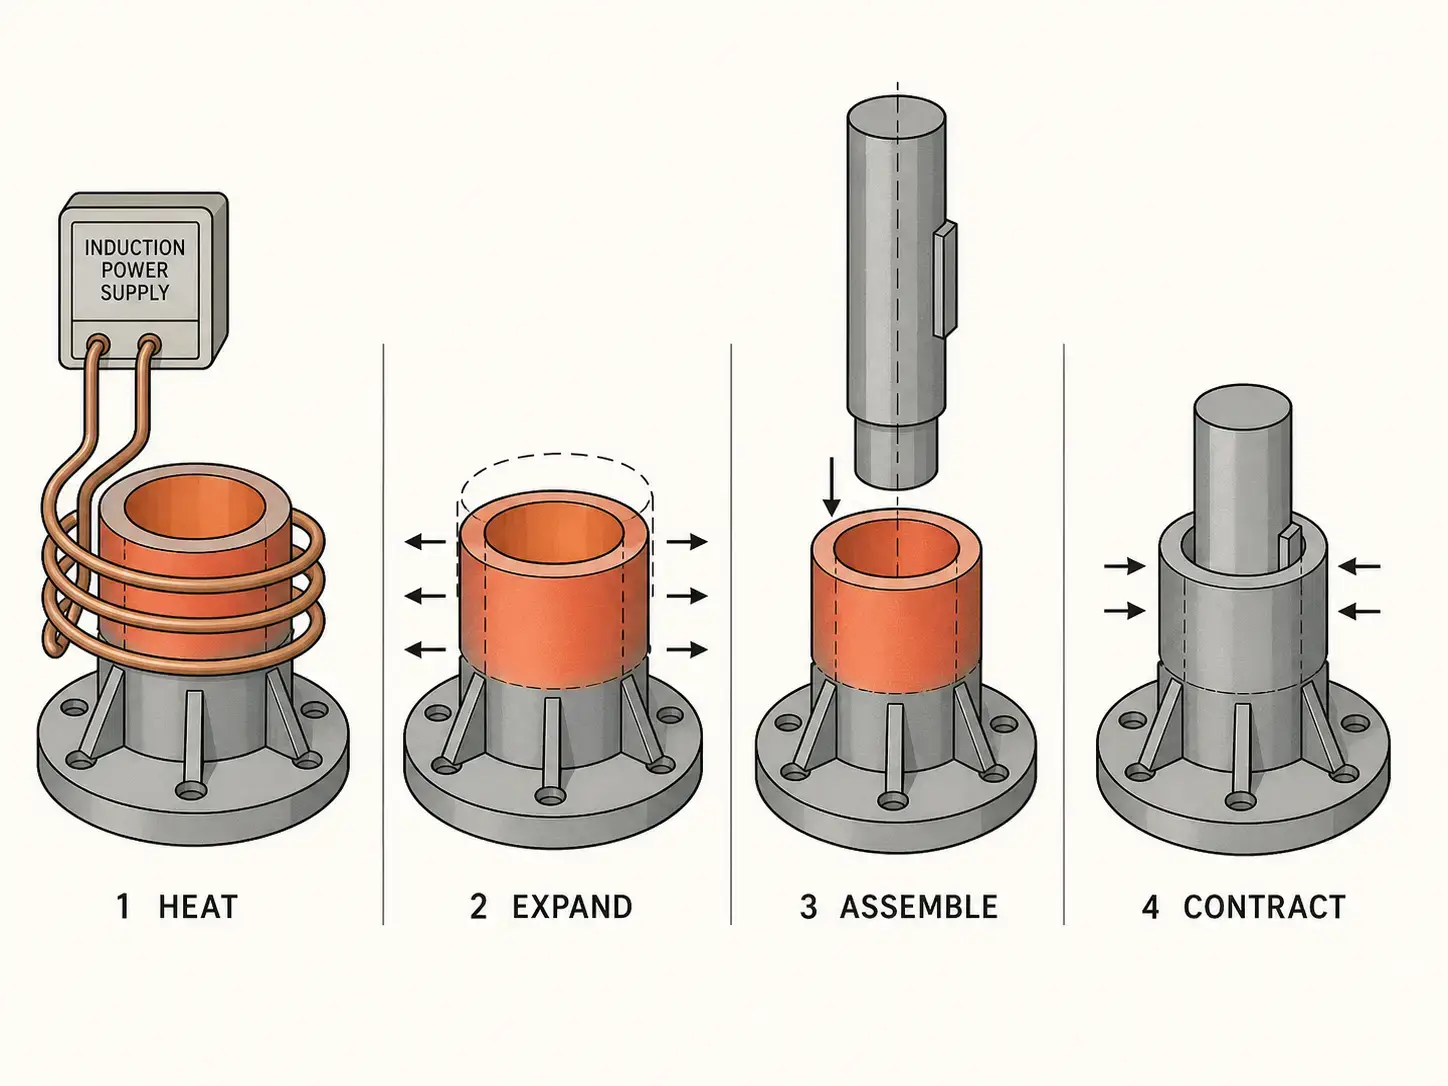
Uma máquina de montagem por encolhimento por indução usa eletromagnetismo aquecimento por indução expandir um componente metálico para que possa aceitar outra peça com um ajuste de interferência. Após a montagem, a peça exterior aquecida arrefece e contrai, criando uma junta mecânica forte—sem adesivos, sem soldadura, sem fixadores mecânicos. Aplicações típicas incluem suportes de ferramentas, rotors de motores, conjuntos de engrenagens, assentos de rolamento, acoplamentos, eixos, e casquilhos.
A indusão aquece apenas o componente que necessita de ser expandido, não todo o conjunto. Ciclos mais rápidos do que um forno, melhor repetibilidade do que um maçarico, não há banho de óleo para manter. Nada disso importa se a janela de processo estiver errada.
Antes de comparar modelos de máquinas, colocar a montagem no papel primeiro:
— Material do componente externo, grau, e condição de tratamento térmico
— Material do componente interno
— Diâmetro exterior, diâmetro interior, e comprimento aquecido
— Intervalo de ajuste por interferência e folga de montagem necessária
— Expansão alvo ou temperatura alvo
— Temperatura máxima permitida
— Revestimentos da peça, banhos de revestimento, ou condições da superfície
— Tempo de ciclo necessário e volume de produção por turno
— Método de carregamento: manual, semiautomático, ou totalmente automatizado
A condição do material é crítica. Se a peça já foi endurecida e têmpera, a temperatura de aquecimento para ajuste por retração deve permanecer pelo menos 20–30°°C abaixo da temperatura de têmpera original. Exceder esse limite e corre o risco de reduzir a dureza, alterar as dimensões, ou degradar a condição da superfície. Para peças com limites térmicos mais apertados, rever a janela de processo juntamente com o seu sistema de têmpera por indução parâmetros para confirmar se a margem de temperatura é suficiente.
2. Qual Configuração de Máquina Corresponde à Sua Produção?
Escolha a configuração com base na peça, não no catálogo. Geometria da peça, peso, volume de produção, e como a montagem se desloca pela sua oficina decide a disposição.
| Configuração | Melhor Para | Volume Típico |
|---|---|---|
| De bancada | Suportes de ferramenta, pequenas montagens de precisão, trabalho de oficina ou manutenção | Baixo |
| Vertical | Eixos, mangas, rotores, montagens de rolamento — a gravidade auxilia o alinhamento | Baixo–médio |
| Horizontal | Eixos longos, tubos, componentes cilíndricos impraticáveis de manusear verticalmente | Baixo–alto |
| Indexação rotativa | Multi-estação: carregar, aquecimento, montar, descarregar em posições separadas | Média–alto |
| Robótico / célula de transporte | Produção em linha com tempo de ciclo apertado, rastreabilidade, ou metas de redução de mão-de-obra | Alta |
| Com dispositivos personalizados | Pesado, irregulares, ou componentes difíceis de manusear que vão além da ferramentaria padrão | Varia |
Muitos compradores precisam de uma máquina para cobrir uma família de peças. Isto é prático quando as peças partilham materiais semelhantes, diâmetros, e comprimentos de aquecimento. Mas uma máquina esticada para cobrir uma gama demasiado ampla costuma tornar-se ineficiente, caro, ou difícil de processar. Um bom fornecedor deve rever toda a sua família de peças e identificar quais peças podem partilhar bobinas, suportes, e receitas. Em alguns casos, duas estações dedicadas menores oferecem melhor produtividade e operação mais simples do que um único sistema universal sobredimensionado.
3. Potência, Frequência, e tempo de ciclo—Testou ou Adivinhou?
A potência determina a velocidade com que a máquina fornece calor. A frequência determina onde o calor se concentra. Para encaixe encolhido, o objetivo é aquecer suficiente da parte exterior do componente para criar uma expansão uniforme do furo na área de encaixe—não apenas a superfície, e não tão profundamente que a parte interna receba calor desnecessário antes da montagem.
— Peças menores, mais finas tipicamente usam mais frequência (energia concentrada perto da superfície, expansão mais rápida do furo em componentes de parede fina)
— Peças maiores ou mais espessas geralmente requerem frequências mais baixas (penetração de corrente mais profunda para expandir a espessura total da parede)
— Maior potência pode reduzir o tempo de aquecimento, mas apenas quando a bobina e o design da peça suportam um acoplamento eficiente
— Potência excessiva sem controlo adequado cria sobreaquecimento, pontos quentes, ou deformação da peça
Não dimensione a fonte de alimentação apenas pelo diâmetro da peça. Duas peças com o mesmo diâmetro exterior podem necessitar de níveis de potência diferentes se a espessura da parede, grau do material, comprimento aquecido, ou limite de temperatura forem diferentes. A única forma de confirmar a potência e a frequência é através de testes de aplicação—documentar o tempo de aquecimento, temperatura final, expansão medida, aparência da peça, e repetibilidade da montagem nos seus componentes reais.
Mais uma coisa: um ciclo de aquecimento de cinco segundos não significa nada se o operador precisa de vinte segundos para carregar e alinhar a montagem. O gargalo é geralmente o manuseamento, não aquece.
4. A Bobina Está Projetada para a Sua Peça?
A bobina de indução é onde a máquina encontra a peça. Mesmo uma fonte de alimentação de alta qualidade terá um desempenho fraco com a geometria de bobina errada. Para encaixe encolhido, A bobina deve colocar energia na zona de aquecimento necessária com boa uniformidade circumferencial—O aquecimento desigual produz expansão desigual, E a expansão desigual torna a montagem inconsistente.
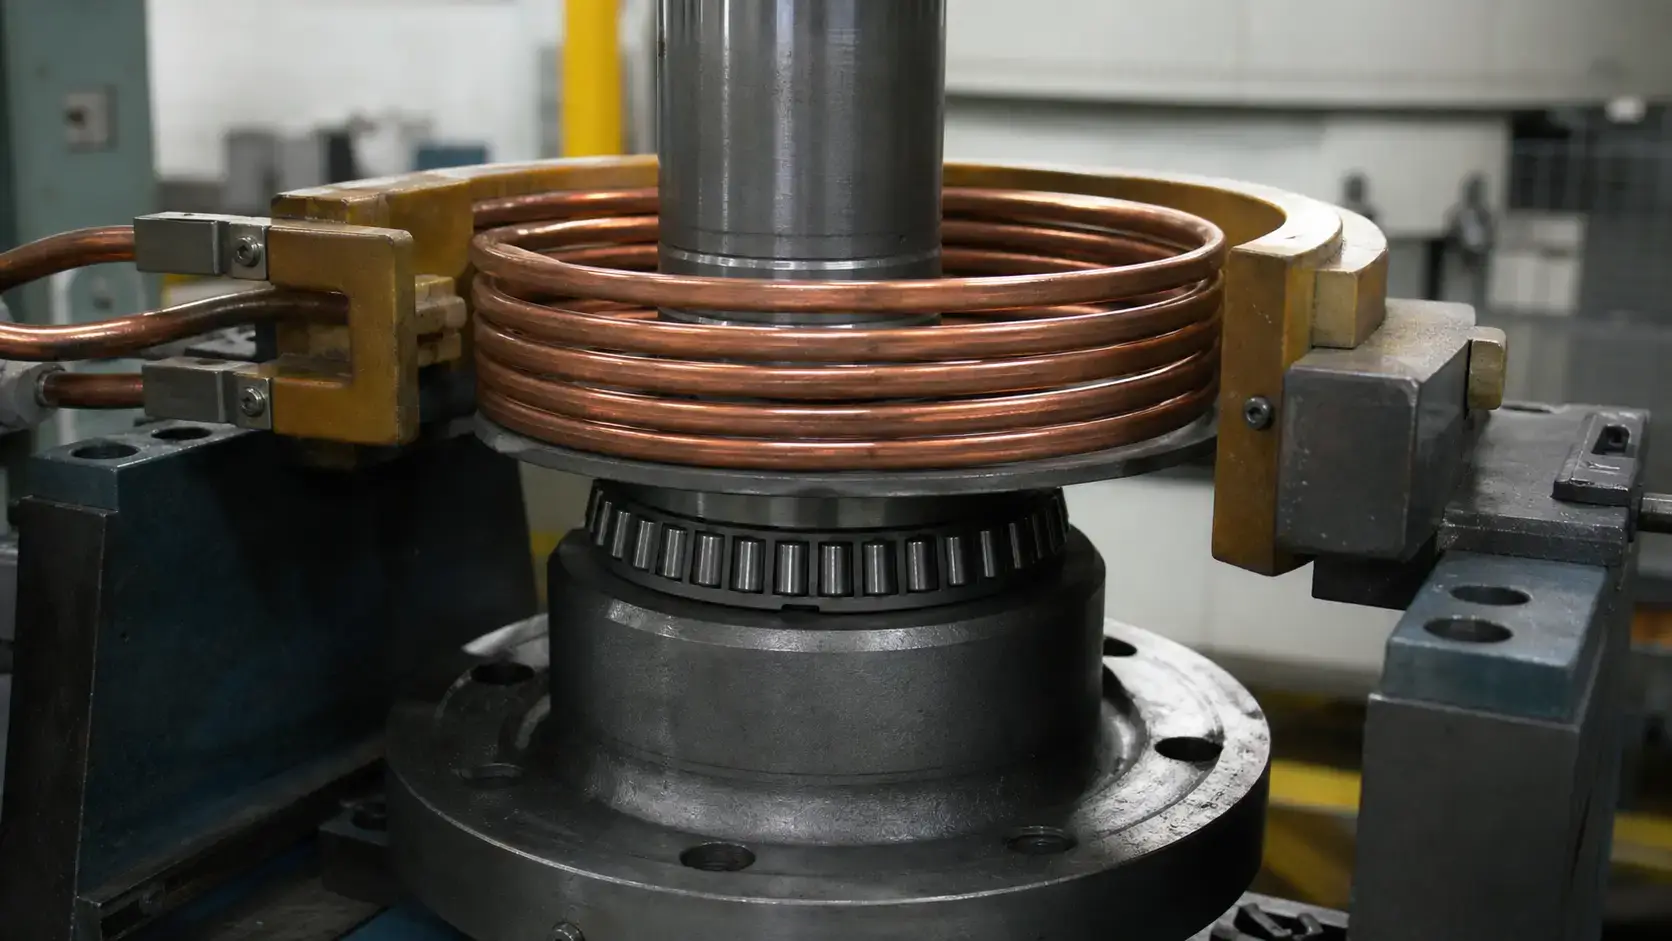
Boa design da bobina de indução Para ajustes por contração, leva em conta:
| Fator | O que significa para ajuste por contração |
|---|---|
| Comprimento aquecido & localização do furo | Determina a zona de enrolamento da bobina — a energia deve atingir a área de encaixe total |
| Folga entre a bobina e a peça | Demasiado largo perde eficiência de acoplamento; Risco de contacto demasiado apertado durante o carregamento |
| Uniformidade de temperatura | Aquecimento desigual = expansão desigual = montagem inconsistente e potencial desalinhamento |
| Concentradores de fluxo magnético | Requisitos próximos dos ombros, flanges, ou características sensíveis ao calor para direcionar energia |
| Variação peça para peça | Desloca o padrão de aquecimento; O dispositivo deve impor uma posição consistente da peça |
| Função de arrefecimento da bobina | Deve suportar carga de calor de produção contínua sem deriva ou falha |
| Acesso para manutenção | A substituição da bobina não deve exigir desmontagem extensa da máquina |
O posicionamento da bobina em relação à peça deve ser repetível. Se um operador puder carregar a peça a diferentes alturas ou desvios, o padrão de aquecimento desloca-se—causando expansão inconsistente, montagem lenta, ou sobreaquecimento localizado. Os dispositivos de produção devem guiar a peça para a posição sem forçar o operador a fazer correções manualmente perto de um componente quente.
O encaixe por retractilização também requer temporização. A peça deve ser aquecida, transferida ou montada, e ajustada antes de perder demasiado calor. Uma sequência de manuseamento lenta ou incómoda reduz a janela de montagem disponível. Para peças mais pesadas, guias pneumáticas ou servo-motores, mecanismos de elevação vertical, ou a carga robótica pode ser necessária. O design do suporte é muitas vezes tão importante quanto o design da bobina.
5. Quanto controlo de processo é que realmente precisa?
ligar o calor, desligar o calor é o mínimo. Um sistema de produção precisa de fornecimento de energia repetível, posicionamento da peça verificável, e um registo do processo—especialmente quando a peça tem uma condição de têmpera que não pode ser alterada.
Quatro abordagens, por ordem crescente de proteção:
— Controlo baseado no tempo—simples, eficaz quando as peças recebidas são consistentes na geometria e na temperatura inicial
— Controlo baseado na potência—mantém um nível de potência definido, adapta-se a pequenas variações de carga
— feedback de temperatura (pirometro infravermelho ou sensor de contacto)—fornece a melhor proteção quando os limites de temperatura são restritos ou quando as condições iniciais variam de peça para peça
— Controlo baseado em receitas—armazena parâmetros por número de peça, reduz erros de configuração do operador durante trocas de produção
Quando a rastreabilidade é importante, especifique estes:
— Controlo de potência em malha fechada com ajuste em tempo real
— Detecção de presença da peça (previne disparos a seco e ciclos falhados)
— Monitorização do fluxo de arrefecimento da bobina com limite de alarme
— Registo de dados com registos de ciclos com carimbo temporal
— Integração de código de barras ou MES para rastreabilidade ao nível da peça
— Acesso a parâmetros protegido por palavra-passe para evitar ajustes não autorizados
Não automatize apenas porque pode. Uma unidade manual de bancada é a máquina certa para trabalho de oficina, manutenção, e famílias de peças de baixo volume. Uma célula totalmente automatizada justifica-se quando o tempo de ciclo cai abaixo de 30 segundos, ou quando a rastreabilidade e o custo de mão-de-obra alteram as contas. Se não conseguir escrever o período de retorno do investimento da automação, provavelmente ainda não precisa disso.
6. Vai sobreviver no chão da sua fábrica?
Uma máquina de montagem por encolhimento por indução funciona num piso de fábrica. Calcareous, óleo, cavacos, névoa de líquido de arrefecimento, vibração, tráfego de empilhadoras, e o operador do terceiro turno que carrega as peças de forma diferente do do primeiro turno—tudo isto afeta a fiabilidade. Especifique para esse ambiente.
Arrefecimento é a primeira coisa a acertar. Arrefecimento insuficiente encurta a vida da fonte de alimentação, causa falhas incómodas, e cria aquecimento inconsistente. A maioria dos sistemas industriais utiliza um circuito fechado sistema de refrigeração por água. Verifique a taxa de fluxo, pressão, condutividade, e a faixa de temperatura antes da compra—a água da instalação nem sempre é adequada sem filtração ou troca de calor.
Os requisitos de segurança dependem da temperatura da peça, do layout da máquina, do nível de tensão, e do acesso do operador. No mínimo:
— Proteções e intertravamentos em torno de partes quentes e pontos de aperto
— Paragens de emergência ao alcance do operador
— Proteção de tensão da bobina e do barramento
— Indicação clara do estado do ciclo visível a partir da posição do operador
— Acesso de bloqueio/etiquetagem para manutenção
Se a sua equipa de manutenção precisa de uma escada, um espelho, e três chaves Allen só para inspecionar uma bobina, a máquina foi projetada por alguém que nunca trabalhou numa linha de produção. Bobinas, mangueiras, suportes, e sensores devem ser acessíveis. Mudanças frequentes exigem trocas rápidas, e repetíveis de bobinas—sem realinhamento, sem adivinhação. Uma máquina situada ao lado de centros de usinagem precisa de proteção contra cavacos e névoa de líquido de corte. Uma máquina numa praça de forjamento precisa de proteções mais pesadas, arrefecimento mais robusto, e controlos simples o suficiente para operar com luvas.
A estrutura e as ferramentas devem suportar a peça com segurança durante o aquecimento e a montagem. Ergonomia deficiente ou fixação instável criam problemas de qualidade mesmo quando o processo de aquecimento está correto. Cada componente do sistema de aquecimento por indução tem de funcionar em conjunto nas condições de produção—não apenas na folha de orçamento.
Principal vantagem
Seis decisões. Errar qualquer uma e a máquina tem um desempenho inferior. Errar duas e estará a comprar uma segunda máquina dentro de dois anos. A potência nominal é impressa na placa de identificação. Todo o resto—definição do processo, configuração da máquina, frequência, geometria da bobina, lógica de controlo, compatibilidade com a fábrica—é decidido antes de o orçamento ser escrito. Traga desenhos das peças, dados de ajuste, limites de temperatura, e um tempo de ciclo realista para a sua primeira conversa com o fornecedor. Se a proposta deles ignorar qualquer uma das seis áreas acima, encontre outro fornecedor.
P: Que informações precisa um fornecedor para dimensionar uma máquina de montagem por contração por indução?
A: Desenhos das peças, dados do material, tolerâncias de ajuste, expansão necessária ou temperatura alvo, comprimento aquecido, taxa de produção, do método de carregamento, e utilidades disponíveis na fábrica. Se a peça estiver revestida, endurecida, ou sensível à temperatura, partilhe essa informação cedo—isso afeta diretamente a potência, frequência, e a janela de processo.
P: O ajuste por encolhimento por indução é mais rápido do que o aquecimento em forno?
A: Sim, tipicamente muito mais rápido. A indução aquece apenas o componente externo localmente, levando-o à temperatura de expansão em segundos em vez de minutos. Também reduz o consumo de energia, espaço disponível no chão, e a exposição desnecessária ao calor de toda a peça. Os fornos podem ainda ser adequados para trabalhos de baixo volume ou componentes muito grandes onde o tempo de ciclo não é a principal limitação.
P: Pode uma máquina de encaixe retrátil por indução lidar com múltiplos tamanhos de peças?
A: Sim, se a família de peças for revista durante o projeto. O sistema precisará de múltiplas bobinas, suportes, e receitas armazenadas. Se a gama for demasiado ampla, duas estações dedicadas frequentemente superam uma máquina sobredimensionada.
Obtenha uma Revisão de Aplicação para o Seu Processo de Montagem por Encolhimento
Envie-nos os seus desenhos de peças e requisitos de montagem. Nós diremos que potência, frequência, e configuração da bobina faz sentido—antes de gastar qualquer coisa em equipamento.


