
Aquecimento por indução para bielas: Orientação prática para tratamento térmico, Montagem & Produção
As bielas suportam cargas cíclicas através de uma forma não uniforme. A cabeça grande, A cabeça pequena, rede, Tampão, e as regiões dos parafusos têm cada uma uma massa diferente, resposta térmica diferente, e diferentes requisitos metalúrgicos. Quando uma haste precisa de calor – para ajuste por contracção de um casquilho, endurecimento de um furo, ou pré-aquecimento antes da conformação – aquecer toda a peça num forno é frequentemente a maneira mais lenta e menos precisa de o fazer.
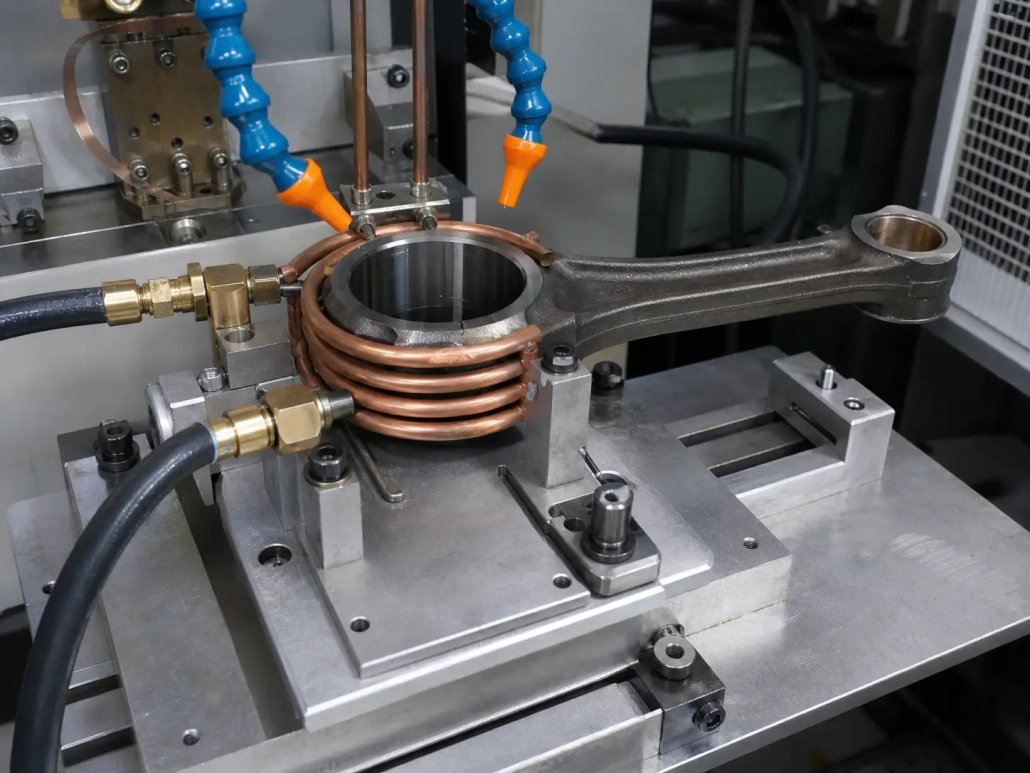
Aquecimento por indução de bielas coloca energia diretamente no metal exatamente na zona que precisa dela. Sem esperar que o forno aqueça. Sem aquecer secções que não necessitam de tratamento térmico. O campo eletromagnético acopla-se ao material da biela condutora e gera calor internamente — o mesmo princípio abordado no nosso fundamentos do aquecimento por indução guia.
Para produção, as vantagens práticas acumulam-se rapidamente: tempos de ciclo mais curtos do que o processamento em forno de lote, menos oxidação devido ao tempo reduzido a temperatura, e integração mais fácil em células automatizadas com prensas, robôs, e estações de têmpera. O problema é que a geometria da biela não perdoa um desenho de processo descuidado. Uma bobina fora de centro, a frequência errada, ou uma fixação que desvia meia milímetro pode transformar um processo repetível em um gerador de sucata.
Por que Indução para Bielas
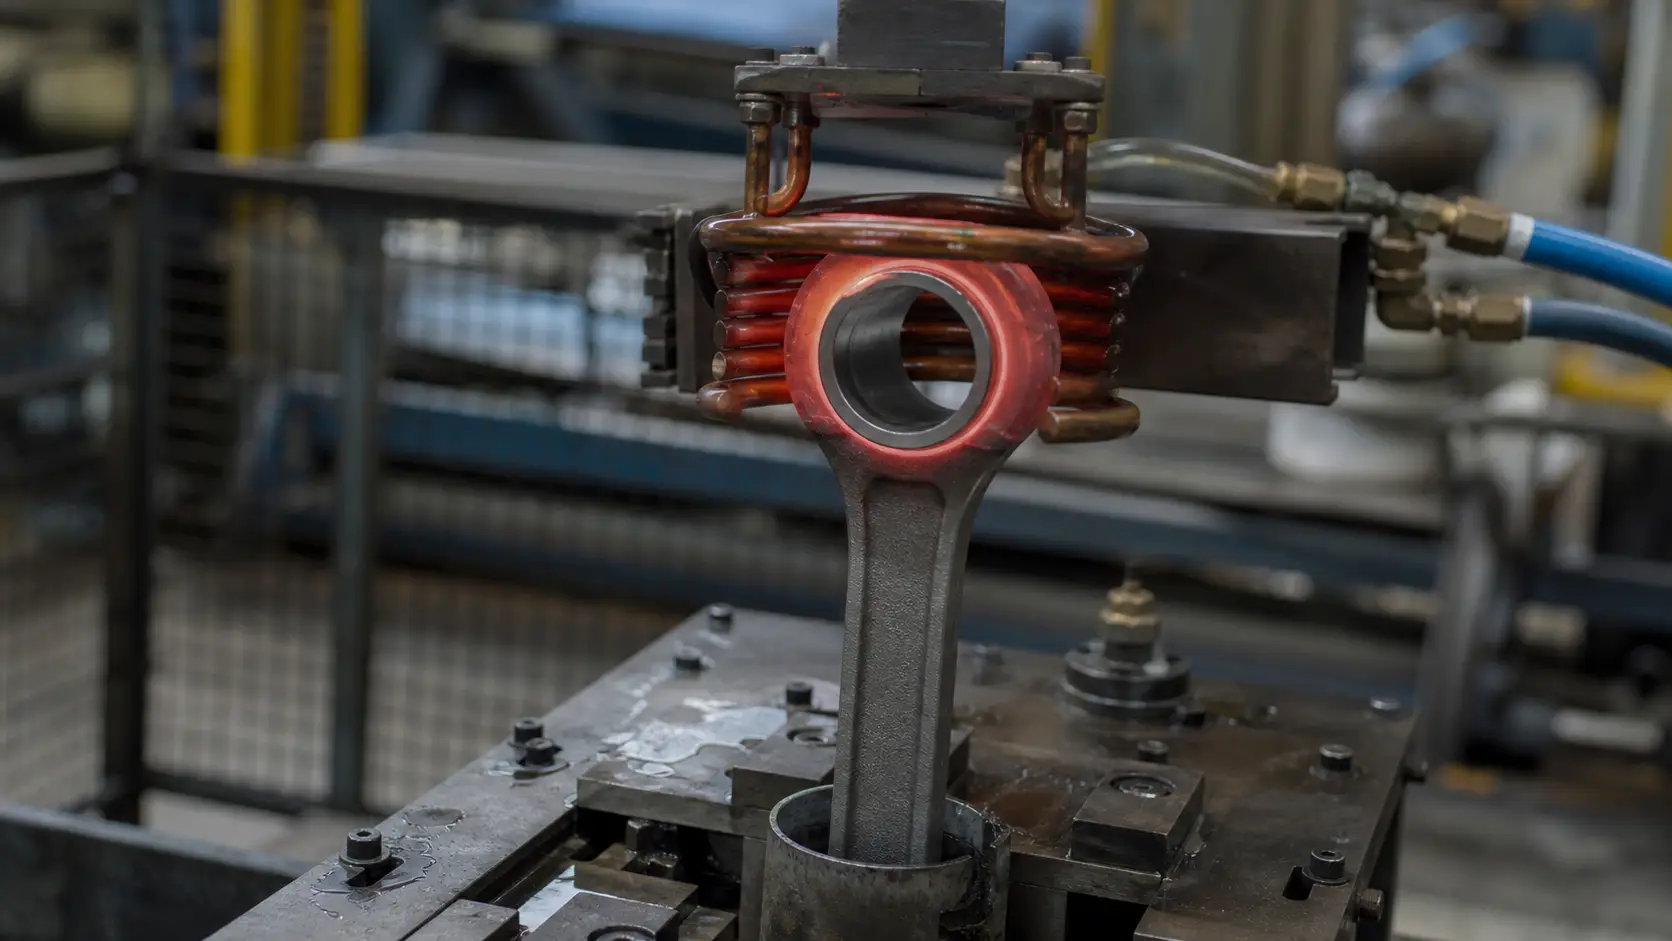
Bielas exigem calor localizado. O ajuste por contração precisa do furo quente e expandido enquanto o resto da biela fica frio. O endurecimento visa uma superfície de desgaste específica. O pré-aquecimento de forjamento quer temperatura uniforme através de uma seção que varia em espessura de 8 mm para 35 mm dentro da mesma peça.
Um forno trata todo o rodo como uma única massa térmica. Isso significa tempo de ciclo mais longo, mais oxidação, e calor absorvido em áreas que já estavam na condição final. A indução inverte isso. A bobina envolve a zona que importa. A energia entra no metal diretamente naquela zona. Tudo o resto permanece a temperatura ambiente ou próxima da temperatura ambiente.
Três condições tornam a indução a escolha certa para o trabalho com bielas:
- A zona aquecida é um furo, uma secção final, ou um assento de mancal—não a biela inteira. A indução atua precisamente onde a bobina é colocada.
- O tempo do ciclo é importante. Um ciclo térmico de 12 segundos integrado numa célula de prensa é melhor do que retirar bielas de uma bandeja de forno a cada 40 minutos.
- A repetibilidade de peça para peça é inegociável. Uma receita de tempo-potência validada com retroalimentação do pirómetro produz o mesmo resultado térmico em biela #1 e biela #10,000.
Aplicações Comuns
O aquecimento por indução suporta quatro operações principais de bielas. Cada uma tem diferentes objetivos de temperatura, diferentes abordagens de bobina, e diferentes verificações de qualidade.
- Montagem por encolhimento e térmica. O furo é aquecido para expandir 0,05–0,15 mm, suficiente para inserir um casquilho, manga, ou pista de rolamento sem força de prensa. O aquecimento uniforme em toda a circunferência é essencial — uma diferença de temperatura de 20°C ao longo do furo pode desalinhando o inserto ou deixar o furo fora de forma após arrefecimento. Uma bobina envolvente em torno da extremidade da biela, um pirómetro apontado à parede do furo, e um suporte que centra o furo na bobina é a configuração padrão. Para mais informações sobre esta aplicação, consulte o nosso Seleção de equipamento para ajuste por encolhimento guia.
- Tratamento térmico localizado. As bielas às vezes precisam de endurecimento, têmpera, ou alívio de tensões em superfícies específicas — furos de pinos, assentos de rolamento, zonas de contacto, ou secções localmente reforçadas. A indução aquece apenas essas superfícies até à temperatura de austenitização, seguida de um spray de têmpera temporizado. O resto da biela mantém-se abaixo da temperatura de transformação. Isto preserva a tenacidade geral enquanto aumenta a dureza onde o desgaste ocorre.
- Suporte à forja e conformação. Em linhas onde as bielas são formadas a quente, rebatido, ou dimensionado, a indução aquece a peça em bruto ou pré-forma à temperatura de forja em segundos. A subida rápida reduz a formação de óxido em comparação com a imersão prolongada em forno. A densidade de potência e a correspondência da espessura da seção são críticas — uma secção fina da alma sobreaquecerá muito antes de uma extremidade grande e grossa atingir a temperatura de forjamento se a frequência e a potência não forem ajustadas à distribuição de massa.
- Brasagem e união. Alguns designs de barra requerem juntas brasadas ou acessórios auxiliares. A indução fornece calor à área da junta sem aquecer toda a montagem, desde que a bobina consiga aceder à junta e o ajuste seja consistente.
Variáveis Chave do Processo
Quatro variáveis controlam o resultado. Eles interagem—modifique um e normalmente precisa de rever os outros.
Frequência. Frequências mais baixas conduzem a corrente mais profundamente na secção da peça. Frequências mais altas concentram o calor na superfície. As bielas abrangem uma vasta gama de espessuras de secção dentro de uma única peça, portanto, a escolha da frequência é um acto de equilíbrio. A tabela abaixo fornece um ponto de partida para tarefas comuns de aquecimento de bielas.
| Aplicação | Secção Típica | Intervalo de Frequência Recomendado | Objectivo de Aquecimento |
|---|---|---|---|
| Ajuste por contração do furo na extremidade pequena | Parede fina, 3–8 mm | 30–100 kHz | Aquecimento rápido da superfície ao meio da parede, expansão circunferencial uniforme |
| Ajuste de furo da cabeça grande por contração | Parede média, 5–15 mm | 10–50 kHz | Penetração mais profunda para expansão uniforme do furo através de uma secção mais espessa |
| Endurecimento do furo ou do assento do rolamento | Camada superficial, 0.5–2 mm de profundidade do revestimento | 50–200 kHz | Austenitização superficial, transição rápida de têmpera |
| Pré-aquecimento para forjamento (barras ou tarugos inteiros) | Variável, até 35 mm | 1–10 kHz | Aquecimento total com gradiente mínimo entre superfície e núcleo |
| Alívio de tensões em secção de viga ou alma | Moderada, 4–12 mm | 10–30 kHz | Aquecimento de profundidade moderada abaixo da transformação, imergemnto controlado |
Errar a frequência nota-se rapidamente. Se for demasiado alta, a superfície sobreaquece enquanto a parede média permanece fria. Se for demasiado baixa, o ciclo prolonga-se, o calor difunde-se para áreas adjacentes, e a produção diminui. Para uma explicação mais detalhada sobre como a frequência afeta a profundidade de aquecimento e o acoplamento, consulte o nosso seleção de frequência para aquecimento por indução guia.
Nível de potência e tempo de aquecimento. Estes dois são um par. Alta potência + tempo curto dá-lhe aquecimento rápido da superfície com gradientes térmicos acentuados. Potência mais baixa + um tempo mais longo permite que a condução nivele o perfil de temperatura, mas reduz a produtividade e pode espalhar o calor além da zona alvo.
Não existe uma configuração de potência universal. O valor depende da massa da peça, temperatura-alvo, tempo de ciclo, e da eficiência da bobina — não de uma classificação de catálogo. A montagem por contração equilibra a expansão rápida com o superaquecimento da superfície. A têmpera exige um aumento rápido com o mínimo de atraso antes do revenido. A forja necessita de tempo suficiente para que o núcleo atinja a temperatura sem que a superfície queime. Para orientação sobre dimensionamento, consulte o nosso seleção de potência para aquecimento por indução guia.
Material e condição anterior. Bielas vêm em aço forjado, metal em pó, Aço de liga, e materiais fundidos. Resistividade elétrica, comportamento magnético, teor de carbono, e a condição de tratamento térmico anterior afetam todos como a peça acopla com o campo de indução.
Aços magnéticos aquecem eficientemente abaixo da temperatura de Curie. Acima dela, o comportamento de acoplamento muda e a taxa de aquecimento altera-se. Esta transição ocorre a meio do ciclo e afeta cada haste da mesma forma—se o processo for validado. Sem controlo de temperatura em circuito fechado ou uma receita de tempo-potência comprovada, a transição de Curie cria variação de barra para barra que é difícil de rastrear e ainda mais difícil de corrigir.
Controlo de temperatura. Os pirómetros de infravermelhos são a solução de produção mais comum, mas são tão bons quanto a sua configuração. A variação de emissividade da camada superficial, resíduos de óleo, ou o ângulo de visão podem alterar a leitura em dezenas de graus. Um pirómetro apontado para a parede externa do furo enquanto a superfície interna crítica atrasa dá uma falsa sensação de controlo.
Durante o desenvolvimento do processo, verificar a distribuição de temperatura com peças de teste sacrificiais. Tinta térmica, termopares embutidos, ou a inspeção metalúrgica pós-ciclo revela o que o pirômetro falha. O objetivo é uma janela validada onde a leitura do pirômetro se correlacione de forma fiável com a temperatura real no ponto que importa.
Desenho da bobina e manuseamento de peças
Bielas não são cilindros simples. A geometria do deslocamento, distribuição de massa em mudança, e características próximas — buracos para parafusos, linhas divididas de tampo, secções de tela fina — todas puxam calor da zona-alvo ou criam pontos quentes localizados. O design da bobina tem de ter em conta todas estas características.
Forma e acoplamento da bobina. O aquecimento do furo normalmente usa uma bobina circundante à volta da extremidade da haste. A bobina envolve a área do furo e aquece-a uniformemente ao redor da circunferência. Bobinas internas funcionam onde o acesso permite e o diâmetro do furo é suficientemente grande. Bobinas moldadas visam uma região enquanto evitam outra—útil quando um reforço do parafuso está posicionado 6 mm da zona aquecida e não deve atingir 200°C.
A distância de acoplamento é mais importante do que a maioria dos utilizadores pela primeira vez espera. A 0.5 Um desvio de mm na folga entre a bobina e a peça altera o acoplamento eletromagnético e desloca o padrão de aquecimento. Os efeitos nas extremidades das bobinas podem criar bandas quentes ou frias. Cantos e secções finas concentram corrente e sobreaquecem mais rapidamente do que secções adjacentes mais grossas. Cada um destes comportamentos é previsível — e gerível com a geometria adequada da bobina. Para princípios de desenho, consulte o nosso design da bobina de indução guia.
Fixação e posicionamento repetível. Pequenas alterações de posição criam diferenças de temperatura mensuráveis. Isto é especialmente implacável quando a folga entre a bobina e a peça é pequena ou quando se aquece apenas uma extremidade da barra. O dispositivo deve localizar a barra utilizando referenciais repetíveis — centro do furo, face lateral, orientação da tampa, profundidade de inserção.
Se a linha processar múltiplos tamanhos de barra, planeie ferramentas de troca rápida ou posições ajustáveis da bobina desde o início. Adaptar a flexibilidade mais tarde custa mais.
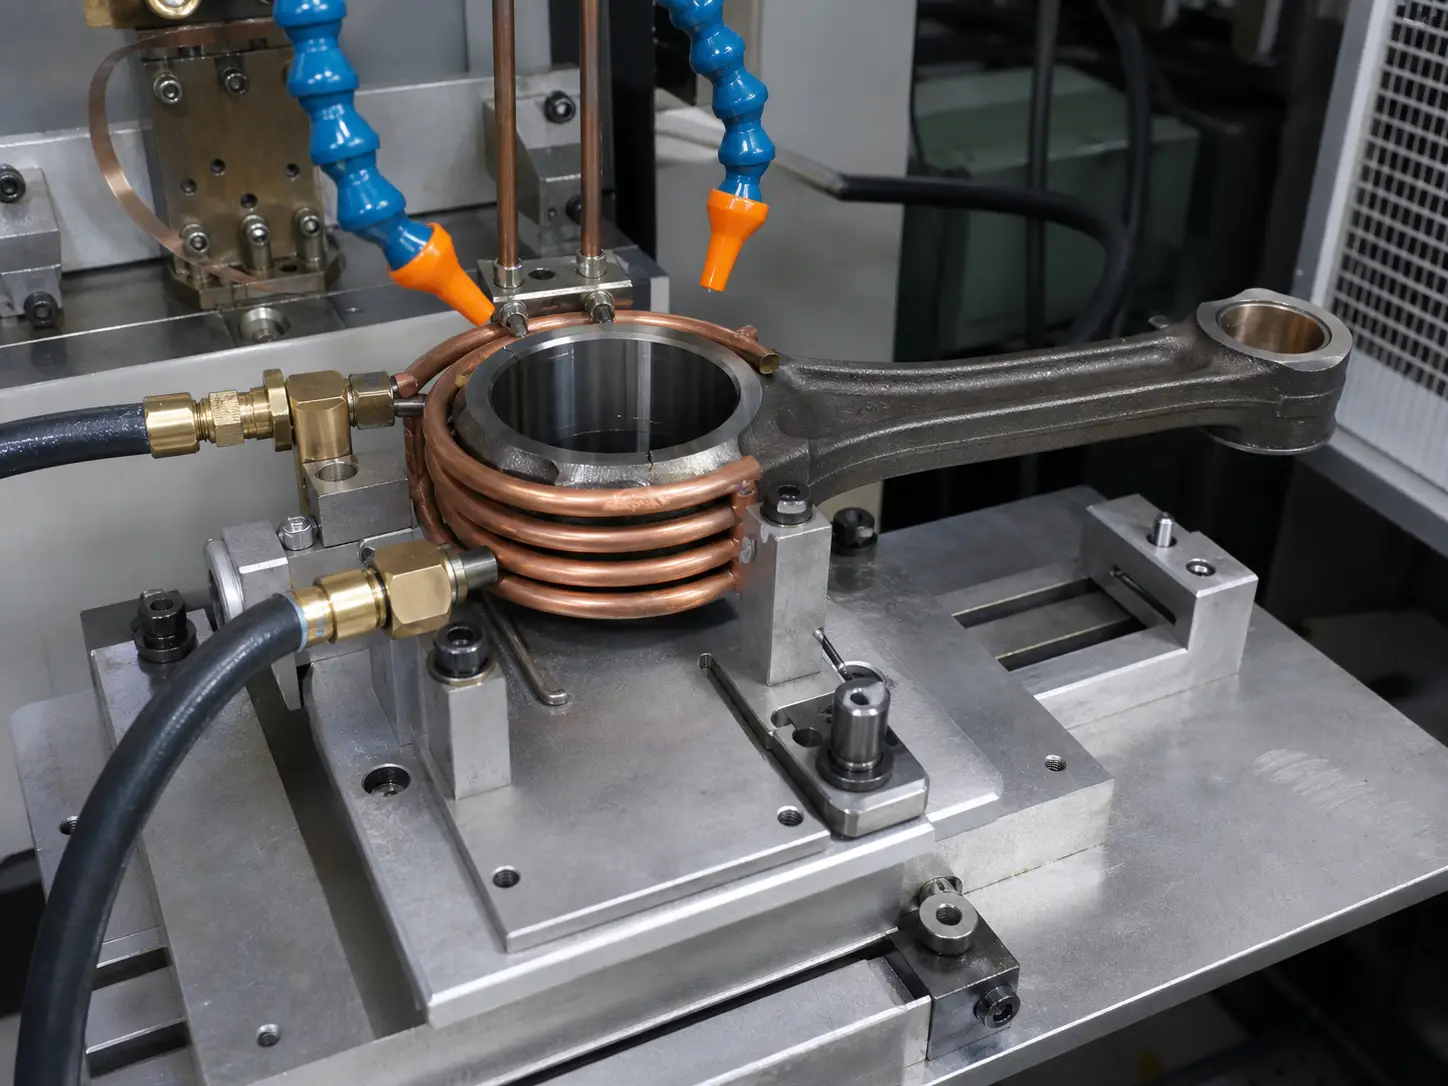
Água de arrefecimento. Bobinas de indução, fontes de alimentação, barras coletoras, e transformadores necessitam todos de arrefecimento controlado. Bobinas compactas a funcionar em ciclos de trabalho elevados numa linha de bielas impõem uma carga térmica séria ao circuito de refrigeração. Refrigeração subdimensionada conduz ao sobreaquecimento da bobina, falha da isolação, e paragens não planeadas.
Um sistema de refrigeração por água bem projetado para aquecimento por indução controla a velocidade de fluxo, pressão, condutividade, temperatura, e a filtração. Se o hardware de têmpera partilhar o circuito de refrigeração, factor in the additional heat load from the quenchant return.
Quality Risks and How to Reduce Them
A validated induction process is repeatable. An unvalidated one is reliably bad. Four risks show up most often in connecting rod work.
Bore distortion. Uneven circumferential heating expands the bore non-uniformly. It goes out of round during heating and stays out of round after cooling. Center the bore in the coil. Usar uma geometria de bobina que forneça aquecimento equilibrado ao longo de toda a circunferência. Controlar a taxa de aquecimento — ultrapassar a temperatura alvo em 30°C porque o pirômetro foi mal direcionado transforma uma boa peça em sucata. Validar com medição pós-aquecimento do diâmetro em amostras do primeiro artigo, não apenas no ecrã do pirômetro de produção.
Para encaixe encolhido, o alvo não está apenas a atingir a temperatura. O furo precisa de expansão suficiente para uma montagem limpa enquanto retorna à especificação de redondez após arrefecimento. Estes dois requisitos por vezes puxam em direções opostas e precisam de ser equilibrados durante o desenvolvimento do processo.
Variação de dureza. Pontos moles, dureza excessiva, profundidade de cementação superficial, ou fissuras—tudo remonta a um aquecimento desigual, têmpera inconsistente, ou variação do material. O sistema de têmpera merece tanta atenção de engenharia quanto a bobina. Padrão de pulverização, taxa de fluxo, pressão, concentração e temperatura do tempera, e o atraso entre desligar o aquecimento e ligar a têmpera afetam todos a microestrutura final.
Quando o processo se assemelha a um endurecimento localizado de um furo ou superfície de rolamento, rever defeitos comuns na têmpera por indução durante o desenvolvimento poupa tempo mais tarde.
Sobreaquecimento e crescimento de grão. As bielas estão sujeitas a cargas cíclicas. Temperaturas excessivas ou tempo prolongado à temperatura degradam as propriedades mecânicas, cresce a estrutura de grão além da especificação, e aumenta a escama. O sobreaquecimento muitas vezes começa de forma inocente — um operador aumenta a potência ou adiciona um segundo de tempo de aquecimento para compensar uma bobina pouco potente, uma peça suja, ou um suporte que se deslocou. Uma receita bloqueada com uma janela de processo validada impede que esses ajustes se tornem a nova norma.
Contaminação da superfície. Óleo, fluido de refrigeração de usinagem, antioxidante, ou a alteração da película superficial muda a forma como a peça se acopla à bobina e como o pirómetro lê a superfície. A contaminação também produz fumo, depósitos na bobina, e emissividade inconsistente. As peças devem entrar na estação de indução limpas e secas. O controlo do processo a montante na lavagem ou na usinagem é tão importante quanto o próprio equipamento de indução.
Seleção de Equipamentos
Equipment selection starts with the part, não no catálogo. The supplier needs the rod drawing, a especificação do material, heated zone dimensions, temperatura-alvo, tempo de ciclo, and production environment before recommending a configuration.
Fonte de alimentação. Match the frequency and power range to the application. Verify the duty cycle rating against the production rate. Olhar para além do pico de quilowatts: capacidade de correspondência de carga, opções de controlo em malha fechada, armazenamento de receitas para múltiplos tamanhos de varão, integração PLC, e a emissão de relatórios de diagnóstico determinam se o sistema funciona de forma estável ou se se torna uma dor de cabeça para manutenção.
A gestão de receitas é importante quando a linha opera com mais de um design de biela. Os operadores selecionam o programa correto para cada número de peça. Os parâmetros críticos permanecem bloqueados. A alternativa – ajuste manual por lote – produz exatamente o tipo de variação que a indução se supõe eliminar.
Automação e integração. O aquecimento da biela raramente é feito isoladamente. O sistema de indução comunica-se com as prensas, robôs, transportadores, e estações de têmpera. Deteção da presença da peça, verificação da temperatura, e registo dos dados do ciclo impedem que peças defeituosas cheguem à montagem. Mapear toda a sequência — carregamento, posicionamento, aquecimento, transferência, montagem ou têmpera, descarregamento — antes de definir especificações do equipamento. Um ciclo de aquecimento de 6 segundos a alimentar uma prensa de 12 segundos está bem. Um ciclo de aquecimento de 14 segundos antes de uma prensa de 8 segundos é um gargalo.
Testes de aplicação. Para processos novos ou tecnicamente sensíveis, testar antes de comprar. Usar material de produção real, não amostras de laboratório. Incluir as dimensões do pior cenário — a haste no diâmetro máximo com espessura mínima da parede. Mapear a temperatura, medir a dureza, verificar o diâmetro antes e depois do aquecimento, verificar o tempo de ciclo sob carga realista. Um dia de teste custa menos de uma semana de resolução de problemas de um sistema especificado a partir de uma folha de dados.
Quando a Indução Faz Sentido
A indução é a ferramenta certa quando a biela precisa de calor rápido, localizado, de calor repetível e a alternativa—forno, maçarico, ou resistência—custa em tempo de ciclo, distorção, oxidação, ou controlo de processo.
Apenas o furo, secção final, ou o assento do rolamento precisa de calor. Aquecer toda a barra desperdiça energia e arrisca alterar as dimensões nas áreas acabadas.
— O tempo de ciclo é medido em segundos, não em minutos. Uma bandeja de forno demora 30–40 minutos. Uma bobina de indução demora 6–15 segundos.
— O controlo dimensional é rigoroso. A indução aquece uma zona. A distorção pós-arrefecimento é menor e mais previsível do que com o aquecimento de toda a peça no forno.
— A repetibilidade entre peças é inegociável. Uma receita validada com feedback de temperatura fornece o mesmo resultado entre turnos, operadores, e as estações.
A indução não é a solução quando o volume é muito baixo, o acesso à bobina é impraticável, ou a aplicação requer uma imersão longa e uniforme de todo o componente. nesses casos, aquecimento por forno ou resistência encaixa melhor. Para a maioria do trabalho com bielas—encaixe uma bucha encolhida, endurecimento de um furo, pré-aquecimento antes da conformação—a indução oferece velocidade e controlo que outros métodos não conseguem igualar. Para uma visão mais ampla de como a indução se integra na fabricação automóvel, consulte o nosso aquecimento por indução para peças automóveis guia.
Principal vantagem
Aquecimento por indução de bielas torna controlável, repetir o aquecimento exatamente onde o processo o exige — montagem por encolhimento, endurecimento, forjamento, ou montagem. O sucesso depende de acertar quatro coisas: frequência ajustada à espessura da secção, uma bobina moldada para a geometria específica do varão, um suporte que posiciona a peça da mesma forma a cada ciclo, e uma janela de temperatura validada que deteta desvios antes de afetar as peças.
Perguntas frequentes
P: Que partes de uma biela podem ser aquecidas por indução?
A: O diâmetro de extremidade pequena, diâmetro de extremidade grande, assentos de rolamento, áreas de furo de pino, região de tampo, e superfícies de desgaste selecionadas. A zona que aquece depende da operação—o ajuste por encolhimento destina-se a alojamentos, o endurecimento destina-se às superfícies dos rolamentos, e o pré-aquecimento para forjamento pode abranger toda a biela ou uma secção específica.
P: O aquecimento por indução é adequado para o ajuste por encolhimento de bielas?
A: Sim. É uma das aplicações de indução mais comuns para bielas. O requisito principal é o aquecimento circumferencial uniforme do alojamento para que o casquilho ou pista do rolamento deslize sem força excessiva e o alojamento retorne à forma circular após o arrefecimento. Uma bobina circundante, Fixação centrada, e a verificação do pirómetro na parede do furo é a configuração padrão.
P: Como escolher a frequência de indução correta para bielas?
A: Ajuste a frequência à espessura da secção da zona aquecida e à profundidade de aquecimento necessária. Furos na extremidade pequena com paredes finas normalmente usam 30–100 kHz. Furos na extremidade grande com secções mais grossas funcionam a 10–50 kHz. A cementação superficial dos assentos de rolamentos pode necessitar de 50–200 kHz. O pré-aquecimento de forjamento através de secções variáveis usa frequências mais baixas, tipicamente 1–10 kHz. O teste de aplicações com amostras de material de produção é a forma mais fiável de confirmar.
P: Quais são os principais riscos ao aquecer por indução as bielas?
A: Distorção do furo devido a aquecimento desigual, variação de dureza por têmpera ou controlo de temperatura inconsistentes, sobreaquecimento que degrada a microestrutura, e contaminação superficial que compromete tanto o acoplamento como a leitura do pirómetro. Todos os quatro riscos são geríveis com um design adequado da bobina, receitas validadas, peças recebidas limpas, e verificações regulares do processo.
Precisa de um processo de aquecimento por indução para bielas?
Envie-nos o desenho da sua peça, especificação do material, temperatura-alvo, e tempo de ciclo. A nossa equipa de engenharia irá rever a aplicação e recomendar uma configuração de aquecimento por indução para teste ou produção.


