
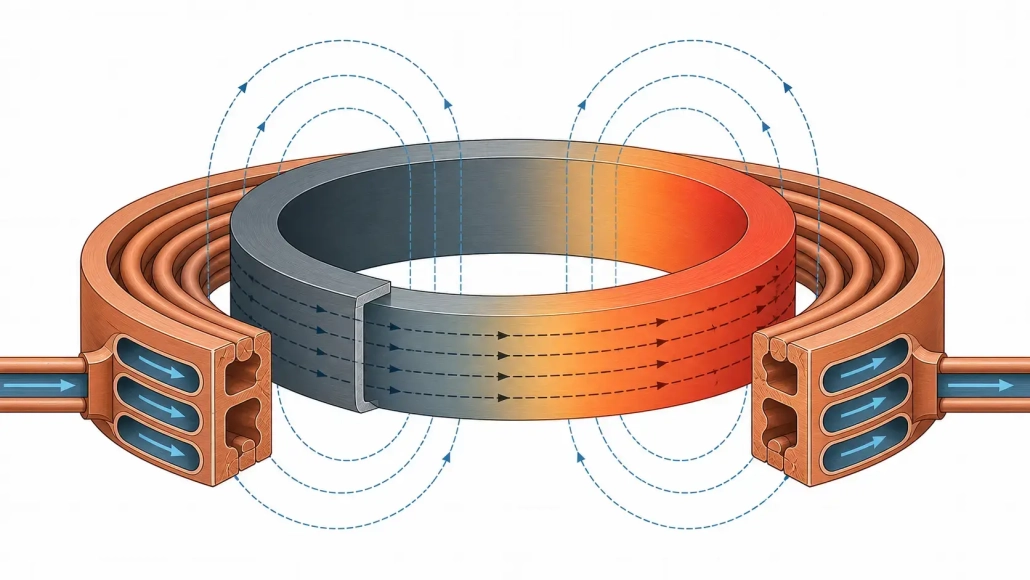
9 Fatores Críticos para o Aquecimento por Indução de Anéis Grandes: Dominar a Potência, Desenho da Bobina & Controlo do Processo
Aquecimento por indução para anéis grandes parece fácil em uma folha de processo. Aqueça um anel de aço até a temperatura, manter, temperar ou montar. No chão da loja, não é assim que acontece.
Uma pista de rolamento de 2 metros pesa centenas de quilogramas. O intervalo da bobina que funcionava no 300 protótipo de mm abre-se quando se escala para a peça completa. O rolamento da prato giratório tem 3 mm de folga radial, portanto a folga da acoplamento varia a cada rotação. A meio do turno, a entrada da água de arrefecimento já derivou 4°C e a fonte de alimentação começa a reduzir a potência.
Nada disto está no desenho da peça. Mas tudo isto se revela no padrão de dureza, no tempo de ciclo, e na taxa de rejeição.
Este artigo cobre o que realmente importa: por que você dimensiona a fonte de alimentação em torno da zona aquecida em vez do peso da peça, por que a frequência e o tipo de bobina não podem ser escolhidos separadamente, o que faz com que a uniformidade da temperatura se mantenha ou desmorone, e por que o lado do manuseio mecânico geralmente decide se o projeto elétrico será bem-sucedido.
1. Por que anéis grandes são difíceis de aquecer
Um anel espalha sua massa por um grande diâmetro. Mesmo uma seção modesta da parede resulta em muito volume aquecido, e a geometria luta contra você em duas frentes.
Primeiro, a circunferência é longa. Manter a temperatura uniforme de um lado ao outro do anel não é trivial. Segundo, a largura radial e a espessura da parede criam seus próprios gradientes. O OD permanece na temperatura enquanto o ID ainda está atrasado. Ou a superfície ultrapassa antes que o meio da parede alcance.
Depois há o manuseio. Uma coroa dentada para um rolamento de rotação de turbina eólica pode pesar mais de uma tonelada. Você não pode deslizá-lo em uma bobina manualmente. O aparelho deve localizá-lo repetidamente, a plataforma giratória tem que girar suavemente, e a bobina tem que sobreviver à expansão térmica, o solavanco ocasional, e milhares de ciclos. Se a peça for difícil de carregar, operadores irão carregá-lo de forma inconsistente. Carregamento inconsistente, aquecimento inconsistente.
Distorção pega engenheiros desprevenidos, também. Anéis grandes são menos rígidos em relação ao seu diâmetro do que peças compactas. Aquecimento desigual significa expansão desigual, que pode ovalizar o anel antes de atingir a temperatura. Alguns milímetros de distorção podem não descartar a peça, mas isso desloca o espaçamento entre a bobina e a peça o suficiente para alterar o padrão de aquecimento no meio do ciclo.
2. Aplicações Comuns para Aquecimento por Indução em Anéis Grandes
O aquecimento de anéis grandes aparece onde as peças circulares excedem aproximadamente 500 mm de diâmetro. Mas o objetivo do processo determina tudo.
— Endurecimento de engrenagem anelar e raça de rolamento — endurecimento de superfície ou de contorno de dentes de engrenagem, raças, e caminhos de rolos, onde a profundidade do caso e o controle do padrão são as principais preocupações
— Tratamento térmico de rolamento de guincho e anel de guincho — rolamentos de grande diâmetro para guindastes, escavadeiras, e turbinas eólicas, frequentemente exigindo endurecimento total ou endurecimento por indução de zonas específicas de pista de rolagem
— Montagem por contração de mangas, acoplamentos, e flanges — expansão térmica para montagem, onde o anel deve atingir uma temperatura de expansão uniforme sem superaquecimento, escamação, ou perda de estabilidade dimensional
— Pré-aquecimento antes da soldagem ou cladagem — introdução de anéis de tubos grandes, flanges, ou secções de vaso de pressão para pré-aquecer a temperatura antes das operações de soldadura
— alívio de tensão em anéis fabricados — ciclos de imersão a baixa temperatura para reduzir a tensão residual após soldadura ou usinagem
— brasagem de conjuntos de anéis — aquecimento localizado de juntas de brasagem em conjuntos circulares sem aquecer todo o componente
— pré-forja de anéis laminados em branco — trazer as pré-formas de anel à temperatura de forja para operações subsequentes de laminação ou dimensionamento
— reparação e aquecimento de retrabalhamento — aquecimento localizado de anéis grandes no campo, como remoção de rolamento ou endireitamento térmico
Um ciclo de ajuste a frio quer aquecimento uniforme através e lento, expansão controlada. Um ciclo de endurecimento de engrenagem quer um perfil de profundidade de caso preciso e resposta rápida de abate. A fonte de alimentação e a bobina que acertam uma vão errar a outra. Para uma visão geral da física subjacente, ver como funciona o aquecimento por indução.
3. Seleção de Fonte de Alimentação para Aquecimento de Anel Grande
O erro mais caro? Comprar uma fonte de alimentação pelo peso da peça.
O peso diz-lhe a massa térmica total. Não diz nada sobre onde o calor precisa ir, quão rápido ele precisa chegar lá, ou quanta energia você perderá entre os terminais de saída e a superfície da peça. Comece com o zona aquecida em vez de: o volume de material que deve atingir a temperatura alvo dentro do ciclo. Para aquecimento total de um anel de rolamento, essa é a seção transversal inteira. Para endurecimento de uma coroa, pode ser o exterior 3 mm dos flancos e raiz do dente. A potência parcial necessária segue do calor específico, massa da zona aquecida, aumento de temperatura, e tempo de aquecimento permitido.
Mas aqui está o problema. Eficiência de acoplamento entre a bobina e um grande anel raramente excede 70–75% na produção. Se o vão da bobina for generoso para acomodar a variação da peça, a eficiência pode cair abaixo 60%. A 150 demanda de aquecimento de kW na peça pode precisar de um 250 fonte de alimentação de kW na entrada.
Além do número de kW, a fonte precisa da faixa de frequência correta para o tamanho do anel e a espessura da parede, suficiente folga de ciclo de trabalho para o ritmo de produção, e uma faixa de correspondência de carga suficientemente ampla para lidar com a variação de impedância à medida que o anel aquece e suas propriedades magnéticas mudam. Para uma discussão mais profunda sobre dimensionamento, ver seleção de potência para aquecimento por indução.
Combinando potência com taxa de produção
Maior rendimento aumenta o requisito de energia. Se um anel deve atingir 850°C em 90 segundos em vez de 4 minutos, a demanda de energia aumenta quase proporcionalmente. Mas os gradientes térmicos não aumentam da mesma maneira. Um breve, ciclo agressivo pode criar um delta íngreme da superfície ao núcleo que pode ou não ser aceitável.
Para volumes mais baixos, uma imersão mais longa com potência mais baixa geralmente produz melhor uniformidade e dá aos controles mais tempo para responder. O compromisso é entre o tempo do ciclo e o custo elétrico instalado e as tarifas de consumo de energia. Na prática, a decisão geralmente resume-se a saber se a estação de aquecimento é o estrangulamento (gastar em energia) ou as operações posteriores são (poupar em energia, executar um ciclo mais longo).
4. Seleção de frequência e profundidade de aquecimento
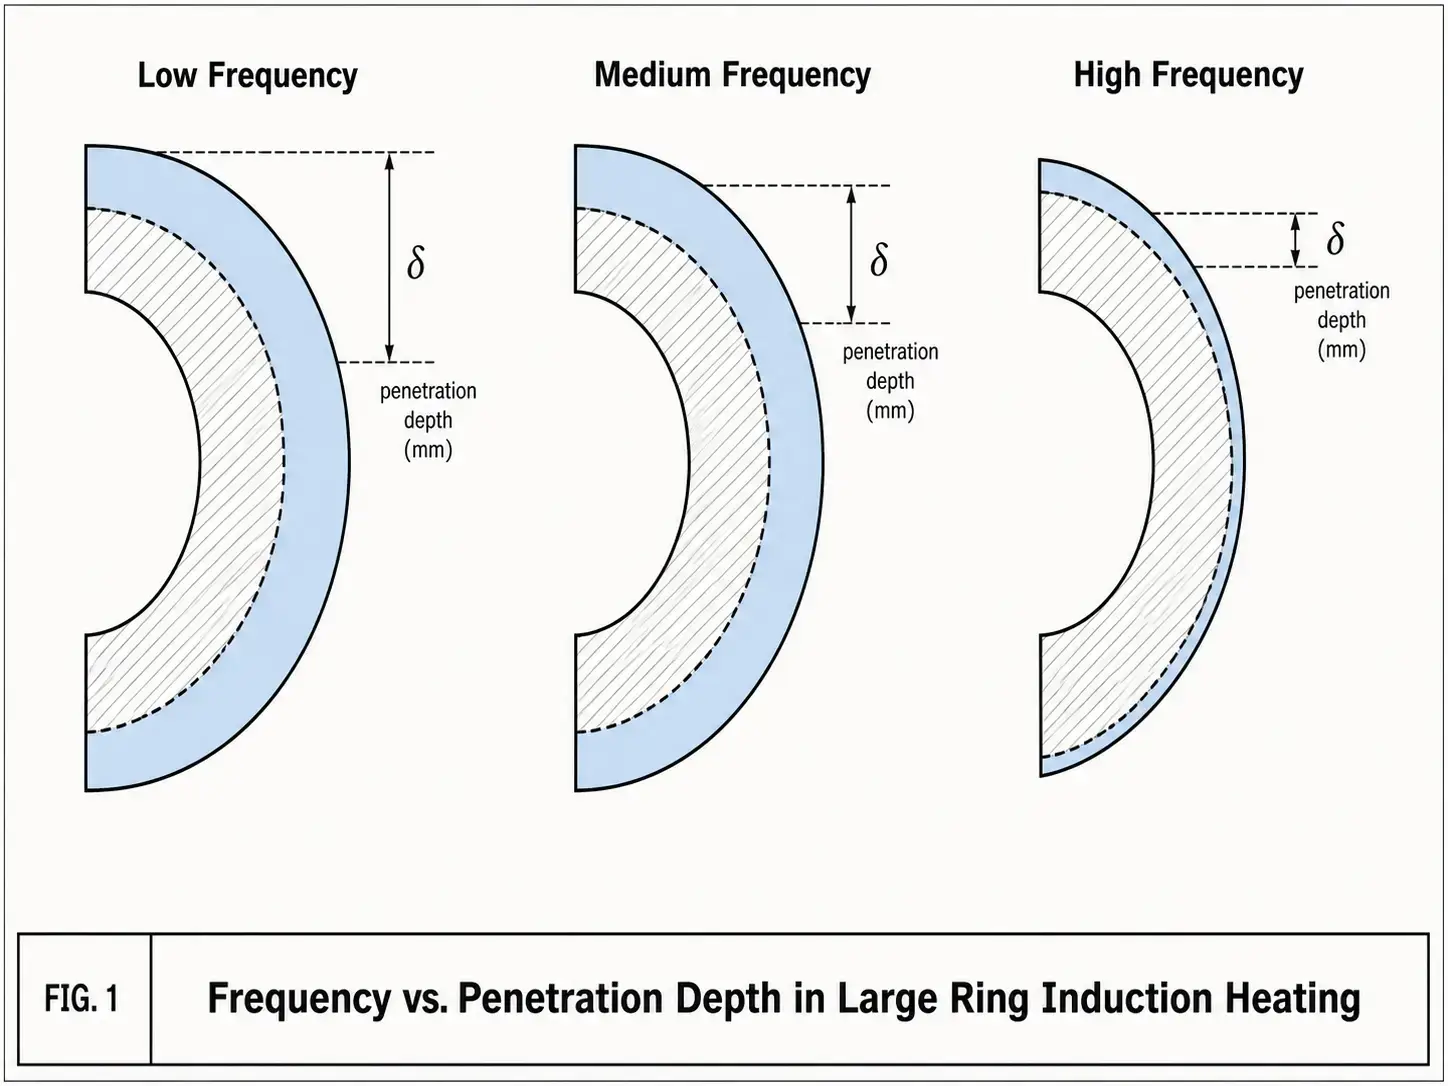
A frequência determina quão profundamente a corrente induzida penetra antes de decair para cerca de 37% do seu valor na superfície — a profundidade de referência δ. Frequências mais baixas, aquecimento mais profundo. Frequências mais altas, mais raso. Para anéis grandes, a árvore de decisão tem três ramos: somente superfície, caso-profundidade limitada, ou aquecimento total.
Veja como as bandas mapeiam resultados reais em anéis de aço:
| Intervalo de frequência | Profundidade de penetração típica (aço, quente) | Mais adequado para |
|---|---|---|
| 1–10 kHz (Baixo / Média) | 5–15 mm | Anéis grossos de aquecimento direto, endurecimento profundo, ajuste retrátil de seções pesadas |
| 10–50 kHz (Média / Alta) | 1.5–5 mm | Endurecimento da coroa, endurecimento da pista do rolamento, aplicações gerais de profundidade de caso |
| 50–400 kHz (Alta) | 0.3–1.5 mm | Endurecimento superficial superficial, anéis de parede fina, perfis de dentes finos, aquecimento por brasagem localizada |
Mais duas coisas são importantes na prática. um: à medida que o aço atravessa a temperatura Curie (cerca de 770°C), torna-se não magnético e a profundidade de penetração aumenta. Uma frequência que proporcionou um aquecimento superficial durante a fase magnética irá de repente atingir um nível mais profundo. Isso pode ajudar no aquecimento e prejudicar o controle preciso da profundidade da caixa. dois: frequência e geometria da bobina estão amarradas no quadril. Uma determinada frequência se comporta de uma maneira em uma bobina envolvente de grande diâmetro, outra maneira em uma pequena bobina de varredura. Escolha-os juntos ou não se preocupe. Veja seleção de frequência para aquecimento por indução para mais detalhes.
5. Opções de Design de Bobinas para Anéis Grandes
Uma bobina que forneça a potência e frequência certas no papel pode ainda falhar na produção. Difícil de carregar. Difícil de manter frio. Demasiado sensível à posição das peças. Para anéis grandes, a bobina é geralmente a maior alavanca no desempenho do processo.
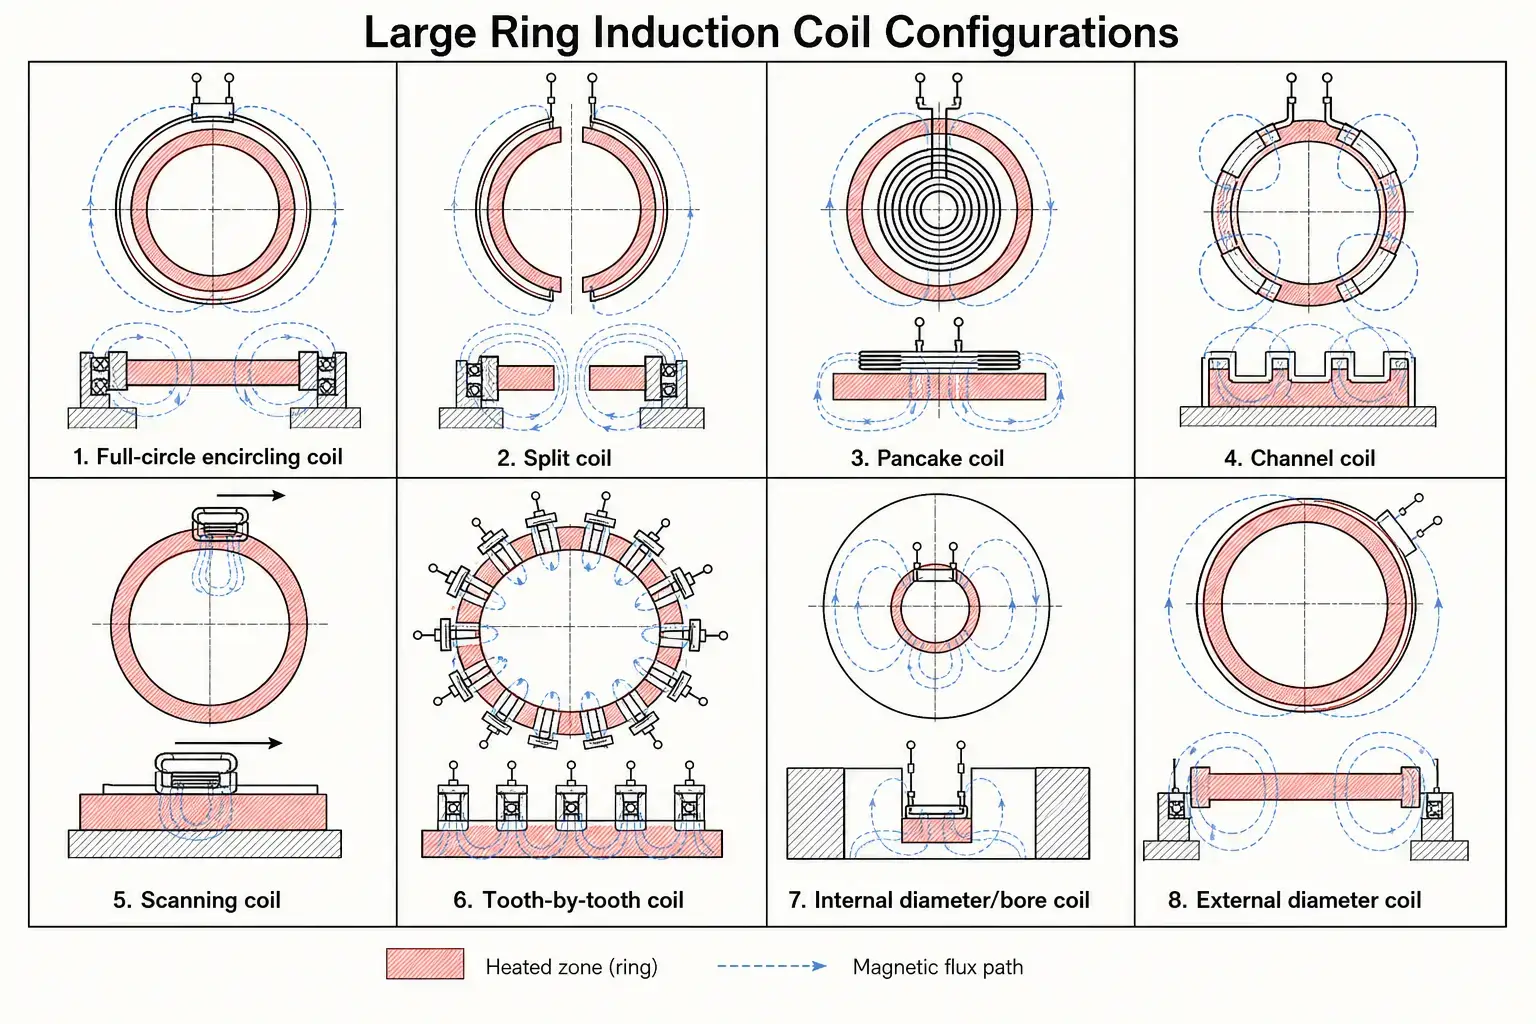
A lacuna entre a bobina e a peça merece sua própria conversa. Uma folga estreita melhora o acoplamento e reduz a demanda de energia. Uma lacuna maior torna o carregamento tolerante e tolera variação de peças. Para anéis de produção com tolerância de diâmetro do moinho, a lacuna deve acomodar o maior anel do lote sem contato. Lacuna prática mínima: 1.5–3 mm para anéis retificados com precisão, 4–8 mm para forjado ou usinado em desbaste. Cada milímetro extra custa de 3 a 8% em eficiência de acoplamento, mais em frequências mais altas.
Não se esqueça da expansão térmica. Um anel de aço de 2 metros a 900°C cresce cerca de 20–25 mm de diâmetro. A bobina acomoda esse crescimento ou o ciclo termina antes que a lacuna se feche para zero. Para saber mais sobre os princípios por trás do design de bobinas, ver design da bobina de indução.
6. Uniformidade de temperatura e controle de processo
Para uma coroa destinada ao endurecimento, ±15°C ao redor da circunferência separa um padrão HRC 58–60 consistente de resultados dispersos e pontos fracos. As causas geralmente são mecânicas, não elétrico.
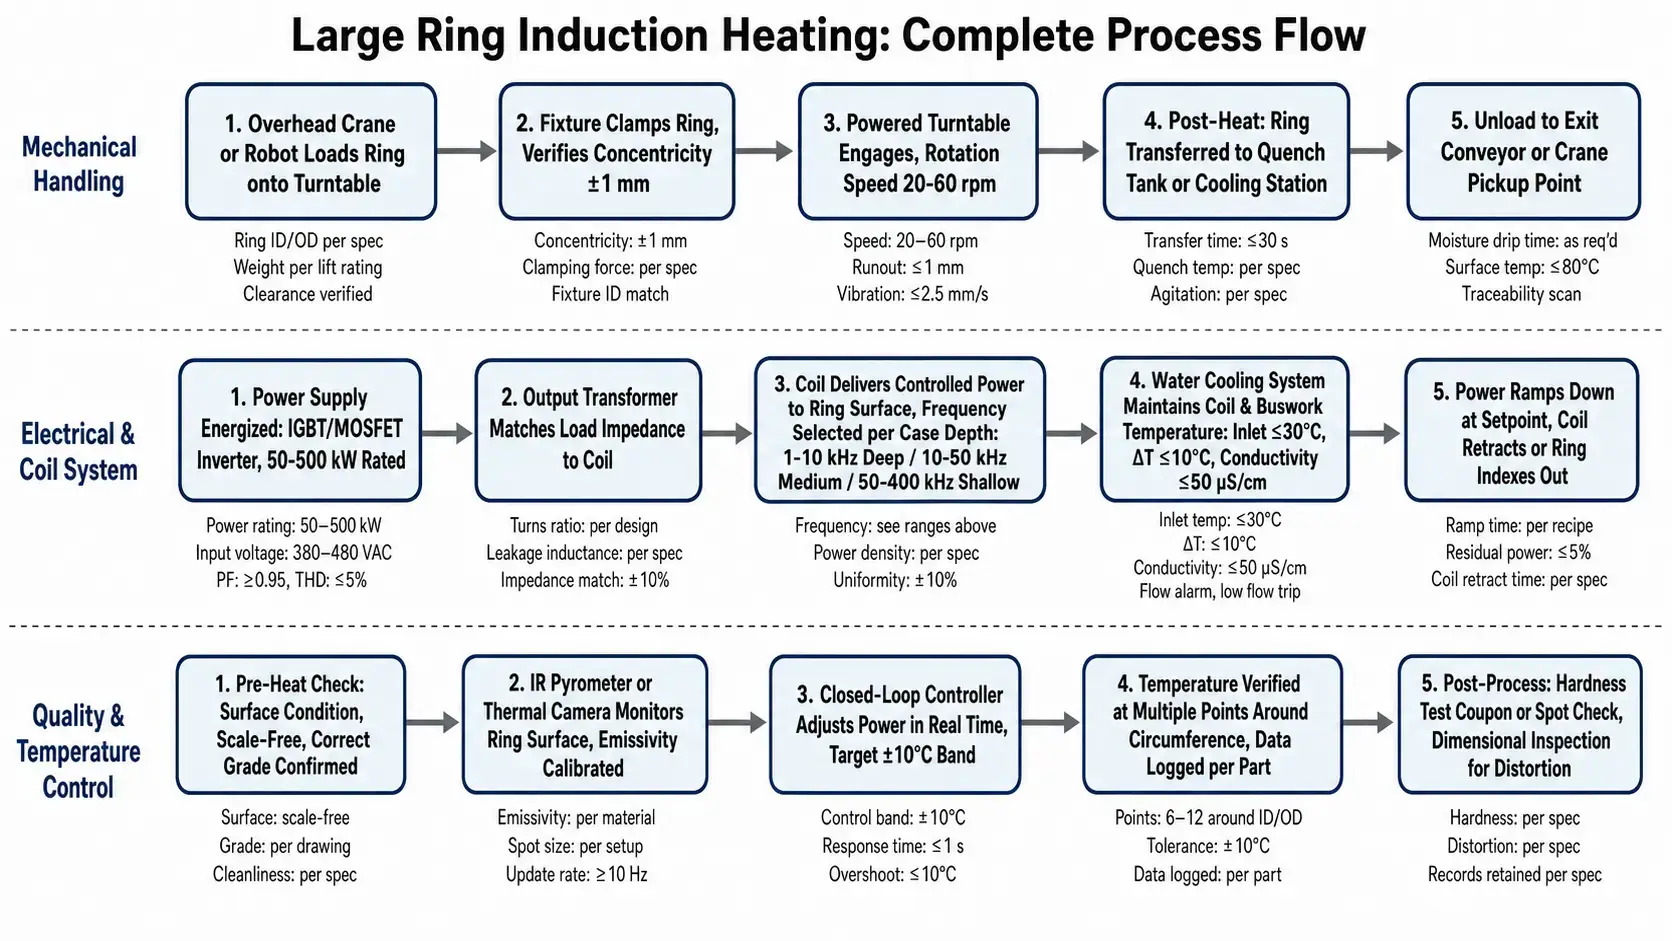
A folga da bobina varia porque o anel não é perfeitamente redondo ou centralizado. O rolamento do prato giratório tem desvio. O anel foi montado alguns milímetros fora. A rotação é a correção padrão — faz a média da variação local na acoplamento, lacuna, e perda de calor. Meta de 20–60 rpm para anéis com menos de 1.5 metros, mais lento para diâmetros maiores para manter a velocidade da superfície gerível. Demasiado lento, obtém-se zonas quentes e frias discretas. Demasiado rápido, o dispositivo de fixação torna-se caro.
A medição da temperatura merece expectativas realistas. Os pirómetros IR dependem da emissividade, e a emissividade muda com a condição da superfície, incrustação, temperatura, e ângulo de visualização. Um pirômetro calibrado em aço moído limpo lê errado num anel de escala. Câmaras térmicas mostram mais mas custam mais e precisam de uma linha de visão clara. O caminho mais fiável: valida o pirômetro ou câmara contra termopares embutidos durante o desenvolvimento do processo, bloqueia a receita, depois usa o sensor sem contacto para monitorização de produção dentro da janela comprovada.
O controlo de energia em malha fechada ajuda quando a temperatura da peça de entrada varia ou a água de arrefecimento flui por um deslocamento. Mas não vai consertar uma bobina ruim ou um posicionamento desleixado. Se o acoplamento variar 20% À volta da circunferência, nenhuma malha de controle produzirá um resultado uniforme. A uniformidade começa com a bobina e o acessório. Os controles apenas refinam o que eles entregam. Veja defeitos comuns na têmpera por indução para o que acontece quando a uniformidade é quebrada.
7. Manuseio Mecânico, Rotação, e Automação
Em grandes sistemas de anéis, o equipamento de manuseio geralmente custa mais do que a fonte de alimentação e a bobina combinadas. Também determina se o processo é executado da mesma maneira em 4 PM na sexta-feira, como aconteceu durante o comissionamento na manhã de terça-feira.
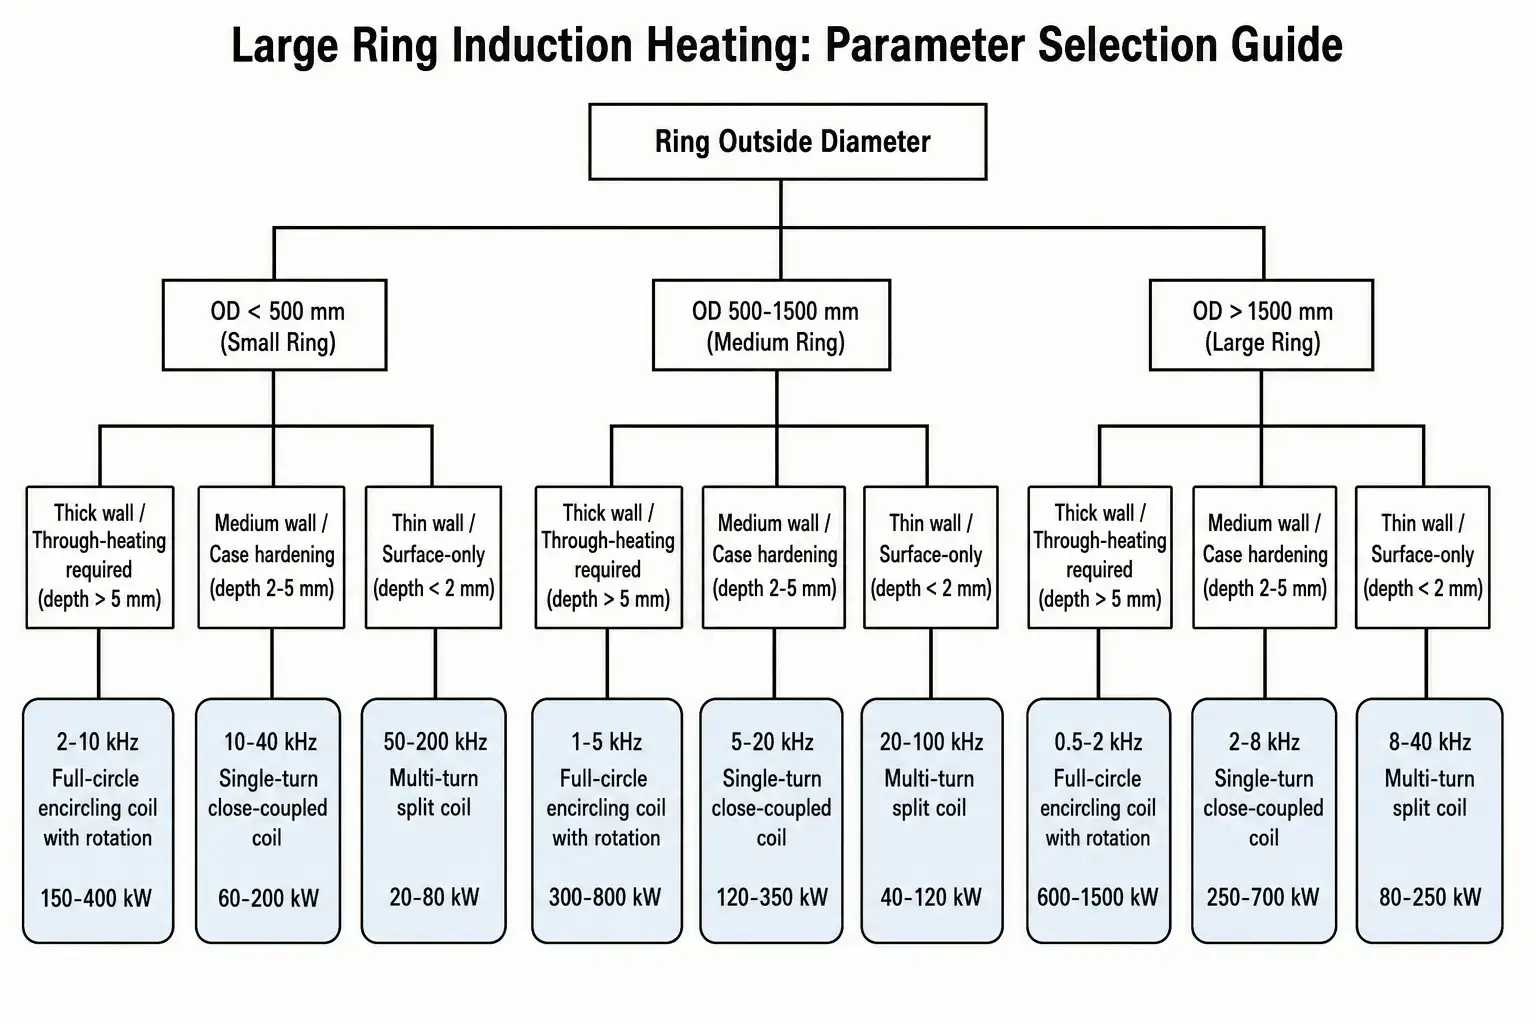
Uma armadilha para observar: fixação condutiva muito próxima da bobina. Luminárias de aço, braçadeiras, ou suportes de rolos dentro do campo magnético aquecerão involuntariamente, roubando energia da peça e distorcendo o padrão de aquecimento. Use materiais não condutores ou de baixa condutividade – cerâmica, aços inoxidáveis de baixa permeabilidade, ou blindagens de cobre resfriadas a água – para qualquer coisa próxima à bobina. Para uma visão mais ampla da integração de sistemas, ver como selecionar um sistema de têmpera por indução.
8. Arrefecimento, Utilitários, e confiabilidade do sistema
O aquecimento de anel grande dificulta o resfriamento da água do que a maioria das aplicações de indução. Um ciclo de aquecimento direto para um anel pesado pode durar minutos, não segundos - e durante todo esse tempo a bobina, trabalho de ônibus, transformador de saída, e fonte de alimentação precisam de resfriamento ininterrupto.
A qualidade da água não é negociável. Mantenha a condutividade abaixo 50 μS/cm para sistemas de alta frequência, Abaixo 100 μS/cm para média e baixa frequência. Os sólidos dissolvidos se espalham pelo cobre quente ao longo do tempo, estreitando as passagens de fluxo e acumulando incrustações isolantes. Um chiller de circuito fechado com filtragem adequada e controle de condutividade evita a degradação lenta que os sistemas de circuito aberto sofrem. Custa mais antecipadamente, mas se paga em termos de vida útil e tempo de atividade da bobina.
Antes da integração, identifique esses números:
— Taxa total de fluxo de água de resfriamento em todos os circuitos (fonte de alimentação, transformador, trabalho de ônibus, bobina, e quaisquer luminárias resfriadas)
— Temperatura da água de abastecimento e aumento de temperatura permitido por circuito
— Pressão mínima de alimentação na entrada do sistema, contabilizando perdas em mangueira e acessórios
— Queda de pressão da bobina à taxa de fluxo de projeto (Passagens de bobina subdimensionadas são surpreendentemente comuns)
— Diâmetro da mangueira, comprimento, e tipo de conexão rápida para cada circuito
— Interruptores de fluxo, interruptores de temperatura, e bloqueios de deteção de fugas ligados ao circuito de segurança da alimentação elétrica
Para mais detalhes, ver sistemas de arrefecimento a água para aquecimento por indução.
Quadro de Preparação de Especificações
Antes de enviar um RFQ aos fornecedores de equipamentos de indução, verifique esta lista de verificação. Quanto mais itens conseguir responder com dados reais em vez de estimativas, quanto melhores as cotações — e menos surpresas na encomenda.
☐ Grau e condição do material do anel (forjado, normalizado, têmpera e revenido, etc.)
☐ Diâmetro exterior, diâmetro interior, espessura de parede, e largura da face — com tolerâncias
☐ Peso da peça e peso da zona específica aquecida (nem sempre a mesma coisa)
☐ Temperatura alvo com banda de tolerância (ex., 850°C ±10°C)
☐ Profundidade de aquecimento ou profundidade de cimentação requerida, se for endurecimento
☐ Tempo de ciclo alvo por peça (tempo de aquecimento + têmpera + carregar/descarregar)
☐ Taxa de produção requerida (peças por turno ou por hora)
☐ Potência disponível da fábrica (tensão, fases, capacidade kVA, e se um transformador dedicado é viável)
☐ Disponibilidade de água de arrefecimento: taxa de fluxo, temperatura, pressão, e se é necessário um refrigerador dedicado
☐ Espaço no chão e capacidade do guindaste no local planeado de instalação
☐ Método de carregamento de peças (grua, robô, empilhador, manual com assistência)
☐ método de têmpera, se for endurecimento (polímero, óleo, água, anel de pulverização, tanque de imersão)
☐ especificação de dureza: dureza alvo, profundidade efetiva da caixa, limites aceitáveis de padrão, tolerância à distorção
☐ requisitos de automação e registo de dados (interface PLC, armazenamento de receitas, rastreabilidade por peça)
☐ Padrões industriais aplicáveis ou especificações de processo específicas do cliente
Pontuação 13–15: Você tem uma especificação bem definida. Os fornecedores podem fornecer propostas precisas com compromissos firmes de desempenho.
Pontuação 8–12: Os principais parâmetros são definidos, mas algumas lacunas permanecem. As respostas à RFQ incluirão suposições que devem ser revisadas cuidadosamente antes do pedido.
Pontuação 0–7: O processo ainda não está suficientemente definido para uma proposta de equipamento confiável. Espere que os fornecedores façam mais perguntas do que respostas, e inclua contingências tanto no orçamento como no cronograma.
Se o anel tiver histórico de problemas — pontos fracos após a têmpera, fissuras, excesso de folga axial, profundidade de dureza inconsistente — inclua esses detalhes no RFQ. Os fornecedores podem muitas vezes rastrear o padrão de falha até à causa raiz e resolvê-lo no design do sistema. Para problemas específicos de têmpera, ver visão geral do processo de têmpera por indução e defeitos comuns na têmpera por indução.
Principal vantagem
Aquecimento por indução para anéis grandes recompensa os engenheiros que projetam todo o processo, não aqueles que compram uma fonte de energia e esperam. A combinação certa de potência, frequência, geometria da bobina, rotação de peças, e o resfriamento produz um resultado repetível, sistema eficiente. A combinação errada – mesmo com componentes individualmente bem especificados – produz sucata, tempo de inatividade, e um processo com o qual os operadores trabalham em vez de trabalhar. Comece pelo ringue: o seu material, suas tolerâncias, e o que ele precisa se tornar. Engenheiro saindo de lá.
Perguntas Frequentes
Qual tamanho da fonte de alimentação de aquecimento por indução é necessária para anéis grandes?
Tamanho pela zona aquecida, não o peso da peça. A 200 kg anel de médio carbono a 900°C em 3 minutos precisa de 80–120 kW na peça. Após perdas de acoplamento de 25–35%, típicas de grandes anéis, a potência nominal cai para 150–200 kW. Para anéis de parede grossa, adicionar tempo de imersão em vez de potência de arranque — o delta da superfície para o núcleo penalizará, caso contrário.
Como melhorar a uniformidade de temperatura num anel grande?
Três coisas fazem a maior diferença: minimizar a variação da distância entre a bobina e a peça através de melhor centragem e qualidade do rolamento da mesa rotativa; rodar o anel suficientemente rápido para múltiplas revoluções durante o tempo de aquecimento (20–60 rpm para anéis abaixo de 1.5 m); valide o seu sensor de temperatura contra termopares embutidos durante o desenvolvimento do processo em vez de confiar num pirômetro não calibrado.
O aquecimento por indução pode ser usado para endurecimento de engrenagens de anel grandes?
Sim. O endurecimento por centrifugação funciona para engrenagens de anel mais pequenas onde as pontas dos dentes e raízes podem atingir temperatura em conjunto. Para engrenagens de anel grandes com dentes grossos, endurecimento dente a dente ou de contorno faz mais sentido — aquece cada dente ou espaço dentário individualmente, evitando o sobreaquecimento da ponta que o endurecimento por centrifugação causa em módulos grandes.
Vale a pena um sistema de refrigeração a água em circuito fechado para aquecimento de anéis grandes?
Se o sistema funcionar mais de algumas horas por dia, absolutamente. As placas de água em circuito aberto dissolvem minerais nas superfícies de cobre quente, aumentando a resistência da bobina e a temperatura ao longo do tempo. Um refrigerador em circuito fechado com condutividade abaixo de 50 μS/cm, filtração adequada, e um permutador de calor dimensionado para a carga térmica total compensa-se com a vida útil da bobina, tempo de funcionamento, e consistência do processo.
Discuta a sua aplicação de aquecimento de anéis grandes
Partilhe as dimensões do seu anel, material, temperatura-alvo, e os requisitos de produção. A nossa equipa de engenharia pode ajudar a avaliar o tamanho da fonte de alimentação, conceito de bobina, método de aquecimento, e opções de automação para o seu processo.
Contacte-nos sobre Aquecimento por Indução de Anéis Grandes →


