
Aquecimento por Indução para Componentes de Energia Eólica Duráveis
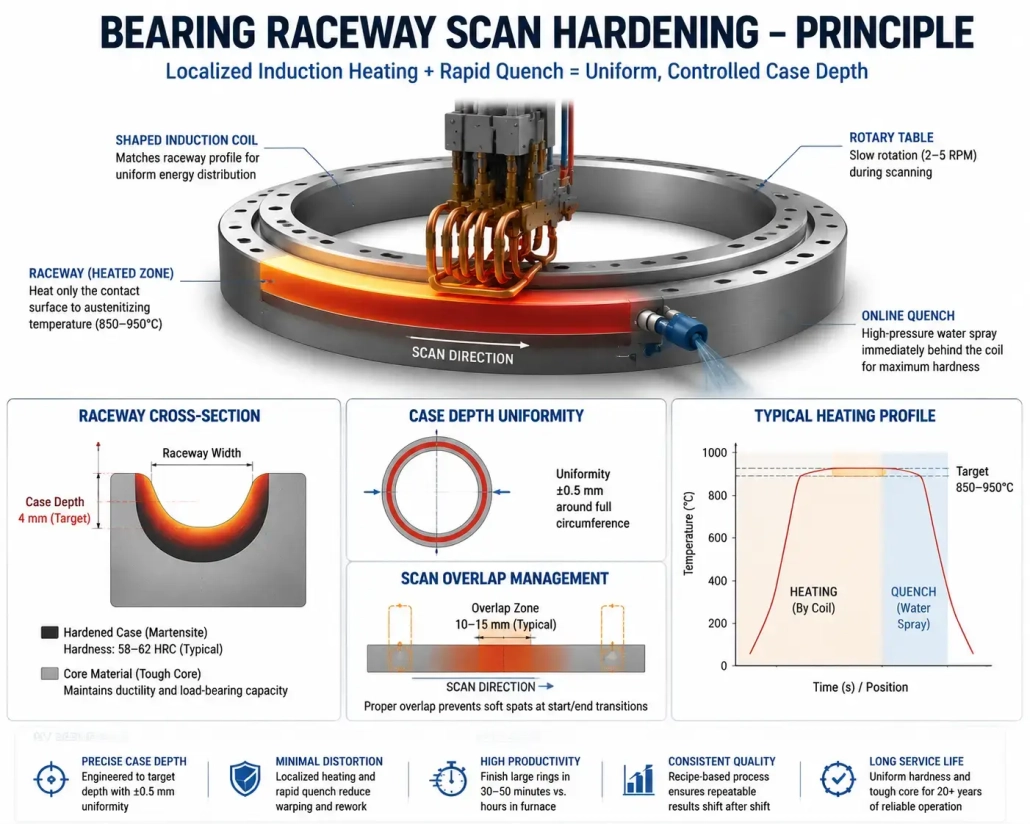
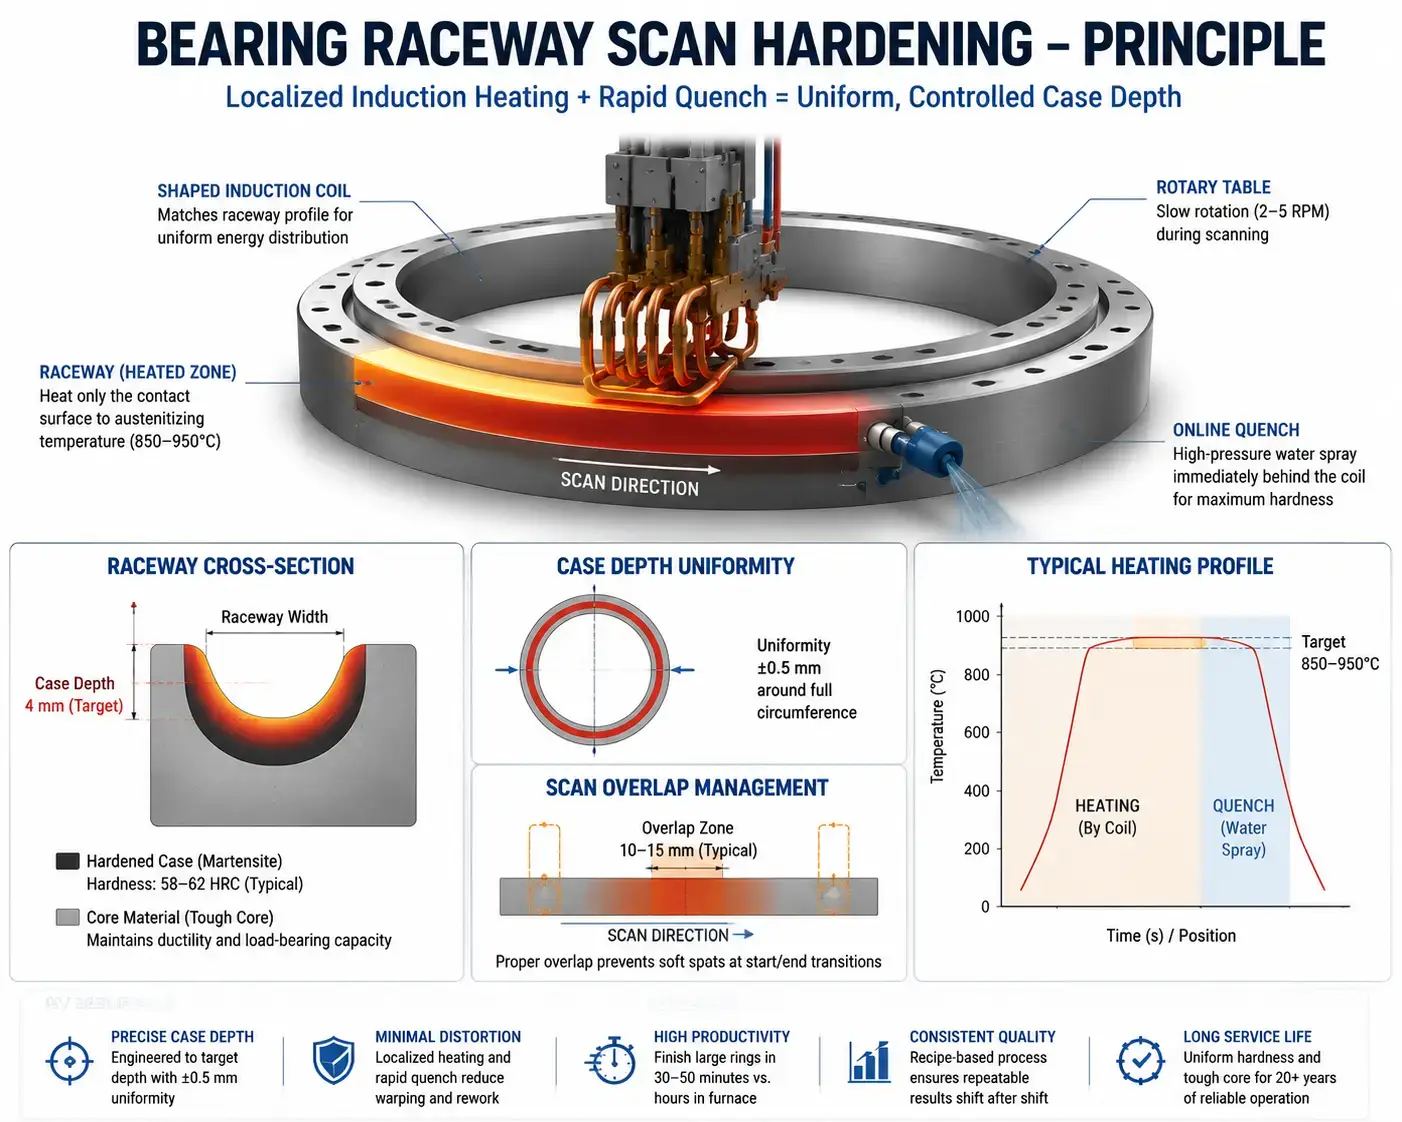
Um anel de rolamento de passo de 4 metros para uma 8 turbina offshore de MW pesa 3.5 toneladas. A sua pista precisa de uma 4 mm de camada endurecida, uniforme dentro de ±0,5 mm ao longo de toda a circunferência. A opção do forno: carregar o anel, aquecer a peça inteira de 3,5 toneladas a 880°C, saturar por 2 horas, têmpera, revenimento — um ciclo térmico de 6 horas que distorce o anel o suficiente para exigir 0.5 mm de pós-rebarbação. Uma aquecimento por indução para componentes eólicos a abordagem percorre uma bobina ao longo do trilho a 200 mm/min, aquece apenas a superfície de contacto até uma profundidade de, resfria em linha, e finaliza o anel em 40 minutos. A distorção diminui. A produtividade triplica. A pós-rebarbação é medida em mícrons, não em meio milímetro.
Índice
1. Porque os Componentes Eólicos Quebram as Abordagens de Aquecimento Padrão
Um anel de rolamento de passo tem 2 a 5 metros de diâmetro. Um veio principal tem 400 a 800 mm de diâmetro. Uma peça em branco de engrenagem planetária pesa 2 toneladas antes da primeira passagem de fabrico. Estas não são peças que se colocam num scanner de indução de bancada.
O tamanho é apenas o primeiro problema. A geometria é o segundo. As pistas dos rolamentos são ranhuras curvas. Os dentes da engrenagem têm flancos, raízes, e pontas — cada uma com massa e comportamento de dissipação de calor diferentes. Uma bobina que aquece uniformemente o veio cilíndrico de um mancal vai falhar nas extremidades da ranhura da pista. A bobina deve seguir a característica, não apenas rodear a peça.
Depois, há o custo de errar. A substituição de uma caixa de velocidades ou de um mancal principal numa turbina offshore envolve semanas de inatividade, a mobilização de um guindaste, e perda de produção. O processo de aquecimento acarreta um risco desproporcionado para a qualidade: uma profundidade de cavidade inferior à especificação ou um ponto mole numa pista de rolamento pode não surgir até ao ano 7 de uma vida útil de 20 anos. Quando isso acontece, o registo de tratamento térmico — se existir — é a primeira coisa que a equipa de análise de falhas solicita.
O aquecimento em forno evita alguns destes problemas ao aquecer tudo. Cria outros. Distorção devido a horas de imersão. Escala em superfícies usinadas. Tempos de ciclo suficientemente longos para que o tratamento térmico, não a usinagem, marque o ritmo da fábrica. A indução aquece apenas a zona que necessita, em minutos, e integra o resfriamento e a manipulação numa única estação. A compensação: exige posicionamento preciso, a frequência certa, e potência suficiente para superar um dissipador de calor de várias toneladas.
2. Aplicações de Aquecimento por Indução na Fabricação de Turbinas Eólicas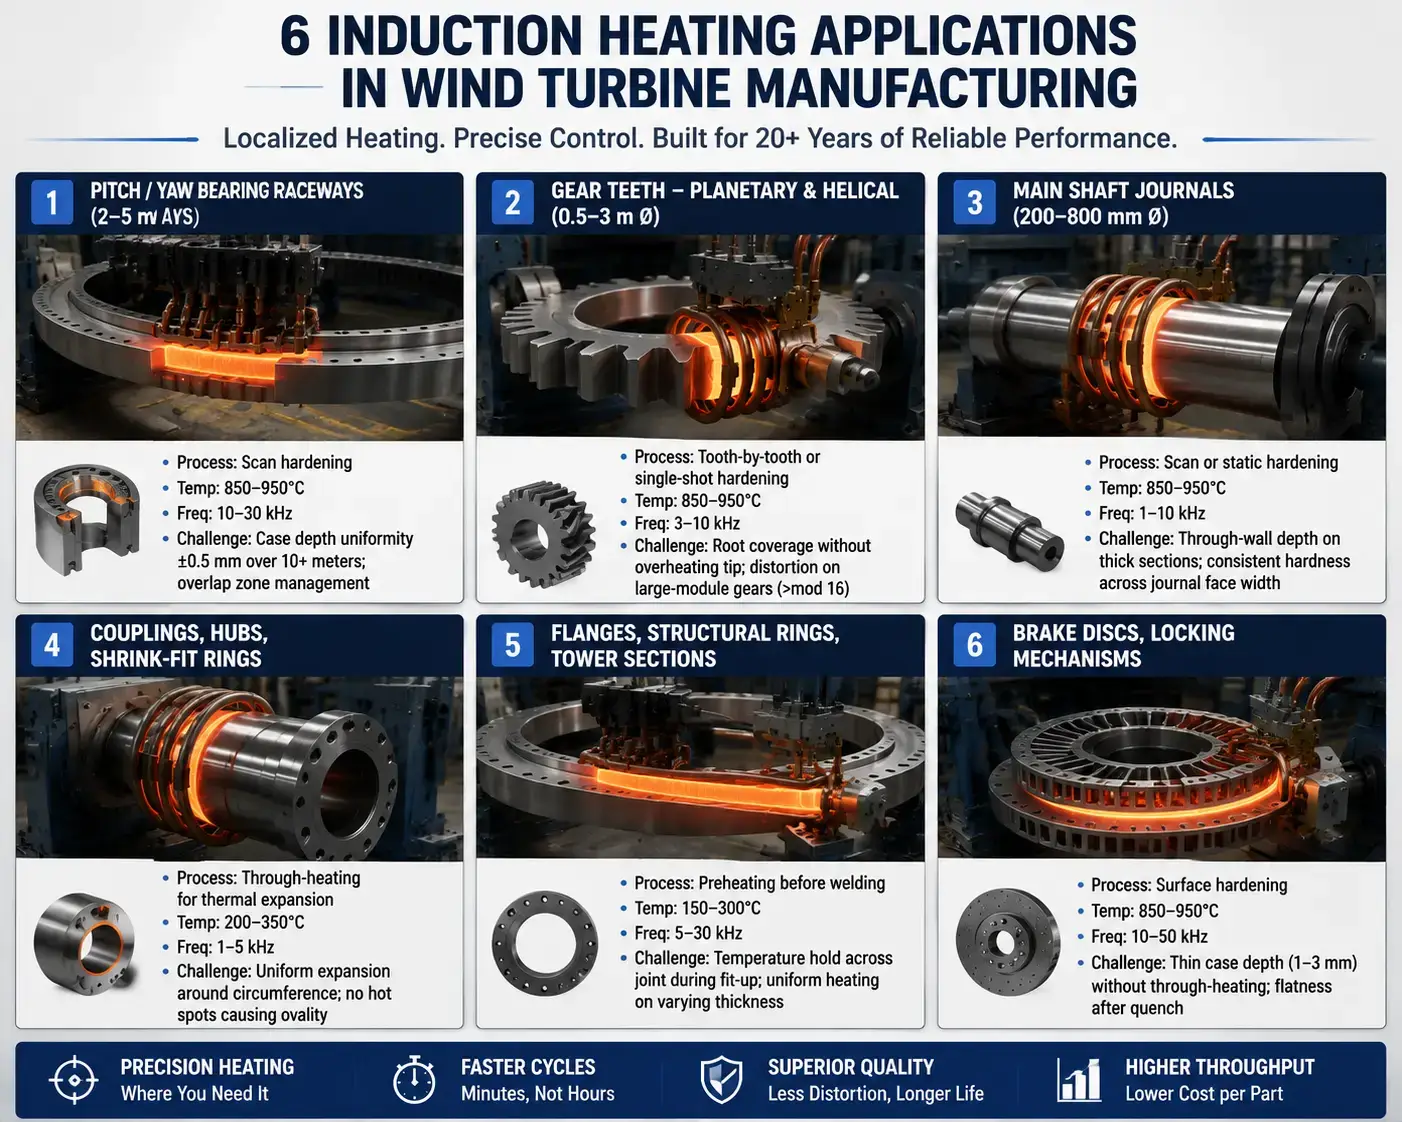
As seis aplicações acima mapeadas abrangem todos os principais componentes da caixa de transmissão, desde o eixo principal até o disco de travão. Vias de rolamento, dentes de engrenagem, e diários de eixo dominam o lado do endurecimento. Acoplamentos, cubos, e anéis de ajuste por contração representam a maior parte do aquecimento na montagem. Flanges e secções de torres utilizam indução para pré-aquecimento antes da soldadura. Cada aplicação exige uma frequência diferente, densidade de potência, e geometria da bobina — a tabela na Secção 4 cobre o lado elétrico dessas decisões.
3. Escala de Componentes: Diâmetro, Massa, e o Problema de Acesso
O diâmetro determina tudo a jusante. Uma bobina para um anel de rolamento de passo de 4 metros deve manter uma folga de ar de 2–5 mm em torno de uma ranhura curva enquanto o anel roda a 2–5 RPM numa placa giratória. Essa mesma bobina não aquecerá eficientemente um anel de 2 metros — a passagem de ar torna-se demasiado grande. Fábricas a processar uma variedade de tamanhos de anéis mantêm múltiplas bobinas: uma para diâmetros pequenos, uma para gama média, uma para diâmetros grandes. O mesmo desafio aparece em aquecimento por indução de anéis grandes: O diâmetro determina o inventário de bobinas e o design de manipulação.
A massa é o dissipador de calor com que está a lutar. Um anel de rolamento de 3,5 toneladas à temperatura ambiente retira calor da superfície do veio de rolamento mais rapidamente do que a bobina de indução consegue fornecê-lo — a menos que a fonte de alimentação seja dimensionada corretamente. Para um anel de 4 metros, 200–500 kW é típico para têmpera por varredura da pista de rolamento. Subdimensionando 30% e acontecem duas coisas. A superfície pode nunca atingir a temperatura de austenitização à velocidade de varredura desejada. Ou atinge a temperatura tão lentamente que a zona afetada pelo calor se espalha além da profundidade de camada especificada, e o perfil de dureza falha na inspeção metalúrgica.
E depois há acesso. A bobina pode atingir fisicamente a superfície? Um diário do eixo principal tem acesso aberto ao campo exterior. Uma caneleira interna de engrenagem planetária não — uma bobina circundante padrão não encaixa. Furos internos, ombros cegos, e superfícies embutidas precisam de bobinas de identificação ou condutores de panqueca que se espremam no espaço disponível. A bobina deve limpar a peça, a luminária, o anel de têmpera, a linha de visão do pirômetro, e o caminho de carga do guindaste. Na prática, interferência de fixação limita a geometria da bobina mais vezes do que a própria peça.
4. Frequência, Potência, e Design de Bobina para Componentes Grandes
Mude a frequência e os design da bobina deslocamentos de impedância. Mude a geometria da bobina e o requisito de potência mexe. Num componente eólico onde uma peça descartada apaga a margem de uma dúzia de boas, frequência, potência, e a geometria da bobina é projetada como um único sistema.
- A frequência segue a profundidade da camada. As pistas dos rolamentos com 2–6 mm de profundidade da camada operam na faixa de 10–30 kHz. Dentes de engrenagem precisando de 3–8 mm na raiz funcionam a 3–10 kHz. Encaixe por contracção — onde o objetivo é aquecimento total para expansão térmica uniforme, não um gradiente de dureza — usa 1–5 kHz. Estes são pontos de partida. O grau do material altera o número: 42CrMo4 (4140) comporta-se de forma diferente de 18CrNiMo7-6, o aço de cementação robusto para engrenagens de turbinas eólicas. O nosso guia de seleção de frequência cobre a relação profundidade-frequência.
- O dimensionamento de potência começa a partir do componente no pior cenário, não da média. Um fabricante a operar com três tamanhos de anel de rolamento na mesma máquina — 2 metros, 3.5-metros, e 5 metros — deve dimensionar a fonte de alimentação para o anel de 5 metros à velocidade de varrimento necessária. Para referência: endurecimento por varredura de uma pista de rolamento com passo de 5 metros para 4 profundidade de camada de mm em 180 mm/min requer aproximadamente 400–600 kW. Executar o mesmo anel a 300 mm/min necessita de 700–900 kW. Adicionar uma margem de 15–20% para envelhecimento da bobina e variação da tensão de linha coloca o sistema em 500 kW a 1.1 MW dependendo das metas de produção. O nosso seleção de potência o guia explica o cálculo.
- A água de arrefecimento separa o tempo de funcionamento da produção do tempo de inatividade. Com saída de 400–800 kW, a bobina, fonte de alimentação, capacitores, e o coletivo de autocarros gera calor substancial. O sistema de refrigeração por água circula 60–150 L/min apenas através da bobina. Limites de qualidade da água: condutividade abaixo de 300 µS/cm, pH 6,5–8,0, sólidos suspensos abaixo de 10 mg/L. Bombas redundantes, interruptores de fluxo por circuito, e monitorização de ΔT são mínimos de produção. Quando um circuito de arrefecimento falha numa bobina a aquecer um anel de 5 metros a meio ciclo, o cobre recoze em segundos — e o anel pode necessitar de avaliação de salvamento.
5. Encaixe retrátil, Montagem, e Reparação em Campo
Ajuste por encolhimento — aquecendo um acoplamento, anel interno do mancal, ou luva para a expandir sobre um eixo — é tão comum em trabalhos de turbinas eólicas como a têmpera. A física: um anel de aço a 250°C expande-se aproximadamente 0.15 mm por 100 mm de diâmetro. A 500 a furação de acoplamento aumenta em 0.75 mm. Isso elimina um ajuste por interferência de 0,3–0,5 mm.
O aquecimento uniforme é o que faz com que funcione. Um maçarico de um lado cria um ponto quente, ovalidade, e uma peça presa. Uma bobina de indução em torno de toda a circunferência — com a peça centrada — proporciona uma expansão uniforme. 50–200 kW a 1–5 kHz aquece completamente a parede em 2–8 minutos. Verificar a temperatura em 3–4 pontos antes de levantar.
Reparação em campo transforma a mesma física num problema mais difícil. Um rolamento principal avaria numa nacela 100 metros acima. Nengruí crane pode baixar todo o sistema de transmissão. Indução portátil — 30–100 kW, arrefecido a ar ou água recirculada compacta — aquece o anel interior do rolamento no local. Tempo de ciclo: 5–15 minutos. A alternativa: cortar o rolamento com uma rebarbadora, ou um maçarico dentro de uma nacela cheia de névoa de óleo.
6. Manuseio e Posicionamento
Um anel de rolamento de 4 metros aterra num guindaste, assenta numa plataforma giratória com suportes de rolos, e deve alinhar-se ao centro a ±1 mm da bobina antes de iniciar a análise. A plataforma giratória, suporte da bobina, anel de apaga-corrente, e braço do pirómetro competem todos por espaço em torno da peça. Se o carregamento e descarregamento adicionar mais de 2–3 minutos ao ciclo, os objetivos de produção tornam-se inalcançáveis.
O posicionamento não é um passo de preparação. É o processo.
Num sistema de análise de pista de rolamento, a folga da bobina para a peça varia entre 2–5 mm. Se o rolamento da plataforma giratória tiver 0.5 mm de desvio radial, a folga varia ±0,5 mm ao longo da circunferência. A temperatura da superfície varia ±8–15°C. Profundidade do caso varia entre 0,3–0,5 mm. Desvio do prato giratório, Desgaste do rolo, Ovalidade – cada um contribui. O plano de manutenção preventiva deve abranger o sistema de manuseamento com o mesmo rigor que a alimentação elétrica.
7. 5 Problemas Comuns e Como Evitá-los
| Problema | Causa Raiz | Prevenção |
| Variação da profundidade do caso >1 mm ao longo da circunferência da pista | Variação da folga bobina-peça devido a desvio do prato giratório ou ovalidade do anel; Inconsistência da velocidade de digitalização | Verificar o desvio do prato giratório <0.3 mm TIR. Ajustar a folga da bobina em 4 pontos ao longo da circunferência durante a configuração. Usar controlo de velocidade de varrimento em malha fechada ligado ao codificador rotativo — não acionamento de motor em malha aberta. |
| Pontos fracos na zona de sobreposição de varrimento | Comprimento de sobreposição insuficiente; redução de potência antes do fim da varredura; atraso de extinção na transição de arranque/para | Programar sobreposição de varrimento 10–15 mm. Mantenha potência total através da zona de sobreposição — não desacelere cedo. Início do fluxo de têmpera 2–3 segundos antes da bobina atingir a zona de sobreposição para garantir arrefecimento imediato. |
| Raiz do dente da engrenagem endurecida insuficiente, ponta sobreaquecida | Lacuna uniforme entre bobina e dente impossível com bobina circundante padrão; a raiz atua como dissipador de calor, ponta como antena | Use bobina modelada que segue o perfil do dente com concentrador de fluxo na raiz. Reduza a frequência para 3–5 kHz para penetração mais profunda na raiz. Realize qualificação do processo com secção do dente na raiz, flanco, e ponta. |
| Anel de ajuste por pressão prende parcialmente no eixo | Aquecimento desigual cria ovalidade; o anel arrefece durante a transferência do aquecedor para a estação de montagem | Verifique a temperatura em 3–4 pontos circunferenciais antes da elevação. Mantenha o tempo de transferência inferior a 30 segundos. Dimensionar a bobina para folga radial de 15–20 mm para permitir o crescimento das peças. Aquecer até 30–50°C acima do requisito de expansão calculado como tampão de transferência-arrefecimento. |
| Distorção a exceder o margem pós-rectificação | Entrada excessiva de calor; Tremer desigual; Tensão residual de maquinação anterior libertada durante o aquecimento | Usar a potência mínima que atinja a profundidade da caixa à velocidade de varrimento alvo — não máxima disponível. Alinhar o padrão de pulverização de têmpera com banda aquecida. Aliviar tensões anéis maquinados em bruta antes da maquinação de acabamento e endurecimento por indução. Medir a circularidade antes e depois para estabelecer a distorção de referência por tamanho de anel. |
A maioria dos mecanismos de defeito em defeitos comuns na têmpera por indução aplica-se a componentes eólicos — a diferença é que as peças eólicas são maiores, mais caras de descartar, e mais difícil de fixar do que componentes automóveis ou industriais em geral. A física não muda. As consequências tornam-se maiores.
8. Escolher um Sistema: As Especificações que uma Potência em kW Não Cobre
A classificação de potência vem depois da peça, o processo, e o rendimento são definidos. Comece com estes dados de entrada:
- Desenhos das peças com a classificação do material, dimensões, e tolerâncias.
- Área aquecida: qual superfície, qual profundidade de cementação, qual especificação de dureza.
- Temperatura e tolerância alvo.
- Tempo de ciclo para o componente mais grande, mais pesado na mistura de produtos.
- Capacidade disponível do guindaste, espaço disponível no chão, e caminho de carregamento da peça.
- Água de arrefecimento: fluxo, pressão, temperatura, e qualidade no ponto de instalação.
- Meio de têmpera, filtragem, e requisitos de controlo de temperatura.
Para além da ficha técnica, quatro coisas separam um sistema que funciona em turnos de um que é depurado durante um ano:
- Experiência na sua classe de diâmetro e peso. 150 Sistemas de juntas homocinéticas automóveis não preparam uma equipa de engenharia para um anel de rolamento de 4 metros e uma carga de 5 toneladas para o gira-discos.
- Âmbito do sistema de arrefecimento. Se o orçamento não incluir o permutador de calor, deslize da bomba, filtragem, e monitorização da condutividade, não é um sistema chave na mão. Viagens na qualidade da água são a causa mais comum de paragem na produção no primeiro ano.
- Gestão de receitas. Velocidade de armazenamento da varredura, potência, frequência, lacuna, e o tempo de têmpera por número de peça elimina variações de mudança para shift.
- Desenvolvimento de processos no seu piso, com as suas peças. Testes laboratoriais em funcionamento 500 Os cupões mm não validam um processo para um anel de produção de 4 metros. Comissionamento na sua mesa giratória, com a sua manipulação, a sua têmpera, e os seus critérios de aceitação metalúrgica é a única forma de fechar a lacuna entre a instalação e estar pronto para produção.
Para uma orientação mais ampla, o nosso artigo sobre seleção de um sistema de têmpera por indução cobre a estrutura de decisão — escalada para dimensões de componentes eólicos, os mesmos princípios aplicam-se.
Principal vantagem
Aquecimento por indução para componentes de energia eólica substitui ciclos de horas do forno por aquecimento localizado em intervalos minúsculos — quando o sistema está projetado em torno da peça, não adaptado de uma aplicação menor.
três coisas determinam se funciona. um: consegue a serpentina alcançar a característica aquecida? dois: a fonte de alimentação consegue ultrapassar a condução térmica de um dissipador de várias toneladas? três: o sistema de manuseamento posiciona a peça de forma suficientemente repetitiva para que a peça 47 aqueça igual à peça 1? a classificação em kW surge depois de essas respostas.
Perguntas Frequentes
P: Quais componentes de turbinas eólicas podem ser endurecidos por indução?
A: Vias de rolamento de passo e guinada, Dentes de engrenagens planetárias e helicoidais, Camas do eixo principal, e superfícies do disco de travão. O processo funciona sempre que uma superfície definida de desgaste necessita de uma camada de dureza controlada — normalmente de 2 a 8 mm de profundidade — numa peça de aço ou ferro fundido eletricamente condutora.
P: A indução consegue lidar com os grandes diâmetros das turbinas eólicas?
A: Sim — mas o sistema de manuseamento é mais importante do que a fonte de alimentação. Um anel de rolamento de 4 metros precisa de uma mesa giratória com <0.3 mm de excentricidade total (TIR), uma bobina com controlo de folga de 2 a 5 mm, e velocidade de varrimento ligada ao feedback da posição rotativa. O lado elétrico escala. O lado mecânico é onde o diâmetro cria problemas: afundamento da bobina sob o seu próprio peso, desgaste do rolamento da mesa giratória, e expansão térmica do anel a alterar a folga a meio do ciclo.
P: A indução é mais rápida do que o tratamento térmico da fornalha para componentes eólicos?
A: Para endurecimento localizado — pistas de rolamentos, dentes de engrenagem, diários de eixo — sim. Um ciclo de forno para um anel de 3,5 toneladas dura 4–6 horas, incluindo a imersão, têmpera, e arrefece. A indução endurece o mesmo anel em 30–50 minutos, aquecendo apenas a superfície da pista até à profundidade. Para aplicações que requerem aquecimento completo de toda a secção transversal da peça, a vantagem de velocidade diminui ou desaparece. A tecnologia é vantajosa quando apenas uma característica específica precisa de calor, não toda a massa.
Obtenha uma Revisão de Processo para a Sua Aplicação em Componentes Eólicos
Se estiver a endurecer anéis de rolamento, cementação de engrenagens planetárias, ou montagem por contração de acoplamentos em eixos — envie os seus desenhos de peças, grau do material, especificação da profundidade da cementação, e tempo de ciclo alvo. Vamos avaliar a frequência, potência, geometria da bobina, e os requisitos de manuseio relativos ao seu maior componente, não a sua média.


