
Por que é que o meu aquecimento por indução é desigual? Causas, Diagnóstico, e Soluções Práticas
Uma linha de endurecimento começa a produzir peças com pontos fracos em um lado. Uma estação de brasagem que funcionou bem na semana passada, de repente, não fluirá a liga uniformemente ao redor da junta. Um operador continua empurrando o ponto de mira do pirômetro porque a leitura da temperatura “parece errado” em comparação com o que a parte está fazendo.
Aquecimento por indução irregular raramente se anuncia com um código de erro claro. Ele aparece como desvio de padrão, sucata crescente, e operadores que aprenderam a contornar um processo em que não confiam mais.
A causa quase nunca é uma coisa. Geralmente são duas ou três variáveis que flutuam apenas o suficiente, junto, empurrar o processo para fora de sua janela. Este artigo mostra como rastrear os sintomas até a causa real – antes de gastar dinheiro em uma bobina que você não precisa ou em uma fonte de alimentação que não era o problema.
1. Como identificá-lo e o que geralmente está por trás disso
O aquecimento desigual manifesta-se de forma diferente dependendo do processo. Na têmpera: casca superficial num lado de um eixo, pontos moles perto de um ombro, comprimento do padrão a variar de peça para peça. Na brasagem: a liga flui de um lado da junta, ou um componente sobreaquece enquanto a peça correspondente mal atinge a temperatura.
Os operadores reparam antes do relatório de controlo de qualidade. Um lado aquece primeiro. O controlador de temperatura oscila. Alguém começa a ajustar o ponto de mira do pirómetro a cada alguns ciclos. Em células automatizadas, é mais sorrateiro - um movimento lento que acumula sucata durante meio turno antes que alguém o pegue.
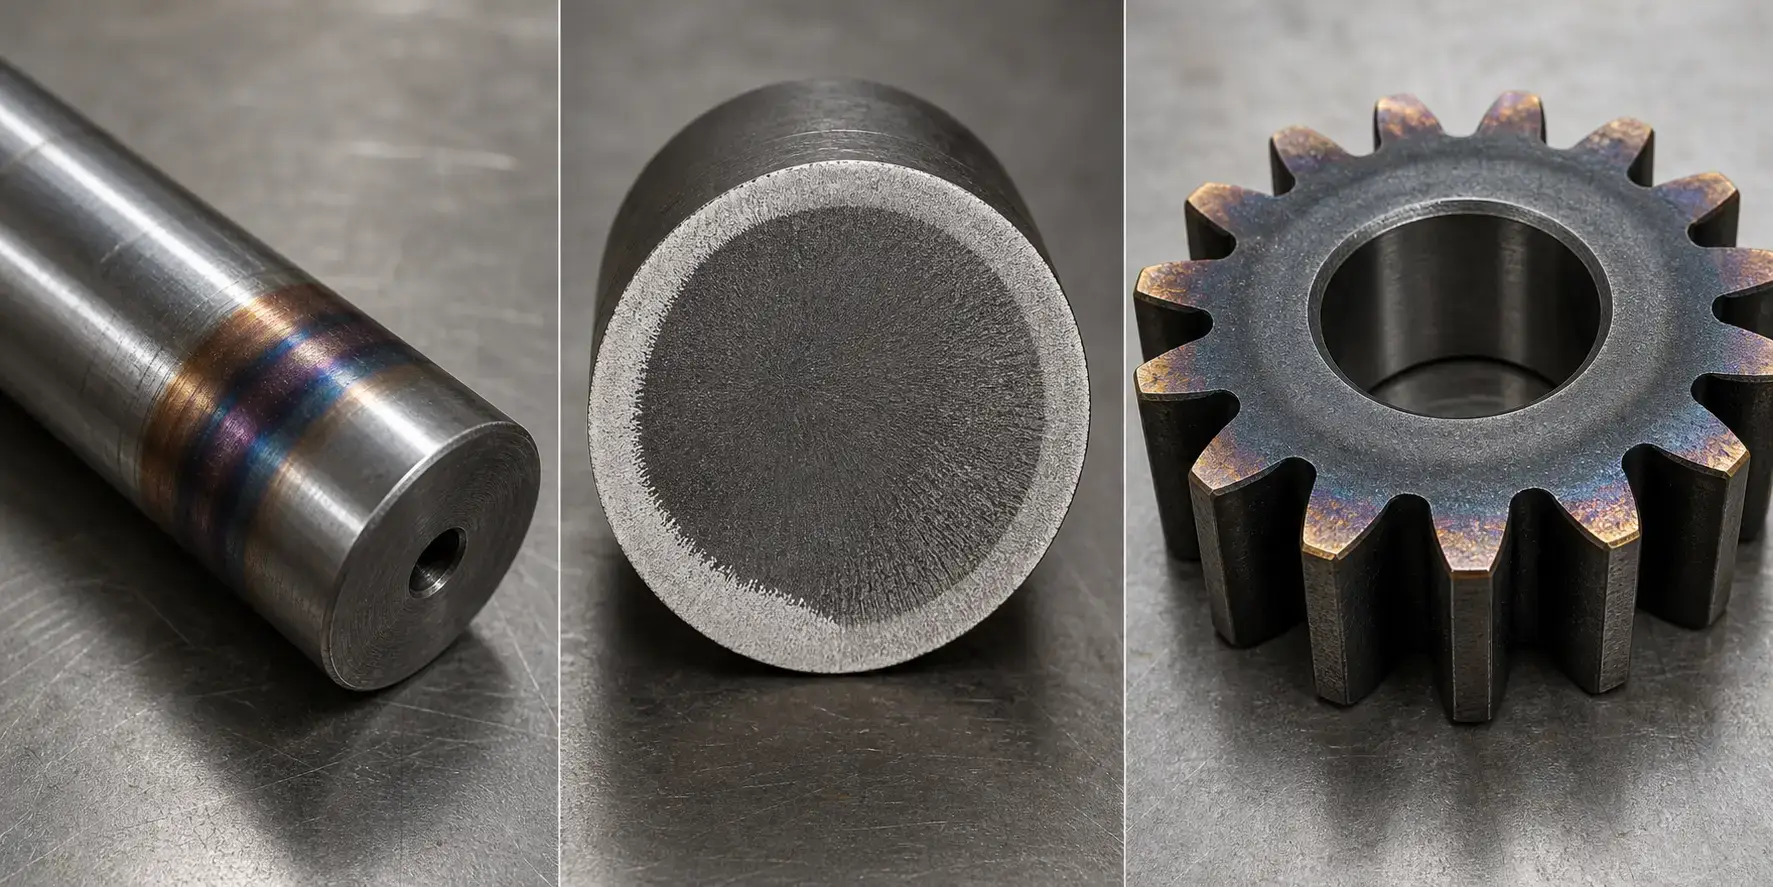
Antes de começar, definir o que “irregular” significa para sua aplicação. Uma propagação a 15°C pode eliminar um trabalho de endurecimento, mas ser invisível em uma etapa de pré-aquecimento. O limite vem da metalurgia e do processo posterior – não do que a máquina pode suportar em um dia bom.
Depois de definir a tolerância, a causa quase sempre cai em um desses baldes:
— Bobina e peça não se encaixam - formato errado, espaçamento errado entre curvas, perna de retorno muito perto
— A posição da peça oscila - fora do centro, inclinado, ou mudando no meio do ciclo
— Frequência errada para a profundidade - muito alto cozinha a superfície; muito baixo espalha o calor por toda parte
— A potência é muito agressiva para a geometria — ciclos quentes curtos pioram qualquer não uniformidade
— Movimento ou fixação desviados - rolos desgastados, eixo de digitalização preso, mudança térmica do localizador
— Material alterado sem avisar você - novo fornecedor, química diferente, tensão residual de montante
— É o apagamento, não o calor - orifícios de pulverização obstruídos, fluxo irregular, concentração de polímero desligada
— Alguém já “fixo” uma vez — ajustes de receita no nível do chão, compensando um problema mecânico, agora assado
Abaixo, nós os examinamos na ordem que você deve verificar – inspeções gratuitas primeiro. Para fundamentos, ver como funciona o aquecimento por indução.
2. Projeto da bobina e posição da peça: Comece aqui
Nove em cada dez vezes, é a bobina e a parte que não está alinhada. Não a fonte de alimentação. Não é a receita. Um problema de geometria.
A lacuna entre a bobina e a superfície da peça controla a eficiência da transferência de energia. O lado mais próximo aquece mais rápido. Mesmo um milímetro fora do centro em espaços apertados coloca visivelmente mais fluxo em um lado do que no outro. Esta é a causa mais comum de não uniformidade circunferencial, ponto final. A causa raiz geralmente é mecânica: um localizador desgastado, um eixo torto flacidez entre os centros, ou crescimento do acessório depois que a máquina estiver quente por horas.
A rotação calcula a média de pequenas variações, mas não evita uma correspondência ruim da bobina ou uma carga torta. Se a peça estiver girando e você ainda vir um padrão, é o formato da bobina ou a repetibilidade do carregamento.
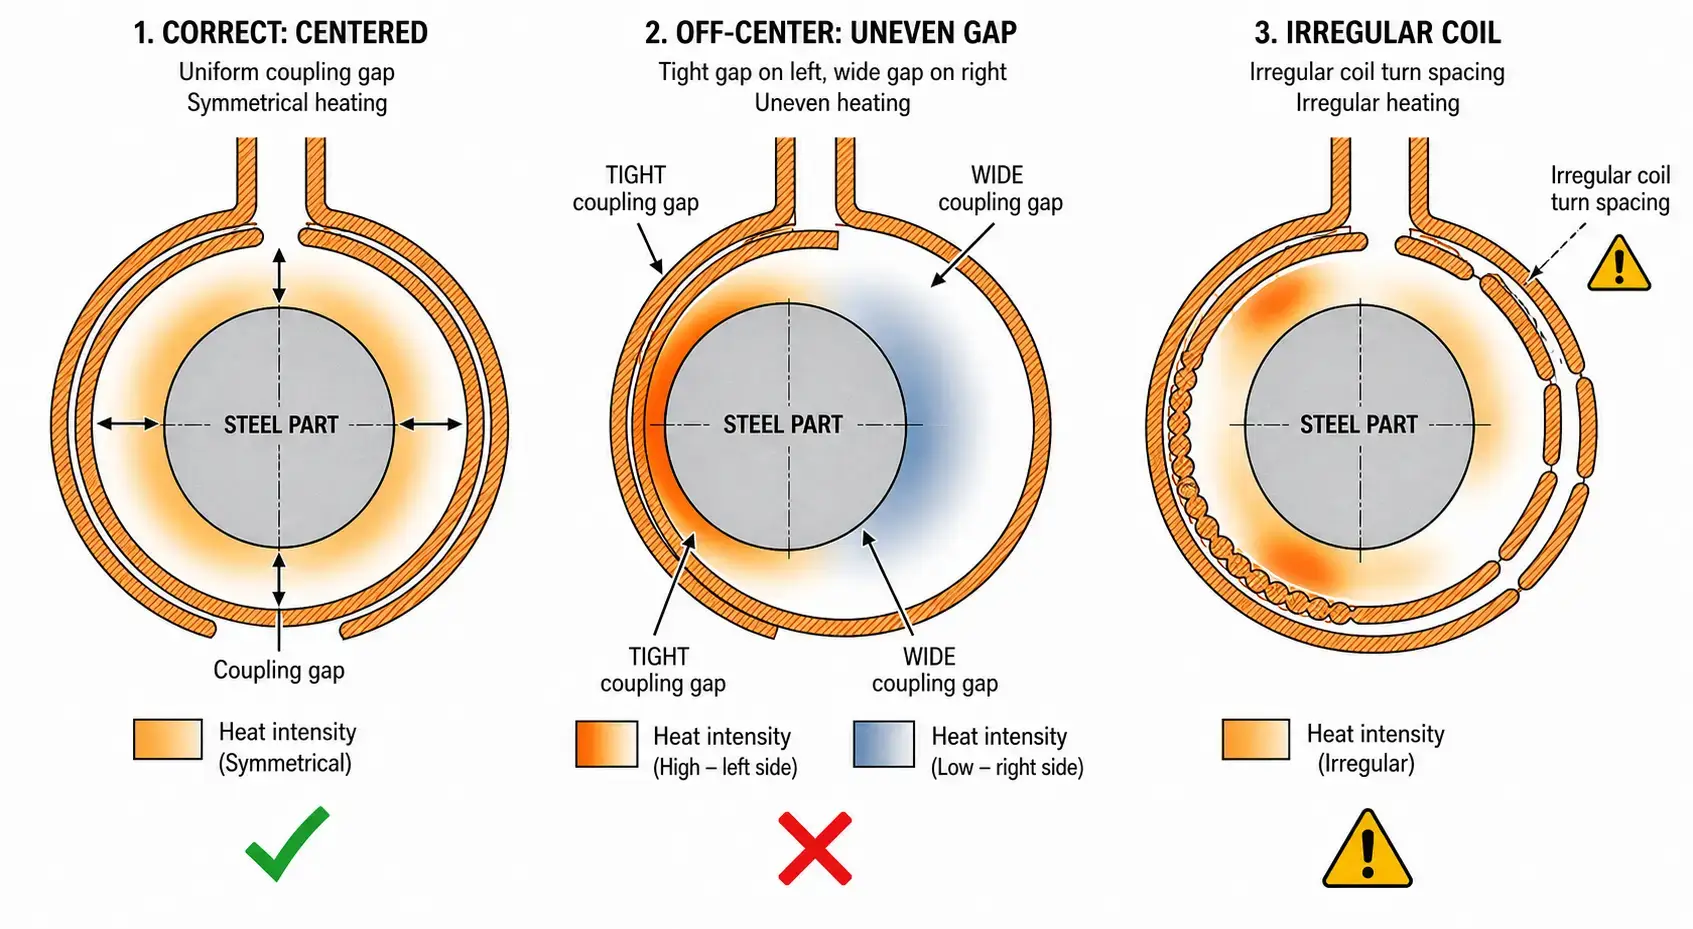
O formato da bobina é tão importante quanto a lacuna. Pontos problemáticos comuns: espaçamento irregular entre curvas, face da bobina não paralela à peça, uma perna de retorno sentada muito perto, ou uma bobina muito longa para uma faixa de calor estreita. Verifique também os concentradores de fluxo magnético – um concentrador rachado ou ausente pode mudar o padrão o suficiente para parecer uma falha na fonte de alimentação.
Teste rápido: trocar por uma bobina em bom estado, mesma receita. Se o padrão mudar, você encontrou sua variável. Veja design da bobina de indução para mais.
3. Configurações de frequência e energia
Se a bobina e a posição forem verificadas, veja a frequência a seguir. A frequência define a profundidade da penetração da corrente. Muito alto e a superfície cozinha enquanto o núcleo permanece frio. Muito baixo e o calor se espalha além da sua zona alvo.
| Sintoma | Provável problema de frequência | O que tentar |
|---|---|---|
| A superfície aquece demasiado enquanto o núcleo permanece frio | Frequência demasiado alta para a espessura da parede | Reduzir a frequência ou adicionar tempo de imersão para condução térmica |
| O calor espalha-se demasiado para além da zona alvo | Frequência demasiado baixa, Aquecimento demasiado profundo | Aumentar a frequência para penetração mais superficial |
| As arestas e os cantos brilham antes das superfícies planas | Densidade de potência elevada + frequência alta que amplifica o efeito das arestas | Reduzir a potência, alongar o tempo do ciclo, ou adicionar concentradores de fluxo para redirecionar o campo |
| O padrão desvia à medida que a peça aquece | Frequência não contabilizando a transição Curie (~770°C) | Valide a escolha de frequência em regimes magnéticos e não magnéticos |
Interação de potência e frequência. Alta potência, pouco tempo: toda não uniformidade é amplificada. Potência mais baixa, mais tempo de molho: a condução tem tempo para equilibrar as coisas.
Se alguém recentemente “otimizado” o ciclo para velocidade sem tocar na bobina ou frequência, esse é o seu suspeito. O pirômetro diz que a peça atingiu o ponto de ajuste. Mas está lendo apenas um ponto – e a 40°C de distância, outra zona não alcançou.
Veja seleção de frequência e seleção de potência para mais.
4. Material, Geometria, e condição da superfície
Às vezes a máquina está bem. A parte mudou.
Ligas diferentes aquecem de maneira diferente – aço carbono, aço inoxidável, e o alumínio respondem cada um à sua maneira. Mesmo dentro da mesma série, um novo fornecedor com uma química ligeiramente diferente pode mudar a resposta de aquecimento o suficiente para fazer diferença. Ninguém verifica o certificado do material durante semanas porque “é a mesma nota que sempre usamos.”
A geometria da peça cria seus próprios pontos de acesso. Cantos agudos aquecem mais rápido que planos. Paredes finas atingem a temperatura antes de seções pesadas. Buracos, rasgos, e splines interrompem o caminho atual. Estes não são defeitos de processo – são características da peça que a bobina precisa contornar.
A condição da superfície gera mais do que apenas o aquecimento. Calcareous, descarb, chapeamento, ou revestimentos alteram o acoplamento elétrico e a emissividade que seu pirômetro lê. Se o acabamento da superfície mudou e ninguém recalibrou, o circuito de controle está perseguindo uma temperatura que não é real. Veja defeitos comuns na têmpera por indução para exemplos.
5. Movimento, Fixação, e a Ilusão de Extinguir
Uma boa receita muda quando o lado mecânico muda. Ninguém verifica a velocidade de rotação, taxa de varredura, ou posição de fixação até que a pilha de sucata já esteja alta.
Problemas de rotação são simples: se as bandas quentes e frias se alinham com a velocidade de rotação, os rolos de acionamento estão escorregando, desgastado, ou pressionando de forma desigual. Um eixo torto ou baixa concentricidade produz o mesmo padrão.
Têmpera por varrimento: se o eixo pausar ou acelerar, você verá faixas de dureza que correspondem ao perfil de movimento. Pequenas mudanças de velocidade equivalem a diferenças reais na entrada de calor por unidade de comprimento.
O desgaste do aparelho é o mais silencioso. ao longo de meses, um localizador desloca a posição da peça. A expansão térmica move-a ainda mais quando a máquina está quente. Medir frio, medir novamente após uma hora. Se os números diferirem, o seu intervalo de processo tem estado a fechar-se durante todo o turno.
E a têmpera: uma peça pode aquecer de forma uniforme e arrefecer de forma desigual. Orifícios de pulverização obstruídos, fluxo assimétrico, concentração errada de polímero, um anel desalinhado — tudo isto parece um defeito de aquecimento. Antes de desmontar a bobina, verifique a têmpera. Veja sistemas de arrefecimento a água para aquecimento por indução.
6. Como diagnosticar problemas sem piorar a situação
Mudar três coisas de uma vez transforma um problema num mistério. Isolar uma variável por teste.
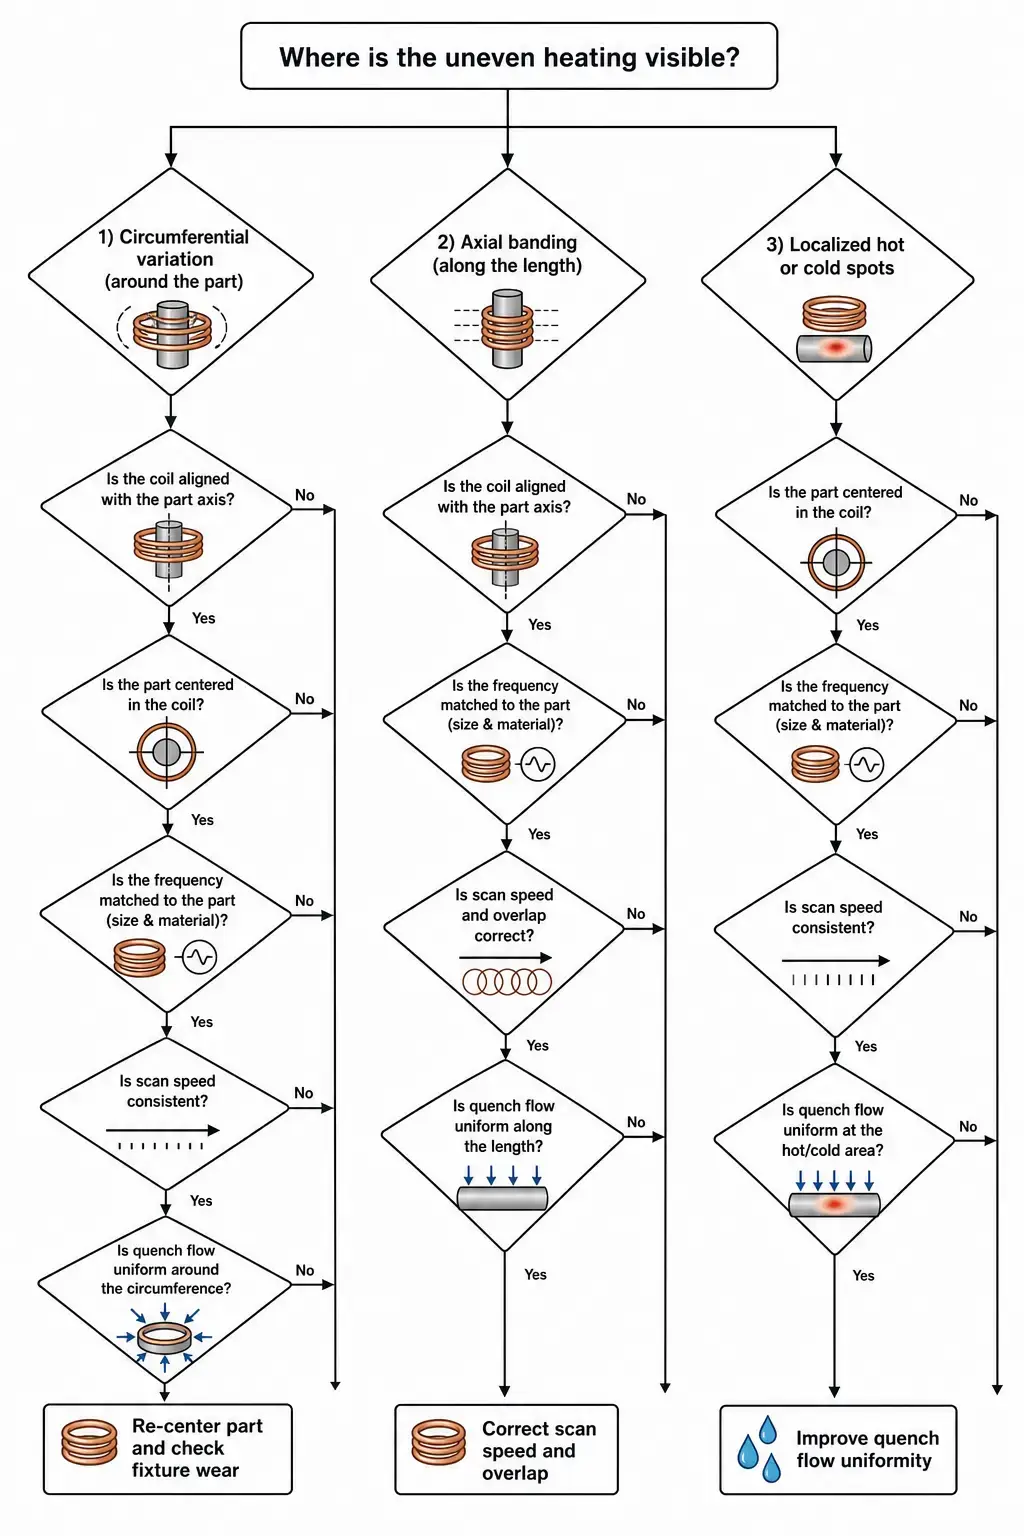
Começar grátis. Inspecionar a bobina. Verificar a posição da peça frio e quente. Medir a folga de acoplamento. Confirmar que a receita no ecrã corresponde à versão aprovada — não ao que alguém alterou no mês passado.
Depois isolar: trocar por uma bobina conhecida como boa, experimentar com um lote de material diferente, comparar os resultados de arranque a frio com os do meio do turno. Se o padrão seguir uma variável, essa é a sua trilha.
Ligue para o fornecedor quando tiver evidências de instabilidade de energia, incompatibilidade de impedância, ou limites de capacidade - não antes. Traga desenhos das peças, especificações de materiais, dados do ciclo, fotos da bobina, e resultados de dureza. Quanto mais você os entrega, menor será a probabilidade de você sair com hardware desnecessário.
Principal vantagem
O aquecimento por indução irregular raramente é uma coisa. É uma lacuna, uma posição, uma frequência, ou um desvio mecânico – geralmente diagnosticado erroneamente como elétrico. Verifique primeiro a bobina e a posição da peça. Uma variável de cada vez. E não deixe que a extinção o leve a perseguir um problema de aquecimento que não existe.
Perguntas Frequentes
Por que um lado da minha peça aquece mais rápido?
Quase sempre porque esse lado fica mais próximo da bobina. Verifique a centralização da peça, simetria da bobina, e se o jogo de volta está influenciando um lado do campo. A rotação ajuda a calcular a média, mas não corrige o desalinhamento da raiz.
A frequência errada pode causar aquecimento irregular?
Sim. Muito alto e a superfície cozinha antes que o calor seja conduzido para dentro, especialmente perto de bordas e cantos. Muito baixo e você não consegue localizar o calor, então as áreas adjacentes atingem a temperatura quando não deveriam. A frequência precisa corresponder à geometria da peça e à profundidade de aquecimento necessária.
Como posso saber se é a bobina ou a fonte de alimentação?
Troque por uma bobina em bom estado e execute a mesma receita. Se o padrão mudar, é bobina ou ferramenta. Se a potência ou frequência de saída estiver instável em várias bobinas e peças, a oferta ou a correspondência de carga precisam de atenção. Mas a maioria “problemas de fonte de alimentação” acabam por se revelarem como problemas de ferramentas que a fonte de alimentação está a ser solicitada a compensar.
Envie-nos os detalhes da sua peça, requisitos de padrão de calor, e informações sobre o equipamento atual. A nossa equipa de engenharia pode ajudar a identificar as causas prováveis de aquecimento desigual e recomendar os próximos passos práticos.


