
5 entscheidende Faktoren bei der Auswahl einer Induktionsanlassmaschine
Bei der Auswahl einer Induktions-Anlassmaschine geht es nicht darum, wybrać najwyższą wydajność lub najniższą cenę. Decydujące jest, dostosowanie urządzenia do Twojej obrabianej części — do materiału, geometrii, do docelowej twardości i wydajności przepustowej. Dobrze określona maszyna zamienia wyżarzanie partiowe w szybki, powtarzalny krok w linii. Źle dostosowane urządzenie powoduje nierównomierną twardość, marnuje energię i nigdy nie nadąża za resztą linii.
Wyżarzanie zamienia twardą, ale kruchą zahartowaną część w żaroodporną, gotowa do użycia komponent. Indukcja wykonuje to szybciej i bardziej kontrolowanie niż piec — jednak tylko, jeśli maszyna jest poprawnie określona. Następujące pięć czynników to punkty decyzyjne, które je determinują, po której stronie tej linii się znajdziesz.
Inhaltsverzeichnis
1. Zrozum wymagania swojego elementu
Der erste und wichtigste Schritt besteht darin, genau zu definieren, was Sie anlassen müssen. Eine Induktions-Anlassmaschine, die für Nockenwellen in der Automobilindustrie perfekt funktioniert, kann für Hydraulikstangen mit großem Durchmesser völlig ungeeignet sein. Werkstückgeometrie, Material und die Zielwerte der Eigenschaften nach dem Anlassen bestimmen alles, was danach folgt — Spulendesign, Leistungsniveau, Frequenz und ob Sie Einzelhub- oder Scan-Anlassen benötigen.
Beginnen Sie damit, diese Fragen für jede Teilefamilie zu beantworten, die Sie bearbeiten möchten:
— jakość materiału: Handelt es sich um Stahl mit mittlerem Kohlenstoffgehalt, legierten Stahl oder Werkzeugstahl? Unterschiedliche Legierungen werden in verschiedenen Temperaturbereichen angelassen, um dieselbe Härte zu erreichen.
— Abmessungen und Masse: Eine massive Welle mit 80 mm Durchmesser nimmt Wärme anders auf als ein dünnwandiges Rohr, selbst bei gleicher Frequenz.
— Anlasszone: Benötigen Sie ein Anlassen des gesamten Bauteils nach dem Durchhärten oder ein lokales Anlassen einer bestimmten Verschleißfläche nach dem hartowania indukcyjnego?
— Zielhärte und mechanische Eigenschaften: Anlassen bei 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als Anlassen bei 550°C. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: Maszyna, die für 5.000 Teile pro Jahr ausgelegt ist, wygląda zupełnie inaczej niż, die für 500.000 zostało zbudowane.
Główna myśl jest prosta: Eine Maszyna do nagrzewania indukcyjnego powinna być określona zgodnie z Twoim najbardziej wymagającym elementem, nie zgodnie ze średnim. Jeśli maszyna poradzi sobie z największą średnicą, najwęższą tolerancją i elementem o największej wydajności w Twoim zakresie części, to poradzi sobie również ze wszystkim innym.
2. Wybierz odpowiednią moc i częstotliwość
Moc i częstotliwość to dwa parametry elektryczne, które bezpośrednio sterują, jak szybko i jak głęboko element się nagrzewa podczas uruchamiania. Jeśli są właściwie dobrane, oznacza to równomierne nagrzewanie w możliwie najkrótszym czasie cyklu. Jeśli są źle dobrane, prowadzi to do przegrzewania powierzchni, niewystarczającej temperatury rdzenia lub kosztów energii, które zmniejszają Waszą marżę.
Praktycznym punktem wyjścia są:
— Systemy średniej częstotliwości (1–10 kHz) są koniem roboczym przy rozruchu. Oferują większą głębokość przenikania ciepła i nadają się do wałów, Koła zębate, Pierścieni łożyskowych i innych elementów o średnich do dużych przekrojach.
— Systemy wysokiej częstotliwości (10–30 kHz) funktionieren gut bei Bauteilen mit kleinem Durchmesser und lokalen Anlasszonen, bei denen die Erwärmungstiefe strikt auf die Randschicht begrenzt werden muss.
— Leistungsniveau sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — und nicht einfach auf den maximal verfügbaren Wert eingestellt werden. Überdimensionierung verschwendet Kapital und Energie; Unterdimensionierung erzeugt einen Engpass. Ziehen Sie die Leistungsanforderungen für Induktionserwärmung heran, wenn Sie Ihre Ausgangsbasis berechnen.
Ein erfahrener Lieferant wird Ihre Bauteilgeometrie im Hinblick auf Frequenz- und Leistungsoptionen modellieren, anstatt die Maschine mit der höchsten Spezifikation aus seinem Katalog anzubieten. Bitten Sie darum, die Simulation des Erwärmungsprofils für Ihr konkretes Werkstück zu sehen, bevor Sie sich festlegen.
3. Oceń dokładność kontroli temperatury
Erfolgreiches Anlassen beruht im Kern auf Temperaturpräzision. Im Gegensatz zum Härten, bei dem deutlich über den Umwandlungspunkt erhitzt wird, arbeitet das Anlassen in einem engeren Fenster — typischerweise von 150°C bis 650°C, abhängig von Legierung und Zielhärte. Eine Überschreitung um 20 Grad kann die Härte unter die Spezifikation senken. Eine Unterschreitung lässt Eigenspannungen im Bauteil zurück.
Moderne Systeme zum Induktionsanlassen verwenden eine Regelung im geschlossenen Regelkreis, um die Temperatur innerhalb enger Toleranzbänder zu halten. Wichtige Merkmale, auf die Sie achten sollten:
— Rückmeldung über Infrarot-Pyrometer oder Wärmebildkamera — berührungslose Temperaturmessung in der erhitzten Zone, dane w czasie rzeczywistym są przekazywane z powrotem do źródła zasilania.
— regulacja mocy w zamkniętej pętli sterowania — system automatycznie zwiększa lub zmniejsza moc wyjściową, aby utrzymać wartość zadaną, i kompensuje wahania w masie części, temperaturze wejściowej lub prędkości linii.
— przechowywanie receptur dla wielu numerów części — gdy profil uruchomienia dla określonej części zostanie dopracowany, powinien być dostępny do wyboru za naciśnięciem przycisku. Jest to niezbędne dla zakładów, które przetwarzają więcej niż tylko kilka SKU.
— Rejestrowanie danych i możliwość ich śledzenia — rejestrowanie krzywych temperatur dla każdej partii wspiera audyty jakości i pomaga, wykrywać odchylenia procesów, zanim powstaną odpady.
Bez precyzyjnej regulacji temperatury przewaga szybkosciowa Induktionserwärmung jest nieistotna — ponieważ w końcowym rozrachunku spędzasz tyle samo czasu na poprawkach i kontroli, ile zaoszczędziłeś podczas podgrzewania.
4. automatyzacja & Produktionskapazität berücksichtigen
Twoje urządzenie do wyżarzania powinno wspierać zarówno obecny wolumen produkcji, jak i planowany wzrost w ciągu najbliższych trzech do pięciu lat. Zbyt mała wydajność zmusza Cię do powrotu na rynek po drugą maszynę wcześniej niż się spodziewano. Nadmierne przeskalowanie bez automatyzacji oznacza, że płacisz za pojemność, której nie możesz w pełni wykorzystać.
Najważniejsze rozważania można podzielić na przepustowość i integrację:
— Czas cyklu a. Czas taktowania: Czy maszyna może zakończyć cykl zapłonu w wymaganym taktowaniu linii? Uwzględnij w tym obliczeniu czas na za- i rozładunek części, nicht nur die Erwärmungszeit.
— Manuell, półautomatycznie lub w pełni automatycznie: Ein manuelles Ladesystem kann für 50 Teile pro Tag geeignet sein. Bei 500 Teilen pro Schicht wird eine automatische Zuführung mit Förderband- oder Roboterintegration zur zwingenden Voraussetzung für gleichbleibende Qualität.
— Schneller Wechsel: Wenn Sie mehrere Teilefamilien anlassen, achten Sie auf werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung und verstellbare Teileaufnahmen. Jede Minute Umrüstzeit ist eine Minute, in der die Maschine nicht produziert.
— In-line- vs. Batch-Konfiguration: In-line-Anlassen (das Teil bewegt sich direkt von der Härtestation zur Anlassspule) minimiert Handling und Platzbedarf. Batch-Anlassen mit Teilemagazin eignet sich für geringere Stückzahlen oder gemischte Produktionspläne.
Diese Entscheidungen spiegeln viele der gleichen Abwägungen wider, die bei der Wybór systemu indukcyjnego hartowania auftreten. Die beiden Maschinen stehen häufig nebeneinander in derselben Linie, und ihre Automatisierungsstrategien sollten gemeinsam entwickelt werden — nicht unabhängig voneinander.
5. Einen zuverlässigen Anlagenlieferanten wählen
Die Maschine selbst ist nur die Hälfte der Investition. Die Engineering-Kompetenz, Anwendungserfahrung und der After-Sales-Support des Lieferanten bestimmen, ob diese Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zum Wartungsproblem wird.
Wenn Sie Lieferanten von Induktions-Anlassmaschinen bewerten, schauen Sie über das Datenblatt hinaus:
— Branchenspezifische Erfahrung: Ein Lieferant, der Anlasssysteme für Antriebsstrangkomponenten in der Automobilindustrie gebaut hat, rozumie wymagania tego sektora dotyczące czasu cyklu i powtarzalności. Ogólne doświadczenie w ogrzewaniu przemysłowym to nie to samo.
— Specjalistyczne nawijanie na zamówienie- i projektowanie przyrządów: To w cewce faktycznie zachodzi transfer ciepła. Ein Lieferant, projektowanie cewki traktowane jako zadanie aplikacyjne — a nie jako standardowy artykuł z katalogu — zapewnia lepszą równomierność nagrzewania i dłuższą żywotność cewki.
— Uruchomienie i szkolenie na miejscu: Jeden System nagrzewania indukcyjnego ist keine Plug-and-play-Lösung. Der Lieferant sollte einen Ingenieur in Ihre Fertigung schicken, die Prozessparameter an Ihren tatsächlichen Teilen validieren und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren und Spulenbaugruppen sollten innerhalb von Tagen, nicht Wochen, auf Lager gehalten und versendet werden können. Fordern Sie im Rahmen des Angebots eine empfohlene Ersatzteilliste an.
— Garantiebedingungen und langfristige Serviceverträge: Klären Sie, was abgedeckt ist, für wie lange und welche Reaktionszeit der Lieferant nach Ablauf der Garantiezeit zusichert.
Ein Lieferant, współpraca jest warta zachodu, fragt nach Ihren Werkstücken, zanim poda informację o wydajności. Wir bewerten jede Anfrage anhand derselben fünf oben beschriebenen Faktoren — Teilegeometrie, Materiał, Anforderungen an die Temperaturregelung, Automatisierungsbedarf und langfristige Serviceerwartungen — und liefern eine Konfigurationsempfehlung auf Basis Ihres Prozesses, nicht einer Katalogvoreinstellung.
indukcja vs. konventionelles Ofenanlassen
Für Betriebe, die derzeit Chargenöfen zum Anlassen verwenden, lautet die Frage nicht, ob Induktion die Aufgabe erfüllen kann — sondern ob der Umstieg für Ihr spezifisches Produktionsprofil wirtschaftlich sinnvoll ist. Die folgende Tabelle zeigt die praktischen Unterschiede.
| Induktionsanlassen | Konventionelles Ofenanlassen |
|---|---|
| Schnelles Erwärmen — Sekunden bis Minuten | Lange Heizzyklen — typischerweise 1–4 Stunden |
| Lokalisierte Erwärmung — nur die definierte Zone wird angelassen | Gesamtes Bauteil erwärmt — Energie wird für Masse aufgewendet, die keine Behandlung erfordert |
| Geringerer Energieverbrauch pro Bauteil | Höhere Betriebskosten — Ofenleerlauf, Straty ciepła do otoczenia |
| Zmniejszone opóźnienie — krótkie działanie ciepła, minimalne naprężenia termiczne | większe ryzyko odkształceń — dłuższe utrzymywanie temperatury |
| Łatwa automatyzacja — bezpośrednia integracja w produkcji liniowej | Ograniczona elastyczność automatyzacji — Ładowanie partiami, większe uzależnienie od dłuższych cykli |
| Doskonała powtarzalność procesu — Sterowanie zamkniętą pętlą dla każdego elementu | Trudniejsza jednolitość temperatury — gorące i zimne strefy w piecu |
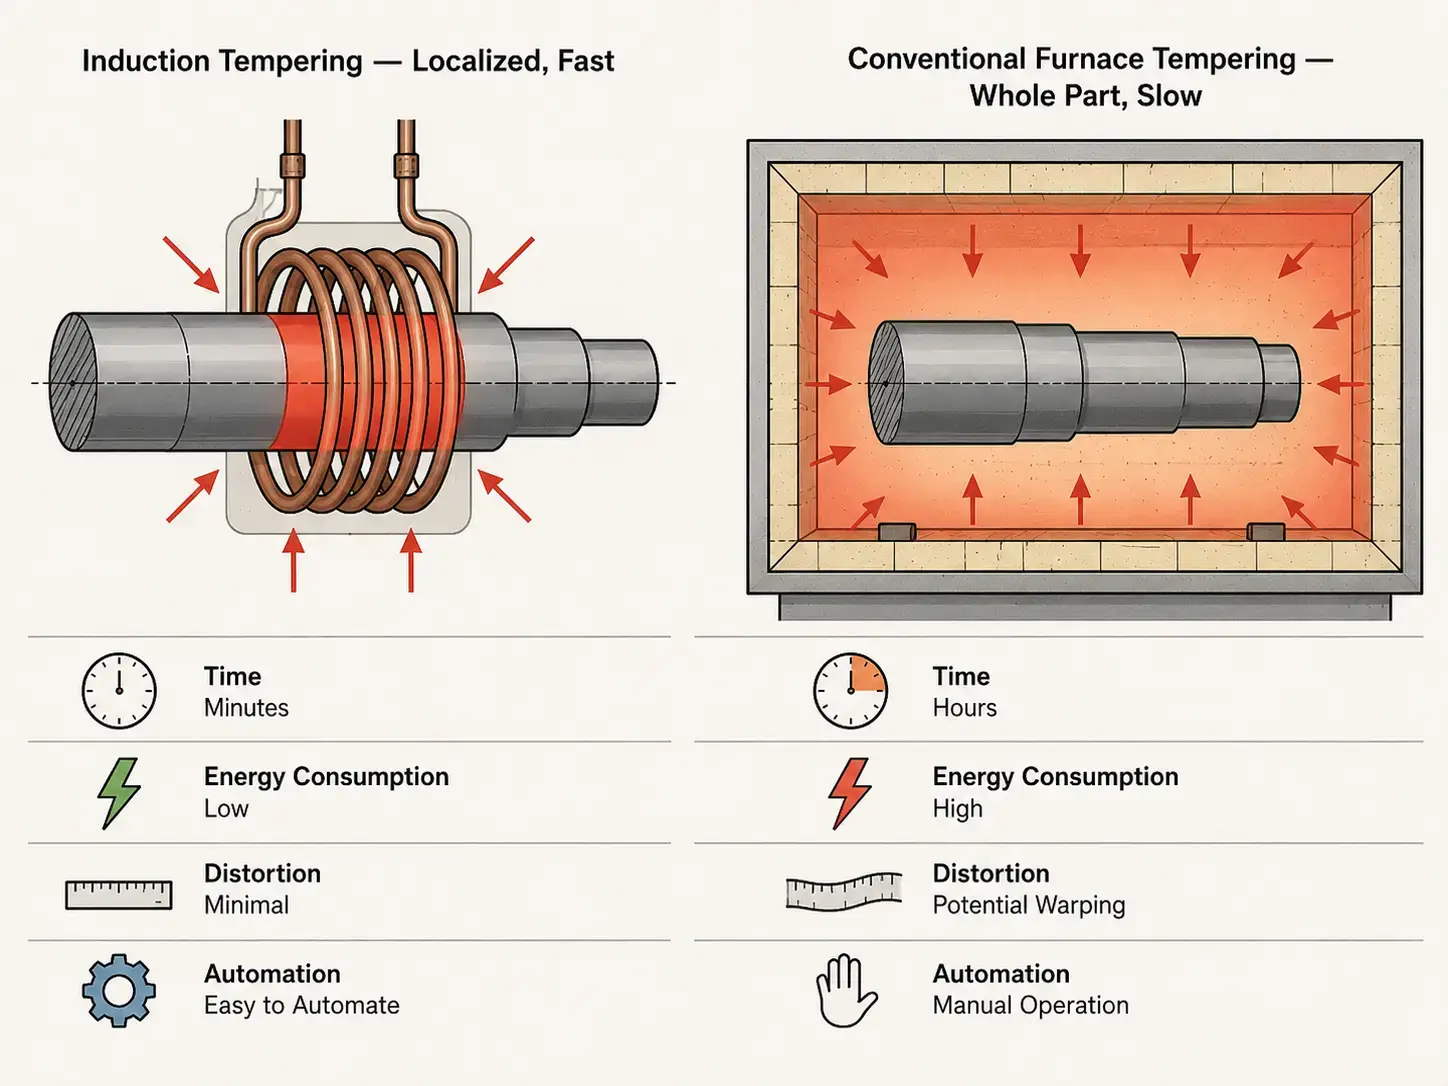
Hartowanie indukcyjne nie jest uniwersalnym zamiennikiem dla pieców. Dla zakładów z dużą różnorodnością wariantów i małymi seriami, które obrabiają dziesiątki różnych geometrii elementów w małych partiach, może być konwencjonalny piec wciąż bardziej elastyczną opcją — Włożyć partię w prosty sposób, Ustawić timer i uruchomić proces. Dla linii produkcyjnych, które wytwarzają jednolite rodziny elementów w średnich i dużych seriach, überzeugt das Induktionsanlassen jedoch bei Zykluszeit, Energiekosten pro Bauteil und Prozesskontrolle. Der Übergangspunkt liegt meist irgendwo zwischen „wir fertigen jeden Tag dieselben 3 Wellen“ und „wir lassen 200 verschiedene Teilenummern pro Monat an.“
Najważniejsze spostrzeżenia
Die Wahl einer Maszyna do nagrzewania indukcyjnego hängt von fünf Entscheidungen ab, und jede davon wirkt sich auf die nächste aus. Definieren Sie zuerst die Anforderungen an Ihr Werkstück — Materiał, geometrii, Zielhärte und Volumen. Daraus ergeben sich Leistung und Frequenz. Leistung und Frequenz wiederum legen die Grundlage für die Genauigkeit der Temperaturregelung und den benötigten Automatisierungsgrad. Und der gewählte Lieferant entscheidet darüber, ob die ersten vier Entscheidungen an realen Bauteilen mit echten Prozessdaten validiert werden oder ob sie auf Annahmen beruhen, die erst nach der Installation als Probleme sichtbar werden. Die richtige, korrekt spezifizierte Maschine macht aus dem Anlassen einen nahtlosen Inline-Prozessschritt statt eines Chargen-Engpasses. Die falsche bewirkt das Gegenteil.
FAQ
F: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
A: Beim Induktionshärten wird das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°C) erwärmt und anschließend schnell abgeschreckt, um eine harte martensitische Randschicht zu erzeugen. Das Induktionsanlassen ist der nachgelagerte Schritt: Das gehärtete Bauteil wird erneut auf eine niedrigere Temperatur (150–650°C) erwärmt, w celu zmniejszenia napięć wewnętrznych, Sprödigkeit zu reduzieren und das angestrebte Gleichgewicht aus Härte und Zähigkeit zu erreichen. Beide Verfahren nutzen Induktion, jedoch bei sehr unterschiedlichen Temperaturen und für unterschiedliche metallurgische Ziele.
F: In welchem Temperaturbereich arbeitet das Induktionsanlassen typischerweise?
A: Der Temperaturbereich hängt von der Legierung und den angestrebten mechanischen Eigenschaften ab. Niedertemperaturanlassen (150–250°C) ist üblich für einsatzgehärtete Verschleißteile wie Lager und Zahnräder, bei denen eine hohe Oberflächenhärte erhalten bleiben muss. Mitteltemperaturanlassen (350–500°C) eignet sich für Federstähle und Komponenten, die ein Gleichgewicht aus Festigkeit und Duktilität erfordern. Hochtemperaturanlassen (500–650°C) wird für Baustähle und Teile eingesetzt, die maximale Zähigkeit benötigen, beispielsweise Fahrwerks- und Antriebsstrangkomponenten im Automobilbereich.
F: Kann Induktionsanlassen einen konventionellen Anlassofen vollständig ersetzen?
A: Das hängt von Ihrem Produktionsprofil ab. W przypadku linii produkcyjnych o dużych seriach z stałą geometrią komponentów: tak — Indukcyjne odpuszczanie może całkowicie zastąpić piec i oferuje krótsze czasy cyklu, niższe koszty energii i lepszą kontrolę procesu. Dla podwykonawców z bardzo dużą różnorodnością części i małymi wielkościami serii piec często pozostaje bardziej praktycznym wyborem, ponieważ na numer części wymagane jest mniej dedykowanych narzędzi. Wielu producentów stosuje podejście hybrydowe: Indukcja dla linii produkcyjnych o dużych seriach, Piec dla reszty.
Benötigen Sie Unterstützung bei der Spezifikation eines Induktionsanlasssystems?
Teilen Sie uns die Abmessungen Ihres Werkstücks, das Material, die Zielhärte und das Produktionsvolumen mit. Wir empfehlen Ihnen eine Maschinenkonfiguration, die zu Ihrer Anwendung passt.










