
6 Czynniki krytyczne dla hartowania indukcyjnego z otworem wewnętrznym: Opanowanie złożonych geometrii
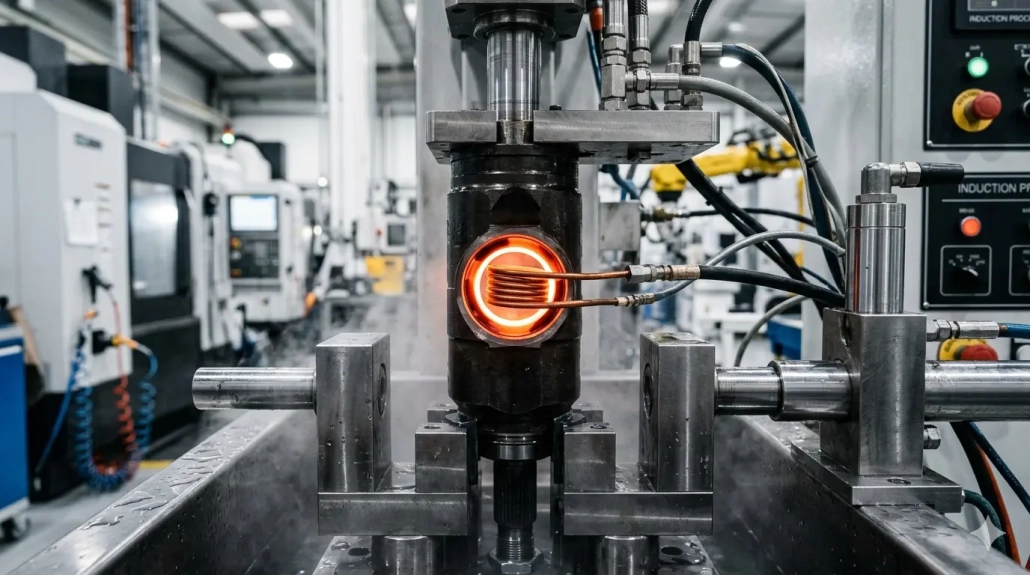
Hartowanie indukcyjne wnętrza otworu należy do najbardziej wymagających obszarów praktyki hartowania indukcyjnego. W przeciwieństwie do hartowania powierzchni zewnętrznej, fizyka jest zasadniczo mniej korzystna: linie strumienia magnetycznego rozkładają się na zewnątrz cewki, a ogrzewanie opiera się na odbitym polu magnetycznym – z natury mniej wydajnym. Ograniczona przestrzeń wewnątrz otworu dodatkowo ogranicza możliwości projektowania cewki indukcyjnej, czyniąc inżynierię cewek głównym wyzwaniem technicznym całego procesu.
Spis treści
1. Typowy zakres części i materiałów
Hartowanie indukcyjne wewnętrzne stosuje się do szerokiego zakresu komponentów w motoryzacji, maszyny budowlane, oraz produkcji sprzętu przemysłowego. Typowe przykłady to wewnętrzne szczeliny dla napędów pojazdów z nową energią, wewnętrzne wpusty z trójnogami, przekładki do maszyn inżynieryjnych, rury do pomp do betonu, oraz zewnętrzne pierścienie łożysk piasty kół samochodowych.
Średnice otworów zazwyczaj mieszczą się w zakresie od 12 mm do 200 mm, z materiałów obejmujących 45 stal, S55C, 40Cr, 42CrMo, i 65Mn. Za tą różnorodnością części kryje się wspólne wyzwanie procesowe: jak zaprojektować induktor, który zapewni wystarczającą wydajność grzewczą i umożliwi praktyczne rozplanowanie chłodzenia hartownicą w ograniczonej przestrzeni otworu.
Jest to zasadniczo inne niż hartowanie powierzchni zewnętrznej — takie jak hartowaniu indukcyjnym wałów czy hartowanie koła napędowego — gdzie cewka może owijać się wokół obrabianego elementu i kierować strumień magnetyczny bezpośrednio na powierzchnię. W zastosowaniach wewnętrznych otworów, każdy milimetr przekroju induktora musi być starannie uzasadniony.
2. Wybór częstotliwości: Główna dźwignia dla efektywności
Ze względu na z natury niską efektywność grzewczą otworów wewnętrznych, zwiększenie częstotliwości jest jedynym bezpośrednio skutecznym rozwiązaniem. Hartowanie indukcyjne otworów wewnętrznych wymaga częstotliwości powyżej 20 kHz; dla mniejszych średnic otworów, częstotliwość źródła zasilania powinna osiągnąć 200 kHz lub więcej.
Wyższa częstotliwość zmniejsza głębokość penetracji prądu, koncentrowanie energii na powierzchni otworu i kompensowanie zmniejszonej wydajności nagrzewania w polu odbitym. Jest to odwrotna logika niż w przypadku hartowania zewnętrznego dużych średnic, gdzie często potrzebne są niższe częstotliwości, aby osiągnąć odpowiednią głębokość warstwy. Dla ASM International Heat Treating Society dostarcza obszerne dane referencyjne na temat parametrów utwardzania indukcyjnego dla różnych geometriach i materiałach. Zrozumienie jak klasyfikacje częstotliwości urządzeń do nagrzewania indukcyjnego mapowanie wymagań aplikacji jest niezbędne do wyboru odpowiedniego zasilacza.
Praktyczna zasada jest prosta: w miarę zmniejszania się średnicy otworu, częstotliwość musi wzrosnąć. A 15 mm może wymagać częstotliwości 200–300 kHz, podczas gdy A 150 mm można skutecznie hartować przy częstotliwości 30–50 kHz. Właściwy wybór częstotliwości jest najważniejszą decyzją w życiu wybór mocy nagrzewania indukcyjnego do zastosowań w otworach.
3. Projekt cewek: Kompromisy inżynieryjne w warunkach przestrzennych
Projekt cewek z cylindrem wewnętrznym obejmuje kilka wzajemnie ograniczających czynników. Każda decyzja projektowa wpływa na pozostałe, a ograniczona przestrzeń pozostawia niewielki margines błędu.
Grubość ścianki przewodnika
Grubość ścianki powinna być minimalizowana — zazwyczaj 0,3–1 mm — przy użyciu miedzi T2, miedzi elektrolitycznej, lub miedzi beztlenowej. Maksymalizuje to przewodność przy jednoczesnym zachowaniu miejsca na koncentratory strumienia i kanały chłodzące. Każda dziesiąta milimetra oszczędzona w grubości ściany może być przeznaczona na lepsze stężenie strumienia.
Wybór koncentratora strumienia
Wybór koncentratora strumienia zależy całkowicie od częstotliwości pracy. Przy niższych częstotliwościach (20–50 kHz), laminaty ze stali krzemowej 0.15 mm z powłoką izolacyjną wysokotemperaturową po obu stronach są odpowiednie. Przy wyższych częstotliwościach (100 kHz+), obrabialne koncentratory topnika lub importowana pasta topnikowa stają się praktyczną alternatywą. Aby uzyskać szczegółowe wskazówki dotyczące wyboru materiału, Fluxtrol oferuje kompleksowe zasoby techniczne dotyczące materiałów koncentratorów strumienia magnetycznego i ich specyficznych cech wydajnościowych. Sprawdzonym rozwiązaniem inżynieryjnym jest obróbka rowka spiralnego w pręt koncentratora i nawinięcie cewki do rowka — co pozwala optymalizować zarówno wykorzystanie przestrzeni, jak i efektywność obwodu magnetycznego w jednej strukturze.
Turn Count and Frequency
Single-turn induktory są zazwyczaj wystarczające przy wysokich częstotliwościach. W niektórych przypadkach konfiguracje wieloobrotowe przy wysokiej częstotliwości mogą również działać bez koncentratorów strumienia, chociaż zależy to od geometrii otworu i wymaganej gęstości mocy.
Przebieg chłodzenia hartowniczego
Prowadzenie chłodzenia hartowniczego jest szczególnie trudne w przypadku elementów z otworami nieprzelotowymi, gdzie przewody wodne nie mogą wychodzić z końca odwiertu. Praktycznym rozwiązaniem w przypadku hartowania jednostkowego jest wprowadzenie płynu chłodzącego bezpośrednio znad otworu otworu, wykorzystując grawitację do wspomagania drenażu. Do elementów z otworami przelotowymi, bardziej konwencjonalne układy wielokanałowe są możliwe.
4. CVJ Outer Race: Szczegółowe studium przypadku hartowania cylindra
Przegub o stałej prędkości (CVJ) zewnętrzny pierścień jest reprezentatywnym przykładem ilustrującym niemal każde wyzwanie w hartowaniu indukcyjnym tulei wewnętrznej. Tuleja zawiera wewnętrzną powierzchnię cylindryczną i tory dla kul — skomplikowaną geometrię wymagającą precyzyjnego rozkładu ciepła. Materiał jest zazwyczaj Cf53, z wymaganiem twardości 58–62 HRC i głębokości hartowania 2,5–3,5 mm.
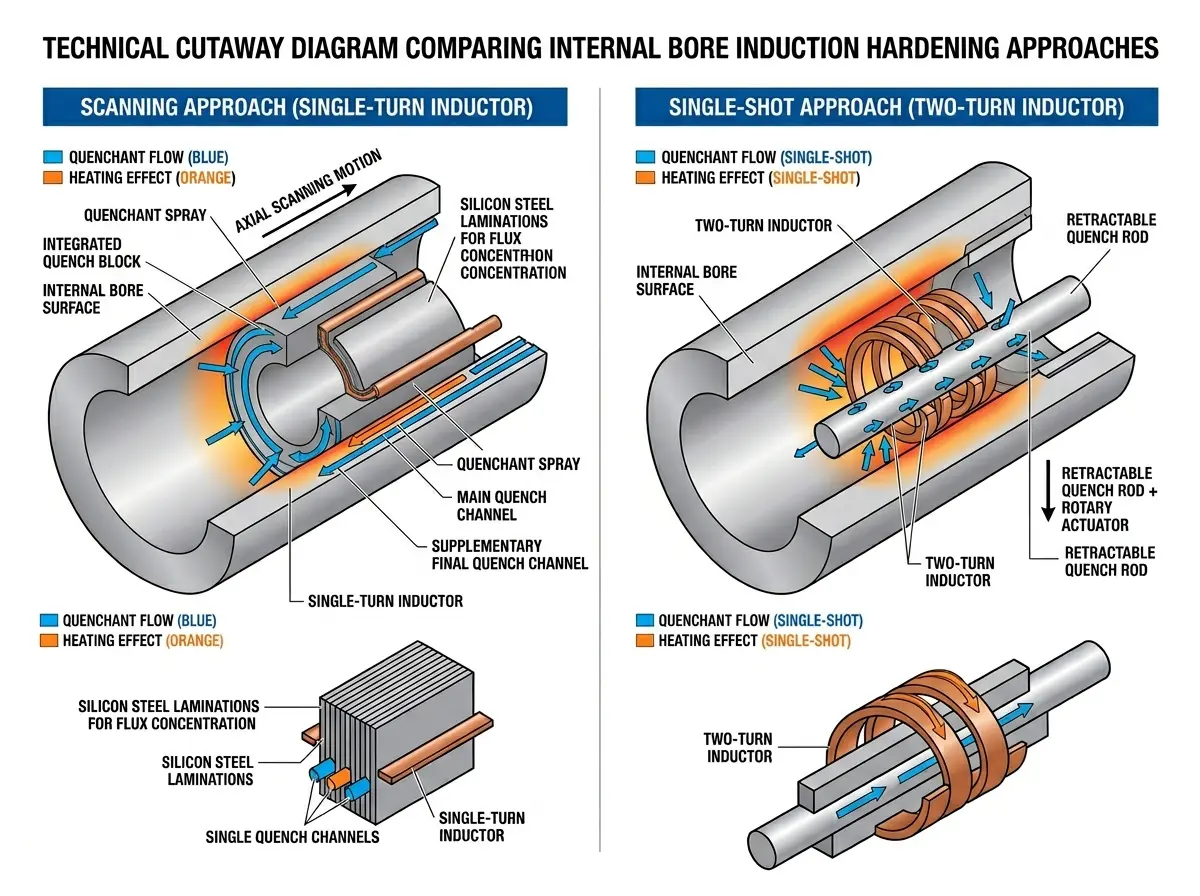
Podejście hartowania skaningowego
Obróbka jest zaciskana na końcu wału z otworem otworu skierowanym w dół. Stosuje się induktor jednoobrotowy z 0.15 mm dwustronnymi, wysokotemperaturowo izolowanymi laminacjami silikonowymi ze stali. Wymagane są trzy niezależne kanały wody chłodzącej: zewnętrzny ochronny przepływ wody zapobiegający przegrzewaniu obręczy otworu, główny przepływ hartowania do chłodzenia pierwotnego, oraz dodatkowy końcowy kalnik zapewniający równomierny rozkład głębokości obudowa. Sekwencja czasowa tych trzech kanałów jest krytyczna — opóźnienie nawet jednego kanału może spowodować nierówną głębokość obudowy lub miękkie miejsca.
Podejście do utwardzania jednorazowego
Podejście jednorazowe wykorzystuje induktor dwuwrótowy, dysza hartująca zaprojektowana na wysuwanym pręcie, który wycofuje się po hartowaniu — konfiguracja dobrze nadająca się do integracji w zautomatyzowanych cyklach produkcyjnych. Chociaż czas cyklu jest szybszy, ta metoda wymaga bardziej złożonego projektu pokrycia induktora i ściślejszej kontroli czasu hartowania.
Porównanie dwóch podejść
Hartowanie skaningowe stawia wyższe wymagania w zakresie precyzji produkcji cewki indukcyjnej, ale zwykle zapewnia bardziej jednolitą głębokość obudowy – zdecydowana zaleta w produkcji na dużą skalę, gdzie najważniejsza jest spójność. Hartowanie jednostkowe jest szybsze w czasie cyklu, ale wymaga bardziej wyrafinowanej konstrukcji pokrycia cewki indukcyjnej i kontroli czasu hartowania. Wybór pomiędzy nimi zależy od wielkości produkcji, geometria otworu, oraz akceptowalny zakres tolerancji głębokości obudowy.
Dodatkowe wskazówki dotyczące wyzwań związanych z hartowaniem specyficznych dla procesu, zapoznaj się z naszą analizą częstych wad hartowania indukcyjnego kół zębatych — wiele zasad dotyczących doboru częstotliwości i projektowania hartowania ma zastosowanie w równym stopniu do zastosowań w otworach.
🔑 Kluczowa Konkluzja
Logika procesu hartowania indukcyjnego przez wewnętrzne otwory można powiedzieć zwięźle: wykorzystują wysoką częstotliwość, aby zrekompensować nieodłączną wadę wydajności związaną z ogrzewaniem za pomocą pola odbitego, użyj precyzyjnej konstrukcji cewki indukcyjnej do pracy w trudnych warunkach przestrzennych, i użyj wielokanałowego chłodzenia hartującego, aby uzyskać jednolitą głębokość obudowy.
Średnica otworu, geometrii (otwór przelotowy lub ślepy), wymagania co do twardości, i specyfikacja głębokości obudowy razem określają konkretną kombinację częstotliwości, konstrukcja cewki, i układ chłodzący. Nie ma uniwersalnego standardowego rozwiązania — każdy typ części wymaga własnego, ukierunkowanego projektu i kwalifikacji procesu.
Często zadawane pytania
Q: Dlaczego hartowanie indukcyjne z otworem wewnętrznym jest trudniejsze niż hartowanie powierzchniowe zewnętrzne??
Dwa powody. Najpierw, linie strumienia magnetycznego naturalnie rozprzestrzeniają się na zewnątrz cewki — ogrzewanie otworu opiera się na odbitym polu magnetycznym, co jest z natury mniej wydajne. Po drugie, ograniczona przestrzeń wewnątrz otworu znacznie ogranicza rozmiar cewki, wymuszając trudne kompromisy inżynieryjne między grubością przewodnika, objętością koncentratora strumienia, a prowadzeniem kanałów chłodzących.
Q: Jakiej częstotliwości wymaga hartowanie indukcyjne wewnętrznego otworu?
Hartowanie wewnętrznego otworu wymaga częstotliwości powyżej 20 kHz co najmniej. Dla mniejszych średnic otworów (pod 30 mm), częstotliwość źródła zasilania powinna osiągnąć 200 kHz lub więcej. Jako praktyczna zasada: mniejszy otwór = wyższa częstotliwość. A 15 otwór mm może wymagać 200–300 kHz, podczas gdy A 150 otwór mm można skutecznie hartować przy 30–50 kHz.
Q: Hartowanie skanowe vs hartowanie pojedynczym strzałem — które jest lepsze dla przewodów wewnętrznych?
żadne nie jest uniwersalnie lepsze. Hartowanie skanowe daje bardziej jednolitą głębokość nawęglania, ale wymaga wyższej precyzji wykonania induktora. Hartowanie jednorazowe jest szybsze pod względem czasu cyklu i nadaje się do produkcji zautomatyzowanej, ale wymaga bardziej skomplikowanego projektu pokrycia induktora i ściślejszej kontroli czasu mięknięcia. Właściwy wybór zależy od geometrii części, ilości, i wymagań dotyczących tolerancji.
Q: Jakiego materiału koncentratora strumienia powinienem użyć do induktorów otworów?
Przy niższych częstotliwościach (20–50 kHz), 0.15 laminacje ze stali krzemowej o wysokiej temperaturze z powłoką izolacyjną dobrze się sprawdzają. Przy wyższych częstotliwościach (100 kHz+), preferowane są obrabialne koncentratory strumienia lub pasta strumieniowa. Powszechnym rozwiązaniem jest obróbka rowka spiralnego w obrabialnym pręcie koncentratora i nawinięcie cewki w rowek dla optymalnej efektywności przestrzennej.
Wymagana pomoc w procesie utwardzania otworu?
Skontaktuj się z naszym zespołem inżynierskim w celu uzyskania wskazówek dotyczących projektowania induktora wewnętrznego otworu dla konkretnej aplikacji, dobór częstotliwości, oraz kwalifikacji procesu. Odpowiadamy szybciej z oceną techniczną.


