
Jak wybrać system do hartowania indukcyjnego: 8 Kluczowe czynniki dla producentów
Wyboru system do hartowania indukcyjnego nie jest decyzją opartą na jednej specyfikacji. Sama moc znamionowa mówi bardzo niewiele. Odpowiedni system zależy od geometrii Twojego detalu, głębokość przypadku docelowego, przepustowości, i jak dobrze dostawca rozumie Twój proces — nie tylko własny sprzęt.
Jeśli którykolwiek z tych elementów zostanie źle oceniony, skończysz z niespójną twardością, przypaleniem zwojów, lub maszyną, która stoi nieużywana przez połowę zmiany. Ten przewodnik omawia osiem czynników, które faktycznie decydują o tym, czy system dostarcza niezawodne wyniki — czy staje się wąskim gardłem w Twojej linii.
1. Zacznij od przedmiotu obrabianego, Nie Maszyna
Zbyt wiele sklepów zaczyna od porównania kilowatów i cen. Odwróć to. Zacznij od tego, co hartujesz.
Zanim porozmawiasz z jakimkolwiek dostawcą, ustal te sześć punktów danych:
— Typ i geometria przedmiotu obrabianego (wał, koło zębate, wyścig łożysk, Złącze CV)
— Gatunek materiału
— Docelowa twardość powierzchni (Zakres HRC)
— Wymagana głębokość obudowy
— Roczna wielkość produkcji
— Docelowy czas cyklu na część
System dostosowany do płytkich rozmiarów Hartowanie kół zębatych na 0.8 mm głębokość obudowy będzie niewystarczająca w przypadku a 6 zastosowanie wału mm. Najpierw określenie części pozwala uniknąć zakupu maszyny, która jest albo zbyt wydajna, albo zbyt słaba.
2. Wybierz odpowiednią metodę grzania
Dwie metody dominują w utwardzaniu produkcyjnym, i odpowiadają różnym obrabianym przedmiotom.
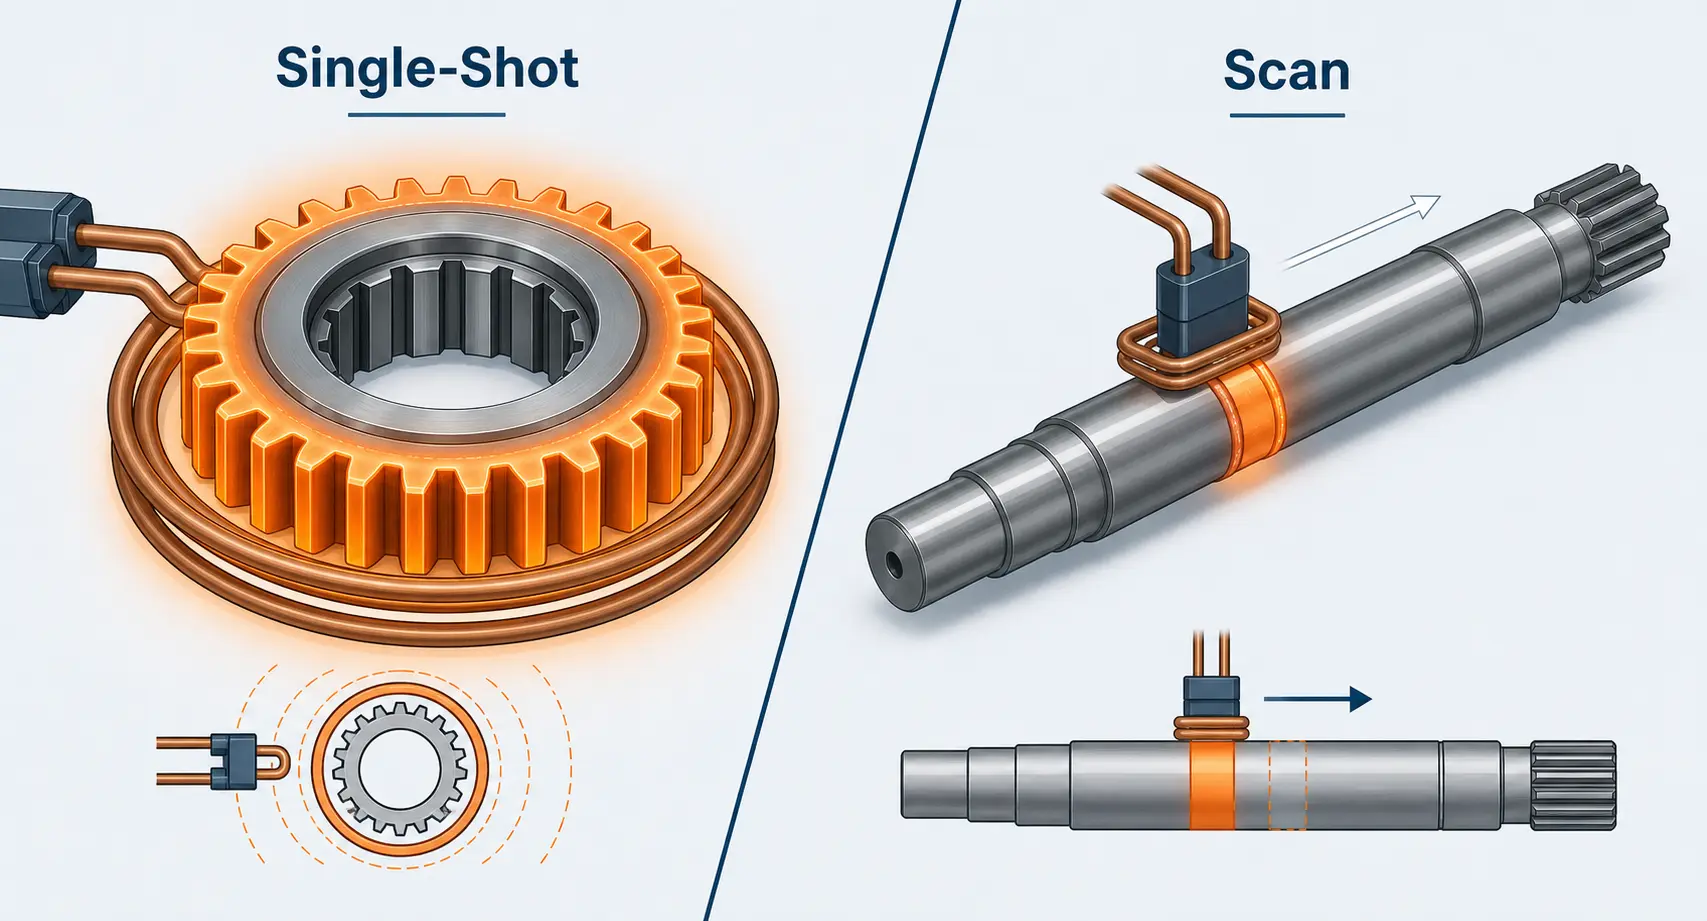
Utwardzanie jednorazowe podgrzewa całą docelową strefę naraz przy użyciu nieruchomej cewki otaczającej część. Zapewnia doskonałą jednolitość i krótkie czasy cyklu — idealne dla kół zębatych, pierścieni łożyskowych, i elementów kołnierzowych, gdzie strefa utwardzona jest zwarta.
Utwardzanie skanowane przesuwa cewkę stopniowo wzdłuż obrabianego przedmiotu, podczas gdy hartowanie następuje tuż za nią. To jest metoda wybierana dla długich wałów, prowadnice, i rolki, gdzie nagrzewanie całej powierzchni jednocześnie wymagałoby niepraktycznie dużego źródła zasilania.
Zamknij metodę wcześnie. Kształtuje wszystko dalej w procesie: geometrii cewki, wymagania zasilania, projekt hartowania, i sposób mocowania części.
| Czynnik | Hartowanie jednorazowe | Hartowanie skanowe |
|---|---|---|
| Najlepsze dla | Koła zębate, pierścieni łożyskowych, części z kołnierzem — zwartych stref utwardzania | Długie wały, prowadnice, rolki — rozszerzonych stref utwardzania |
| Czas cyklu | Krótkie — cała strefa nagrzewana jednocześnie | Dłuższe — cewka przesuwa się stopniowo wzdłuż części |
| Jednorodność nagrzewania | Doskonała — nieruchoma cewka otacza część | Zależy od geometrii cewki i kontroli prędkości skanowania |
| Wymagane mocy | Wyższa — musi jednocześnie zasilać całą strefę | Niższa — nagrzewa tylko wąski pasmo w danym momencie |
| Złożoność cewki | Umiarkowana — pierścień wieloobrotowy lub profilowa | Niższa — jednoobrotowa lub zwięzła cewka, prostsza konstrukcja |
| koszt sprzętu | wyższa inwestycja początkowa | zazwyczaj niższa — mniejsze źródło zasilania |
3. dopasowywanie mocy i częstotliwości do zadania
moc decyduje o tym, jak szybko się nagrzewasz. częstotliwość wpływa na głębokość ciepła. oba muszą być oceniane razem — żadne z nich nie opowiada całej historii samodzielnie.
Wyższe częstotliwości (100–500 kHz) skoncentrować energię blisko powierzchni, wytwarzając płytkie obudowy o głębokości 0,5–1.5 mm. Średnie częstotliwości (1–10 kHz) wprowadź prąd głębiej, nadaje się do obudów o głębokości 2 mm i więcej w przypadku większych części. Do głębokiego utwardzania powierzchniowego 5 mm, częstotliwości poniżej 3 kHz są typowe.
Częstym błędem jest pogoń za wyższą mocą zaniedbując częstotliwość. A 200 System kW przy niewłaściwej częstotliwości da gorsze rezultaty niż prawidłowo dobrany 100 jednostki kW. Jeśli chcesz głębiej się w to zagłębić dobór mocy, omówiliśmy to osobno.
4. Cewka powoduje lub przerywa proces
Brak zasilania — jednak zaawansowany — może naprawić źle zaprojektowaną cewkę. Cewka to miejsce, gdzie energia elektromagnetyczna zamienia się w ciepło. Jej geometria determinuje równomierność nagrzewania, wydajność, i czy uzyskasz stałą twardość od części do części.
Gdy ocenisz dostawcę, naciskaj na cewkę:
— Czy jest zaprojektowana wokół Twojego konkretnego elementu, czy jest to standardowy kształt?
— Czy mogą pokazać symulację termiczną lub wcześniejsze wyniki dla podobnej geometrii?
— Jak chłodzenie jest zintegrowane z korpusem cewki?
— Jaka jest typowa żywotność cewki, i jak szybko można uzyskać zamienniki?
Cewka niestandardowa kosztuje więcej z góry, ale zwraca się w postaci mniejszej ilości złomu, szybsze cykle, i mniej wady hartowania spowodowane nierównomiernym nagrzewaniem.
5. Chłodzenie nie jest kwestią marginalną
Hartowanie indukcyjne łączy nagrzewanie i hartowanie w jednym procesie. Można przybić profil grzewczy i nadal zniszczyć część, jeśli przepływ hartowania jest nierówny, opóźniony, lub niewystarczające.
Spójrz na trzy rzeczy po stronie gaszenia: pokrycie wzoru natrysku, stabilność przepływu przy pracy ciągłej, i stłumić spójność opóźnienia. Półsekundowe opóźnienie między cyklami wystarczy, aby twardość wyszła poza specyfikację.
Poza obrabianym przedmiotem, to systemu chłodzenia chroni również cewkę i elektronikę mocy. Niedostateczne chłodzenie prowadzi do przepalenia cewki, Awaria IGBT, i nieplanowane przestoje, które kosztują znacznie więcej, niż kosztowałaby modernizacja chłodzenia.
6. Funkcje automatyzacji, których naprawdę potrzebujesz
Nawet ręcznie załadowana stacja korzysta na automatyzacji procesu po stronie sterowania. Co najmniej, szukaj:
— Zarządzanie recepturami z zapisanymi parametrami dla każdego numeru części
— Monitorowanie mocy i częstotliwości w czasie rzeczywistym z wyjściami alarmowymi
— Komunikacja PLC w celu integracji z jednostkami nadrzędnymi i podrzędnymi
— Rejestrowanie danych produkcyjnych dla celów śledzenia
To nie są luksusy. Samo zarządzanie recepturami eliminuje błędy konfiguracji, gdy operatorzy przełączają się między rodzinami części, A rejestrowanie danych daje ścieżkę dokumentacji, której coraz częściej wymagają klienci z branży motoryzacyjnej i lotniczej.
7. Oceń dostawcę, Nie tylko karta katalogowa
Maszyna, która wygląda idealnie na karcie danych, niewiele znaczy, jeśli dostawca nie może jej obsłużyć. Zanim się zdecydujesz, Sprawdź, czy dostawca oferuje:
— Testy próbne na rzeczywistych częściach (nie tylko na obrabianych elementach)
— projektowanie cewek i rozwój procesu jako część pakietu
— uruchomienie na miejscu i szkolenie operatora
— dostępność części zamiennych z udokumentowanymi terminami realizacji
dostawca o głębokim doświadczeniu inżynieryjnym często osiągnie lepsze wyniki ze średniej klasy sprzętu niż sprzedawca pudełek oferujący specyfikacje premium i zero wsparcia procesowego.
8. Cztery błędy, które zakłócają decyzje zakupowe
Kupowanie wyłącznie na podstawie mocy mocy. A 300 System kW z kiepską cewką produkuje gorsze części niż 150 System kW z dobrze zaprojektowaną cewką i odpowiednim dopasowaniem częstotliwości.
Pomijanie testów próbek. Nigdy nie kupuj bez wcześniejszego przetestowania własnych części w systemie. To, co działa na sprzęcie demonstracyjnym, może nie przełożyć się na twoją geometrię, twój materiał, lub twój cel czasowy cyklu.
Traktowanie cewki jako towaru. Uniwersalna cewka jest najszybszą drogą do nierównomiernej twardości, niska wydajność, i przedwczesnej awarii. Planuj budżet na projektowanie indywidualnej cewki od pierwszego dnia.
Ignorowanie elastyczności. Jeśli asortyment produktów obejmuje wiele rodzin części, system, który obsługuje tylko jedną geometrię, będzie słabo się starzał. Zapytaj o szybkowymienne mocowania cewek, pojemność przechowywania receptur, oraz czy zasilacz może zasilać różne typy cewek bez rekonfiguracji.
Klucz na wynos
System do hartowania indukcyjnego jest inwestycją procesową, nie zakup towaru. Najlepszy system rzadko jest najpotężniejszy lub najtańszy — to ten, którego moc, częstotliwość, projekt cewki, chłodzenia, i architektura sterowania są dostosowane do Twoich części i rzeczywistości produkcyjnej. Podgrzewanie indukcyjne podstawy są wszędzie takie same, ale inżynieria zastosowań decyduje, czy system zasługuje na swoje miejsce na twojej powierzchni.
Q: Jakie informacje powinienem przesłać dostawcy sprzętu do hartowania indukcyjnego?
A: Wyślij rysunki obrabianych elementów, klasa materiału, Celuj twardość i głębokość obudowanego, roczny wolumen, oraz czas cyklu. Jeśli możesz wysłać próbki części, zrób to — nic nie zastąpi prawdziwego testu procesowego.
Q: czy jeden system może obsłużyć wiele typów części?
A: Tak — z dedykowanymi cewkami na rodzinę części oraz systemem sterowania przechowującym oddzielne receptury. Elastyczna platforma z szybkim montażem oszczędza powierzchnię i kapitał w porównaniu do pracy z wieloma maszynami jednofunkcyjnymi.
Q: Czy wyższa moc zawsze jest lepsza?
A: Nie. Nadmiar mocy utrudnia kontrolę temperatury i podnosi koszty operacyjne bez poprawy rezultatów. Moc wielkości dla największej rodziny części i najszybszy wymagany cykl — wszystko poza tym to strata.
Potrzebujesz pomocy w doborze systemu do hartowania indukcyjnego?
Prześlij nam rysunki i wymagania dotyczące Twoich detali. Przeprowadzimy test próbny i polecimy system dopasowany do Twoich części — nie ma uniwersalnego cytatu.


