
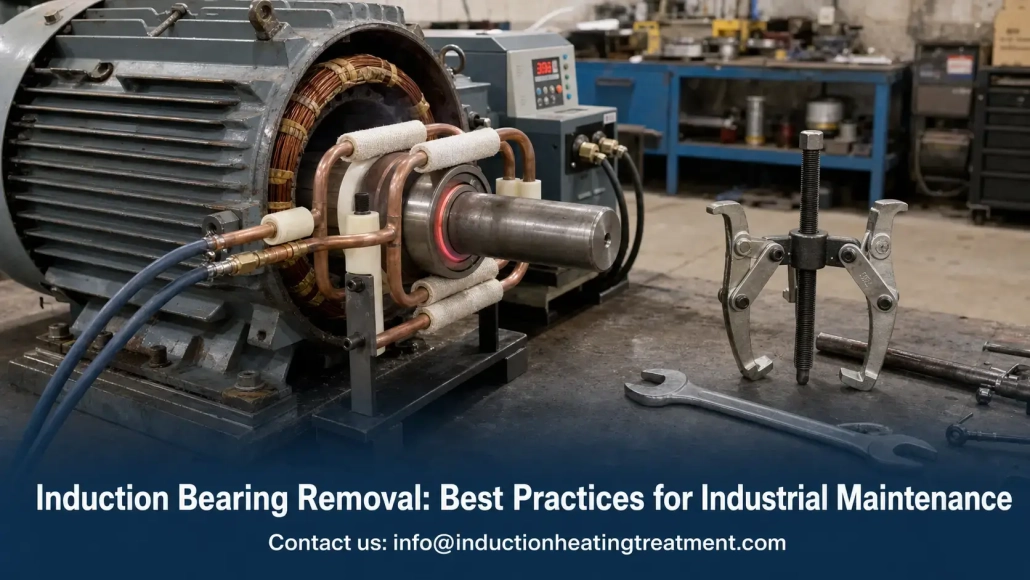
베어링의 유도 제거: 5 샤프트 보호 및 다운타임 감소를 위한 모범 사례
Induktive Lagerdemontage 붙어 있는 베어링 링을 가열합니다., 파동으로 확장될 때까지 — 버너 없이, 유압 풀러를 사용하여 몇 시간 동안 고생하지 않고. 코일은 정확히 그곳으로 열을 전달합니다., wo sie benötigt wird: 베어링 링에, 파도가 시간을 갖기 전에, 확장하다.
모든 유지보수 팀은 이 순간을 알고 있습니다.. 외부 링과 롤링 요소가 쉽게 제거되었습니다., doch der Innenring sitzt durch Korrosion und Presspassung noch immer fest auf dem Wellenzapfen. Was in der nächsten Stunde passiert, entscheidet darüber, ob es bei einem Lagerwechsel bleibt oder daraus eine Wellenreparatur wird.
Dieser Leitfaden behandelt die Physik dahinter, die fünf Vorgehensweisen, mit denen Wellenzapfen unbeschädigt bleiben, und worauf es bei der Auswahl der Ausrüstung wirklich ankommt.
| 1. 유도식 베어링 분해란 무엇인가? | 2. 왜 유도가 버너와 풀러보다 우수한가 |
| 3. 유도식 베어링 분해가 작동하는 곳 | 4. 샤프트 보호를 위한 다섯 가지 방법 |
| 5. 장비 선택 | 6. 언제가 유도가 적절하지 않은지 |
1. 유도식 베어링 분해란 무엇인가?
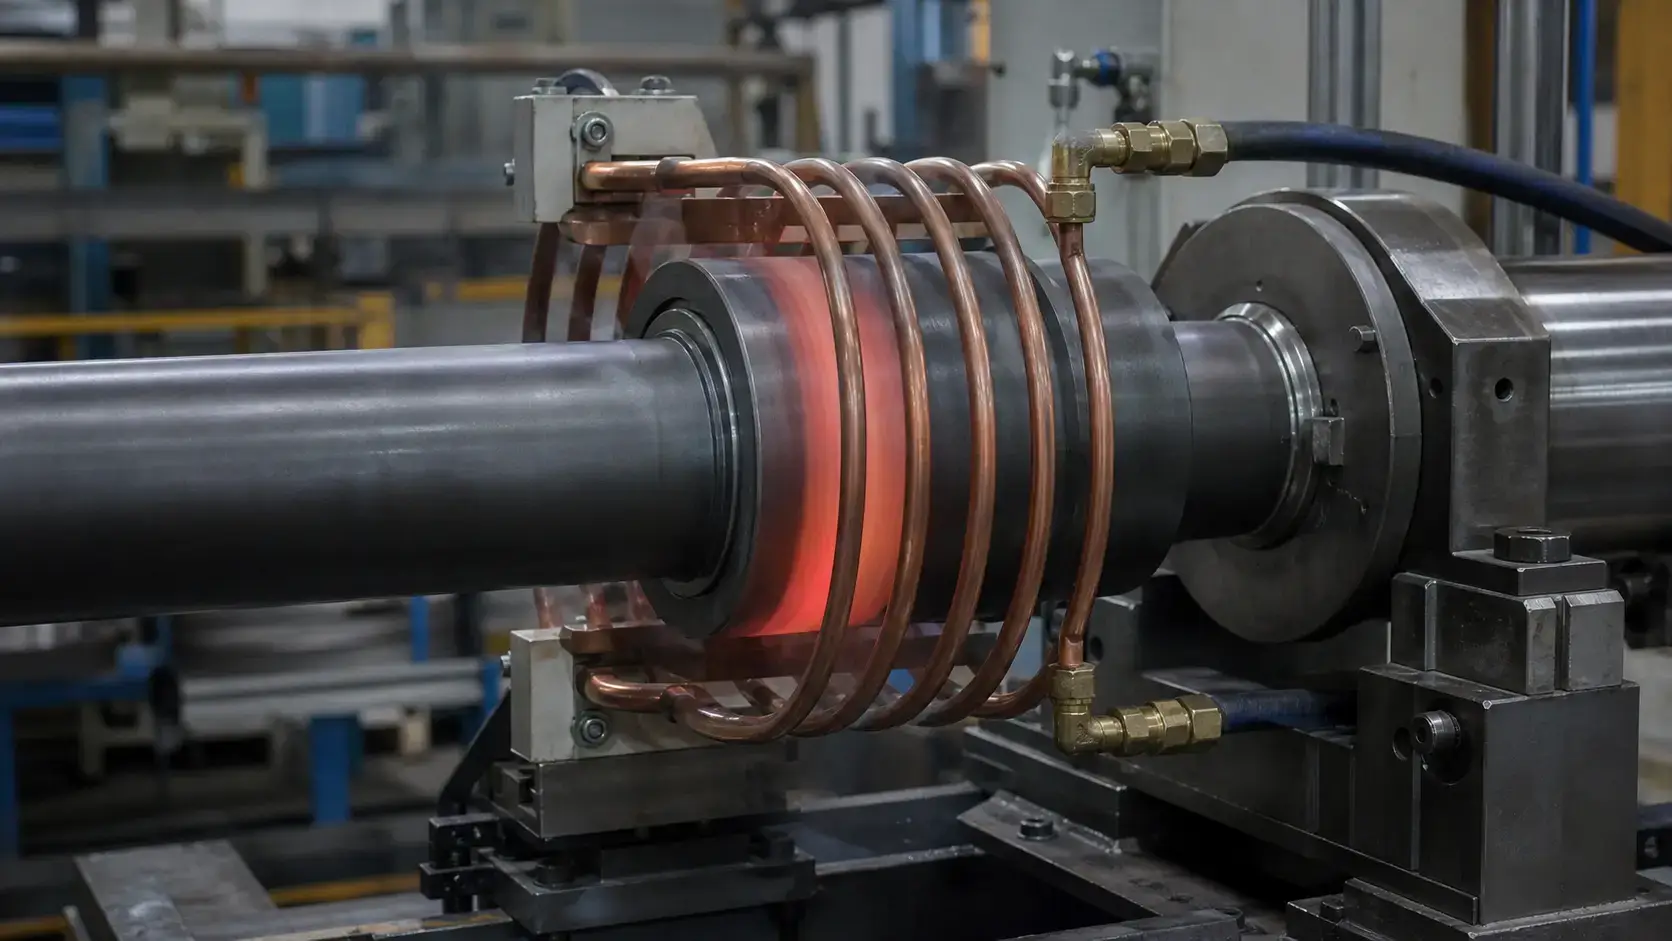
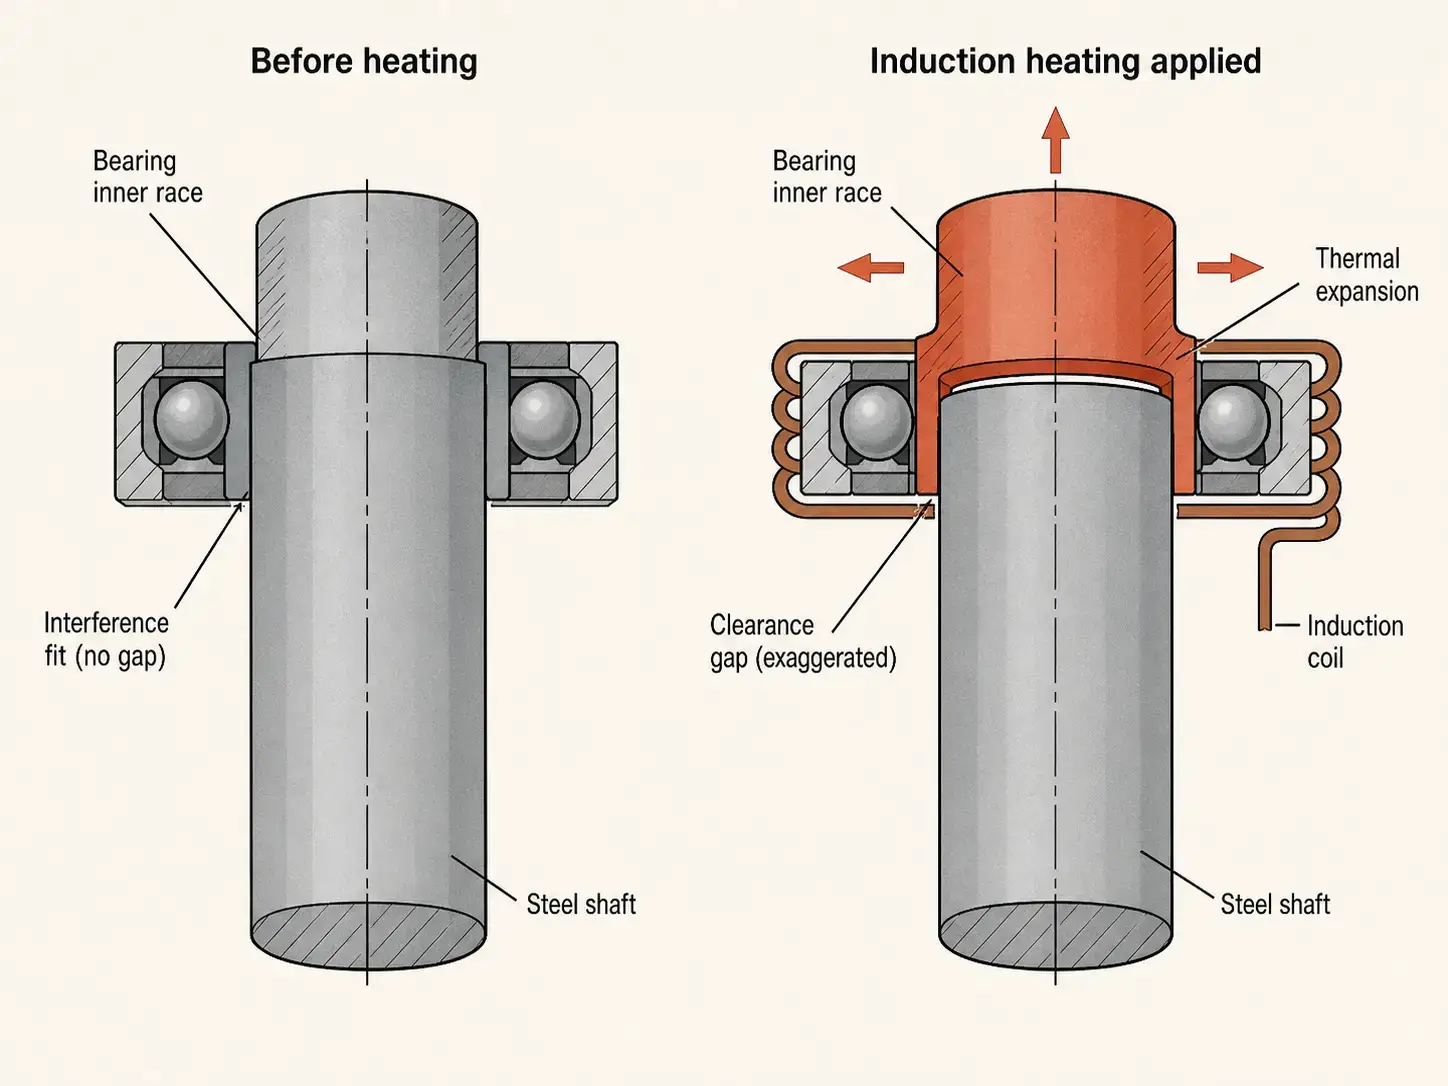
인덕션 코일이 베어링 링이나 프레스 장착된 링 주위에 놓이고 그 안에서 직접 와전류를 유도한다. 반지가 안쪽에서부터 뜨거워지네요, 확장하다, 그리고 프레스 핏, 샤프트 저널에 보관했던 것, 용해하다. 뽑아내세요, 파도가 아직 시원하기만 하면, 그리고 일은 끝났어 — 중간 크기 엔진 마운트의 경우 2분 이내에 완료되는 경우가 많습니다..
피지컬도 똑같음 전자기 유도, 열처리에 사용되는 것. 하지만 목표는 다르다. 경화에는 금속학적 변화가 수반됩니다.; 온도차로 인해 해체 중. 반지는 90이어야합니다–110°C는 기본 파동보다 더 뜨겁습니다., 그리고 이 차이는 반드시 발생해야 합니다, 열전도가 다시 균형을 이루기 전에.
의 반영입니다 유도 수축: 결합 시 부품이 가열됩니다., 그것을 미루다, 분해하는 동안 부품이 가열됩니다., 그것을 떼어 내기 위해. 시설, 이미 수축접합기를 사용하고 있는 분, 하나의 시스템으로 두 가지 작업을 모두 처리할 수 있는 경우가 많습니다..
2. 왜 유도가 버너와 풀러보다 우수한가
베어링 분해 시 세 가지 방법이 주를 이룹니다: 기계적 당김, 버너와 유도를 이용한 가열. 표는 보여줍니다, 각 방법이 취약한 부분이 어디인지.
| 요인 | 유도 | 버너 | 당기기만 |
|---|---|---|---|
| 샤프트 손상 위험 | 낮음 — 열이 베어링 링에 남아 있습니다 | 핫스팟으로 인해 베어링 좌석에 | 스케칭과 갉아먹음 |
| 열 제어 | 시간 기반 사이클, 온도 피드백 | 작업자 의존 | 없음 |
| 고착된 맞춤에서 속도 | 30–90 팽창까지의 초 | 분, 불규칙적 | 부식된 맞춤에서 시간 |
| 화재 안전 | 직접적인 불꽃 금지 | 지방 및 기름 옆의 불꽃 | 불꽃 금지, 높은 저장된 힘 |
| 반복 가능성 | 문서화된 설정, 동일한 결과 | 작업자에 따라 다름 | 맞춤 상태에 따라 다름 |
하나의 풀러가 풀 수 있는 베어링에 잘 작동, 풀 수 있는. 끼워 맞춤이 부식되거나 고착된 경우 이를 분리하는 데 필요한 힘으로 인해 베어링 시트가 손상되거나 어깨가 변형됩니다. — 대형 엔진의 손상된 베어링 시트는 일상적인 베어링 교체를 작업으로 바꿉니다., 슬리브 수리 또는 새 로터 샤프트.
버너의 열은 이에 해당합니다., 작업자의 손목이 지시하는 것. 경화된 베어링 시트의 핫스팟이 국지적으로 경도를 끌어냅니다., 그리고 당신은 몇 달이 지나서야 그것을 알아차립니다., 새로운 베어링이 부드러운 좌석에서 회전할 때.
유도는 작업 과정에서 불꽃을 제거한다. 오일 미스트,, 그리스 또는 가연성 먼지가 있는 설비에서는 많은 장소에서 화재 감시와 용접 허가가 필요하지 않다. 작업자는 여전히 매우 뜨거운 부품을 다룬다 — die 안전 관행 PPE와 뜨거운 부품 취급은 완전히 적용된다.
또한 깨끗하다. 그을음 없음, 산화층 없음, 케이스에 열 흔적 없음.
3. 유도식 베어링 분해가 작동하는 장소
이 공정은 모든 전도성,, 가공된 부품에 적합하다, das sich schneller erwärmt als das Bauteil, auf dem es sitzt:
— Elektromotorlager und festgefressene innenringe
— Pumpen- Pumpen
— Zahnräder, Kettenräder, Kupplungen und Hülsen auf Wellen
— Komponenten von Eisenbahnachsen
— Walzwerkslager und Wartung von Einbaustücken
— 환기대 서비스 서비스, Gebläse, Bergbau und Marineanwendungen
Der Fall mit dem größten Nutzen ist der festgefressene Innenring. Das Lager fällt aus, Käfig und Rollen lösen sich, und ein Ring aus gehärtetem Stahl bleibt auf dem Wellenzapfen zurück. 그를 잘라내는 것은 웨이브를 위험에 빠뜨린다; 연마는 몇 시간이 걸린다. 코일을 링 주위에 감으면 1분도 안 돼 팽창한다, 그리고 극히 적은 제거력으로 제거할 수 있다.
대형 베어링과 압연 공장 설치 부품에는 유압 풀러와 결합한 유도가 사용된다 — 열이 맞춤을 풀어준다, 유압이 질량을 담당한다. 특대 부품은 더 높은 출력과 때때로 맞춤형 코일을 필요로 한다. 소형 휴대용 장치는 300mm 링을 더 빨리 확장하지 않습니다., 열이 샤프트로 흘러 들어가면서.
4. 샤프트 보호를 위한 다섯 가지 실천 방법
시스템이 빠르게 가열됩니다.. 그게 바로 목적이에요, 그리고 바로 거기에 위험이 있습니다. 작업 계획, 시작 버튼을 누르기 전에.
1. 가열 전 확인. 서클립을 확인하세요., 샤프트 너트, 고정 나사 및 가용접. 유도로 금속을 확장하다; 패스너 잠금을 해제하지 않습니다. 잠긴 부품에 열을 가하면 응력이 형성됩니다., 도망갈 곳 없는 사람들.
2. 깨끗한 난방 공간. 약 200에서 그리스와 페인트 연기°기음, 불꽃이 있든 없든. 링과 그 주변의 모든 것을 닦아냅니다. — 선명한 시야가 필요합니다, 뜨거운 부분을 즉시 떼어내면.
3. 코일을 링에 연결, 파도가 아니라. 그 코일 형상 결정하다, 에너지는 어디로 가는가. 코일, 링과 함께 샤프트를 가열하는 장치, 게임을 취소한다, 당신이 만들고 싶은. 이는 가장 흔한 설정 실수이며 분해를 더욱 어렵게 만듭니다., 아무것도 안 하는 것보다.
4. 빠르게 가열, 즉시 제거하다. 천천히 가열하면 열 전도에 시간이 걸립니다., 샤프트 저널로 열을 전달하려면, 그리고 파도는 반지와 함께 커진다. 손을 뻗다, 구성 요소가 허용하는 경우, 30의 해체 온도–90 초 후 멈추지 않고 출발. 추가 가열은 열을 그곳으로만 분산시킵니다., 네가 원하지 않는 곳에서.
5. 작업을 시작하기 전에 샤프트의 온도 제한을 설정하십시오.. 물개, 윤활유, 권선 및 경화된 표면에는 모두 한계가 있습니다. — 경화된 샤프트 저널을 약 150 미만으로 유지하십시오.°C 근처의 모든 것을 보호합니다., 녹일 수 있는 것. 온도 핀, 적외선 센서 또는 기계 자체 제어 시스템이 한계를 유지합니다., 하지만 단지, 스위치를 켜기 전에 한계가 정의된 경우.
그리고 적당한 도구를 이용해 당기세요.. 유도는 필요한 힘을 줄입니다., 하지만 반지는 여전히 무겁고 여전히 120입니다°ㄷ뜨거워 — 승인된 풀러 또는 리프팅 장치를 사용하고 망치 사용을 피하십시오..
5. 장비 선택
가장 큰 링에 따라 전원 공급 장치 크기 조정, 당신이 기대하는, 그리고 필요한 해체 시간이 지나면. 전력이 너무 적으면 천천히 가열됩니다., 해체 작업 중 천천히 가열하는 것은 스스로를 상쇄합니다. — 파도가 따라온다. 여기에도 동일한 논리가 적용됩니다. 출력 선택 프로세스 가열용, 속도에 더 큰 가중치가 부여되는 경우.
Die Frequenz bestimmt, wo sich die Wärme konzentriert. 얇은 링에는 더 높은 주파수와 얕은 침투가 필요합니다.; 두꺼운 슬리브와 초크에는 더 낮은 주파수와 더 깊은 침투가 필요합니다.. 주파수가 유도 가열에 미치는 영향 메커니즘을 설명합니다.
코일 선택은 액세스에 따라 다릅니다.:
| 코일 종류 | Am besten geeignet für |
|---|---|
| 분할 코일 | 부품, 닫힌 코일을 통해 밀어낼 수 없는 것 |
| 유연한 케이블 | 크기, 불규칙하거나 현장 조립된 조립품 |
| 견고한 원형 코일 | 유사한 부품 크기에 대한 반복 가능한 작업장 작업 |
| 특수코일 | 생산 유지보수 과정에서 반복되는 해체 |
구매 전 대표 부품을 가지고 시설을 둘러보세요.. Ein Lager auf einem offenen Wellenende ist einfach. Ein Lagerring in einem Gehäuse, dicht an einer Schulter, bestimmt die Spule — und schließt oft einen standardmäßigen Bügel-Induktionsanwärmer vollständig aus.
Geräte ab etwa 10–15 kW arbeiten mit wassergekühlten Spulen und Leitungen, und die Einschaltdauer hängt davon ab, ob das Kühlsystem bei aufeinanderfolgenden Erwärmungszyklen mithalten kann. Für Arbeiten vor Ort — Walzgerüste, Plattformen, installierte Maschinen — sind Gewicht, 케이블 길이와 입력 전력이 명판의 킬로와트 표시보다 중요하다. 휴대용 인덕션 히터 대부분의 모터와 펌프 관련 창고 작업을 커버한다; 워크숍 시스템은 수량과 큰 부품 때문에 정당화된다.
6. 언제가 유도가 적절하지 않은지
인덕션 사용을 피하라, 만약:
— 코일이 물리적으로 베어링 링에 닿을 수 없다면
— 인접한 씰, 권선 또는 폴리머 부품이 열로부터 보호되지 않을 경우
— 부품이 기계적으로 차단되어 있고 팽창 후 움직일 수 없다면
— 샤프트는 이미 손상되었으며 어쨌든 어셈블리가 분해됩니다.
— 위치가 전기 또는 냉각 요구 사항을 충족할 수 없습니다.
그러한 경우에는 연결을 끊으십시오., 유압 프레싱 또는 완전 분해가 더 안전한 선택입니다.. 인덕션은 공유할 때 가치가 있습니다, 보호할 가치가 있는 것 — 어차피 샤프트가 쓰레기라면, 앵글 그라인더가 더 저렴해요.
주요 발견 사항
Induktive Lagerdemontage 확신하다, 베어링 링을 더 빠르게 가열함으로써, 파도가 따라올 수 있는 것보다 — 핏이 열린다, 풀러는 거의 작동하지 않아도 됩니다., 베어링 시트는 그대로 유지됩니다. 속도가 중요하다: 급속 가열, 즉시 제거, 온도 제한, 고정되어 있는 것, 누군가 전원 버튼을 누르기 전에. 접근이 가장 적은 구성 요소에 코일을 연결하십시오., 장비는 첫 번째 로터 샤프트 시트를 저장하여 비용을 지불합니다..
자주 묻는 질문(FAQ)
F: 유도 베어링 분해로 인해 샤프트가 손상될 수 있음?
A: 너무 천천히 가열하거나 코일을 잘못 배치한 경우에만 가능 — 둘 다 베어링 링 대신 베어링 시트로 열을 전도합니다.. 빠른 가열, 올바른 코일 커플링과 샤프트에 대해 정의된 온도 제한으로 베어링 시트를 차갑고 홈 없이 유지합니다..
F: 반지는 얼마나 뜨거워야합니까??
A: 충분히 뜨겁다, 압입을 해제하려면 — 일반적으로 90–110°표준 맞춤의 경우 샤프트 온도보다 C 이상, 억지끼움이나 부식이 심할 경우 더 높음. 링과 샤프트의 차이가 중요합니다., 그리고 그것은 몇 초 안에 식습니다, 가열이 멈추면 곧바로. 즉시 분리하십시오.
F: 베어링 장착용 히터를 분해에도 사용할 수 있습니까?
A: 가끔은. 수축 맞춤과 분해는 동일한 물리학에 기반합니다, 하나의 장치가 두 가지 작업을 모두 수행할 수 있습니다, 부품이 그 장치의 코일과 전력 범위에 맞을 때. 녹아 붙은 링과 큰 어셈블리는 일반적으로 더 높은 전력과 더 많은 코일 옵션이 필요합니다 — 분리된 코일이나 유연한 케이블 — 작은 장착용 히터가 제공하는 것보다.
압수된 베어링을 위해 샤프트를 희생하는 것을 중지하세요.
가장 어려운 해체 사례를 보내주세요. — 붙어있는 반지, 단단한 하우징, 파도, 절대 손상시켜서는 안 되는 것들. 우리는 성능을 명시합니다, 주파수 및 코일, 그것들로 그는 분리될 수 있습니다.










