
롤 성형 시 국부 유도 가열: 가장자리 가열, 성형성 및 공정 제어
롤 성형은 특정 단면 형상을 가진 프로파일을 생산하는 데 사용되는 연속 금속 성형 공정입니다.. 가장자리와 모서리 형상이 까다로운 고강도 강철이나 프로파일을 가공할 때, 기존의 냉간 성형에는 높은 성형 저항이 포함될 수 있습니다., 국부적인 변형률 농도, 및 치수 편차.
롤 성형 시 국부 유도 가열 선택한 변형 영역이 성형 섹션에 들어가기 전에 가열하는 방법을 제공합니다.. 특정 지역에 열에너지를 집중시켜, 이 공정은 전체 공작물을 가열하지 않고도 국부적인 재료 특성을 변경하고 성형 조건을 개선할 수 있습니다..
이 접근법은 고강도 사각 튜브 생산에서 조사되었으며 국부적인 가장자리 가열이 필요한 특수 금속 프로파일 성형 작업에도 적용될 수 있습니다..
그러나, 이러한 응용 분야는 반드시 동일한 가열 장치를 사용하지는 않습니다.. 사각 튜브의 모서리를 가열하고 노치가 있는 금속 지지 프로파일의 세로 가장자리를 가열하려면 다양한 공작물 형상 및 인덕터 구성이 필요합니다..
이 기사에서는 롤 성형 시 국부적인 유도 가열의 원리를 조사합니다., 성형성과 스프링백에 미치는 영향, 가열 일관성과 완성된 프로파일 품질에 영향을 미치는 요소.
2. 롤 성형에 국부 가열이 사용되는 이유?
3. 국소 유도 가열이 적용되는 곳?
4. 국부 가열이 성형성과 스프링백에 미치는 영향
5. 가열 및 롤 성형 일관성에 영향을 미치는 요인
6. 재료 고려 사항 및 프로세스 제한 사항
7. 공정 모니터링 및 성형 품질 검사
8. 유도식 롤 성형이 적합한 시기는 언제입니까??
1. 롤 성형 시 국부 유도 가열이란??
롤 성형의 국부 유도 가열은 압연 장비를 통한 기계적 변형과 전자기 가열을 결합합니다..
한 유도 코일 교류 자기장을 생성, 전도성 작업물 내에서 전류 유도. 전기 저항은 이 에너지를 선택한 영역에서 열로 변환합니다..
일반 난로난방과 다르게, 이 공정에서는 전체 공작물이 동일한 온도에 도달할 필요가 없습니다..
응용 프로그램에 따라, 가열 섹션은 성형 스테이션 앞에 설치되거나 연속 생산 라인에 통합될 수 있습니다..
일반적인 프로세스 순서에는 다음이 포함됩니다.:
①금속 프로파일 공급 및 위치 지정.
②선택된 변형영역에 유도가열 적용.
③가열된 영역을 성형 롤 쪽으로 이동.
④필요한 형상을 생성하기 위해 기계적 힘을 적용.
⑤완성된 프로필 검사.
연구 문헌, 관련 공정은 종종 부분 가열 롤 성형(Partial Heating Roll Forming)으로 설명됩니다. (PHRF) 또는 국소 유도 가열 보조 롤 성형.
이 용어는 관련 접근 방식을 설명합니다., 하지만 자동으로 동일한 것으로 취급되어서는 안 됩니다.. 부분 가열은 국지적인 가열 전략을 설명합니다., 유도 가열은 에너지원을 식별하는 반면.
롤 성형과 열간 압연을 구별하는 것도 중요합니다.. 롤 성형은 성형 롤을 통해 금속을 점진적으로 구부려 특정 단면을 생성합니다., 열간 압연은 주로 압축 변형을 사용하여 금속의 두께나 단면을 변화시킵니다..
2. 롤 성형에 국부 가열이 사용되는 이유?
금속 프로파일의 특정 영역에 개선된 성형 조건이 필요할 때 국부적인 가열이 고려됩니다..
모든 롤 성형 응용 분야에 필요하지는 않습니다.. 기존의 냉간 압연 성형은 다양한 재료 및 프로파일 형상에 여전히 적합합니다..
2.1 국부적인 성형 저항 감소
강철의 기계적 성질은 온도에 따라 변합니다.. 적절한 조건에서, 가열하면 소성 변형에 대한 재료의 저항이 감소합니다..
이는 성형 작업이 포함될 때 유리할 수 있습니다.:
•상온 성형성이 상대적으로 제한된 고강도강
•좁은 코너 형상
•국부적인 가장자리 변형
•선택된 형성 영역의 높은 변형률 농도
변형부위를 가열하여, 성형 작업은 재료의 온도에 따른 기계적 거동을 활용할 수 있습니다..
전체 프로파일을 불필요하게 가열하는 대신 변형이 일어나는 영역의 조건을 개선하는 것이 목표입니다..
2.2 국부 성형성 향상
성형성은 허용할 수 없는 결함이 발생하지 않고 소성 변형을 겪는 재료의 능력을 나타냅니다..
롤 성형 중, 변형이 전체 프로파일에 균일하게 분포되지 않습니다.. 코너, 굽힘 영역, 가장자리는 상대적으로 평평한 부분보다 더 큰 국부적 변형을 경험할 수 있습니다..
재료의 연성이 필요한 변형에 비해 불충분한 경우, 국부적인 가열은 성형 관련 손상 위험을 줄이는 데 도움이 될 수 있습니다..
Peng 등의 연구. 에서 중국공학저널 2차 롤 성형 전 고강도 사각 튜브 코너의 유도 가열 조사. 이 연구에서는 변형되지 않은 영역의 특성을 유지하면서 국부적인 가열을 통해 코너 성형성이 향상되었다고 보고했습니다..
연구 내용 읽기: 고강도 사각 튜브의 2차 롤 성형에 대한 국부 유도 가열의 영향
연구 결과는 특정 고강도 강철 튜브 및 조사된 실험 조건에 적용됩니다., 모든 롤 성형 작업에 대한 보편적인 결과를 확립하는 대신.
2.3 전체 프로파일의 불필요한 가열 방지
일부 프로파일은 주로 선택한 모서리나 모서리를 따라 변형이 필요합니다..
따라서 전체 단면을 가열하는 것이 불필요할 수 있습니다..
국부적인 유도 가열을 통해 추가 성형성이 필요한 영역에 가열 배열을 집중할 수 있습니다., 주변 지역은 1차 가열 구역 외부에 남아 있습니다..
이 접근법은 프로파일 형상과 생산 순서로 인해 가열 섹션이 기계 성형 장비와 통합될 수 있는 경우 특히 유용할 수 있습니다..
3. 국소 유도 가열이 적용되는 곳?
가열 위치는 프로파일 형상과 필요한 변형 유형에 따라 다릅니다..
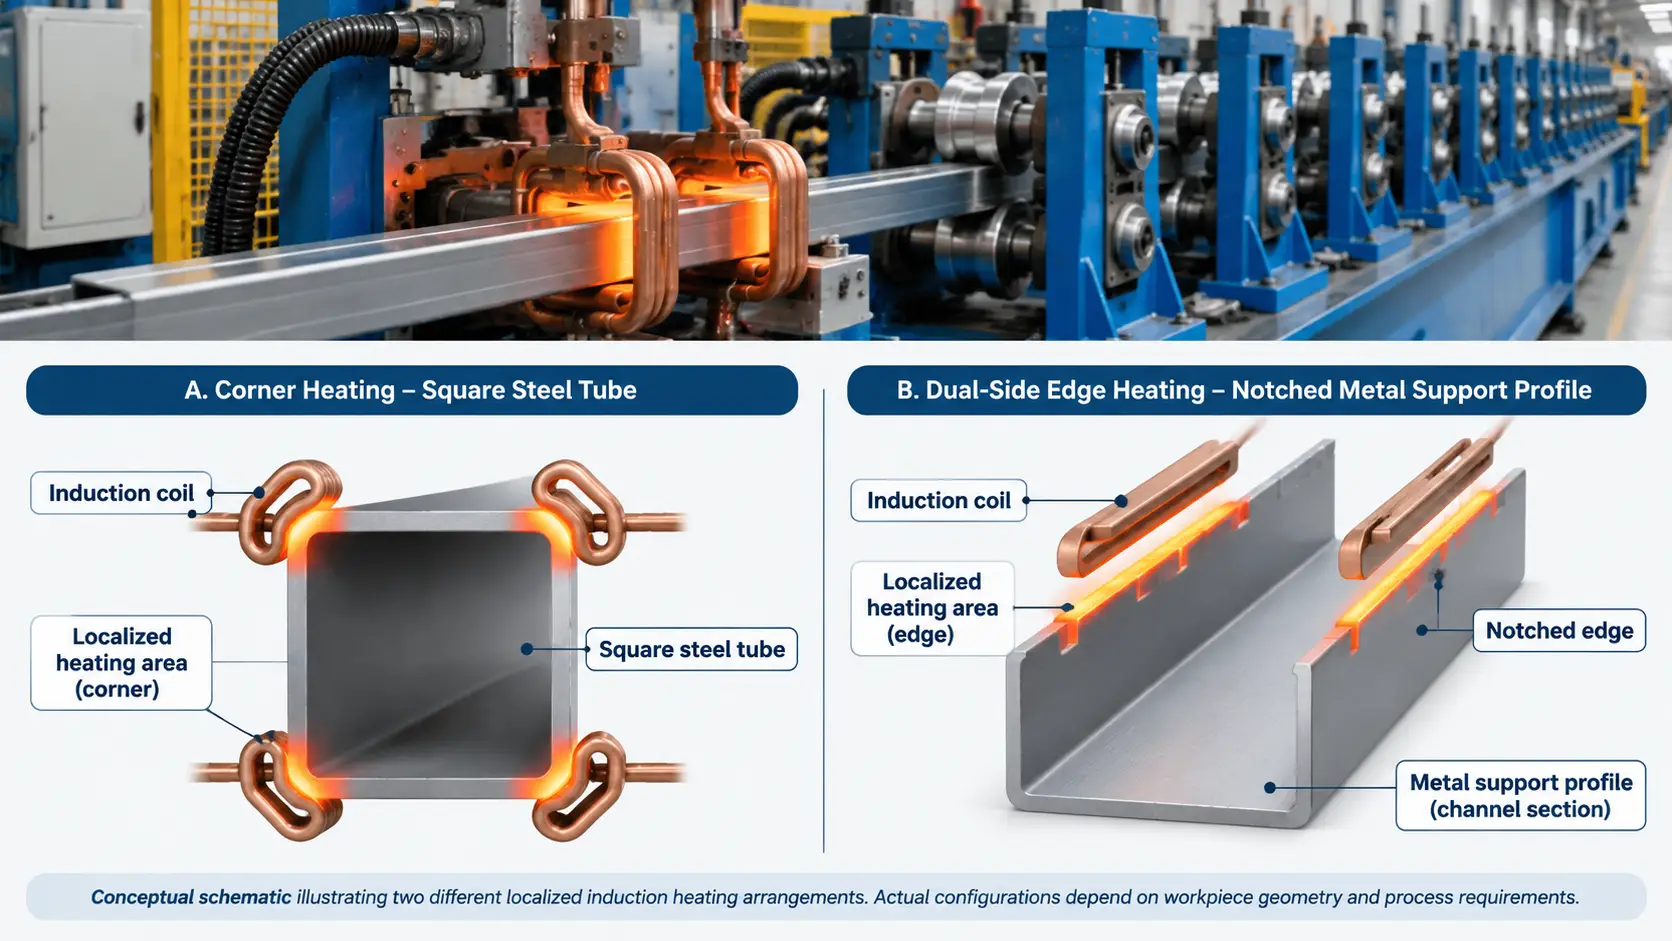
두 가지 다른 구성이 특히 관련이 있습니다.: 고강도 사각 튜브용 코너 가열 및 특수 금속 지지 프로파일용 세로 가장자리 가열.
3.1 고강도 사각 튜브의 코너 가열
정사각형 및 직사각형 중공 강철 섹션, 모서리는 중요한 변형 영역입니다..
롤 성형 중, 재료는 이 영역 주위에서 굽힘 및 소성 변형을 겪습니다.. 고강도 강철은 상당한 변형 경화 및 국부적인 성형 저항을 경험할 수 있습니다..
후속 성형 작업 전에 모서리 영역에 국부 유도 가열을 적용할 수 있습니다..
Peng 등의 연구. 고강도 사각 튜브의 모서리를 가열하기 위해 배치된 유도 코일을 사용하여 이 접근 방식을 조사했습니다..
연구에서는 코너 성형성이 향상되었다고 보고했습니다., 중요한 프로세스 고려 사항도 확인했습니다., 특정 성형 조건에서 외부 모서리 주변의 금속 축적 및 미세 균열 발생을 포함합니다..
Wang et al의 별도 연구. HSLA 사각 튜브의 미세 구조 및 기계적 특성에 대한 유도 가열 온도의 영향을 조사했습니다..
연구에서는 다양한 가열 온도 범위와 코너 미세 구조에 미치는 영향을 조사했습니다., 기계적 성질, 그리고 성과를 형성하는.
연구 내용 읽기: HSLA 사각 튜브의 미세구조 및 기계적 특성에 대한 유도 가열 온도의 영향
이러한 연구는 가열 온도가 단순히 성형성을 높이는 문제가 아니라는 것을 보여줍니다.. 이는 또한 완성된 단면의 미세 구조 변화와 기계적 특성에도 영향을 미칩니다..
따라서 특정 강종에 대해 적절한 가열 조건을 설정해야 합니다., 원래 재료 상태, 그리고 순서를 형성.
3.2 노치형 금속 지지 프로파일의 종방향 가장자리 가열
또 다른 응용 분야에는 세로 모서리에 국부적인 변형이 필요한 금속 지지 프로파일이 포함됩니다..
실용적인 산업 구성에서는 프로파일의 반대쪽에 위치한 두 개의 유도 코일을 사용합니다..
일반적인 배열에는 다음이 포함됩니다.:
•일정한 간격의 가장자리 노치가 있는 채널 모양의 금속 지지 프로파일
•세로 가장자리 근처에 위치한 두 개의 인덕터
•양쪽 가장자리 영역의 국부적 가열
•공급 및 안내 메커니즘
•가열된 모서리를 형성하는 롤링 장비
프로필이 앞으로 이동함에 따라, 두 개의 세로 가장자리는 롤링 섹션에 들어가기 전에 각각의 가열 영역을 통과합니다..
프로파일의 중앙 부분은 기본 가열 영역 외부에 남아 있습니다..
이 배열은 사각 튜브의 코너 가열과 다릅니다.. 대상 지역, 공작물 형상, 인덕터 위치가 다릅니다..
실제 산업 사례는 다음과 같습니다. 금속 지지 프로파일용 유도 보조 롤 성형 라인.
시연된 장비는 양면 유도 에지 가열을 결합합니다., 지속적인 먹이주기, 공작물 안내, 기계적 에지 롤링.
노치는 추가적인 설계 고려 사항을 도입합니다.. 단속된 가장자리가 유도 가열 영역을 통해 이동함에 따라, 인덕터 아래 금속의 양과 기하학적 구조가 변경됩니다.. 이는 로컬 전자기 결합에 영향을 미칠 수 있습니다..
따라서 인덕터 배열과 롤링 도구는 실제 프로파일 치수와 노치 형상을 중심으로 설계되어야 합니다..
장비 시연을 통해 가열 및 압연 배치를 확립합니다., 그러나 그 자체로는 보편적인 작동 온도를 설정하지 않습니다., 생산 속도, 또는 치수 공차.
4. 국부 가열이 성형성과 스프링백에 미치는 영향
국부적인 가열은 성형 중 재료의 기계적 반응을 변화시킵니다.. 두 가지 중요한 고려 사항은 성형성과 스프링백입니다..
4.1 성형성에 미치는 영향
가열은 변형 저항을 감소시키고 소성 변형을 수용하는 재료의 능력을 변화시킬 수 있습니다..
고강도 강철 프로파일용, 이는 기존의 냉간 성형으로 인해 심각한 변형률 집중이 발생하는 분야에서 중요할 수 있습니다..
효과는 여러 변수에 따라 달라집니다.:
•강종 및 초기 미세구조
•가열 온도
•가열 속도
•가열과 변형 사이의 시간
•국부 변형 및 성형 형상
Wang 등의 연구. HSLA 사각 튜브에서 서로 다른 유도 가열 온도 범위가 서로 다른 미세 구조 및 기계적 반응을 생성한다는 것을 입증했습니다..
결과는 일반적인 온도 권장 사항에서 선택하는 대신 재료 및 성형 작업에 대한 가열 조건을 개발해야 하는 이유를 강조합니다..
4.2 스프링백에 미치는 영향
Springback occurs when elastic deformation is released after the forming force is removed.
It can cause the finished profile to deviate from the intended angle, curvature, or cross-sectional dimensions.
The amount of springback is influenced by:
•Material strength and elastic properties
•Profile thickness
•Bending radius
•Forming angle
•롤 기하학
•Forming sequence
•Temperature during deformation
Partial heating roll forming has also been investigated as a method of influencing springback in high-strength steel.
예를 들어, Mehari and Han studied the effects of partial heating roll forming on springback in high-strength steel sections.
연구 내용 읽기: Effects of the Partial Heating Roll Forming Method on Springback of High Strength Steel
This research provides relevant evidence about localized heating-assisted forming, 그러나 그 결론은 연구된 특정 공정 및 재료 조건 내에서 해석되어야 합니다..
국부적인 가열은 스프링백에 영향을 미칠 수 있습니다., 그러나 성형 후 치수 회복이 자동으로 제거되지는 않습니다..
4.3 성형성과 재료 특성의 균형
성형성 개선은 공정의 한 부분일 뿐입니다..
과도한 가열은 미세 구조를 변화시킬 수 있습니다, 기계적 성질, 재료의 표면상태와.
일부 고강도강의 경우, 성형 거동을 개선하는 데 필요한 온도 범위도 원래 재료 상태와 완성된 부품의 필수 특성에 대해 평가해야 합니다..
목표는 변형 요구 사항과 재료 성능 간의 적절한 균형을 설정하는 것입니다..
5. 가열 및 롤 성형 일관성에 영향을 미치는 요인
가열과 기계적 성형은 하나의 조화로운 공정으로 간주되어야 합니다..
여러 변수는 선택한 영역이 일관된 가열을 받는지 여부와 완성된 프로파일이 필요한 형상을 충족하는지 여부에 영향을 미칩니다..
5.1 재료 등급 및 두께
강철 등급마다 다릅니다. 전기 같은, 자기적이다, 열의, 및 기계적 성질.
이러한 특성은 전자기 결합에 영향을 미칩니다., 가열 거동, 변형에 대한 재료의 반응.
두께는 단면을 통한 열 전달 및 온도 분포에도 영향을 미칩니다..
한 재료에 대해 개발된 인덕터 배열 및 작동 조건이 다른 강종이나 프로파일 두께에 자동으로 적용되어서는 안 됩니다..
5.2 인덕터 형상 및 공간거리
인덕터는 대상 가열 영역과 실제 공작물 형상을 중심으로 설계되어야 합니다..
중요한 고려 사항은 다음과 같습니다:
•인덕터 모양 및 치수
•인덕터와 공작물 사이의 거리
•프로필 단면
•가장자리 또는 모서리 위치
•노치 기하학
•공작물 정렬
간격은 프로파일이 기계적 간섭 없이 가열 섹션을 통과할 수 있도록 허용해야 합니다..
동시에, 전자기 커플링은 의도된 가열 작업에 적합하게 유지되어야 합니다..
노치 프로파일용, 변화하는 에지 형상으로 인해 인덕터 설계가 특히 중요해집니다..
5.3 가열부와 롤링부 사이의 거리
유도 가열 구역을 떠난 후, 공작물이 냉각되기 시작합니다..
따라서 가열 섹션과 성형 롤 사이의 거리는 변형이 발생하는 온도에 영향을 미칩니다..
의도한 공정에 비해 거리가 너무 먼 경우, 재료는 성형 스테이션에 도달하기 전에 상당한 양의 열을 잃을 수 있습니다..
장비 레이아웃은 필요한 성형 온도를 고려해야 합니다., 작업물 이동, 및 사용 가능한 설치 공간.
5.4 공급 속도 및 가열 전력
연속 생산에서, 공급 속도는 프로파일의 각 섹션이 유효 가열 영역 내에 유지되는 시간을 결정합니다..
주어진 흡수 전력 및 가열 장치에서, 라인 속도를 높이면 일반적으로 단위 길이당 공급되는 에너지가 감소합니다..
따라서 가열 전력과 공급 속도를 조정해야 합니다..
기타 관련 변수는 다음과 같습니다.:
•효과적인 가열 길이
•공작물 배치
•재료 두께
•입구 재료 온도
•전자기 결합
안정적인 생산 공정에는 가열 전력에만 의존하기보다는 반복 가능한 작동 조건이 필요합니다..
5.5 롤링 도구 형상 및 정렬
롤링 섹션은 가열된 재료에 기계적 힘이 적용되는 방식을 결정합니다..
주요 고려 사항은 다음과 같습니다:
•롤 프로필
•롤 클리어런스
•도구 정렬
•Forming sequence
•필수 마감 모서리 형상
규칙적인 간격의 노치가 있는 프로파일의 경우, 롤링 배열은 필요한 공작물 위치를 유지하면서 중단된 모서리를 수용해야 합니다..
가열조건이 일정하더라도, 부적합한 롤 형상이나 잘못된 정렬로 인해 치수 편차가 발생하고 고르지 않은 변형이 발생할 수 있습니다..
따라서 동일한 공작물 사양에 대해 가열 및 압연을 함께 개발해야 합니다..
6. 재료 고려 사항 및 프로세스 제한 사항
국부적인 유도 가열은 모든 재료나 성형 작업에 적합하지 않습니다..
프로세스를 도입하기 전에 몇 가지 제한 사항을 평가해야 합니다..
재료 특성
고강도 및 열처리된 강철은 열주기에 민감할 수 있습니다.. 과도한 가열은 미세구조와 기계적 특성을 변화시킬 수 있습니다..
표면산화
재료와 가열조건에 따라, 가열된 영역에서는 산화 및 표면 스케일이 발생할 수 있습니다..
불균일한 가열
인덕터 클리어런스의 변화, 공작물 위치 지정, 또는 프로필 형상이 영향을 미칠 수 있습니다. 가열 일관성.
복잡한 프로파일 기하학
노치, 날카로운 모서리, 단면적을 변경하면 전자기 결합 및 기계적 간격에 영향을 미칠 수 있습니다..
한계 형성
국부적인 가열은 근본적으로 부적합한 롤 형상을 보상할 수 없습니다., 잘못된 툴링, 또는 부적절한 형성 순서.
보편적인 가열 온도는 없습니다., 주파수, 또는 모든 유도 보조 롤 성형 응용 분야에 대한 전력 설정.
실제 자재에 따라 프로세스를 수립해야 합니다., 프로필 치수, 변형 요구 사항, 및 생산 조건.
7. 공정 모니터링 및 성형 품질 검사
생산 중에 가열 및 성형 작업이 일관되게 유지되는지 확인하려면 공정 모니터링이 필요합니다..
검사 방법은 가열 단계와 완성된 프로파일을 모두 포괄해야 합니다..
7.1 난방상태 확인
중요한 프로세스 변수에는 다음이 포함될 수 있습니다.:
•유도 전력 출력
•작동 주파수
•공작물 이송 속도
•가열 시간 또는 유효 가열 길이
•인덕터와 공작물 사이의 여유 공간
•의도된 성형 영역의 온도
온도 피드백이 필요한 곳, 적절하게 교정된 측정 장비를 사용해야 합니다..
적외선 온도 측정 프로필을 이동하는 데 유용할 수 있습니다., 하지만 측정 설정은 표면 상태를 고려해야 합니다., 방사율, 측정 영역의 위치.
7.2 완성된 프로파일 형상 검사
완성된 프로파일을 지정된 도면과 비교하여 확인해야 합니다..
응용 프로그램에 따라, 검사에는 다음이 포함될 수 있습니다.:
•전체 프로필 치수
•가장자리 위치 및 성형 각도
•코너 반경
•단면 기하학
•두 가장자리 사이의 대칭
•프로파일 길이에 따른 치수 일관성
노치가 있는 프로파일의 경우, 형성된 가장자리도 중단된 부분 주위에서 검사되어야 합니다..
7.3 표면 및 재질 상태 확인
육안 검사를 통해 표면 산화를 식별할 수 있습니다., 스케일, 눈에 보이는 성형 손상.
중요한 고강도 강철 응용 분야용, 가열 사이클이 원래의 기계적 특성에 영향을 미칠 수 있는 경우 추가 재료 평가가 필요할 수 있습니다..
검사 요구사항은 재료 사양 및 최종 부품 요구사항에 따라 설정되어야 합니다..
공정 모니터링의 목적은 단순히 특정 가열 온도를 유지하는 것이 아닙니다.. 가열 및 성형 조건이 요구되는 마감 프로파일을 일관되게 생성하도록 보장하는 것입니다..
8. 유도식 롤 성형이 적합한 시기는 언제입니까??
유도 보조 롤 성형은 기존 성형 조건이 특정 재료 또는 프로파일 형상에 충분하지 않은 경우 고려해 볼 가치가 있습니다..
잠재적인 응용 분야는 다음과 같습니다.:
•국부 성형성 향상이 요구되는 고강도강 단면
•모서리 변형이 까다로운 정사각형 및 직사각형 중공 단면
•국부적인 세로 모서리 성형이 필요한 금속 프로파일
•특수한 가장자리 롤링이 필요한 노치 지지 프로파일
•가열이 공급 및 성형 장비와 통합될 수 있는 연속 생산 라인
공정을 선택하기 전에, 제조업체는 평가해야합니다:
①재료 등급 및 원래 재료 상태.
②프로파일 단면 및 두께.
③대상난방지역.
④필요한 완성된 형상.
⑤성형력 및 툴링 배열.
⑥목표생산속도.
⑦검사 및 치수 요구 사항.
공작물 도면 및 재료 사양은 새로운 애플리케이션을 평가할 때 특히 유용합니다..
특수 금속 지지 프로파일용, 완성된 모서리 도면에는 노치 치수와 필요한 모서리 변형도 표시되어야 합니다..
9. 자주 묻는 질문
유도 가열이 롤 성형을 개선합니까??
선택된 변형 영역에서 재료의 기계적 반응을 변경하여 국부적인 성형 조건을 개선할 수 있습니다..
실제 이점은 재료 특성에 따라 다릅니다., 가열 조건, 및 프로파일 기하학.
유도 보조 롤 성형 중에 전체 금속 프로파일이 가열됩니까??
아니요. 국소 유도 가열은 특정 지역에 에너지를 집중하도록 설계되었습니다..
응용 프로그램에 따라, 사각 튜브 모서리일 수 있습니다., 굽힘 영역, 또는 세로 프로파일 가장자리.
유도 가열로 롤 성형 시 스프링백을 줄일 수 있습니까??
국부적인 가열은 성형 중 재료의 기계적 반응을 변화시켜 스프링백에 영향을 줄 수 있습니다..
고강도강의 스프링백 제어 방법으로 부분 가열 롤 성형에 대한 연구가 진행되었습니다.. 그러나, 결과는 특정 재료 및 공정 조건에 따라 달라집니다..
공급 속도는 유도 가열에 어떤 영향을 미칩니 까??
이송 속도는 공작물의 각 섹션이 유효 가열 영역 내에서 소비하는 시간에 영향을 미칩니다..
주어진 흡수력에서, 라인 속도가 높을수록 일반적으로 단위 길이당 에너지 입력이 감소합니다.. 따라서 가열 전력과 공급 속도를 조정해야 합니다..
유도 가열을 기존 롤 성형 장비와 통합할 수 있습니까??
일부 응용 프로그램에서는, 유도 가열 섹션은 기존 공급 및 압연 장비와 통합될 수 있습니다..
그러나, 타당성은 사용 가능한 설치 공간에 따라 달라집니다., 프로파일 기하학, 인덕터 정리, 전기 요구 사항, 그리고 필요한 성형 순서.
10. 결론
롤 성형 시 국부 유도 가열은 전체 공작물을 반드시 가열하지 않고도 선택된 금속 프로파일 영역의 성형 조건을 개선할 수 있는 방법을 제공합니다..
특정 모서리나 가장자리에 전자기 가열을 집중시킴으로써, 공정은 국부적 성형성에 영향을 미칠 수 있습니다., 변형 저항, 스프링백 동작.
그러나, 일관된 결과를 얻으려면 적절한 유도 전원 공급 장치를 선택하는 것 이상의 것이 필요합니다.. 재료 특성, 인덕터 기하학, 공작물 위치 지정, 먹이는 속도, 가열-압연 거리, 및 압연 공구 설계도 함께 고려해야 합니다..
고강도 강철 섹션 또는 특수 금속 지지 프로파일을 처리하는 제조업체용, 유도 보조 롤 성형은 기존 성형 조건이 불충분할 때 대안을 제공할 수 있습니다..
실제 공작물 형상을 중심으로 가장 적합한 솔루션이 개발되었습니다., 재료 사양, 필요한 성형 결과, 및 생산 조건.
맞춤형 유도 보조 롤 성형 설정이 필요합니다.?
프로필 도면 및 재료 사양을 공유하세요. 국부적인 유도 가열이 귀하의 성형 공정에 적합한지 평가할 수 있습니다..


