
강관용 유도가열: 어디에 적용되는지, 왜 중요한지 그리고 주의할 점을
강관용 유도가열 자주 사용된다, 생산 공정에서 특정 부위에 열이 필요한 경우 – 부품 전체에 걸쳐서가 아니라. 관 성형 시 사용된다, 굽힘, 납땜, 용접 준비 시, 응력 완화 풀림 시, 경화 및 예열 시 사용된다.
그 이유, warum Hersteller sich dafür entscheiden, ist einfach: Ein Stahlrohr kann schnell erwärmt werden, wobei die Wärme gezielt dort eingebracht wird, wo sie benötigt wird. Dadurch ist das Verfahren in vielen Produktionslinien nützlicher als Ofenerwärmung oder Flammenerwärmung, insbesondere wenn der Prozess Konsistenz und Wiederholgenauigkeit erfordert.
이 글은 설명합니다, wo Induktionserwärmung für Stahlrohre tatsächlich sinnvoll ist, welche Vorteile sie bietet und was vor der Auswahl eines Systems geprüft werden muss.
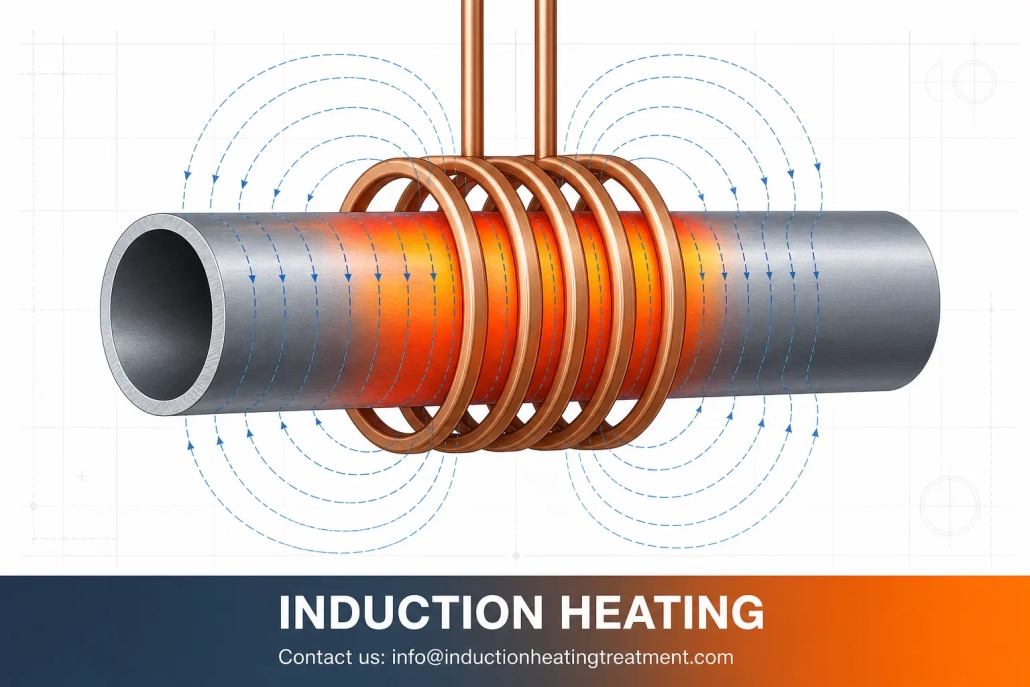
영상: 강관 인덕션 가열 시연 — 중간 구간의 제어된 가열 영역.
이 영상은 보여줍니다, 강관이 중간 구간에서 어떻게 가열되는지. 전체 가열 구간이 붉게 변하면서, 열이 목표 구간에 집중되어 있음을 보여줍니다, 관 전체에 퍼지지 않고.
1. 강관용 유도 가열이 작동하는 방식
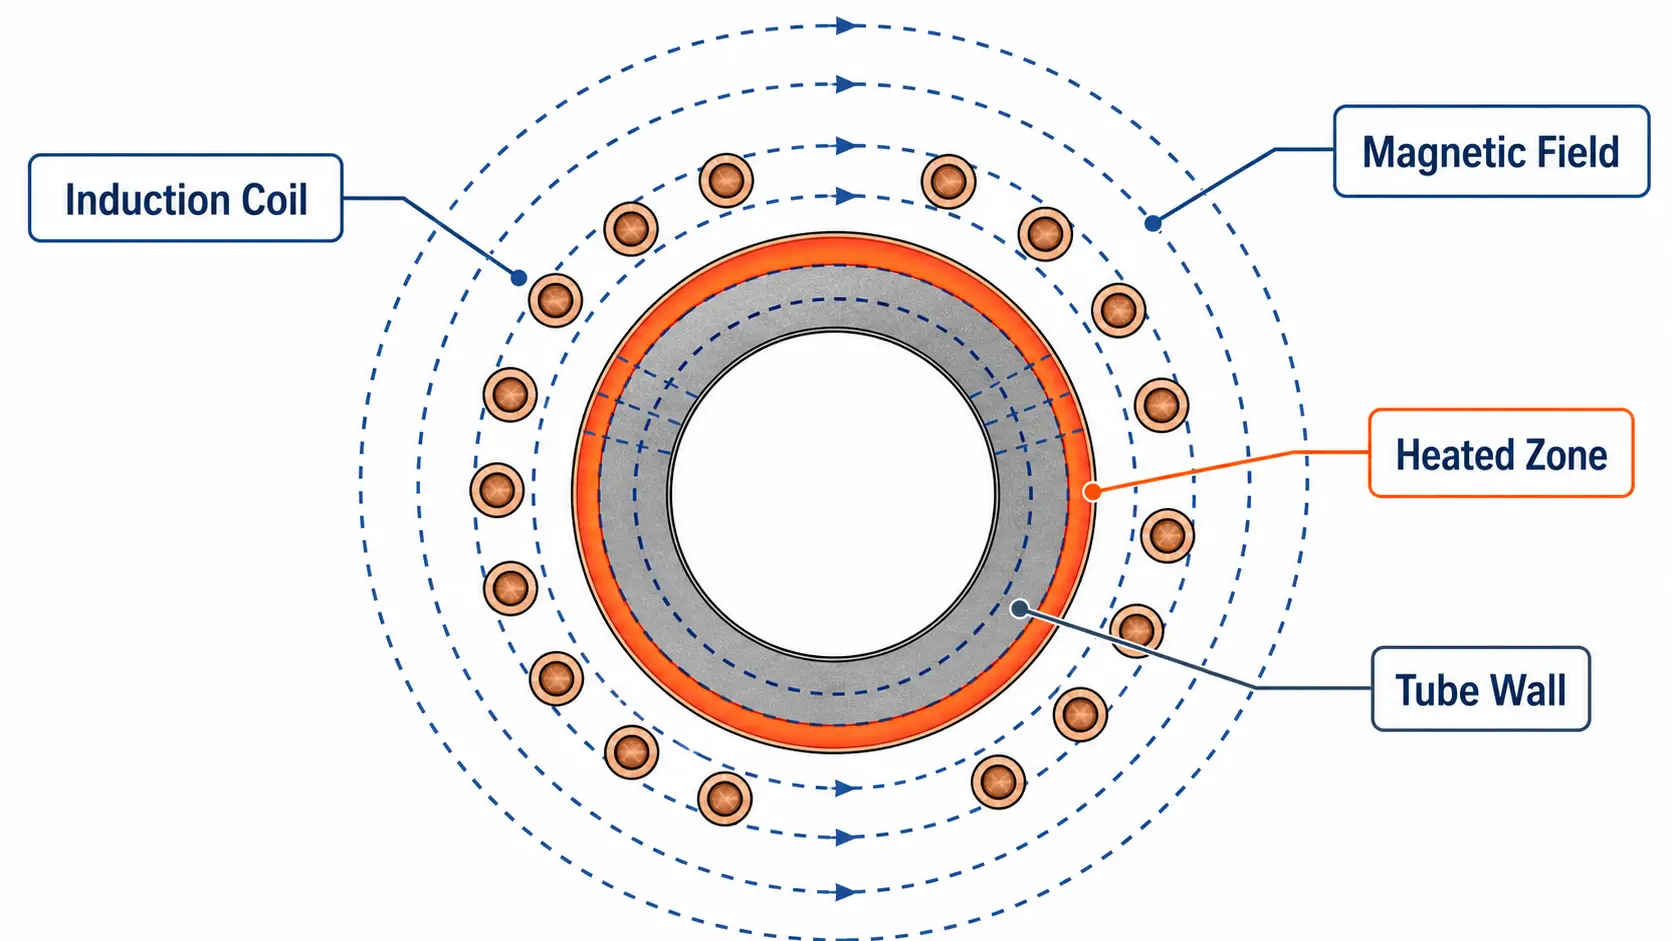
유도 가열은 하나의 교류 자기장을 사용하여, 강관 내부에서 직접 열을 발생시킨다. 코일이 관 또는 특정 구간 주변에 배치된다, der erwärmt werden muss. 관 자체가 열원이 된다.
실질적인 이점은 이론에 있는 것이 아니라. 결과에 있다: 열을 특정 관 구간에 가할 수 있다, 전체 부품을 먼저 가열하지 않고.
이것이 중요합니다, 공정에서 한 구역만 가열해야 할 경우, 예를 들어:
배관 끝 부분, 중간 구간, 연결 부위, 굴곡 구간, 용접 부위
2. 강관 가열의 일반적인 응용
형상을 만들기 위한 배관 끝 부분 가열: 배관 끝 부분 가열은 가장자리성형 전에 이루어집니다, 감소, 압축, 확장 또는 다른 형성 공정에 사용됩니다. 끝 부분만 가열되어, 배관 나머지 부분에 미치는 영향을 줄입니다. 이것이 유용합니다, 다음 공정이 가열된 영역의 균일한 연화에 의존할 때.
배관 굽힘: 파이프 굽힘 시 해당 부위에 열이 가해진다, 변형할 부분. 이를 통해 파이프를 보다 제어 가능하게 굽힐 수 있고, 균열 위험이 줄어든다. 이는 유도 가열의 가장 명확한 적용 사례 중 하나로, 가열 영역을 정확히 그곳에 배치할 수 있기 때문이다, wo sie benötigt wird.
연결 부위 납땜 및 가열: 유도 가열은 종종 파이프 어셈블리에 사용된다, die 납땜된 연결 부위 필요하다. 코일은 연결 영역에 열을 집중시킵니다., 납땜 재료가 제대로 흐를 수 있도록. 이는 특히 유용합니다., 나머지 어셈블리가 과열되는 것을 원하지 않는 경우.
용접 이음매의 어닐링 및 응력 완화: 용접 후 솔기 부분에 추가 열처리가 필요할 수 있습니다., 응력을 줄이거나 용접부의 상태를 개선하기 위해. 유도 가열은 솔기에 집중할 수 있습니다., 파이프가 라인을 통과하면서. Dies funktioniert am besten, wenn Rohrführung und Spulenposition stabil sind.
Randschichthärten: Einige Rohranwendungen erfordern eine härtere Oberfläche für eine höhere Verschleißbeständigkeit. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, 후속 처리를 위해 파이프 준비. 공정 안정성을 향상시키고 열충격을 줄일 수 있습니다.. 이 솔루션이 자주 선택됩니다., 생산 라인에 더 많은 일관성이 필요한 경우, 화염 가열이 제공할 수 있으므로.
3. 제조업체가 사용하는 이유
필요한 부분만 가열합니다.. 그게 주된 이유야. 공정에서 한 부분만 가열하면 되는 경우, 이유가 없어, 파이프의 나머지 부분을 가열하기 위해.
많은 전통적인 방법보다 빠릅니다.. 인덕션은 시간을 낭비하지 않습니다, 대형 오븐실을 가열하거나 기다리는 중, 전체 구성 요소가 가열된다는 점.
반복하는 것이 더 쉽습니다.. 시스템이 올바르게 설정되면, 수동 가열보다 더 일관되게 동일한 결과를 제공할 수 있습니다..
그녀 자동화에 더 적합. 유도 시스템은 컨베이어를 사용할 수 있습니다., 롤, 회전 처리, 로봇과 온도 제어 시스템을 생산 라인에 통합할 수 있습니다..
육체 노동에 대한 의존도를 줄일 수 있습니다.. 이는 프로덕션 환경에서 중요합니다., in denen Unterschiede zwischen Bedienern Qualitätsprobleme verursachen.
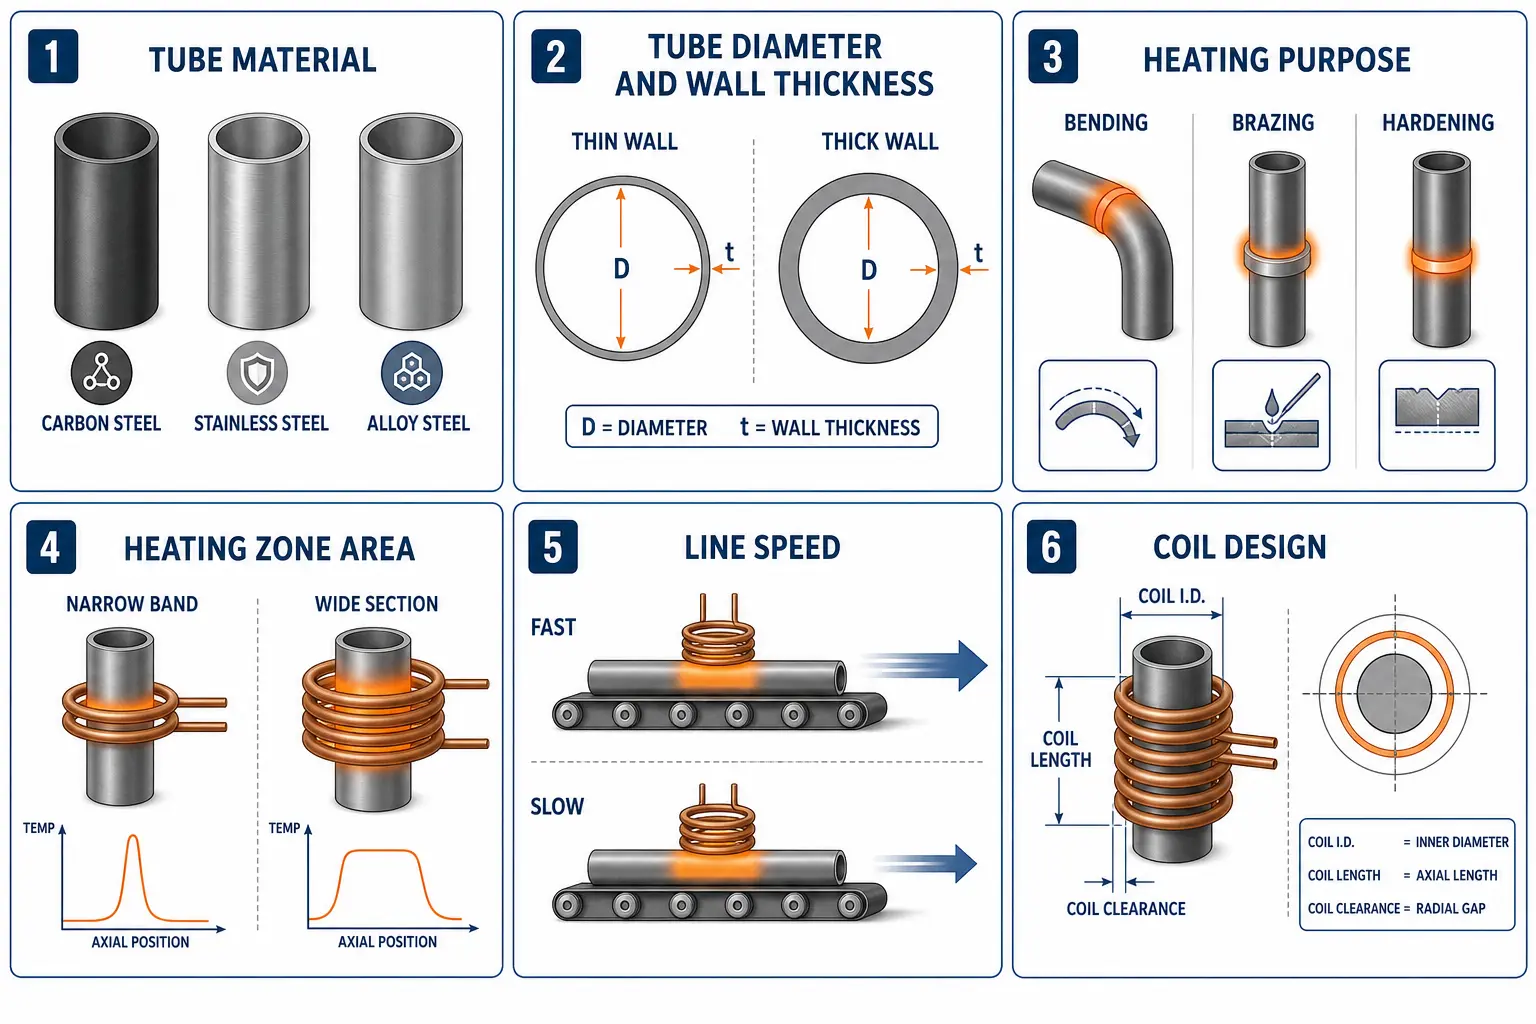
4. 결과에 영향을 미치는 요소
Dieser Punkt ist wichtiger als jede Marketingaussage. Viele Induktionsprojekte scheitern, wel Prozess und Ausrüstung nicht richtig aufeinander abgestimmt sind.
| 요인 | Worauf zu achten ist |
|---|---|
| Rohrmaterial | Verschiedene Stähle verhalten sich nicht gleich. 탄소강, Edelstahl und legierter Stahl können alle unterschiedlich auf Induktionserwärmung reagieren. Wenn das Material nicht frühzeitig bestätigt wird, kann das sas Erwärmungsergebnis instabil sein. |
| Rohrgröße und Wandstärke | 얇은 튜브는 두꺼운 튜브와 다르게 반응합니다.. 벽이 얇은 파이프는 더 빨리 가열되고 더 쉽게 과열될 수 있습니다.. 벽이 두꺼운 파이프에는 더 많은 전력과 시간이 필요합니다., 당신을 따뜻하게 유지하기 위해. |
| 온난화 목적 | 업무에 따라 목표가 달라짐: 굽힘, 납땜, 예열, 경화, 응력 제거 풀림. 목적이 불분명할 때, 설정이 잘못되었을 가능성이 높습니다.. |
| 가열 범위 | 짧은 국부 가열 섹션과 더 긴 가열 섹션에는 다른 코일 설계와 다른 프로세스 제어가 필요합니다.. |
| 라인 속도 또는 사이클 시간 | 가열 과정은 실제 생산 주기에 맞아야 한다. 관이 너무 빨리 이동하면, 가열이 불완전할 수 있다. 관이 너무 천천히 이동하면, 산출이 감소한다. |
| 스풀렌디자인 | 코일이 결정한다, 열이 어디로 가는지. 나쁜 것은 스풀렌디자인 나쁜 결과를 초래한다, 전원이 양호하더라도. |
5. 장비 관련 고려사항
실제 강관용 유도 시스템은 단순히 전원 공급 장치만으로 구성되지 않는다. 보통 포함된다:
전원 공급. 적용에 맞아야 한다. 너무 약한 시스템은 따라잡을 수 없다. 잘 조절되지 않은 시스템은 불균일한 가열을 일으킬 수 있다.
코일.
Kühlsystem. 냉각은 선택 사항이 아니다. 코일과 전력 전자 장치는 그것을 필요로 한다, ~하기 위해 신뢰성 있게 작동하기 위해.
제어장치.
핸들링 시스템.
온도 모니터링. 공정에 온도가 중요하다면, 측정해야 하며 추정해서는 안 된다.
안전 장치.
핸들링 및 위치 결정: 파이프가 잘못된 위치로 이동하면, 가열 결과가 달라집니다. 시스템은 파이프를 코일에 정렬 상태로 유지해야 합니다.
유지보수 및 안전: 이는 종종 나중까지 무시되며 – 실수입니다. 호스, 연결부, 코일, 센서와 보호 장치 모두 유지보수 접근이 필요합니다.
6. 자주 발생하는 문제
1. 가열이 불균일합니다. 대부분 잘못된 정렬로 인해 발생합니다, 일관되지 않은 부품 위치 또는 부적절한 코일 설정.
2. 얇은 파이프가 과열됩니다. 이런 일이 발생합니다, 열이 과도하게 가해지거나 조절이 불충분할 경우.
3. 두꺼운 관은 내부가 충분히 가열되지 않음. 표면이 뜨거워 보일 수 있음, 내부는 공정에 여전히 너무 차가움.
4. 표면 산화가 발생함. 강철, 공기 중에서 가열될 때, 산화됨. 유도 가열은 노출 시간을 줄임, 산화를 제거하지만 자동으로 제거하지는 않음.
5. 코일이 너무 일찍 마모됨. 흔한 원인은 냉각 불량임, 수질 문제, 진동이나 의도하지 않은 접촉.
7. 유도 가열이 잘 적합한 경우
유도 가열은 좋은 선택입니다, 프로세스에 다음이 필요한 경우:
|
잘 어울린다 — 지역 온난화 — 급속 가열 — 반복 가능한 가열 — 더 쉬운 자동화 |
덜 매력적이다 — 생산량이 적다 — 제품 유형이 너무 자주 변경됩니다. — 프로세스에 긴 유지 시간이 필요합니다. — 가열 범위가 너무 가변적입니다., 잘 통제되도록 |
실제로 결정은 샘플 테스트를 기반으로 이루어져야 합니다., 가정이 아닌.
주요 발견 사항: 강관의 유도 가열이 합리적입니다., 프로세스가 제어되는 경우, 국지적 가열이 필요하며 생산 라인에서는 반복 가능한 결과가 필요합니다.. 모든 경우에 적용할 수 있는 일률적인 솔루션은 아닙니다., 하지만 올바른 애플리케이션의 경우 더 빠른 경우가 많습니다., 오븐보다 더 깨끗하고 자동화하기 쉽습니다.- 아니면 화염 가열. 진짜 질문은 그렇지 않다, 강철 파이프를 가열할 수 있는지 여부. 그녀는 그것을 할 수 있습니다. 진짜 질문은, 그것이 파이프 크기에 맞는지, 재질에 맞는지, 가열 목표 및 생산 방식에 맞는지.
자주 묻는 질문(FAQ)
F: 스테인레스 파이프에 유도 가열을 사용할 수 있는지?
A: 예, 그러나 스테인리스강은 탄소강과 다르게 행동할 수 있다. 따라서 공정은 재료에 맞추어야 한다.
F: 유도 가열이 오븐 가열보다 나은가?
A: 항상 그런 것은 아니다. 국소 가열과 생산 라인에서는 일반적으로 더 적합하다, 반면, 오븐 가열은 더 큰 배치나 긴 유지 시간이 필요한 공정에 더 적합할 수 있다.
F: 유도 시스템을 선택하기 전에 무엇을 확인해야 하는가?
A: Rohrmaterial, 크기, 온난화 목적, 생산 속도와 취급 방법을 먼저 확인해야 한다.
강관 가열을 위한 응용 검토 받기
귀사의 관재질을 알려주십시오, 치수를 알려주십시오, 가열 목적과 생산 과정을 알려주십시오. 저희 엔지니어링 팀이 평가할 수 있습니다, 유도 가열이 귀하의 공정에 적합한 방법인지 여부.










